Qu'est-ce que le 5052-H112 ?
Le 5052-H112 est une tôle d'aluminium 5052 à l'état fabriqué. Le H112 est couramment fourni sur tôle laminée à chaud. Le produit peut acquérir un certain écrouissage lors du formage, sans contrôle spécifique de cet écrouissage, et doit satisfaire aux exigences mécaniques applicables. Confirmer la disponibilité dans la trempe et l'épaisseur spécifiées auprès du laminoir.
Une différence clé lors de la commande est la limite d'élasticité minimale. Les exigences du H112 varient selon l'épaisseur. La tôle H32 a ses propres limites, il convient donc de vérifier la spécification et l'épaisseur avant d'utiliser une trempe à la place de l'autre.
La formabilité et la soudabilité font du H112 un candidat pour les enveloppes laminées et soudées. La tôle et ses joints soudés doivent tous deux satisfaire aux exigences de la conception.
Comprendre la trempe H112
La désignation H couvre les trempes écrouies et les conditions apparentées à l'état fabriqué. Le H32 est quart-dur et stabilisé. Le H112 s'applique aux produits qui peuvent acquérir une certaine trempe lors du formage et qui ont des limites mécaniques ou des exigences d'essai applicables. Voir le manuel des produits laminés du Conseil australien de l'aluminium.
La disponibilité du H32 et du H112 dépend du fournisseur, de la forme du produit et du calibre. Vérifier la condition cotée et la spécification à l'appui pour l'épaisseur indiquée sur le plan.
En quoi le H112 diffère du O et du H32
Trois conditions, trois fonctions différentes.
O est recuit pour adoucir le matériau en vue du formage.
H32 est écroui à quart-dur puis stabilisé. Il est couramment fourni sous forme de tôle.
H112 est une condition à l'état fabriqué. Utiliser les limites mécaniques de la bande d'épaisseur réelle et de la spécification.
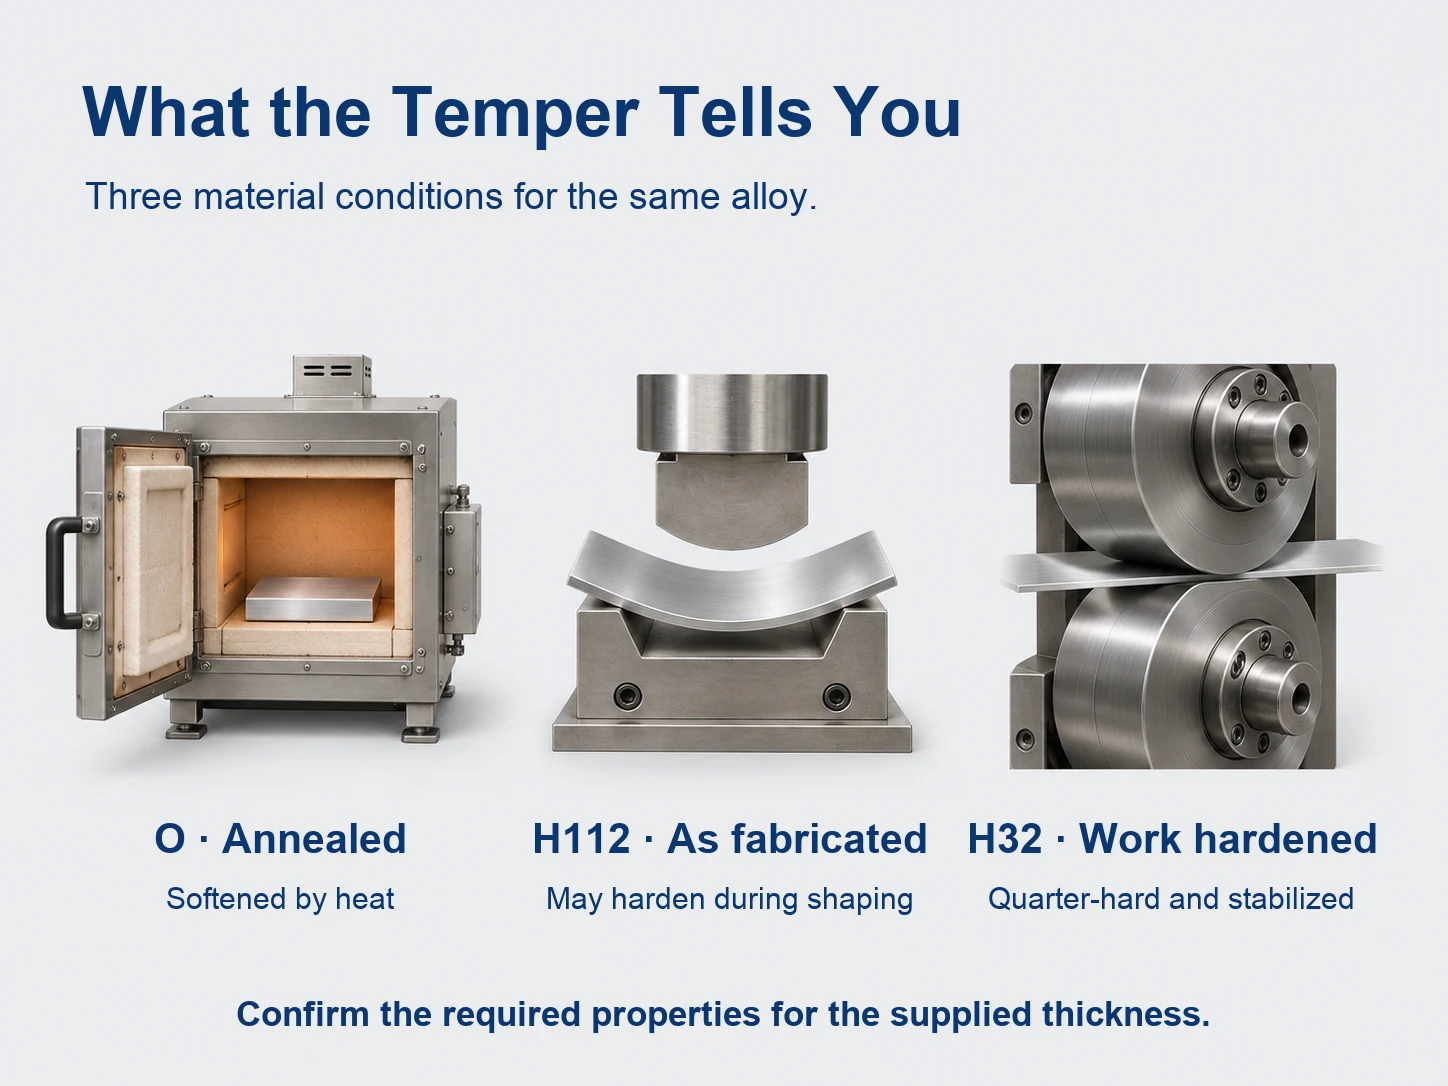
Si un plan s'appuie sur les propriétés minimales du H32, vérifier la conception avant d'accepter le H112 comme substitut.
Propriétés mécaniques du 5052-H112
L'ASTM B209 classe l'exigence H112 par épaisseur, et ce classement est le point essentiel — les valeurs diminuent à mesure que la section s'épaissit.
| Épaisseur (po) | Traction, min (ksi) | Limite d'élasticité, min (ksi) | Allongement, min |
|---|---|---|---|
| 0.250–0.499 | 28.0 | 16.0 | 7% |
| 0.500–2.000 | 25.0 | 9.5 | 12% |
| 2.001–3.000 | 25.0 | 9.5 | 16% |
Le tableau utilise les valeurs en pouces-livres de l'ASTM B209/B209M-21a. ksi signifie milliers de livres par pouce carré. Si la commande utilise des unités SI, utiliser directement le tableau métrique applicable.
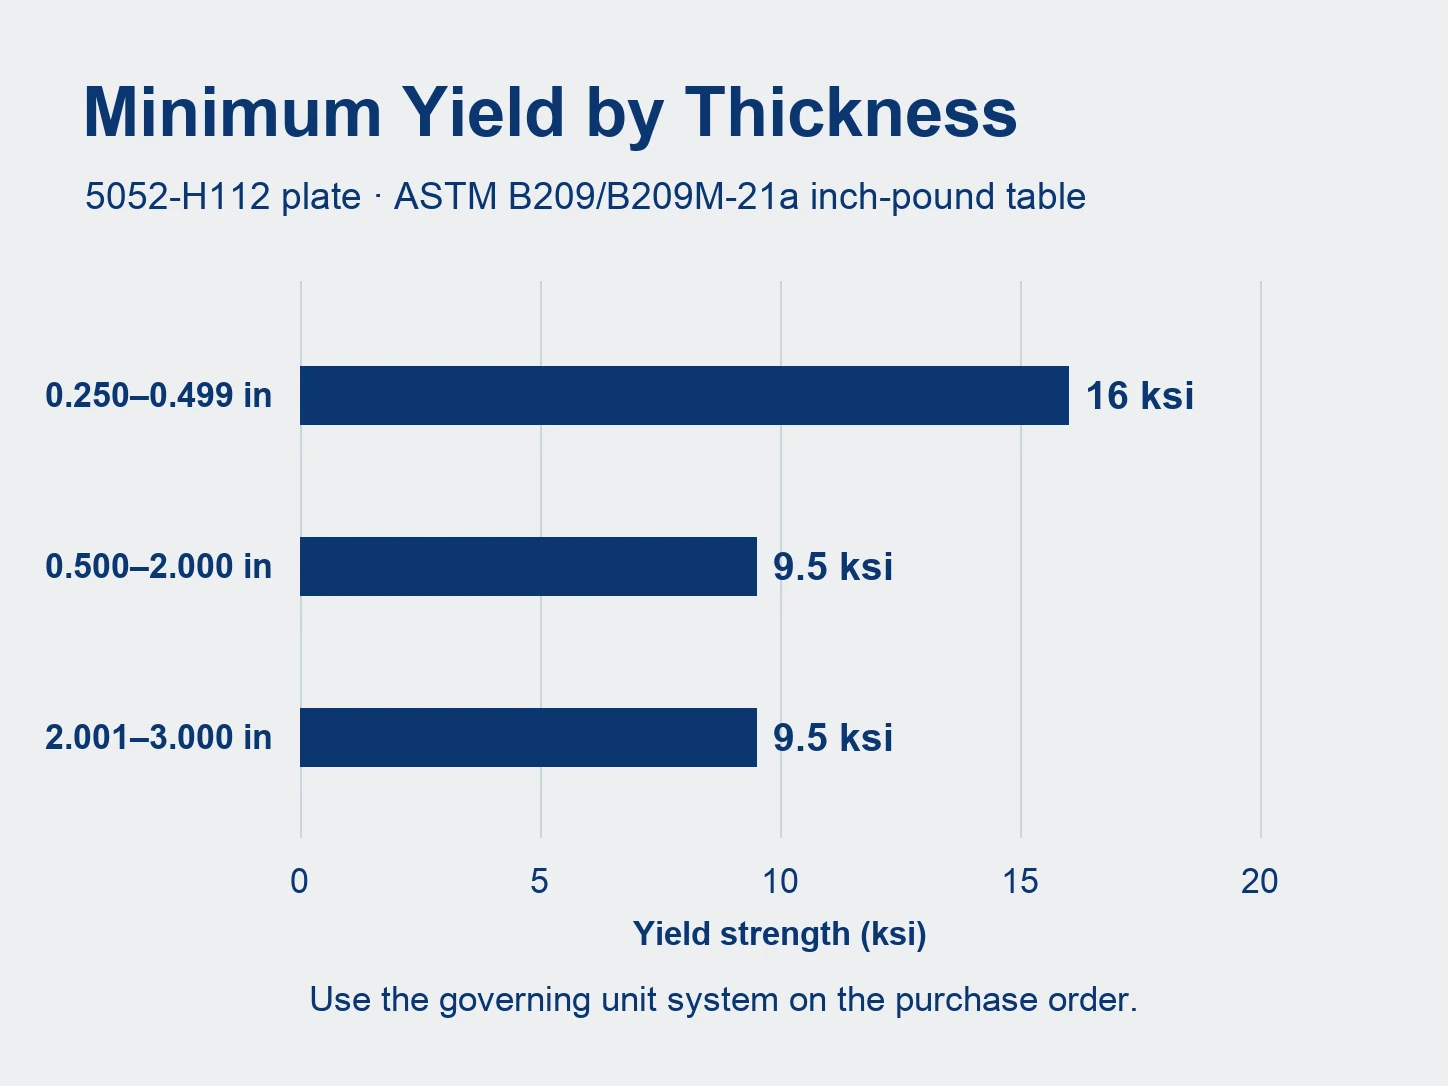
La limite d'élasticité minimale passe de 16,0 ksi dans la première bande d'épaisseur à 9,5 ksi dans les deux suivantes. L'allongement minimal indiqué augmente. L'allongement seul ne détermine pas le rayon de formage d'une pièce finie.
Nous proposons le H112 dans des épaisseurs de 6,0 mm à 80 mm. Confirmer quelle norme, quel système d'unités et quelles limites s'appliquent aux dimensions cotées. Lorsqu'une épaisseur sort du tableau convenu, spécifier les critères d'acceptation sur la commande et vérifier les résultats sur le certificat d'essai du laminoir.
Où le 5052-H112 est utilisé
Réservoirs, silos et structures laminées
Les réservoirs, silos, trémies et gaines de ventilation sont des exemples d'enveloppes laminées ou soudées. Confirmer le rayon de cintrage requis et la procédure de formage pour l'épaisseur et la trempe fournies, puis vérifier le joint soudé.
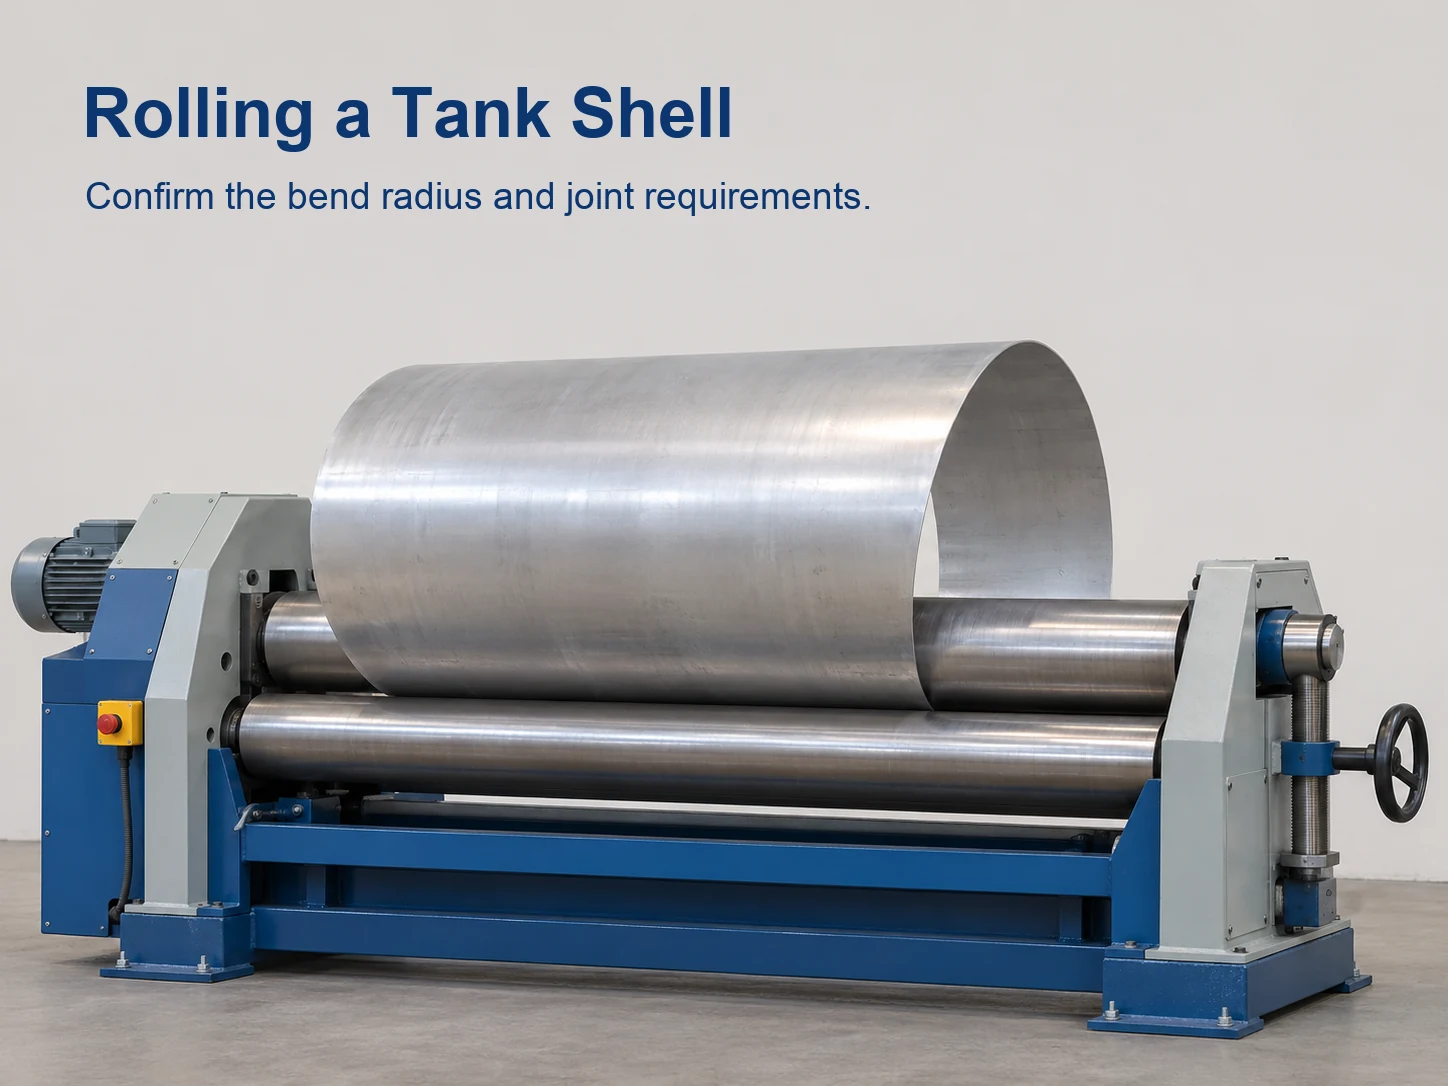
Vérifier la tôle, les soudures et tout raidisseur par rapport aux charges de service réelles avant de sélectionner une trempe.
Structures marines et navales
Pour des applications telles que les ponts ou les panneaux marins, confirmer que la spécification du projet autorise l'alliage et la trempe. Les coques et autres structures classées doivent satisfaire aux exigences d'approbation applicables.
Pour une coque qui sera classée et inspectée, confirmer les valeurs d'acceptation attendues par votre inspecteur avant de commander — certaines spécifications exigent des propriétés minimales supérieures au plancher B209 pour l'épaisseur en question.
H112 vs H32 vs H34 pour tôle — Comment choisir
| H112 | H32 | H34 | |
|---|---|---|---|
| Limite d'élasticité minimale | Dépend de la bande d'épaisseur | Vérifier l'épaisseur spécifiée | Vérifier l'épaisseur spécifiée |
| Allongement minimal | Dépend de la bande d'épaisseur | Vérifier l'épaisseur spécifiée | Vérifier l'épaisseur spécifiée |
| Condition du matériau | Brut de fabrication | Quart-dur et stabilisé | Demi-dur et stabilisé |
| Disponibilité | Confirmer le calibre et la capacité du laminoir | Confirmer le calibre et la capacité du laminoir | Confirmer le calibre et la capacité du laminoir |
| Axe de sélection | Tôle formée ou soudée, sous réserve d'une revue de conception | Fabrication générale | Panneaux nécessitant une condition plus dure |
| Avant de substituer | Vérifier la limite d'élasticité requise et le formage | Vérifier la formabilité et la disponibilité | Vérifier la formabilité et la disponibilité |
Comparer les limites du matériau à l'épaisseur réelle et sous la même spécification avant de sélectionner une trempe.
Quand le H112 est le bon choix
Envisager le H112 lorsqu'il est disponible à l'épaisseur requise, que la tôle peut être formée et assemblée comme requis, et que ses propriétés documentées satisfont aux limites de conception.
Demander au laminoir de confirmer la trempe et les limites d'acceptation sur le devis.
Quand vous devez passer à un niveau supérieur
Si le H112 n'atteint pas la résistance requise à l'épaisseur spécifiée, vérifier la section, les raidisseurs ou les alliages alternatifs avec le concepteur. Pour les travaux de coque ou de construction navale classée, confirmer le matériau approuvé auprès de l'autorité compétente.
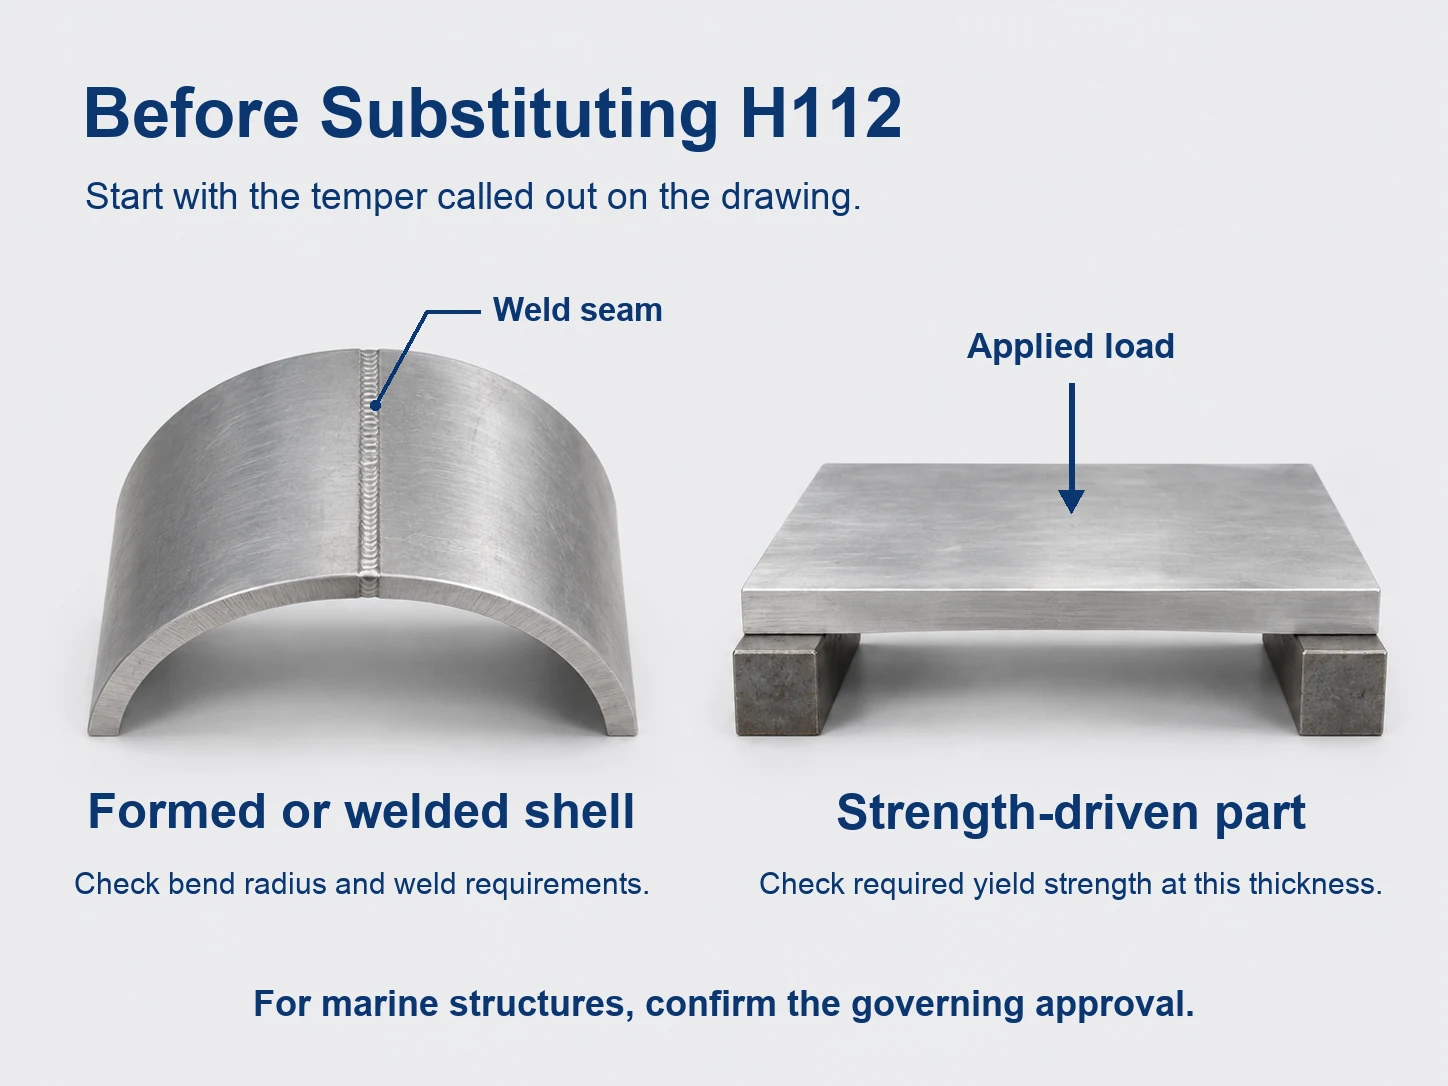
Pour le H32 à une épaisseur de tôle donnée, confirmer la disponibilité et les propriétés auprès du fournisseur avant d'accepter une substitution.
Travail avec le 5052-H112 — Soudage, laminage, usinage
Soudage : Suivre la procédure applicable pour le métal d'apport, le préchauffage et les détails des joints. Utiliser les propriétés documentées des joints soudés lorsque le cordon affecte le chemin de charge.
Laminage : Confirmer le rayon de cintrage et l'orientation pour l'épaisseur de tôle, l'état métallurgique et l'outillage réels avant de laminer la virole.
Usinage : Le 5052, quel que soit son état, est collant sous l'outil de coupe, et le H112 est plus tendre que le H32, ce qui le rend moins adapté, et non plus adapté, aux pièces usinées. Utiliser du carbure affûté, une géométrie à rake positif et un arrosage abondant. Si la pièce est usinée et doit respecter des tolérances, le H112 est généralement le mauvais choix, quelle que soit l'épaisseur.
Anodisation : Le 5052 s'anodise bien mais prend une légère teinte jaune en anodisation transparente, ce qui est normal pour les alliages 5xxx. Faire un essai de correspondance colorimétrique sur un coupon si la pièce se trouve à côté de composants 6xxx.
Avantages et limites en un coup d'œil
| Dimension | Avantage | Ce qu'elle coûte |
|---|---|---|
| Formabilité | À envisager pour les pièces laminées et formées | Vérifier le rayon requis |
| Soudabilité | Adapté à l'évaluation en fabrication soudée | La conception des joints et la procédure prévalent |
| Disponibilité en épaisseur | Disponible en tôle forte chez certains laminoirs | Confirmer le calibre et l'état métallurgique requis |
| La force | Les limites publiées varient selon l'épaisseur | Vérifier les limites dans le système d'unités applicable |
| Corrosion | Résistant à l'eau salée sans revêtement | Non destiné aux services à haute température ou acides sans examen préalable |
| Usinage | — | Tendre et collant ; médiocre pour les pièces de précision |
Conclusion
Le 5052-H112 est un état de tôle tel que fabriqué. Ses propriétés minimales dépendent de l'épaisseur et de la spécification applicable. Une pièce conçue avec les propriétés du H32 nécessite une nouvelle vérification avant d'utiliser le H112.
Nous proposons de la tôle 5052-H112 de 6,0 mm à 80 mm. Confirmer les exigences applicables pour votre épaisseur et les vérifier par rapport au certificat d'essai du laminoir. Les rapports SGS sont disponibles sur demande.
Envoyez-nous l'épaisseur, les dimensions et la destination de la tôle, et nous confirmerons l'état métallurgique et établirons le devis en conséquence.
Questions fréquemment posées
Le 5052-H112 est-il aussi résistant que le H32 ?
Le H112 et le H32 ont des propriétés minimales différentes aux épaisseurs couvertes par la spécification. Utiliser le tableau correspondant à l'état métallurgique, à l'épaisseur et au système d'unités indiqués sur la commande.
Pourquoi ma tôle est-elle en H112 plutôt qu'en H32 ?
Le H112 est couramment fourni en tôle laminée à chaud. La disponibilité du H32 à une épaisseur donnée dépend du laminoir et de la spécification applicable ; vérifier avant de modifier le plan.
La tôle H112 peut-elle être laminée et soudée ?
Elle peut être envisagée pour des travaux de laminage et de soudage. Vérifier le rayon de cintrage, l'outillage et les exigences de joints pour le matériau effectivement fourni.
Quel est la quantité minimale de commande et le délai de livraison ?
MOQ faible, généralement 10 à 60 jours selon l'épaisseur et les dimensions. Nous proposons de la tôle H112 de 6,0 mm à 80 mm. Confirmer les exigences mécaniques applicables et le certificat d'essai du laminoir pour la dimension dont vous avez besoin.