Qu'est-ce que l'aluminium 6063 ?
L'aluminium 6063 est un alliage 6xxx Al-Mg-Si à teneur en éléments d'alliage délibérément faible — silicium 0,20–0,60%, magnésium 0,45–0,90%, le reste étant des impuretés. Cette retenue est le point essentiel : il s'extrude plus facilement que tout autre grade de la série 6000 et s'anodise plus brillamment, car le métal contient peu d'éléments susceptibles de perturber l'un ou l'autre de ces procédés.
Le métal fait ensuite très peu par lui-même : pas assez d'éléments d'alliage pour atteindre une résistance structurale quel que soit le traitement, de sorte que le revenu fait presque tout le travail — sur un profil issu d'une seule filière, la différence entre 145 et 214 MPa de limite d'élasticité. Le 6063 s'achète en tant qu'état de revenu, pas en tant qu'alliage.
Comprendre T5, T52 et T6 — Un alliage, trois voies
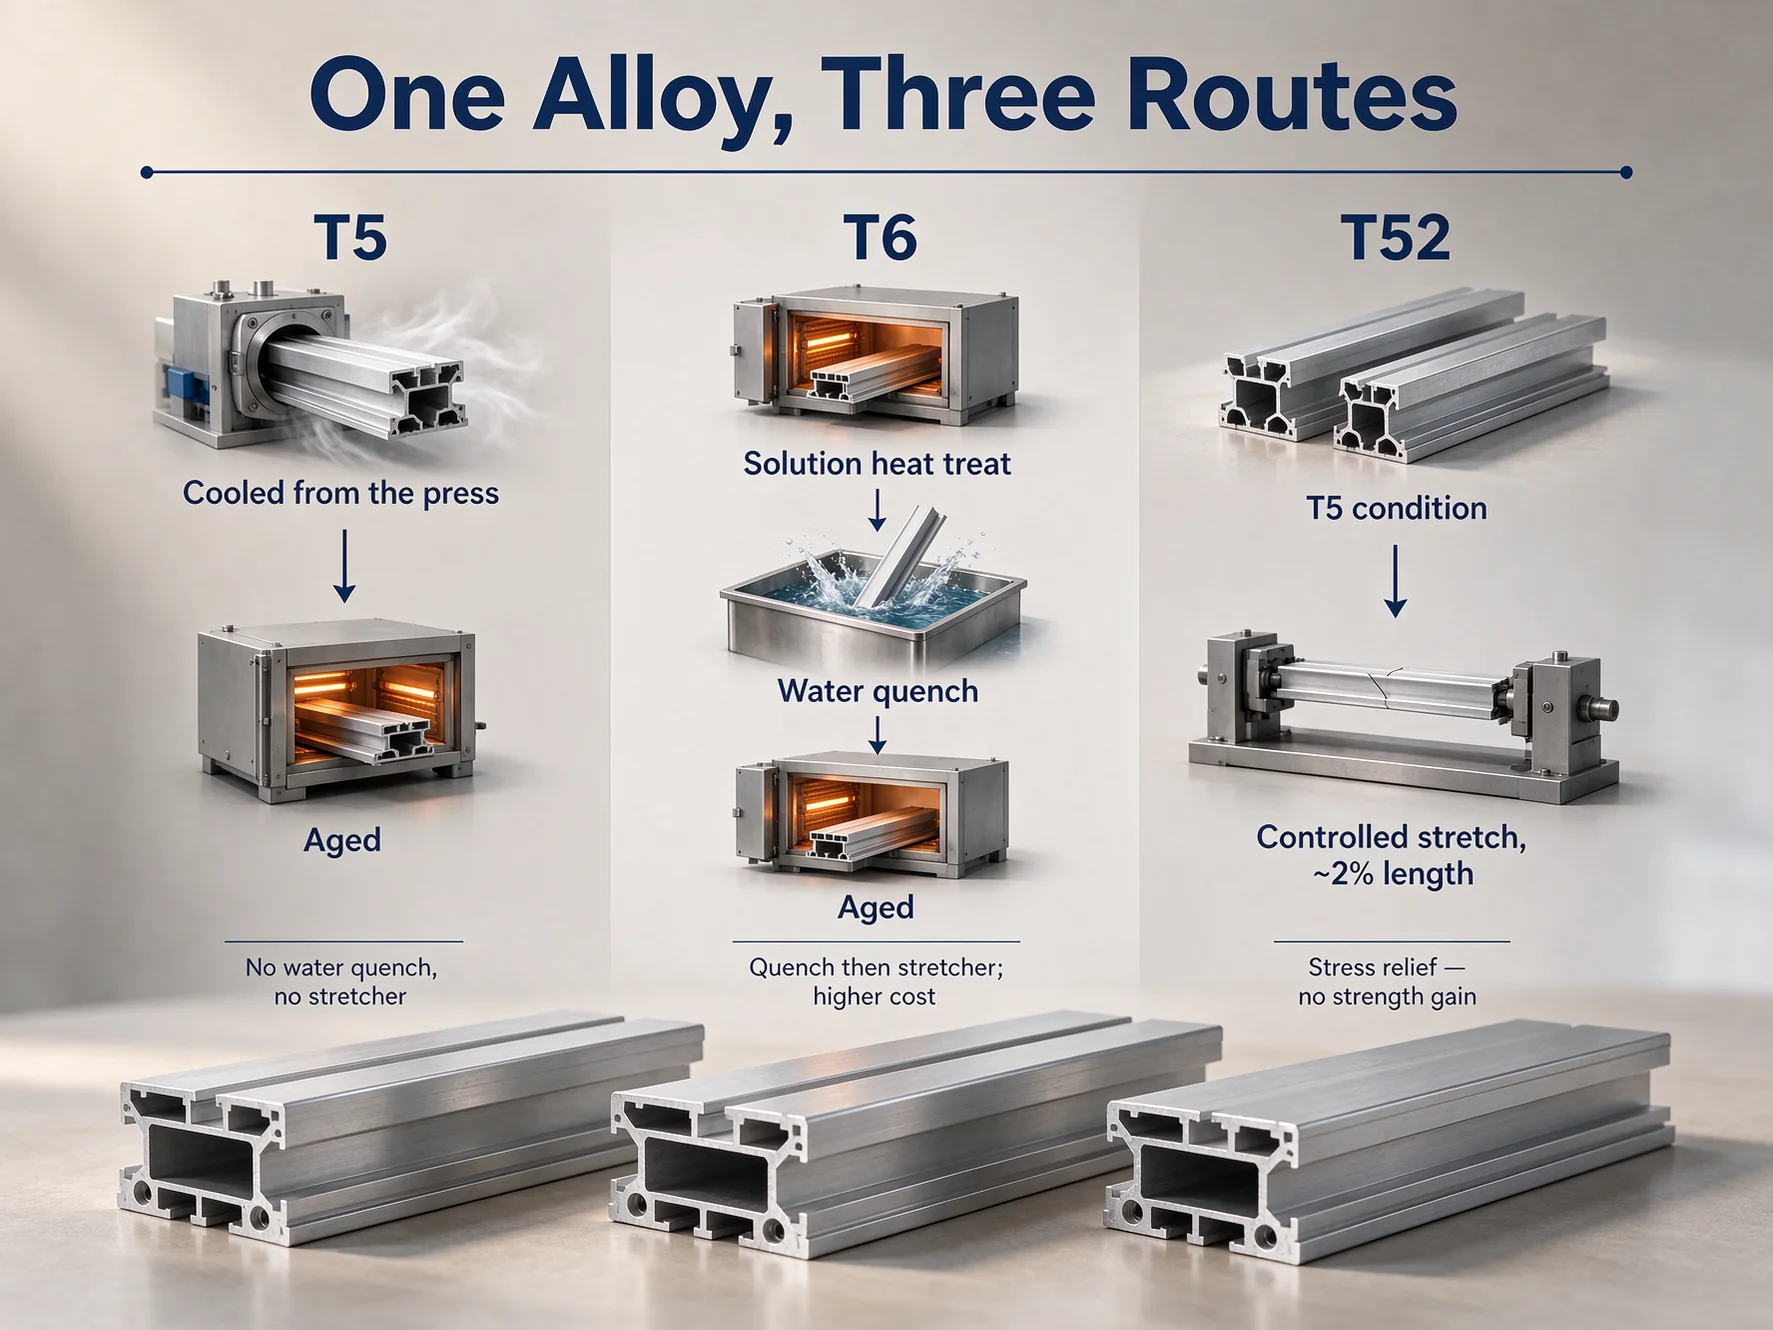
Non pas trois grades : trois façons de refroidir et de vieillir une extrusion, décidées à la presse dans les minutes suivant la sortie du profil de la filière. La voie détermine la dureté finale du métal et la contrainte interne qu'il porte.
T5 — Refroidi à la presse, puis vieilli
Le T5 est refroidi depuis sa température d'extrusion, à l'air ou par une trempe contrôlée à la presse, puis vieilli. Pas de traitement de mise en solution, pas de bac d'eau, pas d'étireuse — un profil à faible contrainte au coût par mètre le plus bas, sortant directement de la ligne et restant droit — pour un profilé de cadre ou de finition, c'est l'exigence complète. Ce à quoi il renonce, c'est le plafond : il n'existe pas de voie de revieillissement vers T6, seulement un nouveau traitement de mise en solution et une trempe.
T6 — Trempé, c'est pourquoi il coûte plus cher
Le T6 subit un traitement thermique de mise en solution, une trempe à l'eau, puis un vieillissement. La trempe est rapide et violente à dessein : elle maintient les éléments d'alliage en solution afin que le vieillissement puisse les précipiter, portant la limite d'élasticité de 145 à 214 MPa.
C'est aussi ce qui déforme le profil : passer d'environ 500 °C dans l'eau crée un gradient thermique à travers la section, de sorte que les longs profilés se courbent. Le T6 nécessite donc généralement une étireuse, et un devis plus élevé sur la même filière paie ce four, cette trempe, cette étireuse et ce taux de rebut.
T52 — T5 avec un étirage, pas une amélioration de résistance
Le T52 est le T5 plus un étirage contrôlé, d'environ 2% de longueur, pour relâcher les contraintes résiduelles. La correction qui s'impose : Le T52 n'a pas de résistance propre. L'ASTM B221 liste T5 et T52 sur une même ligne — traction identique, limite d'élasticité identique. Ce que le T52 apporte, c'est la stabilité : un profil sous contrainte se déforme à mesure que le métal est usiné, de sorte qu'un long support sort de la fraiseuse arqué.
Le T52 n'existe pas non plus dans l'EN 755-2, dont l'ensemble est T4, T5, T6, T64 et T66. Un plan nommant les deux est intrinsèquement incohérent.
Propriétés mécaniques du 6063-T5 et T6 — Selon deux normes
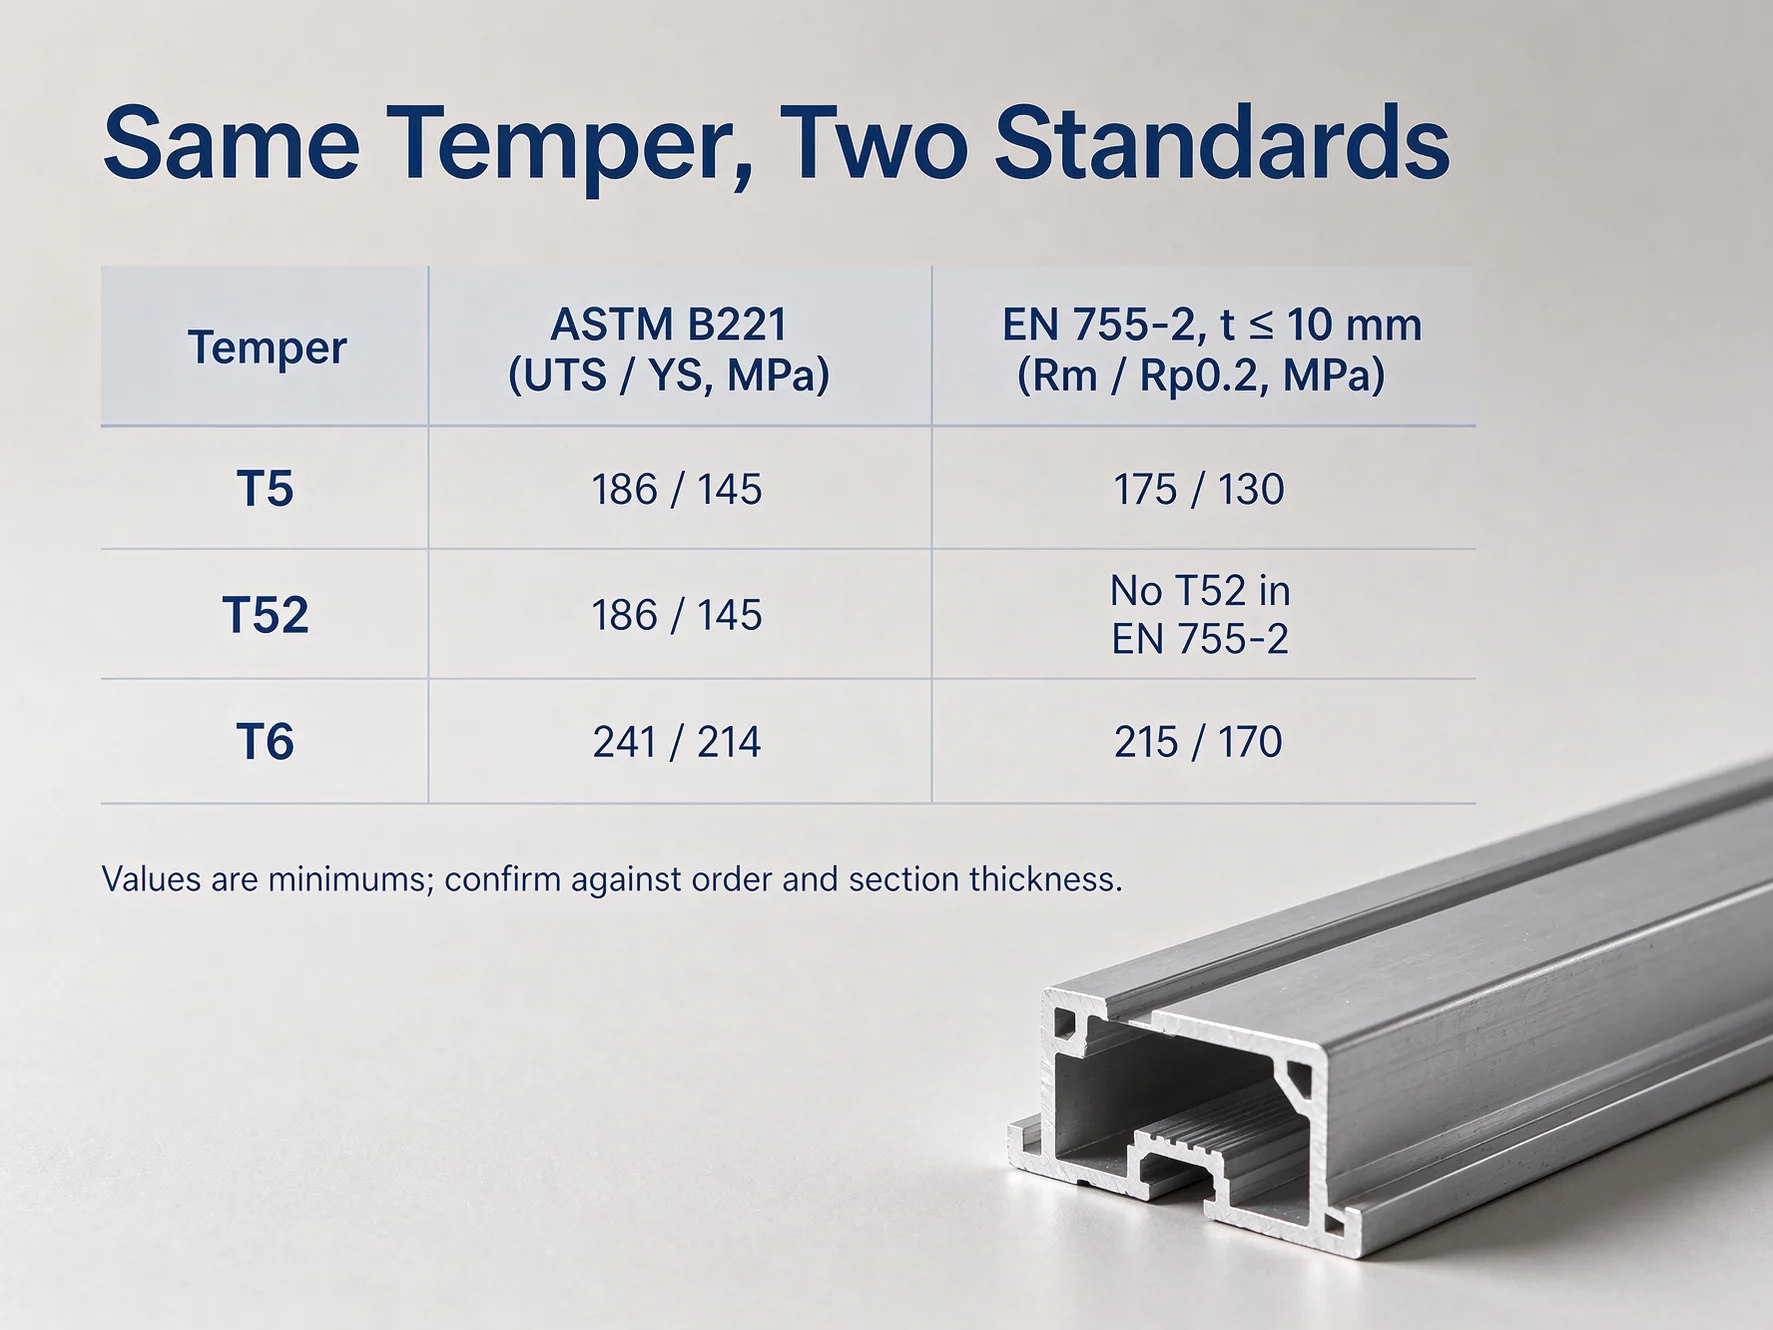
Le même état de revenu porte deux minimums différents selon la norme. Les deux sont corrects ; ils s'appliquent à des commandes différentes.
| Tempérer | ASTM B221 : Rm / Re / A | EN 755-2, t ≤ 10 mm : Rm / Rp0,2 / A |
|---|---|---|
| T4 | — | 130 / 65 MPa / 14% |
| T5 | 186 / 145 MPa / 12% | 175 / 130 MPa / 8% |
| T52 | 186 / 145 MPa / 12% | Pas de T52 |
| T6 | 241 / 214 MPa / 12% | 215 / 170 MPa / 8% |
| T66 | — | 245 / 200 MPa / 8% |
L'ASTM B221 couvre les barres, tiges, profilés et tubes extrudés ; l'EN 755-2 couvre les profilés, et au-delà de 10 mm elle abaisse le T5 à 160 / 110 et le T6 à 195 / 160. Aucun minimum ASTM n'est indiqué pour T4 et T66 car aucun des deux n'est un état de revenu ASTM pour cet alliage.
Un 6063-T6 testé à 220 MPa passe donc l'EN 755-2 et échoue à l'ASTM B221. Les deux sont vrais. Lequel s'applique dépend de ce que dit la commande.
Pour un prescripteur, la colonne de la limite d'élasticité décide. Le T6 porte la limite d'élasticité de 145 à 214 MPa, soit une hausse de 48% selon l'ASTM ; selon l'EN, la même paire passe de 130 à 170, soit une hausse de 31%. Même comparaison, deux pourcentages — l'amélioration que vous citez dépend de la norme utilisée par le projet.
Où chaque état de revenu est utilisé
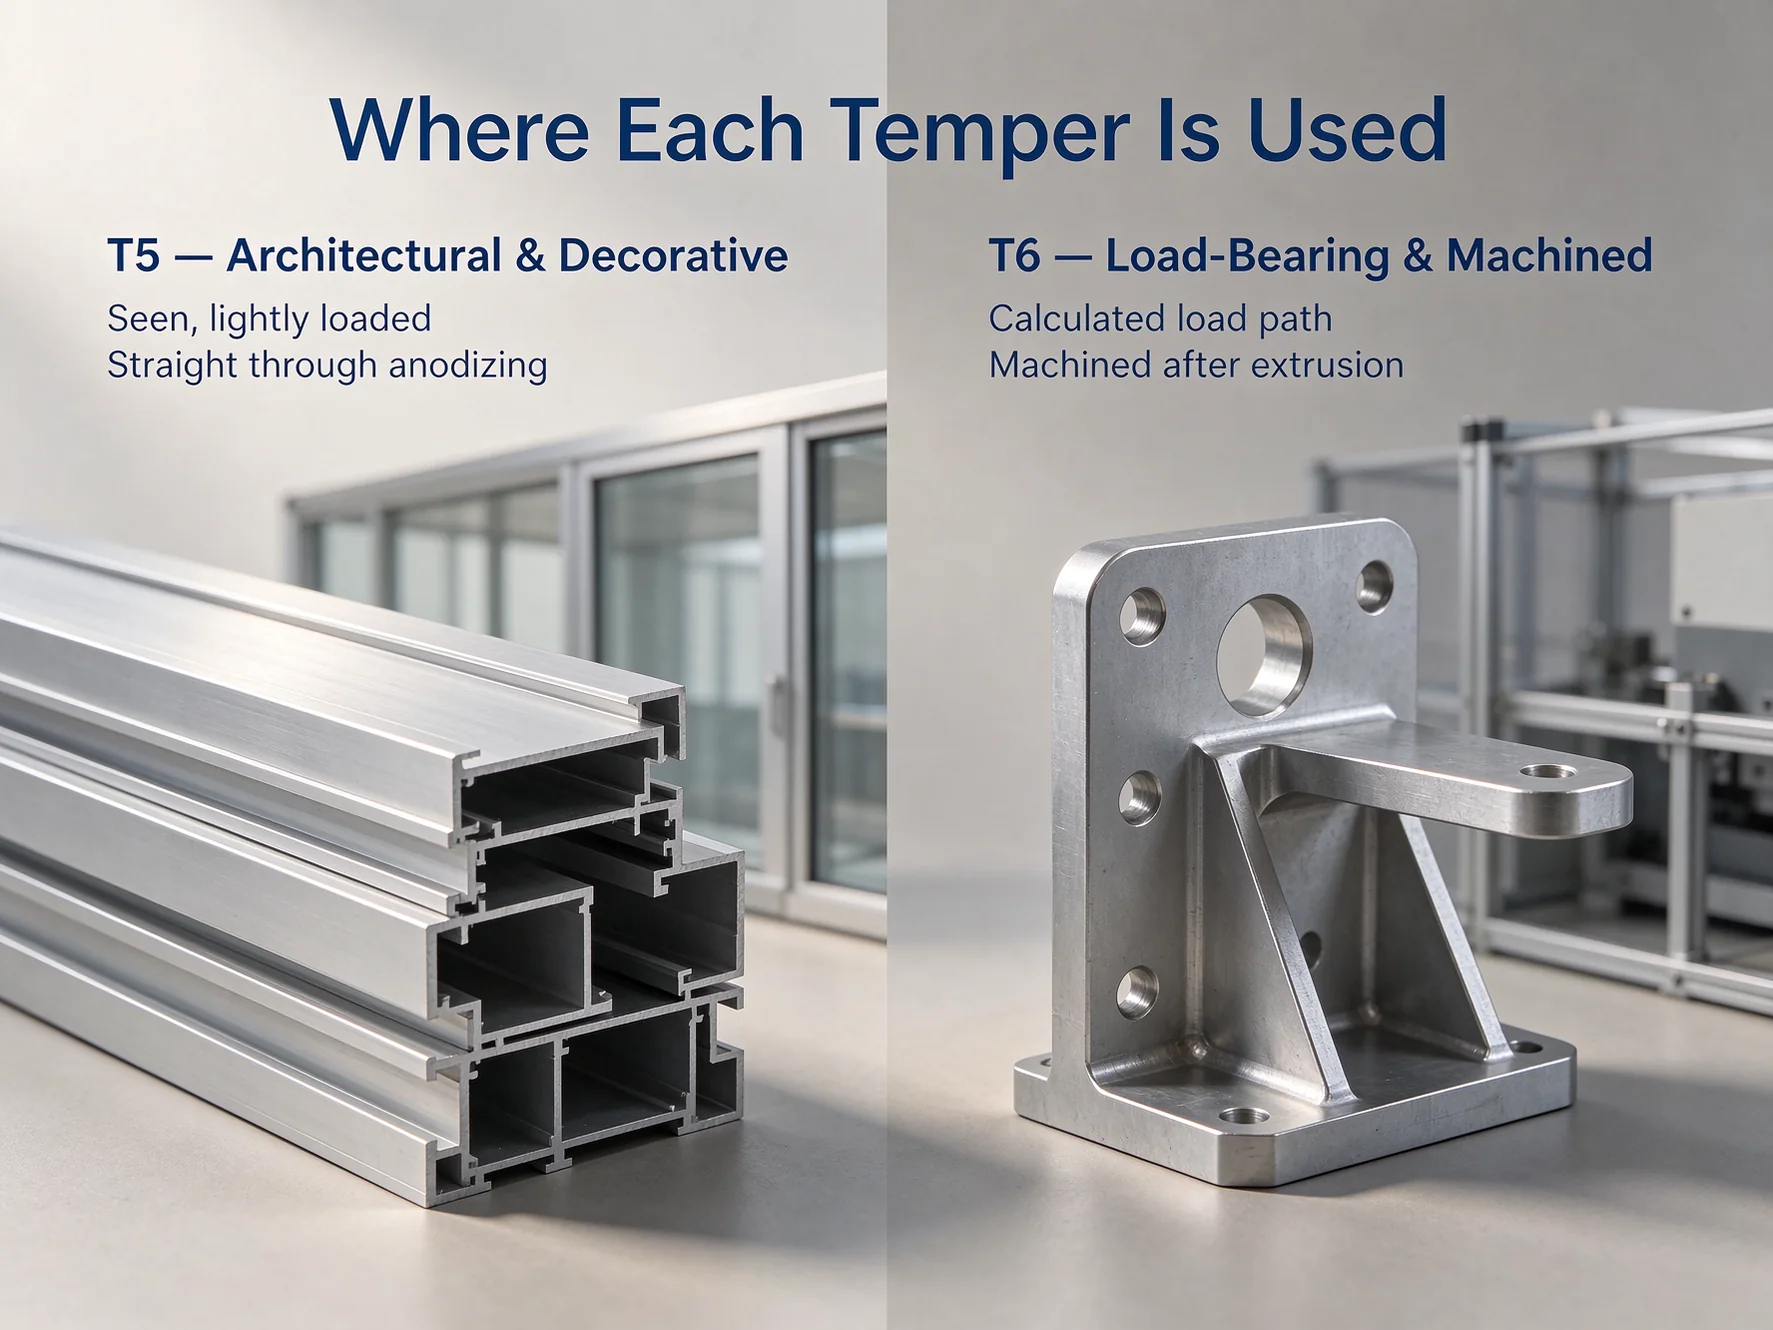
Profilés architecturaux et décoratifs — Territoire du T5
Profilés de fenêtres et portes, murs-rideaux, garde-corps, finitions, dissipateurs thermiques. La pièce est visible et légèrement chargée ; sa valeur réside dans la surface, non dans le chemin de charge. Un meneau de six mètres doit arriver droit et rester droit à travers l'anodisation, et le T5 y parvient sans étireuse.
Pièces porteuses et usinées — Où le T6 justifie son prix
Ossatures structurales, protecteurs de machines, supports avec un chemin de charge calculé, toute pièce usinée après extrusion. Deux raisons apparaissent. Le T6 répond à la pièce nécessitant 214 MPa au lieu de 145. Le T52 répond à la pièce ne nécessitant que la résistance du T5 mais usinée et maintenue plane. Choisir le T52 là où la charge exige le T6 est une défaillance de résistance ; choisir le T6 pour corriger la déformation, c'est de l'argent dépensé pour le mauvais problème.
T5 vs T52 vs T6 — Comment choisir
| Tempérer | Voie | ASTM B221 (Rm / Re) | Dans l'EN 755-2 | Meilleur pour | Éviter lorsque |
|---|---|---|---|---|---|
| O | Recuit | — | Oui (t ≤ 25 mm) | Formage avant traitement thermique | Utilisé tel que livré |
| T4 | Mis en solution, vieilli naturellement | — | Oui (130 / 65 MPa) | Formage, vieillissement en service | La résistance doit être stable à la livraison |
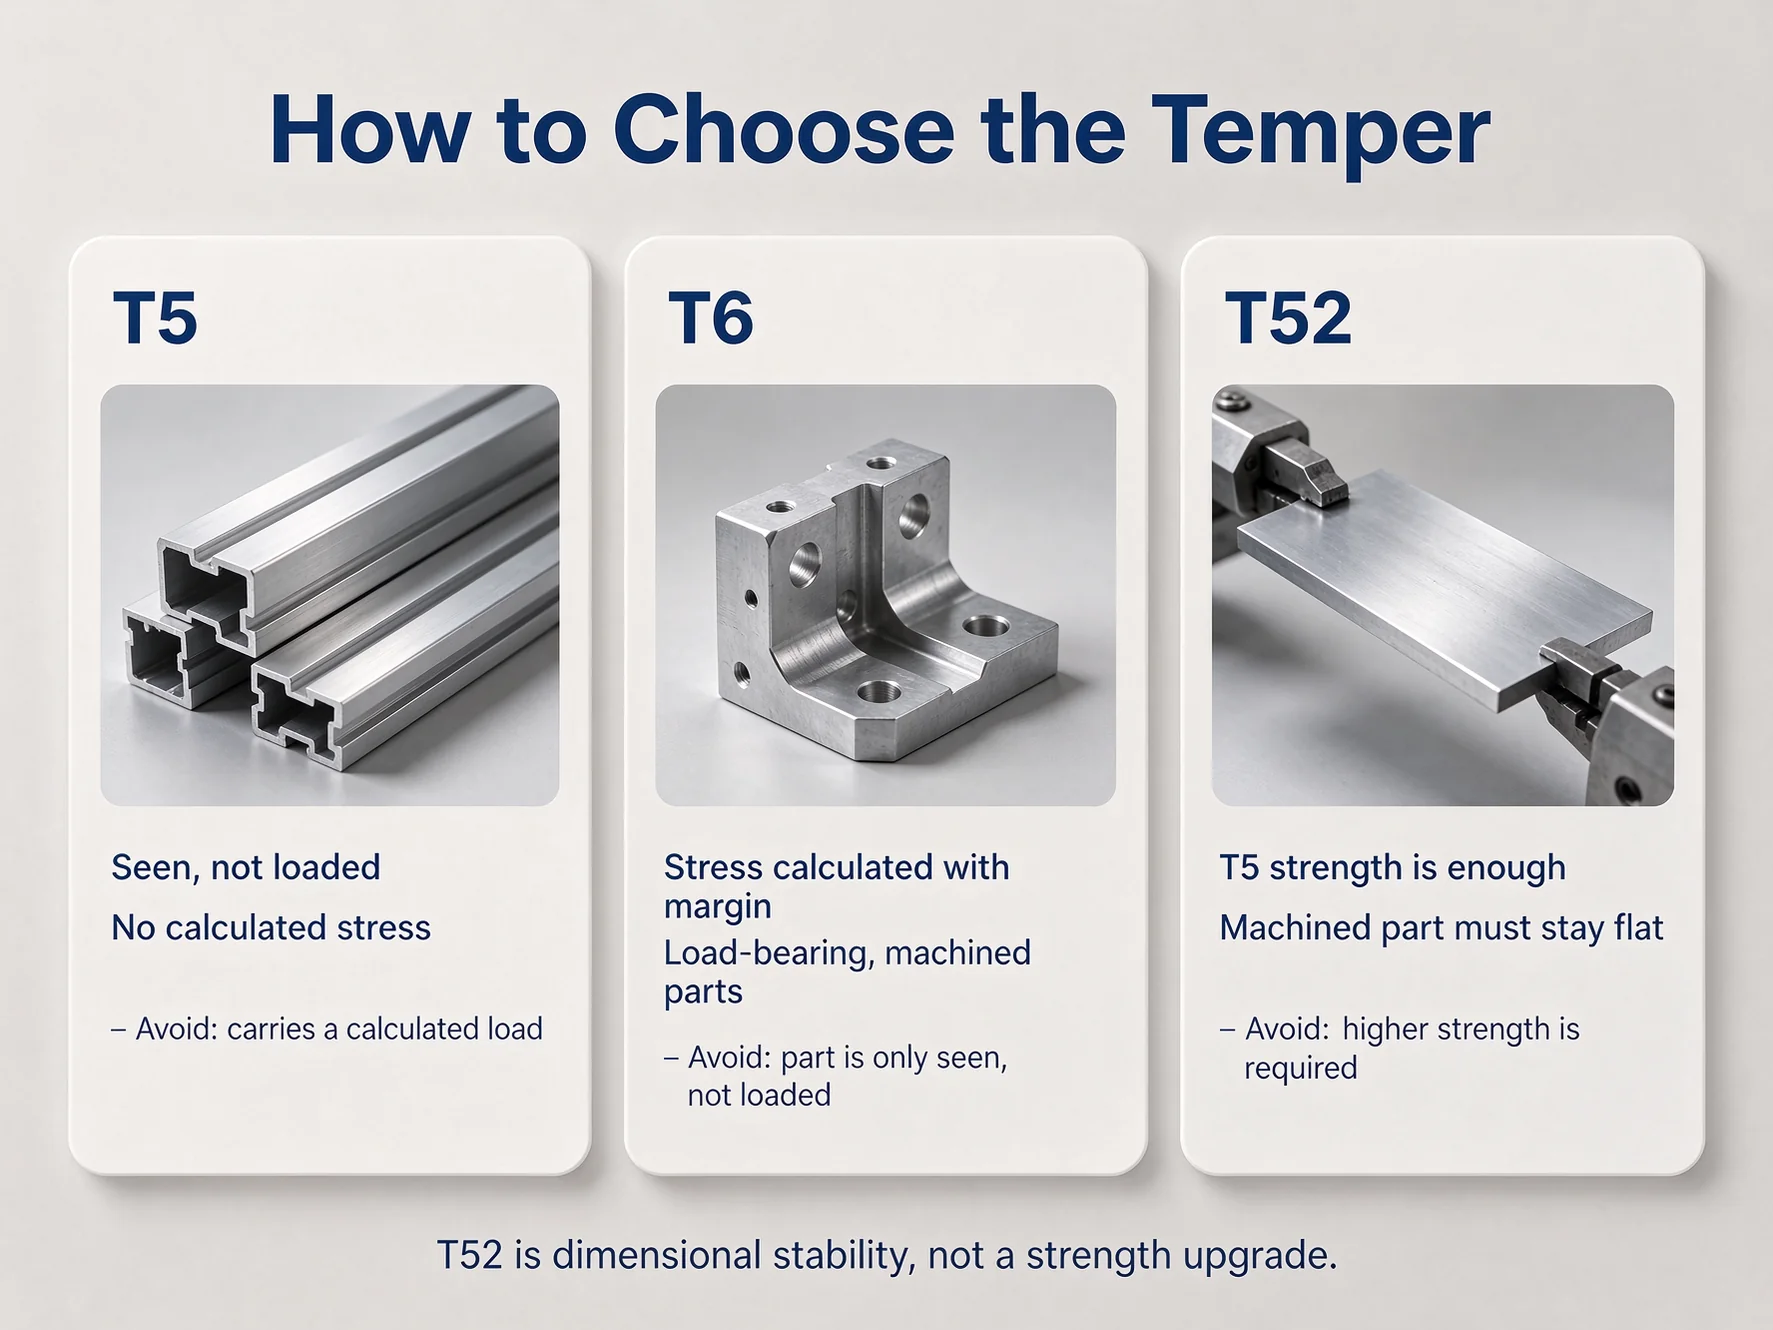
| T5 | Refroidi à la presse, vieilli | 186 / 145 MPa | Oui (175 / 130 MPa) | Profilés architecturaux et décoratifs | La pièce supporte une charge calculée |
| T52 | T5 plus un étirage contrôlé | 186 / 145 MPa | Non | Pièces usinées qui doivent rester planes | Une résistance plus élevée est requise |
| T6 | Mis en solution, trempé à l'eau, vieilli | 241 / 214 MPa | Oui (215 / 170 MPa) | Pièces portantes et structurelles | La pièce est seulement visible, non chargée |
Les valeurs ASTM sont des minimums ; les valeurs EN à t ≤ 10 mm. O est plafonné à un maximum dans l'ASTM B221, et T4 continue de vieillir après livraison, donc aucun des deux n'offre un plancher stable.
Quand le T5 est le bon choix
Deux conditions, toutes deux faciles à vérifier. La pièce est visible plutôt que chargée, sans contrainte calculée. Et elle n'est pas usinée après extrusion, ou seulement légèrement aux extrémités, donc les contraintes résiduelles n'ont rien à déformer. Si les deux conditions sont remplies, T5 est la réponse correcte la moins coûteuse.
Quand T6 ou T52 convient mieux
T6 est approprié lorsqu'une contrainte a été calculée et que 145 MPa de limite d'élasticité ne la couvre pas avec marge ; une fois que vous payez pour une trempe et un étirage, la pièce doit utiliser la résistance supplémentaire. T52 est approprié lorsque la charge est acceptable en T5 mais que la pièce est usinée et doit rester plane — une décision dimensionnelle, pas une décision de résistance.
Travailler avec 6063-T5 et T6 — Extrusion, usinage, anodisation, soudage
- Extrusion : la filière et le mode de refroidissement sont choisis ensemble, donc un profil conçu pour T5 peut nécessiter un arrangement de trempe différent, et une tolérance différente, s'il passe en T6.
- Usinage : T6 se coupe plus difficilement et, ayant été étiré, se déplace moins après la coupe. T5 se coupe facilement mais libère des contraintes à mesure que le métal est enlevé, donc une pièce longue en T5 peut se voiler là où la même pièce en T52 reste plane.
- Anodisation : identique dans les deux états et le meilleur de la série 6000 — uniforme, brillant, fiable sous anodisation couleur. Il ne corrigera pas un profil déjà hors tolérance avant son entrée dans le bain.
- Soudage : Fil d'apport 4043, ou 5356 lorsque le joint sera anodisé. Les propriétés de la zone affectée thermiquement chutent sensiblement — les recommandations publiées situent la perte près de la moitié de la résistance du métal de base — donc gardez les soudures hors du chemin de charge. T6 ne revieillit pas.
Avantages et limites en un coup d'œil
| Dimension | Avantage | Ce qu'elle coûte |
|---|---|---|
| Coût du T5 | Coût au mètre le plus bas — pas de four, de trempe ni d'étireuse | Limite d'élasticité plafonnée à 145 MPa (ASTM), excluant les chemins de charge calculés |
| Résistance du T6 | Limite d'élasticité de 214 MPa, soit une augmentation de 48% par rapport au T5 selon l'ASTM | Déformation à la trempe, opération d'étirage, rebut plus élevé |
| Stabilité du T52 | Les pièces usinées restent planes | Une opération supplémentaire sans gain de résistance |
| Finition anodisée | Brillant, uniforme, fiable sous anodisation couleur | Pas un alliage marin ; le service côtier nécessite un revêtement spécifié |
| Extrudabilité | Le meilleur de la série 6000 ; les parois minces et les creux sont courants | La même faible teneur en alliage est la raison pour laquelle le plafond de résistance est bas |
| Clarté normative | Les valeurs ASTM et EN sont toutes deux publiées | Le même état métallurgique porte deux minimums, donc une commande sans norme est ambiguë |
Conclusion
Sur le 6063, c'est l'état métallurgique, et non l'alliage, qui décide si la pièce fonctionne — et le même état porte deux minimums selon la norme que la commande nomme. Une spécification est incomplète tant que l'état et la norme n'apparaissent pas ensemble, et c'est la raison la plus courante pour laquelle un certificat et un plan divergent.
Nous extrudons, vieillissons, étirons et anodisons le 6063 en interne, et fournissons T5, T52 et T6. Chaque commande est livrée avec un MTC qui nomme la norme.
Envoyez-nous le plan du profil ou la dimension de barre avec l'état et la norme que vous spécifiez, et nous confirmerons l'état et établirons le devis en conséquence.
Questions fréquemment posées
Puis-je utiliser du 6063-T6 au lieu du 6061-T6 ?
Non. Le 6063-T6 atteint 241 / 214 MPa selon l'ASTM B221 ; le 6061-T6 atteint 310 / 276. Une pièce conçue sur les valeurs du 6061 est en déficit d'environ 22%.
Pourquoi un certificat 6063-T6 indique-t-il 215 MPa et un autre 241 ?
Normes différentes. L'ASTM B221 exige 241 MPa ; l'EN 755-2 exige 215 à 10 mm et moins. Nommez la norme sur la commande.
Qu'apporte le T52 que le T5 n'apporte pas ?
La stabilité dimensionnelle, pas la résistance. L'ASTM B221 liste T5 et T52 avec des caractéristiques de traction et une limite d'élasticité identiques ; l'étirage relaxe les contraintes afin qu'une pièce usinée reste plane. L'EN n'a pas de T52.
Quel est la quantité minimale de commande et le délai de livraison ?
MOQ faible, généralement 10 à 60 jours. La date dépend du profil, de l'état et de la finition, elle est donc confirmée avec le devis. Envoyez le plan, l'état et la norme.