Was ist 5052-H112?
5052-H112 ist 5052-Aluminiumblech in einem Fertigungszustand. H112 wird üblicherweise bei warmgewalztem Blech geliefert. Das Produkt kann während der Umformung eine gewisse Kaltverfestigung erfahren, ohne dass diese gezielt gesteuert wird, und muss die geltenden mechanischen Anforderungen erfüllen. Bestätigen Sie die Verfügbarkeit im angegebenen Zustand und in der angegebenen Dicke beim Walzwerk.
Ein wesentlicher Bestellunterschied ist die Mindeststreckgrenze. Die H112-Anforderungen variieren je nach Dicke. H32-Blech hat eigene Grenzwerte, daher sind Spezifikation und Dicke zu prüfen, bevor ein Zustand anstelle des anderen verwendet wird.
Umformbarkeit und Schweißbarkeit machen H112 zu einem Kandidaten für gerollte und geschweißte Mäntel. Sowohl das Blech als auch seine Schweißverbindungen müssen die Anforderungen der Konstruktion erfüllen.
Den H112-Zustand verstehen
Die H-Bezeichnung umfasst kaltverfestigte Zustände und verwandte Fertigungszustände. H32 ist quarter-hard und stabilisiert. H112 gilt für Produkte, die während der Umformung eine gewisse Verfestigung erfahren können und geltende mechanische Grenzwerte oder Prüfanforderungen aufweisen. Siehe das Handbuch für Walzprodukte des Australian Aluminium Council.
Die Verfügbarkeit von H32 und H112 hängt vom Lieferanten, der Produktform und der Dicke ab. Prüfen Sie den angebotenen Zustand und die zugehörige Spezifikation für die in der Zeichnung angegebene Dicke.
Wie sich H112 von O und H32 unterscheidet
Drei Zustände, drei unterschiedliche Aufgaben.
O wird geglüht, um das Material für die Umformung zu erweichen.
H32 wird auf quarter-hard kaltverfestigt und anschließend stabilisiert. Es wird üblicherweise als Blech geliefert.
H112 ist ein Fertigungszustand. Verwenden Sie die mechanischen Grenzwerte des tatsächlichen Dickenbereichs und der Spezifikation.
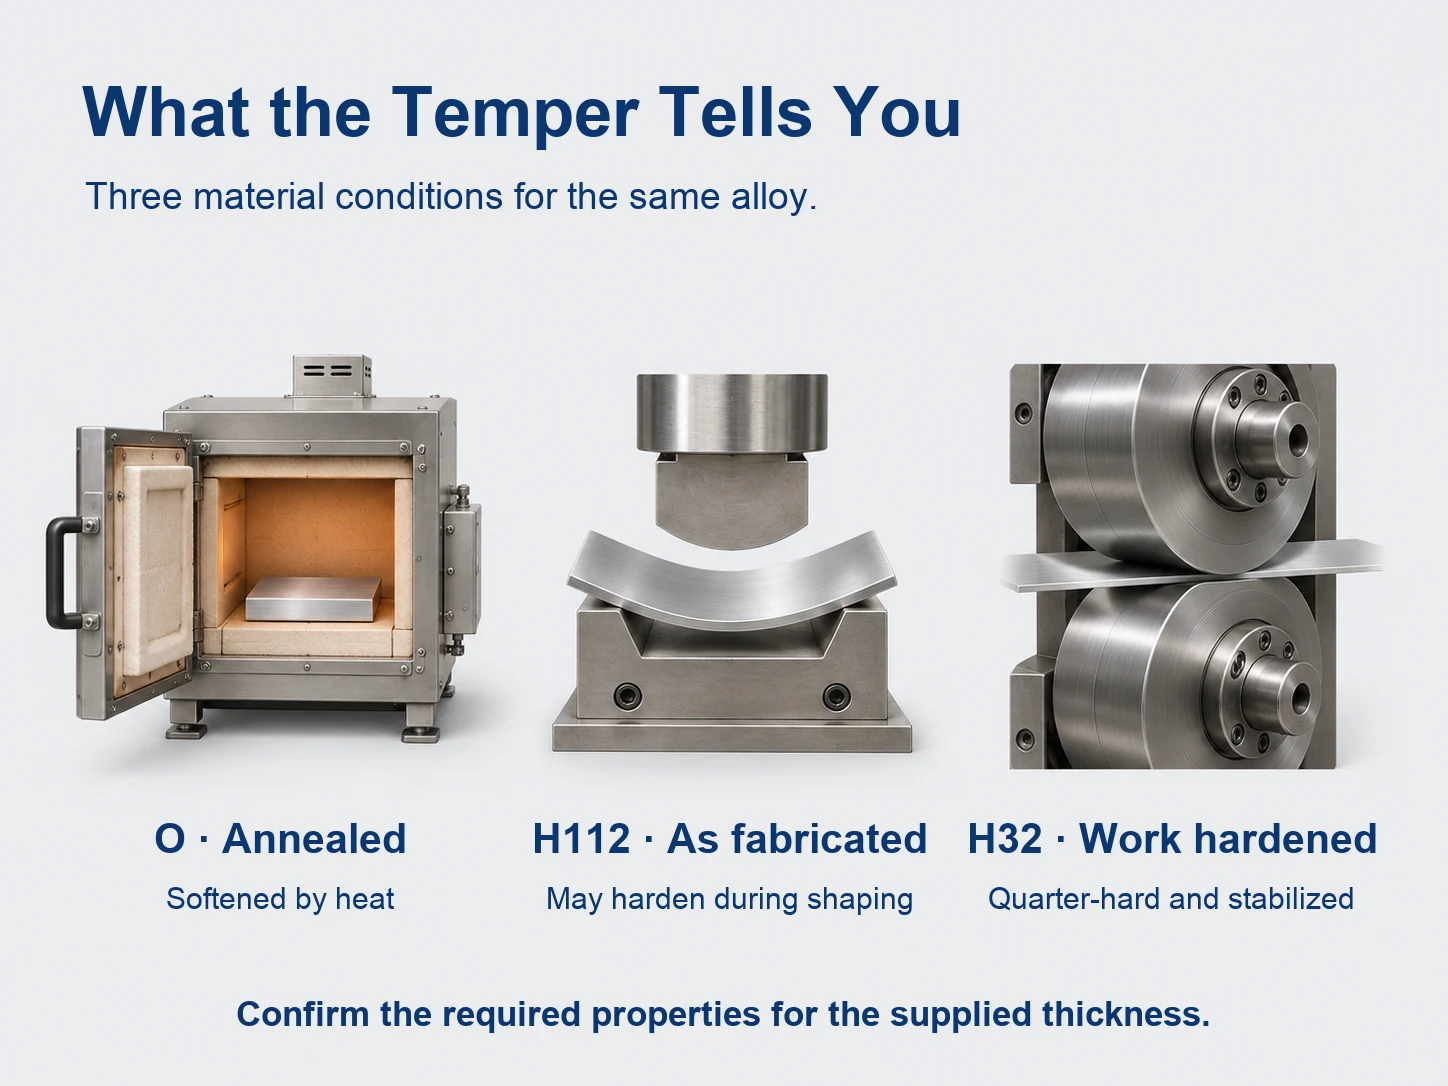
Wenn eine Zeichnung auf den Mindesteigenschaften von H32 basiert, prüfen Sie die Konstruktion, bevor Sie H112 als Ersatz akzeptieren.
Mechanische Eigenschaften von 5052-H112
ASTM B209 staffelt die H112-Anforderung nach Dicke, und die Staffelung ist der Punkt — die Werte sinken mit zunehmender Querschnittsdicke.
| Dicke (in) | Zugfestigkeit, min (ksi) | Streckgrenze, min (ksi) | Dehnung, min. |
|---|---|---|---|
| 0.250–0.499 | 28.0 | 16.0 | 7% |
| 0.500–2.000 | 25.0 | 9.5 | 12% |
| 2.001–3.000 | 25.0 | 9.5 | 16% |
Die Tabelle verwendet die Inch-Pound-Werte in ASTM B209/B209M-21a. ksi bedeutet Tausende Pfund pro Quadratzoll. Wenn die Bestellung SI-Einheiten verwendet, verwenden Sie direkt die geltende metrische Tabelle.
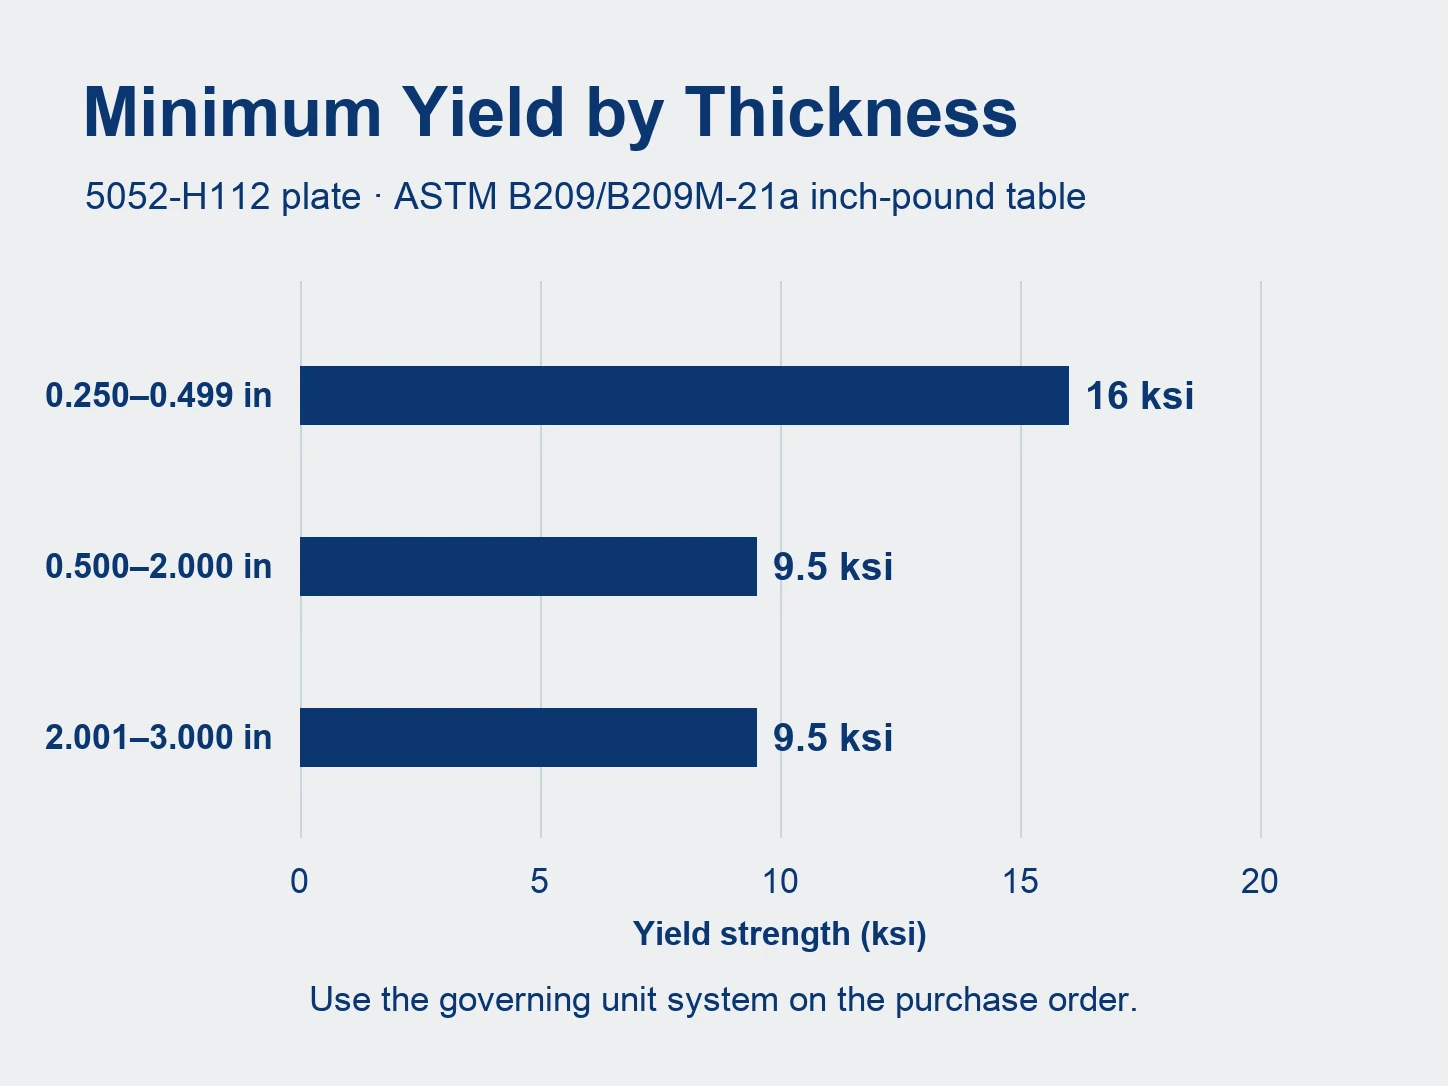
Die Mindeststreckgrenze sinkt von 16,0 ksi im ersten Dickenbereich auf 9,5 ksi in den nächsten beiden. Die aufgeführte Mindestdehnung steigt. Die Dehnung allein bestimmt nicht den Biegeradius eines fertigen Teils.
Wir liefern H112 in Dicken von 6,0 mm bis 80 mm. Bestätigen Sie, welche Norm, welches Einheitensystem und welche Grenzwerte für die angebotenen Abmessungen gelten. Wenn eine Dicke außerhalb der vereinbarten Tabelle liegt, geben Sie die Abnahmekriterien in der Bestellung an und überprüfen Sie die Ergebnisse im Walzwerkszeugnis.
Wo 5052-H112 verwendet wird
Tanks, Silos und gerollte Strukturen
Tanks, Silos, Bunker und Kanalsysteme sind Beispiele für gerollte oder geschweißte Mäntel. Bestätigen Sie den erforderlichen Biegeradius und das Umformverfahren für die gelieferte Dicke und den Zustand und überprüfen Sie anschließend die Schweißverbindung.
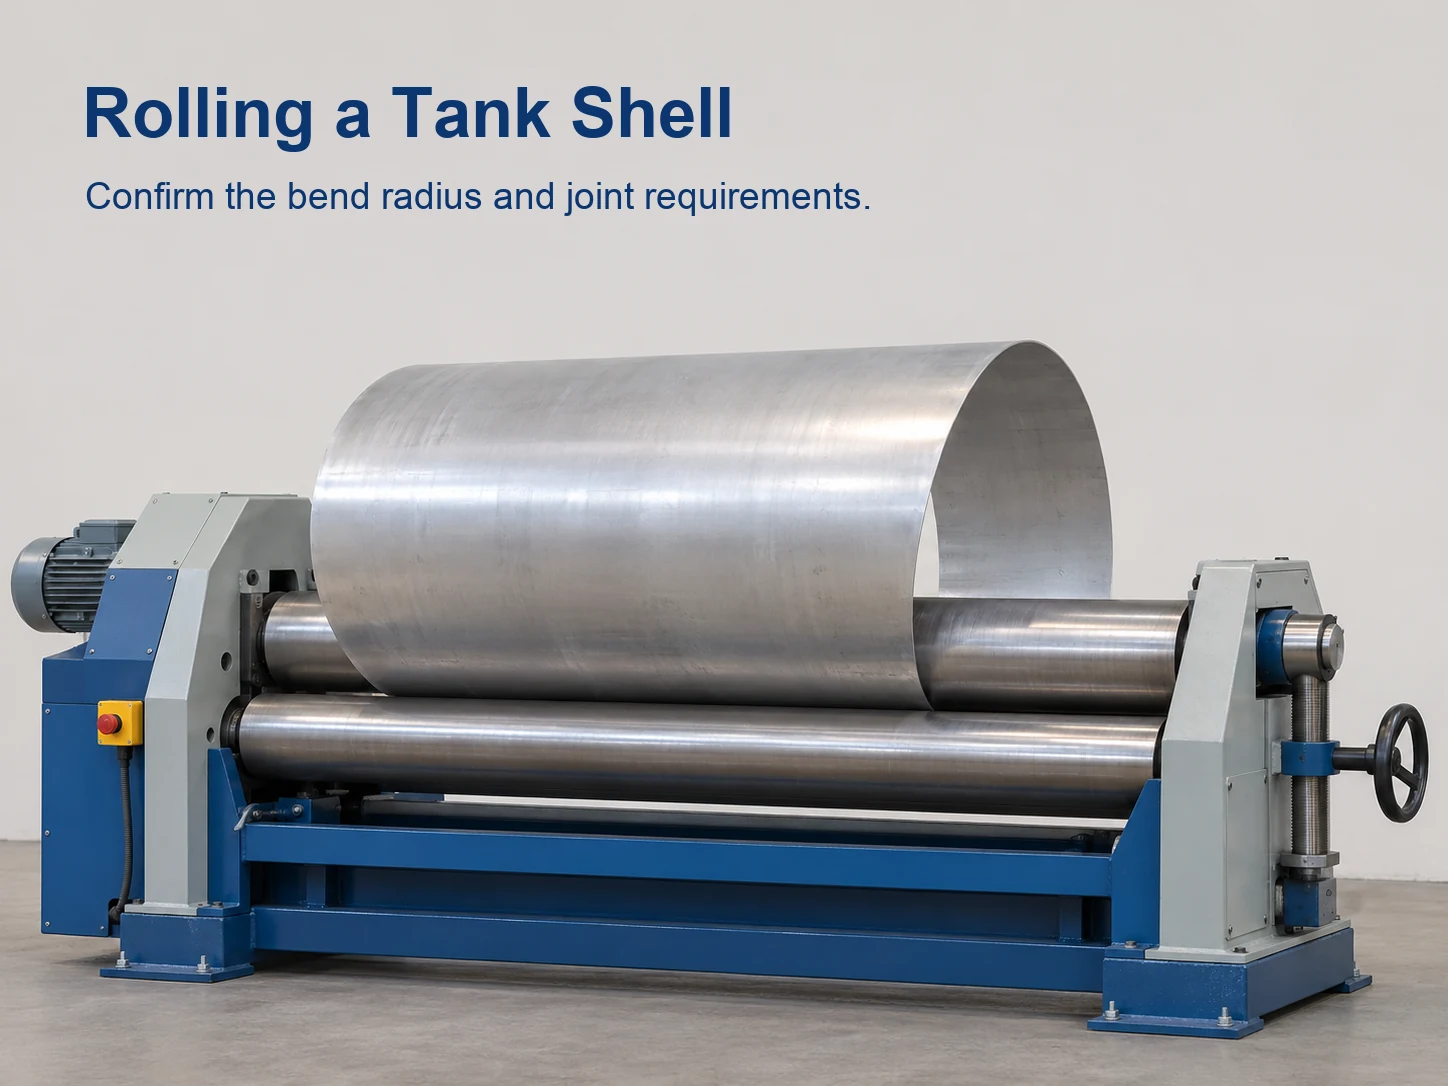
Prüfen Sie das Blech, die Schweißnähte und etwaige Versteifungen gegen die tatsächlichen Betriebslasten, bevor Sie einen Zustand auswählen.
Marine- und Schiffsstrukturen
Für Anwendungen wie Decks oder Marinepaneele bestätigen Sie, dass die Projektspezifikation die Legierung und den Zustand zulässt. Rümpfe und andere klassifizierte Strukturen müssen die geltenden Zulassungsanforderungen erfüllen.
Für einen Rumpf, der klassifiziert und geprüft wird, bestätigen Sie die Abnahmewerte, die Ihr Prüfer erwartet, bevor Sie bestellen — einige Spezifikationen nennen Mindesteigenschaften, die über dem B209-Mindestwert für die betreffende Dicke liegen.
H112 vs. H32 vs. H34 für Blech — So wählen Sie
| H112 | H32 | H34 | |
|---|---|---|---|
| Mindeststreckgrenze | Abhängig vom Dickenbereich | Prüfen Sie die angegebene Dicke | Prüfen Sie die angegebene Dicke |
| Mindestdehnung | Abhängig vom Dickenbereich | Prüfen Sie die angegebene Dicke | Prüfen Sie die angegebene Dicke |
| Materialzustand | Herstellungsbedingt | Quarter-hard und stabilisiert | Half-hard und stabilisiert |
| Verfügbarkeit | Dicke und Walzwerkskapazität bestätigen | Dicke und Walzwerkskapazität bestätigen | Dicke und Walzwerkskapazität bestätigen |
| Auswahlschwerpunkt | Umgeformtes oder geschweißtes Blech, vorbehaltlich einer Konstruktionsprüfung | Allgemeine Fertigung | Paneele, die einen härteren Zustand erfordern |
| Vor der Substitution | Erforderliche Streckgrenze und Umformung prüfen | Umformbarkeit und Verfügbarkeit prüfen | Umformbarkeit und Verfügbarkeit prüfen |
Vergleichen Sie die Materialgrenzwerte bei der tatsächlichen Dicke und unter derselben Spezifikation, bevor Sie einen Zustand auswählen.
Wann H112 die richtige Wahl ist
Ziehen Sie H112 in Betracht, wenn es in der benötigten Dicke verfügbar ist, das Blech wie erforderlich umgeformt und gefügt werden kann und seine dokumentierten Eigenschaften die Konstruktionsgrenzwerte erfüllen.
Bitten Sie das Walzwerk, den Zustand und die Abnahmegrenzwerte im Angebot zu bestätigen.
Wenn Sie auf eine höhere Festigkeit wechseln müssen
Wenn H112 bei der angegebenen Dicke die erforderliche Festigkeit nicht erreicht, prüfen Sie den Querschnitt, die Steifen oder alternative Legierungen mit dem Konstrukteur. Für Rumpf- oder klassifizierte Marinearbeiten bestätigen Sie das zugelassene Material mit der zuständigen Behörde.
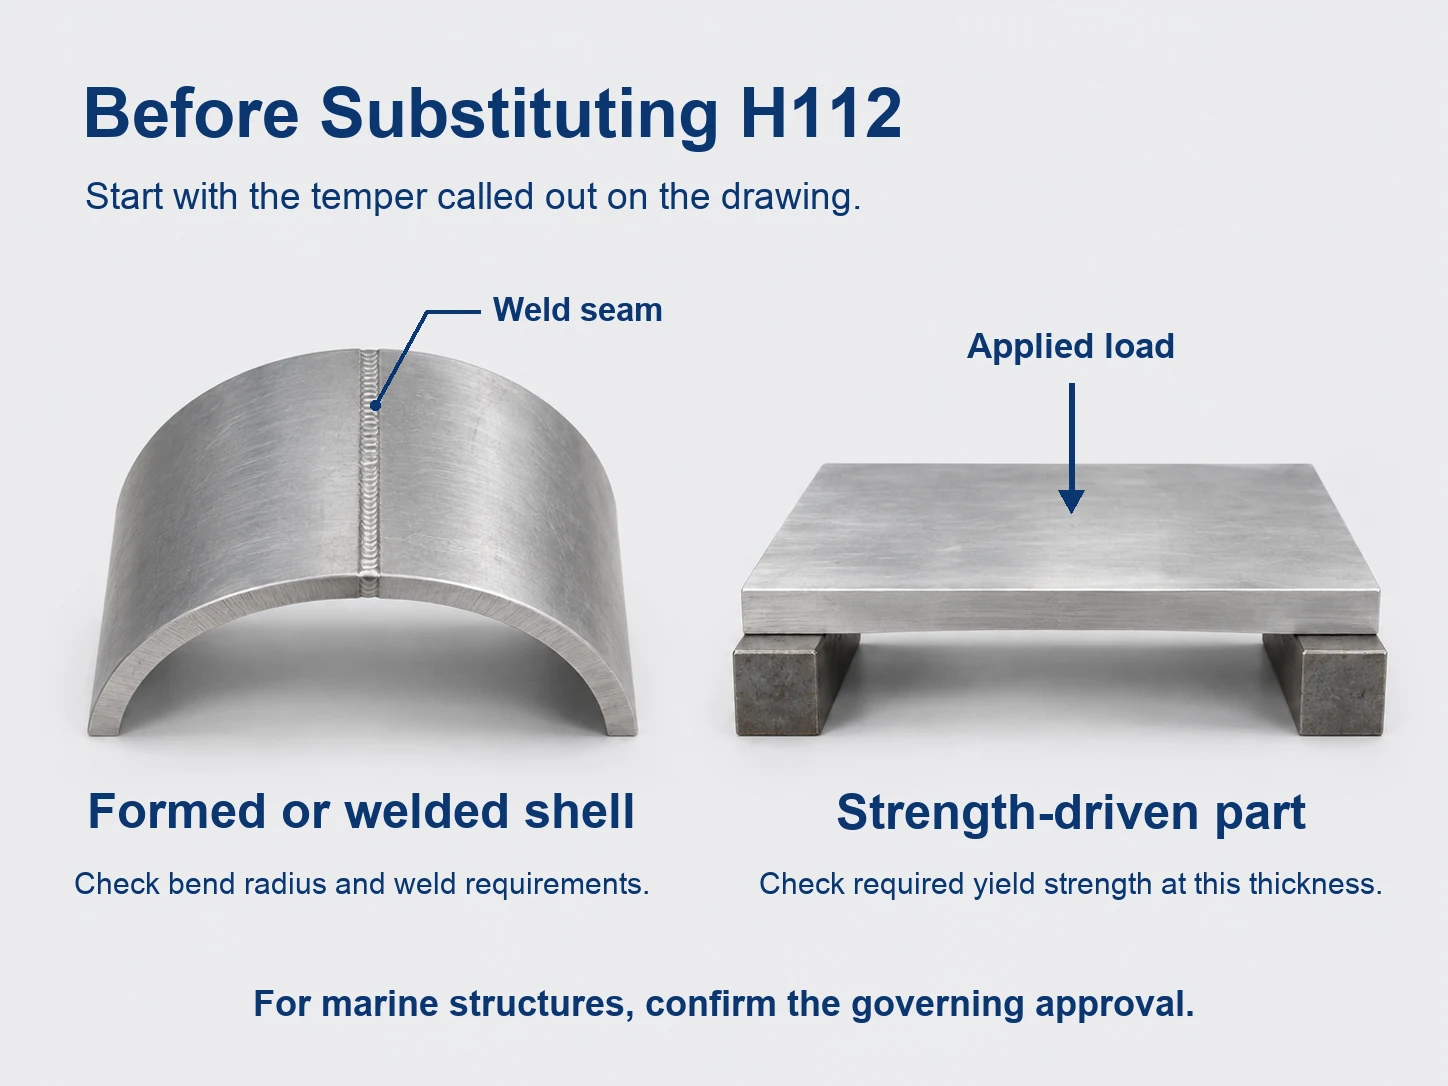
Für H32 bei einer bestimmten Blechdicke bestätigen Sie Verfügbarkeit und Eigenschaften mit dem Lieferanten, bevor Sie eine Substitution akzeptieren.
Arbeiten mit 5052-H112 — Schweißen, Walzen, Bearbeiten
Schweißen: Befolgen Sie das anwendbare Verfahren für Zusatzwerkstoff, Vorwärmung und Nahtdetails. Verwenden Sie dokumentierte Eigenschaften von Schweißverbindungen, wenn die Schweißnaht den Lastpfad beeinflusst.
Walzen: Bestätigen Sie Biegeradius und Orientierung für die tatsächliche Blechdicke, den Zustand und die Werkzeuge, bevor Sie den Mantel walzen.
Bearbeiten: 5052 ist in jedem Zustand schmierig unter dem Schneidwerkzeug, und H112 ist weicher als H32, daher ist es für bearbeitete Teile schlechter statt besser. Verwenden Sie scharfes Hartmetall, positiven Spanwinkel und Flutkühlung. Wenn das Teil bearbeitet wird und Toleranzen halten muss, ist H112 in der Regel die falsche Wahl, unabhängig von der Dicke.
Anodisieren: 5052 lässt sich gut anodisieren, nimmt jedoch bei Klaranodisierung einen leicht gelblichen Farbton an, was für 5xxx-Legierungen normal ist. Gleichen Sie die Farbe mit einem Musterstück ab, wenn das Teil neben 6xxx-Komponenten sitzt.
Vor- und Nachteile im Überblick
| Abmessung | Vorteil | Was es kostet |
|---|---|---|
| Verformbarkeit | In Betracht ziehen für gewalzte und umgeformte Teile | Erforderlichen Radius verifizieren |
| Schweißeignung | Geeignet zur Bewertung in geschweißter Fertigung | Nahtauslegung und Verfahren sind maßgebend |
| Dickenverfügbarkeit | Von einigen Walzwerken als Blech erhältlich | Erforderliche Stärke und Zustand bestätigen |
| Stärke | Veröffentlichte Grenzwerte variieren je nach Dicke | Prüfen Sie die Grenzwerte im maßgebenden Einheitensystem |
| Korrosion | Salzwasserbeständig ohne Beschichtung | Nicht für Hochtemperatur- oder saure Beanspruchung ohne Prüfung |
| Bearbeitung | — | Weich und schmierig; ungeeignet für Präzisionsteile |
Schlussfolgerung
5052-H112 ist ein im Fertigungszustand belassener Blechzustand. Seine Mindesteigenschaften hängen von der Dicke und der maßgebenden Spezifikation ab. Ein Teil, das mit H32-Eigenschaften ausgelegt wurde, erfordert eine erneute Prüfung, bevor H112 verwendet wird.
Wir liefern 5052-H112-Blech von 6,0 mm bis 80 mm. Bestätigen Sie die anwendbaren Anforderungen für Ihre Dicke und prüfen Sie diese gegen das Walzwerkszeugnis. SGS-Berichte sind auf Anfrage erhältlich.
Senden Sie uns die Dicke, die Größe und wofür das Blech verwendet wird, und wir bestätigen den Zustand und unterbreiten ein entsprechendes Angebot.
Häufig gestellte Fragen
Ist 5052-H112 so fest wie H32?
H112 und H32 haben unterschiedliche Mindesteigenschaften bei den Dicken, die von der Spezifikation abgedeckt sind. Verwenden Sie die Tabelle für den Zustand, die Dicke und das Einheitensystem, die auf der Bestellung angegeben sind.
Warum ist mein Blech H112 statt H32?
H112 wird üblicherweise bei warmgewalztem Blech geliefert. Die Verfügbarkeit von H32 bei einer bestimmten Dicke hängt vom Walzwerk und der anwendbaren Spezifikation ab, daher prüfen Sie dies, bevor Sie die Zeichnung ändern.
Kann H112-Blech gewalzt und geschweißt werden?
Es kann für gewalzte und geschweißte Arbeiten in Betracht gezogen werden. Prüfen Sie Biegeradius, Werkzeuge und Nahtanforderungen für das tatsächlich gelieferte Material.
Wie hoch ist die Mindestbestellmenge und die Lieferzeit?
Geringe Mindestbestellmenge, typischerweise 10–60 Tage je nach Dicke und Größe. Wir liefern H112-Blech von 6,0 mm bis 80 mm. Bestätigen Sie die anwendbaren mechanischen Anforderungen und das Walzwerkszeugnis für die benötigte Größe.