Was ist 5052-Aluminium?
5052 ist eine Legierung der 5xxx-Serie mit Magnesium (2,2–2,8 %) als primärem Legierungselement. Es handelt sich um eine nicht aushärtbare Al-Mg-Legierung, die ihre Festigkeit ausschließlich durch Kaltverfestigung erlangt, nicht durch Ausscheidungswärmebehandlung – was sie zu einer der korrosionsbeständigsten und umformbarsten Knetaluminiumlegierungen macht.
Diese chemische Zusammensetzung ist auch der Grund, warum 5052 nicht wie 2024 oder 6061 durch Wärmebehandlung festigkeitsgesteigert werden kann. Die Festigkeitsobergrenze wird daher durch den Umfang der Kaltverformung bestimmt, den der jeweilige Zustand vorgibt – und genau deshalb ist die Wahl des Zustands, insbesondere bei umgeformten oder geschweißten Bauteilen, wichtiger als die Legierung selbst.
Verständnis des -O-Zustands
Der -O-Zustand bedeutet, dass die Legierung weichgeglüht bzw. vollständig entfestigt ist. Dies wird erreicht, indem das Knetprodukt auf die Glühtemperatur (ca. 343 °C / 650 °F) erhitzt und langsam abgekühlt wird, wodurch die Auswirkungen jeglicher vorheriger Kaltverformung beseitigt werden und das Material in seinem duktilsten Zustand verbleibt. Bei 5052 ist -O der weichste und umformbarste Zustand der Familie und dient als Ausgangspunkt vor der Kaltverfestigung in die H3x-Zustände.
Da -O keine Kaltverfestigung aufweist, besitzt es die geringste Festigkeit und die höchste Dehnung aller 5052-Zustände. Dies ist der in diesem Zustand angelegte Kompromiss: Man gibt Tragfähigkeit auf, um die Fähigkeit zu Biegen, Ziehen und Umformen ohne Rissbildung zu gewinnen. Für Bauteile, die zuerst umgeformt und anschließend geschweißt werden, ist -O in der Regel das sicherste Ausgangsmaterial.
Das Glühen baut zudem Eigenspannungen ab, die durch Walzen oder Ziehen entstanden sind. Dies ist nach der Fertigung von Bedeutung, da sich ein spannungsfreier Zuschnitt beim Zerspanen weniger verzieht und um eine Schweißnaht herum weniger verformt, wodurch Folge toleranzen leichter eingehalten werden können.
Unterschiede zwischen -O und H32
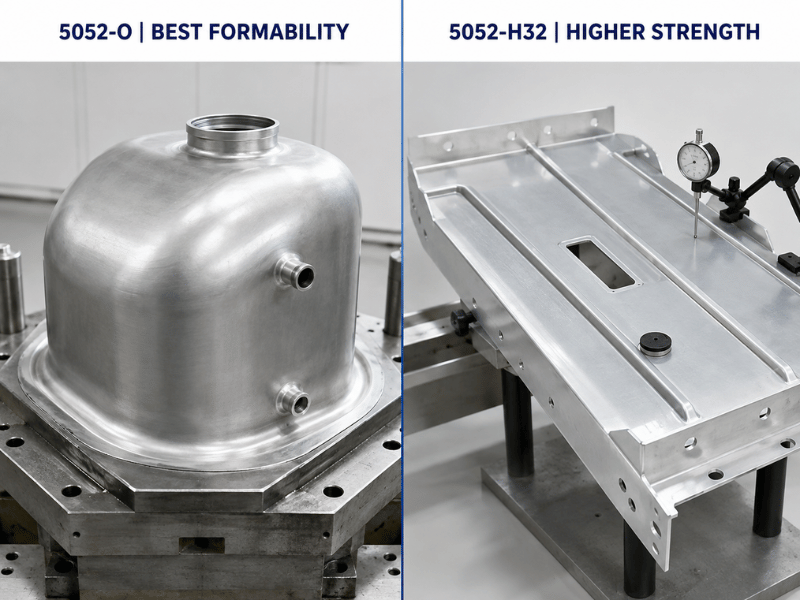
H32 entspricht -O plus einer etwa viertelharten Kaltverfestigung und Stabilisierung, wodurch die Streckgrenze von ca. 90 MPa auf 193 MPa angehoben wird. Die zusätzliche Kaltverformung reduziert die Dehnung von ca. 25 % auf 12–15 %, sodass H32 mit größeren Biegeradien gebogen werden muss und bei engen Umformgeometrien leichter reißt. Wählen Sie -O, wenn das Bauteil Tiefziehen oder Biegungen mit engem Radius erfordert; wählen Sie H32, wenn eine steifere Platte bei geringerer Dicke Last tragen kann und nur leichte Umformung erforderlich ist. Für ein vollständiges Bild über die gesamte Familie siehe die 5052-H32-Leitfaden.
Mechanische Eigenschaften von 5052-O
| Eigentum | 5052-O (typisch) | 5052-H32 (Referenz) |
|---|---|---|
| Dichte | 2,68 g/cm³ | 2,68 g/cm³ |
| Zugfestigkeit | 193 MPa (28 ksi) | 228 MPa (33 ksi) |
| Streckgrenze (0,2%-Offset) | 90 MPa (13 ksi) | 193 MPa (28 ksi) |
| Bruchdehnung | 22–25% | 12–15% |
| Elastizitätsmodul | 68–70 GPa (10.200 ksi) | 68–70 GPa |
| Dauerfestigkeit (5×10⁸ Zyklen) | 110 MPa (16 ksi) | 117 MPa (17 ksi) |
| Scherfestigkeit | 124 MPa (18 ksi) | 124 MPa (18 ksi) |
| Brinellhärte | 47 HB | 60 HB |
| Wärmeleitfähigkeit | 138 W/m·K | 138 W/m·K |
| Schmelzbereich | 607–649 °C | 607–649 °C |
Die Streckgrenze ist der Kennwert, der die meisten -O-Auswahlen bestimmt. Mit 90 MPa ist sie die niedrigste in der 5052-Familie – der Preis für die höchste Duktilität (22–25 % Dehnung) und die beste Umformbarkeit. Betrachten Sie dies als Grenzwert: Wenn das Bauteil bei minimalem Gewicht strukturelle Last tragen muss, ist -O die falsche Wahl und ein kaltverfestigter Zustand oder eine 6xxx-Legierung gehört stattdessen in die Spezifikation.
Anwendungsbereiche von 5052-O
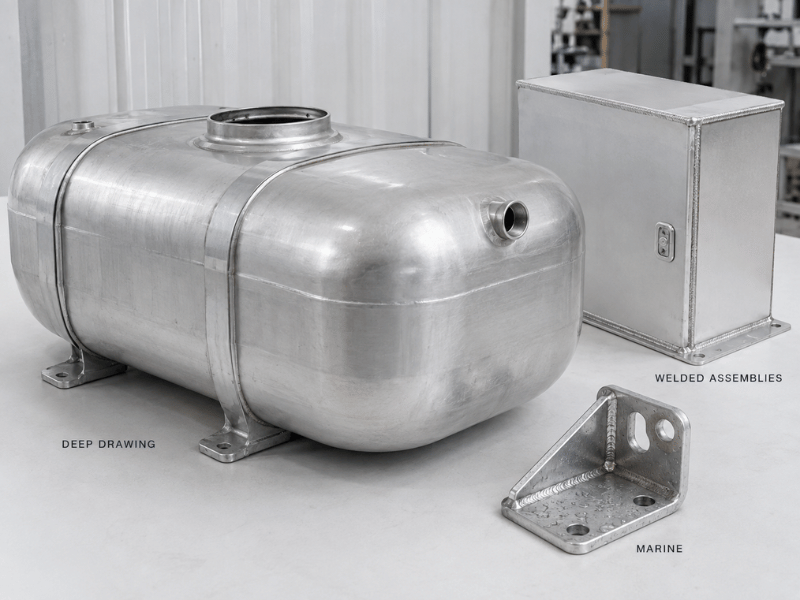
Umform- und schweißintensive Fertigung
5052-O ist das Standard-Ausgangsmaterial für Bauteile, die vor der Belastung umgeformt werden. Tiefgezogene Kraftstofftanks, Druckbehälter, komplexe Blechgehäuse und anspruchsvolle Marinebeschläge beginnen alle mit -O, da der Zuschnitt enge Radien und Nachbearbeitung nach dem Schweißen ohne Rissbildung übersteht. Bei Bauteilen, die nach der Umformung geschweißt werden, hält der weiche Zustand zudem die Verformung in der Wärmeeinflusszone (WEZ – der Bereich neben der Schweißnaht, der aufweicht und sich verformen kann) in einem beherrschbaren Rahmen.
Marine- und korrosionsbelastete Anwendungen
Bootsrumpfkomponenten, salzwasserbelastete Halterungen, Schiffsbeschläge und Außengehäuse setzen auf 5052-O, wenn Korrosionsbeständigkeit wichtiger ist als Spitzenfestigkeit. Die Al-Mg-Chemie widersteht Salzwasser-Lochfraß weitaus besser als kupferhaltiges 2024 oder 6061, sodass -O-Teile in Spritzwasserzonen und Bilgenbereichen ohne schwere Beschichtung beständig bleiben. Für tragende Marinestrukturen übernehmen in der Regel H32 oder H34, sobald die Steifigkeit die Blechdicke bestimmt.
-O im Vergleich zu anderen 5052-Zuständen – Auswahlhilfe
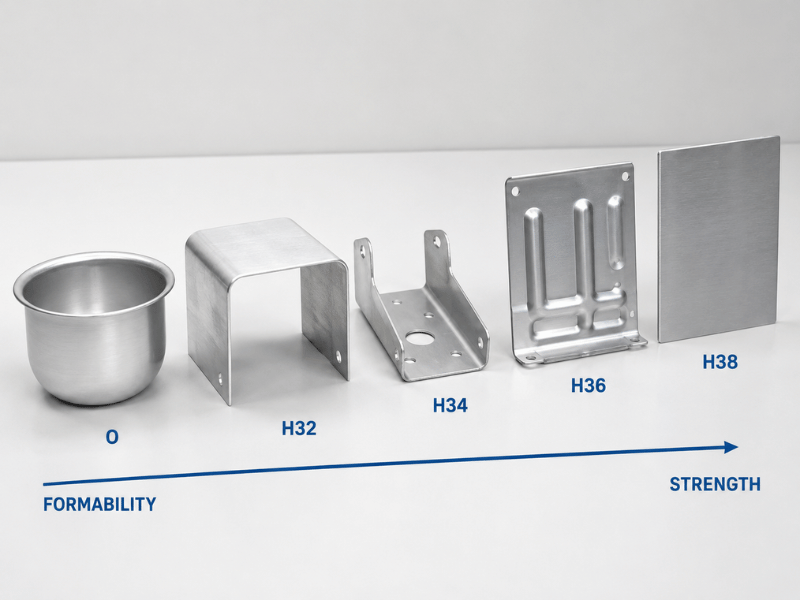
| Temperament | Behandlung | Zugfestigkeit (typisch) | Streckgrenze (typisch) | Am besten für | Vermeiden bei |
|---|---|---|---|---|---|
| O | geglüht, vollständig weich | 193 MPa | 90 MPa | Tiefziehen, komplexe Umformung, geschweißte Baugruppen | Jede tragende Anwendung |
| H32 | 1/4 hart + stabilisiert | 228 MPa | 193 MPa | Umgeformte und geschweißte Blechteile | Sie benötigen maximale Festigkeit |
| H34 | 1/2 hart + stabilisiert | 262 MPa | 214 MPa | Steifes, lasttragendes Blech mit leichten Biegungen | Enge Biegeradien erforderlich |
| H36 | 3/4 hart + stabilisiert | 276 MPa | 241 MPa | Paneele mit höherer Streckgrenze | Jegliche Umformung ist beteiligt |
| H38 | Vollhart + stabilisiert | 290 MPa | 255 MPa | Flache, starre, nicht umgeformte Teile | Das Bauteil verbiegt sich überhaupt nicht |
Wann -O die richtige Wahl ist
- Das Bauteil erfordert Tiefziehen, Biegungen mit engem Radius oder Umformung nach dem Schweißen – Operationen, bei denen ein härterer Zustand reißen würde.
- Die Baugruppe wird nach der Umformung geschweißt und Sie möchten die geringste WEZ-Verformung und das größte Umformfenster.
Wann ein anderer Zustand besser passt
- H32 – Sie benötigen ein steiferes umgeformtes Blech, möchten es aber weiterhin biegen können; der viertelharte Zustand erhöht die Streckgrenze bei nur geringem Umformbarkeitsverlust.
- H34 – Das Bauteil ist überwiegend flach und lasttragend; das dünnere, steifere Blech ersetzt einen dickeren -O-Zuschnitt. Der 5052-H34-Bleche-Leitfaden erläutert dessen Grenzen.
- H36 / H38 – Die Geometrie ist festgelegt und nicht umgeformt; wählen Sie die höchste Streckgrenze, die die Zeichnung zulässt.
Bearbeitung von 5052-O – Was Sie wissen müssen
Die Zerspanung von 5052-O ist unkompliziert, jedoch zum Kleben neigend. Die weiche, duktile Struktur neigt zum Aufbau an der Schneidkante (Aufbauschneide – ein Anhaften von Werkstückmaterial am Werkzeug, das die Oberfläche beeinträchtigt). Verwenden Sie daher scharfe Werkzeuge, positiven Spanwinkel und großzügige Kühlung; vermeiden Sie unterbrochene Schnitte, bei denen der Span an der Spanfläche verschweißen kann.
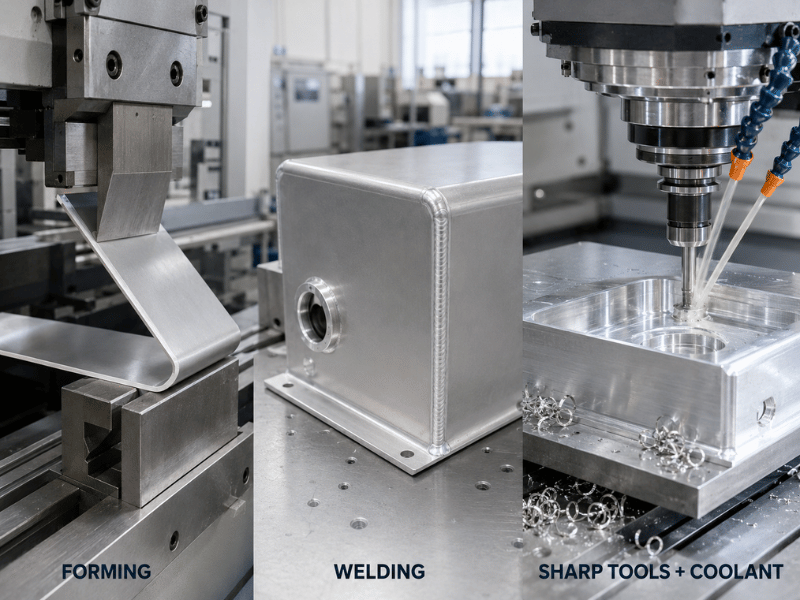
Das Schweißen ist eine Stärke von 5052-O. Sowohl Wolfram-Inertgas-Schweißen (WIG) als auch Metall-Aktivgas-Schweißen (MAG) erzeugen mit 5xxx-Zusatzwerkstoffen wie ER5356 einwandfreie Verbindungen; passen Sie den Zusatzwerkstoff an die Einsatzumgebung an und nicht an den Grundzustand, da die Schweißnaht selbst nach dem Abkühlen im Wesentlichen -O-Charakter aufweist.
Der Korrosionsschutz ist weitgehend inhärent. Die Al-Mg-Oberfläche bildet einen stabilen Oxidfilm, der Salzwasser abweist, sodass die meisten -O-Teile keine Beschichtung benötigen; wo Optik oder Abriebfestigkeit gefordert sind, stehen Eloxieren oder Pulverbeschichtung (RAL 9016) zur Verfügung, und PVC-Schutzfolie schützt die Oberfläche während des Transports.
Die Umformbarkeit ist der Bereich, in dem -O überlegen ist. Die Mindestbiegeradien sind die engsten der Familie – häufig ein Radius, der der Blechdicke entspricht, an einer gut eingerichteten Abkantpresse – und die hohe Dehnung toleriert Tiefziehvorgänge, die H3x-Material zum Aufreißen bringen würden. Halten Sie Biegungen, wo es die Zeichnung zulässt, senkrecht zur Walzrichtung, da diese Orientierung weniger zur Rissbildung neigt.
Vor- und Nachteile im Überblick
| Abmessung | Vorteil | Begrenzung |
|---|---|---|
| Verformbarkeit | Engste Biegeradien, tiefste Ziehverhältnisse in der 5052-Familie | — |
| Schweißeignung | Ausgezeichnet mit WIG/MAG und 5xxx-Zusatzwerkstoffen | Schweißzone kühlt auf ca. -O-Weichheit ab, was die lokale Festigkeit verringert |
| Korrosion (Salzwasser) | Ausgezeichnet; widersteht Lochfraß weitaus besser als 2xxx/6xxx | Mg unter 3 % halten; anhaltende Hochtemperaturbelastung vermeiden |
| Festigkeit-zu-Gewicht | Ausreichend für nicht-tragende Anwendungen | Niedrigste Streckgrenze (90 MPa) der Familie |
| Ermüdung | Gut (110 MPa) für einen weichen Zustand | Unterhalb von H32/H34 bei hoher zyklischer Belastung |
| Zerspanungsstabilität | Geringe Eigenspannung, minimale Verformung | Klebriger Span, erfordert scharfe Werkzeuge und Kühlung |
| Verfügbarkeit | Bevorratet als Blech, Platte, Stange, Rohr, Draht | — |
| Kosten | Wettbewerbsfähige nicht aushärtbare Option | Kein Ersatz, wenn hohe Festigkeit gefordert ist |
Schlussfolgerung
5052-O opfert Festigkeit zugunsten der besten Umformbarkeit und Schweißbarkeit innerhalb der 5052-Familie – eine bewusste Wahl für Bauteile, die geformt und geschweißt werden, bevor sie Last tragen. Die Grenze ist klar: Mit einer Streckgrenze von 90 MPa ist es keine tragende Vergütung, daher ist die richtige nachgelagerte Unterstützung wichtiger als die Legierung allein.
Dieser Kompromiss ist leicht zu handhaben, wenn Ihr Lieferant das gesamte 5052-Sortiment und die zugehörige Weiterverarbeitung abdeckt. Linsy Aluminum betreibt ein Werk in Shenzhen mit über 20 Jahren Erfahrung und liefert 5052 in Blech, Platte, Stange, Rohr, Draht, Coil, Profil und Block in den Vergütungszuständen O, H32 und H34. Linsy bietet hausinterne CNC-Bearbeitung, TIG- und MIG-Schweißen, Laserschneiden sowie Oberflächenbehandlungen wie Eloxieren und Pulverbeschichten an, liefert zu jeder Bestellung ein Werkszeugnis (MTC) und ist nach ISO 9001, 14001 und 45001 zertifiziert. SGS-Prüfberichte sind auf Anfrage gegen Aufpreis erhältlich; kundenspezifische 5052-Bestellungen haben eine Lieferzeit von 10–60 Tagen.
Wenn Ihr Projekt 5052-O in einer bestimmten Form, einem bestimmten Zustand oder einer bearbeiteten Ausführung benötigt, erkunden Sie die 5052-Aluminiumprodukte von Linsy oder kontaktieren Sie Linsy Aluminum, um ein auf Ihre Spezifikation zugeschnittenes Angebot anzufordern.
Häufig gestellte Fragen
Was bedeutet der -O-Zustand bei 5052?
O bedeutet geglüht und vollständig weich. Es ist der Zustand mit der geringsten Festigkeit und höchsten Duktilität innerhalb der 5052-Familie und der Ausgangspunkt vor der Kaltverfestigung zu H32–H38.
Kann 5052-O durch Wärmebehandlung an Festigkeit gewinnen?
Nein. 5052 ist eine nicht aushärtbare Al-Mg-Legierung, daher kann eine Wärmebehandlung die Festigkeit nicht erhöhen. Zusätzliche Festigkeit wird nur durch kaltverfestigte Zustände (H32, H34, H36, H38) erreicht; wenn Sie höhere Festigkeit benötigen, spezifizieren Sie einen härteren Zustand oder eine 6xxx-Legierung wie 6061-T6.
Ist 5052-O gut zum Schweißen geeignet?
Ja. Es lässt sich gut mit WIG- und MIG-Schweißen unter Verwendung von 5xxx-Zusatzwerkstoffen wie ER5356 schweißen, und der weiche Zustand hält die Verformung in der Wärmeeinflusszone gering. Die Schweißnaht selbst kühlt auf etwa -O-Weichheit ab, daher sollte die Konstruktion die geringere lokale Festigkeit berücksichtigen.
Wie schneidet 5052-O im Vergleich zu 6061-T6 ab?
5052-O widersteht Salzwasserkorrosion deutlich besser und lässt sich leichter umformen und schweißen, aber seine Streckgrenze von 90 MPa liegt weit unter den ~276 MPa von 6061-T6. Wählen Sie 5052-O für maritime und umgeformte Teile; wählen Sie 6061-T6, wenn Festigkeit und Steifigkeit Priorität haben. Siehe die Leitfaden 5052 vs. 6061 für den vollständigen Kompromiss.
Welchen Biegeradius kann 5052-O erreichen?
Einen der engsten der Familie – oft ein Radius, der der Blechdicke entspricht, bei einer gut eingestellten Abkantpresse. Deshalb ist -O die Wahl für Tiefziehungen und enge Umformmerkmale, die in H32 oder H34 reißen würden.
Welche Lieferzeit sollte ich für kundenspezifisches 5052-O erwarten?
Für nicht standardmäßige Abmessungen und Zustände beträgt die Produktionszeit für kundenspezifisches 5052 in der Regel 10–60 Tage, abhängig von Legierung, Abmessungen und Verarbeitung. Linsy liefert zu jeder Bestellung ein Werkszeugnis (MTC) und kann auf Anfrage SGS-Berichte arrangieren.