Co to jest aluminium 5052?
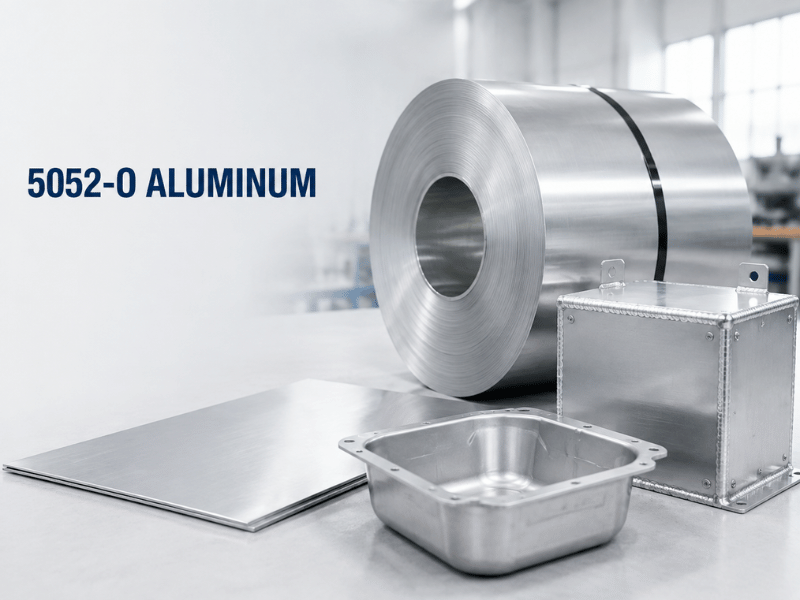
5052 to stop 5xxx z dodatkiem magnezu (2,2–2,8%) jako głównego pierwiastka stopowego. Jest to nieumacniany cieplnie stop Al-Mg, który uzyskuje wytrzymałość wyłącznie poprzez zgniot, a nie obróbkę cieplną wydzieleniową — co czyni go jednym z najbardziej odpornych na korozję i najlepiej formowalnych kutych stopów aluminium.
Ta kompozycja chemiczna jest również powodem, dla którego 5052 nie może być umacniany obróbką cieplną w taki sposób jak 2024 czy 6061, dlatego jego górna granica wytrzymałości jest określana przez stopień zgniotu zastosowanego w danym stanie — i właśnie dlatego wybór stanu, zwłaszcza dla elementów formowanych lub spawanych, ma większe znaczenie niż sam stop.
Zrozumienie stanu -O
Stan -O oznacza, że stop jest wyżarzony, czyli w pełni zmiękczony. Otrzymuje się go przez nagrzanie wyrobu kutego do temperatury wyżarzania (około 343°C / 650°F) i powolne chłodzenie, co usuwa skutki wcześniejszego zgniotu i pozostawia materiał w najbardziej plastycznym stanie. Dla stopu 5052 stan -O jest najmiększą i najlepiej formowalną kondycją w całej rodzinie i stanowi punkt wyjścia przed umocnieniem przez zgniot do stanów H3x.
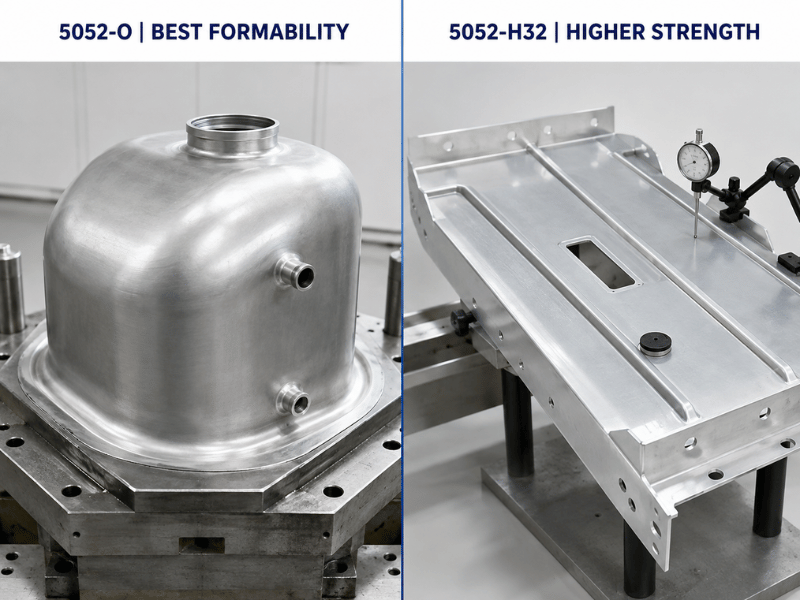
Ponieważ stan -O nie zawiera umocnienia przez zgniot, ma najniższą wytrzymałość i najwyższe wydłużenie spośród wszystkich stanów 5052. To jest kompromis wbudowany w ten stan: rezygnujesz z nośności, aby zyskać zdolność do gięcia, tłoczenia i kształtowania bez pękania. Dla części formowanych w pierwszej kolejności, a spawanych w drugiej, stan -O jest zwykle najbezpieczniejszym materiałem wyjściowym.
Wyżarzanie usuwa również naprężenia własne pozostawione przez walcowanie lub ciągnienie. Ma to znaczenie po obróbce, ponieważ półfabrykat bez naprężeń odkształca się mniej podczas obróbki skrawaniem i mniej się wypacza wokół spoiny, dzięki czemu łatwiej jest utrzymać tolerancje w kolejnych operacjach.
Czym stan -O różni się od H32
Stan H32 to stan -O plus około 1/4 twardości uzyskanej przez zgniot i stabilizację, co podnosi granicę plastyczności z około 90 MPa do 193 MPa. Dodatkowy zgniot zmniejsza również wydłużenie z około 25% do 12–15%, dlatego H32 wymaga gięcia na większych promieniach i pęka łatwiej przy ciasnych formowanych zagięciach. Wybierz stan -O, gdy część wymaga głębokiego tłoczenia lub gięcia na ciasnych promieniach; wybierz H32, gdy sztywniejszy panel może przenosić obciążenie przy mniejszej grubości i wymagane jest tylko lekkie formowanie. Aby uzyskać pełny obraz w całej rodzinie, zobacz przewodnik 5052-H32.
Właściwości mechaniczne 5052-O
| Nieruchomość | 5052-O (typowe) | 5052-H32 (wartość odniesienia) |
|---|---|---|
| Gęstość | 2,68 g/cm³ | 2,68 g/cm³ |
| Wytrzymałość na rozciąganie | 193 MPa (28 ksi) | 228 MPa (33 ksi) |
| Granica plastyczności (odchylenie 0,2%) | 90 MPa (13 ksi) | 193 MPa (28 ksi) |
| Wydłużenie przy zerwaniu | 22–25% | 12–15% |
| Moduł sprężystości | 68–70 GPa (10 200 ksi) | 68–70 GPa |
| Wytrzymałość zmęczeniowa (5×10⁸ cykli) | 110 MPa (16 ksi) | 117 MPa (17 ksi) |
| Wytrzymałość na ścinanie | 124 MPa (18 ksi) | 124 MPa (18 ksi) |
| Twardość Brinella | 47 HB | 60 HB |
| Przewodność cieplna | 138 W/m·K | 138 W/m·K |
| Zakres topnienia | 607–649°C | 607–649°C |
Granica plastyczności to parametr, który decyduje o większości wyborów stanu -O. Przy wartości 90 MPa jest najniższa w rodzinie 5052 — to cena za najwyższą ciągliwość (wydłużenie 22–25%) i najlepszą formowalność. Należy to traktować jako granicę dopuszczalności: jeśli część musi przenosić obciążenia konstrukcyjne przy minimalnej masie, stan -O jest złym wyborem i w specyfikacji powinien znaleźć się stan umocniony zgniotem lub stop z serii 6xxx.
Gdzie stosuje się 5052-O
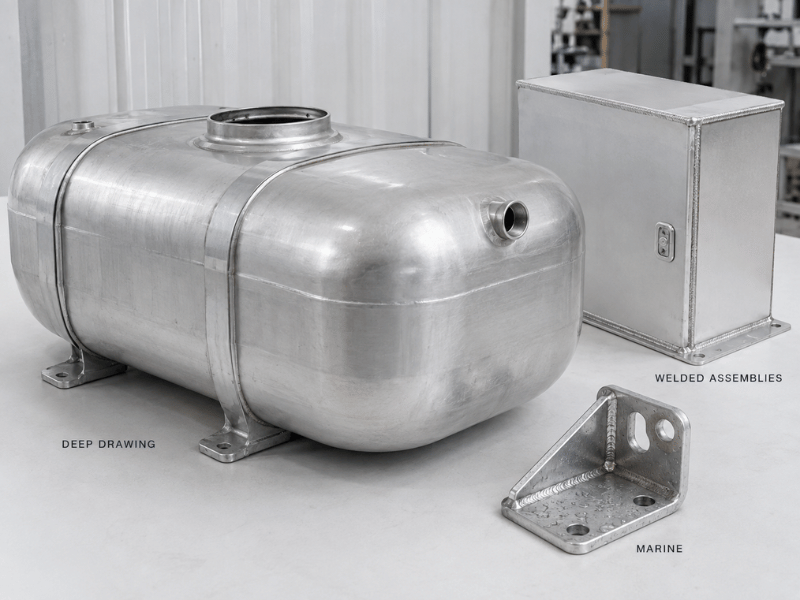
Produkcja intensywnie formowana i spawana
Stop 5052-O jest domyślnym materiałem wyjściowym dla części kształtowanych przed obciążeniem. Głęboko tłoczone zbiorniki paliwa, zbiorniki ciśnieniowe, złożone obudowy z blachy i skomplikowane okucia okrętowe powstają ze stanu -O, ponieważ półfabrykat wytrzymuje ciasne promienie i korekty po spawaniu bez pękania. Tam, gdzie element jest spawany po formowaniu, miękki stan utrzymuje również w ryzach odkształcenia strefy wpływu ciepła (HAZ — pasma obok spoiny, które miękną i mogą się odkształcać).
Zastosowania morskie i narażone na korozję
Elementy kadłubów łodzi, wsporniki narażone na działanie wody morskiej, okucia okrętowe i obudowy zewnętrzne opierają się na 5052-O tam, gdzie odporność na korozję ma większe znaczenie niż szczytowa wytrzymałość. Chemia Al-Mg znacznie lepiej opiera się wżerom w wodzie morskiej niż stopy 2024 lub 6061 zawierające miedź, dlatego części ze stanu -O sprawdzają się w strefach rozbryzgów i w zęzach bez ciężkich powłok ochronnych. W przypadku nośnych konstrukcji morskich stan H32 lub H34 zwykle przejmuje rolę, gdy sztywność określa grubość materiału.
Stan -O a inne stany 5052 — jak wybrać
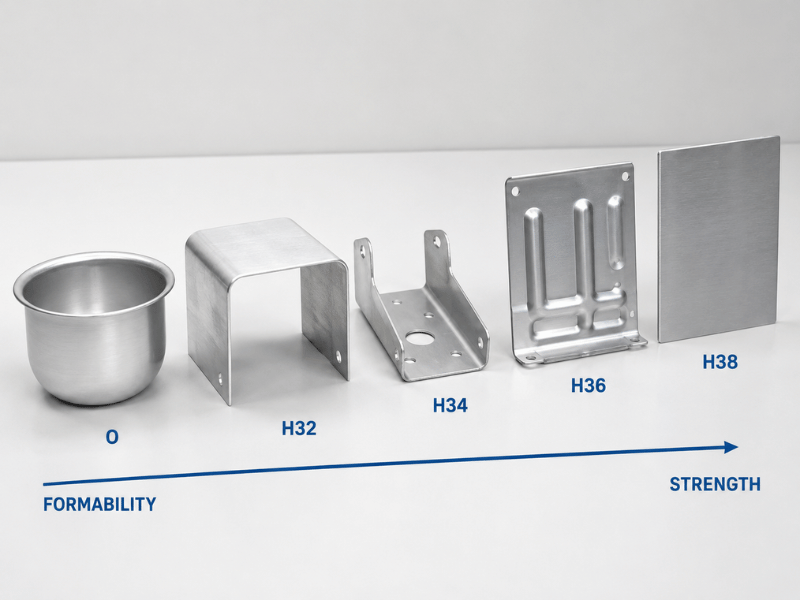
| Temperament | Obróbka | UTS (typowe) | Granica plastyczności (typowa) | Najlepsze dla | Unikać, gdy |
|---|---|---|---|---|---|
| O | Wyżarzony, w pełni miękki | 193 MPa | 90 MPa | Głębokie tłoczenie, złożone formowanie, zespoły spawane | Każde zastosowanie nośne |
| H32 | 1/4 twardości + stabilizowany | 228 MPa | 193 MPa | Formowane i spawane elementy z arkuszy | Potrzebujesz maksymalnej wytrzymałości |
| H34 | 1/2 twardości + stabilizowany | 262 MPa | 214 MPa | Sztywny, nośny arkusz z lekkimi gięciami | Wymagane małe promienie gięcia |
| H36 | 3/4 twardy + stabilizowany | 276 MPa | 241 MPa | Panele wymagające wyższej granicy plastyczności | Jakiekolwiek formowanie jest zaangażowane |
| H38 | Pełny twardy + stabilizowany | 290 MPa | 255 MPa | Płaskie, sztywne, nieformowane części | Część jest w ogóle gięta |
Kiedy stan -O jest właściwym wyborem
- Część wymaga głębokiego tłoczenia, gięcia na ciasnych promieniach lub kształtowania po spawaniu — operacji, które spowodowałyby pękanie twardszego stanu.
- Zespół jest spawany po formowaniu i oczekujesz minimalnych odkształceń HAZ oraz najszerszego okna formowania.
Kiedy Inny Temperament Pasuje Lepiej
- H32 — potrzebujesz sztywniejszego formowanego panelu, ale nadal chcesz go giąć; stan 1/4 twardości dodaje granicę plastyczności przy tylko niewielkiej utracie formowalności.
- H34 — część jest w większości płaska i nośna; cieńsza, sztywniejsza blacha zastępuje grubszy półfabrykat w stanie -O. Przewodnik 5052-H34 sheet guide opisuje jego ograniczenia.
- H36 / H38 — geometria jest stała i nieformowana; wybierz najwyższą granicę plastyczności, jaką dopuszcza rysunek.
Praca z 5052-O — co należy wiedzieć
Obróbka skrawaniem 5052-O jest prosta, ale materiał ma tendencję do „przyklejania się”. Miękka, ciągliwa struktura ma skłonność do narastania na krawędzi skrawającej (narost — warstwa materiału przedmiotu obrabianego przylegająca do narzędzia i psująca jakość powierzchni), dlatego stosuj ostre narzędzia, dodatni kąt natarcia i obfite chłodziwo; unikaj przerywanego skrawania, które pozwala wiórowi przyspawać się do rowka wiórowego.
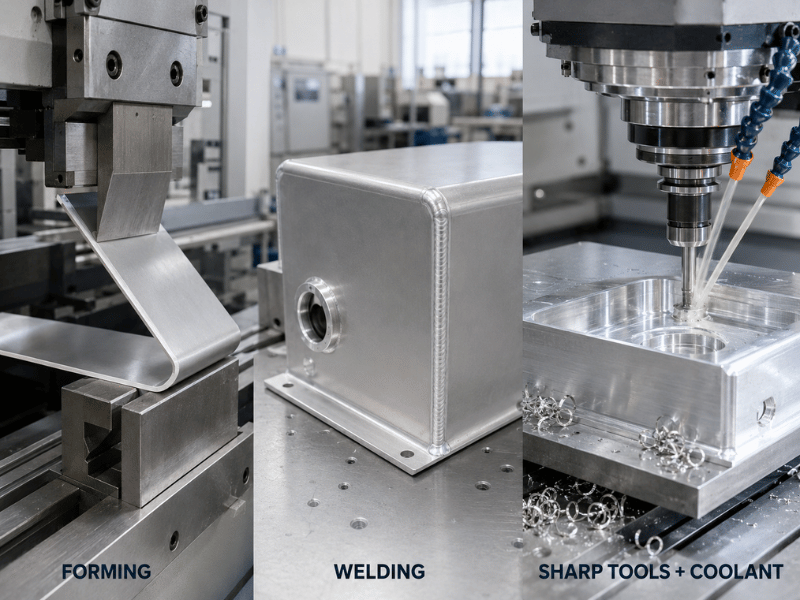
Spawanie to mocna strona 5052-O. Spawanie łukowe elektrodą nietopliwą w osłonie gazu (GTAW) i spawanie łukowe elektrodą topliwą w osłonie gazu (GMAW) zapewniają prawidłowe złącza z materiałami dodatkowymi z serii 5xxx, takimi jak ER5356; dobieraj materiał dodatkowy do środowiska pracy, a nie do stanu materiału podstawowego, ponieważ sama spoina po ostygnięciu jest zasadniczo w stanie -O.
Ochrona antykorozyjna jest w dużej mierze wbudowana. Powierzchnia Al-Mg tworzy stabilną warstwę tlenkową, która odpycha wodę morską, dlatego większość części w stanie -O nie wymaga powłok; tam, gdzie istotny jest wygląd lub odporność na ścieranie, dostępne jest anodowanie lub malowanie proszkowe (RAL 9016), a folia ochronna PCV zabezpiecza powierzchnię podczas transportu.
Formowalność to obszar, w którym stan -O wygrywa. Minimalne promienie gięcia są najciaśniejsze w całej rodzinie — często promień równy grubości blachy na dobrze ustawionej prasie krawędziowej — a wysokie wydłużenie toleruje głębokie tłoczenie, które rozerwałoby materiał w stanie H3x. Tam, gdzie pozwala na to rysunek, prowadź gięcia prostopadle do kierunku walcowania, ponieważ w tej orientacji pękanie jest mniejsze.
Zalety i Ograniczenia w Skrócie
| Wymiar | Przewaga | Ograniczenie |
|---|---|---|
| Formowalność | Najciaśniejsze promienie gięcia, najgłębsze tłoczenie w rodzinie 5052 | — |
| Spawalność | Doskonała spawalność metodami GTAW/GMAW z materiałami dodatkowymi z serii 5xxx | Strefa spoiny stygnie do miękkości ~-O, obniżając lokalną wytrzymałość |
| Odporność korozyjna (woda morska) | Doskonała; znacznie lepiej opiera się wżerom niż stopy 2xxx/6xxx | Utrzymuj Mg poniżej 3%; unikaj długotrwałych naprężeń w podwyższonej temperaturze |
| Stosunek wytrzymałości do masy | Wystarczająca dla obudów nienośnych | Najniższa granica plastyczności (90 MPa) w rodzinie |
| Zmęczenie | Dobra (110 MPa) jak na stan miękki | Niższa niż H32/H34 przy dużych obciążeniach cyklicznych |
| Stabilność obróbcza | Niskie naprężenia własne, minimalne wypaczenia | Guma wiórowa, wymaga ostrych narzędzi i chłodziwa |
| Dostępność | Dostępne w arkuszach, blachach, prętach, rurach, drutach | — |
| Koszt | Konkurencyjna opcja niepodlegająca obróbce cieplnej | Nie stanowi zamiennika tam, gdzie wymagana jest wysoka wytrzymałość |
Wnioski
Stop 5052-O rezygnuje z wytrzymałości na rzecz najlepszej formowalności i spawalności w rodzinie 5052 — to świadomy wybór dla elementów formowanych i spawanych, zanim zostaną poddane obciążeniom. Jego ograniczenie jest jasne: przy granicy plastyczności 90 MPa nie jest to stan konstrukcyjny, dlatego kluczowe znaczenie ma odpowiednie wsparcie downstream, a nie sam stop.
Ten kompromis jest łatwy do zarządzania, gdy dostawca obejmuje pełny zakres stopu 5052 oraz związane z nim procesy. Linsy Aluminum prowadzi fabrykę w Shenzhen z ponad 20-letnim doświadczeniem i dostarcza 5052 w formie arkuszy, blach, prętów, rur, drutów, zwojów, profili oraz bloków w stanach O, H32 i H34. Linsy oferuje własne usługi obróbki CNC, spawania TIG i MIG, cięcia laserowego oraz obróbki powierzchni, takie jak anodowanie i malowanie proszkowe, dostarcza świadectwo materiałowe (MTC) z każdym zamówieniem oraz posiada certyfikaty ISO 9001, 14001 i 45001. Raporty z badań SGS są dostępne na życzenie za dodatkową opłatą, a niestandardowe zamówienia 5052 mają czas realizacji 10–60 dni.
Jeśli Twój projekt wymaga stopu 5052-O w określonej formie, stanie lub po obróbce mechanicznej, zapoznaj się z produktami ze stopu aluminium 5052 oferowanymi przez Linsy lub skontaktuj się z Linsy Aluminum, aby uzyskać wycenę dopasowaną do Twojej specyfikacji.
Często zadawane pytania
Co oznacza stan -O w przypadku stopu 5052?
O oznacza wyżarzanie i pełne zmiękczenie. Jest to stan o najniższej wytrzymałości i najwyższej ciągliwości w rodzinie 5052 oraz punkt wyjścia przed umocnieniem odkształceniowym do stanów H32–H38.
Czy stop 5052-O można poddać obróbce cieplnej w celu zwiększenia wytrzymałości?
Nie. Stop 5052 jest stopem Al-Mg niepodlegającym obróbce cieplnej, dlatego obróbka cieplna nie może zwiększyć jego wytrzymałości. Dodatkową wytrzymałość osiąga się wyłącznie poprzez stany umocnione odkształceniowo (H32, H34, H36, H38); jeśli potrzebujesz większej wytrzymałości, określ twardszy stan lub stop z serii 6xxx, taki jak 6061-T6.
Czy stop 5052-O nadaje się do spawania?
Tak. Spawa się dobrze metodami GTAW i GMAW z użyciem spoiw z serii 5xxx, takich jak ER5356, a miękki stan minimalizuje odkształcenia w strefie wpływu ciepła. Sama spoina chłodzi się do miękkości zbliżonej do -O, dlatego projekt należy dostosować do niższej wytrzymałości lokalnej.
Jak stop 5052-O wypada w porównaniu z 6061-T6?
Stop 5052-O znacznie lepiej odporny jest na korozję w wodzie morskiej oraz łatwiej się formuje i spawa, ale jego granica plastyczności 90 MPa jest znacznie niższa niż ~276 MPa w przypadku 6061-T6. Wybierz 5052-O do elementów morskich i formowanych; wybierz 6061-T6, gdy priorytetem są wytrzymałość i sztywność. Zobacz 5052 vs 6061 pełne porównanie.
Jaki promień gięcia może osiągnąć stop 5052-O?
Jeden z najmniejszych w rodzinie — często promień równy grubości arkusza na dobrze ustawionej prasie krawędziowej. Dlatego stan -O jest wybierany do głębokiego tłoczenia i ciasnych formowanych elementów, które pękałyby w stanach H32 lub H34.
Jaki czas realizacji powinienem oczekiwać dla niestandardowego 5052-O?
Dla niestandardowych rozmiarów i stanów produkcja stopu 5052 trwa zwykle 10–60 dni, w zależności od stopu, wymiarów i procesów. Linsy dostarcza świadectwo materiałowe (MTC) z każdym zamówieniem i może zorganizować raporty SGS na życzenie.