2020 압출 프로파일은 20mm × 20mm를 측정하며, 그 치수는 이름이 고정하는 유일한 사항이다. 슬롯 폭, 벽 두께, 합금 및 조질, 절단 공차는 주문서를 작성하는 사람에게 맡겨져 있다 — 그렇기 때문에 “2020”으로 청구된 두 개의 바가 이미 서랍에 있는 T-너트를 받지 못하는 홈으로 도착하거나, 승인된 샘플보다 벽 두께가 약 20% 더 가벼운 상태로 도착하는 것이다.
프레임이 조립되는지를 결정하는 네 가지 숫자:
- 슬롯 폭 — 6mm, 5mm 또는 6.35mm. 이름은 어느 것인지 말하지 않는다.
- 벽 두께 — 두 개의 20mm 바의 질량이 4분의 1만큼 차이날 수 있는 이유.
- 합금, 조질, 그리고 주문이 검사되는 기준 규격 — 보통 하나의 단어로 압축되는 세 가지 결정.
- 절단 길이와 그 공차 — 절단 목록과 요청서를 구분하는 것.
“2020”이 규정하는 것
이름은 단면이지 표준이 아니다
첫 번째 숫자 쌍은 밀리미터 단위의 너비를, 두 번째 쌍은 높이를 나타내므로, 2020은 20mm 정사각형, 2040은 20mm × 40mm, 4040는 40mm 정사각형이다. 미터법 프레이밍 시리즈에서 이 사다리는 2020 → 2040 → 4040 → 8080으로 이어지며, 모든 단계가 기하학이다.
“2020” 단면을 정의하는 공개 표준은 없다 — EN, ISO, ASTM 어느 것도 없다. EN 755-9와 EN 12020-2는 압출 프로파일의 공차와 측정 방법을 설명하지만, 슬롯이 얼마나 넓어야 하는지, 벽이 얼마나 두꺼워야 하는지, 코너 반경이 어디에 위치해야 하는지는 말하지 않는다. 그것들은 다이와 그 단면이 결합하도록 설계된 액세서리 시스템에서 나온다.
이 숫자는 합금 명칭과도 충돌한다. 2020은 1950년대 후반 항공기 날개 구조용으로 개발된 등록된 Al-Cu-Li 합금이며, 이 용어만으로 검색하면 그 특성이 나타난다. 이는 일반적으로 6063으로 압출되는 20mm T-슬롯 바와는 아무런 관련이 없다.
슬롯 형상의 출처
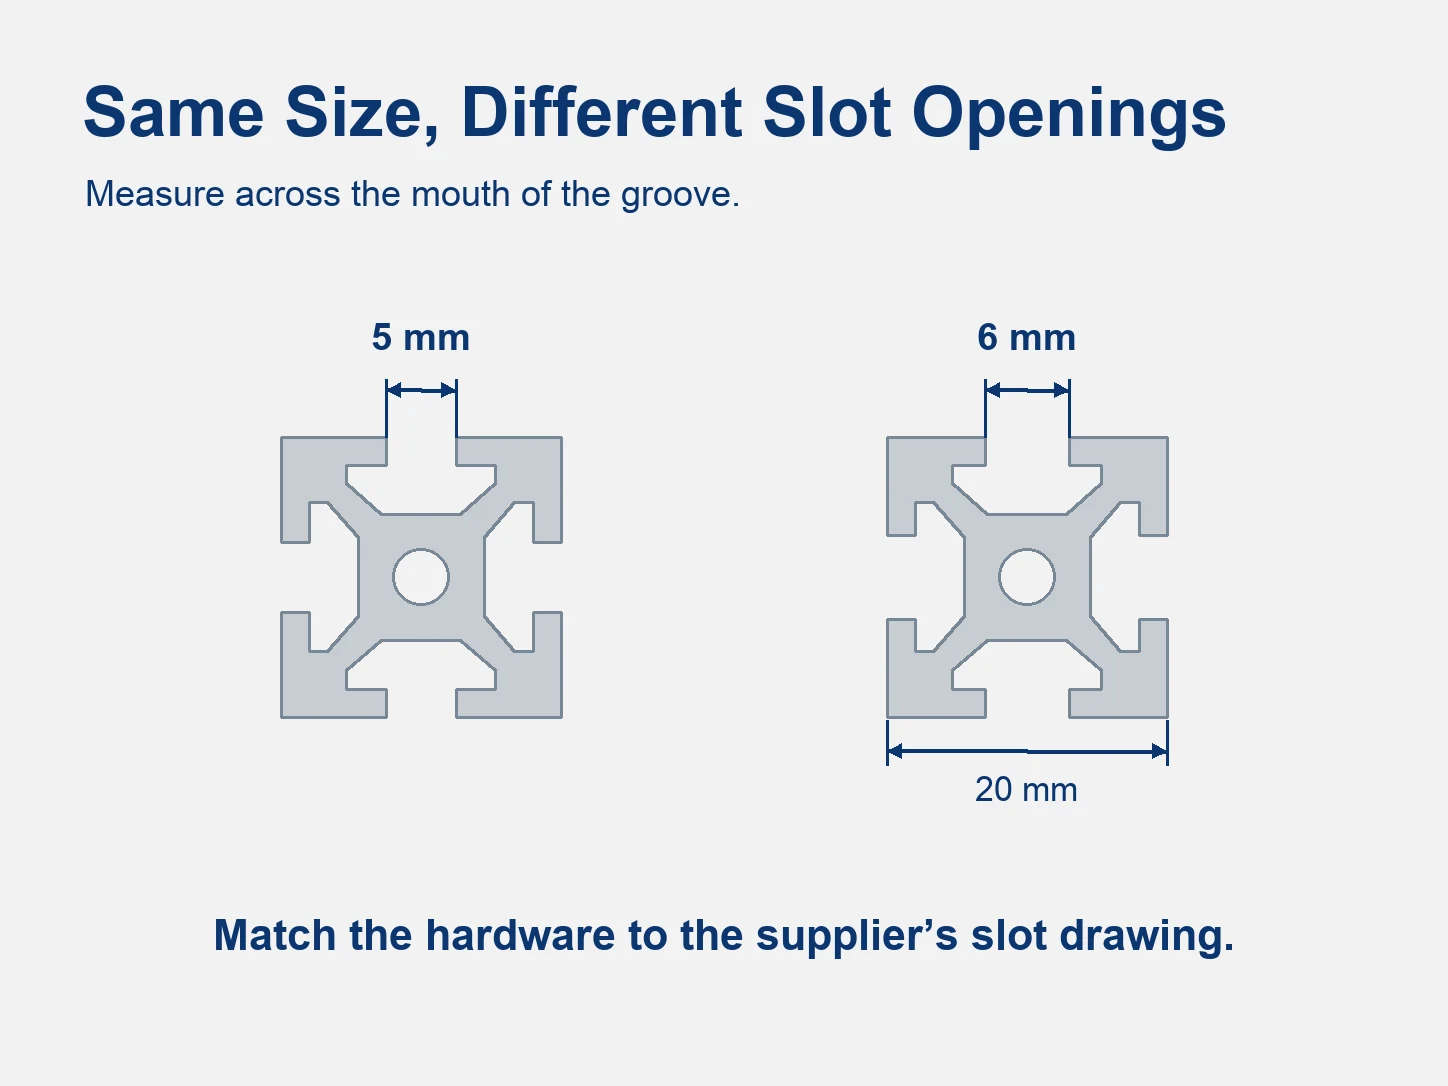
2020 프로파일은 시스템에 맞춰 구매되며, 시스템이 홈을 소유한다. 대부분의 유럽 및 아시아 기계 제조업체가 사용하는 미터법 20-시리즈는 6mm 슬롯을 사용한다. 북미 20-시리즈는 1/4인치(6.35mm) 슬롯을 기반으로 한다. 일부 제품군에서는 5mm 변형도 유통된다.
그 결과, 슬롯은 프로파일 주문 전에 이미 고정되어 있다 — CAD 모델에 이미 지정된 T-너트, 브래킷, 휠에 의해, 또는 이전 조립에서 남아 아직 서랍에 있는 것들에 의해. 액세서리는 시스템 간에 호환되지 않으며, 슬롯 수치가 없는 “2020” 견적은 설계된 부품을 견적한 것이 아니다.
끼워맞춤을 결정하는 치수와 공차
단면 공차
단면을 규율하는 두 가지 표준이 있으며, 도면이 어느 것이 적용되는지 결정한다. EN 12020-2는 6060 및 6063의 압출 정밀 프로파일을 다루며, 더 좁은 밴드를 적용한다. EN 755-9는 일반 압출 프로파일을 다루며, 더 넓은 밴드를 적용한다.
따라서 20mm 면은 기본적으로 하나의 공차를 갖는 것이 아니라, 주문이 명시한 밴드가 도착하는 밴드이다. 그 밴드는 누적되기도 한다. 그 바깥쪽에 세 개의 프로파일을 쌓으면 코너 브래킷이 허용 클리어런스보다 더 벗어나게 되고, 맞댐 이음으로 도면화된 조인트는 눈에 보이는 단차와 함께 닫힌다.
해결책은 도면 위의 한 줄이다: 표준을 명시하고, 중요한 치수를 명시하라. 프레이밍 프로파일에서는 보통 벽이 아니라 20mm 면과 슬롯 간 거리이다.
슬롯 폭: 6mm, 5mm 그리고 임페리얼 1/4인치
| 슬롯 제품군 | 개구부 | 수용 하드웨어 |
|---|---|---|
| 미터법 20-시리즈 | 6 mm | M5 T-너트 및 드롭인 너트; 경량 피팅에는 M4 |
| 변형 제품군 | 5mm | M4 및 그 이하; 6mm 하드웨어는 안착되지 않음 |
| 북미 20-시리즈 | 1/4인치 (6.35mm) | 해당 시스템 고유의 T-너트 및 드롭인 |
1mm 좁은 슬롯은 작업대에서 실패하지 않는다; 조인트에서 실패한다. T-너트가 홈에서 높게 위치하고, 볼트가 너트가 클램핑하기 전에 바닥에 닿으며, 연결은 진동이 이를 풀어놓을 때까지 유지된다. 바 자체는 아무것도 잘못되어 보이지 않는다.
확인은 1분이면 된다. 캘리퍼로 슬롯 입구를 측정하고, 액세서리의 “20-시리즈” 라벨이 아니라 명시된 슬롯 사양을 읽어라 — 두 단면이 모두 20mm 정사각형이고, 둘 다 20-시리즈로 판매되면서, 다른 하드웨어를 수용할 수 있다.
벽 두께와 미터당 질량
벽 두께는 경량 단면에서 약 1.3mm에서 중량 단면에서 2.0–2.5mm까지이며, 모두 동일한 20mm 외형 내에 있다. 이러한 편차가 동일한 이름이 청구서에 기재된 하나의 20mm 단면이 다른 것보다 4분의 1 더 무거울 수 있는 이유이며, 단일 수치가 적용되지 않는 이유이다.
| 사양 | 단면 A | 단면 B |
|---|---|---|
| 단면 | 20 × 20mm | 20 × 20mm |
| 슬롯 개구부 | 6 mm | 6 mm |
| 미터당 질량 | 0.44 kg/m | 0.55 kg/m |
| 단면 2차 모멘트, Ix = Iy | 0.68 cm⁴ | 0.72 cm⁴ |
표 비고: 두 단면 모두 6mm 슬롯을 가진 20 × 20mm이며, 각 열은 해당 단면의 공급업체가 공표한 수치이다 — 표준에 의해 설정된 값이 아닌 상업적 단면 데이터이므로, 이들에게는 표준 최소값이나 최대값이 적용되지 않는다.
무거운 월을 선택하는 이유는 강성이 아니라 내구성 때문입니다. 위의 더 무거운 섹션은 약 61% 더 많은 단면2차모멘트에 대해 약 25% 더 많은 질량을 가지는데, 이는 이 크기에서 20mm 깊이가 굽힘 강성을 결정하고 월은 그렇지 않기 때문입니다. 추가 알루미늄은 슬롯 립 내구성과 체결재 지지력 — 토크 하에서 그루브를 찌그러뜨리지 않는 너트 — 을 위한 것이지, 덜 처지는 빔을 위한 것이 아닙니다.
T-슬롯 vs V-슬롯
각 그루브가 수용하는 것
T-슬롯은 좁은 입구와 더 넓은 공동을 가진 채널입니다: 너트가 공동을 따라 미끄러지며 멈추는 곳 어디에서든 클램핑합니다. 드릴링 없이 브래킷, 패널, 힌지, 가드를 고정합니다.
V-슬롯은 그 채널을 면 위의 V자형 그루브로 대체하며, 일치하는 프로파일의 휠이 그 안에서 구릅니다. 프로파일이 레일이 되므로, 하나의 바가 하중을 지지하고 운동을 안내합니다.
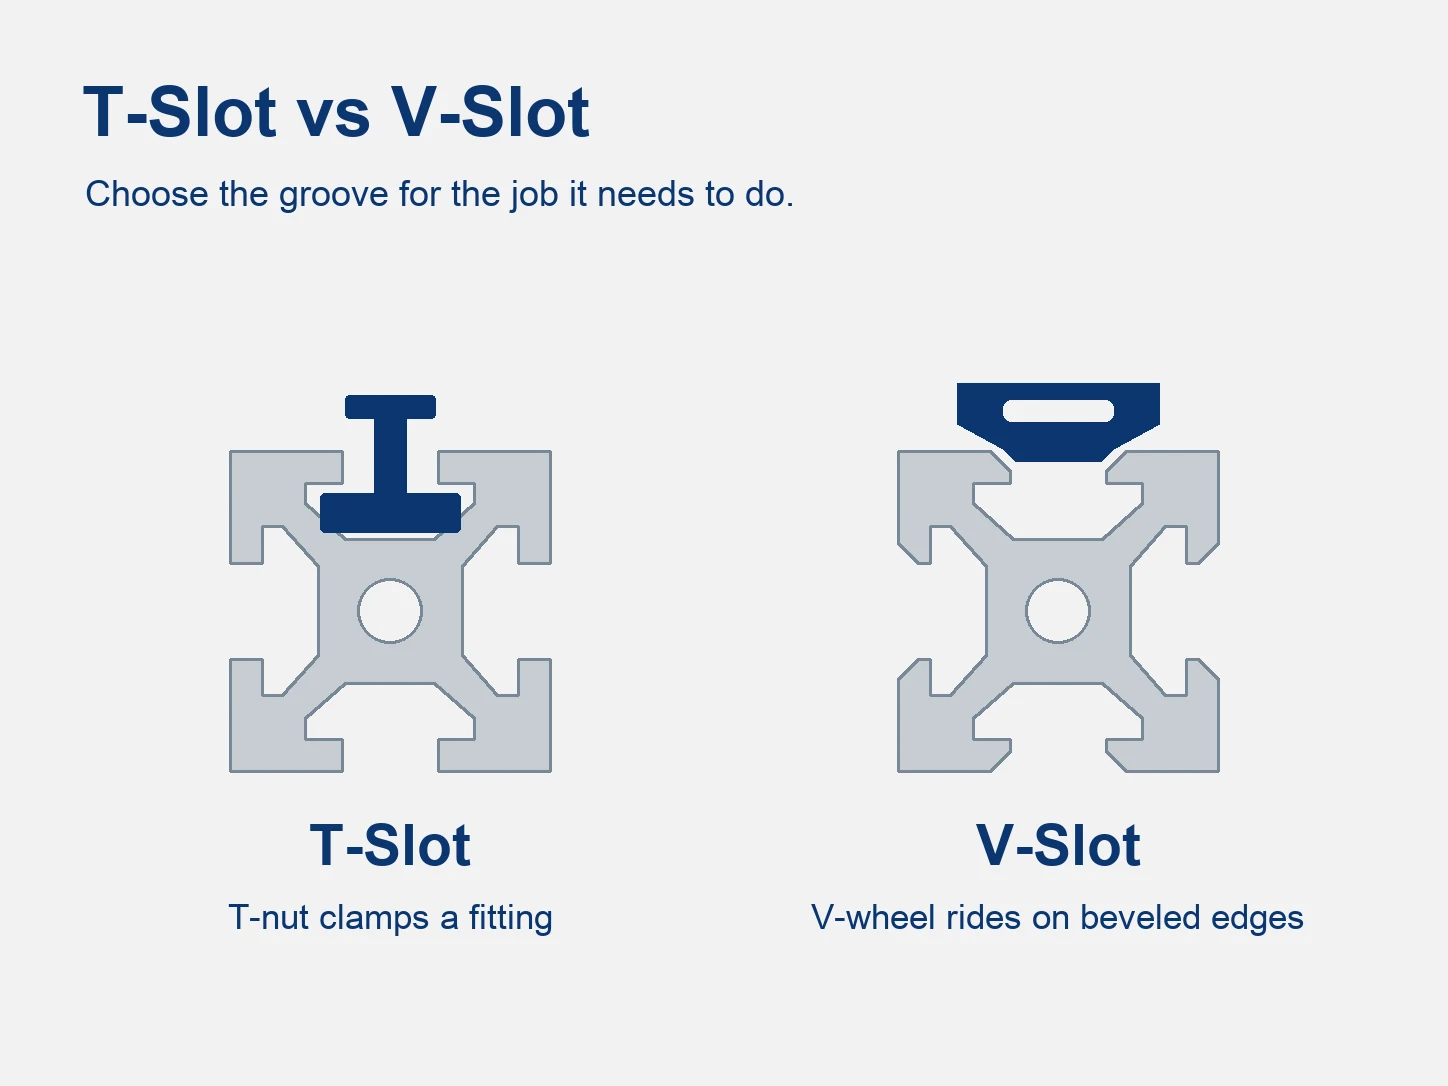
둘은 호환되지 않습니다. T-너트는 V에서 맞닿을 면이 없고, 휠은 T에서 베어링 면이 없습니다.
선택이 이미 정해져 있는 경우
그루브는 프레임이 아니라 운동을 따릅니다. 휠로 구르는 축은 구르는 면에 V-슬롯이 필요하고, 가드, 인클로저 또는 고정구는 확장될 수 있는 모든 면에 T-슬롯이 필요합니다.
혼합 구성은 일반적입니다 — 이동 축에는 V-슬롯, 정적 프레임에는 T-슬롯 — 그리고 사람들이 걸리는 세부 사항은 코너입니다. V-슬롯 프로파일의 외형은 T-슬롯 프로파일과 다르므로, 하나를 위해 설계된 브래킷이 다른 하나에 항상 평평하게 안착되지는 않습니다.
프레임이 절단된 후 그루브를 변경하려면 압출재를 교체해야 합니다. 브래킷은 저렴한 부분입니다.
단면 특성과 허용 스팬
단면2차모멘트와 단면계수
두 개의 숫자가 단면이 굽힘에서 어떻게 거동하는지를 설명합니다. 단면2차모멘트는 I로 표기되고 cm⁴로 측정되며, 재료가 굽힘 축 주위에 어떻게 분포하는지를 설명하고 처짐을 결정합니다. 단면계수 Z는 I를 그 축에서 외부 섬유까지의 거리로 나눈 값 — 20mm 단면의 경우 I를 1cm로 나눈 값 — 이며 표면에서의 응력을 결정합니다.
어느 것도 질량이나 외부 치수에서 유도되지 않습니다. 벽 설계가 다른 두 개의 20mm 정사각형은 0.68과 0.72 cm⁴에 해당하며, 이것이 크기와 무게만 기재한 카탈로그가 구조적 질문을 열린 채로 남기는 이유입니다. CAD 라이브러리에 단면이 없을 때는 I를 요청하십시오; 그것이 계산에 필요한 숫자입니다.
처짐 검사
20 × 20 mm 부재를 제한하는 것은 항복이 아니라 처짐입니다. 이 프레임이 지지하는 하중에서 알루미늄은 강도 한계에 전혀 근접하지 않은 반면, 부재는 이미 눈에 띄게 휘어 있습니다.
중앙 집중 하중을 받는 단순 지지 부재의 경우:
δ = PL³ / 48EI
P는 뉴턴 단위의 하중, L은 미터 단위의 스팬, E는 탄성계수(6063의 경우 약 69 GPa), I는 m⁴ 단위의 단면2차모멘트입니다. I = 0.68 cm⁴로 700mm 스팬에 10kg 하중의 경우, 결과는 약 1.5mm입니다.
기계 프레이밍의 실용 한계는 스팬 나누기 500입니다 — 700mm에서 1.4mm, 1미터에서 2mm.
| 스팬 | 10kg 중앙 하중 시 처짐 | L/500 허용치 |
|---|---|---|
| 300 mm | 0.12 mm | 0.60 mm |
| 500 mm | 0.55 mm | 1.00 mm |
| 700 mm | 1.51 mm | 1.40 mm |
| 1000 mm | 4.42 mm | 2.00 mm |
표 주석: 단순 지지, 10kg(98 N)의 중앙 집중 하중, E = 69 GPa 및 I = 0.68 cm⁴인 6063. 동일한 총량의 등분포 하중은 이 수치들의 약 63%를 제공합니다. 이 값들은 하나의 공개된 단면에 대해 계산된 것이며, 측정된 시험 데이터가 아닙니다.
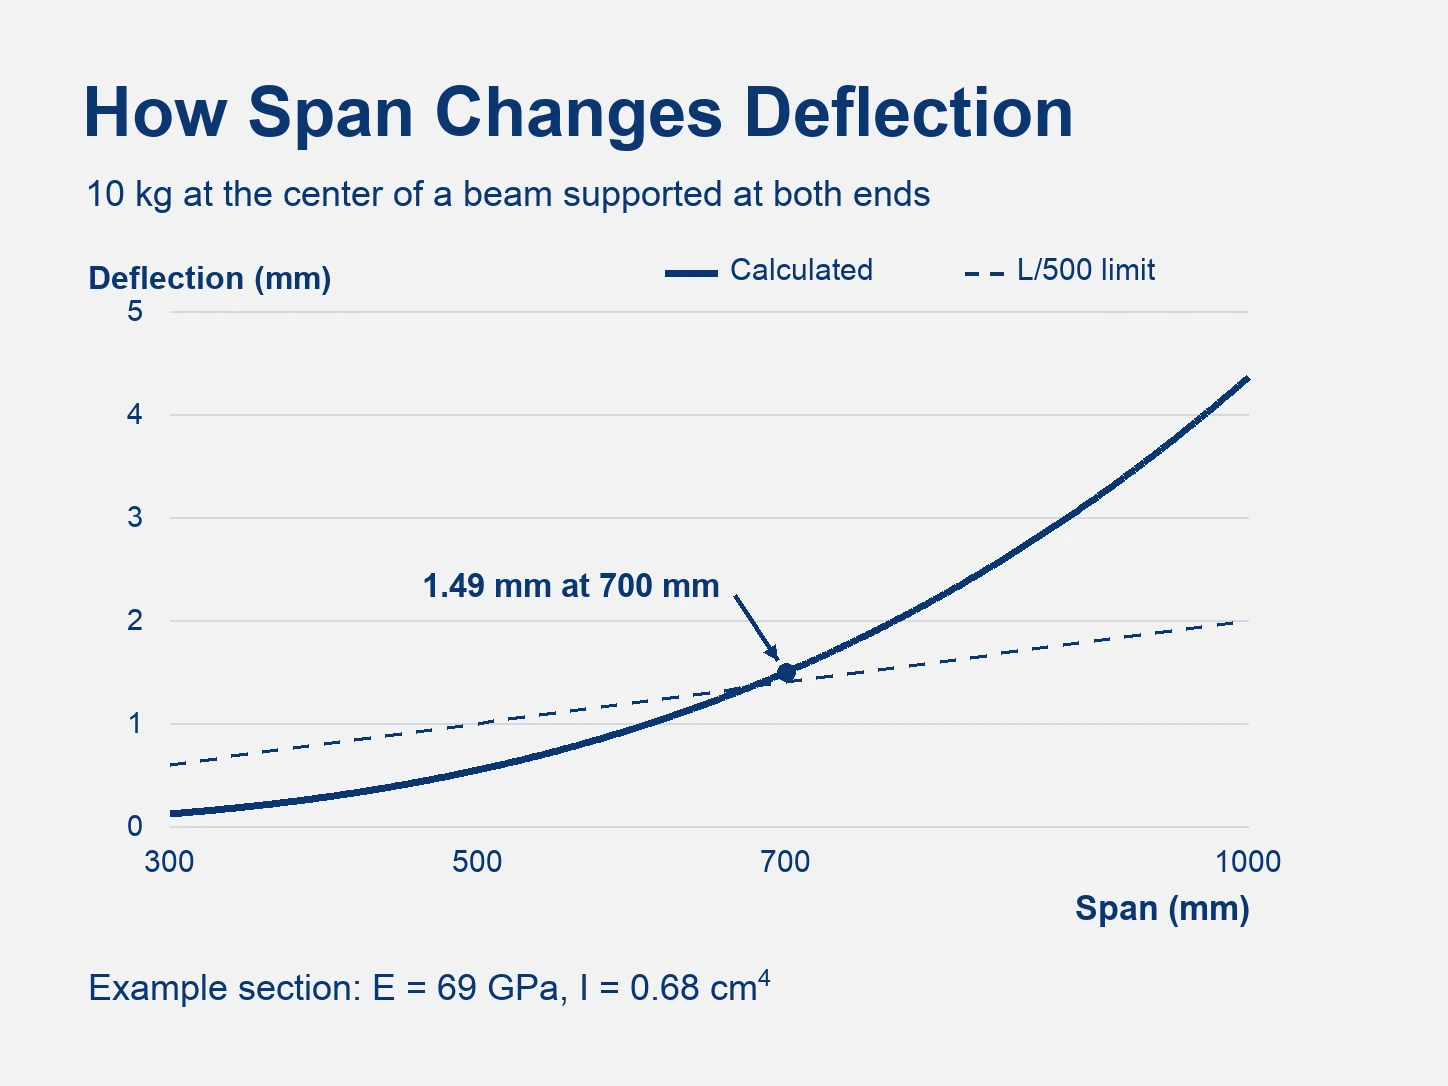
10kg 중앙 하중에서 이 단면은 약 700mm까지 L/500 허용치를 유지합니다. 그 스팬을 넘으면 문제는 조인트가 아니라 단면이므로, 답은 더 깊은 프로파일이나 두 번째 지지대이지, 더 많은 브래킷이 아닙니다.
합금 및 조질 상태
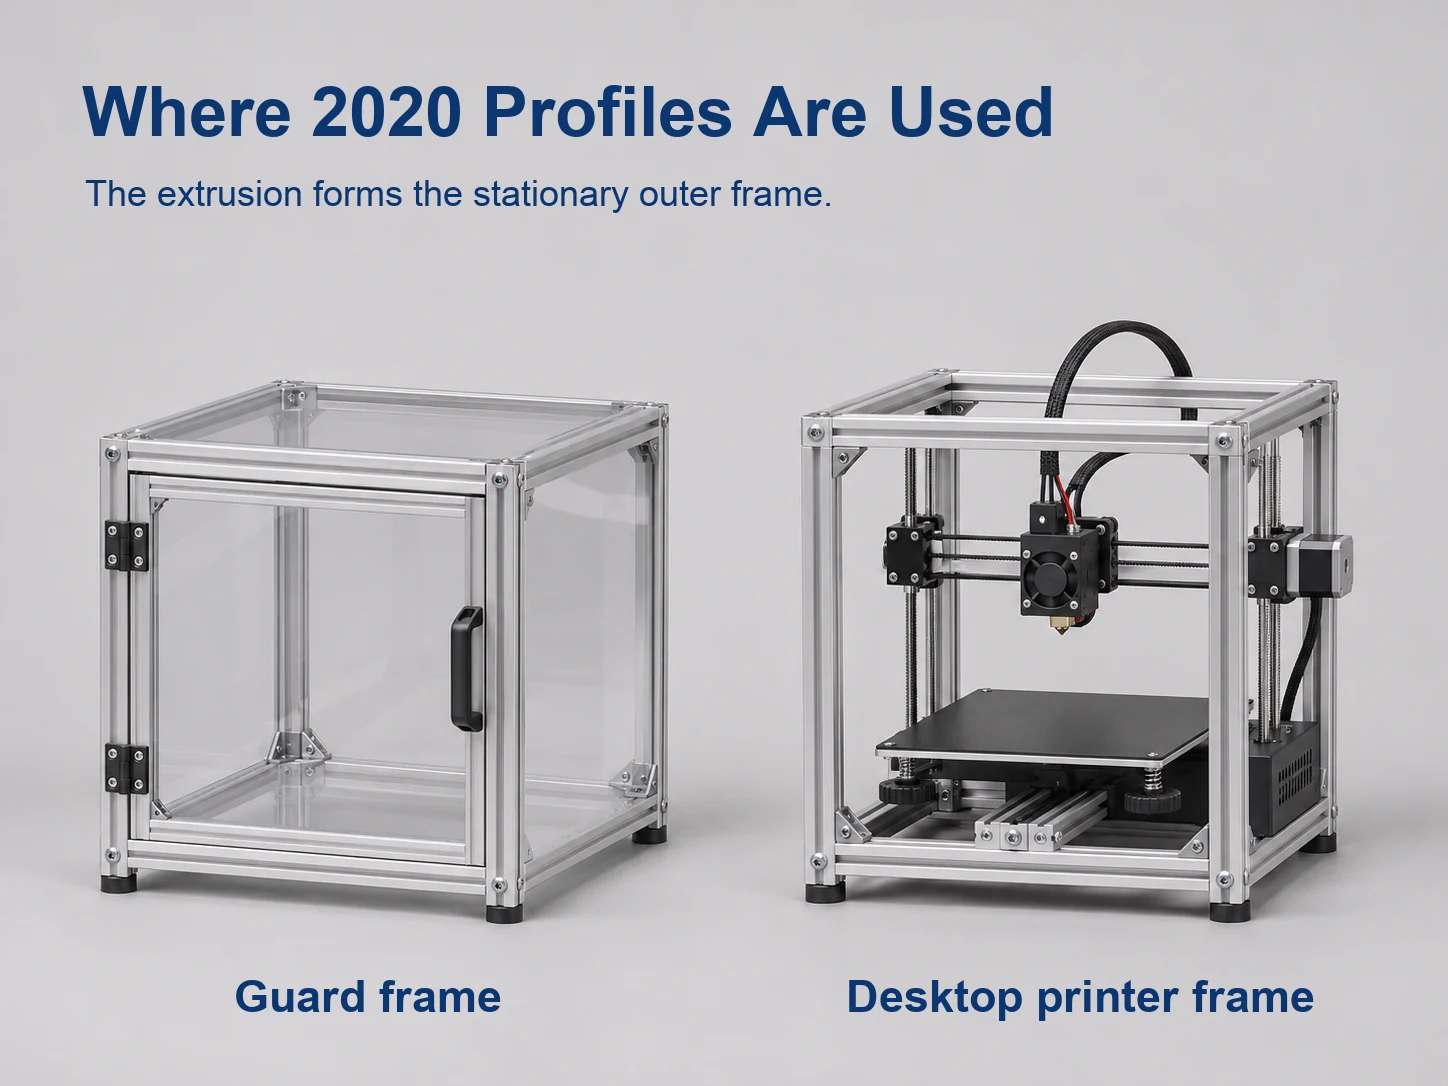
20-시리즈 프로파일은 일반적으로 6063-T5로 압출되며, 이 크기에서 그것이 올바른 기본값입니다. 프레스 속도로 얇은 4-슬롯 단면을 채우고, 균일한 색상으로 아노다이징되며, 이 단면이 실제로 수행하는 작업 — T-너트로 용접 대신 결합되는 3D 프린터 프레임, 기계 가드, 인클로저, 조명 기구 및 테스트 지그 — 을 커버합니다.
6061-T6이 추가 비용을 지불할 가치가 있는 경우
6061-T6은 둘 중 더 강하고 가공성이 더 좋으므로, 부재가 하중을 조인트로 전달하거나 탭 가공된 구멍에 반복적으로 하중이 가해지고 제거될 때 그 가격을 정당화합니다. 이것은 즉시 대체품이 아닙니다: 더 높은 합금 함량으로 인해 얇은 4-슬롯 벽으로 압출하기가 더 어렵고, 6063보다 더 회색이고 덜 균일하게 아노다이징되어 가시적인 프레임에서 드러납니다.
순서는 조인트나 나사산이 더 많은 것을 요구하지 않는 한 6063-T5를 지정하고, 도면이 출시되기 전에 해당 단면이 6061-T6로 존재하는지 확인하는 것입니다. 20 × 20 mm 4-슬롯 프로파일은 해당 합금으로 모든 곳에서 재고 품목이 아닙니다.
도면 라인에 “2020 프로파일”만 기재되어 있다면, 합금, 조질 상태 및 주문이 검사되는 기준 규격이 모두 열린 채로 남습니다. 세 가지를 명시하십시오. ASTM B221과 EN 755-2는 동일한 조질 상태에 대해 동일한 합격 하한을 설정하지 않으며, 하한은 밀 증명서가 충족해야 하는 것이지 평균 바가 측정하는 것이 아닙니다.
Go/No-Go: 2020이 적합한 경우
빌드가 이 단면에 적합한 경우 다음의 경우:
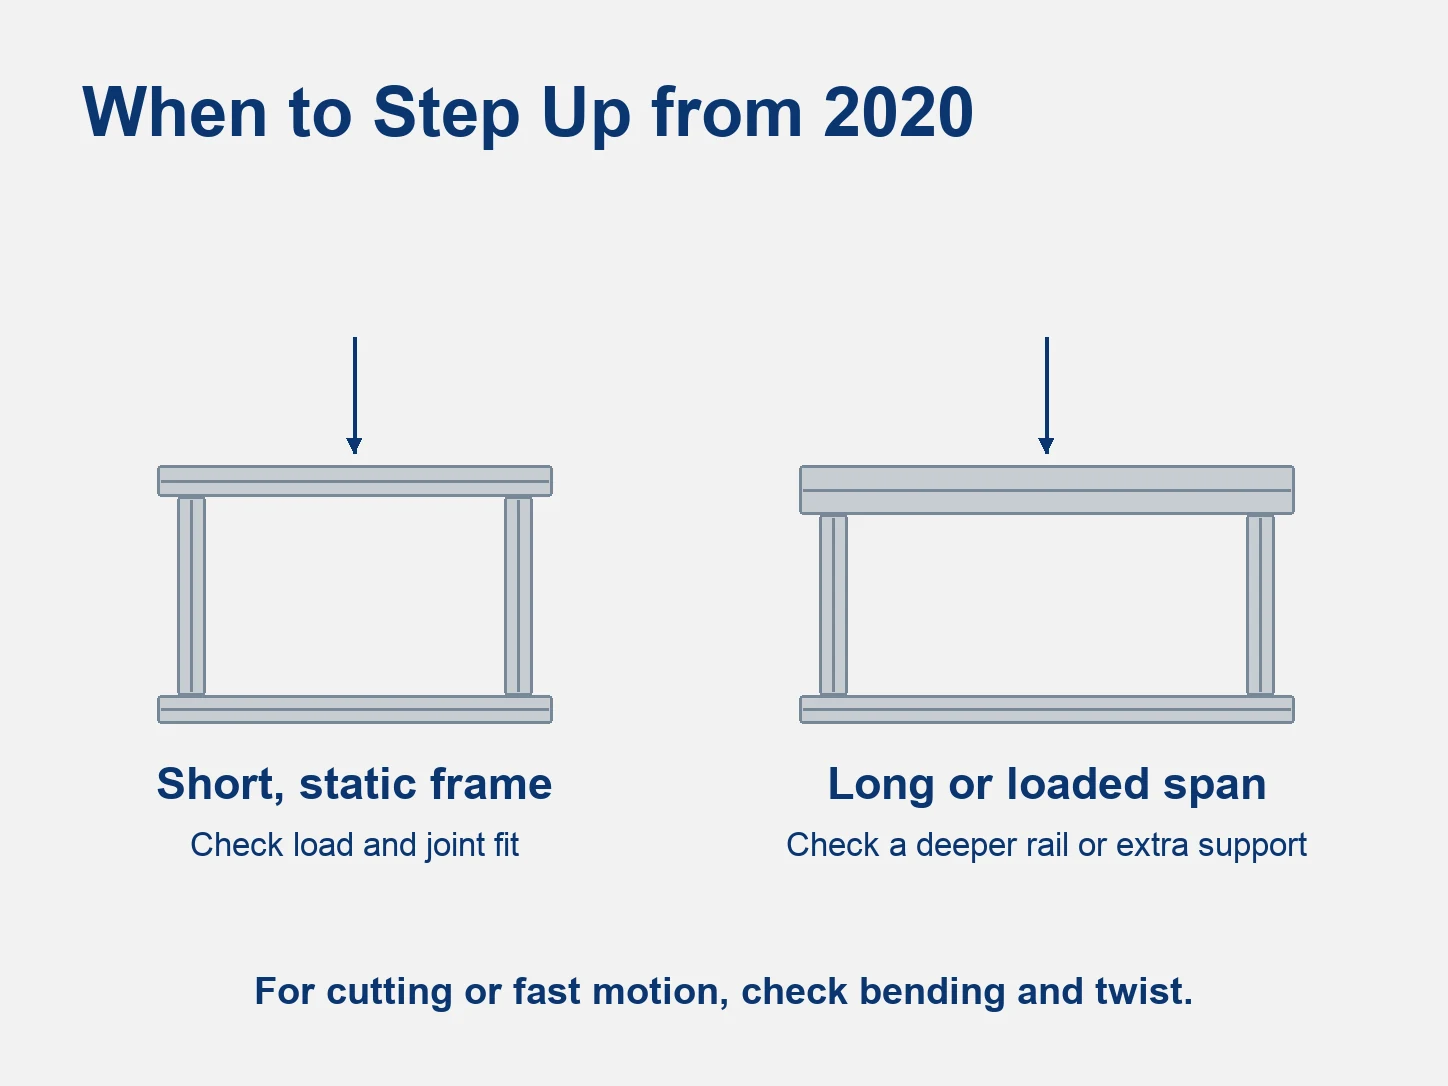
- 모든 하중을 받는 부재가 지지하는 하중에서 약 700mm 이하의 스팬을 가집니다.
- 하중 경로가 하나의 빔이 아닌 여러 부재의 프레임을 통해 흐릅니다.
- 조인트가 해당 슬롯에 이미 지정된 20-시리즈 하드웨어를 사용합니다.
- 프레임이 서비스 중 정지 상태이며, 그 위의 하중은 절단 또는 이동 공정이 아닌 프레임이 지지하는 것으로부터 발생합니다.
빌드가 적합하지 않은 경우 다음의 경우:
- One unsupported span carries the working load.
- The member carries a cutting load, as on a machine that mills aluminium.
- Torsional stiffness drives the design, as on a long gantry that must not twist.
- The frame has to stay square under a carriage moving at speed.
When to Step Up to 2040 or 4040
Doubling the face in the bending direction moves material further from the bending axis and does more for stiffness than anything available inside the 20 mm envelope. One axis under load goes to 2040; both axes, or a machine base, go to 4040.
그리고 4040 aluminium extrusion guide carries the section properties and slot options of the next size up.
Finish and What It Changes
Anodizing Classes
Anodizing is specified by class, and the class is a thickness. ISO 7599 grades the coating AA5 to AA25, where the number is the minimum average film thickness in micrometres — AA10 is 10 µm average — and the minimum local reading may not fall below 80% of that average.
The class follows the service condition: AA10 for indoor framing, AA15 to AA20 for sheltered and general outdoor work, AA25 for coastal exposure and heavy handling. Black is a dye inside the same class rather than a class of its own, and dark dyes generally need AA20 or higher to hold their colour.
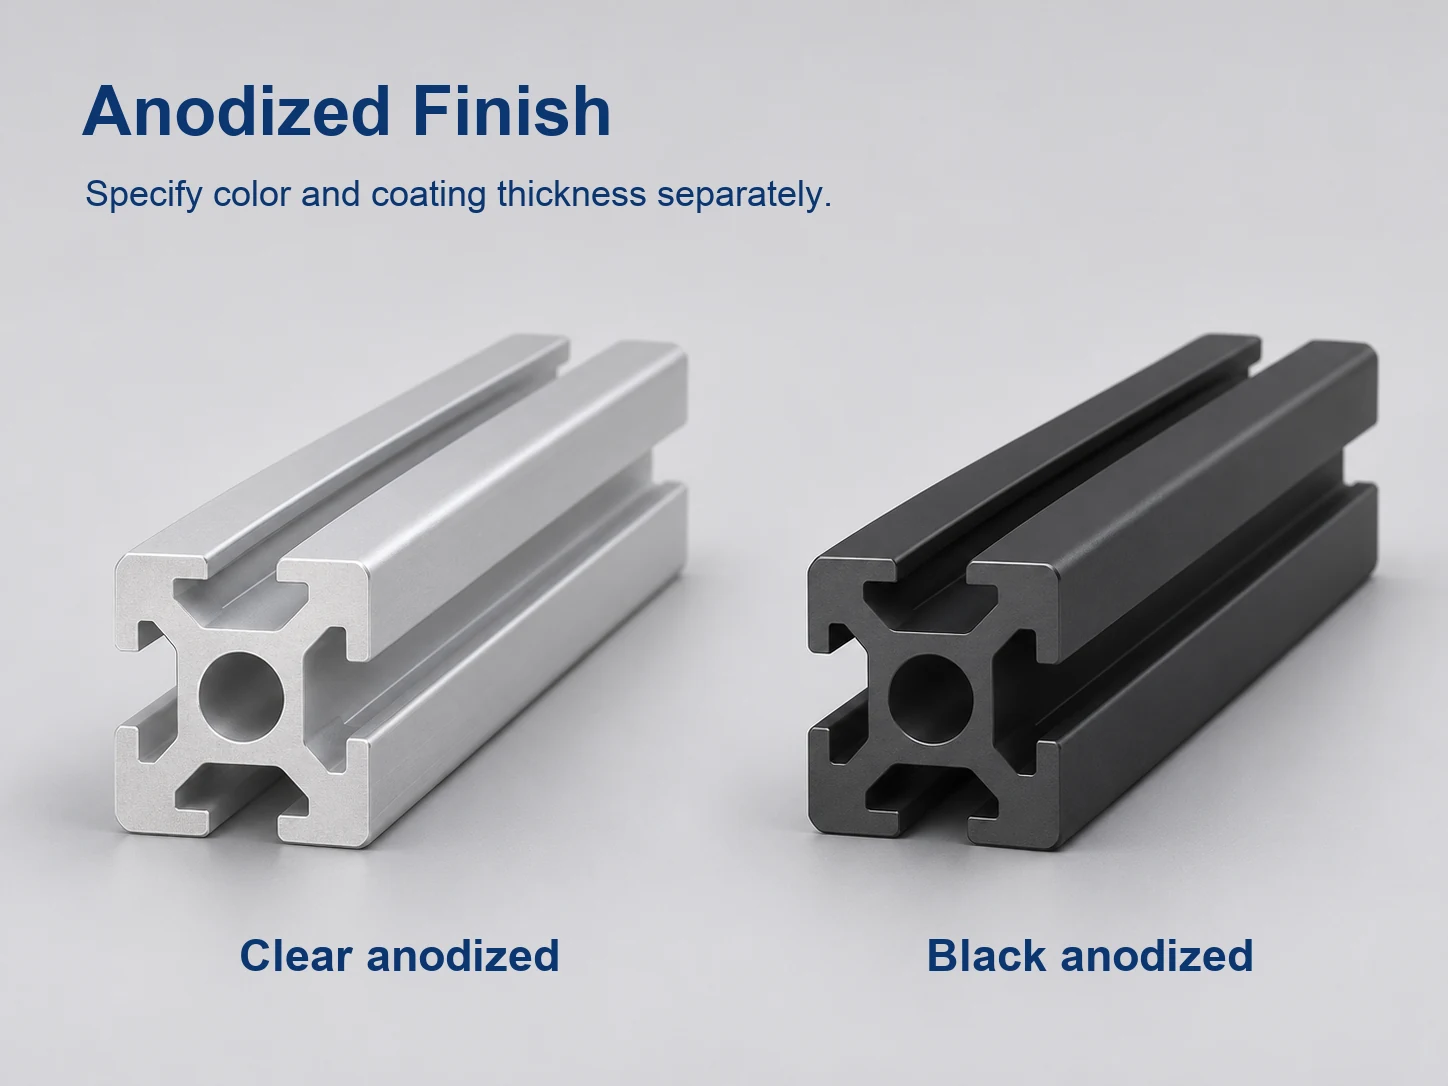
Coating Build-Up and Slot Fit
The anodic film grows out of the aluminium rather than sitting on it, and roughly half of it forms above the original surface. At a decorative class that is a few micrometres per face, which changes nothing about a 6 mm slot — an ordinary 20-series joint has more clearance than that.
It starts to matter at hard anodizing, where the film is several times thicker, and on any joint designed as a sliding fit rather than a clamped one. Where a slot has to stay bare — for electrical contact, for earthing, or for a moving fit — say so on the order, because the whole bar is anodized unless the slot is masked.
We run anodizing and powder coating in-house, so class and masking sit on the same order as the cut list.
What to Put on the Drawing or PO
An order that comes back as the part you designed names all of these:
- Section and slot width — 20 × 20 mm, with the slot measured or specified (6 mm, 5 mm or 1/4 in).
- Alloy, temper and standard — 6063-T5 to ASTM B221, to EN 755-2, or the equivalent grade agreed.
- 절단 길이와 그 공차 — one nominal length per line, with the band.
- Cut-end condition — deburred, or chamfered where the end sits against a bracket face.
- End machining — tapping, counterboring or mitring, if the design calls for it.
- 완료 — anodizing class and colour, with masked areas named.
- 문서화 — MTC on every order, and a third-party report where the project requires one.
- Marking and packing — bundle labels that match the cut list, so two similar lengths are not swapped at assembly.
Cut length deserves its own line because it is the tolerance most often left out. A saw cut is not a milled end: its band is wider than the cross-section tolerance, and it is set at the saw rather than at the die. Left unstated, the length is whatever the supplier’s standard practice produces — and a frame that has to close to 0.5 mm across a diagonal will not close.
Once the section and the cut list are settled, the 2020 aluminum extrusion product page lists the alloy, the finish options and the cut-to-length service.
결론
The 20 × 20 mm name covers a 25% spread in mass and three slot families, so what arrives is decided by the order rather than by the designation — and none of it is visible until the bars are cut and anodized.
We supply 20-series profile cut to length against the tolerance on the order, anodize it in-house including black, and issue an MTC with every shipment stating the alloy and temper supplied.
Send us the cut list with the slot width and the span each member carries, and we will come back with the section, cut tolerance and anodizing class.
자주 묻는 질문
Can I mix 2020 profile from two suppliers in one frame?
Only if both use the same slot family and the same anodizing class. Slot geometry and film thickness both vary between systems, and two batches in one frame will not match in shade. Confirm both before ordering half a frame from each.
What slot width does a 2020 profile have?
Usually 6 mm on the metric 20-series, which takes M5 T-nuts. Some ranges use a 5 mm slot, and the North American 20-series uses 1/4 in (6.35 mm). Measure the slot mouth before ordering hardware.
Do you supply 2020 profile cut to length?
Yes. Send three things:
- Cut lengths, with the tolerance you need
- 슬롯 폭
- 합금 및 템퍼
We cut to length, deburr and anodize before packing, and issue an MTC with every order.
Is 2020 strong enough for a 3D printer frame?
Yes, for desktop FDM and CoreXY sizes, where members span well under 700 mm. Large-format or high-speed machines usually need 2040 on the gantry axis to hold deflection.