2020挤压型材的尺寸为20 mm × 20 mm,而这一尺寸是该名称唯一固定的内容。槽宽、壁厚、合金与状态、切割公差均留给下单方决定——这就是为什么两根开票为“2020”的型材到货后,会出现槽口无法容纳抽屉里已有的T型螺母,或者壁厚比已签样确认的样品轻约20%的情况。.
四个数字决定框架能否装配:
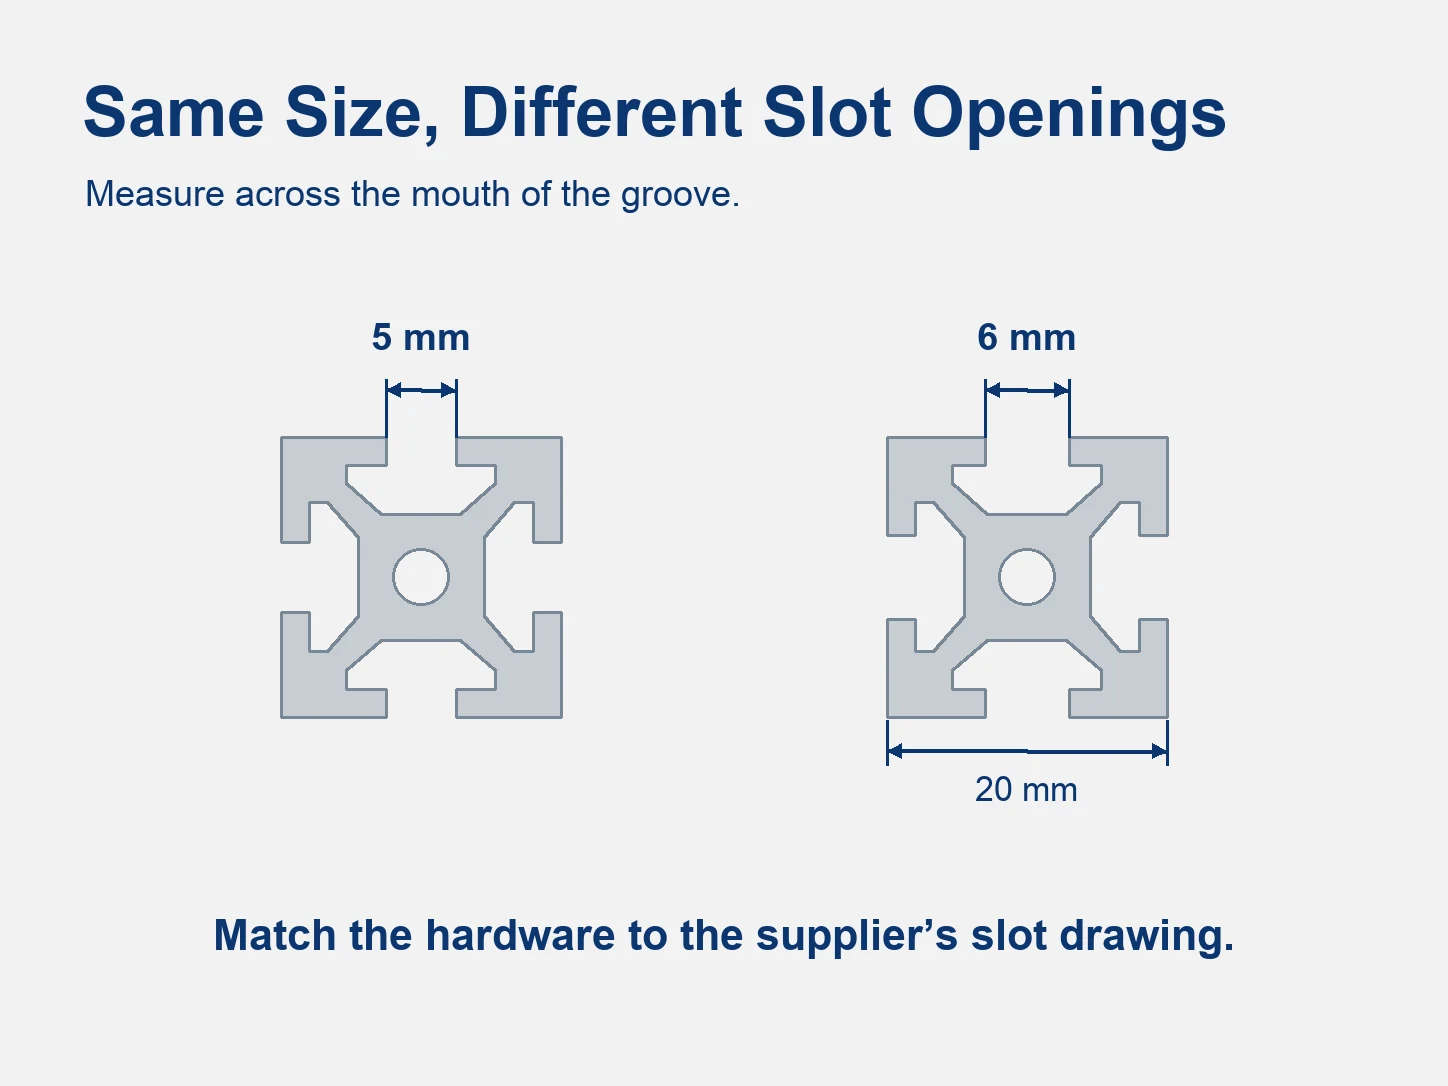
- 槽宽 ——6 mm、5 mm或6.35 mm。名称并未说明是哪种。.
- 壁厚 ——这就是为什么两根20 mm型材的质量可能相差四分之一。.
- 合金、状态以及订单检验所依据的标准 ——三项决策通常被压缩成一个词。.
- 切割长度及其公差 ——这是切割清单与正式请求之间的区别所在。.
“2020”究竟规定了什么
名称是截面,不是标准
前两位数字给出宽度(毫米),后两位数字给出高度,因此2020为20 mm见方,2040为20 mm × 40 mm,4040为40 mm见方。在公制框架系列中,这一梯级为2020 → 2040 → 4040 → 8080,每一步都是几何尺寸。.
没有任何已发布标准定义了“2020”截面——无论是EN、ISO还是ASTM。EN 755-9和EN 12020-2描述了挤压型材的公差与测量方式;两者均未规定槽宽应为多少、壁厚应为多少、或圆角半径位于何处。这些来自模具以及该截面所设计连接的配件系统。.
该数字还与一种合金牌号冲突。2020是一种注册的Al-Cu-Li合金,于20世纪50年代末为飞机机翼结构开发,仅以该术语搜索就会出现其性能信息。它与20 mm T型槽型材无关,后者通常由6063挤压而成。.
槽几何形状的来源
2020型材是作为系统的一部分采购的,槽口由系统决定。大多数欧洲和亚洲机械制造商所使用的公制20系列采用6 mm槽口。北美20系列则围绕1/4英寸(6.35 mm)槽口构建。某些系列中还存在5 mm变体。.
其后果是,槽口在型材下单之前就已确定——由CAD模型中已指定的T型螺母、支架和滚轮决定,或者仍留在上次装配的抽屉里。配件不能跨系统通用,而一份未注明槽口参数的“2020”报价,并未对已设计的那一零件进行报价。.
决定配合的尺寸与公差
截面公差
有两项标准管辖截面,图纸决定适用哪一项。EN 12020-2涵盖6060和6063挤压精密型材,公差带更紧。EN 755-9涵盖一般挤压型材,公差带更宽。.
因此,20 mm端面默认并不携带某一公差;到货的公差带就是订单所指定的公差带。该公差带还会累积。三根型材堆叠在其外侧时,角支架的偏移量会超出其间隙允许范围,而设计为对接的接头闭合时会出现可见的台阶。.
解决办法是在图纸上添加一行标注:注明标准,并注明关键尺寸。对于框架型材,通常是20 mm端面和槽到槽距离,而非壁厚。.
槽宽:6 mm、5 mm与英制四分之一英寸
| 槽系列 | 开口 | 可接受的五金件 |
|---|---|---|
| 公制20系列 | 6 mm | M5 T型螺母和落入式螺母;较轻配件中使用M4 |
| 变体系列 | 5 mm | M4及更小;6 mm五金件无法就位 |
| 北美20系列 | 1/4英寸(6.35 mm) | 该系统自有的T型螺母和落入式螺母 |
窄1 mm的槽口不会在工作台上出问题;它会在接头处出问题。T型螺母在槽中位置偏高,螺栓在螺母夹紧之前就触底,连接在振动使其松动之前一直保持。型材外观毫无异常。.
检查只需一分钟。用卡尺测量槽口开口,并阅读配件标明的槽口规格,而非其“20系列”标签——两种截面可能都是20 mm见方,都作为20系列销售,却接受不同的五金件。.
壁厚与每米质量
壁厚从轻型截面的约1.3 mm到重型截面的2.0–2.5 mm不等,均在相同的20 mm轮廓范围内。正是这一分布范围导致一种20 mm截面可能比发票上名称相同的另一种重四分之一,也导致没有单一数值适用于所有情况。.
| 规格 | 截面A | 截面B |
|---|---|---|
| 截面 | 20 × 20 mm | 20 × 20 mm |
| 槽口开口 | 6 mm | 6 mm |
| 每米质量 | 0.44 kg/m | 0.55 kg/m |
| 截面二次矩,Ix = Iy | 0.68 cm⁴ | 0.72 cm⁴ |
表格注释:两种截面均为20 × 20 mm、6 mm槽口,每列数据为该截面自身供应商发布的数据——属于商业截面数据而非标准设定值,因此不适用任何标准最小值或最大值。.
选择厚壁而非薄壁,是为了耐用性,而非刚度。上述较重的截面质量增加约25%,而截面二次矩仅增加约6%,因为在此尺寸下,20 mm的深度决定了抗弯刚度,而非壁厚。多出的铝材换来的是槽口边缘的耐用性和紧固件的承压能力——即螺母在扭矩下不会压溃槽口——而非减少梁的挠度。.
T型槽与V型槽
各槽型可容纳的配件
T型槽是一个窄口宽腔的通道:螺母沿腔体滑动,并在任意停止位置夹紧。它无需钻孔即可固定支架、面板、铰链和防护罩。.
V型槽以表面上的V形沟槽取代该通道,配套轮廓的滚轮在其内部运行。该轮廓即成为导轨,因此一根型材同时承载载荷并引导运动。.
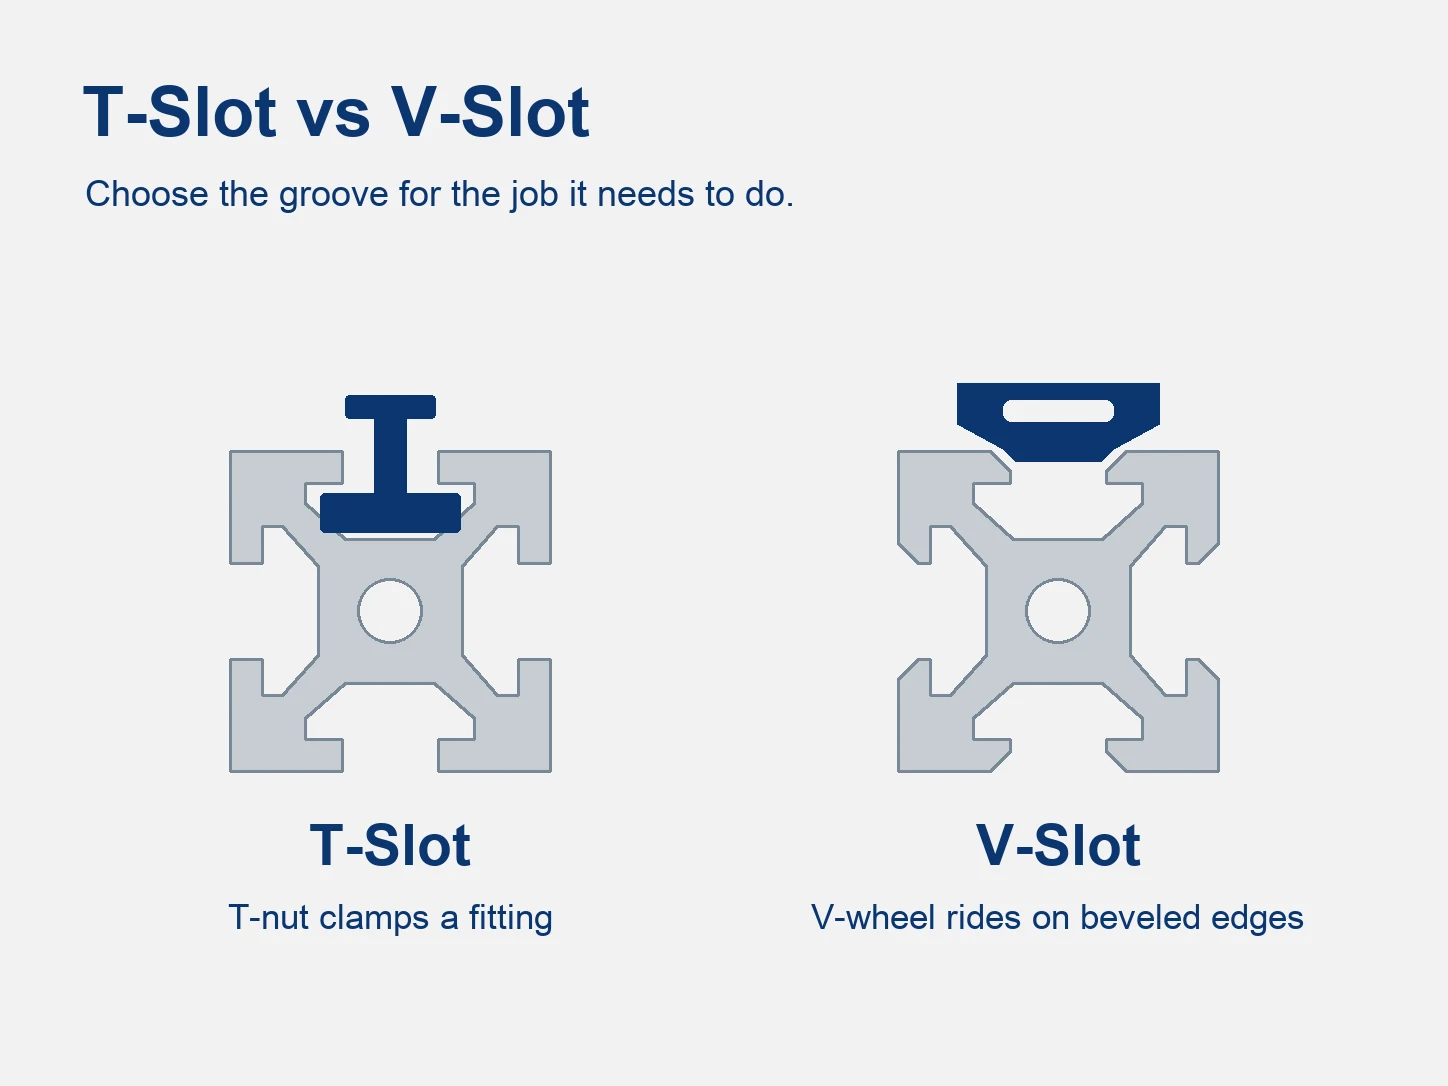
两者不可互换。T型螺母在V型槽中无处就位,滚轮在T型槽中也没有承载面。.
选择已被限定的场合
槽型跟随运动,而非框架。以滚轮运行的轴需要在其运行面上使用V型槽;防护罩、机箱或夹具需要在其可能扩展到的每个面上使用T型槽。.
混合搭建很常见——运动轴用V型槽,静态框架用T型槽——而容易让人忽视的细节在转角处。V型槽型材的外形与T型槽型材不同,因此为一种型材设计的支架并不总能平贴于另一种。.
框架切割后再更改槽型意味着更换型材。支架只是便宜的部分。.
截面特性及其允许的跨距
截面二次矩与截面模量
两个数值描述截面在弯曲中的行为。截面二次矩,记为I,单位为cm⁴,描述材料绕弯曲轴的分布方式,它决定挠度。截面模量Z为I除以从该轴到外缘纤维的距离——对于20 mm截面,即I除以1 cm——它决定表面应力。.
两者均不能由质量或外形尺寸推导得出。两个20 mm方形截面因壁设计不同,分别落在0.68和0.72 cm⁴,这就是仅列出尺寸和重量的目录无法回答结构问题的原因。当CAD库未收录该截面时,应索取I值;它是计算所需的数值。.
挠度校核
限制20 × 20 mm构件的是挠度,而非屈服。在这些框架所承受的载荷下,铝材远未达到其强度极限,而构件已明显弯曲。.
对于中心集中载荷的简支构件:
δ = PL³ / 48EI
P为载荷(牛顿),L为跨距(米),E为弹性模量(6063约为69 GPa),I为截面二次矩(m⁴)。对于700 mm跨距上10 kg载荷、I = 0.68 cm⁴的情况,结果约为1.5 mm。.
机器框架的实用限值为跨距除以500——700 mm上为1.4 mm,一米上为2 mm。.
| 跨距 | 10 kg跨中挠度 | L/500允许值 |
|---|---|---|
| 300 mm | 0.12 mm | 0.60 mm |
| 500 mm | 0.55 mm | 1.00 mm |
| 700 mm | 1.51 mm | 1.40 mm |
| 1000 mm | 4.42 mm | 2.00 mm |
表格说明:简支,跨中集中载荷10 kg(98 N),6063,E = 69 GPa,I = 0.68 cm⁴。相同总量的均布载荷约为这些数值的63%。数值针对某一已发布截面计算,非实测测试数据。.
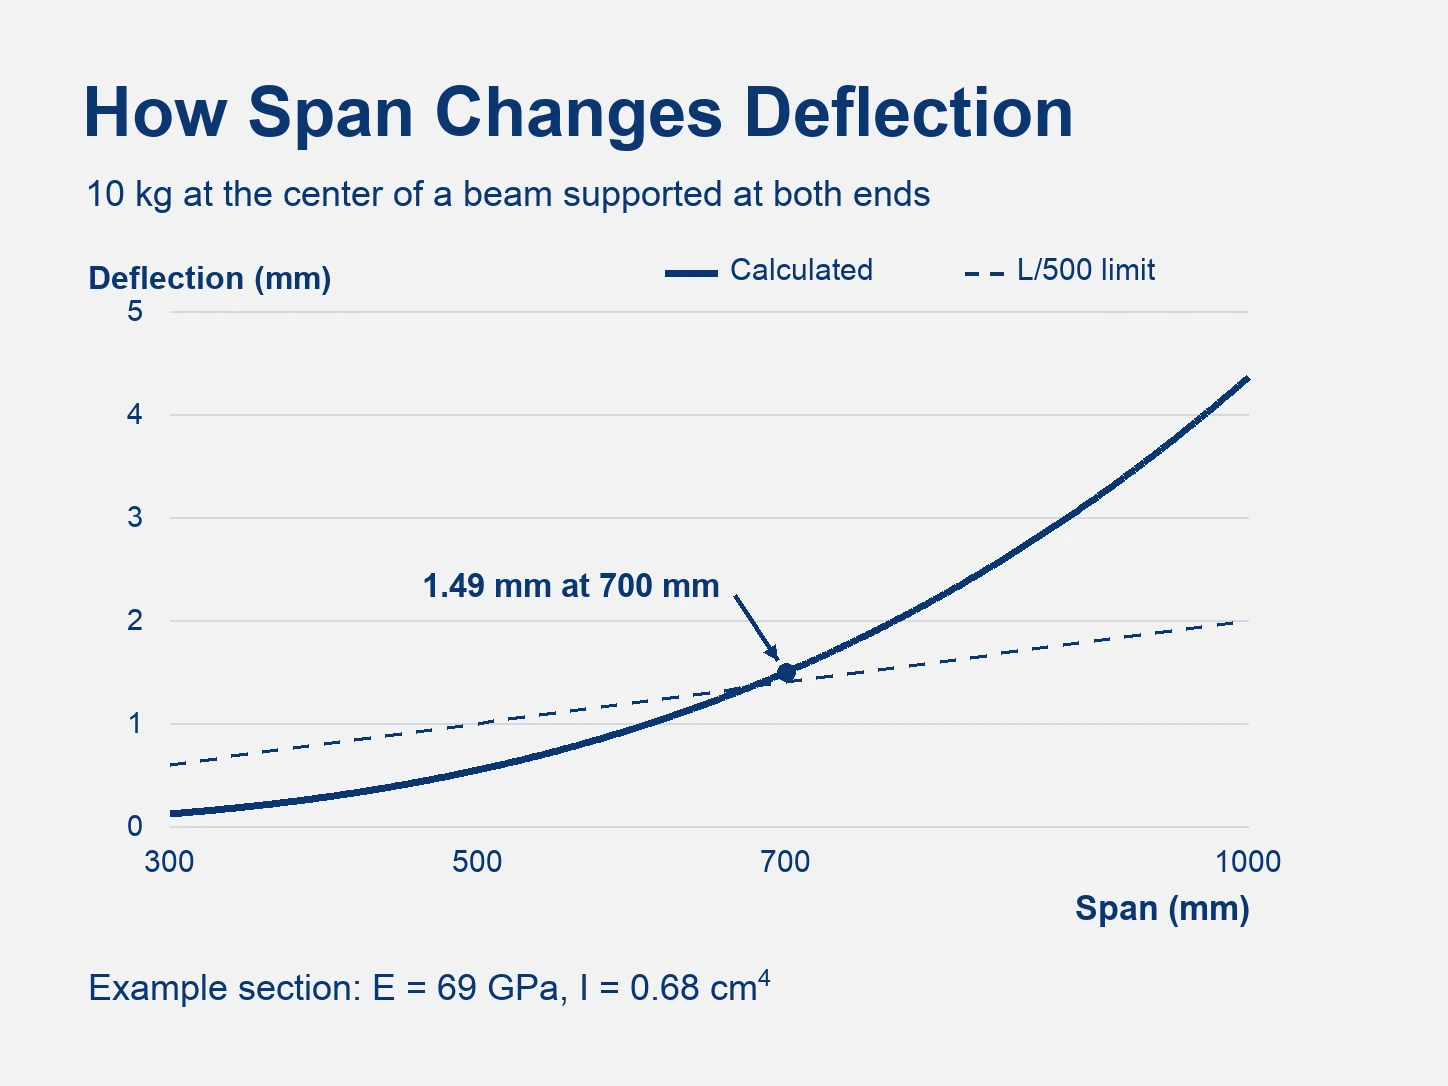
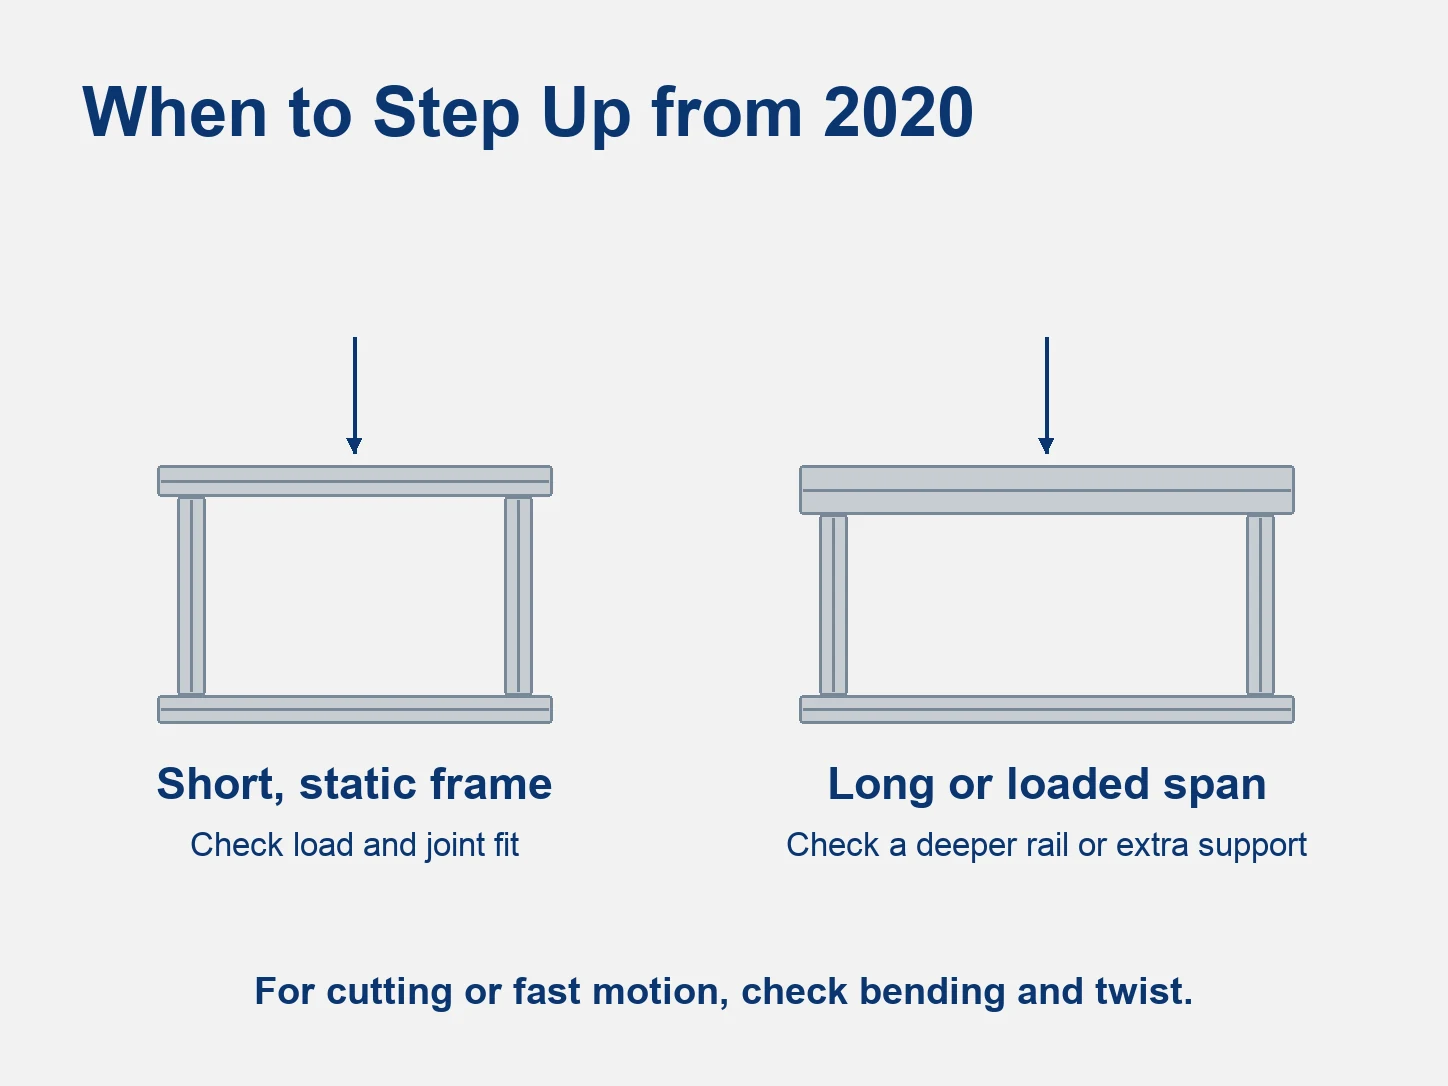
在10 kg跨中载荷下,该截面在约700 mm以内满足L/500允许值。超过该跨距后,问题在于截面而非接头,因此解决方案是更深的型材或第二个支撑,而非更多支架。.
合金与状态
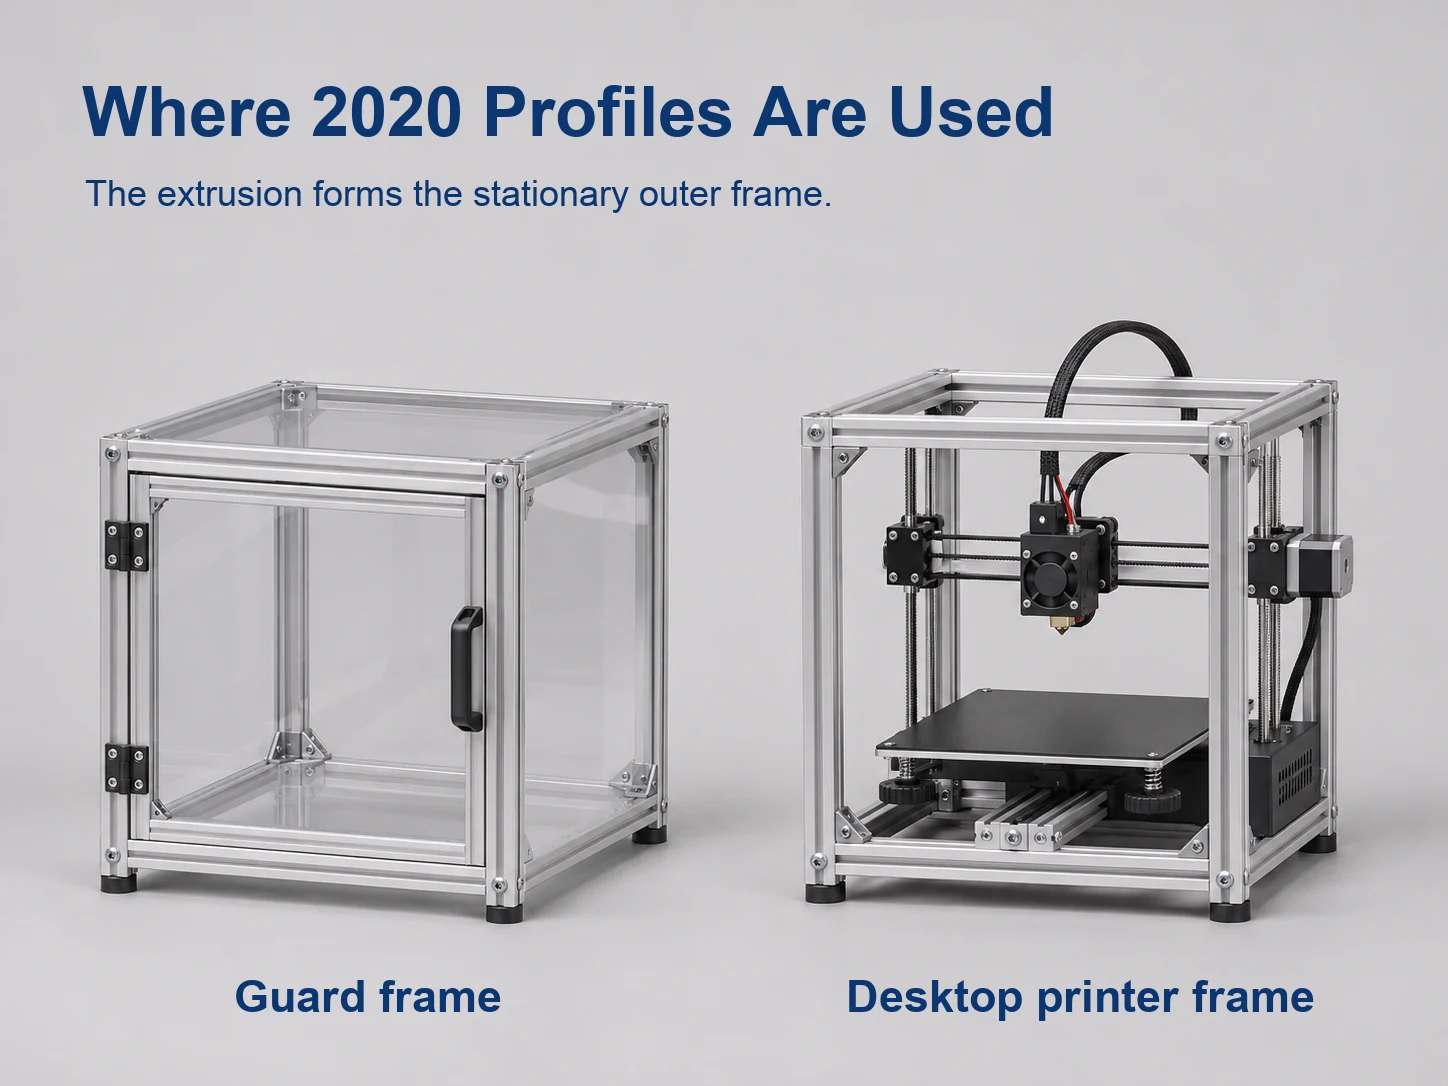
20系列型材通常由6063-T5挤压而成,在此尺寸下这是正确的默认选择。它能在挤压速度下填充薄壁四槽截面,阳极氧化后颜色均匀,并覆盖该截面实际承担的工作:3D打印机框架、机器防护罩、机箱、灯具和由T型螺母而非焊接连接的测试夹具。.
何时6061-T6值得额外成本
6061-T6是两者中强度更高的,且加工性能更好,因此当构件将载荷传入接头,或螺纹孔将反复加载和卸载时,它值得其价格。它并非即插即用的替代品:其更高的合金含量使其更难挤压成薄壁四槽壁,且阳极氧化后偏灰且不如6063均匀,这在可见框架上会显现出来。.
流程是:除非接头或螺纹要求更高,否则指定6063-T5,并在图纸发布前确认该截面存在6061-T6版本。20 × 20 mm四槽型材并非在所有地方都是该合金的常备库存。.
如果图纸标注仅写“2020型材”,则合金、状态以及订单检验所依据的标准均未明确。请注明这三项。ASTM B221和EN 755-2对同一状态设定的验收下限并不相同,而下限是轧制证书必须满足的——而非平均棒材实测值。.
通过/不通过:2020的适用场合
一个搭建适用该截面 如果:
- 每个承载构件在其所承载载荷下的跨距约为700 mm或更小。.
- 载荷路径通过由多个构件组成的框架,而非单根梁。.
- 接头使用已为该槽型指定的20系列五金件。.
- 框架在服役中静止不动,其上的载荷来自所承载的物品,而非来自切割或运动过程。.
一个搭建不适用 如果:
- 单跨无支撑时承受工作载荷。.
- 该构件承受切削载荷,如同铣削铝材的机床上的情况。.
- 扭转刚度主导设计,如同长龙门架不得扭转的情况。.
- 框架必须在滑架高速移动时保持方正。.
何时升级到2040或4040
在弯曲方向上将截面尺寸加倍,使材料远离弯曲轴,对刚度的提升超过20 mm规格范围内任何其他可用手段。单轴承载时选用2040;双轴承载或机床底座选用4040。.
"(《世界人权宣言》) 4040铝型材指南 具备上一级规格的截面特性和槽口选项。.
表面处理及其影响
阳极氧化等级
阳极氧化按等级指定,等级即膜厚。ISO 7599将涂层分为AA5至AA25,数字为最小平均膜厚(微米)——AA10即平均10 µm——最小局部读数不得低于该平均值的80%。.
等级取决于使用环境:AA10用于室内框架,AA15至AA20用于有遮蔽及一般户外工况,AA25用于沿海暴露和频繁搬运场景。黑色是在同一等级内通过染料实现的,而非独立等级,深色染料通常需要AA20或更高等级才能保持颜色。.
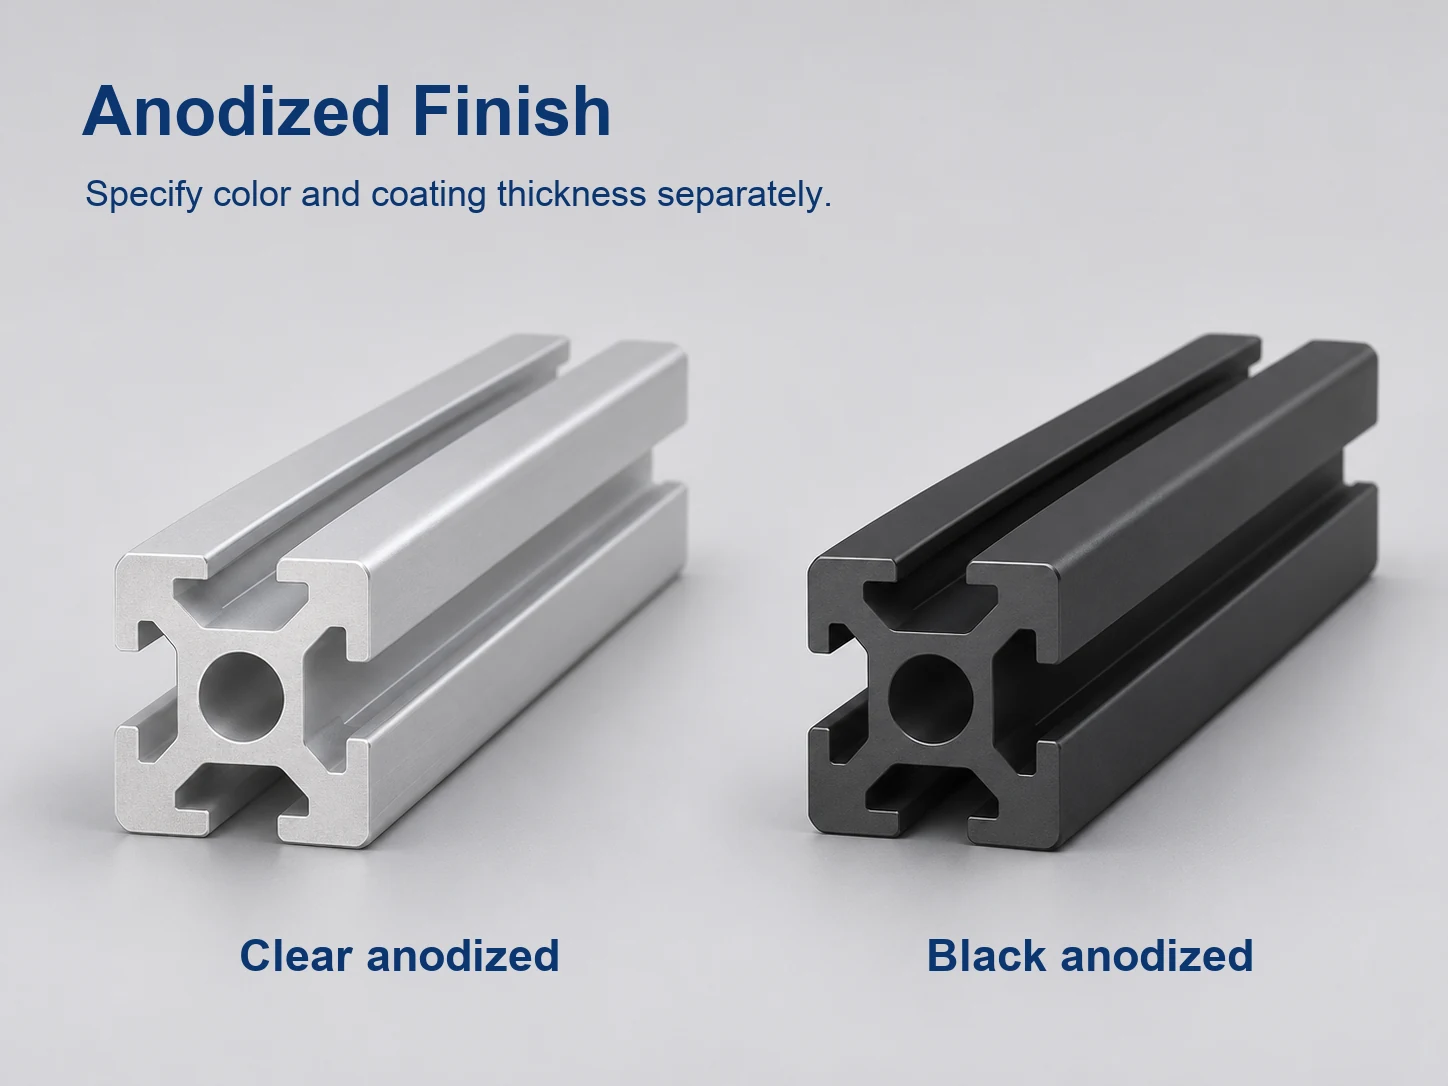
涂层厚度与槽口配合
阳极氧化膜是从铝基体中生长出来的,而非附着在表面,约一半的膜层形成于原始表面之上。装饰级涂层的膜厚为每面几微米,对6 mm槽口没有影响——普通20系列连接件的间隙远大于此。.
在硬质阳极氧化中才开始产生影响,此时膜层厚度是装饰级的数倍,对于任何设计为滑动配合而非夹紧配合的连接件也是如此。如果槽口需要保持裸露——用于电气接触、接地或活动配合——请在订单中注明,因为除非对槽口进行遮蔽,否则整根型材都会经过阳极氧化处理。.
我们在内部完成阳极氧化和粉末喷涂,因此等级和遮蔽与切割清单在同一订单中处理。.
图纸或采购订单上应注明的内容
一份能准确返回你所设计零件的订单需要注明以下全部内容:
- 截面和槽口宽度 ——20 × 20 mm,槽口需测量或注明(6 mm、5 mm或1/4 in)。.
- 合金、状态和标准 ——6063-T5,符合ASTM B221、EN 755-2或约定的等效牌号。.
- 切割长度及其公差 ——每行一个定尺长度,并注明公差带。.
- 切割端面状态 ——去毛刺,或在端面与支架面贴合处倒角。.
- 端部加工 ——如设计需要,进行攻丝、锪孔或斜切。.
- 完成 ——阳极氧化等级和颜色,并注明遮蔽区域。.
- 文件资料 ——每份订单附材质证明书(MTC),项目要求时提供第三方检测报告。.
- 标记和包装 ——捆扎标签与切割清单一致,避免装配时两种相近长度被混淆。.
切割长度值得单独列一行,因为它是最常被遗漏的公差项。锯切端不同于铣削端:其公差带比截面公差更宽,且是在锯床上而非模具上设定的。若未注明,长度即为供应商标准做法的产出——而对角线需闭合至0.5 mm以内的框架将无法闭合。.
截面和切割清单确定后, 2020铝型材产品页面 列出了合金、表面处理选项和定尺切割服务。.
结论
20 × 20 mm这个名称涵盖了25%的质量差异和三种槽口系列,因此到货产品取决于订单而非牌号——而且在型材切割和阳极氧化之前,这些差异都不可见。.
我们按订单公差提供定尺切割的20系列型材,在内部完成阳极氧化(包括黑色),并在每次发货时出具注明所供合金和状态的MTC。.
请将切割清单连同槽口宽度和每根构件的承载跨度发送给我们,我们将回复截面选型、切割公差和阳极氧化等级。.
常见问题
能否在同一框架中混用两个供应商的2020型材?
仅当两者使用相同槽口系列和相同阳极氧化等级时才可以。槽口几何形状和膜厚在不同系统之间存在差异,同一框架中的两批材料在色泽上也会不一致。在各自订购半个框架之前,请先确认这两项。.
2020型材的槽口宽度是多少?
公制20系列通常为6 mm,适配M5 T型螺母。部分系列使用5 mm槽口,北美20系列使用1/4 in(6.35 mm)。订购五金件前请先测量槽口开口。.
你们提供2020型材定尺切割吗?
是的。请提供三项信息:
- 切割长度及所需公差
- 槽宽
- 合金和回火状态
我们在包装前完成定尺切割、去毛刺和阳极氧化,并在每份订单中出具MTC。.
2020的强度足以用于3D打印机框架吗?
是的,适用于桌面FDM和CoreXY尺寸,构件跨度远小于700 mm。大幅面或高速机器通常需要在龙门轴使用2040以控制挠度。.