3003은 부품의 형상이 강도보다 더 중요할 때 선택하는 합금입니다. 거의 모든 다른 전신용 알루미늄보다 더 깊게 드로잉되고 더 많이 스피닝되며, 코팅 없이도 옥외 및 식품 접촉 환경에서 견디고, 일반 작업장 장비로 용접됩니다. 다만 구조적 강도를 제공하거나 쾌삭 등급처럼 기계가공되지는 않습니다.
이러한 트레이드오프가 이 합금의 전부이며, 대부분의 규격 오류는 그 절반만 보고 판단할 때 발생합니다. 구매자는 탱크, 덕트 또는 라디에이터 코어용으로 3003을 선택한 뒤, 동일한 소재에 하중을 지지하거나 머시닝 센터에서 공차를 유지하라고 요구하는데, 이는 불가능합니다.
3003 알루미늄 합금이란 무엇인가
3003 알루미늄 3xxx 계열의 비열처리성 Al-Mn 합금으로, UNS A93003으로 등록되어 있으며 유럽에서는 EN AW-3003 또는 AlMn1Cu로 알려져 있습니다. 1.0–1.5%의 망간이 유일한 의도적 첨가 원소이며, 상업용 순알루미늄 대비 강도를 약 20% 향상시킵니다. 1100 성형성이나 내식성을 희생하지 않으면서 말입니다.
시효 처리 단계가 없으므로, 압연 공장에서 냉간 압하로 전체 강도를 생성합니다. 이 단 한 가지 사실이 조질 시스템과 주요 사용 한계를 모두 설명합니다: 이후의任何 어닐링 또는 용접 단계는 국부적으로 강도를 되돌려 놓습니다.
이 합금은 1930년대에 표준화되었으며, 현재 세계에서 압연 알루미늄 등급 중 생산량이 가장 많은 것 중 하나입니다. 공급이 풍부하고 가격이 안정적이며, 다른 어떤 3xxx 등급보다 많은 조질로 재고가 유지됩니다.
화학 조성 및 규격
아래 한도는 3003의 등록 조성이며 ASTM B209와 EN 573-3에서 공통으로 적용됩니다. 모든 수치는 중량 백분율입니다.
| 요소 | 한도 (중량 %) |
| 실리콘(Si) | ≤ 0.60 |
| 철(Fe) | ≤ 0.70 |
| 구리(Cu) | 0.05 - 0.20 |
| 망간(Mn) | 1.00 – 1.50 |
| 아연(Zn) | ≤ 0.10 |
| 티타늄(Ti) | ≤ 0.05 |
| 그 외, 각각 | ≤ 0.05 |
| 기타, 합계 | ≤ 0.15 |
| 알루미늄(Al) | 나머지 |
이 표는 표준적이고 완전하므로 협상할 여지가 없습니다. 다만 두 가지 사항이 구매자를 혼란스럽게 합니다.
마그네슘과 크롬은 어느 규격에서도 3003에 대해 별도로 규정되지 않으므로, 모든 잔류량은 0.05% “기타, 각각” 한도에 해당합니다. 일부 제조사 성적서는 Mg ≤ 0.05 및 Cr ≤ 0.05를 기재하여 이 암묵적 한도를 명시적으로 만들며, 이로 인해 동일한 합금을 설명하면서도 두 데이터시트가 다르게 보일 수 있습니다.
동일한 소재가 시스템별로 다른 명칭을 가지며, 제품 규격은 구매하는 형태에 따라 달라집니다.
| 규격 체계 | 명칭 | 적용 제품 규격 |
| AA / UNS | 3003 / A93003 | ASTM B209 (판재, 후판), B210 (인발관), B211 (봉재, 선재), B221 (압출 프로파일) |
| EN | EN AW-3003 / AlMn1Cu (DIN 3.0517) | EN 573-3 (화학 조성), EN 485 (압연), EN 754 (인발), EN 755 (압출) |
| ISO | AlMn1Cu | ISO 6361 |
| JIS | A3003 | JIS H4000 / H4040 / H4080 |
| GB | 3003 | GB/T 3190, GB/T 3880 |
도면에 “3003”만 기재되어 있고 다른 내용이 없다면, 가격 합의 전에 제품 형태를 확인하십시오. 압연재와 압출재는 서로 다른 규격, 다른 조질 정의 및 다른 기계적 최소값을 가지며, 그 차이는 설계를 변경할 만큼 충분히 큽니다.
열처리 상태에 따른 기계적 특성
조질은 화학 조성보다 이 수치들에 훨씬 더 큰 영향을 미칩니다. 어닐링 상태에서의 냉간 압하는 인장 강도를 약 두 배로 높이고 연성을 대부분 제거하며, 그 모든 단계가 의도적입니다.
| 속성 | 3003-O (어닐링) | 3003-H14 (반경질) | 3003-H18 (전경질) |
| 인장 강도, Rm (MPa) | 95 – 130 | 140 – 180 | ≥ 185 |
| 항복 강도, Rp0.2 (MPa) | 35 이상 | ≥ 115 | ≥ 165 |
| 연신율 (%) | 25 이상 | 5 이상 | ≥ 3 |
| 경도(HB) | ≈ 28 | ≈ 40 | ≈ 55 |
평압연 작업의 경우, H14가 실무 기본값이며 O는 의도적으로 지정하는 조질입니다. 공급 후 부품이 깊게 드로잉되거나 스피닝되거나 급격히 절곡될 때는 O를 선택하고, 가벼운 성형을 거치면서 형상을 유지해야 할 때는 H14를, 전혀 성형되지 않을 때는 H18을 선택하십시오. 반경질 공정, 그 절곡 반경 및 성형 한계에 대한 자세한 내용은 3003-H14 가이드.
최소값은 두께에 따라 달라지므로, 게이지 없이 인용된 수치는 사용할 수 없습니다. ASTM B209는 판재가 얇아질수록 연신율 최소값을 낮추며, EN 485-2는 ASTM보다 약간 높은 H14 수치를 공표합니다: 인장 범위 145–185 MPa, 항복 최소값 125 MPa. 주문 시 적용 규격을 명시하고, 해당 열처리와 함께 공급되는 검사 문서에서 인증 값을 확인하십시오.
물리적 속성
이는 대부분의 열 및 중량 계산의 기초가 되는 값입니다. 밀도와 탄성계수는 사실상 고정되어 있으며, 전도율 수치는 조질에 따라 약간 변동합니다.
| 속성 | 가치 |
| 밀도 | 2.73 g/cm³ |
| 용융 범위 | ≈ 640 – 655 °C |
| 열 전도성 | ≈ 160 – 190 W/(m·K), 어닐링 조질에서 최고 |
| 전기 전도성 | ≈ 40 – 44 % IACS |
| 열팽창, 20–100 °C | 23.1 µm/(m·K) |
| 탄성 계수 | ≈ 69.5 GPa |
| 어닐링 범위 | 350 – 400 °C |
밀도는 일반적으로 프로젝트를 결정하는 수치입니다. 2.73 g/cm³에서 3003은 강철 중량의 약 3분의 1에 해당하며, 이 때문에 탱크, 덕트 및 재킷에서 아연도금 판재를 대체합니다. 열전도율은 양호하지만 구리보다 훨씬 낮으므로, 이 합금은 원시 열전달보다 중량과 비용으로 경쟁합니다.
조질 선택
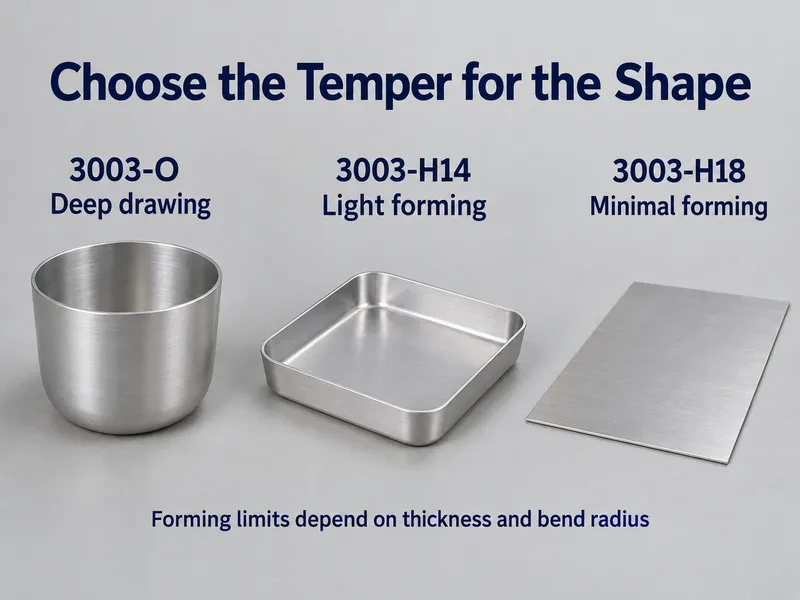
지정하는 조질은 강도와 부품이 여전히 견딜 수 있는 성형량 사이의 균형을 결정합니다. 대부분의 물량은 O, H14 및 H22에 집중되어 있으며, 나머지는 특정 공정 또는 특정 응력을 위해 존재합니다.
| 성질 | 용도 | 일반 용도 |
| O | 소둔 처리, 완전 연질 | 깊은 드로잉, 스피닝, 복잡한 스탬핑 |
| H12 | Quarter hard | General forming where a little strength helps |
| H14 | 반경질 | Roofing, siding, tanks, cookware, general fabrication |
| H16 | Three-quarter hard | 구조용 패널, 간판 |
| H18 | 완전경질 | Flat panels with no post-supply forming |
| H22 | Strain-hardened, then partly annealed | Parts formed after delivery, where H14 would crack |
| H112 | As-fabricated, no strain-hardening control | Thick plate and heavy-gauge structural work |
H22는 구매자들이 가장 자주 간과하는 조질 상태입니다. H14에 가까운 강도를 제공하면서도 연성이 눈에 띄게 우수하며, 이는 성형이 밀에서가 아니라 귀사의 공장에서 이루어지고 부품이 균열 없이 절곡되어야 할 때 중요합니다.
3003이 선택되는 경우 — 그리고 선택되지 않는 경우
3003은 네 가지 요구 사항이 동시에 충족될 때 우위를 점합니다: 용이한 성형성, 옥외용 내식성, 간편한 용접성, 그리고 낮은 킬로그램당 비용. 이 중 하나라도 해당되지 않으면 일반적으로 다른 합금이 그 역할을 대신합니다.
다음과 같은 경우 3003을 지정하십시오:
- 부품이 딥 드로잉, 스피닝 또는 심한 절곡으로 성형되며, 완성 두께가 응력이 아닌 금형에 의해 결정되는 경우.
- 조립품이 브레이징되거나, 라디에이터, 콘덴서, 증발기 또는 냉각 플레이트인 경우.
- 사용 환경이 옥외, 해양 대기, 식품 접촉 또는 약한 화학물질 환경이며, 코팅을 추가하고 싶지 않은 경우.
- 생산량이 많고 안정적이며 널리 공급되는 합금이 강도의 마지막 몇 퍼센트보다 더 중요한 경우.
다음과 같은 경우 다른 등급으로 전환하십시오:
- 설계 응력이 H18 한계를 초과하여, 5052 H32 또는 열처리 가능 합금이 쉽게 처리하는 경우.
- 부품이 성형이 아닌 기계 가공되는 경우.
- 냉간 가공 조질 상태가 용접부 전체에서 완전한 강도를 유지해야 하는 경우.
- 연속 주조 소재로 장식용 아노다이징이 필요한 경우.
기계 가공성이 구매자들을 가장 놀라게 하는 제약 사항인데, 3003은 서류상으로는 범용 금속처럼 보이기 때문입니다. 이 등급은 너무 무르고 연성이 높아 깨끗한 칩을 형성하지 못합니다: 늘어붙고, 절삭 날에 쌓이며, 조잡한 표면을 남깁니다. 선반, 밀링 또는 드릴 가공 부품에는 6061-T6, 6262 또는 2011이 올바른 선택이며, 추가 소재 비용은 일반적으로 사이클 타임에서 회수됩니다.
3003 알루미늄의 응용 분야
열교환기, 라디에이터 및 브레이징 시트
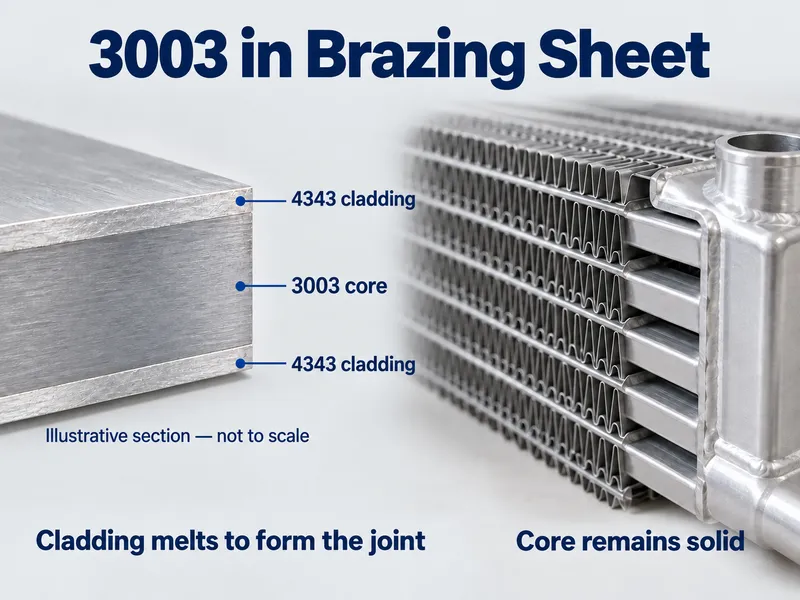
3003의 가장 큰 단일 용도는 클래드 브레이징 시트의 코어 층입니다. 일반적인 구성은 4343/3003/4343 또는 한쪽 면이나 양쪽 면에 4045를 사용하며, 여기서 4xxx 표피층은 노에서 용융되고 3003 코어는 고체 상태를 유지합니다.
이러한 구조가 추가 필러 없이 브레이징 열교환기를 가능하게 하는 것입니다. 표피층은 모세관 작용에 의해 접합부로 흘러들어가고, 코어는 강도를 담당하며 유체 채널을 치수에 맞게 유지합니다.
이러한 방식으로 제조되는 부품에는 자동차 라디에이터, 콘덴서, 증발기, 차지 에어 쿨러, 히터 코어, 에어컨 코일 핀, 그리고 배터리 팩과 에너지 저장 장치에 사용되는 액체 냉각 플레이트가 포함됩니다. 일반 3003 시트와 핀 스톡은 동일 시장의 저비용 영역을 담당하며, 브레이징 부하가 가볍지만 스탬핑과 성형이 여전히 조질 상태를 결정합니다.
건축, 지붕재 및 HVAC
3003은 지붕재, 사이딩, 거터, 플래싱 및 벽 패널의 기본 클래딩 소재입니다. 보호 코팅 없이도 내후성이 있으며, 이러한 시스템에 필요한 프로파일로 롤링 및 절곡됩니다.
동일한 특성으로 덕트, 단열 파이프 재킷, HVAC 하우징 및 배수 제품에도 사용됩니다. 프로젝트에서 색상이 필요한 경우, 3003 알루미늄 시트 도장 또는 사전 도장 코일 마감을 적용합니다.
운송 및 자동차
운송 분야에서는 강도보다 무게와 제조 비용이 더 중요한 곳에 이 합금을 사용합니다: 연료 탱크, 오일 팬, 트레일러 및 트럭 차체 패널, 배터리 트레이 및 비구조적 브래킷.
동일 분야에서 차량 열교환기에도 대량으로 소비되며, 이는 물량 기준 가장 큰 자동차 응용 분야입니다. 여기서의 예측 및 제조 수요가 일반적으로 밀 주문이 O 또는 H14로 진행되는지를 결정합니다.
식품, 화학 및 일반 제조
식품 접촉 및 약한 부식 환경에 자연스럽게 적합합니다: 조리기구, 식품 가공 트레이, 저장 탱크, 경량 화학 장비 및 담수 배관 부품.
그 외에도 이 등급은 일반 판금 작업 — 인클로저, 간판, 명판, 가구 장식, 조명 반사판 및 성형 전기 하우징 — 에 적용되며, 중간 정도의 강도로 충분하고 깨끗한 표면이 필요한 모든 곳에 사용됩니다.
3003 비교
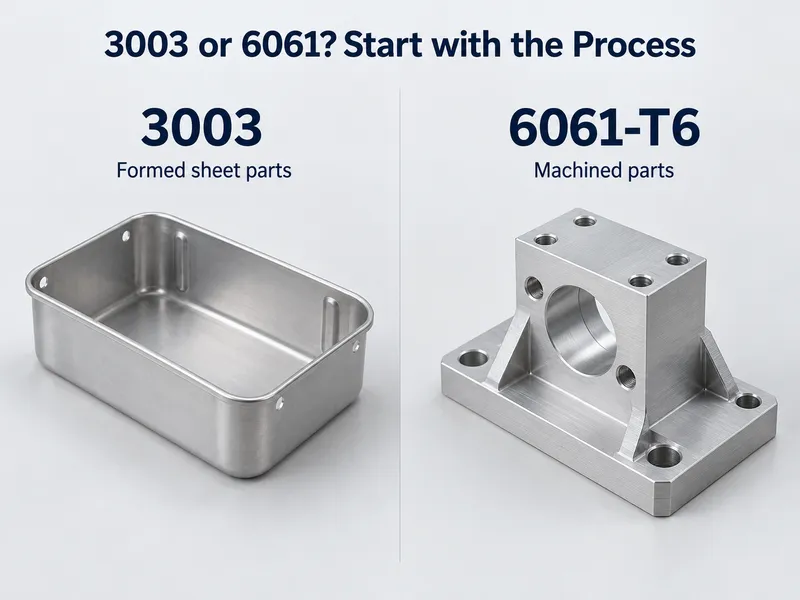
가장 자주 비교되는 합금들과 대비하여, 3003은 비열처리 그룹의 중간에 위치하며 열처리 합금보다 훨씬 아래에 있습니다.
합금강화 방식일반적 조질에서의 강도선택하는 최선의 이유1100냉간 가공H14 ≈ 110 – 145 MPa최대 전도성 및 내식 순도3003냉간 가공H14 ≈ 140 – 180 MPa범용 밸런스3004냉간 가공H34 ≈ 215 – 240 MPa고강도 시트 및 캔 스톡5052냉간 가공H32 ≈ 210 – 260 MPa해양 및 압력 서비스6061열처리T6 ≥ 290 MPa구조 및 기계 가공 부품
6061에 대한 결정은 특성보다 공정에 관한 것입니다. 부품이 평판 시트에서 대량으로 성형되는 경우 3003이 더 저렴하고 연성이 높습니다; 기계 가공되거나 하중을 받는 프레임에 용접되거나 응력을 지지해야 하는 경우 6061이 우세하며 3003은 따라갈 수 없습니다.
내식성 및 용접 거동을 포함한 전체 비교는 저희 3003 vs 6061 비교. 에 있습니다. 컨테이너나 패널에 어떤 압연 합금이 적합한지가 문제인 경우, 3104 vs 3003 vs 3004 시트 비교 가 동일한 의사 결정 과정을 다룹니다.
결론
3003은 범용 Al-Mn 시트 합금이며, 그 트레이드오프는 낮은 강도 한계입니다: H18은 인장강도 약 185 MPa에 불과하여 5052-H32나 6061-T6보다 훨씬 낮으며, 이 등급은 기계 가공성이 떨어집니다. 이 등급은 성형성, 내식성, 용접성 및 브레이징 거동을 통해 그 가치를 입증하며, 하중 용량을 통해서가 아닙니다.
저희는 3003을 시트, 플레이트, 코일, 스트립, 튜브, 바 및 와이어 형태로 O, H12, H14, H18, H22 및 H112 조질로 공급하며, 표준 사이즈 또는 귀하의 도면에 맞춰 제작하고, 낮은 MOQ와 10–60일 리드 타임으로 제공합니다. 모든 주문에는 밀 테스트 인증서가 동봉되며, 요청 시 SGS 보고서도 제공 가능합니다.
3003 temper를 보내주세요, 두께 및 도면을 보내주시면 재고, 가격 및 리드타임을 확인해 드리겠습니다.
자주 묻는 질문
3003에서 설계할 수 있는 최고 강도는 얼마입니까?
ASTM B209 기준 H18에서 약 185 MPa 인장강도이며, 이 등급이 압연되는 가장 경질의 temper입니다. H14와 H22는 더 낮으며 강도를 성형성과 맞바꿉니다. 설계 응력이 H18 상한을 초과하면 5052-H32 또는 열처리 합금으로 전환하십시오.
3003의 최소 주문 수량과 리드타임은 얼마입니까?
표준 temper와 사이즈는 재고에서 출하됩니다. 그 범위를 벗어나는 것은 저MOQ 생산으로 진행되며, 일반적으로 합금, 치수 및 가공에 따라 10–60일이 소요됩니다. 시트, 플레이트, 코일, 스트립, 튜브, 바 및 와이어 모두 공급됩니다.
3003 견적을 위해 무엇을 보내야 합니까?
네 가지 세부 사항이 대부분의 문의를 해결합니다:
- Temper와 두께, 기계적 최소값이 둘 다에 의존하기 때문입니다.
- 제품 형태 — 시트, 플레이트, 코일, 스트립, 튜브, 바 또는 와이어.
- 적용 표준, ASTM B209 또는 그 EN 등가물.
- 밀 테스트 인증서로 충분한지 또는 제3자 SGS 테스트도 필요한지 여부.
3003 주문 시 어떤 문서가 함께 제공됩니까?
해당 로트의 실제 화학 성분 및 기계적 결과를 보고하는 밀 테스트 인증서. SGS 보고서는 추가 테스트 비용으로 요청 시 제공 가능합니다. EN 10204 3.2는 프로젝트에서 요구하는 경우 독립적인 연서를 추가합니다.