Le 3003 est l'alliage à privilégier lorsque la forme de la pièce importe plus que sa résistance. Il s'emboutit à froid et se repousse bien plus loin que presque tout autre aluminium corroyé, résiste en service extérieur et au contact alimentaire sans revêtement, et se soude avec un équipement d'atelier ordinaire. Ce qu'il ne fera pas, c'est offrir une résistance structurelle ou s'usiner comme une nuance de décolletage.
Ce compromis résume tout l'alliage, et la plupart des erreurs de spécification viennent du fait de n'en voir qu'une moitié. Un acheteur choisit le 3003 pour un réservoir, un conduit ou un cœur de radiateur, puis demande au même matériau de porter une charge ou de tenir une tolérance dans un centre d'usinage, ce qu'il ne peut pas faire.
Ce qu'est l'alliage d'aluminium 3003
Aluminium 3003 est un alliage Al-Mn non trempable de la série 3xxx, enregistré sous UNS A93003 et connu en Europe sous EN AW-3003, ou AlMn1Cu. Le manganèse à 1,0–1,5% est le seul ajout délibéré, et il augmente la résistance d'environ 20% par rapport à l'aluminium commercialement pur 1100 sans sacrifier la formabilité ni la résistance à la corrosion.
Il n'y a pas d'étape de vieillissement, de sorte que l'usine crée toute la résistance par écrouissage à froid. Ce seul fait explique à la fois le système de tempers et la principale limitation en service : toute étape ultérieure de recuit ou de soudage rend localement de la résistance.
L'alliage a été normalisé dans les années 1930 et figure aujourd'hui parmi les nuances d'aluminium laminé les plus produites au monde. L'approvisionnement est profond, la tarification est stable, et il est disponible dans plus de tempers que toute autre nuance de la série 3xxx.
Composition chimique et normes
Les limites ci-dessous constituent la composition enregistrée du 3003 et sont partagées par l'ASTM B209 et l'EN 573-3. Tous les chiffres sont en pourcentage massique.
| Élément | Limite (m %) |
| Silicium (Si) | ≤ 0,60 |
| Fer (Fe) | ≤ 0,70 |
| Cuivre (Cu) | 0.05 - 0.20 |
| Manganèse (Mn) | 1.00 – 1.50 |
| Zinc (Zn) | ≤ 0,10 |
| Titane (Ti) | ≤ 0,05 |
| D'autres, chacun | ≤ 0,05 |
| Autres, total | ≤ 0.15 |
| Aluminium (Al) | Reste |
Ce tableau est standard et complet, il n'y a donc rien à négocier. Deux points prennent toutefois les acheteurs au dépourvu.
Le magnésium et le chrome ne sont spécifiés séparément pour le 3003 dans aucune des deux normes, de sorte que tout résiduel relève de la limite de 0,05% “ autres, chacun ”. Certains certificats d'usine impriment Mg ≤ 0,05 et Cr ≤ 0,05 pour rendre cette limite implicite explicite, ce qui explique que deux fiches techniques puissent sembler différentes tout en décrivant exactement le même alliage.
Le même matériau porte des désignations différentes selon les systèmes, et la norme de produit change selon la forme achetée.
| Système | Désignation | Normes de produit applicables |
| AA / UNS | 3003 / A93003 | ASTM B209 (tôle, plaque), B210 (tube étiré), B211 (barre, tige, fil), B221 (profilés extrudés) |
| FR | EN AW-3003 / AlMn1Cu (DIN 3.0517) | EN 573-3 (chimie), EN 485 (laminé), EN 754 (étiré), EN 755 (extrudé) |
| ISO | AlMn1Cu | ISO 6361 |
| JIS | A3003 | JIS H4000 / H4040 / H4080 |
| GB | 3003 | GB/T 3190, GB/T 3880 |
Si un plan indique seulement “ 3003 ” et rien d'autre, confirmez la forme du produit avant de convenir du prix. Les stocks laminés et extrudés relèvent de normes différentes, de définitions de tempers différentes et de minimums mécaniques différents, et l'écart est suffisamment large pour modifier une conception.
Propriétés mécaniques selon le traitement thermique
Le temper détermine ces valeurs bien plus que la chimie. L'écrouissage à froid depuis l'état recuit double approximativement la résistance à la traction et élimine la majeure partie de la ductilité, et chaque étape de ce processus est délibérée.
| Propriété | 3003-O (recuit) | 3003-H14 (mi-dur) | 3003-H18 (pleinement dur) |
| Résistance à la traction, Rm (MPa) | 95 – 130 | 140 – 180 | ≥ 185 |
| Limite d'élasticité, Rp0,2 (MPa) | ≥ 35 | ≥ 115 | ≥ 165 |
| Élongation (%) | ≥ 25 | ≥ 5 | ≥ 3 |
| Dureté (HB) | ≈ 28 | ≈ 40 | ≈ 55 |
Pour le travail des produits plats laminés, H14 est le choix par défaut et O est le temper à spécifier intentionnellement. Choisissez O lorsque la pièce sera emboutie à froid, repoussée ou pliée serrée après livraison, H14 lorsqu'elle doit conserver sa forme lors d'un formage léger, et H18 lorsqu'elle ne sera pas formée du tout. Les détails de la gamme mi-dure, ses rayons de pliage et ses limites de formage figurent dans notre guide du 3003-H14.
Les valeurs minimales dépendent de l'épaisseur, de sorte qu'un chiffre cité sans épaisseur n'est pas utilisable. L'ASTM B209 abaisse le minimum d'allongement à mesure que la tôle s'amincit, et l'EN 485-2 publie des valeurs H14 légèrement supérieures à celles de l'ASTM : une plage de traction de 145–185 MPa avec un minimum de limite d'élasticité de 125 MPa. Indiquez la norme applicable sur la commande et lisez les valeurs certifiées sur le document d'inspection fourni avec le lot.
Propriétés physiques
Ce sont les valeurs qui sous-tendent la plupart des calculs thermiques et de poids. La densité et le module sont effectivement fixes, tandis que les valeurs de conductivité varient légèrement avec le temper.
| Propriété | Valeur |
| Densité | 2,73 g/cm³ |
| Intervalle de fusion | ≈ 640 – 655 °C |
| Conductivité thermique | ≈ 160 – 190 W/(m·K), maximal à l'état recuit |
| Conductivité électrique | ≈ 40 – 44 % IACS |
| Dilatation thermique, 20–100 °C | 23,1 µm/(m·K) |
| Elastic modulus | ≈ 69,5 GPa |
| Plage de recuit | 350 – 400 °C |
La densité est la valeur qui décide habituellement d'un projet. À 2,73 g/cm³, le 3003 ne pèse qu'environ un tiers du poids de l'acier, ce qui explique qu'il remplace la tôle galvanisée dans les réservoirs, les conduits et les enveloppes. La conductivité thermique est bonne mais bien inférieure à celle du cuivre, de sorte que l'alliage est compétitif sur le poids et le coût plutôt que sur le transfert thermique brut.
Choix d'un temper
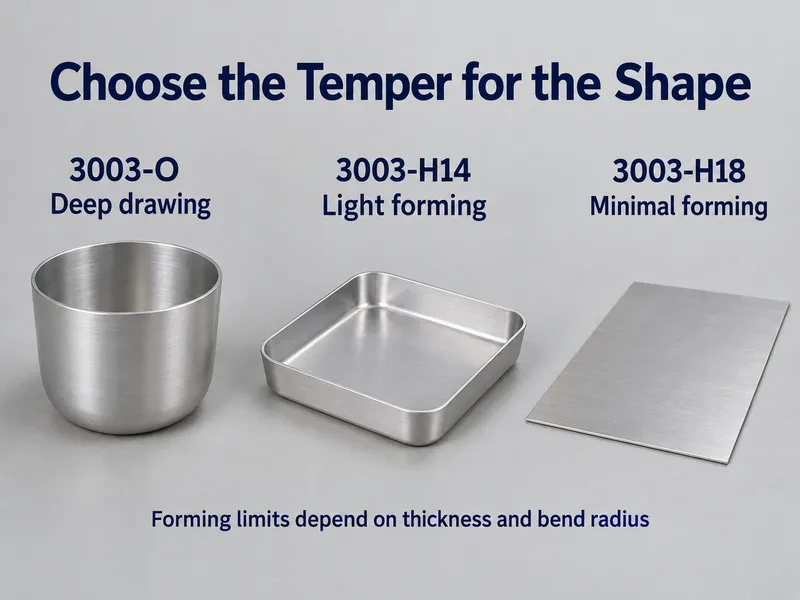
Le temper que vous désignez fixe l'équilibre entre la résistance et la capacité de formage restante de la pièce. La majeure partie du volume se situe en O, H14 et H22 ; les autres existent pour un procédé spécifique ou une contrainte spécifique.
| Tempérer | Ce à quoi il sert | Utilisation typique |
| O | Recuit, entièrement mou | Emboutissage profond, repoussage, emboutis complexes |
| H12 | Quart dur | Formage général où un peu de résistance aide |
| H14 | Demi-dur | Toiture, bardage, réservoirs, ustensiles de cuisine, fabrication générale |
| H16 | Trois quarts dur | Panneaux de structure, signalétique |
| H18 | Dur | Panneaux plats sans formage après livraison |
| H22 | Écroui, puis partiellement recuit | Pièces formées après livraison, où H14 fissurerait |
| H112 | Tel que fabriqué, sans contrôle de l'écrouissage | Tôle épaisse et travaux structurels en forte épaisseur |
H22 est le tempérament que les acheteurs négligent le plus souvent. Il offre une résistance proche de H14 avec une ductilité nettement meilleure, ce qui compte lorsque le formage a lieu dans votre usine plutôt qu'à la fonderie et que la pièce doit se plier sans fissurer.
Où le 3003 est choisi — et où il ne l'est pas
Le 3003 s'impose lorsque quatre exigences sont réunies : formage facile, résistance à la corrosion de qualité extérieure, soudage simple et faible coût par kilogramme. Retirez l'une d'entre elles et un autre alliage prend généralement le poste.
Spécifiez le 3003 lorsque :
- La pièce est emboutie profondément, repoussée ou fortement pliée, et l'épaisseur finale est déterminée par la matrice plutôt que par la contrainte.
- L'assemblage est brasé, ou il s'agit d'un radiateur, d'un condenseur, d'un évaporateur ou d'une plaque de refroidissement.
- Le service est en extérieur, en atmosphère marine, en contact alimentaire ou légèrement chimique, et vous préférez ne pas ajouter de revêtement.
- Le volume est élevé et un alliage stable et largement disponible importe plus que les derniers pour cent de résistance.
Passez à une autre nuance lorsque :
- La contrainte de calcul dépasse le plafond du H18, ce qui 5052 en H32 ou un alliage à traitement thermique gère facilement.
- La pièce est usinée plutôt que formée.
- Un tempérament écroui à froid doit conserver toute sa résistance à travers une soudure.
- Un anodisage décoratif est requis à partir de stock coulé en continu.
L'usinabilité est la limitation qui surprend le plus les acheteurs, car le 3003 ressemble sur le papier à un métal polyvalent. La nuance est trop tendre et ductile pour former un copeau net : elle smeare, s'accumule sur l'arête de coupe et laisse un mauvais état de surface. Pour les pièces tournées, fraisées ou percées, le 6061-T6, le 6262 ou le 2011 sont les choix corrects, et le coût supplémentaire de matière est normalement récupéré en temps de cycle.
Applications de l'aluminium 3003
Échangeurs de chaleur, radiateurs et tôles de brasage
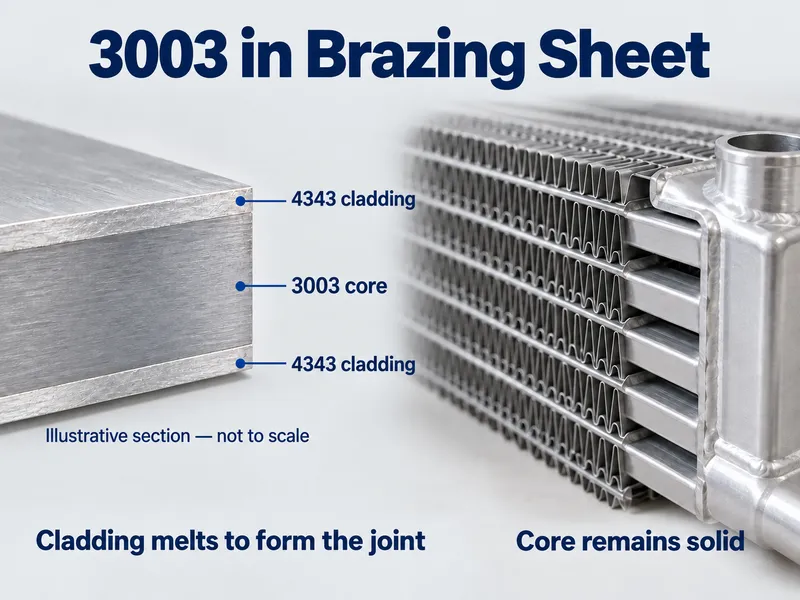
La plus grande utilisation du 3003 est comme couche centrale de tôle de brasage plaquée. Une construction typique est 4343/3003/4343, ou 4045 sur une ou les deux faces, où la peau 4xxx fond au four tandis que le cœur 3003 reste solide.
Cette structure est ce qui rend possible un échangeur de chaleur brasé sans filler ajouté. La peau s'écoule dans le joint par action capillaire, et le cœur porte la résistance et maintient les canaux de fluide aux dimensions.
Les pièces construites de cette façon comprennent les radiateurs automobiles, les condenseurs, les évaporateurs, les refroidisseurs d'air de suralimentation, les cœurs de chauffage, les ailettes de serpentins de climatisation et les plaques de refroidissement liquide utilisées dans les batteries et le stockage d'énergie. La tôle 3003 simple et le stock d'ailettes couvrent l'extrémité inférieure du même marché, où la charge de brasage est légère mais l'estampage et le formage décident encore du tempérament.
Bâtiment, toiture et CVC
Le 3003 est un matériau de revêtement par défaut pour la toiture, le bardage, les gouttières, les solins et les panneaux muraux. Il résiste aux intempéries sans revêtement protecteur, et il se roule et se plie dans les profils dont ces systèmes ont besoin.
Les mêmes propriétés le placent dans les gaines, le calorifugeage de tuyaux isolés, les boîtiers CVC et les articles de drainage. Lorsqu'un projet souhaite de la couleur, la tôle d'aluminium 3003 prend de la peinture ou une finition de bobine pré-peinte.
Transport et automobile
Le transport utilise l'alliage là où le poids et le coût de fabrication importent plus que la résistance : réservoirs de carburant, carters d'huile, panneaux de carrosserie de remorques et de camions, bacs de batteries et supports non structurels.
Le même secteur le consomme par tonnes dans les échangeurs de chaleur de véhicules, ce qui est la plus grande application automobile en volume. La demande de prévision et de fabrication ici décide généralement si une commande d'usine tourne en O ou H14.
Alimentaire, chimique et fabrication générale
Le service en contact alimentaire et légèrement corrosif est un ajustement naturel : ustensiles de cuisine, plateaux de transformation alimentaire, réservoirs de stockage, équipements chimiques légers et composants de tuyauterie d'eau douce.
Au-delà, la nuance couvre le travail général de tôle — enceintes, signalétique, plaques signalétiques, garnitures de meubles, réflecteurs d'éclairage et boîtiers électriques formés — partout où une résistance modérée suffit et une surface propre est souhaitée.
Comment le 3003 se compare
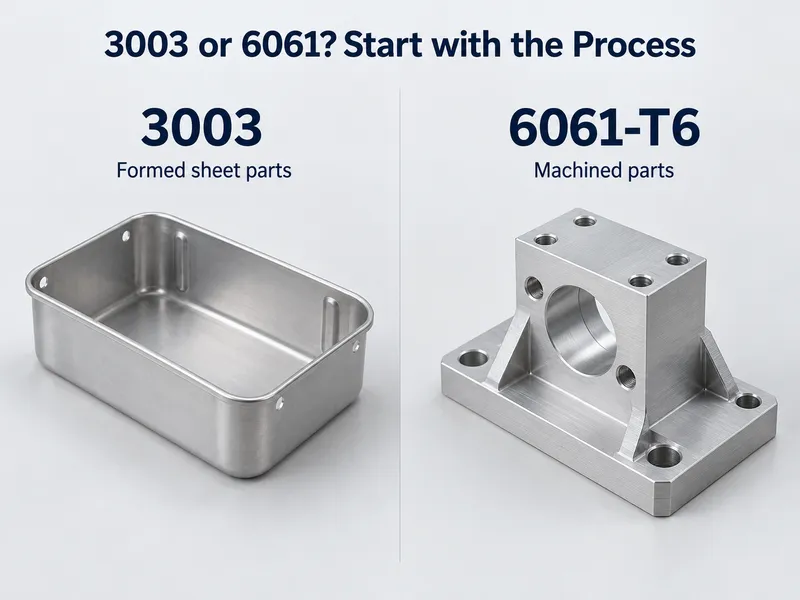
Face aux alliages contre lesquels il est le plus souvent pesé, le 3003 se situe au milieu du groupe non traitable thermiquement et bien en dessous des alliages traitables thermiquement.
AlliageRenforcé parRésistance à un tempérament courantMeilleure raison de le choisir1100Écrouissage à froidH14 ≈ 110 – 145 MPaConductivité et pureté de corrosion maximales3003Écrouissage à froidH14 ≈ 140 – 180 MPaL'équilibre polyvalent3004Écrouissage à froidH34 ≈ 215 – 240 MPaTôle à plus haute résistance et stock de canettes5052Écrouissage à froidH32 ≈ 210 – 260 MPaService marin et sous pression6061Traitement thermiqueT6 ≥ 290 MPaPièces structurelles et usinées
La décision contre le 6061 concerne le processus plutôt que les propriétés. Si la pièce est formée à partir de tôle plate en volume, le 3003 est moins cher et plus ductile ; si elle est usinée, soudée dans un cadre chargé ou sollicitée en contrainte, le 6061 gagne et le 3003 ne peut pas suivre.
La comparaison complète côte à côte, y compris le comportement en corrosion et en soudage, se trouve dans notre comparaison 3003 vs 6061. Lorsque la question est de savoir quel alliage laminé convient à un conteneur ou à un panneau, la comparaison des tôles 3104 vs 3003 vs 3004 parcourt la même décision.
Conclusion
Le 3003 est un alliage de tôle Al-Mn polyvalent, et son compromis est un plafond de résistance bas : H18 n'atteint qu'environ 185 MPa en traction, bien en dessous du 5052-H32 ou du 6061-T6, et la nuance s'usine mal. Il gagne sa place par la formabilité, la résistance à la corrosion, la soudabilité et le comportement au brasage, non par la capacité de charge.
Nous fournissons le 3003 sous forme de tôle, plaque, bobine, bande, tube, barre et fil en O, H12, H14, H18, H22 et H112, en tailles standard ou sur mesure selon votre dessin, avec un MOQ bas et un délai de 10 à 60 jours. Chaque commande est expédiée avec un certificat d'essai en usine, et des rapports SGS sont disponibles sur demande.
Envoyez-nous votre trempe 3003, épaisseur et plan, et nous confirmerons le stock, le prix et le délai de livraison.
Questions fréquemment posées
Quelle est la résistance maximale que je peux concevoir pour le 3003 ?
Environ 185 MPa en traction pour l'état H18 selon l'ASTM B209, la trempe la plus dure à laquelle ce grade est laminé. Les états H14 et H22 sont inférieurs et échangent de la résistance contre de la formabilité. Si la contrainte de calcul dépasse le plafond du H18, passez au 5052-H32 ou à un alliage à durcissement structural.
Quelle est la quantité minimale de commande et le délai de livraison pour le 3003 ?
Les tempes et dimensions standard sont expédiés depuis le stock ; tout ce qui sort de cette plage est produit en faible MOQ, généralement 10 à 60 jours, selon l'alliage, les dimensions et la transformation. Tôle, plaque, bobine, feuillard, tube, barre et fil sont tous fournis.
Que dois-je envoyer pour obtenir un devis pour le 3003 ?
Quatre détails règlent la plupart des demandes :
- La trempe et l'épaisseur, car les minimums mécaniques dépendent des deux.
- La forme du produit — tôle, plaque, bobine, feuillard, tube, barre ou fil.
- La norme applicable, ASTM B209 ou son équivalent EN.
- Si un certificat de contrôle en usine suffit ou si des essais SGS par un tiers sont également requis.
Quels documents accompagnent une commande de 3003 ?
Un certificat de contrôle en usine rapportant la composition chimique réelle et les résultats mécaniques du lot. Les rapports SGS sont disponibles sur demande moyennant des frais d'essai supplémentaires. L'EN 10204 3.2 ajoute une cosignature indépendante lorsqu'un projet l'exige.