Co to jest aluminium 5052?
5052 to stop z serii 5xxx, w którym magnez jest głównym pierwiastkiem stopowym (2,2–2,8%). Jest to gatunek nieumacniany cieplnie, który uzyskuje wytrzymałość poprzez umocnienie odkształceniowe, a nie wydzieleniowe, co zapewnia wysoką odporność korozyjną i podatność na formowanie przy umiarkowanej wytrzymałości.
Ponieważ wytrzymałość oparta na magnezie nie może zostać przywrócona poprzez obróbkę cieplną, końcowe właściwości każdego elementu ze stopu 5052 zależą od stopnia obróbki na zimno i stabilizacji zastosowanej przez hutę — i to właśnie dlatego wybór stanu (tempera), szczególnie w przypadku arkuszy, które mają przenosić obciążenia bez intensywnego formowania, ma większe znaczenie niż sam wybór stopu.
Zrozumienie stanu H34
Stop 5052 jest dostarczany w stanie wyżarzonym jako 5052-O, a następnie walcowany na zimno w celu zwiększenia wytrzymałości. Rodzina H3x oznacza, że materiał jest umocniony odkształceniowo, a następnie stabilizowany — podgrzewany w niskiej temperaturze, aby zachował wytrzymałość i nie miękł w temperaturze pokojowej w czasie.
Druga cyfra określa poziom obróbki. “4” oznacza półtwardy, więc H34 niesie około dwukrotnie większą obróbkę na zimno niż H32 i jest sztywniejszym oraz mocniejszym arkuszem.
Stabilizacja odróżnia stany H3x od H1x. Gatunek H1x jest tylko umocniony odkształceniowo i może utracić część wytrzymałości przy przechowywaniu w cieple; gatunek H3x jest stabilizowany termicznie, więc właściwości, które otrzymujesz, to właściwości, które zachowujesz.
Czym H34 różni się od H32
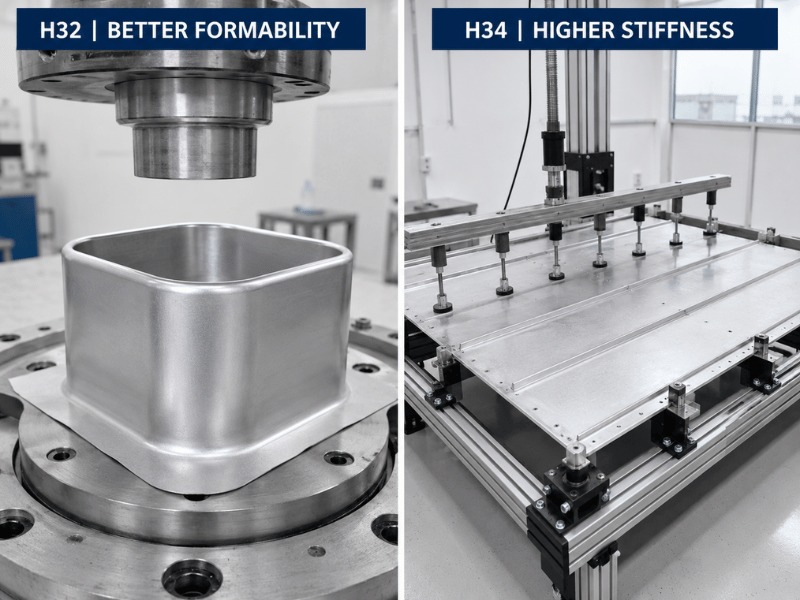
H32 jest ćwierćtwardy; H34 jest półtwardy. Dodatkowa obróbka na zimno podnosi wytrzymałość na rozciąganie z około 228 MPa do 262 MPa oraz granicę plastyczności ze 193 MPa do 214 MPa, kosztem plastyczności — wydłużenie H34 spada do 10–14% z 12–15% dla H32.
H34 jest wybierany, gdy element wymaga większej sztywności lub nośności, niż może zapewnić H32, ale nadal będzie gięty lub spawany po dostawie. Sięgaj po H32, gdy w projekcie dominują małe promienie gięcia lub głębokie formowanie.
Właściwości mechaniczne 5052-H34
Poniższe wartości są typowe dla arkuszy i płyt; dokładne wartości zmieniają się wraz z grubością i formą produktu. 5052-H32 podano jako punkt odniesienia dla lżejszego stanu.
| Nieruchomość | 5052-H34 (typowe) | 5052-H32 (ref.) |
|---|---|---|
| Gęstość | 2,68 g/cm³ | 2,68 g/cm³ |
| Wytrzymałość na rozciąganie | 262 MPa (38 ksi) | 228 MPa (33 ksi) |
| Granica plastyczności (odchylenie 0,2%) | 214 MPa (31 ksi) | 193 MPa (28 ksi) |
| Wydłużenie | 10–14% | 12–15% |
| Wytrzymałość zmęczeniowa | 124 MPa (18 ksi) | 117 MPa (17 ksi) |
| Wytrzymałość na ścinanie | 145 MPa (21 ksi) | 124 MPa (18 ksi) |
| Twardość Brinella | 68 HB | 60 HB |
| Moduł sprężystości | 70 GPa | 70 GPa |
| Zakres topnienia | 607–649°C | 607–649°C |
| Przewodność cieplna | 138 W/m·K | 138 W/m·K |
| Przewodność elektryczna | 35% IACS | 35% IACS |
Granica plastyczności to parametr, który decyduje o większości wyborów H34. Przy wartości 214 MPa lepiej opiera się odkształceniom niż H32 przy tym samym obciążeniu panelu, więc cieńszy arkusz H34 może często zastąpić grubszy arkusz H32 tam, gdzie to sztywność, a nie formowanie, określa grubość.
Gdzie stosuje się 5052-H34
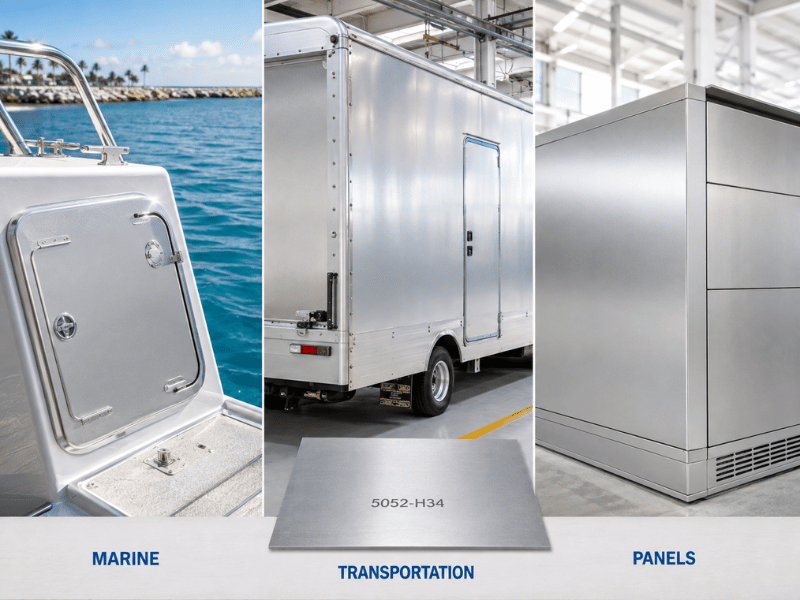
Konstrukcje i arkusze morskie
Arkusz 5052-H34 przenosi obciążenia w panelach, usztywnieniach, wspornikach i ścianach zbiorników, gdzie niewielki narzut masy jest lepszy niż awaria korozyjna. Wyższa granica plastyczności pozwala producentom zachować płaskość i odporność na odkształcenia w konstrukcjach łodzi, pokrywach luków i urządzeniach offshore narażonych na działanie słonej wody przez cały rok.
Odporność korozyjna utrzymuje się przez spawanie, więc spawany zespół H34 zachowuje odporność na wodę morską bez obróbki cieplnej po spawaniu.
Panele transportowe, architektoniczne i obudowy AGD
Poszycia pojazdów, obudowy, oznakowania i korpusy urządzeń AGD wykorzystują sztywność i jakość powierzchni H34. Stan ten zachowuje kształt pod wpływem wibracji i obsługi lepiej niż stany bardziej miękkie, co ma znaczenie dla dużych płaskich paneli i okładzin zewnętrznych.
Lekkie formowanie jest nadal możliwe, więc H34 nadaje się do elementów ciętych, giętych na dużym promieniu i wykańczanych masowo.
H34 a inne stany 5052 — jak wybrać
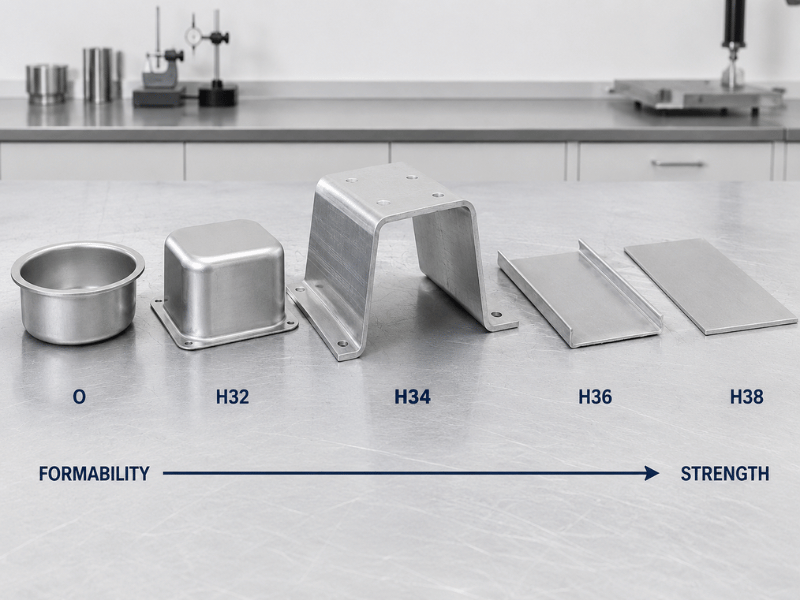
| Temperament | Obróbka | UTS (typowe) | Granica plastyczności (typowa) | Najlepsze dla | Unikać, gdy |
|---|---|---|---|---|---|
| O | Wyżarzony, w pełni miękki | 193 MPa | 90 MPa | Głębokie tłoczenie, złożone formowanie | Każde zastosowanie nośne |
| H32 | 1/4 twardości + stabilizowany | 228 MPa | 193 MPa | Formowane i spawane elementy z arkuszy | Potrzebujesz maksymalnej wytrzymałości |
| H34 | 1/2 twardości + stabilizowany | 262 MPa | 214 MPa | Sztywny, nośny arkusz z lekkimi gięciami | Wymagane małe promienie gięcia |
| H36 | 3/4 twardy + stabilizowany | 276 MPa | 241 MPa | Panele wymagające wyższej granicy plastyczności | Jakiekolwiek formowanie jest zaangażowane |
| H38 | Pełny twardy + stabilizowany | 290 MPa | 255 MPa | Płaskie, sztywne, nieformowane części | Część jest w ogóle gięta |
Kiedy H34 Jest Właściwym Wyborem
Wybierz H34, gdy projekt jest zdominowany przez sztywność lub obciążenie, a po dostawie następuje tylko lekkie gięcie lub spawanie — wsporniki, usztywnienia i obudowy, które muszą zachować kształt. Wybierz je zamiast H32, gdy cieńsza blacha musi nadal opierać się ugięciu pod obciążeniem panelu.
Kiedy Inny Temperament Pasuje Lepiej
Sięgaj po 5052-O lub H32, gdy geometria wymaga głębokiego tłoczenia lub ciasnych promieni, ponieważ H34 pęka łatwiej przy ostrych zagięciach. Przejdź na H36 lub H38 tylko w przypadku płaskich, sztywnych części bez obróbki plastycznej. Dla maksymalnej wytrzymałości strukturalnej w innej rodzinie stopów, 6061-T6 jest zwykle punktem odniesienia — zobacz nasz przewodnik 5052 vs 6061 aluminum artykuł o pełnym kompromisie, oraz nasz przewodnik 5052-H32 przewodnik, gdy obróbka plastyczna determinuje specyfikację.
Praca z 5052-H34 — Co Musisz Wiedzieć
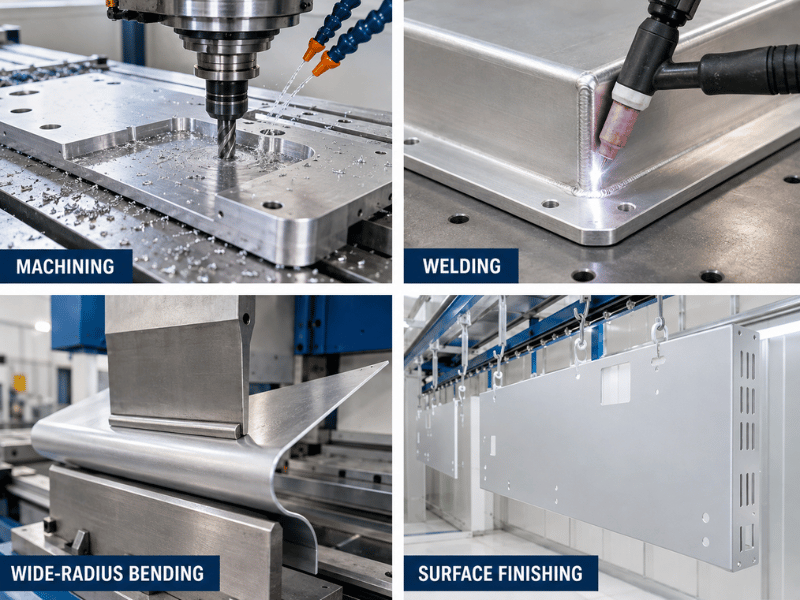
Obróbka skrawaniem przebiega na poziomie od zadowalającego do dobrego. Miękki, ciągliwy wiór ma tendencję do narastania na krawędzi skrawającej, dlatego stosuj ostre narzędzia węglikowe, dodatnie kąty natarcia i obfite chłodziwo zalewowe, aby utrzymać tolerancje i jakość powierzchni.
Spawalność jest jedną z najłatwiejszych spośród wszystkich gatunków aluminium. Złącza GTAW lub MIG zachowują wytrzymałość w strefie wpływu ciepła (HAZ — pasie nagrzanym przez spawanie), ponieważ 5052 nie utwardza się wydzieleniowo; stosuj spoiwo ER5356 dla najlepszej odporności korozyjnej lub ER4043, gdy niższa podatność na pękanie jest ważniejsza niż dopasowanie koloru.
Ochrona antykorozyjna jest w dużej mierze wbudowana. Surowe 5052-H34 już samo w sobie odpiera wodę morską i atmosfery przemysłowe, a anodowanie, malowanie proszkowe (RAL 9016) lub folia PVC dodają ochronę przed zużyciem i poprawiają wygląd. Gdy część z 5052 jest skręcana ze stalą lub miedzią, przerwij parę galwaniczną poprzez izolację lub powłokę.
Podatność na obróbkę plastyczną jest głównym ograniczeniem tego stanu. Promienie gięcia na prasie krawędziowej muszą być większe niż dla H32, dlatego zaplanuj ustawienia prasy w oparciu o opublikowane minimum dla danej grubości i spodziewaj się umiarkowanego sprężynowania; ciasne promienie grożą mikropęknięciami.
Zalety i Ograniczenia w Skrócie
| Wymiar | Co 5052-H34 robi dobrze | Na co uważać |
|---|---|---|
| Wytrzymałość vs H32 | ~15% wyższa granica plastyczności (214 vs 193 MPa) przy tej samej grubości | ~25% poniżej granicy plastyczności 6061-T6 (276 MPa) |
| Sztywność / ugięcie | Lepiej zachowuje kształt pod obciążeniem panelu | — |
| Zmęczenie | Wysoka (124 MPa) przy obciążeniu cyklicznym | — |
| Odporność korozyjna (woda morska) | Doskonała, odporna na wodę morską | Utrzymuj Mg poniżej 3%; unikaj długotrwałych naprężeń w podwyższonej temperaturze |
| Formowalność | Dobra do lekkich gięć | Szersze promienie niż H32; pęka przy ciasnych zagięciach |
| Spawalność | Doskonała; HAZ zachowuje wytrzymałość | Anodowanie dekoracyjne wymaga próbki do dopasowania koloru |
| Dostępność | Szeroko dostępna jako blacha i płyta | — |
| Koszt | Ekonomiczna w porównaniu do stopów z wysoką zawartością Mg lub serii 7xxx | — |
Wnioski
5052-H34 wymienia łatwą obróbkę plastyczną miększych stanów na wyższą wytrzymałość i sztywność — to właściwy wybór, gdy część z blachy ma przenosić obciążenie lub zachowywać kształt, a nie być głęboko formowana. Linsy Aluminium Firma dostarcza blachę, płytę, pręt, rurę i drut z 5052-H32 i H34, z własnym centrum obróbczym CNC, spawaniem, cięciem laserowym i wykończeniem powierzchni, takim jak anodowanie i malowanie proszkowe; każda dostawa wysyłana jest ze świadectwem MTC, a raporty SGS są dostępne na życzenie, z typowymi niestandardowymi terminami realizacji 10–60 dni.
Podaj nam swój stop, stan i wymiary cięcia, a my potwierdzimy dostępność magazynową lub okno produkcyjne, aby Twoje części z 5052-H34 dotarły gotowe do dalszej obróbki.
Często zadawane pytania
Czy 5052-H34 jest mocniejszy niż 5052-H32?
Tak. H34 ma około 15% wyższą granicę plastyczności (214 vs 193 MPa) i wyższą wytrzymałość na rozciąganie (262 vs 228 MPa) przy tej samej grubości. Kompromis to podatność na obróbkę plastyczną: H34 gięty jest na szerszych promieniach i pęka łatwiej przy ciasnych zagięciach.
Czy 5052-H34 można poddać obróbce cieplnej w celu zwiększenia wytrzymałości?
Nie. 5052 nie jest stopem utwardzalnym wydzieleniowo, więc przesycanie i starzenie nie dają żadnego efektu. Aby uzyskać większą wytrzymałość w ramach tego stopu, przejdź na H36 lub H38; dla dużego skoku wybierz gatunek utwardzalny, taki jak 6061-T6.
Jaki promień gięcia powinienem zastosować dla blachy 5052-H34?
Stosuj szerszy promień niż dla H32 i utrzymuj wartość na poziomie lub powyżej opublikowanego minimum dla danej grubości, aby uniknąć mikropęknięć. Zaplanuj ustawienia prasy krawędziowej z uwzględnieniem umiarkowanego sprężynowania, które jest bardziej wyraźne niż w przypadku stanów w pełni miękkich.
Czy 5052-H34 spawa się tak dobrze jak H32?
Tak. Oba stany spawają się metodą GTAW lub MIG, zachowując wytrzymałość w strefie wpływu ciepła; wybierz ER5356 dla najlepszej odporności korozyjnej lub ER4043, gdy niższa podatność na pękanie jest ważniejsza niż dopasowanie koloru podłoża.
Jak 5052-H34 wypada w porównaniu z 6061-T6 dla części konstrukcyjnych?
5052-H34 wygrywa pod względem odporności na wodę morską i podatności na obróbkę plastyczną, podczas gdy 6061-T6 wygrywa pod względem granicy plastyczności i skrawalności. Dla części zanurzonych lub pokrytych mgłą solną, 5052-H34 jest bezpieczniejszym wyborem długoterminowym; dla suchych ram konstrukcyjnych, 6061-T6 często się sprawdza.
Czy 5052-H34 dobrze się anoduje?
Tak, anoduje się czysto do powłok przezroczystych, żółtawych lub kolorowych. Żółtawy odcień jest normalny dla stopów serii 5xxx, dlatego przetestuj próbkę, gdy wymagane jest dokładne dopasowanie koloru do 6061 lub 6082 w mieszanym zespole.