Co je hliník 5052?
5052 je slitina řady 5xxx s hořčíkem jako hlavním legujícím prvkem (2,2–2,8 %). Jedná se o tepelně nezpracovatelný stupeň, který získává pevnost zpevňováním za studena spíše než precipitačním vytvrzováním, což zachovává vysokou odolnost proti korozi a tvařitelnost při střední úrovni pevnosti.
Protože pevnost založená na hořčíku nelze obnovit tepelným zpracováním, závisí konečné vlastnosti jakékoli součásti z 5052 na tom, kolik tváření za studena a stabilizace výrobce aplikuje — a právě proto je předepsaný stav zpracování (temper), zejména u plechu, který musí nést zatížení bez výrazného tváření, důležitější než volba samotné slitiny.
Porozumění stavu H34
Slitina 5052 se dodává v žíhaném stavu jako 5052-O a poté se válcováním za studena zvyšuje její pevnost. Rodina H3x znamená, že materiál byl zpevněn tvářením za studena a poté stabilizován — zahříván při nízké teplotě, aby si zachoval pevnost a časem při pokojové teplotě nezměkl.
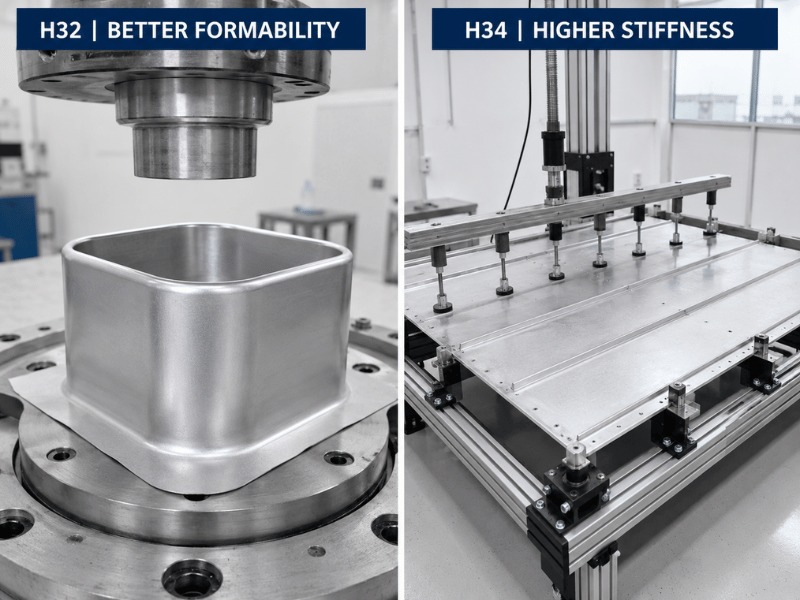
Druhá číslice určuje úroveň tváření. “4” znamená polotvrdý stav, takže H34 nese přibližně dvojnásobné tváření za studena než H32 a představuje tužší a pevnější plechový materiál.
Stabilizace je to, co odlišuje stavy H3x od stavů H1x. Stupeň H1x je pouze zpevněn tvářením za studena a může ztratit část pevnosti při skladování v teple; stupeň H3x je tepelně stabilizován, takže vlastnosti, které obdržíte, jsou vlastnosti, které si zachováte.
Jak se H34 liší od H32
H32 je čtvrtina tvrdá; H34 je polotvrdá. Dodatečné tváření za studena zvyšuje mez pevnosti v tahu z přibližně 228 MPa na 262 MPa a mez kluzu ze 193 MPa na 214 MPa, za cenu snížené tažnosti — tažnost H34 klesá na 10–14 % oproti 12–15 % u H32.
H34 je správná volba, když součást potřebuje vyšší tuhost nebo nosnost, než jakou může poskytnout H32, ale přesto se po dodání ohýbá nebo svařuje. Po H32 sáhněte, pokud v návrhu dominují malé poloměry ohybu nebo hluboké tváření.
Mechanické vlastnosti 5052-H34
Níže uvedené hodnoty jsou typické pro plech a desku; přesné hodnoty se mění s tloušťkou a formou produktu. 5052-H32 je uveden jako referenční bod pro lehčí stav zpracování.
| Majetek | 5052-H34 (typické) | 5052-H32 (referenční) |
|---|---|---|
| Hustota | 2,68 g/cm³ | 2,68 g/cm³ |
| Pevnost v tahu | 262 MPa (38 ksi) | 228 MPa (33 ksi) |
| Mez kluzu (0,2 % offset) | 214 MPa (31 ksi) | 193 MPa (28 ksi) |
| Prodloužení | 10–14% | 12–15% |
| Únavová pevnost | 124 MPa (18 ksi) | 117 MPa (17 ksi) |
| Pevnost ve smyku | 145 MPa (21 ksi) | 124 MPa (18 ksi) |
| Tvrdost podle Brinella | 68 HB | 60 HB |
| Modul pružnosti | 70 GPa | 70 GPa |
| Rozsah tavení | 607–649 °C | 607–649 °C |
| Tepelná vodivost | 138 W/m·K | 138 W/m·K |
| Elektrická vodivost | 35% IACS | 35% IACS |
Mez kluzu je hodnota, která rozhoduje o většině volbách H34. Při 214 MPa odolává průhybu lépe než H32 při stejném zatížení panelu, takže tenčí plech H34 může často nahradit silnější plech H32 tam, kde tuhost, nikoli tváření, určuje tloušťku materiálu.
Kde se 5052-H34 používá
Konstrukční a lodní plechové výrobky
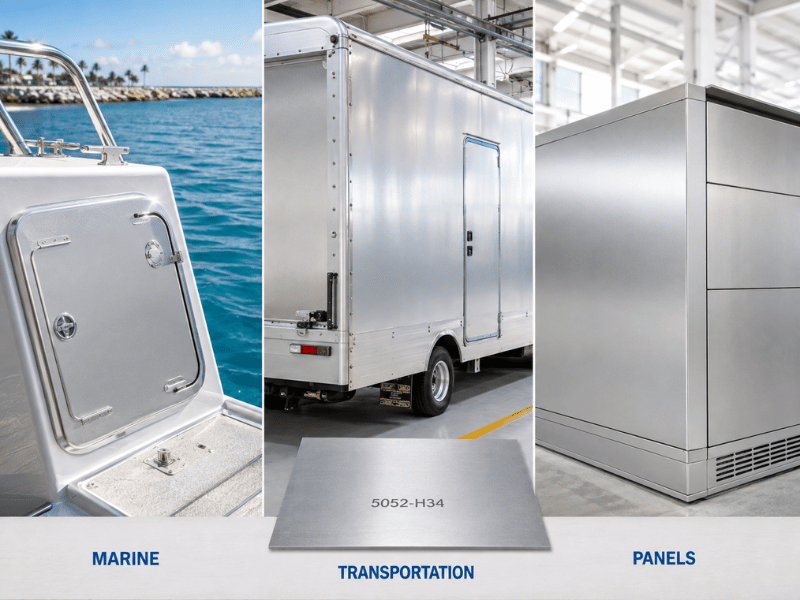
Plech 5052-H34 nese zatížení v panelech, výztuhách, konzolách a stěnách nádrží, kde malá hmotnostní penalizace převáží nad korozním selháním. Vyšší mez kluzu umožňuje výrobcům udržet rovinnost a odolávat průhybu u lodních konstrukcí, poklopů a pobřežních zařízení vystavených celoročně slané vodě.
Odolnost proti korozi přetrvává i po svařování, takže svařovaná sestava H34 si zachovává odolnost vůči mořské vodě bez nutnosti tepelného zpracování po svařování.
Dopravní, architektonické a spotřebičové panely
Karoserie vozidel, kryty, značení a tělesa spotřebičů využívají tuhost a kvalitu povrchu H34. Tento stav si zachovává tvar při vibracích a manipulaci lépe než měkčí stavy, což je důležité pro velké ploché panely a vnější opláštění.
Lehké tváření je stále možné, takže H34 je vhodný pro součásti, které se řezají, ohýbají na velkém poloměru a dokončují ve velkých sériích.
H34 vs. ostatní stavy 5052 — jak vybírat
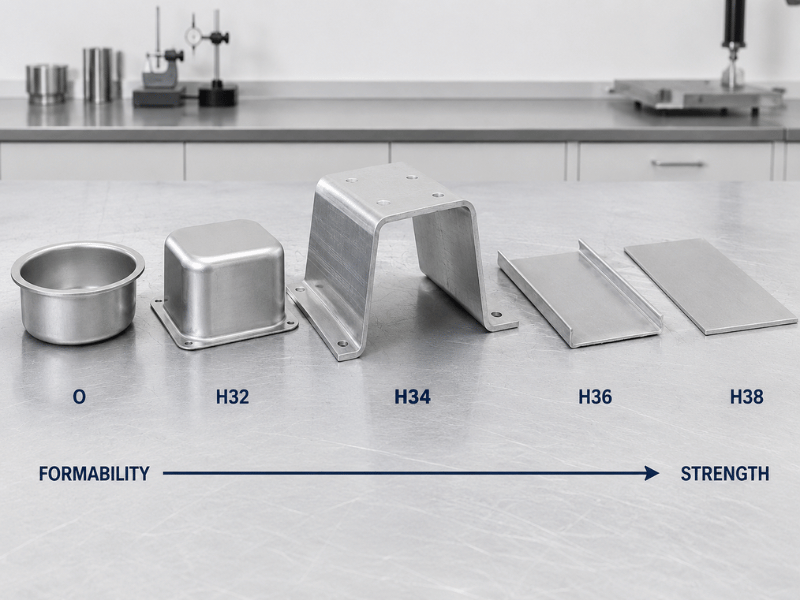
| Temperament | Zpracování | Mez pevnosti v tahu (typická) | Mez kluzu (typická) | Nejlepší pro | Vyhnout se, když |
|---|---|---|---|---|---|
| O | Žíháno, plně měkké | 193 MPa | 90 MPa | Hluboké tažení, komplexní tváření | Jakékoli nosné použití |
| H32 | 1/4 tvrdý + stabilizovaný | 228 MPa | 193 MPa | Tvářené a svařované plechové díly | Potřebujete maximální pevnost |
| H34 | 1/2 tvrdý + stabilizovaný | 262 MPa | 214 MPa | Tuhé, nosné plechy s mírnými ohyby | Jsou požadovány malé poloměry ohybu |
| H36 | 3/4 tvrdý + stabilizovaný | 276 MPa | 241 MPa | Panely vyžadující vyšší mez kluzu | Jakékoli tváření je zapojeno |
| H38 | Plně tvrdý + stabilizovaný | 290 MPa | 255 MPa | Ploché, tuhé, netvářené díly | Díl se ohýbá vůbec |
Kdy je H34 správná volba
Zvolte H34, když je návrh řízen tuhostí nebo zatížením a po dodání následuje pouze lehké ohýbání nebo svařování — konzoly, výztuhy a kryty, které musí držet tvar. Zvolte jej místo H32, když tenčí tloušťka musí stále odolávat průhybu při zatížení panelu.
Kdy se hodí jiné temperování
Sáhněte po 5052-O nebo H32, když geometrie vyžaduje hluboké tažení nebo malé poloměry ohybu, protože H34 praská snadněji při ostrých ohybech. Přecházejte na H36 nebo H38 pouze u plochých, tuhých součástí bez tváření. Pro maximální konstrukční pevnost v jiné rodině slitin je obvyklým srovnáním 6061-T6 — viz naše průvodce slitinami 5052 vs 6061 pro úplné srovnání, a naše průvodce 5052-H32 když tváření určuje specifikaci.
Práce s 5052-H34 — co potřebujete vědět
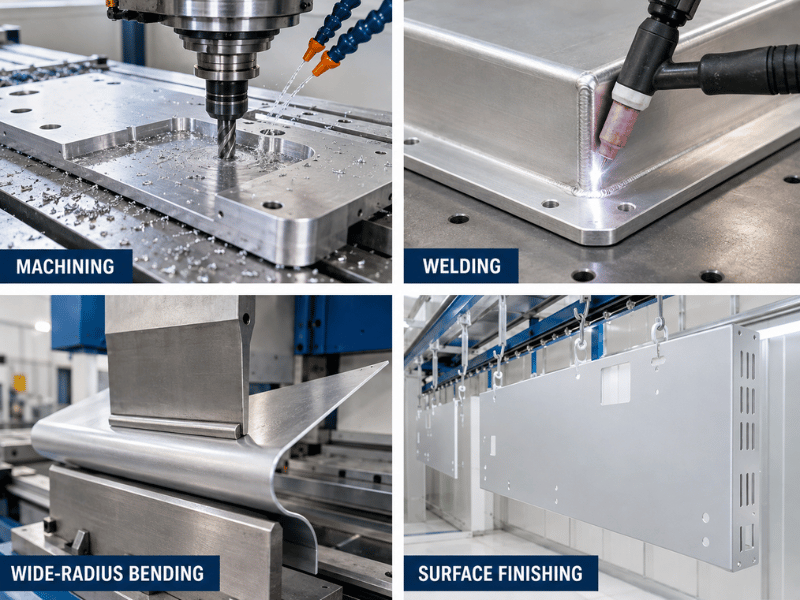
Obrábění probíhá na úrovni dobré až uspokojivé. Měkká, tažná tříska má tendenci ulpívat na břitu nástroje, proto používejte ostré nástroje ze slinutých karbidů, kladné úhly čela a dostatečné chlazení pro dodržení tolerancí a kvality povrchu.
Svařování patří k nejsnadnějším u jakékoli hliníkové slitiny. Svarové spoje GTAW nebo MIG si zachovávají pevnost v tepelně ovlivněné zóně (TOZ — pásmo zahřáté svařováním), protože 5052 nevytvrzuje stárnutím; použijte přídavný materiál ER5356 pro nejlepší odolnost proti korozi nebo ER4043 tam, kde je nižší citlivost na trhliny důležitější než barevný soulad.
Ochrana proti korozi je z velké části zajištěna. Holý 5052-H34 již odolává slané vodě a průmyslovým atmosférám, zatímco eloxování, práškové lakování (RAL 9016) nebo PVC fólie přidávají ochranu proti opotřebení a zlepšují vzhled. Když je součást z 5052 přišroubována k oceli nebo mědi, přerušte galvanický článek izolací nebo povlakem.
Tvařitelnost je hlavním omezením tohoto stavu. Poloměry ohybu na ohraňovacím lisu musí být větší než u H32, proto naplánujte nastavení lisu podle publikovaného minima pro danou tloušťku a počítejte se střední pružností; malé poloměry riskují mikrotrhliny.
Výhody a omezení na první pohled
| Rozměr | Co 5052-H34 zvládá dobře | Na co si dát pozor |
|---|---|---|
| Pevnost vs. H32 | Přibližně o 15 % vyšší mez kluzu (214 vs. 193 MPa) při stejné tloušťce | Přibližně o 25 % pod mezí kluzu 6061-T6 (276 MPa) |
| Tuhost / průhyb | Lépe drží tvar při zatížení panelu | — |
| Únava | Vysoká (124 MPa) při cyklickém zatížení | — |
| Koroze (slaná voda) | Výborná, odolná vůči slané vodě | Udržujte Mg pod 3%; vyhněte se dlouhodobému namáhání vysokou teplotou |
| Tvarovatelnost | Vhodné pro mírné ohyby | Větší poloměry než H32; praskliny při ostrých ohybech |
| Svařitelnost | Vynikající; tepelně ovlivněná zóna zachovává pevnost | Kosmetická eloxace vyžaduje vzorek pro shodu barvy |
| Dostupnost | Běžně skladováno jako plech a deska | — |
| Náklady | Nákladově efektivní ve srovnání s vysokohořčíkovými nebo 7xxx třídami | — |
Závěr
5052-H34 obětuje snadné tváření měkčích temperů za vyšší pevnost a tuhost – správná volba, když díl z plechu musí nést zatížení nebo držet tvar, spíše než být hluboce tvářen. Hliník Linsy Dodáváme 5052-H32 a H34 plech, desku, tyče, trubky a drát, s vlastním CNC obráběním, svařováním, laserovým řezáním a povrchovými úpravami, jako je eloxace a práškové lakování; každá objednávka je dodávána s MTC a protokoly SGS jsou k dispozici na vyžádání, s typickými individuálními dodacími lhůtami 10–60 dní.
Sdělte nám svou slitinu, temper a rozměry řezu a my potvrdíme dostupnost skladových zásob nebo individuální výrobní okno, aby vaše díly z 5052-H34 dorazily připravené k výrobě.
Často kladené otázky
Je 5052-H34 pevnější než 5052-H32?
Ano. H34 má přibližně o 15% vyšší mez kluzu (214 vs. 193 MPa) a vyšší pevnost v tahu (262 vs. 228 MPa) při stejné tloušťce. Kompromisem je tvářitelnost: H34 se ohýbá na větších poloměrech a snadněji praská při ostrých ohybech.
Lze 5052-H34 tepelně zpracovat pro zvýšení pevnosti?
Ne. Slitina 5052 není tepelně zpracovatelná, takže roztokové žíhání a stárnutí na ni nemá žádný vliv. Pro vyšší pevnost v rámci této slitiny přejděte na H36 nebo H38; pro výrazný nárůst přejděte na tepelně zpracovatelnou třídu, jako je 6061-T6.
Jaký poloměr ohybu mám použít pro plech 5052-H34?
Použijte větší poloměr než u H32 a držte se na nebo nad publikovaným minimem pro danou tloušťku, abyste předešli mikroprasklinám. Naplánujte nastavení ohýbacího lisu s ohledem na střední pružnost, která je výraznější než u plně měkkých temperů.
Svařuje se 5052-H34 stejně dobře jako H32?
Ano. Obě varianty se svařují metodou GTAW nebo MIG při zachování pevnosti v tepelně ovlivněné zóně; zvolte ER5356 pro nejlepší korozní odolnost nebo ER4043, když je nižší citlivost na praskání důležitější než shoda se základní barvou.
Jak si 5052-H34 stojí ve srovnání s 6061-T6 u konstrukčních dílů?
5052-H34 vítězí v odolnosti proti mořské vodě a tvářitelnosti, zatímco 6061-T6 vítězí v mezi kluzu a obrobitelnosti. Pro díly ponořené nebo vystavené solné mlze je 5052-H34 bezpečnější dlouhodobou volbou; pro suché konstrukční rámy se často hodí 6061-T6.
Eloxuje se 5052-H34 dobře?
Ano, čistě se eloxuje na čiré, nažloutlé nebo barevné povlaky. Nažloutlý odstín je u slitin 5xxx normální, proto testujte vzorek, pokud je vyžadována těsná shoda barvy s 6061 nebo 6082 u smíšené sestavy.