Qu'est-ce que l'aluminium 8009 ?
L'aluminium 8009 fait partie de la série 8xxx — la série qui contient du fer plutôt que du cuivre, du magnésium ou du zinc comme élément d'addition principal — et il existe pour une seule fonction : les pièces qui doivent supporter une charge tout en fonctionnant à chaud, généralement entre 150 °C et 300 °C. C'est la plage où les alliages 6061 et 2024 ont déjà perdu la majeure partie de la résistance que leur traitement thermique leur avait conférée.
Sa résistance ne provient pas du tout d'un traitement thermique. Elle provient d'un très grand nombre de particules fines — fer, silicium et vanadium, mélangés au métal pendant sa fabrication. C'est toute la différence entre le 8009 et les alliages que la plupart des acheteurs connaissent. Le métal est fabriqué à partir d'une poudre refroidie extrêmement rapidement au lieu d'être coulé en bloc solide de la manière habituelle, et c'est ce refroidissement rapide qui maintient les particules suffisamment fines pour remplir leur rôle.
Le coût de cet avantage se situe du côté de l'acheteur, pas de l'ingénierie. Très peu d'usines peuvent produire la poudre, de sorte que le matériau n'est pas un article de catalogue. Il est disponible en deux états plutôt qu'en une gamme de traitements. Et la spécification aérospatiale rédigée pour lui ne couvre que la tôle, ce qui signifie que tout ce qui est plus épais ou de forme différente doit être commandé sur plan plutôt que selon une norme. Une fois que l'alliage correspond à votre température, il reste à déterminer l'état dans lequel il arrive.
Pourquoi le 8009 conserve sa résistance là où les 6061 et 2024 s'adoucissent
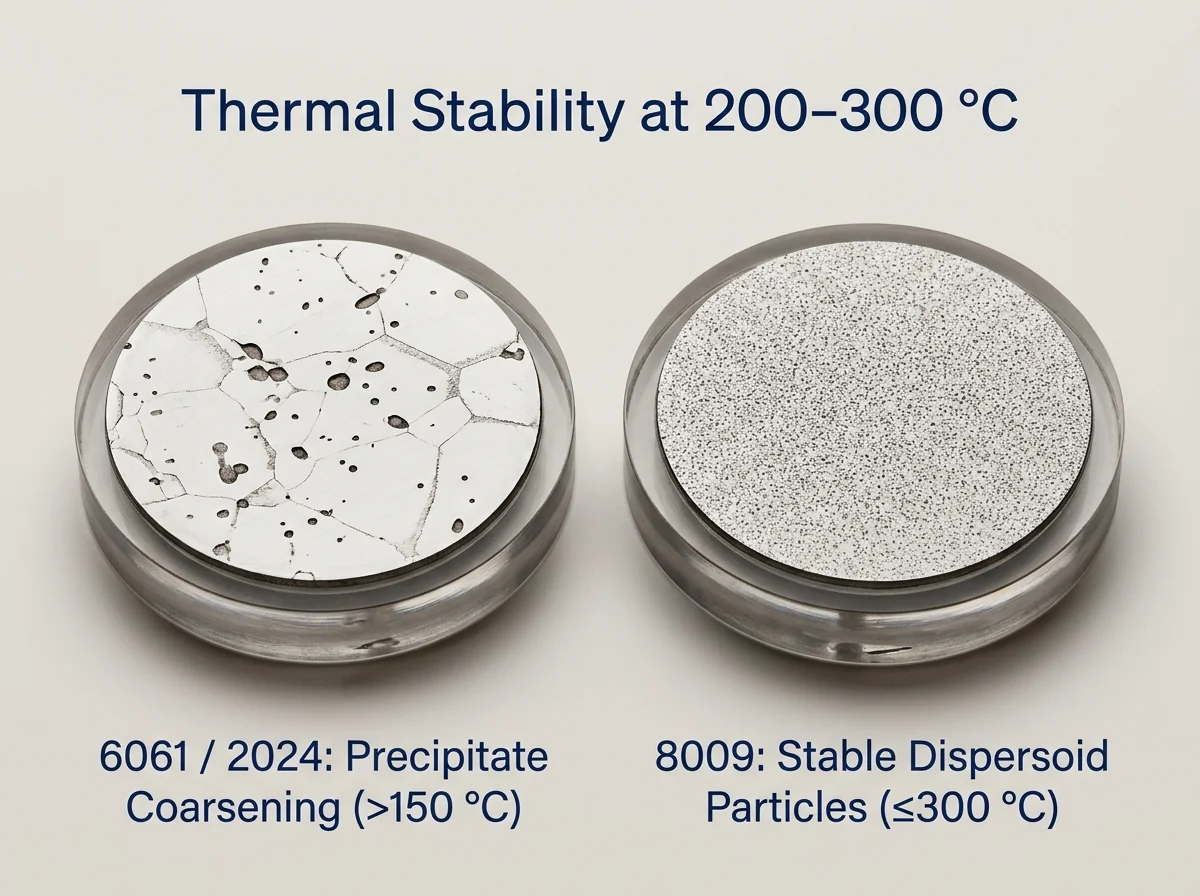
Les alliages 6061 et 2024 tirent leur résistance du traitement thermique, et le traitement thermique est annulé par la chaleur. À partir d'environ 150 °C, la structure qui les rendait durs se désagrège progressivement et la résistance disparaît avec elle. Un support en 6061-T6 qui est confortablement dans les limites au banc d'essai peut être gravement surcontraint à 200 °C, et rien dans la fiche technique à température ambiante ne vous en avertit.
Le 8009 fonctionne différemment. Les particules qui lui confèrent sa résistance sont déjà dans le métal et sont stables à température : elles ne grossissent pas et ne se redissolvent pas dans l'aluminium. Chauffez la pièce et ces particules continuent d'empêcher le métal de s'étirer, exactement comme elles le faisaient à froid.
C'est pourquoi la résistance diminue progressivement au lieu de chuter brutalement. Quelle proportion il en reste, et pendant combien de temps, c'est ce que montre le tableau ci-dessous.
Propriétés de l'aluminium 8009 à température ambiante et élevée
| Propriété | Valeur | Base |
|---|---|---|
| Densité | 2,92 g/cm³ | Typique |
| Résistance à la traction, température ambiante | 450 MPa | Typique |
| Limite d'élasticité, température ambiante | 385 MPa | Typique |
| Élongation | ~15% | Typique |
| Module de traction | 90 GPa | Typique |
| Dureté | ~140 HB | Typique |
| Conductivité thermique | ~115 W/m·K | Typique |
| Dilatation thermique | ~19,0 µm/m·°C | Typique |
À température ambiante, le 8009 supporte environ 450 MPa avant de rompre et 385 MPa avant de cesser de reprendre sa forme. Pour situer l'ordre de grandeur, le 6061-T6 — l'alliage que la plupart des ateliers connaissent le mieux — supporte 310 MPa et 276 MPa selon ces deux mêmes mesures, et le 7075-T6 supporte 572 MPa et 503 MPa. Le 8009 est donc plus résistant que le 6061 à froid et moins résistant que le 7075, ce qui signifie que la température ambiante n'est pas la raison de l'acheter. Deux autres chiffres comptent davantage en pratique. La masse volumique est de 2,92 g/cm³, environ 8 % plus lourde que le 6061 en raison du fer, mais toujours bien inférieure à la moitié du poids de l'acier. Une dureté d'environ 140 HB est proche de celle du 7075, de sorte qu'un atelier qui usine déjà du 7075 ne sera pas surpris par son comportement à l'usinage.
Les valeurs à température sont la raison d'être de l'alliage.
| Température | Résistance à la traction après 1 000 h | Limite d'élasticité après 1 000 h |
|---|---|---|
| 100 °C | 410 MPa | 370 MPa |
| 150 °C | 380 MPa | 350 MPa |
| 200 °C | 350 MPa | 310 MPa |
| 250 °C | 310 MPa | 275 MPa |
| 300 °C | 270 MPa | 240 MPa |
À 200 °C, l'alliage supporte encore 350 MPa après mille heures à température — environ 78 % de ce qu'il supporte à froid. À 250 °C, il tient 310 MPa, et à 300 °C, il tient encore 270 MPa, ce qui est légèrement inférieur à la valeur initiale du 6061-T6 à température ambiante. La chute de 200 °C à 300 °C est plus prononcée que celle de la température ambiante à 200 °C, et c'est là l'interprétation pratique : 200–300 °C constitue la fenêtre de travail, et sa moitié supérieure nécessite une marge de sécurité plus importante que sa moitié inférieure.
Il s'agit de valeurs typiques publiées, et non des minimums garantis par une spécification. Demandez au fournisseur les valeurs applicables à la coulée qui vous est effectivement proposée, et inscrivez le chiffre sur lequel vous avez conçu dans le bon de commande plutôt que de le laisser implicite.
États et formes de produit — Ce que couvre réellement l'AMS 4308
L'AMS 4308 est la spécification de matériau aérospatial pour cet alliage, publiée par SAE International. Elle fixe la composition chimique, l'état et les valeurs de résistance que le matériau doit atteindre, et c'est le document à partir duquel un inspecteur travaille à la réception du matériau. Lorsqu'un plan indique " AMS 4308 ", c'est ce que le fournisseur s'engage à fournir.
La composition chimique se résume à six lignes, et ce sont celles qu'il vaut la peine de vérifier sur un certificat.
| Élément | Plage (% en masse) | Son rôle |
|---|---|---|
| Fer (Fe) | 8.4 – 8.9 | L'addition principale ; forme les particules qui maintiennent la résistance à température |
| Silicium (Si) | 1.7 – 1.9 | Interagit avec le fer et le vanadium pour former ces particules |
| Vanadium (V) | 1.1 – 1.5 | Maintient ces particules stables lorsque la pièce fonctionne à chaud |
| Zinc (Zn) | 0,25 max | Impureté — c'est la ligne qui permet de détecter un certificat erroné |
| Oxygène (O) | 0,30 max | La signature de la voie par poudre ; un alliage coulé en lingot ne porterait pas une limite de ce type |
| Aluminium | Équilibre | Le reste |
Il s'agit de limites typiques publiées, cohérentes avec la composition 8,6Fe – 1,8Si – 1,3V nommée dans l'AMS 4308B. Demandez les valeurs certifiées pour le lot que vous chiffrez.
O (recuit)
O est l'état adouci. Le métal est chauffé et refroidi lentement à dessein afin de pouvoir être formé — cintré, laminé ou embouti — et il perd de la résistance pour ce faire. Achetez l'état O lorsque la pièce doit encore être formée après réception, et prévoyez d'accepter des valeurs de résistance inférieures jusqu'à ce que le formage soit terminé.
H112 / F (tel que fabriqué)
H112 — souvent noté F, pour tel que fabriqué — est l'état du matériau à sa sortie de l'usine après avoir été travaillé à chaud, sans traitement ultérieur appliqué. C'est la condition structurelle par défaut et celle que nomme le titre de l'AMS 4308, car il n'y a aucune étape de vieillissement à ajouter ou à omettre : la résistance que possède l'alliage est celle que le procédé a produite.
La question de la forme est là où la plupart des bons de commande comportent des erreurs.
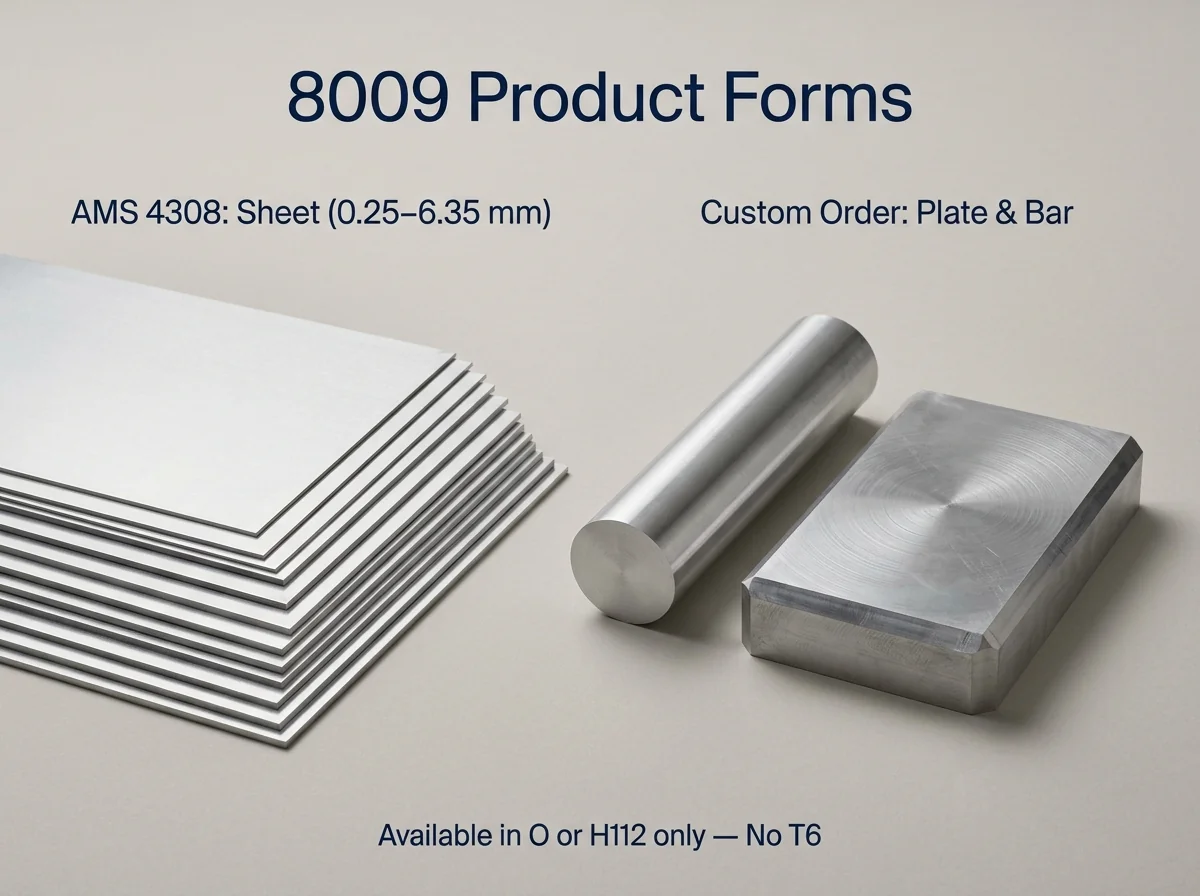
| Formulaire | Couvert par | Ce qui doit figurer sur la commande |
|---|---|---|
| Tôle, 0,25–6,35 mm | AMS 4308B | Produit standard — la chimie, l'état et les valeurs mécaniques sont fixés par la spécification |
| Plaque de plus de 6,35 mm | Aucune couverture AMS | Limites chimiques et valeurs mécaniques indiquées sur la commande |
| Barres et tiges | Aucune couverture AMS | Limites chimiques et valeurs mécaniques indiquées sur la commande |
| Profil d'extrusion | Aucune couverture AMS | Chimie, valeurs et section convenues selon plan |
| Tube | Aucune couverture AMS | Chimie, valeurs et dimensions convenues selon plan |
| Feuille et bande de moins de 0,25 mm | Aucune couverture AMS | Chimie et valeurs indiquées sur la commande |
Seule la première ligne est adossée à une spécification. Tout ce qui se trouve sous cette ligne vaut exactement ce que dit le bon de commande, c'est pourquoi la chimie et les valeurs mécaniques doivent être écrites plutôt que référencées.
Un dernier point à régler avant l'envoi de la demande de prix : le 8009 n'a pas de trempe T6 ni T8. Une désignation T6 ou T8 signifie que l'alliage est durci par un cycle de traitement thermique après formage, et cet alliage ne durcit pas de cette manière — les particules sont déjà présentes et ne se reformeront pas. Si une offre mentionne T6 ou T8 pour le 8009, elle décrit un autre matériau.
Deux lignes sur le certificat expliquent l'essentiel de la confusion. Une teneur en zinc de 5–6% décrit le 7075, et non le 8009, qui ne contient presque pas de zinc. Et une valeur de résistance bien supérieure au tableau ci-dessus signifie généralement que les chiffres ont été repris d'une autre nuance plutôt que mesurés sur ce lot.
Nous achetons les billettes, plaques et barres en 8009 auprès de producteurs qui utilisent la voie poudre, puis nous découpons, usinons et finissons selon plan. Pour les formes hors du domaine AMS, nous chiffrons sur la base de la chimie et des propriétés nommées sur votre plan.
Où le 8009 est utilisé
Structures aérospatiales et adjacentes aux moteurs
La raison pour laquelle le 8009 apparaît dans les applications aérospatiales est une comparaison de poids, non de résistance. Au-dessus de 150 °C, les alternatives habituelles sont le titane, l'acier et les quelques aluminiums résistants à la chaleur tels que le 2618. Le titane est environ 50% plus lourd à volume égal et l'acier près de trois fois plus. Une pièce qui peut rester en aluminium jusqu'à 300 °C élimine cette pénalité pour tout ce dont la température de service se situe dans cette plage — peaux de cellules supersoniques qui chauffent en vol, structures de fusées, matériel de protection thermique, et supports et boîtiers proches d'un moteur où le métal absorbe la chaleur rayonnante sans voir la combustion.
L'adéquation est spécifique plutôt que générale. Si la pièce fonctionne en dessous de 150 °C, le 7075 ou le 2024 offre plus de résistance par kilogramme et est plus facile à acheter. Si elle fonctionne au-dessus de 350 °C, l'aluminium cesse d'être compétitif et l'argument du titane ou de l'acier prend le relais. Le 8009 gagne sa place dans la plage où aucune de ces deux réponses ne fonctionne.
Automobile haute performance et échangeurs de chaleur spéciaux
Les pièces de turbocompresseur et adjacentes à l'échappement rencontrent le même problème dans un format plus petit : chauffage et refroidissement cycliques, avec charge sur la pièce en permanence. Un piston ou un boîtier qui se ramollit un peu plus à chaque cycle thermique perd ses jeux avant de perdre sa forme, c'est pourquoi l'allongement lent sous charge à température — le fluage — décide du matériau ici plutôt que la résistance de pointe.
Les échangeurs de chaleur spéciaux et l'outillage haute température suivent la même logique dans l'autre sens — la pièce est chaude par conception, et la question est de savoir si la paroi conserve ses dimensions sur une longue campagne. Le facteur limitant pour le coût ici est généralement la taille de la pièce plutôt que le matériau : le 8009 est coûteux par rapport au 6061, et cette prime est plus facile à justifier sur des composants petits et fortement chargés.
8009 vs 6061, 2024, 2618 et 7075 — Choisir selon la température de service
| Alliage et tempérament | Traction, température ambiante | Limite d'élasticité, température ambiante | Plafond de service pratique | À quoi il sert |
|---|---|---|---|---|
| 7075-T6 | 572 MPa | 503 MPa | ~120 °C | Le plus résistant à température ambiante ; mauvais choix pour une pièce chaude |
| 2024-T3 | 483 MPa | 345 MPa | ~150 °C | Peaux de cellules et structures critiques en fatigue |
| 6061-T6 | 310 MPa | 276 MPa | ~150 °C | L'alliage structural polyvalent par défaut |
| 2618-T61 | ~440 MPa | ~370 MPa | ~200 °C | Pistons forgés et pièces de compresseur |
| 8009 (H112) | 450 MPa | 385 MPa | 200–300 °C | Pièces qui doivent rester en aluminium tout en fonctionnant à chaud |
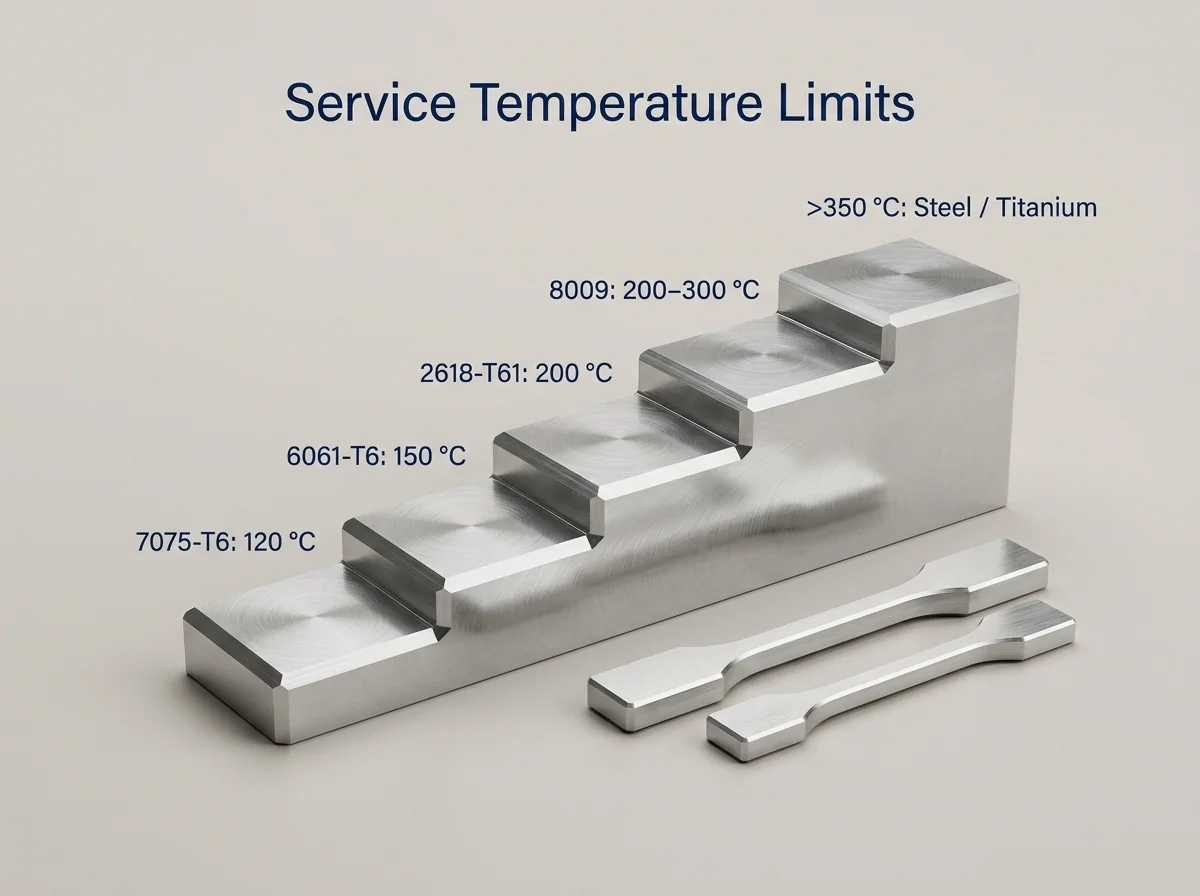
Les valeurs à température ambiante ci-dessus sont les minimums publiés dans l'ASTM B209 pour la tôle, sauf pour le 2618, où il s'agit de valeurs typiques de forgeage selon AMS 4132. Les plafonds de service sont des limites de conception pratiques plutôt que des valeurs imprimées dans une quelconque spécification, et un cycle de service spécifique peut justifier de les dépasser avec les essais appropriés.
Lisez ce tableau par la quatrième colonne, non la deuxième. Le 7075 gagne la colonne température ambiante et est le mauvais matériau pour une pièce à 250 °C. Le 2618 est la bonne réponse pour une calotte de piston à 200 °C et cesse de l'être au-dessus. Le 8009 est la seule nuance ici avec un plafond de service supérieur à 200 °C.
C'est aussi pourquoi les deux alliages sont faciles à comparer à l'envers. Mettez les fiches techniques côte à côte et le 7075 affiche 572 MPa contre 450 MPa pour le 8009, ce qui donne l'impression que le 8009 est l'alliage le plus faible. Il est plus faible — à température ambiante, sur un banc, ce qui n'est pas là où la pièce travaille.
Travailler avec le 8009 — Usinage, assemblage et finition
Usinage : il se coupe comme un aluminium dur, pas comme le 6061. À environ 140 HB, il se comporte bien plus comme le 7075, ce qui signifie qu'un atelier qui usine déjà le 7075 sera à l'aise et qu'un atelier qui n'usine que le 6061 doit s'attendre à une usure plus rapide des outils et à des passes plus légères. Il n'existe pas de version à usinabilité améliorée de cet alliage, donc la façon dont les copeaux se brisent dépend du réglage de la machine plutôt que du métal.
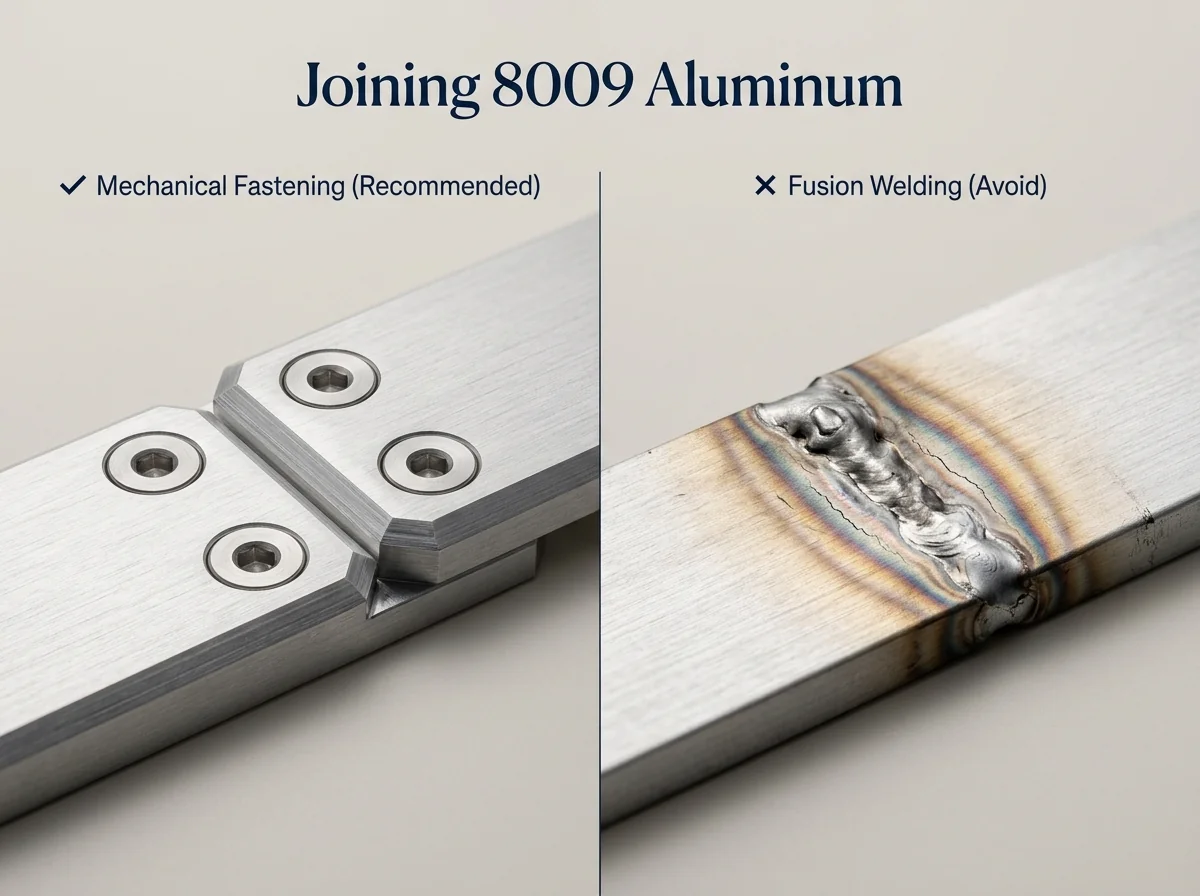
Assemblage : le soudage vous coûte la propriété pour laquelle vous avez acheté l'alliage. Une soudure par fusion détruit la structure particulaire dans la zone soudée, et le joint perd la résistance à haute température qui justifiait le matériau au départ. Pour un joint porteur, prévoyez une fixation mécanique, ou une méthode d'assemblage qui ne fait pas fondre le métal et qui a été qualifiée pour cet alliage ; traitez un joint soudé par fusion comme non structurel à moins qu'il n'ait été testé et accepté à titre individuel.
Protection contre la corrosion : il tient bien en service normal en atelier et à l'atmosphère mais ce n'est pas un alliage marin. L'anodisation fonctionne, tout comme les couches de conversion chimique — un traitement de surface chimique qui laisse une couche protectrice sur le métal. Pour une pièce exposée à l'air salin ou à des agents chimiques, spécifiez la finition sur le plan plutôt que de décider après fabrication de la pièce.
Formation : formez-le en O, et acceptez que vous ne puissiez pas restaurer la résistance par traitement thermique ensuite. C'est la plus grande différence pratique avec les nuances 2xxx et 7xxx, où le formage à l'état mou puis le vieillissement à pleine résistance est de routine. Dans le 8009, les valeurs H112 sont fixées lorsque le matériau est travaillé à chaud, non par un traitement que vous pouvez reproduire dans votre propre atelier — ainsi une pièce nécessitant un formage important soit part en O et reste plus molle, soit est formée près de sa forme finale et usinée à partir de H112.
Avantages et limites en un coup d'œil
| Dimension | Avantage | Ce qu'elle coûte |
|---|---|---|
| Résistance au-dessus de 200 °C | Maintient 350 MPa à 200 °C et 270 MPa à 300 °C après 1 000 heures | Nothing comparable in the 6xxx or 7xxx families at that temperature |
| Room-temperature strength | 450 MPa tensile, comparable to 2618 | Below 7075 and 2024; not a reason to choose it |
| Poids | 2.92 g/cm³ — under half of steel, so it replaces hot steel parts directly | About 8% heavier than 6061 for the same volume |
| Fatigue at temperature | 160 MPa at 250 °C — published typical value — supports cyclic hot service | Cost per kilogram is several times 6061 |
| Usinage | Cuts predictably, close to 7075 | ~140 HB wears tooling faster than 6061 |
| Assemblage | Mechanical fastening and methods that do not melt the metal both work | Fusion welding removes the strength advantage locally |
| Supply | Available as billet, plate and bar from powder-route producers | Narrow producer base; lead time follows billet availability; sheet only under AMS 4308 |
| Formation | O temper forms well | Formed parts cannot be re-hardened to H112 |
Conclusion
8009 solves a real problem — carrying load at 200 to 300 °C without moving to titanium or steel — but nothing about it is standard. One producer tier, a specification that covers sheet only, and just two usable states mean the buying problem replaces the engineering problem as soon as the alloy is chosen.
We buy 8009 billet, plate and bar from powder-route producers, then cut and machine to your drawing. Every order ships with an MTC, and SGS reports are available if your project needs them.
Send us the drawing with the form, state and quantity for a supply check and a cutting quote.
Questions fréquemment posées
Can 8009 aluminum be used at 400 °C?
No — there is no published basis for 400 °C. Published 1,000-hour test values, rather than specification minimums, support 200–300 °C; above 350 °C the particle structure needs assessment against your duty cycle.
Does 8009 have a T6 temper?
No. 8009 is strengthened by particles already in the metal, so there is no solution-treat-and-age step to make T6 or T8. It ships in O or H112 only, and an offer naming T6 describes another alloy.
Can you supply 8009 in bar or tube when AMS 4308 covers sheet only?
Yes, as a drawing-controlled item. Outside the AMS thickness range there is no specification to point at, so chemistry and mechanical values travel on the purchase order, and the MTC reports what was tested.
What is the minimum order and lead time for 8009?
Low MOQ, typically 10–60 days. The date depends on billet availability and the cutting or machining you need, so it is confirmed with the quote rather than quoted in advance. Send the drawing, form, state and quantity.