


Le 7003 est un alliage d'extrusion 7xxx soudable. Il a été développé pour qu'un joint soudé récupère la majeure partie de sa résistance lors du vieillissement en service au lieu d'être déclassé dans la zone affectée thermiquement — le problème qui exclut le 7075 des structures soudées.
Il y parvient en abandonnant le cuivre. Le cuivre est ce qui porte le 7075 et le 7001 à leur résistance maximale, et c'est aussi ce qui les rend non soudables et sujets à la fissuration par corrosion sous contrainte ; le 7003 le plafonne à 0,20% et s'appuie sur le zinc, le magnésium et le zirconium à la place. Sa classe de résistance se situe en dessous de celle du 7075 et au-dessus de celle du 6061 — l'intérêt de ce compromis est que le joint tient.
Qu'est-ce que l'alliage d'aluminium 7003 ?
Le 7003 est un alliage à durcissement structural de la série 7000. Le zinc est l'élément d'alliage principal et le magnésium forme la phase de renforcement MgZn₂, avec une teneur en cuivre maintenue suffisamment basse pour que l'alliage puisse être soudé par des procédés conventionnels.
Le zirconium est l'ajout déterminant. À 0,05–0,25%, il élève la température de recristallisation et maintient une structure de grain fine lors de l'extrusion, ce qui supprime la fissuration à chaud dans le bain de soudure et aide les profilés extrudés à conserver leur résistance après vieillissement. L'absence de cuivre associée à une structure de grain contrôlée est ce qui distingue le 7003 des nuances 7xxx contenant du cuivre.
| Élément | Plage (% en poids) | Rôle |
| Zinc (Zn) | 5.0–6.5 | Élément de renforcement principal |
| Magnésium (Mg) | 0.5–1.0 | Forme la phase de renforcement MgZn₂ |
| Zirconium (Zr) | 0.05–0.25 | Affinage des grains ; résiste à la fissuration à chaud au soudage |
| Chrome (Cr) | ≤0,20 | Contrôle de la structure du grain |
| Manganèse (Mn) | ≤0,30 | Contrôle des traces |
| Cuivre (Cu) | ≤0,20 | Maintenu bas pour la soudabilité et la corrosion |
| Fer (Fe) | ≤0,35 | Limite d'impuretés |
| Silicium (Si) | ≤0,30 | Limite d'impuretés |
| Titane (Ti) | ≤0,20 | Affineur de grain |
| Autres (chaque / total) | ≤0,05 / ≤0,15 | Limites à l'état de traces |
| Aluminium (Al) | Équilibre | Métal commun |
Les plages suivent l'EN 573-3 et l'enregistrement AA — EN AW-7003, désignation chimique AlZn6Mg0,8Zr, UNS A97003. La densité est d'environ 2,78 g/cm³.
Un point sur la forme importe avant tout : le 7003 est d'abord un alliage d'extrusion. Les barres, tubes et profilés constituent la gamme de produits standard selon l'ASTM B221 et l'EN 755-2, et il ne s'agit pas d'une désignation courante de produit plat laminé. Les tôles et feuilles relèvent d'une spécification différente, il convient donc de nommer la forme et sa norme applicable dans la demande — et lorsqu'une section ou dimension sort de la plage standard, elle est produite sur plan.
États métallurgiques et propriétés mécaniques typiques
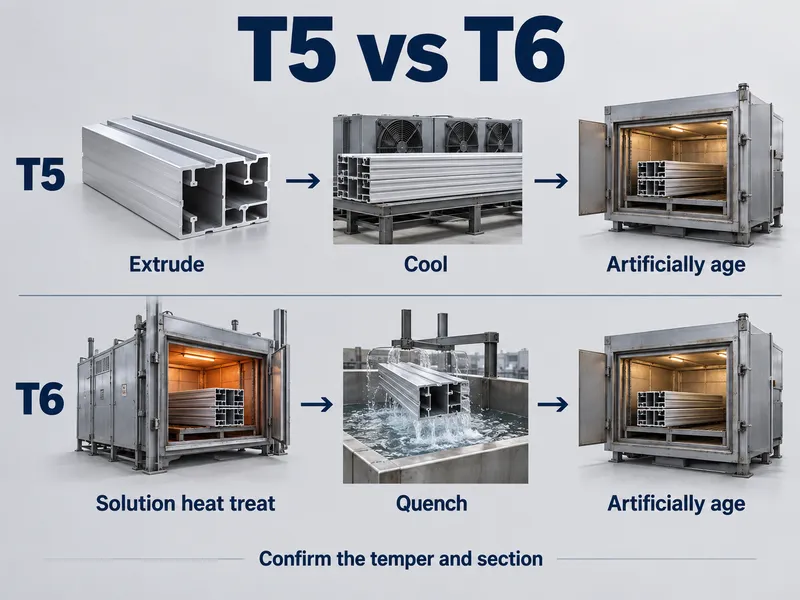
L'état métallurgique modifie davantage la pièce livrée que le choix de l'alliage.
- T5 — refroidi à la sortie de la presse d'extrusion puis vieilli artificiellement. C'est l'état habituel et le plus économique pour les profilés en 7003.
- T6 — mis en solution, trempé et vieilli artificiellement. Une étape de traitement supplémentaire permet d'obtenir une résistance plus élevée ; la trempe à la presse peut l'atteindre sur des sections appropriées.
- T651 — vieilli puis détendu par étirage. Il relève du côté ASTM pour les pièces qui seront usinées à des tolérances serrées.
| Tempérer | Traction, Rm (MPa) | Limite d'élasticité, Rp0,2 (MPa) | Élongation (%) | Base |
| T5 | ~350 typique / 310 min | ~300 typique / 260 min | 10 (A50) | Minimums EN 755-2 ; typiques producteur |
| T6 | ~370–390 | ~300–320 | 8–12 | Données producteur ; à confirmer par rapport à la norme applicable |
| T651 | ~370–390 | ~300–320 | 8–12 | Données producteur ; état côté ASTM |
Lire la colonne des minimums pour la conception et la colonne des typiques pour la planification. L'EN 755-2 fixe le plancher T5 à 260 MPa de limite d'élasticité et 310 MPa de résistance à la traction, tabulé par classe d'épaisseur de paroi, et le matériau extrudé typique dépasse largement ce plancher. Les valeurs qu'un acheteur peut inscrire sur un plan sont les minimums pour la classe d'épaisseur applicable, confirmés sur le certificat matière (MTC).
7003 vs 6061, 7005 et 7075
| Alliage / état métallurgique | Traction, Rm (MPa) | Limite d'élasticité, Rp0,2 (MPa) | Soudabilité | Corrosion | Meilleure adéquation |
| 6061-T6 | ~310 | ~276 | Excellent | Bon | Travaux structurels généraux ; formage et anodisation faciles |
| 7003-T5 | ~350 | ~300 | Bonne ; revieillit après soudage | Modérée ; sensible à la corrosion sous contrainte | Cadres et profilés extrudés soudés |
| 7005-T5 | ~345 | ~290 | Excellent | Modéré | Cadres soudés à haute résistance |
| 7075-T6 | ~572 | ~503 | Pauvre | Limitée | Pièces aérospatiales et autres pièces à résistance de pointe |
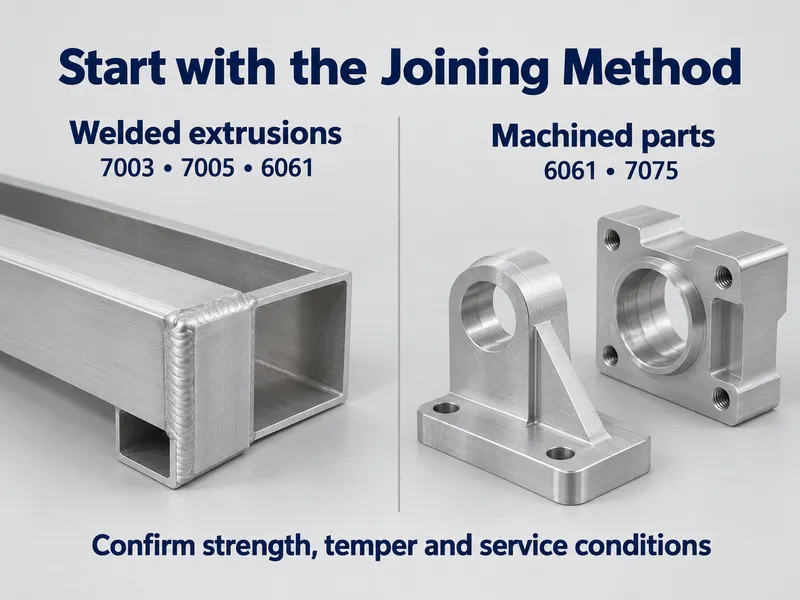
Poser d'abord une question : la pièce sera-t-elle soudée ? Si oui, le 7075 est écarté car il n'est pas soudable par fusion en pratique, et le choix se réduit au 7003, au 7005 ou au 6061.
Entre les deux options de la série 7000, les valeurs typiques de limite d'élasticité en T5 se situent à environ 15 MPa l'une de l'autre, le départage se fait donc sur le procédé plutôt que sur la résistance. Le 7003 extrude plus facilement des profilés minces et complexes et y conserve mieux la structure de grain ; le 7005 contient du manganèse et est le choix plus courant lorsqu'un cadre soudé nécessite la plus haute résistance de joint. Si la pièce est usinée et jamais soudée, le 6061-T6 reste moins cher, se forme plus facilement et est bien plus largement disponible en stock.
Travailler avec le 7003
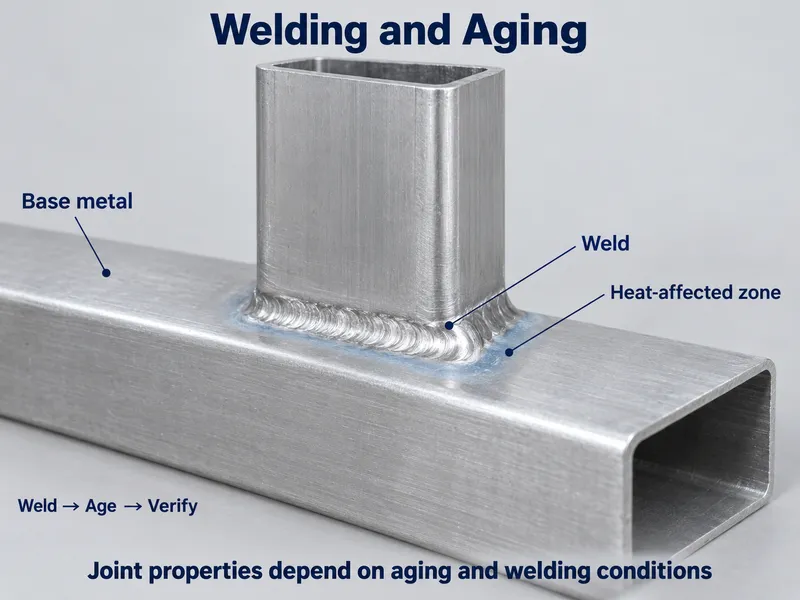
Soudage
Le 7003 se soude avec un fil d'apport 5xxx. L'ER5356 (EN ISO 18273 AlMg5Cr(A)) est le choix par défaut, l'ER5183 (AlMg4,5Mn0,7(A)) convient aux joints nécessitant une résistance plus élevée à l'état brut de soudage, et l'ER5556 (AlMg4,5MnZr) apparaît sur les travaux structurels plus lourds. Le cuivre est maintenu bas précisément pour que ces fils d'apport se comportent correctement.
Le soudage adoucit toujours la zone affectée thermiquement, mais le 7003 en récupère davantage qu'une nuance 7xxx contenant du cuivre. Les données d'alliage publiées pour le 7003 rapportent des joints retrouvant jusqu'à environ 90% des propriétés du métal de base une fois le assemblage vieilli — par vieillissement naturel dans le temps ou par un vieillissement artificiel complémentaire. Concevoir le joint sur ces valeurs vieillies, à l'état brut de soudage, et non sur la colonne T6 du métal de base.
Usinage
Le 7003 se coupe plus difficilement que le 6061, il faut donc s'attendre à plus d'usure des outils et prévoir un outillage affûté à fort angle de coupe et une fixation rigide. Les états T5 et T6 prennent un fini plus net que les états plus tendres. Les contraintes résiduelles dans le stock extrudé peuvent se manifester par des déformations lors de l'usinage ou ultérieurement lors du soudage, il convient donc de garder une enlèvement de matière uniforme sur toute la section. Ces états sont également sensibles aux entailles, ce qui signifie qu'il faut former la pièce avant le vieillissement et la traiter thermiquement après — et non l'inverse.
Limites de corrosion et de corrosion sous contrainte
La résistance générale à la corrosion atmosphérique est bonne pour une nuance 7xxx : bien en avance sur le 7075 contenant du cuivre, en retrait par rapport à la famille 6xxx. Le service marin est le point faible, et les données d'alliage du 7003 classent mal la résistance marine, donc l'immersion nue en eau salée ou en chlorures n'est pas son domaine. L'anodisation, la peinture ou un film protecteur couvrent la plupart des expositions extérieures et côtières.
La fissuration par corrosion sous contrainte nécessite une attention particulière. Le 7003 est sensible à la CSC sous contrainte de traction soutenue dans un environnement humide ou chargé en chlorures, il faut donc la traiter comme une limite de conception plutôt qu'un cas marginal : maintenir la contrainte soutenue dans la plage autorisée par les données de votre fournisseur pour l'état et la section, et protéger la surface partout où l'humidité est présente.
Température de service
Traiter le 7003 comme un alliage structural pour température ambiante. Comme toute nuance à durcissement par précipitation, il survieillit et perd de la résistance à mesure que la température de service augmente, il convient donc de vérifier toute application à chaud par rapport aux données de conception spécifiques à l'état plutôt que de supposer que les valeurs à température ambiante tiennent.
Applications
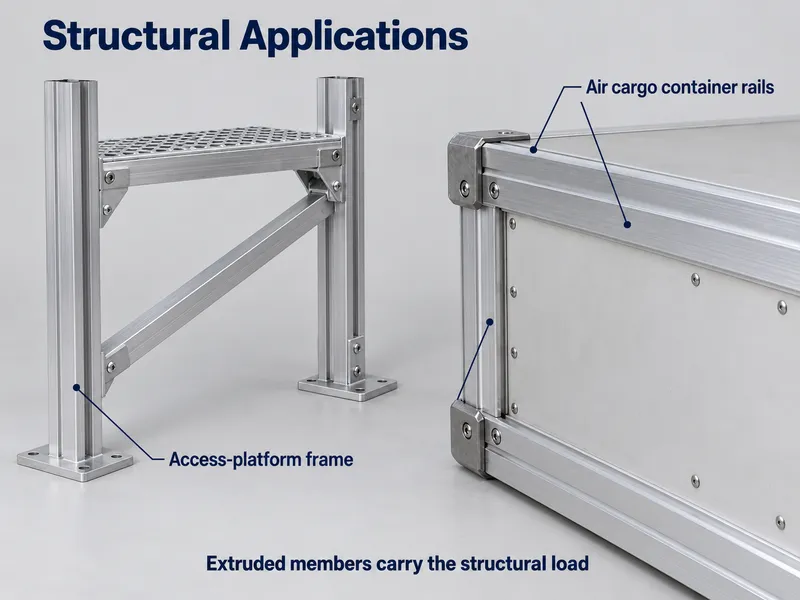
- Échafaudages, estrades et composants de plateformes d'accès
- Grues mobiles, élévateurs et autres structures portantes soudées
- Caisses et éléments structurels de wagons ferroviaires et de métro
- Cadres de bicyclettes et de motocyclettes, et équipements sportifs
- Conteneurs de fret aérien, cadres de camions et de remorques
- Cadres de batteries de véhicules électriques et profilés structurels légers
Limites Go/No-Go
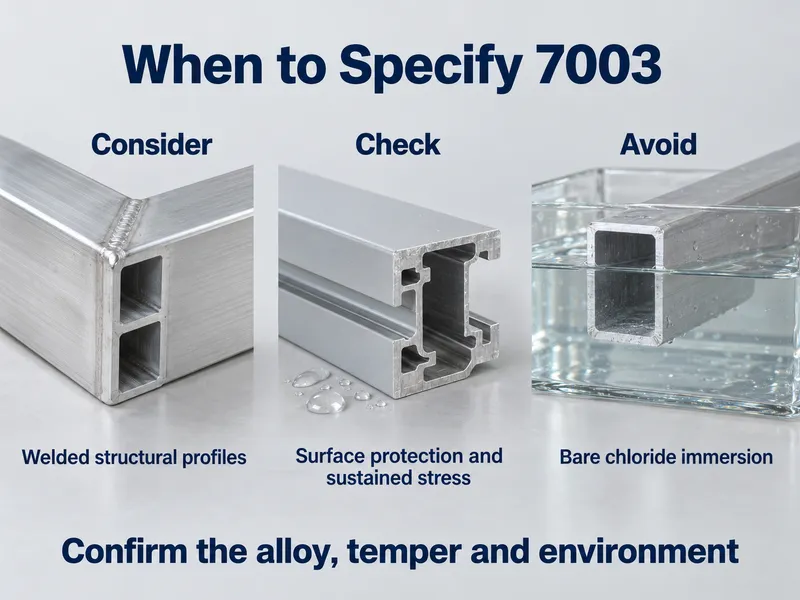
Choisir — spécifier le 7003 lorsque :
- La pièce nécessite plus de résistance que ce que le 6061-T6 offre et qu'elle sera soudée, car le 7003 revieillit vers les valeurs du métal de base là où le 7075 ne peut pas du tout être soudé.
- La pièce est un profilé ou un tube extrudé et la section est mince ou complexe, là où le comportement à l'extrusion du 7003 est avantageux.
- Le service est intérieur, ou la surface sera anodisée, peinte ou filmée.
- La contrainte soutenue reste dans les limites de CSC autorisées par les données de votre fournisseur pour l'état et la section.
No-Go — cherchez ailleurs lorsque :
- Une résistance aérospatiale de pointe au-dessus d'environ 500 MPa de limite d'élasticité est requise. C'est le domaine du 7075 ou du 7055.
- Une immersion nue en eau salée ou en chlorures est prévue sans revêtement. Utiliser le 5083 ou une nuance 6xxx.
- La pièce est usinée et jamais soudée. Le 6061-T6 est moins cher, se forme plus facilement et est plus largement disponible en stock.
- Un formage à froid intense après vieillissement est prévu. Former la pièce d'abord, puis effectuer le traitement thermique.
- Un plan exige le 7003 en tant que tôle laminée selon une norme de produits plats. Confirmer la forme et sa spécification avant de chiffrer.
Notes d'approvisionnement : ce qu'il faut confirmer avant de commander
Le 7003 est avant tout un alliage d'extrusion. Les barres, tubes et profilés selon ASTM B221 ou EN 755-2 constituent la gamme standard, et le 7003 laminé plat relève d'une spécification différente — il convient donc de nommer la forme et sa norme applicable dans la demande. La forme n'est pas la contrainte : des sections transversales, des dimensions et des formes de produits non standard sont produites selon votre plan.
Quatre lignes sur la demande font l'essentiel du travail :
- Norme applicable — ASTM B221 ou EN 755-2.
- Tempérer — T5, T6 ou T651, ainsi que le cycle de vieillissement pour tout assemblage soudé.
- Épaisseur de paroi déterminante — les valeurs mécaniques minimales de l'EN 755-2 sont tabulées par classe d'épaisseur.
- Niveau de documentation — MTC en standard ; EN 10204 3.1 ou rapports SGS lorsque le projet exige une vérification indépendante.
Concernant les documents, le MTC qui accompagne chaque commande porte la composition chimique et les résultats mécaniques de ce lot. Les niveaux de certificat méritent d'être bien définis : l'EN 10204 3.1 est signé par le représentant autorisé de l'inspection du fabricant lui-même, tandis que le 3.2 ajoute un tiers indépendant tel qu'un représentant du client ou un organisme comme TÜV, BV, SGS ou DNV.
Conclusion
Aluminium 7003 vous offre la majeure partie de l'avantage de résistance des 7xxx sous une forme qui s'extrude proprement et peut réellement être soudée, mais les compromis sont réels : la résistance à la corrosion est modérée, la fissuration par corrosion sous contrainte constitue une véritable limite de conception, et les formes laminées plates relèvent d'une spécification différente de la gamme d'extrusion.
Nous fournissons le 7003 en profilés extrudés, barres et tubes, et produisons des formes, dimensions et tempers personnalisés selon votre plan grâce à une production à faible MOQ avec des délais de 10 à 60 jours. Chaque commande est livrée avec un MTC.
Envoyez-nous le plan avec le temper et le procédé de soudage pour une vérification de la forme, du temper et de la disponibilité.
Questions fréquemment posées
Quelle est la quantité minimale de commande et le délai de livraison pour le 7003 ?
Les états métallurgiques et dimensions standard sont expédiés depuis le stock. Les états métallurgiques non standard et les dimensions sur mesure sont produits en faible MOQ, généralement en 10 à 60 jours, selon l'alliage, la taille et le traitement. Envoyez le plan et la quantité afin que les deux puissent être confirmés.
Quels documents accompagnent une commande de 7003 ?
Un certificat d'essai en usine listant la composition chimique et les résultats mécaniques du lot, inclus avec chaque commande. Des rapports chimiques, mécaniques ou ultrasoniques SGS sont disponibles sur demande à un coût supplémentaire, et l'EN 10204 3.2 ajoute une cosignature indépendante.
Pouvez-vous fournir le 7003 coupé à longueur ou usiné selon plan ?
Oui. Les barres, tubes et profilés extrudés sont coupés à longueurs finies, et l'usinage CNC en interne couvre les caractéristiques percées, taraudées et fraisées. Envoyez le plan avec les finitions et tolérances afin que le matériau et le traitement puissent être chiffrés ensemble.
Le 7003 peut-il remplacer le 6061 dans un cadre soudé ?
Oui, et cela apporte de la résistance plutôt qu'une économie de coût. Le 7003 se soude avec un filler 5xxx et revieillit vers les valeurs du métal de base ensuite, tandis que le 6061 perd définitivement la résistance dans la zone affectée thermiquement. Lorsque le cadre n'a pas besoin de la résistance supplémentaire, le 6061 reste la solution la moins chère.






