


7003是一种可焊接的7xxx系挤压合金。它的开发目的是使焊接接头在服役时效过程中恢复大部分强度,而不是在热影响区被报废——正是这一问题使7075无法用于焊接结构。.
它通过放弃铜来实现这一点。铜是使7075和7001达到峰值强度的元素,同时也是使它们无法焊接且易发生应力腐蚀开裂的原因;7003将铜含量上限控制在0.20%以内,转而依靠锌、镁和锆。其强度等级低于7075、高于6061——这种取舍的关键在于接头能够存活。.
什么是7003铝合金?
7003是7000系中的一种可热处理合金。锌是主要合金元素,镁形成MgZn₂强化相,铜含量保持在足够低的水平,使该合金可通过常规工艺进行焊接。.
锆是标志性添加元素。在0.05–0.25%的含量下,它提高再结晶温度并在挤压过程中保持细小的晶粒结构,从而抑制焊接熔池中的热裂纹,并帮助挤压型材在时效后保持强度。无铜加上受控的晶粒结构,正是7003区别于含铜7xxx系牌号的关键所在。.
| 要素 | 范围(重量百分比) | 角色 |
| 锌 (Zn) | 5.0–6.5 | 主要强化元素 |
| 镁(Mg) | 0.5–1.0 | 形成MgZn₂强化相 |
| 锆 (Zr) | 0.05–0.25 | 晶粒细化;抗焊接热裂纹 |
| 铬 (Cr) | ≤0.20 | 晶粒结构控制 |
| 锰 (Mn) | ≤0.30 | 微量元素控制 |
| 铜 (Cu) | ≤0.20 | 保持低含量以确保焊接性和耐腐蚀性 |
| 铁(Fe) | ≤0.35 | 杂质限量 |
| 硅 (Si) | ≤0.30 | 杂质限量 |
| 钛 (Ti) | ≤0.20 | 晶粒细化剂 |
| 其他元素(每种 / 总计) | ≤0.05 / ≤0.15 | 微量限值 |
| 铝 (Al) | 平衡 | 贱金属 |
范围遵循EN 573-3和AA注册——EN AW-7003,化学牌号AlZn6Mg0.8Zr,UNS A97003。密度约为2.78 g/cm³。.
在讨论其他任何问题之前,有一点关于产品形态的问题至关重要:7003首先是一种挤压合金。棒材、管材和型材是ASTM B221和EN 755-2下的标准产品范围,它并非常规的扁平轧制牌号。板材和薄板属于不同的规范,因此在询价时应注明产品形态及其适用标准——如果某个截面或尺寸超出标准范围,则按图纸生产。.
回火状态与典型力学性能
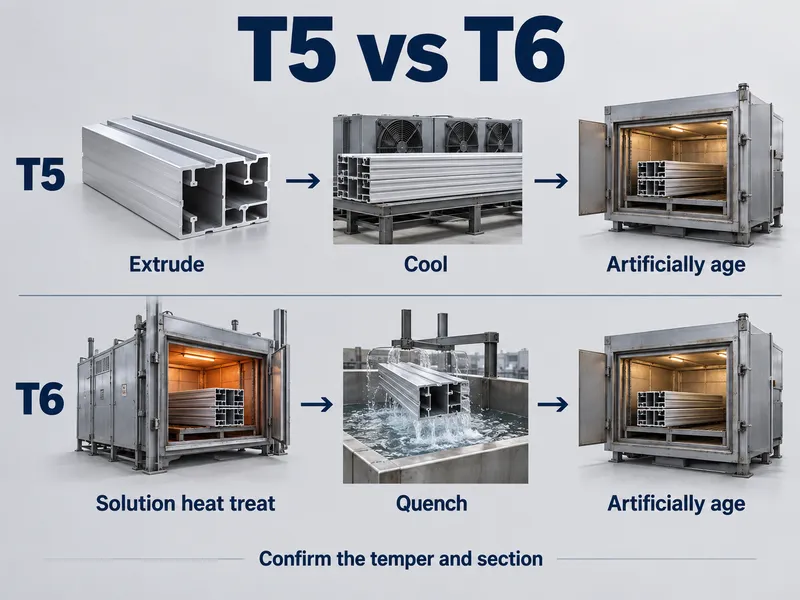
状态对交付零件的影响大于合金选择本身。.
- T5 ——从挤压机冷却后进行人工时效。这是7003型材最常用且最经济的状态。.
- T6 ——固溶热处理、淬火并人工时效。额外一道工序换来更高的强度;对合适的截面可通过在线淬火实现。.
- T651 ——时效后通过拉伸进行应力消除。它属于ASTM范畴,适用于需要加工到严格公差要求的零件。.
| 脾气 | 抗拉强度,Rm(MPa) | 屈服强度,Rp0.2(MPa) | 伸长率 (%) | 基础 |
| T5 | ~350典型值 / 310最小值 | ~300典型值 / 260最小值 | 10 (A50) | EN 755-2最小值;生产商典型值 |
| T6 | ~370–390 | ~300–320 | 8–12 | 生产商数据;请对照适用标准确认 |
| T651 | ~370–390 | ~300–320 | 8–12 | 生产商数据;ASTM范畴状态 |
设计时参考最小值列,规划时参考典型值列。EN 755-2将T5的下限设定为260 MPa屈服强度和310 MPa抗拉强度,按壁厚等级列表,典型挤压材料的测试值远高于该下限。买方可以写入图纸的数据是适用厚度等级的最小值,并在MTC上确认。.
7003与6061、7005和7075的对比
| 合金/回火状态 | 抗拉强度,Rm(MPa) | 屈服强度,Rp0.2(MPa) | 焊接性 | 耐腐蚀性 | 最佳适用场景 |
| 6061-T6 | ~310 | ~276 | 优秀 | 良好 | 一般结构用途;易于成型和阳极氧化 |
| 7003-T5 | ~350 | ~300 | 良好;焊接后可重新时效 | 中等;对应力腐蚀敏感 | 挤压焊接框架和型材 |
| 7005-T5 | ~345 | ~290 | 优秀 | 中度 | 焊接高强度框架 |
| 7075-T6 | ~572 | ~503 | 贫穷 | 有限 | 航空航天及其他峰值强度零件 |
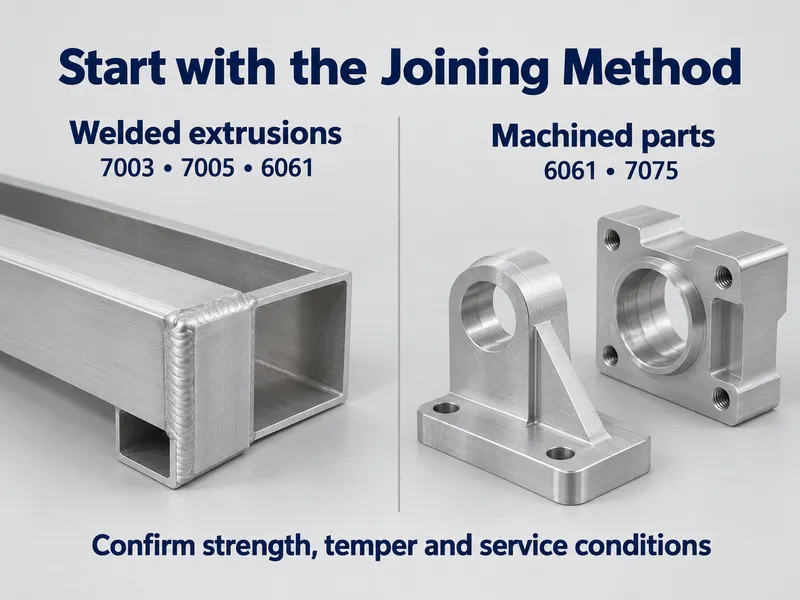
先问一个问题:该零件是否需要焊接?如果需要,7075就出局了,因为它在实际中不可熔焊,选择范围缩小到7003、7005或6061。.
在两种7000系选项中,典型T5屈服值相差约15 MPa以内,因此决定因素在于工艺而非强度。7003更容易挤压薄壁、复杂型材,且在这些方面能更好地保持晶粒结构;7005含有锰,在焊接框架需要最高接头强度时是更常见的选择。如果零件是机加工且从不焊接,6061-T6更便宜、更易成型,且库存范围广得多。.
加工7003
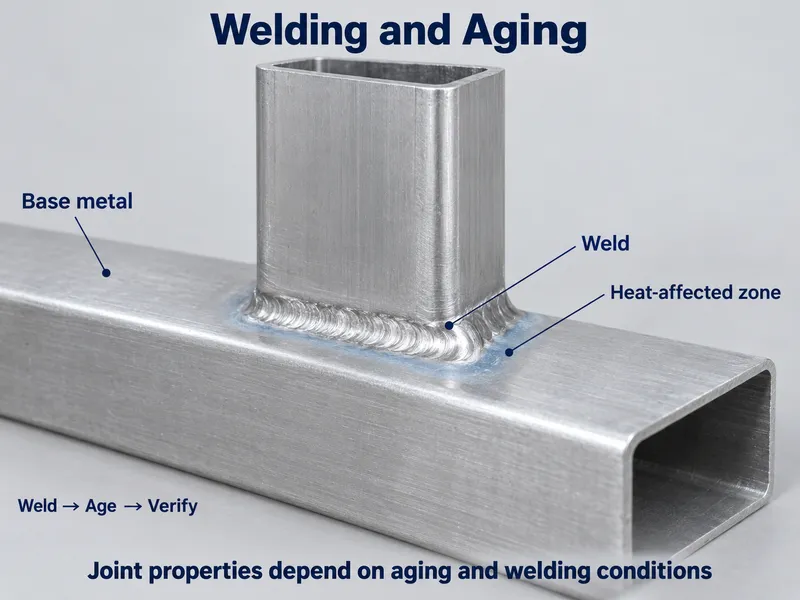
焊接
7003使用5xxx焊丝进行焊接。ER5356(EN ISO 18273 AlMg5Cr(A))是默认选择,ER5183(AlMg4.5Mn0.7(A))适用于需要更高焊态强度的接头,ER5556(AlMg4.5MnZr)出现在较重的结构工程中。铜含量被控制在低水平正是为了让这些焊丝发挥正常性能。.
焊接仍会软化热影响区,但7003比含铜7xxx系牌号能恢复更多。已发布的7003合金数据表明,焊接件时效后接头可恢复至母材性能的约90%——通过随时间自然时效或补充人工时效实现。接头设计应基于这些时效后的焊态值,而非母材T6列的数据。.
机械加工
7003比6061更难切削,因此预计刀具磨损更大,应规划使用锋利的高前角刀具和刚性装夹。T5和T6比更软的状态能获得更光洁的表面。挤压坯料中的残余应力可能在机加工过程中或后续焊接时表现为变形,因此应保持整个截面上的均匀去除量。这些状态还具有缺口敏感性,这意味着应先成型零件再进行时效和热处理——而不是反过来。.
腐蚀与应力腐蚀限制
作为7xxx系牌号,其一般大气耐腐蚀性良好:远优于含铜的7075,但逊于6xxx系。海洋环境是薄弱环节,7003合金数据对海洋耐腐蚀性评价较差,因此裸露的盐水或氯化物浸泡不是它的用武之地。阳极氧化、涂漆或保护膜可覆盖大多数户外和沿海暴露场景。.
应力腐蚀开裂需要单独关注。7003在潮湿或含氯化物环境中持续拉应力下对应力腐蚀开裂敏感,因此应将其视为设计限制而非边缘情况:将持续应力保持在供应商数据所允许的该状态和截面的范围内,并在存在水分的任何表面进行防护。.
使用温度
将7003视为室温结构合金。与所有沉淀硬化牌号一样,随着服役温度升高,它会过时效并损失强度,因此任何高温应用都应对照特定状态的设计数据来核查,而不是假设室温值仍然成立。.
应用
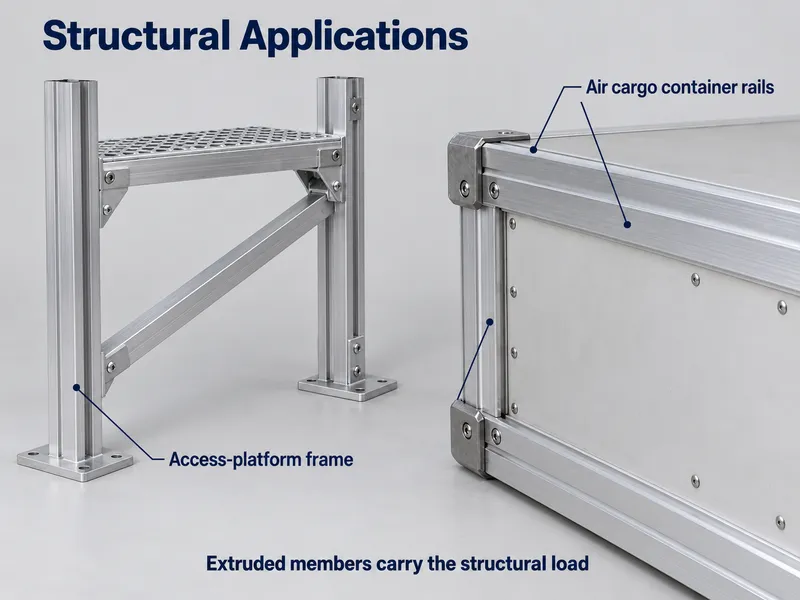
- 脚手架、登台和通道平台部件
- 移动式起重机、升降机和其他焊接承载结构
- 铁路和地铁车体及结构构件
- 自行车和摩托车车架,以及运动器材
- 航空货运集装箱、卡车和拖车车架
- 电动汽车电池包框架和轻型结构挤压件
适用性判定标准
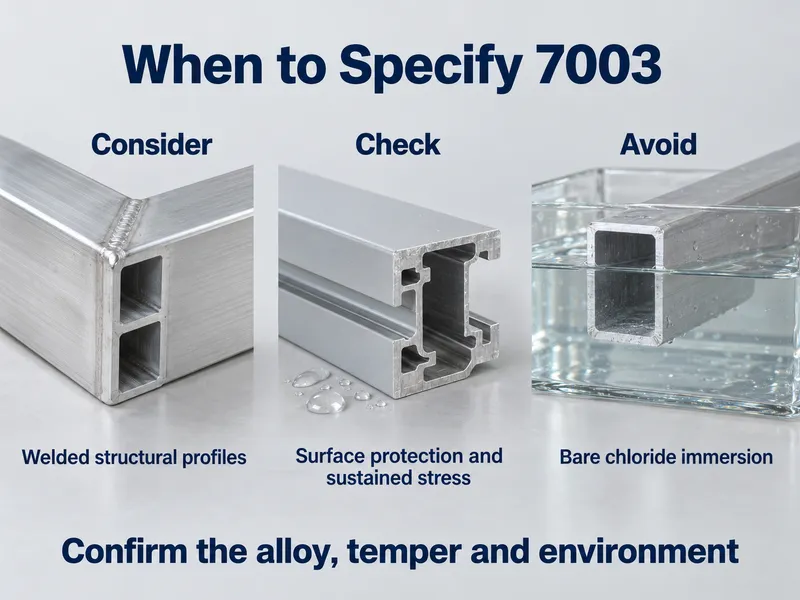
选择建议——在以下情况下指定7003:
- 零件需要比6061-T6更高的强度且需要焊接,因为7003可重新时效至接近母材值,而7075完全无法焊接。.
- 零件是挤压型材或管材,且截面薄或复杂,此时7003的挤压性能优势得以体现。.
- 服役环境为室内,或表面将进行阳极氧化、涂漆或覆膜。.
- 持续应力保持在供应商数据所允许的该状态和截面的应力腐蚀开裂限值以内。.
不适用——在以下情况另寻他选:
- 需要超过约500 MPa屈服强度的航空航天级峰值强度。那属于7075或7055的领域。.
- 预期无涂层条件下裸露于盐水或氯化物浸泡环境。请使用5083或6xxx系牌号。.
- 零件为机加工且从不焊接。6061-T6更便宜、更易成型,且库存更广。.
- 计划在时效后进行重度冷成型。应先成型零件,再进行热处理。.
- 图纸要求7003按扁平轧制标准以轧制板材形式供货。报价前请确认产品形态及其规范。.
采购须知:下单前需确认的事项
7003首先是一种挤压合金。按ASTM B221或EN 755-2供货的棒材、管材和型材是标准范围,而扁平轧制的7003属于不同的规范——因此在询价时应注明产品形态及其适用标准。形状不是限制:非标准截面、尺寸和产品形状均可按您的图纸生产。.
询价单上四行信息就能完成大部分工作:
- 适用标准 — ASTM B221 或 EN 755-2。.
- 脾气 — T5、T6 或 T651,以及任何焊接组件的时效路线。.
- 控制壁厚 — EN 755-2 中的最小力学性能值按厚度等级列表。.
- 文件级别 — 以 MTC 为标准;在项目要求独立验证时,可提供 EN 10204 3.1 或 SGS 报告。.
在文件方面,每份订单随附的 MTC 载有该批次的化学成分和力学结果。证书等级值得认真对待:EN 10204 3.1 由制造商自身的授权检验代表签署,而 3.2 则增加独立第三方,例如客户代表或 TÜV、BV、SGS、DNV 等机构。.
结论
7003 铝 以可干净挤压且实际可焊接的形式,为您提供 7xxx 大部分强度优势,但权衡是真实存在的:耐腐蚀性为中等,应力腐蚀开裂是切实的设计限制,且平轧产品形式与挤压系列适用不同的规范。.
我们供应挤压型材、棒材和管材形式的 7003,并通过低 MOQ 生产按您的图纸定制形状、尺寸和状态,交期为 10–60 天。每份订单均随附 MTC。.
请将图纸发送给我们 提供状态及某产品形式的焊接路线,以便进行产品形式、状态和供货情况核查。.
常见问题
7003 的最小起订量和交期是多少?
标准回火状态和尺寸从库存发货。非标准回火状态和定制尺寸按低起订量生产,通常为10–60天,取决于合金、尺寸和加工工艺。请发送图纸和数量,以便确认两者。.
7003 订单随附哪些文件?
一份列出该批次化学成分和力学结果的工厂测试证书,随每份订单附上。SGS 化学、力学或超声波报告可应要求提供,需额外收费,而 EN 10204 3.2 则增加独立会签。.
你们能否供应定尺切割或按图纸机加工的 7003?
可以。挤压棒材、管材和型材可按成品长度切割,内部 CNC 加工涵盖钻孔、攻丝和铣削特征。请发送带有表面处理和公差的图纸,以便将材料和加工一并报价。.
7003 能否在焊接框架中替代 6061?
可以,而且它带来的是强度提升,而不是成本节省。7003 使用 5xxx 焊丝焊接,并在焊后向母材性能重新时效,而 6061 会永久丧失热影响区强度。如果框架不需要额外强度,6061 仍是更便宜的路线。.






