什么是6063铝合金?
6063铝合金是一种6xxx系Al-Mg-Si合金,合金元素含量刻意保持在较低水平——硅0.20–0.60%,镁0.45–0.90%,其余为杂质。这种克制正是关键所在:它比其他任何6000系牌号都更容易挤压成型,阳极氧化后也更光亮,因为金属中几乎没有干扰这两种工艺的成分。.
因此这种金属本身的作用非常有限:合金元素含量不足以在无论何种处理下达到结构强度,所以几乎全部性能都由状态(temper)决定——同一模具挤出的同一型材,屈服强度可相差145至214 MPa。6063是按状态采购的,而非按合金采购。.
理解T5、T52和T6——一种合金,三条路线
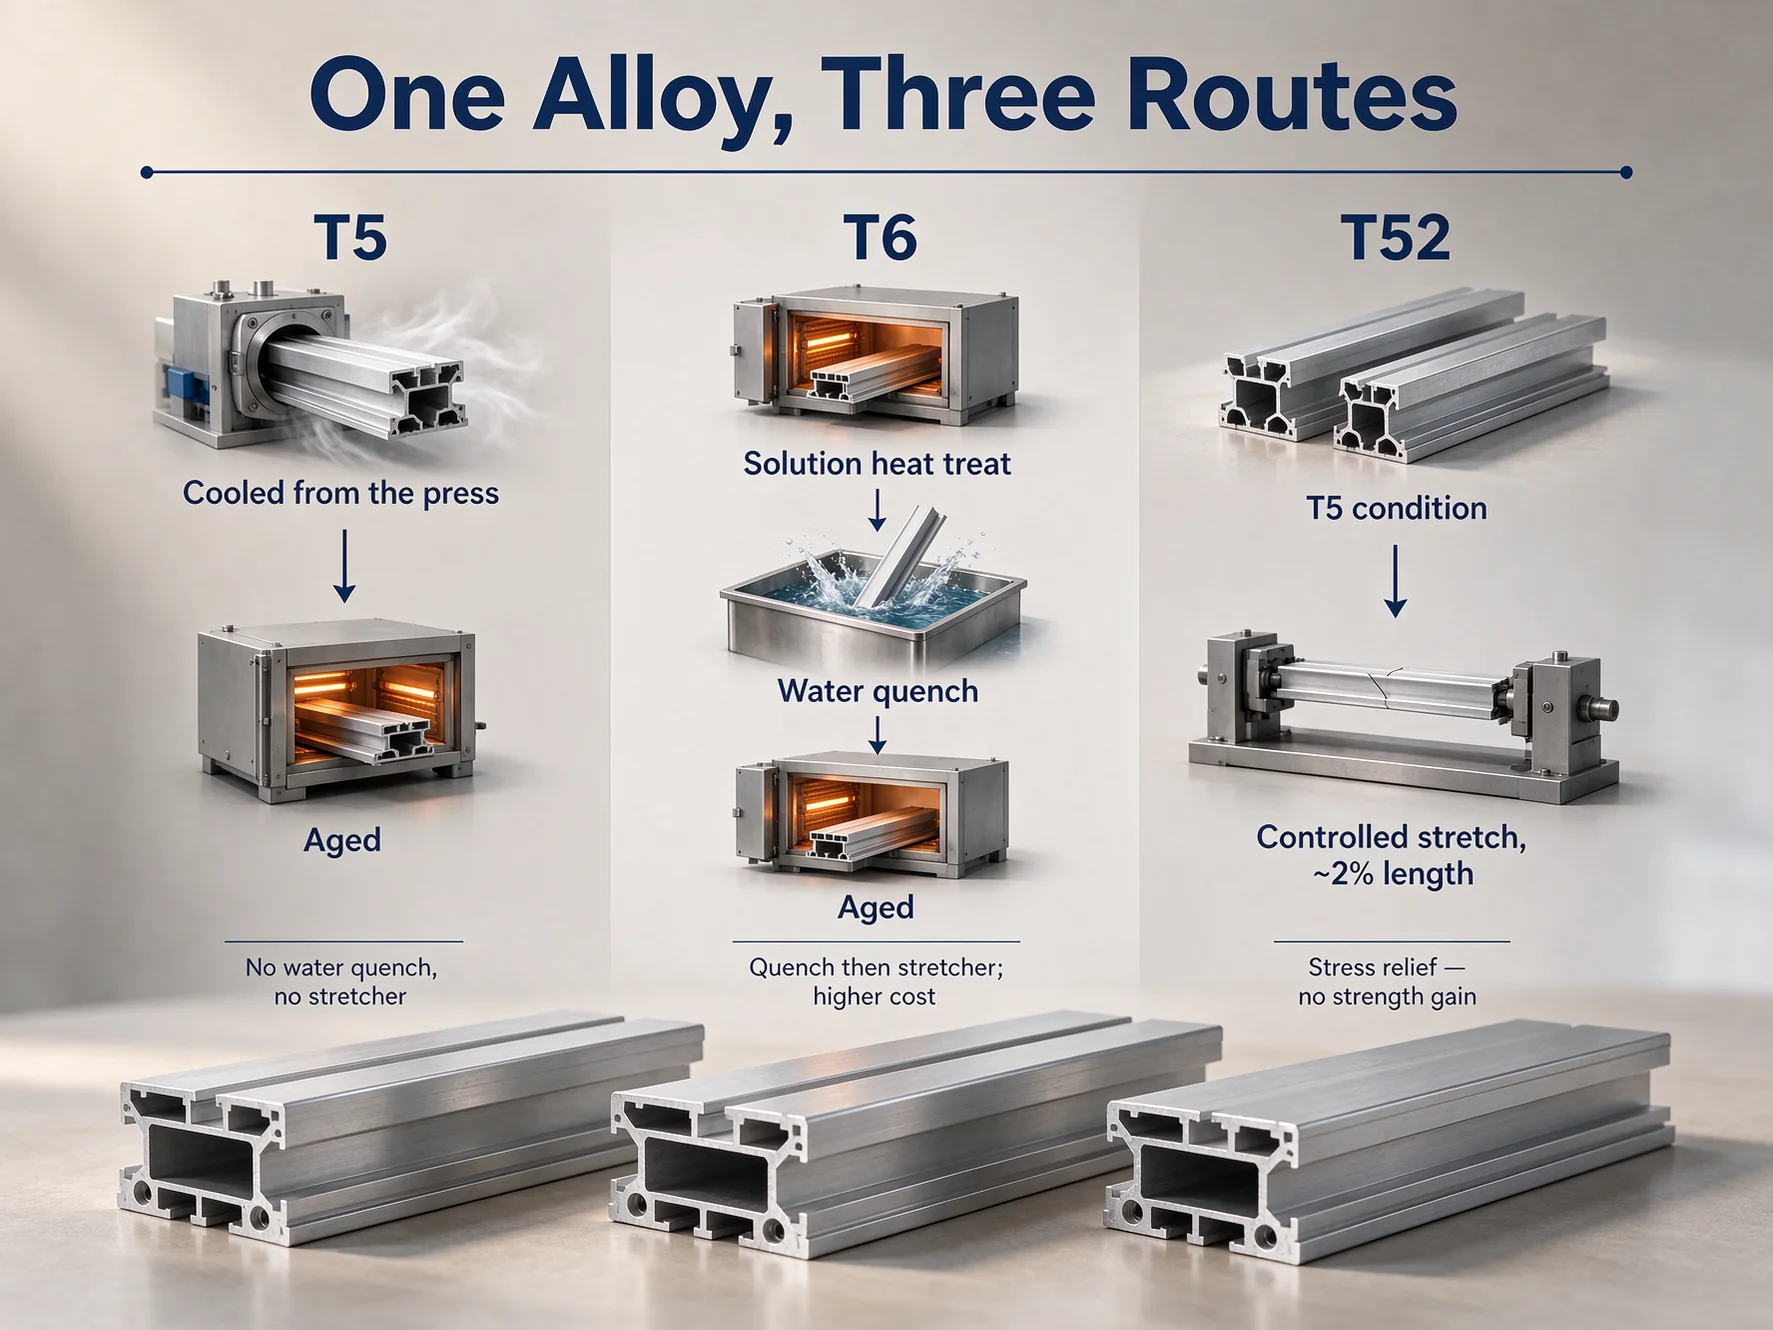
这不是三个牌号:而是同一种挤压型材的三种冷却和时效方式,在型材离开模具后的几分钟内在挤压机上决定。路线决定了金属最终的硬度,以及它携带多少内应力。.
T5——从挤压机冷却,然后时效
T5从挤压温度冷却,采用空冷或受控挤压淬火,然后进行时效。无固溶处理、无水槽、无拉伸机——每米成本最低的低应力型材,下线即直、保持笔直——对于框架或装饰型材而言,这就是全部要求。它放弃的是上限:没有重新时效达到T6的途径,只能重新进行固溶处理和淬火。.
T6——淬火处理,这就是它成本更高的原因
T6经过固溶热处理、水淬,然后时效。淬火快速而剧烈是有意为之:它将合金元素保持在固溶体中,使时效能够析出这些元素,将屈服强度从145提升至214 MPa。.
这也是导致型材变形的原因:从约500 °C浸入水中会在截面内产生温度梯度,因此长型材会弯曲。因此T6通常需要拉伸机,同一模具上更高的报价正是为那台炉子、淬火、拉伸机和废品率买单。.
T52——带拉伸的T5,而非强度升级
T52是T5加上受控拉伸,约1%的长度,以消除残余应力。值得做出的更正: T52没有独立的强度。. ASTM B221将T5和T52列在同一行——相同的抗拉强度,相同的屈服强度。T52换来的是稳定性:有应力的型材在金属被机加工去除时会移动,因此长支架从铣床上下来时是弯曲的。.
T52在EN 755-2中也不存在,该标准的状态集为T4、T5、T6、T64和T66。同时标注两者的图纸在内部是不一致的。.
6063-T5和T6的力学性能——两个标准之下
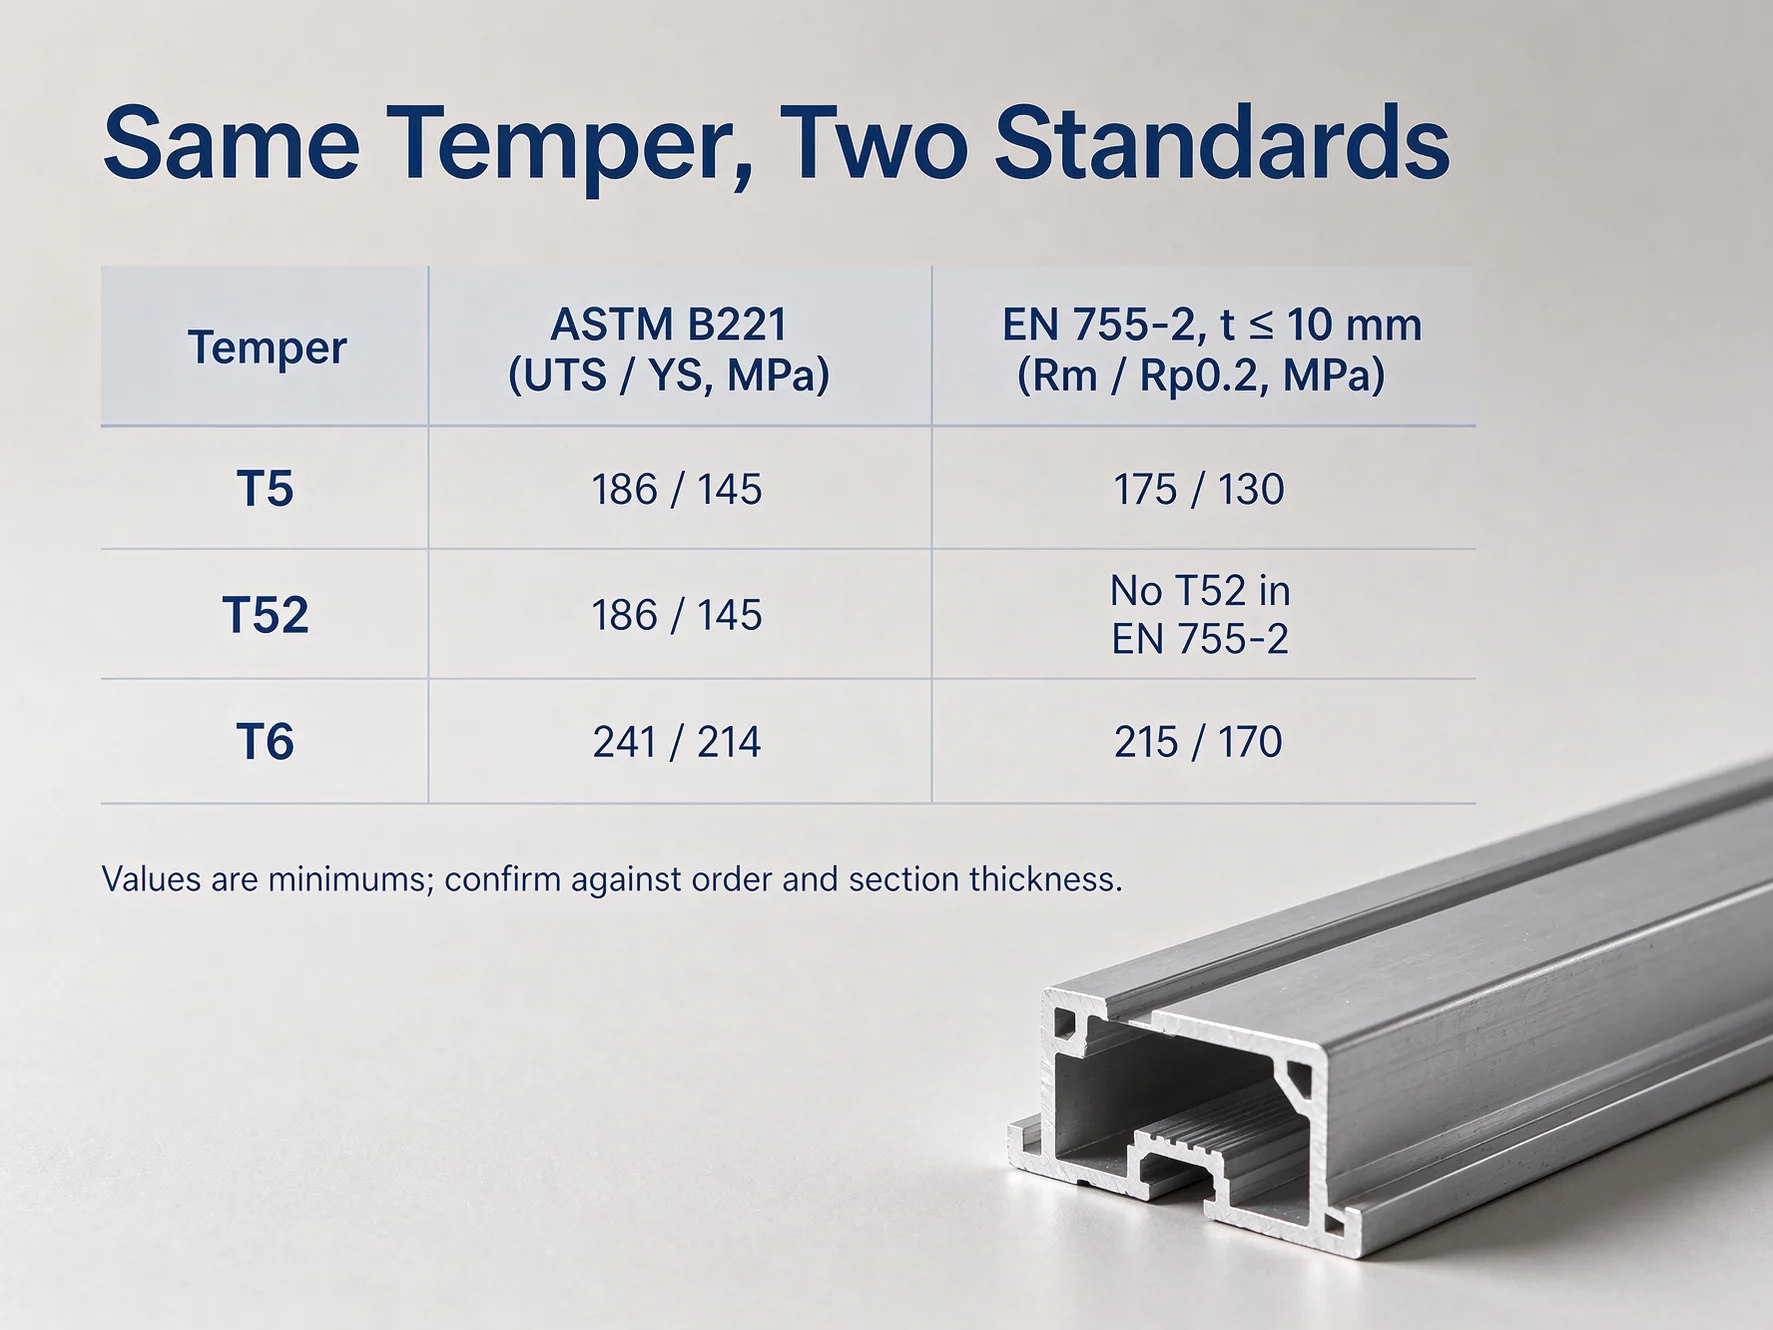
同一状态根据标准不同带有两个不同的最小值。两者都是正确的;它们适用于不同的订单。.
| 脾气 | ASTM B221:抗拉强度/屈服强度/延伸率 | EN 755-2,t ≤ 10 mm:Rm / Rp0.2 / A |
|---|---|---|
| T4 | — | 130 / 65 MPa / 14% |
| T5 | 186 / 145 MPa / 12% | 175 / 130 MPa / 8% |
| T52 | 186 / 145 MPa / 12% | 无T52 |
| T6 | 241 / 214 MPa / 12% | 215 / 170 MPa / 8% |
| T66 | — | 245 / 200 MPa / 8% |
ASTM B221涵盖挤压棒材、杆材、型材和管材;EN 755-2涵盖型材,且厚度大于10 mm时T5降至160 / 110,T6降至195 / 160。T4和T66未显示ASTM最小值,因为两者都不是该合金的ASTM状态。.
因此,一个测试值为220 MPa的6063-T6 通过 EN 755-2并 不通过 ASTM B221。两者都成立。适用哪个取决于订单的规定。.
对设计者而言,屈服强度一列起决定作用。T6将屈服强度从145提升至214 MPa,在ASTM下提升48%;在EN下同一对从130到170,提升31%。同样的比较,两个百分比——你所引用的提升幅度取决于项目所采用的标准。.
各状态的用途
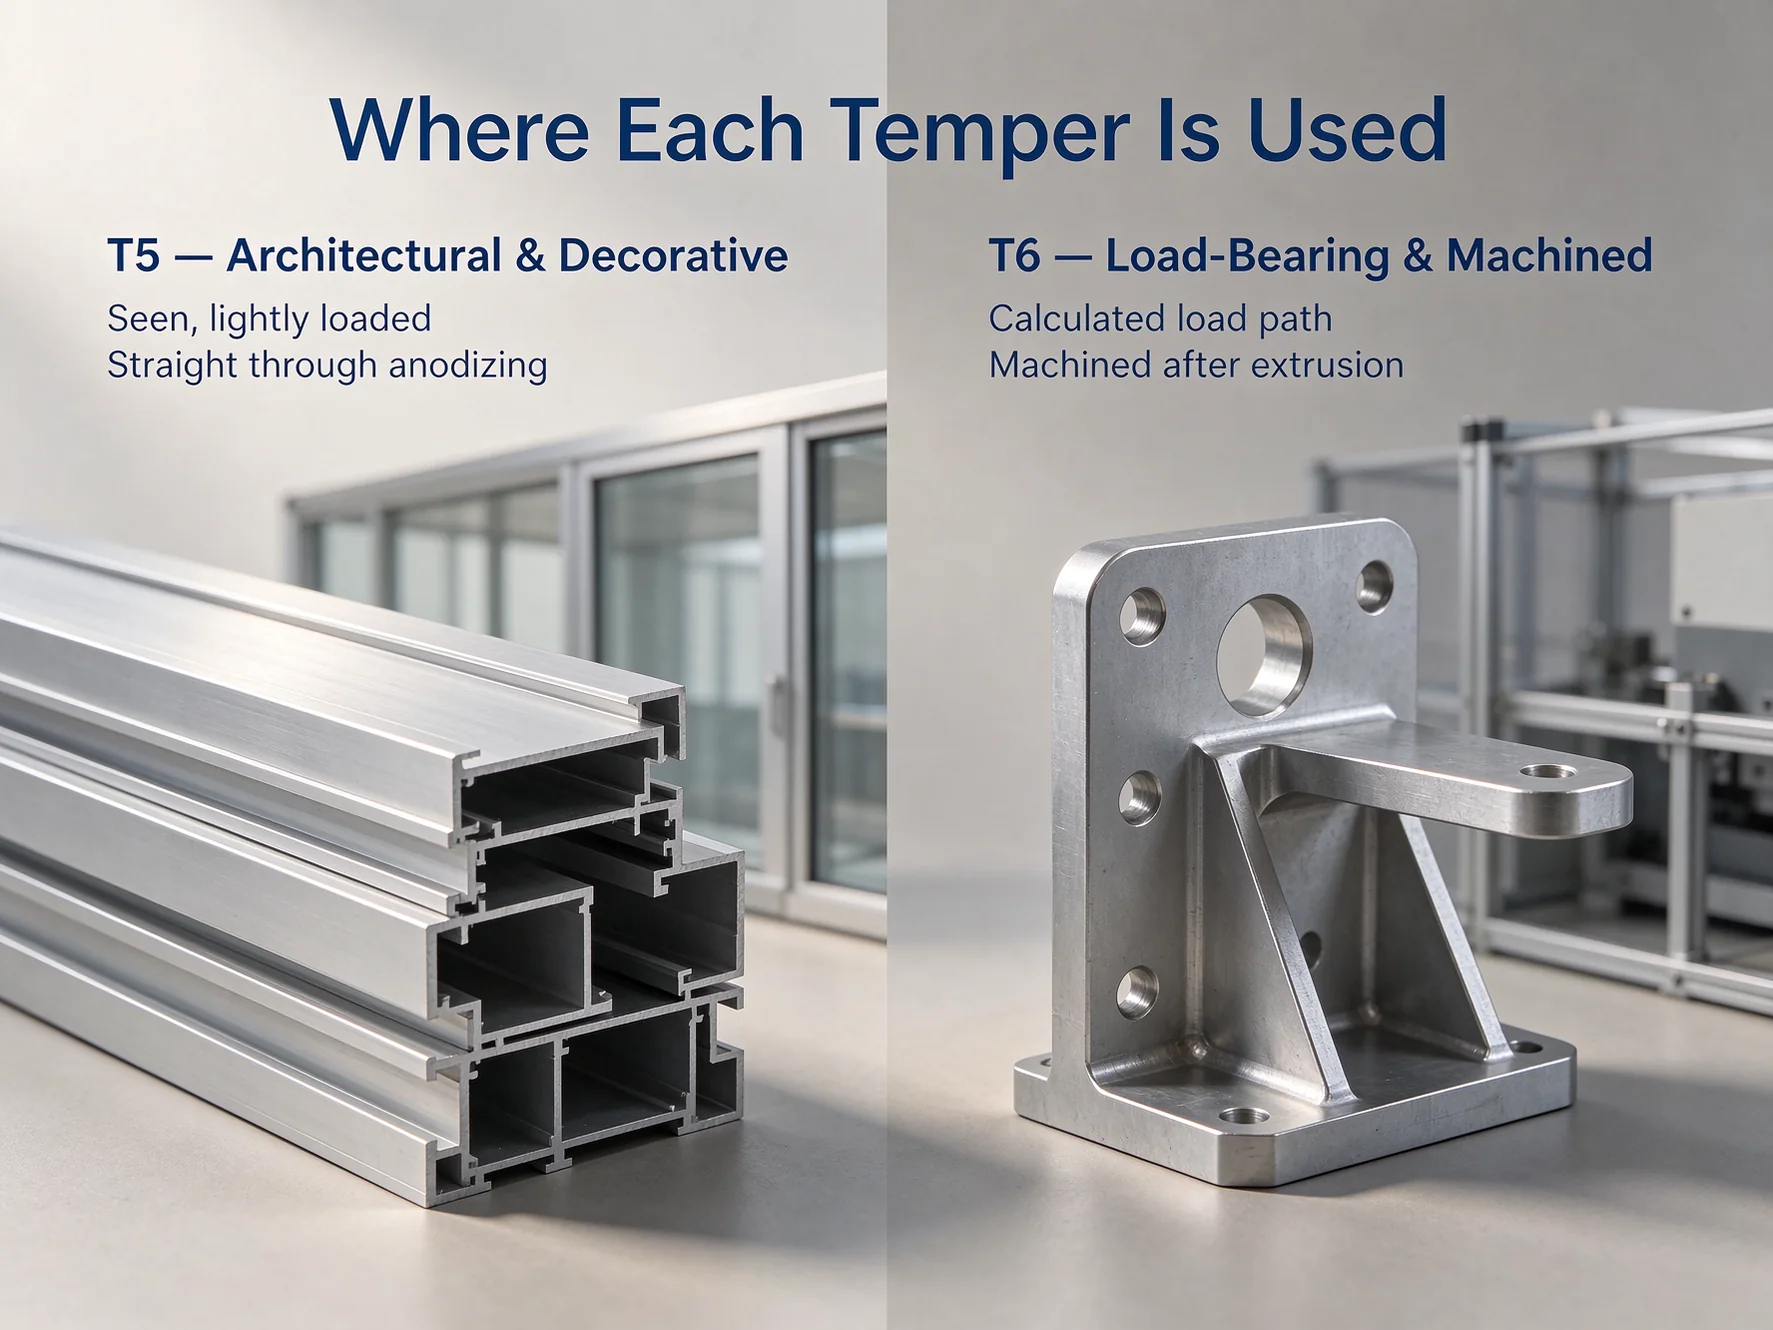
建筑和装饰型材——T5的领域
门窗型材、幕墙、栏杆、装饰条、散热器。零件可见且承载较轻;其价值在于表面,而非载荷路径。六米长的竖框必须到达时是直的,并在阳极氧化过程中保持笔直,而T5无需拉伸机即可做到这一点。.
承载和机加工零件——T6物有所值之处
结构框架、机器防护罩、具有计算载荷路径的支架、挤压后需机加工的任何零件。有两个原因显现。T6满足需要214 MPa而非145 MPa的零件。T52满足仅需T5强度但需机加工并保持平整的零件。在载荷需要T6时选择T52是强度失效;选择T6来修正变形是把钱花在错误的问题上。.
T5 vs T52 vs T6——如何选择
| 脾气 | 路线 | ASTM B221(抗拉强度/屈服强度) | 在EN 755-2中 | 最适合 | 应避免的情况 |
|---|---|---|---|---|---|
| O | 退火 | — | 是(t ≤ 25 mm) | 热处理前成形 | 按交付状态使用 |
| T4 | 固溶处理,自然时效 | — | 是(130 / 65 MPa) | 成型,使用中时效 | 交付时强度必须稳定 |
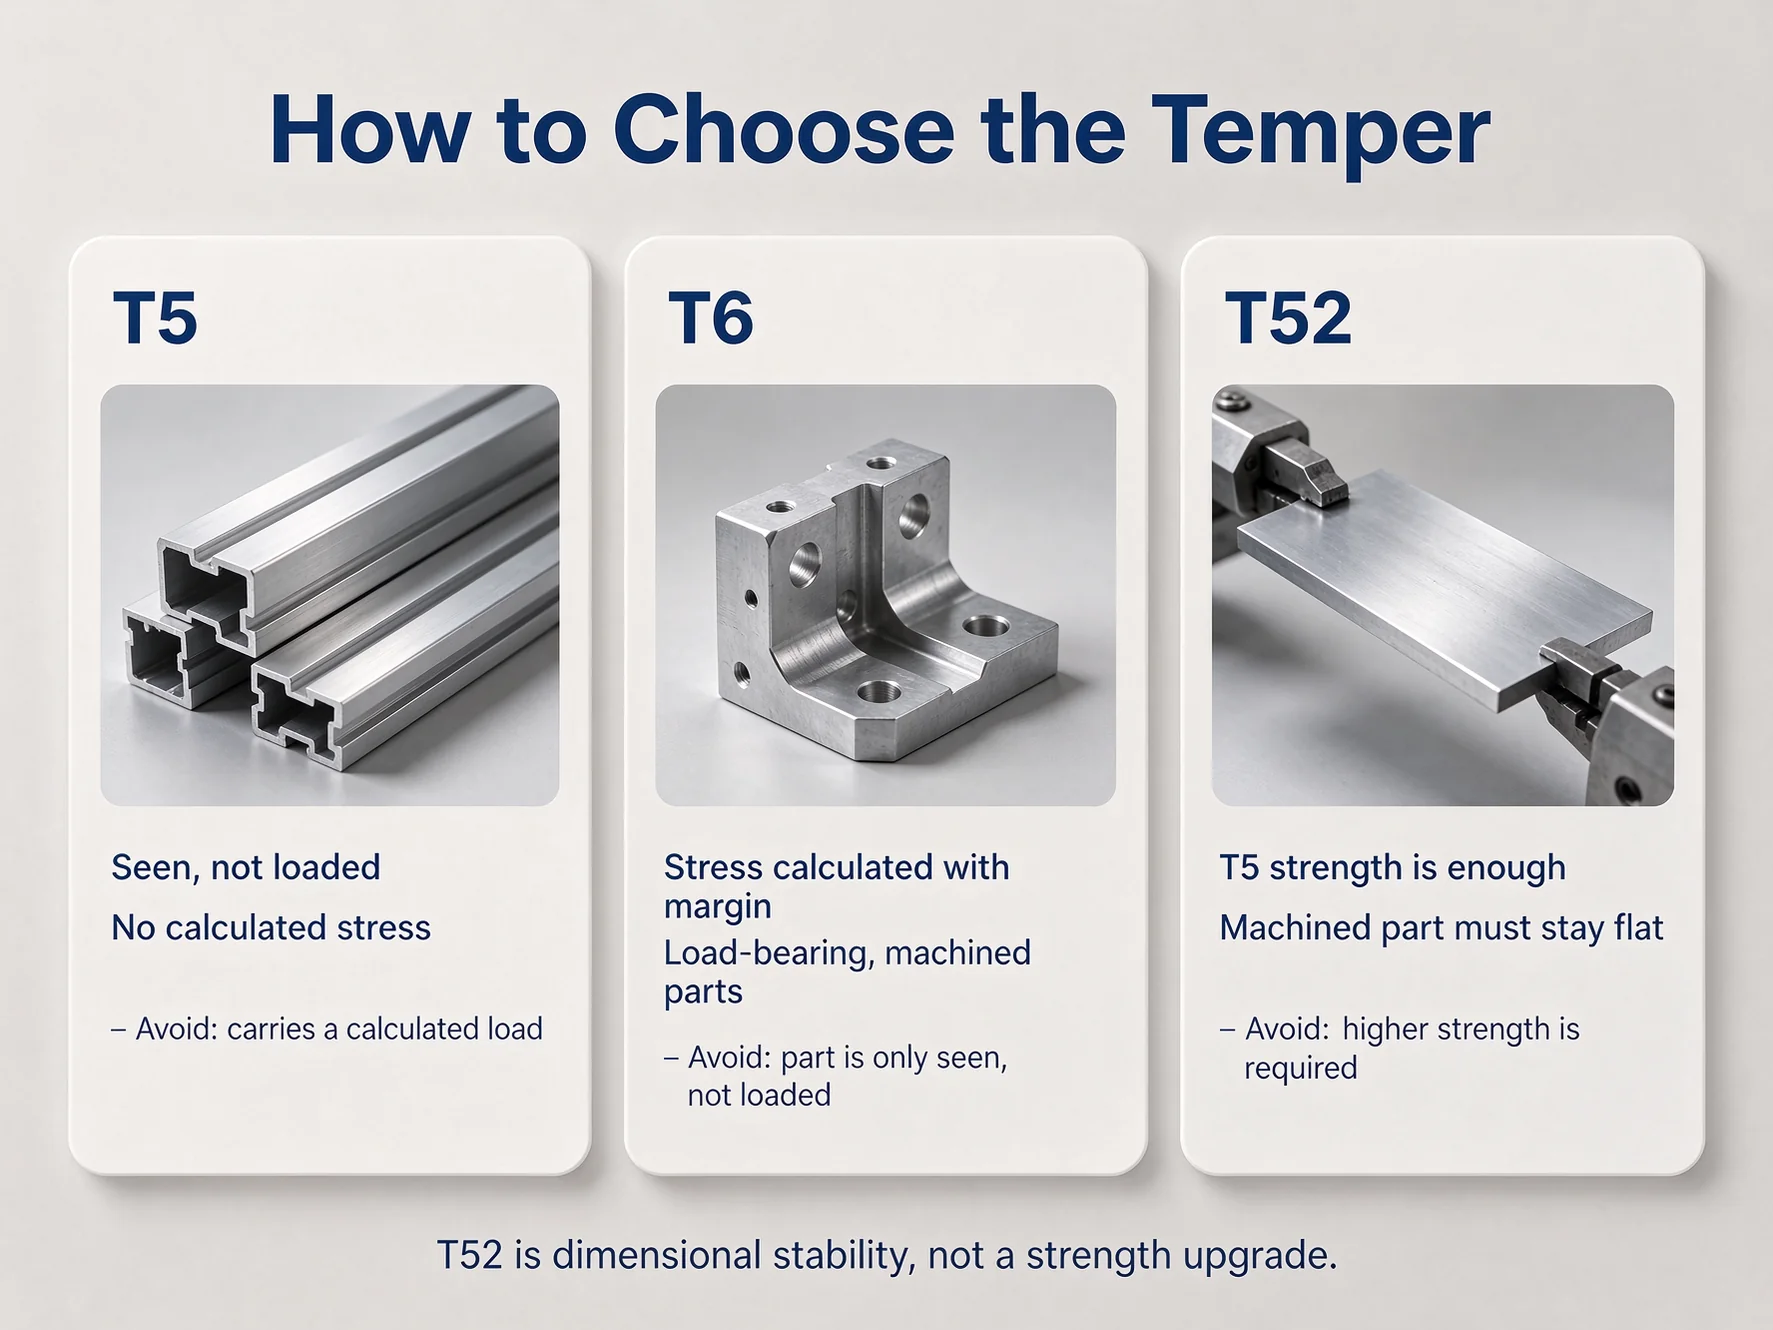
| T5 | 从挤压机冷却,时效 | 186 / 145 MPa | 是(175 / 130 MPa) | 建筑和装饰型材 | 该零件承受计算载荷 |
| T52 | T5加受控拉伸 | 186 / 145 MPa | 否 | 必须保持平整的机加工零件 | 需要更高强度 |
| T6 | 固溶处理、水淬、时效 | 241 / 214 MPa | 是(215 / 170 MPa) | 承载和结构零件 | 该零件仅外观可见,不承载 |
ASTM值为最小值;EN值为t ≤ 10 mm时的值。ASTM B221中O态控制在最大值,而T4在交付后仍继续时效,因此两者都不能提供稳定的下限。.
何时选择T5
两种条件,都很容易核查。零件为外观可见而非承载,内部无计算应力。且挤压后不经机加工,或仅在端部轻微加工,因此残余应力无从引起变形。若两者均满足,T5是最经济的正确选择。.
何时T6或T52更合适
当已计算应力且145 MPa的屈服强度无法留有裕量通过时,T6是正确选择;既然已为淬火和拉伸付费,零件就应利用额外强度。当载荷在T5下没问题但零件需机加工且必须保持平整时,T52是正确选择——这是尺寸决策,而非强度决策。.
6063-T5和T6的应用——挤压、机加工、阳极氧化、焊接
- 挤压: 模具和冷却路线需协同选择,因此为T5设计的型材若转为T6,可能需要不同的淬火布置和公差。.
- 机加工: T6切削更难,且因经过拉伸,切削后变形更小。T5切削容易,但随着金属去除会释放应力,因此T5的长零件可能弯曲,而相同零件在T52下保持平整。.
- 阳极氧化: 两种状态下相同,且为6000系列中最佳——均匀、明亮、在着色阳极氧化下可靠。它无法纠正进入槽液前已超差的型材。.
- 焊接: 4043焊丝,或接头需阳极氧化时用5356。热影响区性能大幅下降——公开指南指出损失接近母材强度的一半——因此应使焊缝远离载荷路径。T6不会时效恢复。.
优点与局限性一览
| 尺寸 | 优势 | 成本如何 |
|---|---|---|
| T5成本 | 每米成本最低——无需炉处理、淬火或拉伸机 | 屈服强度上限为145 MPa(ASTM),排除计算载荷路径 |
| T6强度 | 屈服强度214 MPa,ASTM下比T5提高48% | 淬火变形、拉伸工序、更高废品率 |
| T52稳定性 | 机加工零件保持平整 | 额外工序但强度无提升 |
| 阳极氧化表面 | 明亮、均匀、在着色阳极氧化下可靠 | 非海洋合金;沿海使用需要指定涂层 |
| 挤出性 | 6000系列中最佳;薄壁和中空结构为常规 | 同样的低合金含量正是强度上限低的原因 |
| 标准明确性 | ASTM和EN值均已发布 | 同一状态承载两个最小值,因此未注明标准的订单存在歧义 |
结论
对于6063,决定零件是否适用的是状态而非合金——且同一状态根据订单指定的标准不同承载两个最小值。规格在状态和标准同时出现之前是不完整的,而这正是证书与图纸不一致的最常见原因。.
我们在内部完成6063的挤压、时效、拉伸和阳极氧化,供应T5、T52和T6。每份订单随附注明标准的MTC。.
请将型材图纸或棒材尺寸连同您指定的状态和标准发送给我们,我们将确认状态并据此报价。.
常见问题
我可以用6063-T6代替6061-T6吗?
不可以。6063-T6在ASTM B221下达到241 / 214 MPa;6061-T6达到310 / 276。按6061数值设计的零件约短少22%。.
为什么一份6063-T6证书写215 MPa而另一份写241?
标准不同。ASTM B221要求241 MPa;EN 755-2要求10 mm及以下为215。请在订单上注明标准。.
T52比T5多提供什么?
尺寸稳定性,而非强度。ASTM B221列出的T5和T52具有相同的抗拉和屈服强度;拉伸消除应力,使机加工零件保持平整。EN没有T52。.
最小起订量和交货周期是多少?
低起订量,通常10–60天。交期取决于型材、状态和表面处理,因此与报价一并确认。请发送图纸、状态和标准。.