Co je 7075-T6 letecký kovaný hliník?
7075-T6 je nejpevnější běžně používaná tvářená hliníková slitina, dosahující meze pevnosti v tahu přibližně 572 MPa (83 ksi) při zhruba jedné třetině hmotnosti oceli. “Letecká kvalita” není specifikace — popisuje roli: díly draku a motorů, kde pevnost k hmotnosti a únavová životnost rozhodují o tom, zda konstrukce bezpečně létá po desetiletí. Kování, nikoli obrábění z desky, je to, co 7075-T6 tuto roli zajišťuje, protože proces uspořádává zrno podle zatěžovací dráhy dílu.
Zušlechtění a kovací postup společně rozhodují o tom, zda by daný letecký díl měl být vůbec z 7075-T6. T6 poskytuje špičkovou pevnost, ale nejslabší odolnost proti koroznímu praskání za napětí (SCC) v rodině 7075, takže otázka výběru není ani tak “je 7075 dostatečně pevný?” jako spíše “umožňuje provozní prostředí zušlechtění T6, nebo by zatížení mělo nést přestárnuté zušlechtění?”
Chemické složení 7075-T6
Pevnost pochází ze systému zinek-hořčík-měď. Zinek je dominantní přísadou; hořčík tvoří precipitáty MgZn₂, které zpevňují matrici; měď dále zvyšuje pevnost, ale snižuje odolnost proti korozi. Chrom zlepšuje houževnatost a omezuje růst zrna.
| Prvek | Hmotnost % | Poznámky |
|---|---|---|
| Zinek (Zn) | 5.1–6.1 | Primární zpevňující prvek |
| Hořčík (Mg) | 2.1–2.9 | Tvoří precipitáty MgZn₂ se Zn |
| Měď (Cu) | 1.2–2.0 | Zvyšuje pevnost; snižuje odolnost proti korozi |
| Chrom (Cr) | 0.18–0.28 | Houževnatost, zjemnění zrna |
| Křemík (Si) | max 0,40 | Nečistota |
| Železo (Fe) | max 0,50 | Nečistota |
| Mangan (Mn) | max. 0,30 | Nečistota |
| Titan (Ti) | max 0,20 | Zjemňovač zrna |
| Ostatní (každý / celkem) | 0,05 / 0,15 max | Stopová množství |
| Hliník (Al) | Zbytek (90,0–91,4) | Nobelmetal |
Mechanické vlastnosti výkovků z 7075-T6
Toto jsou typické hodnoty pro výkovky a desky ze zušlechtění T6. Vždy je ověřte proti atestu hutního materiálu (MTC) pro konkrétní průřez, zušlechtění a šarži tepelného zpracování.
| Majetek | Hodnota 7075-T6 | Praktický význam |
|---|---|---|
| Pevnost v tahu (UTS) | 572 MPa (83 ksi) | Nejvyšší z běžných tvářených Al slitin |
| Mez kluzu (YS) | 503 MPa (73 ksi) | ~80 % nad 6061-T6 |
| Prodloužení | 8–11% | Klesá u variant s odstraněným pnutím |
| Tvrdost | ~150 HB | — |
| Hustota | 2,81 g/cm³ | Jedna třetina oceli |
| Tepelná vodivost | ~130 W/m-K | Nižší než 6xxx a čistý Al |
| Modul pružnosti | ~72 GPa | — |
| Únavová pevnost (10⁷ cyklů) | ~160 MPa | Zvýšena kovaným směrováním zrna |
Mez kluzu je hodnota, která řídí většinu rozhodnutí o draku. Při 503 MPa nese 7075-T6 přibližně o 80 % větší zatížení než 6061-T6, než se plasticky deformuje — proto nahrazuje ocel v konstrukcích s kritickou hmotností. Právě tato precipitací zpevněná mikrostruktura ji činí citlivou na SCC a obtížně svařitelnou.
Proč je kování důležité pro letecký 7075-T6
Kování začíná ohřátým polotovarem, který je protlačován mezi zápustkami. Tlak uzavírá vnitřní dutiny a nutí zrno sledovat obrys dílu, čímž vzniká hutnější a houževnatější součást než odlitek a součást odolnější proti únavě než obráběná z desky.
| Formulář | Struktura zrna | Únavová životnost | Nejlepší použití |
|---|---|---|---|
| Odlitek | Náhodná, porézní | Nejnižší | Nekritické, složité tvary |
| Obráběná deska | Řez napříč původním zrnem | Mírná | Malé množství, jednoduché díly |
| Výkovek | Uspořádáno podle zatěžovací dráhy | Nejvyšší | Kritická zatížení draku a podvozku |
Kování do uzavřené zápustky je výchozí volbou pro hotové letecké díly, protože dutina definuje tvar a zrno sleduje obrys. Práce s volnou zápustkou zůstává užitečná pro prstence, bloky a předkovky, které se později obrábějí.
Zušlechtění výkovků 7075 a specifikace AMS
Různá zušlechtění vyměňují pevnost za odolnost proti SCC. Čísla AMS (Aerospace Material Specification) níže jsou odkazovací specifikace, které kupující uvádějí na objednávkách.
| Temperament | Specifikace AMS | UTS (min.) | YS (min.) | Tažnost (min.) | Odolnost proti SCC |
|---|---|---|---|---|---|
| T6 | 4126 | 83 ksi (572 MPa) | 73 ksi (503 MPa) | 11% | Nejnižší |
| T73 | 4141 (zápustkové výkovky) | 83 ksi (572 MPa) | 73 ksi (503 MPa) | 8% | Vysoká |
| T7352 | 4147 | 83 ksi (572 MPa) | 73 ksi (503 MPa) | 9% | Vysoká + houževnatost |
| T74 | 4131 | 85 ksi (586 MPa) | 73 ksi (503 MPa) | 9% | Střední–vysoká |
Minima AMS drží T6, T73 a T7352 na stejné spodní hranici 572 MPa, ale typické hodnoty po kování se liší: T6 dosahuje nejvyšší typické pevnosti, zatímco T73 vyměňuje přibližně 10–15 % pevnosti za výrazně lepší odolnost proti SCC. T652 — T6 plus 1–5 % relaxace tlakovým pnutím — je obvyklá specifikace pro obráběné letecké výkovky, protože snižuje zbytkové pnutí a zlepšuje rozměrovou stabilitu. Skutečné hodnoty ověřte proti MTC.
Letecké aplikace kovaného 7075-T6
Kovaný 7075-T6 si vydobývá své místo všude tam, kde pevnost, únavová životnost a hmotnost leží na stejné kritické cestě.
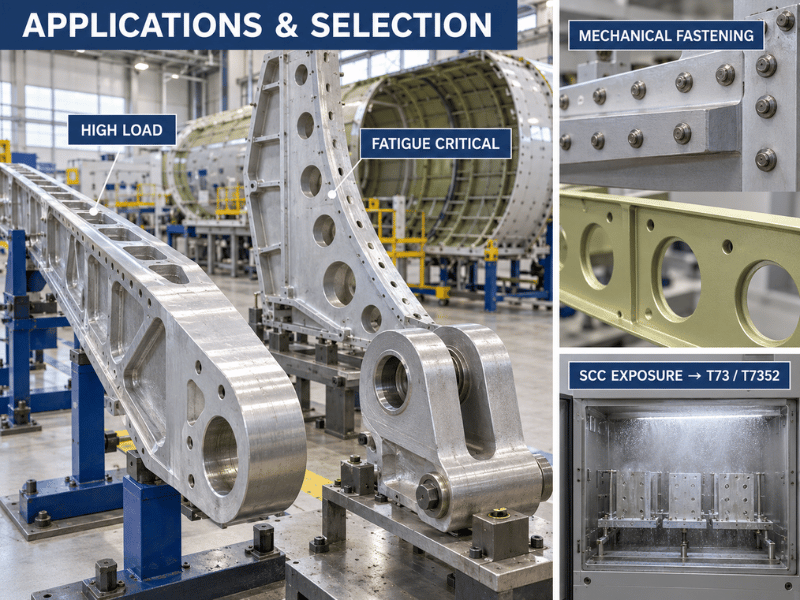
- Nosníky křídel, žebra a úchytné díly trupu využívají uspořádaný tok zrna k odolávání cyklickým zatížením, kterým jsou tyto díly vystaveny po desetiletí. Sekce kritické z hlediska SCC přecházejí na T73 nebo T7352; ostatní zůstávají na T6 nebo T652 s povlakem.
- Části podvozku spoléhají na odolnost proti nárazu a únavovou pevnost při opakovaných zatíženích při dosednutí.
- Díly raket a munice využívají poměr pevnosti k hmotnosti při extrémním zrychlení a tepelných výkyvech.
- Letecké spojovací prvky (nýty, šrouby) používají konzistentní mechanické vlastnosti, které splňují letecké kvalitativní a bezpečnostní limity.
- Rámy sedadel a nákladní komponenty získávají tuhost bez přidání hmotnosti přepravovaných cestujících.
Go/No-Go: Kdy specifikovat kovaný 7075-T6
Použijte níže uvedené podmínky pro sebekontrolu před specifikací slitiny a tepelného zpracování.
Go, když:
- Díl musí přenášet vysoké statické nebo únavové zatížení a snížení hmotnosti oproti oceli je cílem projektu.
- Geometrie může být povlakována, plátována nebo udržována v chráněné vnitřní struktuře.
- Provozní prostředí je nekorozivní nebo díl může přejít na T73/T7352 pro odolnost proti SCC.
- Kování na téměř konečný tvar snižuje náklady na materiál a obrábění při sériové výrobě.
No-Go, když:
- Díl je vystaven trvalému tahovému zatížení v chloridovém nebo mořském prostředí a musí zůstat v T6 — specifikujte místo toho T73/T7352.
- Je vyžadováno svařování nebo oprava v terénu tavným svařováním — 7075 nelze spolehlivě svařovat.
- Díl je tenký, plochý a dostatečně jednoduchý, že obráběná deska splňuje zatížení — kování přidává náklady na nástroje bez přínosu.
- Rozpočet je prioritou a pevnost řady 6xxx je přijatelná — 6061-T6 stojí méně a lze jej svařovat.
Práce s kovaným 7075-T6
Obrábění je přímočaré se správným nastavením. Karbidové nástroje, tuhé upínání a přívalové chlazení zabraňují rozmazávání povrchu zpevněného za studena; 7075-T6 produkuje čisté třísky a udržuje těsné tolerance.
Svařování se obecně vyhýbáme. Měď a zinek způsobují horké praskání, tepelně ovlivněná zóna ztrácí velkou část své pevnosti a spoj má špatný výkon z hlediska koroze a SCC. Nýty, šrouby a lepení jsou běžné způsoby spojování.
Ochrana proti korozi je ve většině prostředí povinná. T6 odolává vnitřní atmosféře, ale v chloridovém prostředí podléhá důlkové korozi, takže anodizace, lakování nebo plátování je standardem. Pro jakékoli slané nebo trvale vlhké prostředí přejděte na T73, místo abyste se spoléhali pouze na povlak.
Navrhujte s ohledem na proces včas. Udržujte redukční poměr kování alespoň 4:1, používejte velkorysé zaoblení a úkosy, vyhýbejte se tenkým průřezům, které chladnou příliš rychle, a orientujte díl tak, aby tok zrn probíhal podél hlavní cesty napětí. Tato rozhodnutí určují, zda kování překoná obráběnou desku v únavě.
Výhody a omezení na první pohled
| Rozměr | Síla | Pozor na |
|---|---|---|
| Poměr pevnosti k hmotnosti | Nejvyšší z běžných tvářených Al slitin | Vyšší náklady na materiál a kování |
| Únavová životnost | Vynikající s uspořádaným tokem zrn | Závisí na kvalitě kování |
| Obrobitelnost | Dobré s karbidem + chladicí kapalinou | Zpevňuje povrch |
| Koroze | Střední obecná, špatná SCC (T6) | Vyžaduje povlak; T73 pro slané prostředí |
| Svařitelnost | Špatné — spojování spojovacími prvky | Omezuje možnosti opravy |
| Volba tepelného zpracování | Žebřík T6 → T73/T7352 → T74 | Přizpůsobte expozici SCC |
Závěr
Kovaný letecký hliník 7075-T6 přeměňuje nejsilnější běžný tvářený hliník na husté, únavově odolné díly, jejichž zrno sleduje cestu zatížení — kompromis je reálný: T6 poskytuje špičkovou pevnost, ale nejslabší odolnost proti SCC z celé řady, pouze střední obecnou odolnost proti korozi a v podstatě žádnou svařitelnost, takže povlakování a mechanické spojování jsou normou.
Linsy Aluminum dodává 7075-T6 a související tepelné zpracování a koordinuje kované tvary prostřednictvím partnerských procesních zařízení, s vlastním CNC obráběním, svařováním, laserovým řezáním a povrchovým dokončováním (anodizace, leštění) pro dokončení vašeho dílu. Každá objednávka je dodávána s MTC a zprávy o zkouškách SGS (chemické, mechanické, ultrazvukové, RoHS + REACH) jsou k dispozici na vyžádání; typická dodací lhůta na zakázku je 10–60 dní v závislosti na velikosti a zpracování, s podporou nízkého MOQ pro neskladové položky.
Pošlete výkres kování pro posouzení proveditelnosti a vhodnosti jakosti — Linsy pokrývá dodávky materiálu a následné zpracování napříč řadami 1000–8000.
Často kladené otázky
Jaký je rozdíl mezi kováním 7075-T6 a T652?
Obě dosahují téměř identické pevnosti, ale T652 přidává 1–5% uvolnění tlakového napětí ihned po kalení. To snižuje zbytkové napětí z 60–90 MPa na 20–40 MPa a zlepšuje rozměrovou stabilitu, takže T652 je obvyklá specifikace pro obráběná letecká kování, zatímco T6 se hodí pro méně kritické díly.
Jak si 7075-T6 stojí ve srovnání s 2024-T3 a 6061-T6?
7075-T6 má nejvyšší pevnost ze všech tří — přibližně 572 MPa UTS oproti ~483 MPa pro 2024-T3 a ~310 MPa pro 6061-T6. 2024-T3 nabízí lepší únavovou odolnost a mírně lepší odolnost proti korozi než 7075, ale nižší pevnost; 6061-T6 se mnohem snáze svařuje a méně koroduje, při přibližně poloviční pevnosti. Zvolte 7075-T6, když dominuje poměr pevnosti k hmotnosti.
Lze hliník 7075-T6 svařovat?
Svařování se obecně vyhýbáme. Měď a zinek způsobují horké praskání, tepelně ovlivněná zóna ztrácí velkou část své pevnosti a spoj je náchylný ke korozi a SCC. Nýty, šrouby nebo lepení jsou standardní metody spojování.
Které tepelné zpracování kování 7075 mám použít pro mořský nebo slaný díl?
Ne T6. V chloridovém prostředí T6 podléhá důlkové korozi a má nejhorší odolnost proti SCC z řady 7075. Specifikujte přestárnuté tepelné zpracování T73 nebo T7352, které vyměňuje pevnost za výrazně lepší odolnost proti SCC, a stále aplikujte povlak nebo plátování.
Je kovaný 7075-T6 pevnější než obrábění stejného dílu z desky?
Kování nezvyšuje základní pevnost slitiny, ale uzavírá vnitřní dutiny a uspořádává zrno podle tvaru dílu, čímž zvyšuje houževnatost a únavovou životnost oproti obráběné desce ze stejné slitiny a tepelného zpracování. Také šetří materiál díky téměř konečnému tvaru, ačkoli nástroje pro zápustkové kování přidávají počáteční náklady, které se vyplatí při sériové výrobě.