Что такое кованый алюминий авиационного класса 7075-T6?
7075-T6 — это самый высокопрочный распространённый деформируемый алюминиевый сплав, достигающий предела прочности при растяжении около 572 МПа (83 ksi) при весе примерно в одну треть от веса стали. “Авиационный класс” — это не спецификация, а описание назначения: элементы планера и детали двигателей, где соотношение прочности к весу и усталостная долговечность определяют, будет ли конструкция безопасно эксплуатироваться десятилетиями. Именно ковка, а не механическая обработка из плиты, обеспечивает 7075-T6 эту роль, поскольку процесс ориентирует зерно вдоль пути нагрузки детали.
Состояние термообработки и маршрут ковки вместе определяют, следует ли вообще применять 7075-T6 для данной авиационной детали. T6 обеспечивает максимальную прочность, но наименьшую стойкость к коррозионному растрескиванию под напряжением (SCC) среди семейства 7075, поэтому вопрос выбора — не столько “достаточно ли прочен 7075?”, сколько “допускает ли условия эксплуатации состояние T6, или нагрузку должно нести перестаренное состояние?”
Химический состав 7075-T6
Прочность обеспечивается системой цинк–магний–медь. Цинк является доминирующей добавкой; магний образует выделения MgZn₂, которые упрочняют матрицу; медь дополнительно повышает прочность, но снижает коррозионную стойкость. Хром улучшает вязкость и ограничивает рост зерна.
| Элемент | Вес % | Примечания |
|---|---|---|
| Цинк (Zn) | 5.1–6.1 | Основной упрочняющий элемент |
| Магний (Mg) | 2.1–2.9 | Образует выделения MgZn₂ с Zn |
| Медь (Cu) | 1.2–2.0 | Повышает прочность; снижает коррозионную стойкость |
| Хром (Cr) | 0.18–0.28 | Вязкость, измельчение зерна |
| Кремний (Si) | 0,40 макс. | Примесь |
| Железо (Fe) | 0,50 макс. | Примесь |
| Марганец (Mn) | 0,30 макс. | Примесь |
| Титан (Ti) | 0,20 макс. | Модификатор зерна |
| Прочие (каждый / всего) | 0,05 / 0,15 макс. | Ограничения по следам |
| Алюминий (Al) | Остаток (90,0–91,4) | Основной металл |
Механические свойства поковок 7075-T6
Это типичные значения для поковок и плит в состоянии T6. Всегда сверяйте с сертификатом качества металла (MTC) для конкретного сечения, состояния термообработки и партии термообработки.
| Недвижимость | Значение для 7075-T6 | Практическое значение |
|---|---|---|
| Предельная прочность на разрыв (UTS) | 572 МПа (83 ksi) | Наивысший среди распространённых деформируемых алюминиевых сплавов |
| Предел текучести (YS) | 503 МПа (73 ksi) | ~80% выше, чем у 6061-T6 |
| Удлинение | 8–11% | Снижается в вариантах со снятием напряжений |
| Твердость | ~150 HB | — |
| Плотность | 2,81 г/см³ | Одна треть от стали |
| Теплопроводность | ~130 Вт/м-К | Ниже 6xxx и чистого Al |
| Модуль упругости | ~72 ГПа | — |
| Предел выносливости (10⁷ циклов) | ~160 МПа | Повышается за счёт направленного течения зерна при ковке |
Предел текучести — это показатель, который определяет большинство решений по планеру. При 503 МПа 7075-T6 несёт примерно на 80% большую нагрузку, чем 6061-T6, до начала пластической деформации — именно поэтому он заменяет сталь в конструкциях, где критичен вес. Та же самая микроструктура, упрочнённая выделениями, делает его чувствительным к SCC и трудносвариваемым.
Почему ковка важна для авиационного 7075-T6
Ковка начинается с нагретой заготовки, которую сжимают между штампами. Давление закрывает внутренние пустоты и заставляет зерно следовать контуру детали, создавая более плотный и вязкий компонент, чем литьё, и более усталостно-стойкий, чем деталь, обработанная из плиты.
| Форма | Структура зерна | Усталостная долговечность | Оптимальное применение |
|---|---|---|---|
| Литьё | Случайная, пористая | Самый низкий | Некритичные, сложные формы |
| Обработанная плита | Разрез поперёк исходного зерна | Умеренный | Мелкосерийные, простые детали |
| Ковка | Ориентировано вдоль пути нагрузки | Самый высокий | Критичные нагрузки планера и шасси |
Ковка на закрытых штампах является стандартом для готовых аэрокосмических деталей, поскольку полость определяет форму, а зерно следует контуру. Ковка на открытых штампах остаётся полезной для колец, блоков и заготовок, которые позже обрабатываются механически.
Состояния термообработки поковок 7075 и спецификации AMS
Различные состояния термообработки обеспечивают компромисс между прочностью и стойкостью к SCC. Номера AMS (Aerospace Material Specification — спецификация аэрокосмических материалов), приведённые ниже, являются закупочными ссылками, которые покупатели указывают в заказах на поставку.
| Темпер | Спецификация AMS | Предел прочности (мин.) | Предел текучести (мин.) | Удлинение (мин.) | Сопротивление КРН |
|---|---|---|---|---|---|
| T6 | 4126 | 83 ksi (572 МПа) | 73 ksi (503 МПа) | 11% | Самый низкий |
| T73 | 4141 (штампованные поковки) | 83 ksi (572 МПа) | 73 ksi (503 МПа) | 8% | Высокий |
| T7352 | 4147 | 83 ksi (572 МПа) | 73 ksi (503 МПа) | 9% | Высокая + вязкость |
| T74 | 4131 | 85 ksi (586 МПа) | 73 ksi (503 МПа) | 9% | Умеренная–высокая |
Минимумы AMS удерживают T6, T73 и T7352 на одном уровне 572 МПа, но типичные значения после ковки различаются: T6 достигает наибольшей типичной прочности, тогда как T73 обменивает примерно 10–15% прочности на заметно лучшую стойкость к SCC. T652 — T6 плюс снятие сжимающих напряжений на 1–5% — является обычной спецификацией для механически обработанных аэрокосмических поковок, поскольку снижает остаточные напряжения и улучшает размерную стабильность. Подтверждайте фактические значения по MTC.
Аэрокосмическое применение кованого 7075-T6
Кованый 7075-T6 занимает своё место везде, где прочность, усталостная долговечность и масса находятся на одном критическом пути.
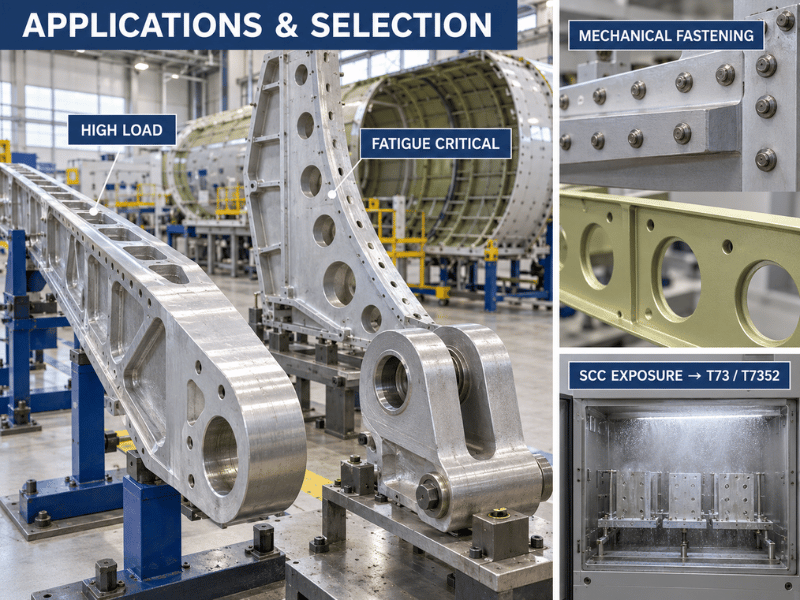
- Лонжероны крыла, нервюры и узлы фюзеляжа используют ориентированное течение зерна для сопротивления циклическим нагрузкам, которые эти детали испытывают на протяжении десятилетий. Критичные по SCC сечения переводятся на T73 или T7352; остальные остаются на T6 или T652 с покрытием.
- Компоненты шасси полагаются на ударную вязкость и усталостную прочность при повторяющихся нагрузках касания.
- Детали ракет и боеприпасов использовать соотношение прочности и веса при экстремальных ускорениях и термических перепадах.
- Авиационные крепёжные элементы (заклёпки, болты) используют стабильные механические свойства, соответствующие авиационным стандартам качества и безопасности.
- Каркасы сидений и грузовые компоненты обеспечивают жёсткость без увеличения массы, приходящейся на пассажиров.
Go/No-Go: когда указывать кованый 7075-T6
Используйте приведённые ниже условия для самопроверки перед указанием сплава и состояния.
Go, когда:
- Деталь должна нести высокую статическую или усталостную нагрузку, и снижение веса по сравнению со сталью является целью проекта.
- Геометрия может быть покрыта, плакирована или размещена в защищённой внутренней конструкции.
- Условия эксплуатации некоррозионны, или деталь может быть переведена в T73/T7352 для стойкости к SCC.
- Ковка с минимальными припусками снижает затраты на материал и механическую обработку при серийном производстве.
No-Go, когда:
- Деталь находится под длительной растягивающей нагрузкой в хлоридной или морской среде и должна оставаться в T6 — укажите T73/T7352 вместо этого.
- Требуется сварка или ремонт плавлением на месте — 7075 не сваривается надёжно.
- Деталь тонкая, плоская и достаточно простая, чтобы обработанная плита выдерживала нагрузку — ковка добавляет затраты на оснастку без выгоды.
- Бюджет является приоритетом, и прочность серии 6xxx приемлема — 6061-T6 стоит дешевле и сваривается.
Работа с кованым 7075-T6
Механическая обработка проста при правильной настройке. Твердосплавный инструмент, жёсткое закрепление и обильная подача СОЖ предотвращают налипание на нагартованной поверхности; 7075-T6 даёт чистую стружку и обеспечивает tight tolerances.
Сварки, как правило, избегают. Медь и цинк вызывают горячее растрескивание, зона термического влияния теряет значительную часть прочности, а соединение плохо противостоит коррозии и SCC. Заклёпки, болты и клеевое соединение являются обычными способами соединения.
Защита от коррозии обязательна в большинстве сред. T6 устойчив к indoor-атмосфере, но питтингует при воздействии хлоридов, поэтому анодирование, окраска или плакирование являются стандартом. Для любой солевой или длительно влажной среды переходите на T73, а не полагайтесь только на покрытие.
Проектируйте под процесс заранее. Поддерживайте степень уковки не менее 4:1, используйте щедрые галтели и углы уклона, избегайте тонких сечений, которые слишком быстро охлаждаются, и ориентируйте деталь так, чтобы направление волокна шло вдоль основного пути напряжений. Эти решения определяют, превзойдёт ли ковка обработанную плиту по усталостной прочности.
Преимущества и ограничения вкратце
| Размер | Прочность | Обратите внимание |
|---|---|---|
| Прочность к весу | Наивысший среди распространённых деформируемых алюминиевых сплавов | Более высокая стоимость материала и ковки |
| Усталостная долговечность | Отличная при ориентированном направлении волокна | Зависит от качества поковки |
| Обрабатываемость | Хорошая с твердосплавным инструментом + СОЖ | Упрочняет поверхность при деформации |
| Коррозия | Умеренная общая, плохая стойкость к КР (T6) | Требуется покрытие; T73 для солевой среды |
| Свариваемость | Плохая — соединение крепежом | Ограничивает возможности ремонта |
| Выбор состояния | Лестница T6 → T73/T7352 → T74 | Соответствие воздействию SCC |
Заключение
Кованый авиационный алюминий 7075-T6 превращает самый прочный распространённый деформируемый алюминий в плотные усталостно-стойкие детали, волокно которых следует по пути нагрузки — компромисс реален: T6 даёт пиковую прочность, но weakest сопротивление SCC в семействе, лишь умеренную общую коррозионную стойкость и практически нулевую свариваемость, поэтому покрытие и механическое соединение являются нормой.
Linsy Aluminum поставляет 7075-T6 и родственные состояния и координирует кованые формы через партнёрские производственные мощности, с собственными возможностями ЧПУ-обработки, сварки, лазерной резки и финишной обработки поверхности (анодирование, полировка) для завершения вашей детали. Каждый заказ отгружается с MTC, а отчёты об испытаниях SGS (химические, механические, ультразвуковые, RoHS + REACH) доступны по запросу; типичное время выполнения индивидуального заказа составляет 10–60 дней в зависимости от размера и обработки, с поддержкой низкого MOQ для нестандартных позиций.
Отправьте чертёж поковки для проверки осуществимости и соответствия марки — Linsy охватывает поставку материалов и последующую обработку по сериям 1000–8000.
Часто задаваемые вопросы
В чём разница между поковками 7075-T6 и T652?
Оба достигают почти идентичной прочности, но T652 добавляет 1–5% снятия напряжений сжатием сразу после закалки. Это снижает остаточные напряжения с 60–90 МПа до 20–40 МПа и улучшает размерную стабильность, поэтому T652 обычно указывается для механически обрабатываемых аэрокосмических поковок, тогда как T6 подходит для менее критичных деталей.
Как 7075-T6 соотносится с 2024-T3 и 6061-T6?
7075-T6 имеет наибольшую прочность из трёх — около 572 МПа UTS против ~483 МПа для 2024-T3 и ~310 МПа для 6061-T6. 2024-T3 обеспечивает лучшую усталостную прочность и немного лучшую коррозионную стойкость, чем 7075, но меньшую прочность; 6061-T6 гораздо легче сваривается и меньше корродирует, при примерно вдвое меньшей прочности. Выбирайте 7075-T6, когда соотношение прочности и веса доминирует.
Можно ли сваривать алюминий 7075-T6?
Сварки, как правило, избегают. Медь и цинк вызывают горячее растрескивание, зона термического влияния теряет значительную часть прочности, а соединение уязвимо к коррозии и КР. Заклёпки, болты или клеевое соединение — стандартные методы соединения.
Какое состояние ковки 7075 следует использовать для морской детали или детали, работающей в солёной воде?
Не T6. В хлоридных средах T6 питтингует и имеет худшую стойкость к SCC в семействе 7075. Укажите перестаренное состояние T73 или T7352, которые обменивают прочность на заметно лучшую стойкость к SCC, и всё равно применяйте покрытие или плакирование.
Кованый 7075-T6 прочнее, чем обработка той же детали из плиты?
Ковка не повышает базовую прочность сплава, но закрывает внутренние пустоты и ориентирует волокно вдоль формы детали, повышая вязкость и усталостную долговечность по сравнению с обработанной плитой из того же сплава и состояния. Она также экономит материал за счёт формы, близкой к конечной, хотя оснастка для закрытой штамповки добавляет первоначальные затраты, которые окупаются при серийном производстве.