Czym jest kute aluminium lotnicze 7075-T6?
7075-T6 to stop aluminium o najwyższej wytrzymałości spośród powszechnie stosowanych stopów kutych, osiągający wytrzymałość na rozciąganie bliską 572 MPa (83 ksi) przy około jednej trzeciej masy stali. “Lotniczy” nie jest specyfikacją — opisuje rolę: elementy płatowca i silnika, gdzie stosunek wytrzymałości do masy i trwałość zmęczeniowa decydują o tym, czy konstrukcja lata bezpiecznie przez dziesięciolecia. Kucie, a nie obróbka skrawaniem z płyty, jest tym, co zapewnia 7075-T6 tę rolę, ponieważ proces ten układa ziarna zgodnie ze ścieżką obciążenia części.
Stan umocnienia i metoda kucia wspólnie decydują o tym, czy dany element lotniczy powinien być w ogóle wykonany z 7075-T6. T6 zapewnia szczytową wytrzymałość, ale najsłabszą odporność na pękanie korozyjne naprężeniowe (SCC) w rodzinie 7075, więc pytanie o wybór brzmi mniej “czy 7075 jest wystarczająco mocny?” a bardziej “czy środowisko eksploatacji pozwala na stan T6, czy obciążenie powinien przenosić stan przestarzały?”
Skład chemiczny 7075-T6
Wytrzymałość pochodzi z układu cynk-magnez-miedź. Cynk jest dominującym dodatkiem; magnez tworzy wydzielenia MgZn₂, które utwardzają osnowę; miedź dodatkowo zwiększa wytrzymałość, ale obniża odporność korozyjną. Chrom poprawia ciągliwość i ogranicza rozrost ziaren.
| Element | Waga % | Uwagi |
|---|---|---|
| Cynk (Zn) | 5.1–6.1 | Główny pierwiastek wzmacniający |
| Magnez (Mg) | 2.1–2.9 | Tworzy wydzielenia MgZn₂ z Zn |
| Miedź (Cu) | 1.2–2.0 | Zwiększa wytrzymałość; obniża odporność korozyjną |
| Chrom (Cr) | 0.18–0.28 | Ciągliwość, rozdrobnienie ziaren |
| Krzem (Si) | maks. 0,40 | Zanieczyszczenie |
| Żelazo (Fe) | 0,50 maks. | Zanieczyszczenie |
| Mangan (Mn) | maks. 0,30 | Zanieczyszczenie |
| Tytan (Ti) | 0,20 maks. | Rafinator ziarna |
| Inne (każdy / łącznie) | 0,05 / 0,15 maks. | Limity śladowe |
| Aluminium (Al) | Reszta (90,0–91,4) | Metal nieszlachetny |
Właściwości mechaniczne odkuwek 7075-T6
Są to typowe wartości dla odkuwek i płyt w stanie T6. Zawsze należy je potwierdzić w świadectwie badania materiału (MTC) dla konkretnego przekroju, stanu umocnienia i partii obróbki cieplnej.
| Nieruchomość | Wartość dla 7075-T6 | Znaczenie praktyczne |
|---|---|---|
| Najwyższa wytrzymałość na rozciąganie (UTS) | 572 MPa (83 ksi) | Najwyższa spośród powszechnych stopów Al kutych |
| Yield Strength (YS) | 503 MPa (73 ksi) | ~80% więcej niż 6061-T6 |
| Wydłużenie | 8–11% | Spada w wariantach odprężonych |
| Twardość | ~150 HB | — |
| Gęstość | 2,81 g/cm³ | Jedna trzecia stali |
| Przewodność cieplna | ~130 W/m-K | Poniżej 6xxx i czystego Al |
| Moduł sprężystości | ~72 GPa | — |
| Wytrzymałość zmęczeniowa (10⁷ cykli) | ~160 MPa | Podwyższony przez kuty przepływ ziaren |
Granica plastyczności to wartość, która napędza większość decyzji dotyczących płatowca. Przy 503 MPa, 7075-T6 przenosi około 80% więcej obciążenia niż 6061-T6 zanim ulegnie odkształceniu plastycznemu — dlatego zastępuje stal w konstrukcjach krytycznych pod względem masy. Ta sama mikrostruktura umocniona wydzieleniowo czyni go wrażliwym na SCC i trudnym do spawania.
Dlaczego kucie ma znaczenie dla lotniczego 7075-T6
Kucie rozpoczyna się od podgrzanego wlewka i ściskania go między matrycami. Ciśnienie zamyka wewnętrzne pustki i wymusza podążanie ziaren za konturem części, tworząc komponent gęstszy i bardziej wytrzymały niż odlew oraz bardziej odporny na zmęczenie niż obrabiany z płyty.
| Formularz | Struktura ziaren | Trwałość zmęczeniowa | Najlepsze zastosowanie |
|---|---|---|---|
| Odlew | Losowa, porowata | Najniższy | Niekrytyczne, złożone kształty |
| Płyta obrabiana | Przecięte w poprzek pierwotnych ziaren | Umiarkowany | Niskonakładowe, proste części |
| Odkuwka | Zgodna ze ścieżką obciążenia | Najwyższy | Krytyczne obciążenia płatowca i podwozia |
Kucie matrycowe zamknięte jest domyślnym wyborem dla gotowych części lotniczych, ponieważ gniazdo definiuje kształt, a ziarna podążają za konturem. Kucie swobodne pozostaje użyteczne dla pierścieni, bloków i półfabrykatów, które są później obrabiane.
Stany umocnienia i specyfikacje AMS dla 7075
Różne stany umocnienia wymieniają wytrzymałość na odporność na SCC. Poniższe numery AMS (Aerospace Material Specification) są referencjami zakupowymi, które nabywcy podają w zamówieniach.
| Temperament | Specyfikacja AMS | UTS (min.) | YS (min.) | Wydłużenie (min.) | Odporność na SCC |
|---|---|---|---|---|---|
| T6 | 4126 | 83 ksi (572 MPa) | 73 ksi (503 MPa) | 11% | Najniższy |
| T73 | 4141 (odkuwki matrycowe) | 83 ksi (572 MPa) | 73 ksi (503 MPa) | 8% | Wysoki |
| T7352 | 4147 | 83 ksi (572 MPa) | 73 ksi (503 MPa) | 9% | Wysoka + ciągliwość |
| T74 | 4131 | 85 ksi (586 MPa) | 73 ksi (503 MPa) | 9% | Umiarkowanie wysoka |
Minimalne wymagania AMS utrzymują T6, T73 i T7352 na tym samym poziomie 572 MPa, ale typowe wartości po kowaniu różnią się: T6 osiąga najwyższą typową wytrzymałość, podczas gdy T73 wymienia około 10–15% wytrzymałości na wyraźnie lepszą odporność na SCC. T652 — T6 plus 1–5% odprężanie ściskające — jest zwykle stosowaną specyfikacją dla obrabianych odkuwek lotniczych, ponieważ zmniejsza naprężenia resztkowe i poprawia stabilność wymiarową. Potwierdź rzeczywiste wartości na podstawie MTC.
Zastosowania lotnicze kutej 7075-T6
Kuta 7075-T6 zasługuje na swoje miejsce wszędzie tam, gdzie wytrzymałość, trwałość zmęczeniowa i masa znajdują się na tej samej ścieżce krytycznej.
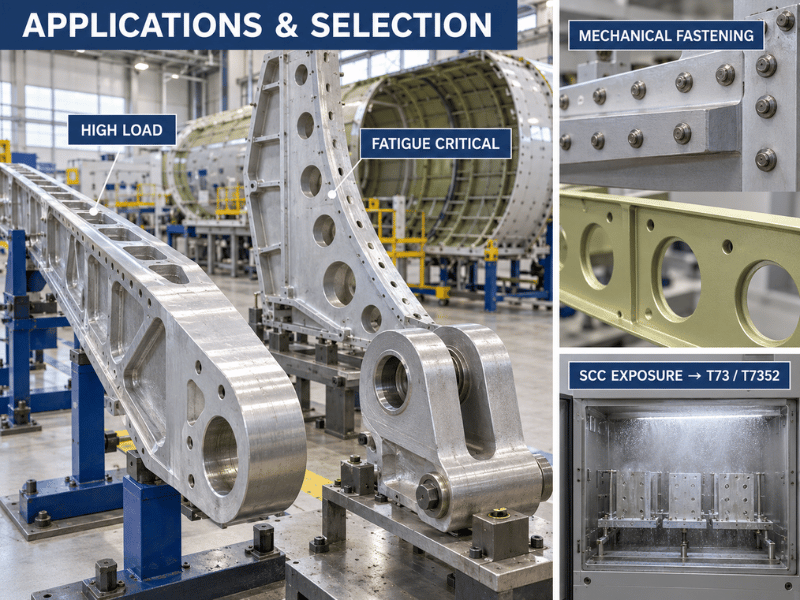
- Dźwigary skrzydeł, żebra i okucia kadłuba wykorzystują ukierunkowany przepływ ziaren do przeciwstawienia się obciążeniom cyklicznym, którym te części podlegają przez dziesięciolecia. Sekcje krytyczne pod względem SCC przechodzą na T73 lub T7352; pozostałe pozostają w T6 lub T652 z powłoką.
- Elementy podwozia opierają się na odporności na uderzenia i wytrzymałości zmęczeniowej przy powtarzających się obciążeniach związanych z przyziemieniem.
- Części rakiet i uzbrojenia wykorzystują stosunek wytrzymałości do masy w warunkach ekstremalnego przyspieszenia i wahań termicznych.
- Elementy złączne lotnicze (nity, śruby) wykorzystują spójne właściwości mechaniczne, które spełniają lotnicze wymagania jakościowe i bezpieczeństwa.
- Ramy siedzeń i elementy ładunkowe zyskują sztywność bez zwiększania masy przewożonych pasażerów.
Go/No-Go: Kiedy określić kutą 7075-T6
Użyj poniższych warunków do samodzielnej weryfikacji przed określeniem stopu i stanu obróbki cieplnej.
Wybierz, gdy:
- Część musi przenosić wysokie obciążenie statyczne lub zmęczeniowe, a redukcja masy względem stali jest celem projektu.
- Geometria może być powlekana, platerowana lub utrzymywana w chronionej strukturze wewnętrznej.
- Środowisko eksploatacji jest niekorozyjne lub część może zostać zmieniona na T73/T7352 dla odporności na SCC.
- Kucie near-net-shape zmniejsza koszty materiału i obróbki przy produkcji seryjnej.
Nie wybieraj, gdy:
- Część znajduje się pod stałym obciążeniem rozciągającym w środowisku chlorkowym lub morskim i musi pozostać w T6 — określ zamiast tego T73/T7352.
- Wymagane jest spawanie lub naprawa w terenie metodą topienia — 7075 nie spawa się niezawodnie.
- Część jest cienka, płaska i wystarczająco prosta, aby płyta obrabiana spełniała wymagania obciążeniowe — kucie zwiększa koszty oprzyrządowania bez korzyści.
- Budżet jest priorytetem, a wytrzymałość serii 6xxx jest akceptowalna — 6061-T6 kosztuje mniej i można go spawać.
Praca z kutą 7075-T6
Obróbka jest prosta przy odpowiednim przygotowaniu. Narzędzia z węglika, sztywne mocowanie i chłodziwo zalewowe zapobiegają rozmazywaniu się powierzchni podatnej na umocnienie; 7075-T6 wytwarza czyste wióry i utrzymuje ciasne tolerancje.
Spawania generalnie się unika. Miedź i cynk powodują pękanie na gorąco, strefa wpływu ciepła traci znaczną część wytrzymałości, a złącze słabo wypada pod względem korozji i SCC. Nity, śruby i klejenie są normalnymi metodami łączenia.
Ochrona przed korozją jest obowiązkowa w większości środowisk. T6 jest odporna na atmosferę wewnętrzną, ale ulega wżerom przy ekspozycji na chlorki, więc anodowanie, malowanie lub platerowanie jest standardem. W przypadku każdego zastosowania w środowisku słonym lub o stałej wilgotności należy przejść na T73, zamiast polegać wyłącznie na powłoce.
Projektuj pod proces od samego początku. Utrzymuj współczynnik redukcji przy kuciu co najmniej 4:1, stosuj obfite zaokrąglenia i kąty wyciągu, unikaj cienkich przekrojów, które zbyt szybko stygną, i zorientuj część tak, aby przepływ ziaren przebiegał wzdłuż głównej ścieżki naprężeń. Te wybory decydują, czy odkuwka przewyższa płytę obrabianą pod względem zmęczenia.
Zalety i Ograniczenia w Skrócie
| Wymiar | Siła | Watch-out |
|---|---|---|
| Stosunek wytrzymałości do masy | Najwyższa spośród powszechnych stopów Al kutych | Wyższy koszt materiału i kucia |
| Trwałość zmęczeniowa | Doskonała przy ukierunkowanym przepływie ziaren | Zależy od jakości kucia |
| Obrabialność | Dobra z węglikiem + chłodziwem | 对表面进行加工硬化 |
| Odporność korozyjna | Umiarkowana ogólna, słaba SCC (T6) | Wymaga powłoki; T73 dla środowiska słonego |
| Spawalność | Słaba — łączenie za pomocą elementów złącznych | Ogranicza możliwości naprawy |
| Wybór stanu obróbki cieplnej | Drabinka T6 → T73/T7352 → T74 | Dopasuj do ekspozycji na SCC |
Wnioski
Kuta 7075-T6 aluminium lotnicze przekształca najwytrzymalsze powszechnie stosowane aluminium wyciskane w gęste, odporne na zmęczenie części, których ziarna podążają za ścieżką obciążenia — kompromis jest realny: T6 daje szczytową wytrzymałość, ale najsłabszą odporność na SCC w rodzinie, jedynie umiarkowaną ogólną odporność na korozję i zasadniczo brak spawalności, więc powłoki i łączenie mechaniczne są normą.
Linsy Aluminum dostarcza 7075-T6 i powiązane stany obróbki cieplnej oraz koordynuje kształty kute poprzez partnerskie zakłady procesowe, z wewnętrzną obróbką CNC, spawaniem, cięciem laserowym i wykańczaniem powierzchni (anodowanie, polerowanie) w celu ukończenia części. Każde zamówienie jest wysyłane z MTC, a raporty z badań SGS (chemiczne, mechaniczne, ultradźwiękowe, RoHS + REACH) są dostępne na życzenie; typowy czas realizacji zamówień niestandardowych wynosi 10–60 dni w zależności od rozmiaru i przetwarzania, z wsparciem niskiego MOQ dla pozycji niemagazynowych.
Prześlij rysunek odkuwki do przeglądu wykonalności i dopasowania gatunku — Linsy obejmuje dostawę materiału i przetwarzanie downstream w seriach 1000–8000.
Często zadawane pytania
Jaka jest różnica między odkuwkami 7075-T6 a T652?
Oba osiągają niemal identyczną wytrzymałość, ale T652 dodaje 1–5% odprężania ściskającego bezpośrednio po hartowaniu. Zmniejsza to naprężenia resztkowe z 60–90 MPa do 20–40 MPa i poprawia stabilność wymiarową, więc T652 jest zwykle stosowaną specyfikacją dla obrabianych odkuwek lotniczych, podczas gdy T6 pasuje do mniej krytycznych części.
Jak wypada 7075-T6 w porównaniu do 2024-T3 i 6061-T6?
7075-T6 ma najwyższą wytrzymałość z całej trójki — około 572 MPa UTS w porównaniu do ~483 MPa dla 2024-T3 i ~310 MPa dla 6061-T6. 2024-T3 oferuje lepszą odporność zmęczeniową i nieco lepszą odporność korozyjną niż 7075, ale niższą wytrzymałość; 6061-T6 jest znacznie łatwiejszy do spawania i mniej koroduje, przy około połowie wytrzymałości. Wybierz 7075-T6, gdy stosunek wytrzymałości do masy ma kluczowe znaczenie.
Czy aluminium 7075-T6 można spawać?
Spawanie jest generalnie unikane. Miedź i cynk powodują pękanie na gorąco, strefa wpływu ciepła traci znaczną część wytrzymałości, a złącze jest podatne na korozję i SCC. Nity, śruby lub klejenie są standardowymi metodami łączenia.
Którego stanu odpuszczania odkuwki 7075 powinienem użyć do części morskiej lub narażonej na działanie słonej wody?
Nie T6. W środowiskach chlorkowych T6 ulega wżerom i ma najgorszą odporność na SCC w rodzinie 7075. Należy określić stan przestarzały T73 lub T7352, które wymieniają wytrzymałość na wyraźnie lepszą odporność na SCC, a mimo to nadal stosować powłokę lub platerowanie.
Czy kuta 7075-T6 jest mocniejsza niż obrobiona mechanicznie ta sama część z płyty?
Kucie nie podnosi wytrzymałości podstawowej stopu, ale zamyka wewnętrzne pustki i alignuje ziarno z kształtem części, podnosząc odporność na pękanie i trwałość zmęczeniową w porównaniu do obrobionej mechanicznie płyty z tego samego stopu i stanu. Oszczędza również materiał dzięki kształtowi zbliżonemu do końcowego, choć oprzyrządowanie do kucia matrycowego dodaje koszty początkowe, które zwracają się przy produkcji seryjnej.