Profil ekstruzyjny 2020 ma wymiary 20 mm × 20 mm i ten wymiar jest jedyną rzeczą, którą nazwa określa. Szerokość rowka, grubość ścianki, stop i stan utwardzenia oraz tolerancja cięcia pozostają w gestii tego, kto pisze zamówienie — i dlatego dwa pręty zafakturowane jako “2020” przychodzą z rowkiem, który nie przyjmie nakrętek T już znajdujących się w szufladzie, albo ze ścianką o około 20% lżejszą niż próbka, która została zatwierdzona.
Cztery liczby decydują o tym, czy rama się złoży:
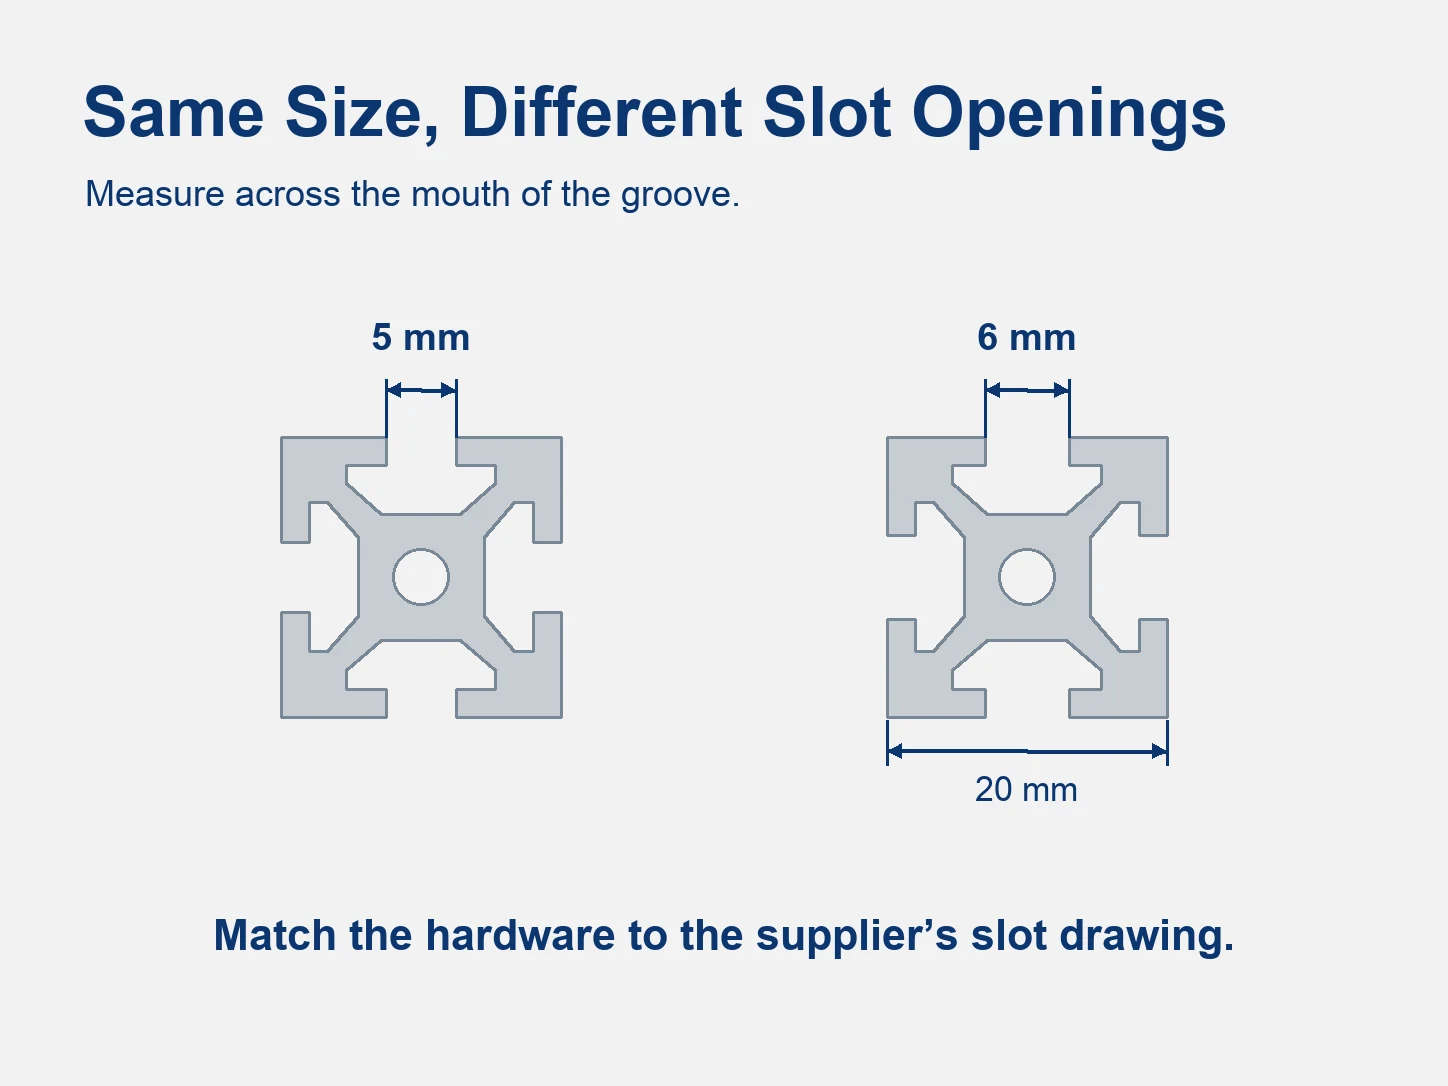
- Szerokość rowka — 6 mm, 5 mm lub 6,35 mm. Nazwa nie mówi która.
- Grubość ścianki — powód, dla którego dwa pręty 20 mm mogą różnić się masą o jedną czwartą.
- Stop, stan utwardzenia i norma, według której zamówienie jest odbierane — trzy decyzje zwykle ściśnięte w jedno słowo.
- Długość cięcia i jej tolerancja — co odróżnia listę cięcia od zapytania.
Co “2020” określa
Nazwa to przekrój poprzeczny, nie norma
Pierwsza para cyfr podaje szerokość w milimetrach, a druga para wysokość, więc 2020 to 20 mm kwadrat, 2040 to 20 mm na 40 mm, a 4040 to 40 mm kwadrat. W metrycznej serii profili ramowych drabinka ta biegnie 2020 → 2040 → 4040 → 8080, a każdy krok to geometria.
Żadna opublikowana norma nie definiuje przekroju “2020” — ani EN, ani ISO, ani ASTM. EN 755-9 i EN 12020-2 opisują, jak profil ekstruzyjny jest tolerowany i mierzony; żadna nie mówi, jak szeroki powinien być rowek, jak gruba powinna być ścianka ani gdzie znajdują się promienie narożne. Te pochodzą z matrycy i z systemu akcesoriów, do którego łączenia przekrój jest zaprojektowany.
Liczba koliduje również z oznaczeniem stopu. 2020 to zarejestrowany stop Al-Cu-Li opracowany pod koniec lat 50. XX wieku do konstrukcji skrzydeł samolotów, a samo wyszukiwanie tego terminu ujawni jego właściwości. Nie ma on związku z prętem T-slot 20 mm, który jest zwykle wytłaczany ze stopu 6063.
Skąd pochodzi geometria rowka
Profil 2020 jest kupowany do systemu, a system jest właścicielem rowka. Metryczna seria 20, w której pracuje większość europejskich i azjatyckich producentów maszyn, ma rowek 6 mm. Północnoamerykańska seria 20 jest zbudowana wokół rowka 1/4 cala (6,35 mm). W niektórych zakresach krąży również wariant 5 mm.
Konsekwencją jest to, że rowek jest ustalony przed zamówieniem profilu — przez nakrętki T, wsporniki i kółka już określone w modelu CAD lub wciąż leżące w szufladzie z poprzedniej budowy. Akcesoria nie przechodzą między systemami, a wycena na “2020”, która nie zawiera liczby określającej rowek, nie wyceniła części, która została zaprojektowana.
Wymiary i tolerancje decydujące o dopasowaniu
Tolerancja przekroju poprzecznego
Przekrój poprzeczny regulują dwie normy, a rysunek decyduje, która ma zastosowanie. EN 12020-2 obejmuje precyzyjne profile ekstruzyjne ze stopów 6060 i 6063, z węższymi pasmami. EN 755-9 obejmuje ogólnie profile ekstruzyjne, z szerszymi.
Zatem powierzchnia 20 mm nie ma domyślnie jednej tolerancji; pasmo, które przychodzi, to pasmo, które nazwało zamówienie. Pasmo to również się kumuluje. Trzy profile ułożone na jego zewnętrznej krawędzi odsuwają wspornik narożny dalej, niż pozwala jego luz, a złącze narysowane jako doczołowe zamyka się z widocznym stopniem.
Rozwiązaniem jest linia na rysunku: nazwać normę i nazwać wymiar, który ma znaczenie. Na profilu ramowym to zwykle powierzchnia 20 mm i odległość rowek-od-rowka, a nie ścianka.
Szerokość rowka: 6 mm, 5 mm i imperialny ćwierć cala
| Rodzina rowków | Otwór | Akcesoria, które przyjmuje |
|---|---|---|
| Metryczna seria 20 | 6 mm | Nakrętki T M5 i nakrętki wpuszczane; M4 w lżejszych łącznikach |
| Zakres wariantów | 5 mm | M4 i mniejsze; akcesoria 6 mm nie osiądą |
| Północnoamerykańska seria 20 | 1/4 cala (6,35 mm) | Własne nakrętki T i nakrętki wpuszczane tego systemu |
Rowek, który jest o 1 mm za wąski, nie zawodzi przy stole warsztatowym; zawodzi przy złączu. Nakrętka T osiada wysoko w rowku, śruba opiera się o dno, zanim nakrętka zacisnie, a połączenie trzyma, dopóki wibracje go nie poluzują. Nic w wyglądzie pręta nie wygląda źle.
Sprawdzenie kosztuje minutę. Zmierzyć otwór rowka suwmiarką i odczytać podaną specyfikację rowka akcesorium, a nie jego etykietę “seria 20” — dwa przekroje mogą oba mieć 20 mm kwadrat, oba być sprzedawane jako seria 20 i przyjmować różne akcesoria.
Grubość ścianki i masa na metr
Ścianka waha się od około 1,3 mm w lekkich przekrojach do 2,0–2,5 mm w ciężkich, wszystko w tej samej obwiedni 20 mm. Ten rozrzut jest powodem, dla którego jeden przekrój 20 mm może ważyć o jedną czwartą więcej niż inny z tą samą nazwą na fakturze, i dlatego żadna pojedyncza liczba do niego nie pasuje.
| Specyfikacja | Przekrój A | Przekrój B |
|---|---|---|
| Przekrój poprzeczny | 20 × 20 mm | 20 × 20 mm |
| Otwór rowka | 6 mm | 6 mm |
| Masa na metr | 0,44 kg/m | 0,55 kg/m |
| Drugi moment powierzchniowy, Ix = Iy | 0,68 cm⁴ | 0,72 cm⁴ |
Uwaga do tabeli: oba przekroje mają 20 × 20 mm z rowkiem 6 mm, a każda kolumna zawiera wartość publikowaną przez własnego dostawcę danego przekroju — dane handlowe przekroju, a nie wartości ustalone przez normę, więc żadne normowe minimum ani maksimum ich nie dotyczy.
Wybierz grubościenną ściankę dla trwałości, a nie dla sztywności. Cięższy przekrój powyżej przenosi około 25% więcej masy przy około 6% większym drugim momencie pola powierzchni, ponieważ przy tym rozmiarze to głębokość 20 mm decyduje o sztywności zginania, a nie ścianka. Dodatkowe aluminium kupuje trwałość krawędzi rowka i nośność mocowania — nakrętkę, która nie zmiażdży rowka pod momentem dokręcania — a nie belkę, która mniej się ugina.
T-Slot vs V-Slot
Co przyjmuje każdy rowek
Rowek T to kanał z wąskim wylotem i szerszą wnęką: nakrętka przesuwa się wzdłuż wnęki i zaciska się w miejscu zatrzymania. Utrzymuje wsporniki, panele, zawiasy i osłony bez wiercenia.
Rowek V zastępuje ten kanał rowkiem w kształcie litery V na powierzchni, a rolka o dopasowanym profilu porusza się w nim. Profil staje się szyną, więc jeden pręt przenosi obciążenie i prowadzi ruch.
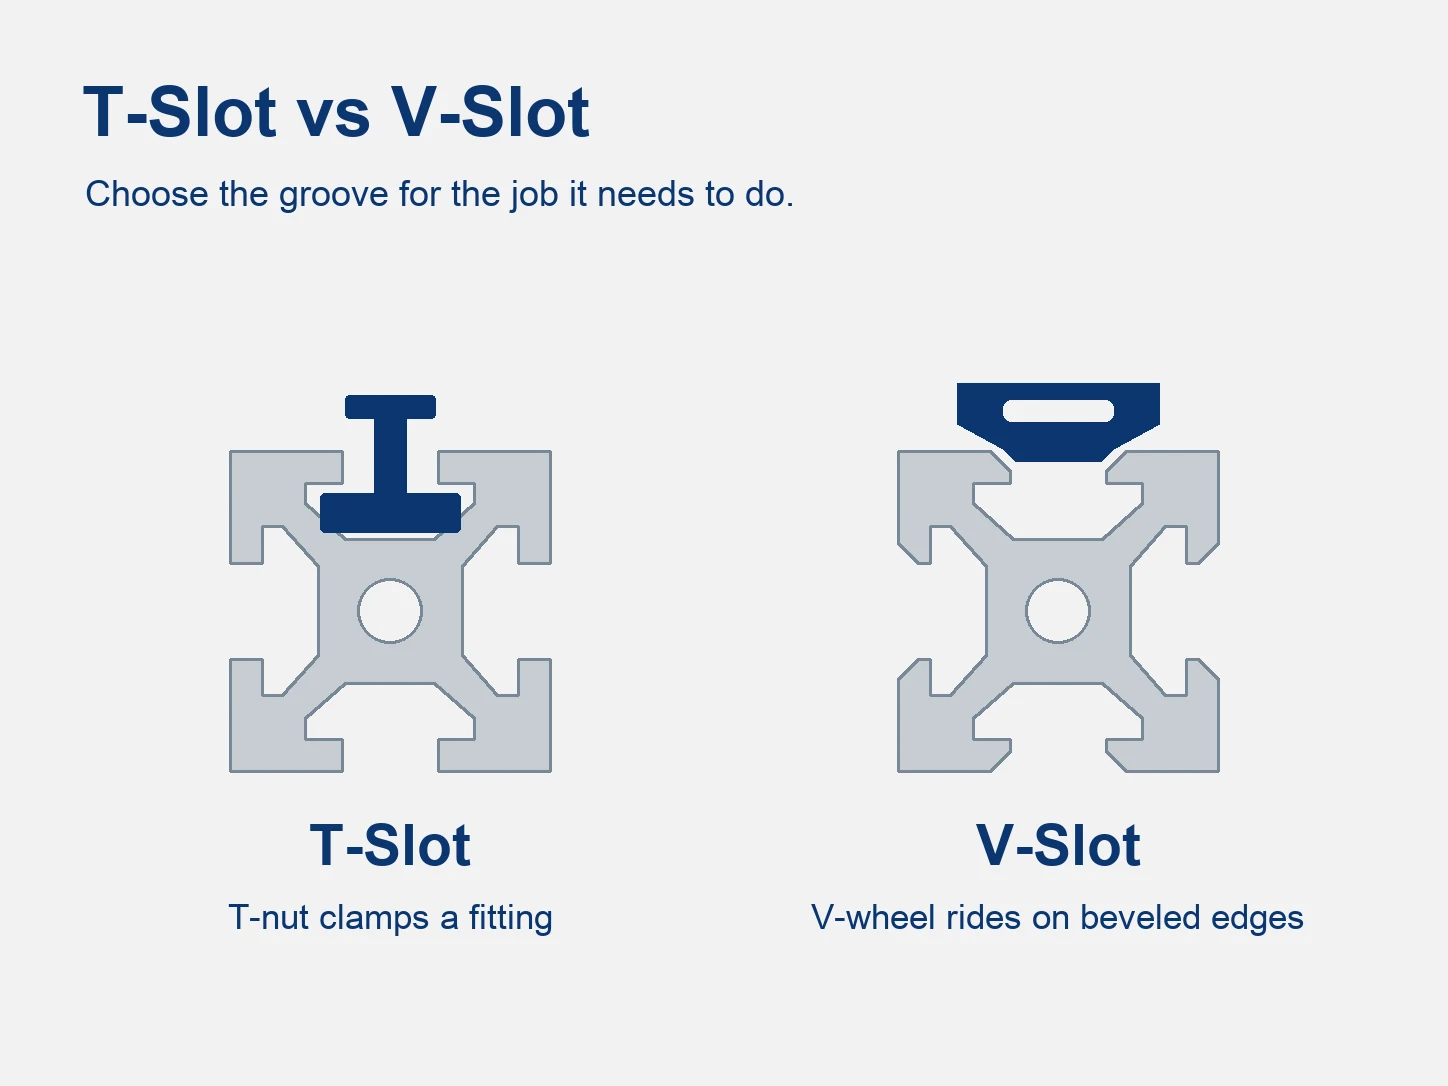
Te dwa systemy nie są wymienne. Nakrętka T nie ma o co się oprzeć w rowku V, a rolka nie ma powierzchni nośnej w rowku T.
Gdzie wybór jest już dokonany
Rowek podąża za ruchem, a nie za ramą. Oś poruszająca się na rolkach wymaga rowka V na powierzchniach, po których się porusza; osłona, obudowa lub przyrząd wymaga rowka T na każdej powierzchni, w którą może się rozbudować.
Mieszane konstrukcje są zwyczajne — rowek V dla osi ruchomej, rowek T dla ramy statycznej — a detalem, który ludzi zaskakuje, jest narożnik. Zewnętrzny kształt profilu z rowkiem V różni się od profilu z rowkiem T, więc wspornik zaprojektowany dla jednego nie zawsze przylega płasko do drugiego.
Zmiana rowka po docięciu ramy oznacza wymianę profili. Wsporniki to tania część.
Właściwości przekroju i dopuszczalna rozpiętość
Drugi moment pola powierzchni i wskaźnik przekroju
Dwie liczby opisują zachowanie przekroju przy zginaniu. Drugi moment pola powierzchni, oznaczany I i mierzony w cm⁴, opisuje rozkład materiału względem osi zginania i określa ugięcie. Wskaźnik przekroju, Z, to I podzielone przez odległość od tej osi do skrajnego włókna — dla przekroju 20 mm I podzielone przez 1 cm — i określa naprężenie na powierzchni.
Żadna z nich nie wynika z masy ani wymiaru zewnętrznego. Dwa kwadraty 20 mm o różnej konstrukcji ścianki osiągają 0,68 i 0,72 cm⁴, dlatego katalog podający tylko rozmiar i wagę pozostawia kwestię strukturalną otwartą. Proś o I, gdy biblioteka CAD nie zawiera przekroju; to liczba potrzebna do obliczeń.
Sprawdzenie ugięcia
To ugięcie, a nie granica plastyczności, ogranicza element 20 × 20 mm. Przy obciążeniach przenoszonych przez te ramy aluminium jest daleko od granicy wytrzymałości, podczas gdy element już wyraźnie się wygina.
Dla elementu swobodnie podpartego z obciążeniem skupionym w środku:
δ = PL³ / 48EI
P to obciążenie w niutonach, L rozpiętość w metrach, E moduł sprężystości (około 69 GPa dla 6063), a I drugi moment pola powierzchni w m⁴. Dla obciążenia 10 kg na rozpiętości 700 mm przy I = 0,68 cm⁴ wynik wynosi około 1,5 mm.
Roboczy limit dla ram maszynowych to rozpiętość podzielona przez 500 — 1,4 mm na 700 mm, 2 mm na metr.
| Rozpiętość | Ugięcie przy 10 kg w środku przęsła | Dopuszczalne L/500 |
|---|---|---|
| 300 mm | 0,12 mm | 0,60 mm |
| 500 mm | 0,55 mm | 1,00 mm |
| 700 mm | 1,51 mm | 1,40 mm |
| 1000 mm | 4,42 mm | 2,00 mm |
Uwaga do tabeli: swobodnie podparty, obciążenie skupione w środku 10 kg (98 N), 6063 o E = 69 GPa i I = 0,68 cm⁴. Równomiernie rozłożone obciążenie o tej samej wartości całkowitej daje około 63% tych wartości. Wartości obliczono dla jednego publikowanego przekroju, a nie zmierzono w badaniach.
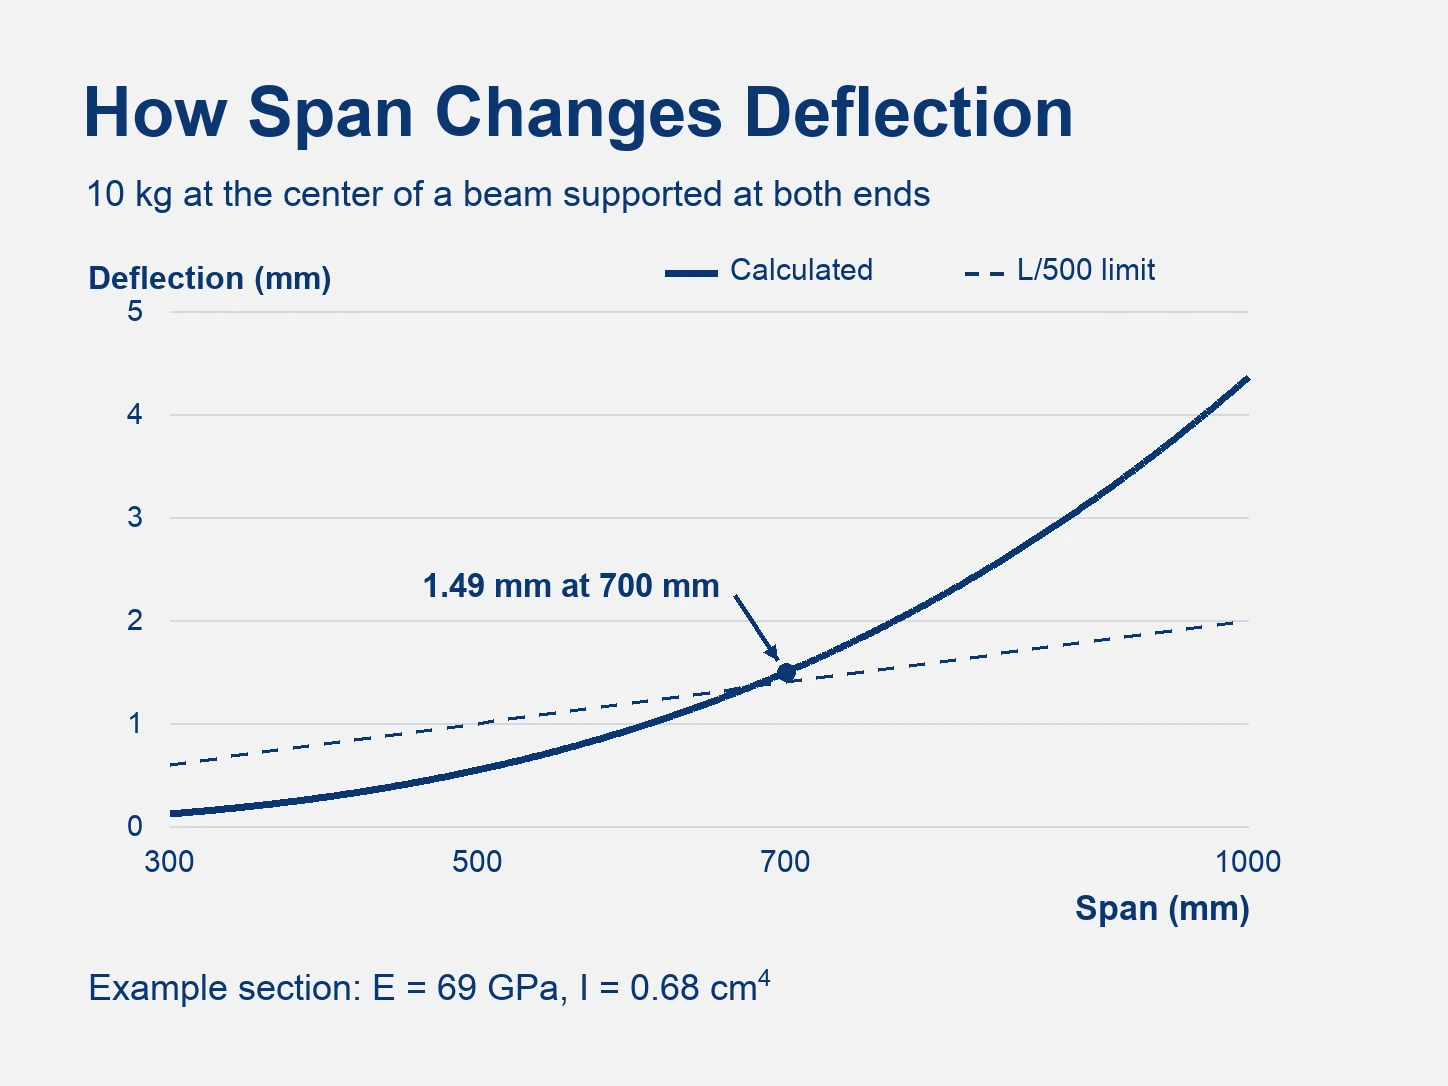
Przy 10 kg w środku przęsła ten przekrój utrzymuje dopuszczalne L/500 do około 700 mm. Poza tą rozpiętością problemem jest przekrój, a nie połączenie, więc rozwiązaniem jest głębszy profil lub dodatkowe podparcie, a nie więcej wsporników.
Stop i stan utwardzenia
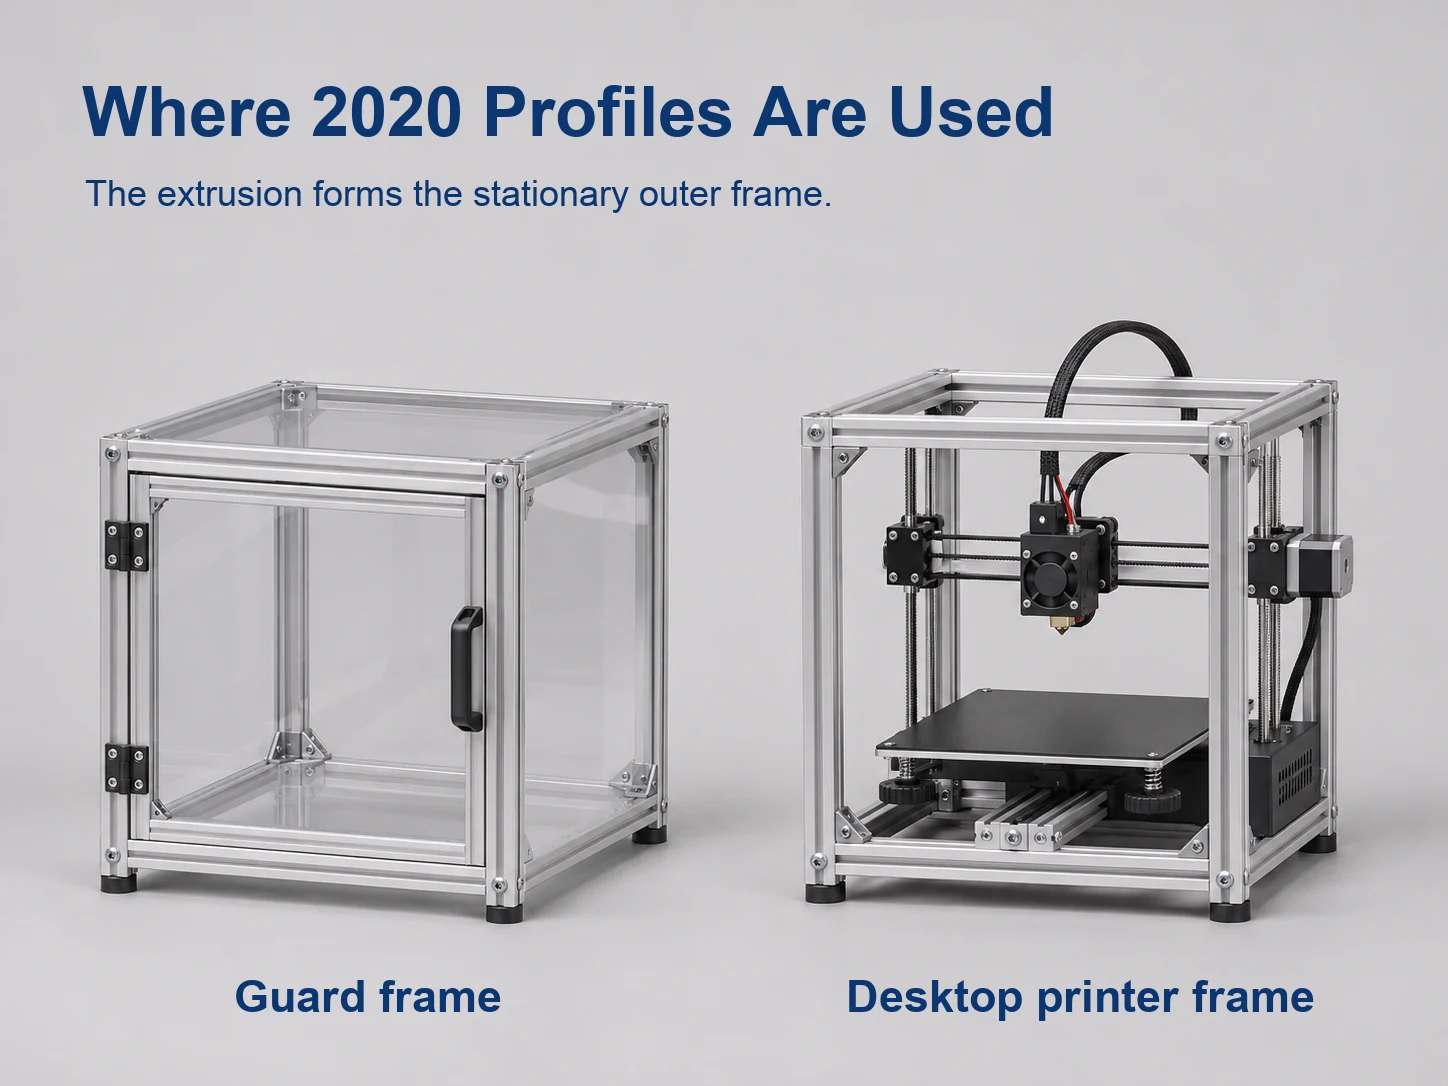
Profil serii 20 jest zwykle wyciskany z 6063-T5 i przy tym rozmiarze jest to właściwy domyślny wybór. Wypełnia cienki czterorowkowy przekrój z prędkością prasowania, anoduje się na równy kolor i pokrywa pracę, którą ten przekrój faktycznie wykonuje: ramy drukarek 3D, osłony maszyn, obudowy, oprawy oświetleniowe i przyrządy testowe spinane nakrętkami T, a nie spawami.
Kiedy 6061-T6 jest wart dodatkowego kosztu
6061-T6 jest mocniejszy z tych dwóch i lepiej się obrabia, więc zasługuje na swoją cenę, gdy element przenosi obciążenie do połączenia lub gdy gwintowane otwory będą wielokrotnie obciążane i odciążane. Nie jest to zamiennik bezpośredni: wyższa zawartość dodatków stopowych utrudnia wyciskanie cienkiej czterorowkowej ścianki, a anoduje się bardziej szaro i mniej równomiernie niż 6063, co widać na widocznej ramie.
Kolejność jest taka: specify 6063-T5, chyba że połączenie lub gwint wymagają więcej, i potwierdź, że przekrój istnieje w 6061-T6 przed wydaniem rysunku. Profil 20 × 20 mm z czterema rowkami nie wszędzie jest pozycją magazynową w tym stopie.
Jeśli wiersz rysunku brzmi tylko “profil 2020”, stop, stan utwardzenia i norma, według której zamówienie jest kontrolowane, pozostają otwarte. Wymień te trzy. ASTM B221 i EN 755-2 nie ustalają tego samego poziomu akceptacji dla tego samego stanu utwardzenia, a poziom akceptacji jest tym, co musi spełniać atest hutniczy — a nie to, co mierzy przeciętny pręt.
Go/No-Go: gdzie pasuje 2020
Konstrukcja pasuje do tego przekroju jeśli:
- Każdy obciążony element ma rozpiętość około 700 mm lub mniejszą przy przenoszonym obciążeniu.
- Ścieżka obciążenia przebiega przez ramę złożoną z kilku elementów, a nie przez jedną belkę.
- Połączenia wykorzystują osprzęt serii 20 już określony dla tego rowka.
- Rama stoi nieruchomo w eksploatacji, a obciążenie pochodzi od tego, co utrzymuje, a nie od procesu cięcia lub ruchu.
Konstrukcja nie pasuje jeśli:
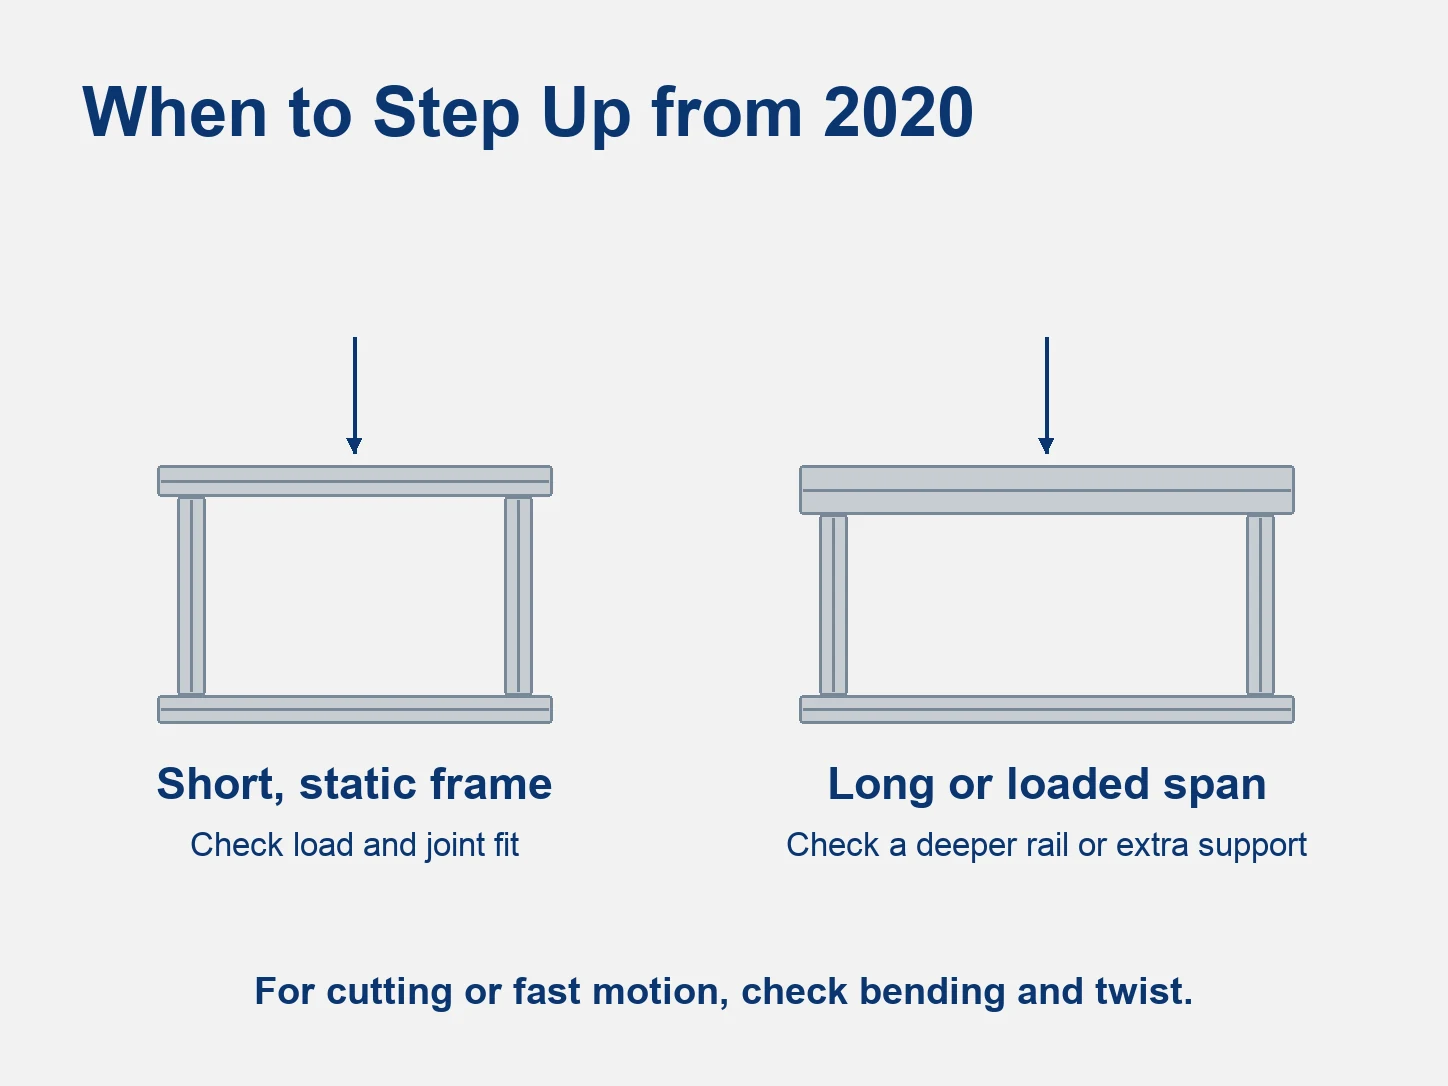
- One unsupported span carries the working load.
- The member carries a cutting load, as on a machine that mills aluminium.
- Torsional stiffness drives the design, as on a long gantry that must not twist.
- The frame has to stay square under a carriage moving at speed.
When to Step Up to 2040 or 4040
Doubling the face in the bending direction moves material further from the bending axis and does more for stiffness than anything available inside the 20 mm envelope. One axis under load goes to 2040; both axes, or a machine base, go to 4040.
The 4040 aluminium extrusion guide carries the section properties and slot options of the next size up.
Finish and What It Changes
Anodizing Classes
Anodizing is specified by class, and the class is a thickness. ISO 7599 grades the coating AA5 to AA25, where the number is the minimum average film thickness in micrometres — AA10 is 10 µm average — and the minimum local reading may not fall below 80% of that average.
The class follows the service condition: AA10 for indoor framing, AA15 to AA20 for sheltered and general outdoor work, AA25 for coastal exposure and heavy handling. Black is a dye inside the same class rather than a class of its own, and dark dyes generally need AA20 or higher to hold their colour.
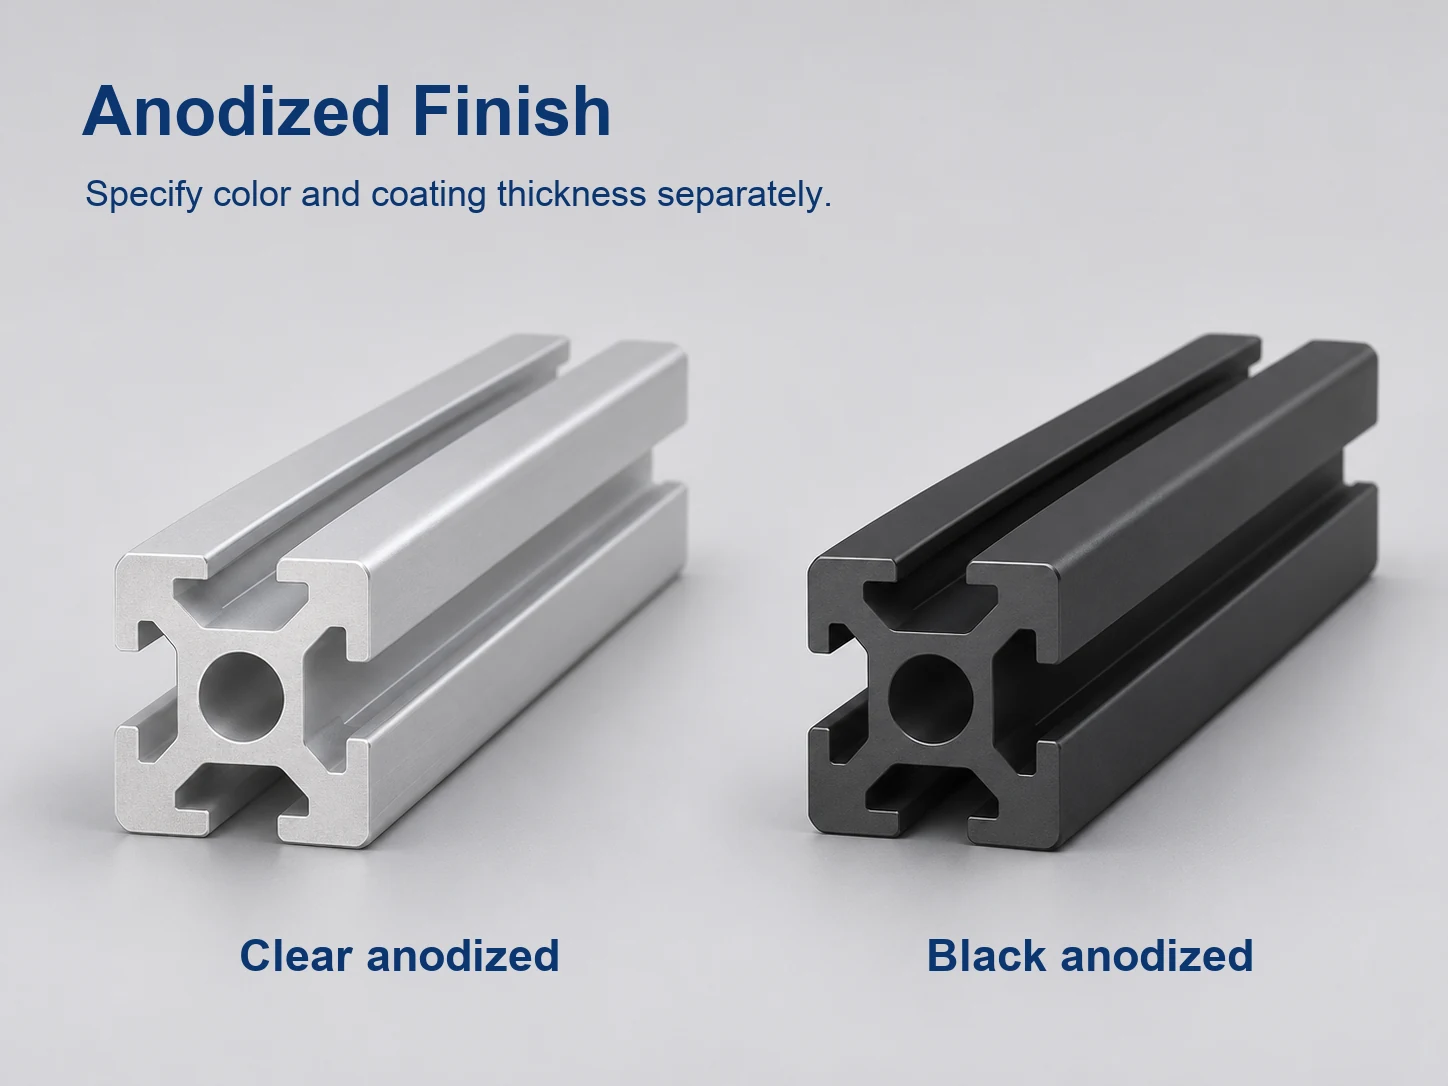
Coating Build-Up and Slot Fit
The anodic film grows out of the aluminium rather than sitting on it, and roughly half of it forms above the original surface. At a decorative class that is a few micrometres per face, which changes nothing about a 6 mm slot — an ordinary 20-series joint has more clearance than that.
It starts to matter at hard anodizing, where the film is several times thicker, and on any joint designed as a sliding fit rather than a clamped one. Where a slot has to stay bare — for electrical contact, for earthing, or for a moving fit — say so on the order, because the whole bar is anodized unless the slot is masked.
We run anodizing and powder coating in-house, so class and masking sit on the same order as the cut list.
What to Put on the Drawing or PO
An order that comes back as the part you designed names all of these:
- Section and slot width — 20 × 20 mm, with the slot measured or specified (6 mm, 5 mm or 1/4 in).
- Alloy, temper and standard — 6063-T5 to ASTM B221, to EN 755-2, or the equivalent grade agreed.
- Długość cięcia i jej tolerancja — one nominal length per line, with the band.
- Cut-end condition — deburred, or chamfered where the end sits against a bracket face.
- End machining — tapping, counterboring or mitring, if the design calls for it.
- Zakończenie — anodizing class and colour, with masked areas named.
- Dokumentacja — MTC on every order, and a third-party report where the project requires one.
- Marking and packing — bundle labels that match the cut list, so two similar lengths are not swapped at assembly.
Cut length deserves its own line because it is the tolerance most often left out. A saw cut is not a milled end: its band is wider than the cross-section tolerance, and it is set at the saw rather than at the die. Left unstated, the length is whatever the supplier’s standard practice produces — and a frame that has to close to 0.5 mm across a diagonal will not close.
Once the section and the cut list are settled, the 2020 aluminum extrusion product page lists the alloy, the finish options and the cut-to-length service.
Wnioski
The 20 × 20 mm name covers a 25% spread in mass and three slot families, so what arrives is decided by the order rather than by the designation — and none of it is visible until the bars are cut and anodized.
We supply 20-series profile cut to length against the tolerance on the order, anodize it in-house including black, and issue an MTC with every shipment stating the alloy and temper supplied.
Send us the cut list with the slot width and the span each member carries, and we will come back with the section, cut tolerance and anodizing class.
FAQ
Can I mix 2020 profile from two suppliers in one frame?
Only if both use the same slot family and the same anodizing class. Slot geometry and film thickness both vary between systems, and two batches in one frame will not match in shade. Confirm both before ordering half a frame from each.
What slot width does a 2020 profile have?
Usually 6 mm on the metric 20-series, which takes M5 T-nuts. Some ranges use a 5 mm slot, and the North American 20-series uses 1/4 in (6.35 mm). Measure the slot mouth before ordering hardware.
Do you supply 2020 profile cut to length?
Yes. Send three things:
- Cut lengths, with the tolerance you need
- Szerokość rowka
- Stop i stan (temper)
We cut to length, deburr and anodize before packing, and issue an MTC with every order.
Is 2020 strong enough for a 3D printer frame?
Yes, for desktop FDM and CoreXY sizes, where members span well under 700 mm. Large-format or high-speed machines usually need 2040 on the gantry axis to hold deflection.