Le 6065 est spécifié pour une seule chose : le contrôle des copeaux. C'est la chimie du 6061 avec ajout de bismuth — pas une nuance à haute résistance — et il n'est que rarement évoqué jusqu'à ce qu'un plan le nomme ou qu'un usineur le demande. Le lire comme une nuance aérospatiale à haute résistance est l'erreur qui conduit à une spécification incorrecte.
Le bismuth modifie l'usinabilité de l'alliage, pas sa résistance : les produits extrudés dans les deux nuances présentent le même minimum T6 selon l'EN 755-2.
Qu'est-ce que l'aluminium 6065 ?
Le 6065 est un alliage aluminium-magnésium-silicium à durcissement thermique de la famille 6xxx. Il est enregistré comme AA/UNS 6065 (A96065) et comme EN AW-6065 (AlMg1Bi1Si), et il se durcit de la même manière que le 6061 — par précipitation de Mg₂Si lors du durcissement par vieillissement.
Le bismuth est ce qui en fait une nuance distincte plutôt qu'une variante du 6061. Le 6065 contient 0,50–1,50% de Bi selon l'EN 573-3, ajouté pour que les copeaux se brisent au lieu de s'enchevêtrer. Retirez le bismuth et les limites des éléments restants se rapprochent beaucoup de celles du 6061.
Cet unique ajout définit l'objectif de la spécification. Lorsqu'un plan nomme le 6065, l'exigence sous-jacente est le contrôle des copeaux et l'état de surface usiné — pas une classe de résistance supérieure, et pas la soudabilité.
Composition chimique du 6065
Les limites ci-dessous sont les valeurs enregistrées selon l'EN 573-3. Si un devis comporte une plage différente, demandez de quelle norme elle est issue.
| Élément | Poids % |
| Silicium (Si) | 0.40 – 0.80 |
| Fer (Fe) | 0,70 max |
| Cuivre (Cu) | 0.15 – 0.40 |
| Manganèse (Mn) | 0,15 max |
| Magnésium (Mg) | 0.80 – 1.20 |
| Chrome (Cr) | 0,15 max |
| Zinc (Zn) | 0,25 max |
| Bismuth (Bi) | 0.50 – 1.50 |
| Titane (Ti) | 0,10 max |
| Zirconium (Zr) | 0,15 max |
| Plomb (Pb) | 0,05 max |
| Autres, chacun / total | 0.05 / 0.15 |
| Aluminium (Al) | Reste |
Trois lignes le distinguent du 6061. Le bismuth à 0,50–1,50% n'a pas d'équivalent dans le 6061, le zirconium jusqu'à 0,15% est également absent, et le chrome est plafonné à 0,15% plutôt qu'à 0,04–0,35% comme dans le 6061. Le bismuth est la ligne à rechercher sur le certificat — une coulée sans bismuth n'est pas du 6065.
La ligne de l'aluminium est un reste, pas une plage fixe.
Si un certificat indique des valeurs de bilan qui sortent de votre spécification, demandez contre quelle norme la fiche a été établie.
Le plomb est ce qui distingue le 6065 des autres nuances 6xxx à usinage rapide au plomb — parmi lesquelles le 6262 et le 6012. À 0,05% maximum, le plomb reste un élément trace ici plutôt qu'un ajout d'alliage.
Propriétés mécaniques selon le traitement thermique
Le 6065 est commandé principalement en O et T6. L'EN 755-2 le tabule aux côtés des autres nuances d'extrusion 6xxx, et les produits étirés à froid sont couverts par l'EN 754-2.
| Tempérer | Forme et norme applicable | Rm traction min | Rp0,2 min | Allongement A min | Allongement A50 min |
| O | Recuit — aucun minimum tabulé | — | — | — | — |
| T6 | Barres, profilés, tubes et profilés extrudés — EN 755-2 | 260 MPa | 240 MPa | 10% | 8% |
| T6 | Barres et tubes étirés à froid — EN 754-2 | 290 MPa | 240 MPa | 10% | 8% |
| T8 | Étiré à froid — EN 754-2 | 345 MPa | 315 MPa | 4% | 3% |
| T9 | Étiré à froid — EN 754-2 | 360 MPa | 330 MPa | 4% | 3% |
La valeur de calcul est de 260 MPa en traction et 240 MPa en limite d'élasticité pour les produits extrudés selon l'EN 755-2. Ce sont les mêmes minimums que ceux tabulés pour le 6061, donc un passage du 6061 au 6065 n'apporte pas de résistance supplémentaire. Les valeurs plus élevées en T8 et T9 proviennent de l'écrouissage selon l'EN 754-2 et non de l'alliage.
L'épaisseur de section modifie ces minimums, et l'EN 755-2 les tabule par épaisseur de paroi — une barre épaisse et un profilé mince ne relèvent pas de la même ligne de la norme. Indiquez l'épaisseur applicable dans la demande et nous confirmerons les valeurs pour cette épaisseur plutôt que de citer un chiffre global.
L'état O est la condition recuite, à formabilité maximale, fournie avec des propriétés déclarées sur le certificat de laminage plutôt que fixées par un minimum publié. Lorsqu'une pièce est cintrée ou formée avant de subir la charge en service, elle est formée en O et traitée thermiquement ensuite ; le formage après vieillissement est limité.
Usinabilité : ce que le bismuth apporte
Le bismuth ne renforce pas l'aluminium. Dans le bain de fusion, il forme des particules discrètes à bas point de fusion, et ces particules brisent le copeau au passage de l'outil, de sorte que les copeaux se détachent courts au lieu de s'enrouler autour de l'outil et de la pièce.
Sur une pièce simple, cette différence est à peine perceptible. Sur un travail de longue durée, une poche profonde ou une exigence serrée d'état de surface, elle se traduit par la durée de vie des outils, le taux de rebut et le temps opérateur passé à évacuer les copeaux. C'est tout l'argument commercial pour faire passer une pièce du 6061 au 6065.
Face au 6262, la ligne décisive est le plomb. Le 6262 utilise 0,4–0,7% de plomb en plus de son bismuth ; le 6065 maintient le plomb à 0,05% maximum. Lorsqu'un produit fini ou une spécification client restreint la teneur en plomb, cette seule ligne détermine laquelle des deux nuances est utilisable.
Le gain d'usinabilité appartient aux états vieillis. En O, l'alliage est mou et ductile, ce qui est la mauvaise condition pour le contrôle des copeaux — O est l'état de formage, et l'usinage intervient normalement après vieillissement.
Soudage, formage et finition
Le 6065 est une nuance d'usinage, pas une nuance de soudage. Les mêmes particules de bismuth qui brisent les copeaux pénètrent également dans le bain de soudure, et les nuances 6xxx à usinage rapide se soudent mal. Un mode opératoire qualifié sur le 6061 ne se transpose pas, et une jonction en 6065 ne doit pas être supposée atteindre les propriétés du métal de base.
Lorsqu'une conception nécessite à la fois des détails usinés et une structure soudée, la répartition habituelle est le 6061 ou le 5083 pour les éléments soudés. Si une pièce en 6065 doit être soudée, qualifiez le mode opératoire sur l'alliage et l'état réellement fournis plutôt que de prolonger un mode opératoire existant.
Le formage est simple en O, ce qui fait du stock recuit l'entrée normale pour les pièces cintrées avant vieillissement. L'anodisation et le polissage sont tous deux compatibles avec le 6065 ; confirmez la classe de finition et toute exigence de correspondance de couleur sur un échantillon avant de libérer la pièce.
Comparaison du 6065 avec le 6061
| Propriété | EN AW-6065 | EN AW-6061 |
| Désignation enregistrée | AlMg1Bi1Si | AlMg1SiCu |
| Bismuth | 0.50 – 1.50% | absent |
| Zirconium | 0,15% max | absent |
| Chrome | 0,15% max | 0.04 – 0.35% |
| Minimum T6, extrudé (EN 755-2) | Rm ≥ 260 MPa, Rp0,2 ≥ 240 MPa | Rm ≥ 260 MPa, Rp0,2 ≥ 240 MPa |
| Comportement à l'usinage | À coupe rapide ; le bismuth brise le copeau | Usinage général |
| Soudage | Pas une nuance de soudage | Facilement soudable |
| Ce qui détermine le choix | Contrôle des copeaux et état de surface usiné | Disponibilité, soudabilité, prix |
Ne choisir le 6065 que lorsque le contrôle des copeaux ou l'état de surface constitue le goulot d'étranglement.
Si le soudage apparaît à un quelconque stade de la gamme de fabrication, rester sur 6061. Si la pièce est un détail usiné à l'intérieur d'un ensemble soudé, scinder les deux : 6061 pour les éléments soudés, 6065 pour les pièces taillées dans la masse.
Aucune des deux nuances n'est un alliage marin au sens où 5083 ou le 5052 le sont. Pour une immersion permanente ou une exposition importante aux chlorures, les nuances 5xxx restent le point de départ le plus sûr.
Où le 6065 est utilisé
- Composants usinés et raccords taillés dans la barre, le tube et les profilés extrudés
- Structures de transport — carrosseries de camions et composants de wagons ferroviaires
- Ossatures de bâtiments et sections de support
- Composants aéronautiques et automobiles où l'usinage domine la gamme de fabrication
- Quincaillerie marine et pièces adjacentes au moteur qui ne sont pas des ensembles soudés
- Fabrication industrielle générale nécessitant un état de surface usiné propre
Go / No-Go : Faut-il prescrire le 6065 ?
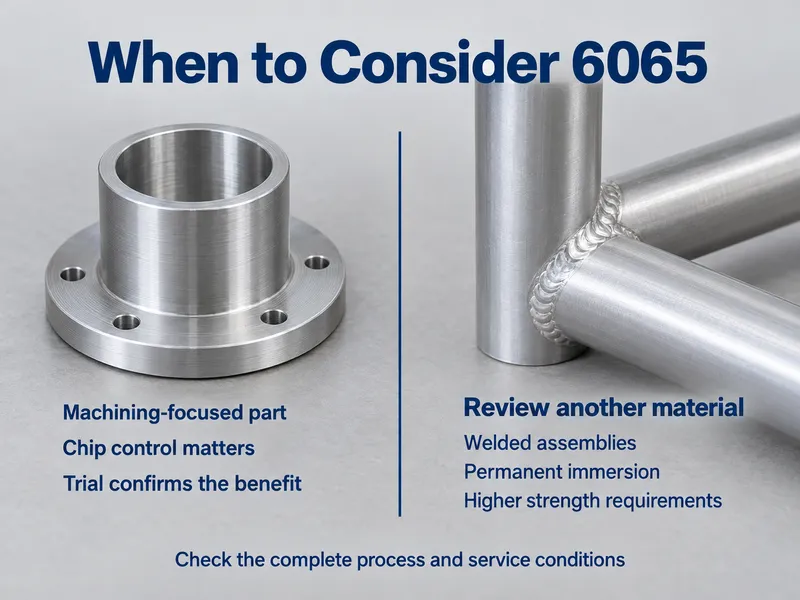
Voici les conditions à vérifier avant que la nuance ne figure sur un plan. Elles répondent à la question de savoir si l'alliage convient, et non où il est utilisé.
Prescrire le 6065 lorsque :
- Des pièces sont rebutées ou retouchées parce que les copeaux enroulent l'outil ou que l'état de surface ne tient pas
- La gamme de fabrication est entièrement constituée d'usinage, sans aucune étape de soudage
- Le plan mentionne déjà le 6065, ou une spécification client exige une nuance 6xxx à faible teneur en plomb et à usinabilité améliorée
- Une pièce en 6061 s'usine de manière acceptable mais non reproductible, et le volume justifie un changement de nuance
Choisir une autre nuance lorsque :
- Le composant est un ensemble soudé — le 6061 est le substitut direct et coûte moins cher
- Le service implique une immersion permanente ou une exposition importante aux chlorures — passer au 5083 ou au 5052
- Une résistance supérieure à celle offerte par le 6061 est requise — le 6065 présente les mêmes minimums, et le 6082 est l'échelon 6xxx immédiatement supérieur
- Le prix unitaire est le facteur décisif — le 6065 est une nuance plus étroite que le 6061 et l'emporte rarement sur le coût
S'approvisionner en 6065 : Normes, stock et documents
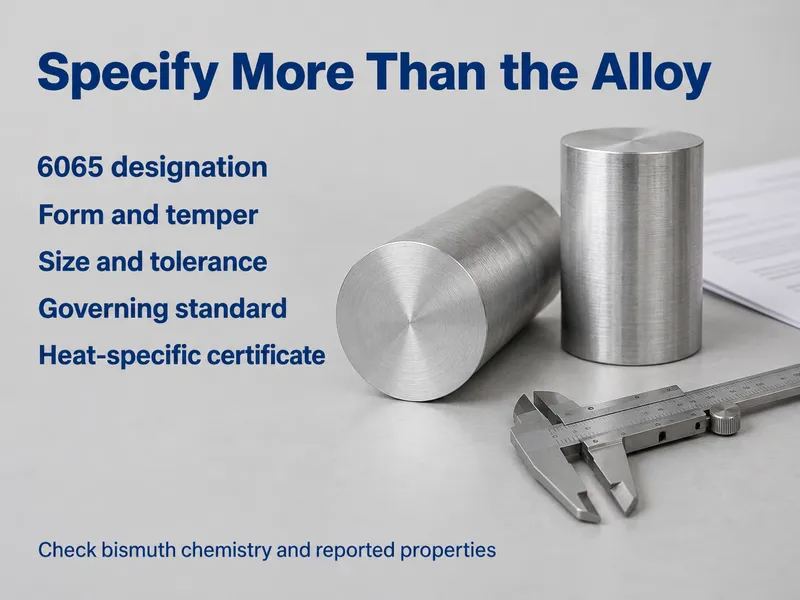
La profondeur de stock passe en premier. Le 6065 n'est pas détenu avec l'ampleur du 6061, et certains distributeurs le référencent sans le stocker. Nous confirmons la forme, l'état métallurgique et la dimension par rapport au stock réel plutôt qu'à une ligne de catalogue.
Ensuite, fixer la norme sur la commande. Indiquer EN AW-6065 (AlMg1Bi1Si) ou AA/UNS 6065 (A96065), préciser la forme et l'état métallurgique, et indiquer la norme applicable — EN 755-2 pour les produits extrudés, EN 754-2 pour les produits étirés à froid. Une commande qui ne mentionne que “ 6065 ” laisse ouverts la plage de bismuth et les minimums de propriétés.
La documentation est ce qui boucle la boucle. Le MTC rapporte la composition chimique réelle et les résultats mécaniques du lot, ce qui permet de vérifier la ligne du bismuth et la limite d'élasticité par rapport à la norme spécifiée.
Le Alliage d'aluminium 6065 la page liste les formes et états métallurgiques détenus, de sorte que la dimension peut être vérifiée avant de rédiger la demande.
Conclusion
Le 6065 est une nuance étroite et conçue pour un usage spécifique, et le compromis qu'elle opère mérite d'être énoncé clairement. Le bismuth apporte le contrôle des copeaux et l'état de surface sur les pièces usinées, et il coûte à l'alliage sa soudabilité et sa place dans la chaîne d'approvisionnement généraliste. Rien dans la composition chimique ne le rend plus résistant que le 6061 — les deux se situent sur la même ligne de minimums T6.
Nous fournissons l'EN AW-6065 (AlMg1Bi1Si) en O et T6 sous forme de tôle, barre, tube et fil, y compris des dimensions personnalisées à faible MOQ pour une nuance que la plupart des distributeurs référencent mais ne stockent pas. Chaque commande est livrée avec un MTC.
Envoyez-nous le plan ou la spécification de la pièce et nous confirmerons la forme, l'état métallurgique et la tolérance avant que vous ne vous engagiez.
Questions fréquemment posées
Le 6065 est-il sans plomb ?
Pas strictement. Le plomb est plafonné à 0,05% selon l'EN 573-3, ce qui en fait une limite de trace plutôt qu'un ajout délibéré. Cela fait du 6065 l'option à faible teneur en plomb à côté du 6262, où le plomb se situe entre 0,4 et 0,7%. Si une spécification interdit totalement le plomb, faire vérifier le certificat avant de passer la commande.
Quelle est la quantité minimale de commande et le délai de livraison ?
Les formes standard sont expédiées depuis le stock ; les articles non stockés passent en production personnalisée à faible MOQ, généralement 10 à 60 jours selon l'alliage, la dimension et le traitement. Confirmer les deux par rapport à votre dimension spécifique avant de planifier une production autour de ceux-ci.
Quels documents accompagnent une commande de 6065 ?
Un MTC portant la composition chimique réelle et les résultats mécaniques du lot. C'est ainsi que la teneur en bismuth et la limite d'élasticité sont vérifiées par rapport à la norme que vous avez indiquée. Lorsque le projet nécessite des preuves indépendantes, des rapports SGS peuvent être organisés à un coût de test supplémentaire.