6065 è specificato per una sola cosa: il controllo del truciolo. È la chimica del 6061 con l'aggiunta di bismuto — non una lega ad alta resistenza — e raramente viene menzionato finché un disegno non lo specifica o un operatore di macchina utensile non lo richiede. Leggerlo come una lega aeronautica ad alta resistenza è l'errore che porta a una specifica sbagliata.
Il bismuto cambia il modo in cui la lega si lavora alle macchine utensili, non quanto diventa resistente: il prodotto estruso in entrambe le leghe presenta lo stesso minimo T6 secondo la EN 755-2.
Che cos'è l'alluminio 6065?
Il 6065 è una lega alluminio-magnesio-silicio trattabile termicamente della famiglia 6xxx. È registrata come AA/UNS 6065 (A96065) e come EN AW-6065 (AlMg1Bi1Si), e si rafforza allo stesso modo del 6061 — attraverso la precipitazione di Mg₂Si durante l'invecchiamento.
Il bismuto è ciò che lo rende una lega separata anziché una variante del 6061. Il 6065 contiene 0,50–1,50% di Bi secondo la EN 573-3, aggiunto affinché i trucioli si spezzino invece di aggrovigliarsi. Rimuovendo il bismuto, i limiti degli elementi rimanenti si avvicinano molto a quelli del 6061.
Quell'unica aggiunta definisce lo scopo della specifica. Quando un disegno specifica il 6065, il requisito sottostante è il controllo del truciolo e la finitura come lavorata — non una classe di resistenza superiore, e nemmeno la saldabilità.
Composizione chimica del 6065
I limiti riportati di seguito sono i valori registrati secondo la EN 573-3. Se un'offerta riporta un intervallo diverso, chiedere da quale norma è stato tratto.
| Elemento | Peso % |
| Silicio (Si) | 0.40 – 0.80 |
| Ferro (Fe) | 0,70 max |
| Rame (Cu) | 0.15 – 0.40 |
| Manganese (Mn) | 0,15 max |
| Magnesio (Mg) | 0.80 – 1.20 |
| Cromo (Cr) | 0,15 max |
| Zinco (Zn) | 0,25 max |
| Bismuto (Bi) | 0.50 – 1.50 |
| Titanio (Ti) | 0,10 max |
| Zirconio (Zr) | 0,15 max |
| Piombo (Pb) | 0,05 max |
| Altri, ciascuno / totale | 0.05 / 0.15 |
| Alluminio (Al) | Resto |
Tre righe operano la distinzione dal 6061. Il bismuto a 0,50–1,50% non ha corrispondente nel 6061, lo zirconio fino a 0,15% è parimenti assente, e il cromo è limitato a 0,15% anziché allo 0,04–0,35% del 6061. Il bismuto è la riga da cercare sul certificato — una colata senza di esso non è 6065.
La riga dell'alluminio è un resto, non un intervallo fisso.
Se un certificato riporta valori di bilanciamento che esulano dalla vostra specifica, chiedete a quale norma è stato tratto il foglio.
Il piombo è ciò che distingue il 6065 dalle altre leghe 6xxx con piombo per lavorabilità — tra cui 6262 e 6012. A 0,05% massimo, il piombo rimane un elemento in tracce anziché un'aggiunta di lega.
Proprietà meccaniche in base al trattamento termico
Il 6065 viene ordinato principalmente in O e T6. La EN 755-2 lo tabula insieme alle altre leghe 6xxx per estrusione, e il prodotto trafilato a freddo è coperto dalla EN 754-2.
| Temperamento | Forma e norma applicabile | Rm a trazione min | Rp0,2 min | Allungamento A min | Allungamento A50 min |
| O | Ricotto — nessun minimo tabulato | — | — | — | — |
| T6 | Barre, profilati, tubi e profili estrusi — EN 755-2 | 260 MPa | 240 MPa | 10% | 8% |
| T6 | Barre e tubi trafilati a freddo — EN 754-2 | 290 MPa | 240 MPa | 10% | 8% |
| T8 | Trafilato a freddo — EN 754-2 | 345 MPa | 315 MPa | 4% | 3% |
| T9 | Trafilato a freddo — EN 754-2 | 360 MPa | 330 MPa | 4% | 3% |
Il valore di riferimento per la progettazione è 260 MPa di resistenza a trazione e 240 MPa di snervamento per il prodotto estruso secondo la EN 755-2. Questi sono gli stessi minimi tabulati per il 6061, quindi passare dal 6061 al 6065 non comporta un guadagno di resistenza. I valori più elevati T8 e T9 derivano dall'incrudimento a freddo secondo la EN 754-2, non dalla lega.
Lo spessore della sezione modifica tali minimi, e la EN 755-2 li tabula in base allo spessore di parete — una barra pesante e un profilo sottile non seguono la stessa riga della norma. Indicare lo spessore applicabile nella richiesta e confermeremo i valori per quello spessore anziché citare un valore indicativo.
Lo stato O è la condizione ricotta, di massima formabilità, fornita con proprietà dichiarate sul certificato di colata anziché fissate da un minimo pubblicato. Quando un pezzo viene piegato o formatato prima di essere sottoposto a carico in esercizio, viene formatato in O e trattato termicamente in seguito; la formatura dopo l'invecchiamento è limitata.
Lavorabilità: ciò che il bismuto apporta
Il bismuto non rafforza l'alluminio. Nel bagno di fusione forma particelle discrete a basso punto di fusione, e tali particelle spezzano il truciolo al passaggio dell'utensile, cosicché il truciolo si stacca corto invece di avvolgersi attorno all'utensile e al pezzo.
Su un pezzo semplice quella differenza si nota appena. Su una lavorazione di lunga durata, una tasca profonda o una specifica stringente di finitura superficiale, si manifesta come durata dell'utensile, tasso di scarti e tempo operatore speso a rimuovere trucioli. Questo è l'intero business case per spostare un pezzo dal 6061 al 6065.
Rispetto al 6262, la riga decisiva è il piombo. Il 6262 utilizza 0,4–0,7% di piombo insieme al suo bismuto; il 6065 mantiene il piombo a 0,05% massimo. Dove un prodotto finale o una specifica del cliente limita il contenuto di piombo, quella singola riga determina quale delle due leghe è utilizzabile.
Il guadagno di lavorabilità appartiene agli stati invecchiati. In O la lega è tenera e duttile, che è la condizione sbagliata per il controllo del truciolo — O è lo stato di formatura, e la lavorazione alle macchine utensili avviene normalmente dopo l'invecchiamento.
Saldatura, formatura e finitura
Il 6065 è una lega per lavorazione alle macchine utensili, non una lega per saldatura. Le stesse particelle di bismuto che spezzano i trucioli entrano anche nel bagno di saldatura, e le leghe 6xxx per lavorabilità rapida si saldano male. Una procedura qualificata sul 6061 non è trasferibile, e non si deve presumere che un giunto in 6065 raggiunga le proprietà del metallo base.
Dove un progetto richiede sia dettagli lavorati alle macchine utensili sia una struttura saldata, la suddivisione usuale è 6061 o 5083 per i membri saldati. Se un pezzo in 6065 deve essere saldato, qualificare la procedura sulla lega e sullo stato effettivamente forniti anziché estendere una procedura esistente.
La formatura è semplice in O, il che rende il materiale ricotto l'input normale per i pezzi che vengono piegati prima dell'invecchiamento. L'anodizzazione e la lucidatura sono entrambe supportate sul 6065; confermare la classe di finitura e qualsiasi requisito di corrispondenza cromatica su un campione prima di rilasciare il pezzo.
Come si confronta il 6065 con il 6061
| Proprietà | EN AW-6065 | EN AW-6061 |
| Nome registrato | AlMg1Bi1Si | AlMg1SiCu |
| Bismuto | 0.50 – 1.50% | non presente |
| Zirconio | 0,15% max | non presente |
| Cromo | 0,15% max | 0.04 – 0.35% |
| Minimo T6, estruso (EN 755-2) | Rm ≥ 260 MPa, Rp0,2 ≥ 240 MPa | Rm ≥ 260 MPa, Rp0,2 ≥ 240 MPa |
| Comportamento alla lavorazione | A truciolo facile; il bismuto spezza il truciolo | Lavorazione generica |
| Saldatura | Non è una lega per saldatura | Prontamente saldabile |
| Ciò che decide la scelta | Controllo del truciolo e finitura come lavorata | Disponibilità, saldabilità, prezzo |
Scegliere 6065 solo quando il controllo dei trucioli o la finitura superficiale rappresentano il collo di bottiglia.
Se la saldatura compare in qualsiasi punto del ciclo di lavorazione, rimanere su 6061. Se il pezzo è un dettaglio lavorato all'interno di un assieme saldato, separare i due: 6061 per i membri saldati, 6065 per le parti ricavate dal pieno.
Nessuna delle due leghe è una lega marina nel senso in cui lo sono 5083 o 5052. Per immersione permanente o esposizione intensa ai cloruri, le leghe 5xxx rimangono il punto di partenza più sicuro.
Dove viene utilizzato il 6065
- Componenti lavorati e raccordi ricavati da barra, tubo e materiale estruso
- Strutture per il trasporto — carrozzerie di camion e componenti per carri ferroviari
- Telai edilizi e sezioni di supporto
- Componenti aeronautici e veicolari dove la lavorazione meccanica domina il ciclo
- Hardware marino e parti adiacenti al motore che non sono assiemi saldati
- Fabricazione industriale generale che richiede una finitura pulita come lavorata
Go / No-Go: Dovresti specificare il 6065?
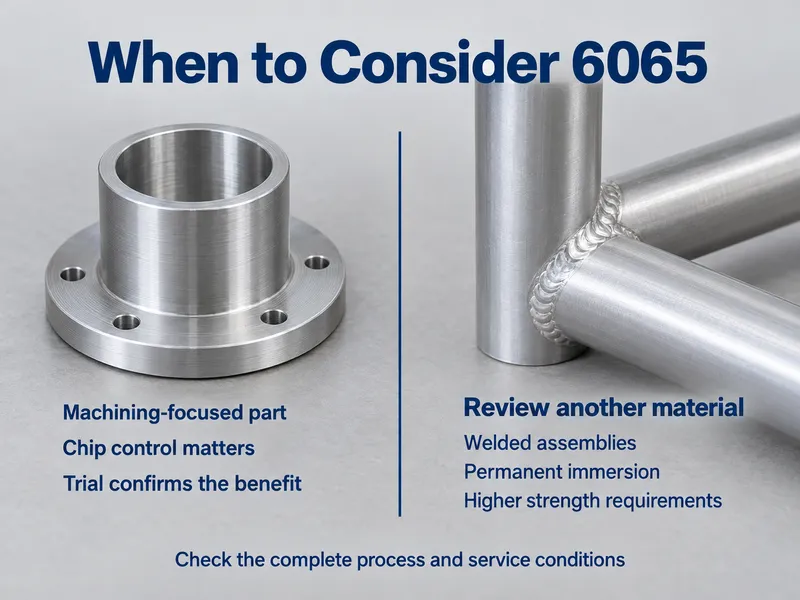
Queste sono le condizioni da verificare prima che la lega vada su un disegno. Rispondono se la lega è adatta, non dove viene utilizzata.
Specificare 6065 quando:
- Le parti vengono scartate o rilavorate perché i trucioli avvolgono l'utensile o la finitura non tiene
- Il ciclo è interamente di lavorazione meccanica, senza alcuna fase di saldatura
- Il disegno indica già 6065, o una specifica del cliente richiede una lega 6xxx a basso contenuto di piombo per lavorazione ad alta velocità
- Un pezzo in 6061 si lavora in modo accettabile ma non ripetibile, e il volume giustifica un cambio di lega
Scegliere un'altra lega quando:
- Il componente è un assieme saldato — il 6061 è la sostituzione diretta e costa meno
- Il servizio prevede immersione permanente o esposizione intensa ai cloruri — passare a 5083 o 5052
- È richiesta una resistenza superiore a quella fornita dal 6061 — il 6065 si attesta sugli stessi minimi, e il 6082 è il passo successivo verso l'alto nella serie 6xxx
- Il prezzo unitario è il fattore decisivo — il 6065 è una lega più di nicchia rispetto al 6061 e raramente vince sul costo
Approvvigionamento del 6065: Norme, Stock e Documenti
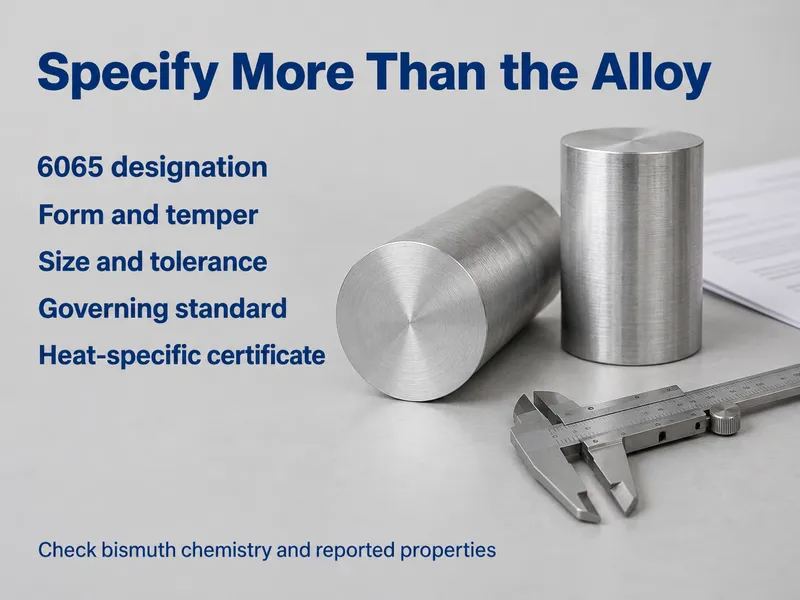
La profondità di stock viene prima. Il 6065 non è disponibile con l'ampiezza del 6061, e alcuni distributori lo elencano senza averlo in magazzino. Confermiamo forma, tempra e dimensione rispetto allo stock reale piuttosto che a una voce di catalogo.
Poi fissare la norma sull'ordine. Citare EN AW-6065 (AlMg1Bi1Si) o AA/UNS 6065 (A96065), indicare forma e tempra, e specificare la norma applicabile — EN 755-2 per prodotti estrusi, EN 754-2 per trafilati a freddo. Un ordine che indica solo “6065” lascia aperti l'intervallo del bismuto e i minimi di proprietà.
La documentazione è ciò che chiude il cerchio. L'MTC riporta la chimica effettiva e i risultati meccanici per la colata, ed è così che la riga del bismuto e la resistenza allo snervamento vengono verificate rispetto alla norma specificata.
Il Lega di alluminio 6065 la pagina elenca le forme e le tempre disponibili, così la dimensione può essere verificata prima di scrivere la richiesta.
Conclusione
Il 6065 è una lega di nicchia, progettata per uno scopo specifico, e il compromesso che comporta vale la pena dichiararlo chiaramente. Il bismuto garantisce il controllo dei trucioli e la finitura superficiale sulle parti lavorate meccanicamente, e costa alla lega la sua saldabilità e il suo posto nella catena di fornitura per uso generale. Nulla nella chimica lo rende più resistente del 6061 — entrambi si attestano sulla stessa linea minima T6.
Forniamo EN AW-6065 (AlMg1Bi1Si) in O e T6 su lastra, barra, tubo e filo, inclusi formati personalizzati a basso MOQ per una lega che la maggior parte dei distributori elenca ma non tiene a magazzino. Ogni ordine viene spedito con un MTC.
Inviaci il disegno o la specifica del pezzo e confermeremo forma, tempra e tolleranza prima che tu ti impegni.
Domande frequenti
Il 6065 è privo di piombo?
Non strettamente. Il piombo è limitato a 0,05% secondo EN 573-3, il che lo mantiene un limite di traccia piuttosto che un'aggiunta deliberata. Questo rende il 6065 l'opzione a basso contenuto di piombo rispetto al 6262, dove il piombo è compreso tra 0,4–0,7%. Se una specifica vieta il piombo in modo assoluto, far verificare il certificato prima di effettuare l'ordine.
Qual è la quantità minima d'ordine e il tempo di consegna?
Le forme standard vengono spedite dal magazzino; gli articoli non a stock vanno in produzione personalizzata a basso MOQ, tipicamente 10–60 giorni a seconda della lega, della dimensione e della lavorazione. Confermare entrambi rispetto alla vostra dimensione specifica prima di pianificare una produzione su di essi.
Quali documenti accompagnano un ordine di 6065?
Un MTC che riporta la chimica effettiva e i risultati meccanici per la colata. È così che il contenuto di bismuto e la resistenza allo snervamento vengono verificati rispetto alla norma indicata. Dove il progetto richiede evidenza indipendente, i rapporti SGS possono essere organizzati a costi di collaudo aggiuntivi.