6065 jest przeznaczony do jednego celu: kontroli wióra. To chemia 6061 z dodatkiem bizmutu — nie gatunek wysokowytrzymały — i rzadko pojawia się w rozmowie, dopóki rysunek go nie wskaże lub mechanik o niego nie zapyta. Odczytanie go jako wysokowytrzymałego gatunku lotniczego to błąd prowadzący do niewłaściwej specyfikacji.
Bizmut zmienia sposób obróbki stopu, a nie jego wytrzymałość: wyroby wyciskane w obu gatunkach mają tę samą wartość minimalną T6 według EN 755-2.
Czym jest aluminium 6065?
6065 to poddawany obróbce cieplnej stop aluminium-magnez-krzem z rodziny 6xxx. Jest zarejestrowany jako AA/UNS 6065 (A96065) oraz jako EN AW-6065 (AlMg1Bi1Si) i umacnia się w taki sam sposób jak 6061 — poprzez wydzielanie Mg₂Si podczas utwardzania wydzieleniowego.
Bizmut czyni go odrębnym gatunkiem, a nie wariantem 6061. 6065 zawiera 0,50–1,50% Bi według EN 573-3, dodawanego po to, aby wióry się łamały, a nie plątały. Po usunięciu bizmutu pozostałe granice składników są bardzo zbliżone do 6061.
Ten jeden dodatek określa cel specyfikacji. Gdy rysunek wskazuje 6065, wymaganiem stojącym za nim jest kontrola wióra i jakość powierzchni po obróbce — nie wyższa klasa wytrzymałości i nie spawalność.
Skład chemiczny 6065
Poniższe granice są zarejestrowanymi wartościami według EN 573-3. Jeśli oferta zawiera inny zakres, należy zapytać, z jakiej normy został zaczerpnięty.
| Element | Waga % |
| Krzem (Si) | 0.40 – 0.80 |
| Żelazo (Fe) | 0,70 maks. |
| Miedź (Cu) | 0.15 – 0.40 |
| Mangan (Mn) | 0,15 maks |
| Magnez (Mg) | 0.80 – 1.20 |
| Chrom (Cr) | 0,15 maks |
| Cynk (Zn) | 0,25 maks |
| Bizmut (Bi) | 0.50 – 1.50 |
| Tytan (Ti) | 0,10 maks |
| Cyrkon (Zr) | 0,15 maks |
| Ołów (Pb) | 0.05 max |
| Inne, każde / łącznie | 0.05 / 0.15 |
| Aluminium (Al) | Reszta |
Trzy wiersze odróżniają go od 6061. Bizmut w zakresie 0,50–1,50% nie ma odpowiednika w 6061, cyrkon do 0,15% również jest nieobecny, a chrom jest ograniczony do 0,15% zamiast 0,04–0,35% w 6061. Bizmut to wiersz, którego należy szukać na certyfikacie — wytop bez niego nie jest 6065.
Wiersz dotyczący aluminium jest wartością resztkową, a nie stałym zakresem.
Jeśli certyfikat podaje wartości bilansu wykraczające poza Twoją specyfikację, zapytaj, względem jakiej normy sporządzono arkusz.
Ołów odróżnia 6065 od pozostałych ołowiowych gatunków 6xxx do szybkiej obróbki — w tym 6262 i 6012. Przy maksymalnie 0,05% ołów pozostaje tu pierwiastkiem śladowym, a nie dodatkiem stopowym.
Właściwości mechaniczne w zależności od stanu utwardzenia
6065 zamawia się głównie w stanach O i T6. EN 755-2 zestawia go wraz z pozostałymi gatunkami wyciskanymi 6xxx, a wyroby ciągnione na zimno są objęte EN 754-2.
| Temperament | Postać i norma odniesienia | Wytrzymałość na rozciąganie Rm min | Granica plastyczności Rp0,2 min | Wydłużenie A min | Wydłużenie A50 min |
| O | Wyżarzony — brak zestawionej wartości minimalnej | — | — | — | — |
| T6 | Pręty, sztaby, rury i profile wyciskane — EN 755-2 | 260 MPa | 240 MPa | 10% | 8% |
| T6 | Pręty, sztaby i rury ciągnione na zimno — EN 754-2 | 290 MPa | 240 MPa | 10% | 8% |
| T8 | Ciągnione na zimno — EN 754-2 | 345 MPa | 315 MPa | 4% | 3% |
| T9 | Ciągnione na zimno — EN 754-2 | 360 MPa | 330 MPa | 4% | 3% |
Wartością, według której należy projektować, jest 260 MPa wytrzymałości na rozciąganie i 240 MPa granicy plastyczności dla wyrobów wyciskanych według EN 755-2. Są to te same wartości minimalne, jakie są zestawione dla 6061, więc przejście z 6061 na 6065 nie daje wyższej wytrzymałości. Wyższe wartości T8 i T9 pochodzą z obróbki na zimno według EN 754-2, a nie od samego stopu.
Grubość przekroju wpływa na te wartości minimalne, a EN 755-2 zestawia je według grubości ścianki — gruby pręt i cienki profil nie mają tej samej linii normy. Należy podać grubość odniesienia w zapytaniu, a potwierdzimy wartości dla tej grubości, zamiast podawać nagłówkową liczbę.
Stan O to wyżarzony stan maksymalnej podatności na formowanie, dostarczany z właściwościami deklarowanymi na certyfikacie hutniczym, a nie ustalonymi przez opublikowaną wartość minimalną. Gdy część jest zginana lub formowana przed poddaniem obciążeniu eksploatacyjnemu, formuje się ją w stanie O i poddaje obróbce cieplnej afterwards; formowanie po starzeniu jest ograniczone.
Obrącalność: co daje bizmut
Bizmut nie umacnia aluminium. W stopie tworzy odrębne, niskotopliwe cząstki, a cząstki te łamią wiór podczas przejścia narzędzia, dzięki czemu wióry odchodzą krótkie, zamiast owijać się wokół narzędzia i przedmiotu obrabianego.
Na prostej części ta różnica ledwo się zaznacza. W długotrwałej operacji, głębokiej kieszeni lub przy wymaganiu ciasnej chropowatości powierzchni ujawnia się jako trwałość narzędzia, wskaźnik braków i czas operatora poświęcony na usuwanie wiórów. To cały uzasadnienie biznesowe przeniesienia części z 6061 na 6065.
W porównaniu z 6262 decydującym wierszem jest ołów. 6262 stosuje 0,4–0,7% ołowiu obok bizmutu; 6065 utrzymuje ołów na poziomie maksymalnie 0,05%. Gdy produkt końcowy lub specyfikacja klienta ogranicza zawartość ołowiu, ten jeden wiersz rozstrzyga, który z dwóch gatunków jest użyteczny.
Zysk z obróbki należy do stanów po starzeniu. W stanie O stop jest miękki i ciągliwy, co jest niewłaściwym warunkiem do kontroli wióra — O to stan do formowania, a obróbka zwykle następuje po starzeniu.
Spawanie, formowanie i wykańczanie
6065 to gatunek do obróbki skrawaniem, a nie gatunek do spawania. Te same cząstki bizmutu, które łamią wiór, wchodzą również do jeziorka spawalniczego, a gatunki 6xxx do szybkiej obróbki spawają się słabo. Procedura zakwalifikowana na 6061 nie przenosi się, a złącza 6065 nie należy zakładać, że osiągnie właściwości metalu rodzimego.
Gdy projekt wymaga zarówno detalu obrabianego, jak i konstrukcji spawanej, zwykle dzieli się to na 6061 lub 5083 dla elementów spawanych. Jeśli część z 6065 musi być spawana, należy zakwalifikować procedurę na stopie i stanie faktycznie dostarczanym, a nie rozszerzać istniejącą.
Formowanie jest proste w stanie O, co czyni materiał wyżarzony normalnym wsadem dla części zginanych przed starzeniem. Anodowanie i polerowanie są obsługiwane na 6065; należy potwierdzić klasę wykończenia i wszelkie wymagania dotyczące dopasowania koloru na próbce przed zwolnieniem części.
Jak 6065 wypada w porównaniu z 6061
| Nieruchomość | EN AW-6065 | EN AW-6061 |
| Nazwa zarejestrowana | AlMg1Bi1Si | AlMg1SiCu |
| Bizmut | 0.50 – 1.50% | nieobecny |
| Cyrkon | 0.15% max | nieobecny |
| Chrom | 0.15% max | 0.04 – 0.35% |
| Minimum T6, wyciskane (EN 755-2) | Rm ≥ 260 MPa, Rp0,2 ≥ 240 MPa | Rm ≥ 260 MPa, Rp0,2 ≥ 240 MPa |
| Zachowanie przy obróbce | Szybkotnący; bizmut łamie wiór | Obróbka ogólna |
| Spawanie | Nie jest gatunkiem do spawania | Łatwo spawalny |
| Co decyduje o wyborze | Kontrola wióra i jakość powierzchni po obróbce | Dostępność, spawalność, cena |
Wybierz 6065 tylko wtedy, gdy kontrola wióra lub wykończenie powierzchni jest wąskim gardłem.
Jeśli spawanie pojawia się gdziekolwiek w procesie technologicznym, pozostań przy 6061. Jeśli część jest detałem obrabianym wewnątrz spawanego zespołu, rozdziel oba: 6061 dla elementów spawanych, 6065 dla części wycinanych z materiału litego.
Żaden z tych gatunków nie jest stopem morskim w takim sensie, w jakim 5083 lub 5052 są. W przypadku stałego zanurzenia lub silnej ekspozycji na chlorki, gatunki 5xxx pozostają bezpieczniejszym punktem wyjścia.
Gdzie stosuje się 6065
- Komponenty obrabiane maszynowo i złączki wycinane z prętów, rur i materiałów wyciskanych
- Konstrukcje transportowe — nadwozia ciężarówek i komponenty wagonów kolejowych
- Ramy budowlane i sekcje nośne
- Komponenty lotnicze i pojazdowe, w których obróbka maszynowa dominuje w procesie technologicznym
- Osprzęt morski i części przylegające do silników, które nie są zespołami spawanymi
- Ogólna produkcja przemysłowa wymagająca czystego wykończenia po obróbce maszynowej
Go / No-Go: Czy należy specify 6065?
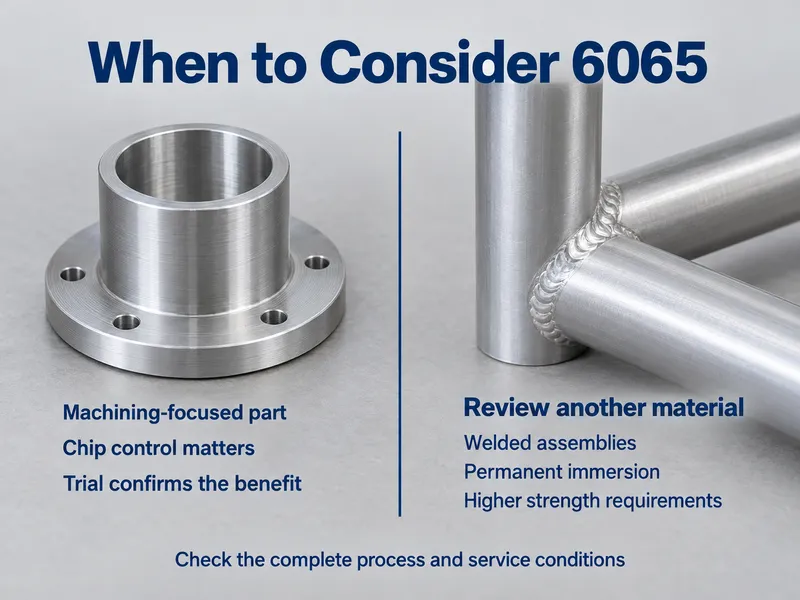
Oto warunki do sprawdzenia przed umieszczeniem gatunku na rysunku. Odpowiadają one, czy stop pasuje, a nie gdzie jest stosowany.
Określ 6065, gdy:
- Części są złomowane lub przerabiane, ponieważ wióry owijają się wokół narzędzia lub wykończenie nie utrzymuje się
- Proces technologiczny to wyłącznie obróbka maszynowa, bez żadnego etapu spawania
- Rysunek już wskazuje 6065 lub specyfikacja klienta wymaga niskoolowiowego stopu 6xxx do obróbki maszynowej
- Część z 6061 obrabia się akceptowalnie, ale nie powtarzalnie, a wielkość produkcji uzasadnia zmianę gatunku
Wybierz inny gatunek, gdy:
- Komponent jest zespołem spawanym — 6061 jest bezpośrednim zamiennikiem i kosztuje mniej
- Eksploatacja polega na stałym zanurzeniu lub silnej ekspozycji na chlorki — przejdź na 5083 lub 5052
- Wymagana jest większa wytrzymałość niż zapewnia 6061 — 6065 ma takie same minima, a 6082 jest następnym krokiem w górę wśród 6xxx
- Cena jednostkowa jest czynnikiem decydującym — 6065 jest węższym gatunkiem niż 6061 i rzadko wygrywa kosztowo
Zaopatrzenie w 6065: Normy, zapasy i dokumenty
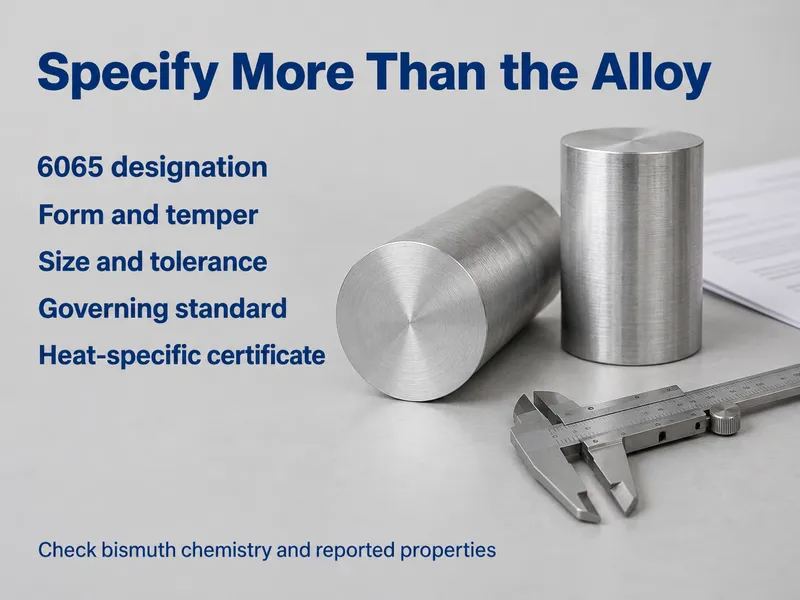
Głębokość zapasów jest najważniejsza. 6065 nie jest utrzymywany w tak szerokim zakresie jak 6061, a niektórzy dystrybutorzy wymieniają go, nie mając go w magazynie. Potwierdzamy formę, stan i rozmiar na podstawie rzeczywistych zapasów, a nie pozycji katalogowej.
Następnie ustal normę w zamówieniu. Podaj EN AW-6065 (AlMg1Bi1Si) lub AA/UNS 6065 (A96065), wskaż formę i stan oraz podaj obowiązującą normę — EN 755-2 dla produktów wyciskanych, EN 754-2 dla ciągnionych na zimno. Zamówienie, które podaje tylko “6065”, pozostawia zakres bizmutu i minima właściwości otwarte.
Dokumentacja domyka pętlę. MTC podaje rzeczywisty skład chemiczny i wyniki mechaniczne dla wytopu, co pozwala sprawdzić wiersz bizmutu i granicę plastyczności względem określonej normy.
The Stop aluminium 6065 strona wymienia posiadane formy i stany, więc rozmiar można sprawdzić przed napisaniem zapytania.
Wnioski
6065 to wąski, specjalistyczny gatunek, a kompromis, jaki ze sobą niesie, warto przedstawić wprost. Bizmut zapewnia kontrolę wióra i wykończenie powierzchni na częściach obrabianych maszynowo, ale kosztem spawalności i miejsca w ogólnym łańcuchu dostaw. Nic w składzie chemicznym nie czyni go mocniejszym od 6061 — oba mają tę samą linię minimalną T6.
Dostarczamy EN AW-6065 (AlMg1Bi1Si) w stanie O i T6 w postaci blach, prętów, rur i drutu, w tym niestandardowe rozmiary przy niskim MOQ dla gatunku, który większość dystrybutorów wymienia, ale nie utrzymuje w magazynie. Każde zamówienie jest wysyłane z MTC.
Prześlij nam rysunek lub specyfikację części, a potwierdzimy formę, stan i tolerancję przed podjęciem zobowiązania.
Często zadawane pytania
Czy 6065 jest bezołowiowy?
Nie ściśle. Ołów jest ograniczony do 0,05% zgodnie z EN 573-3, co czyni go limitem śladowym, a nie celowym dodatkiem. To sprawia, że 6065 jest opcją niskoolowiową obok 6262, gdzie ołów wynosi 0,4–0,7%. Jeśli specyfikacja całkowicie zakazuje ołowiu, należy sprawdzić certyfikat przed złożeniem zamówienia.
Jaka jest minimalna wielkość zamówienia i czas realizacji?
Standardowe formy są wysyłane z magazynu; pozycje niedostępne w magazynie przechodzą do niestandardowej produkcji przy niskim MOQ, zazwyczaj 10–60 dni w zależności od stopu, rozmiaru i obróbki. Potwierdź oba parametry dla swojego konkretnego rozmiaru przed planowaniem produkcji w oparciu o nie.
Jakie dokumenty towarzyszą zamówieniu 6065?
MTC zawierający rzeczywisty skład chemiczny i wyniki mechaniczne dla wytopu. W ten sposób zawartość bizmutu i granica plastyczności są sprawdzane względem podanej normy. Gdy projekt wymaga niezależnych dowodów, raporty SGS mogą być zorganizowane przy dodatkowym koszcie badań.