6065 se especifica para una sola cosa: el control de viruta. Es la química del 6061 con bismuto añadido — no es una aleación de alta resistencia — y rara vez surge hasta que un plano la nombra o un maquinista la solicita. Leerla como una aleación de alta resistencia aeroespacial es el error que conduce a una especificación incorrecta.
El bismuto cambia cómo se mecaniza la aleación, no cuánto resiste: el producto extruido en ambas aleaciones presenta el mismo mínimo T6 según la EN 755-2.
¿Qué es el aluminio 6065?
El 6065 es una aleación de aluminio-magnesio-silicio tratable térmicamente de la familia 6xxx. Está registrada como AA/UNS 6065 (A96065) y como EN AW-6065 (AlMg1Bi1Si), y se endurece de la misma manera que el 6061 — mediante precipitación de Mg₂Si durante el endurecimiento por envejecimiento.
El bismuto es lo que la convierte en una aleación separada en lugar de una variante del 6061. El 6065 contiene 0,50–1,50% de Bi según la EN 573-3, añadido para que las virutas se fracturen en lugar de enredarse. Si se elimina el bismuto, los límites de los elementos restantes quedan muy cerca de los del 6061.
Esa única adición define el propósito de la especificación. Cuando un plano nombra el 6065, el requisito subyacente es el control de viruta y el acabado tal como se mecaniza — no una clase de resistencia superior, ni la soldabilidad.
Composición química del 6065
Los límites a continuación son los valores registrados según la EN 573-3. Si una cotización presenta un rango diferente, pregunte de qué norma se extrajo.
| Elemento | Peso % |
| Silicio (Si) | 0.40 – 0.80 |
| Hierro (Fe) | 0,70 máximo |
| Cobre (Cu) | 0.15 – 0.40 |
| Manganeso (Mn) | 0,15 máx. |
| Magnesio (Mg) | 0.80 – 1.20 |
| Cromo (Cr) | 0,15 máx. |
| Zinc (Zn) | 0,25 máx. |
| Bismuto (Bi) | 0.50 – 1.50 |
| Titanio (Ti) | 0,10 máx. |
| Circonio (Zr) | 0,15 máx. |
| Plomo (Pb) | 0,05 máx. |
| Otros, cada uno / total | 0.05 / 0.15 |
| Aluminio (Al) | Resto |
Tres filas marcan la diferencia con el 6061. El bismuto en 0,50–1,50% no tiene equivalente en el 6061, el circonio de hasta 0,15% también está ausente, y el cromo está limitado a 0,15% en lugar del 0,04–0,35% del 6061. El bismuto es la fila que debe buscarse en el certificado — una colada sin él no es 6065.
La fila del aluminio es un remanente, no un rango fijo.
Si un certificado indica cifras de balance que quedan fuera de su especificación, pregunte contra qué norma se emitió la hoja.
El plomo es lo que separa al 6065 de las otras aleaciones 6xxx con plomo de fácil mecanización — entre ellas la 6262 y la 6012. Con un máximo de 0,05%, el plomo permanece aquí como elemento traza en lugar de como adición de aleación.
Propiedades mecánicas según el estado de templado
El 6065 se solicita principalmente en temple O y T6. La EN 755-2 lo tabula junto a las demás aleaciones de extrusión 6xxx, y el producto estirado en frío está cubierto por la EN 754-2.
| Temple | Forma y norma aplicable | Resistencia a la tracción Rm mín. | Límite elástico Rp0,2 mín. | Alargamiento A mín. | Alargamiento A50 mín. |
| O | Recocido — sin mínimo tabulado | — | — | — | — |
| T6 | Barra, perfil, tubo y perfil extruidos — EN 755-2 | 260 MPa | 240 MPa | 10% | 8% |
| T6 | Barra y tubo estirados en frío — EN 754-2 | 290 MPa | 240 MPa | 10% | 8% |
| T8 | Estirado en frío — EN 754-2 | 345 MPa | 315 MPa | 4% | 3% |
| T9 | Estirado en frío — EN 754-2 | 360 MPa | 330 MPa | 4% | 3% |
La cifra para el diseño es 260 MPa de tracción y 240 MPa de límite elástico para producto extruido según la EN 755-2. Esos son los mismos mínimos a los que se tabula el 6061, por lo que un cambio del 6061 al 6065 no aporta resistencia. Los valores más altos de T8 y T9 provienen del trabajo en frío según la EN 754-2, no de la aleación.
El espesor de sección modifica esos mínimos, y la EN 755-2 los tabula por espesor de pared — una barra gruesa y un perfil delgado no llevan la misma línea de la norma. Indique el espesor aplicable en la consulta y confirmaremos los valores para ese espesor en lugar de citar una cifra genérica.
El temple O es la condición recocida de máxima conformabilidad, suministrada con propiedades declaradas en el certificado de colada en lugar de fijadas por un mínimo publicado. Cuando una pieza se dobla o conforma antes de recibir carga en servicio, se conforma en O y se trata térmicamente después; la conformación después del envejecimiento es limitada.
Mecanizabilidad: lo que aporta el bismuto
El bismuto no refuerza el aluminio. En la masa fundida forma partículas discretas de bajo punto de fusión, y esas partículas fracturan la viruta al paso de la herramienta, de modo que la viruta sale corta en lugar de enredarse alrededor de la herramienta y la pieza.
En una pieza sencilla esa diferencia apenas se nota. En un trabajo de larga duración, un bolsillo profundo o un requisito estricto de acabado superficial, se manifiesta como vida útil de la herramienta, tasa de rechazo y tiempo del operario dedicado a retirar virutas. Ese es todo el argumento comercial para pasar una pieza del 6061 al 6065.
Frente al 6262, la fila decisiva es el plomo. El 6262 utiliza 0,4–0,7% de plomo junto con su bismuto; el 6065 mantiene el plomo en un máximo de 0,05%. Cuando un producto final o una especificación del cliente restringe el contenido de plomo, esa única fila determina cuál de las dos aleaciones es utilizable.
La mejora en el mecanizado corresponde a los temples envejecidos. En O la aleación es blanda y dúctil, que es la condición incorrecta para el control de viruta — O es el temple de conformado, y el mecanizado normalmente ocurre después del envejecimiento.
Soldadura, conformado y acabado
El 6065 es una aleación de mecanizado, no una aleación de soldadura. Las mismas partículas de bismuto que fracturan la viruta también entran en el baño de soldadura, y las aleaciones 6xxx de fácil mecanización se sueldan mal. Un procedimiento cualificado en 6061 no es transferible, y no debe suponerse que una unión de 6065 alcance las propiedades del metal base.
Cuando un diseño requiere tanto detalle mecanizado como estructura soldada, la división habitual es 6061 o 5083 para los elementos soldados. Si una pieza de 6065 debe soldarse, cualifique el procedimiento sobre la aleación y el temple que realmente se suministran en lugar de extender uno existente.
El conformado es sencillo en O, lo que convierte el material recocido en la entrada normal para piezas que se doblan antes del envejecimiento. Tanto el anodizado como el pulido son compatibles con el 6065; confirme la clase de acabado y cualquier requisito de igualación de color contra una muestra antes de liberar la pieza.
Cómo se compara el 6065 con el 6061
| Propiedad | EN AW-6065 | EN AW-6061 |
| Nombre registrado | AlMg1Bi1Si | AlMg1SiCu |
| Bismuto | 0.50 – 1.50% | no presente |
| Zirconio | 0,15% máx | no presente |
| Cromo | 0,15% máx | 0.04 – 0.35% |
| Mínimo T6, extruido (EN 755-2) | Rm ≥ 260 MPa, Rp0,2 ≥ 240 MPa | Rm ≥ 260 MPa, Rp0,2 ≥ 240 MPa |
| Comportamiento al mecanizado | De corte fácil; el bismuto fractura la viruta | Mecanizado general |
| Soldadura | No es una aleación de soldadura | Soldable sin dificultad |
| Qué determina la elección | Control de virutas y acabado mecanizado | Disponibilidad, soldabilidad, precio |
Elija 6065 solo cuando el control de virutas o el acabado superficial sean el cuello de botella.
Si la soldadura aparece en cualquier punto del proceso, manténgase en 6061. Si la pieza es un detalle mecanizado dentro de un conjunto soldado, divida los dos: 6061 para los miembros soldados, 6065 para las piezas cortadas de macizo.
Ninguna de las dos aleaciones es una aleación marina en el sentido en que 5083 lo son la 5052. Para inmersión permanente o exposición intensa a cloruros, las aleaciones de la serie 5xxx siguen siendo el punto de partida más seguro.
Dónde se utiliza el 6065
- Componentes mecanizados y racores cortados de barra, tubo y perfil extruido
- Estructuras de transporte — carrocerías de camión y componentes de vagones de ferrocarril
- Perfiles de estructuración y soporte para edificación
- Componentes aeronáuticos y de vehículos donde el mecanizado domina el proceso
- Herrajes marinos y piezas adyacentes al motor que no son conjuntos soldados
- Fabricación industrial general que requiere un acabado mecanizado limpio
Go / No-Go: ¿Debería especificar 6065?
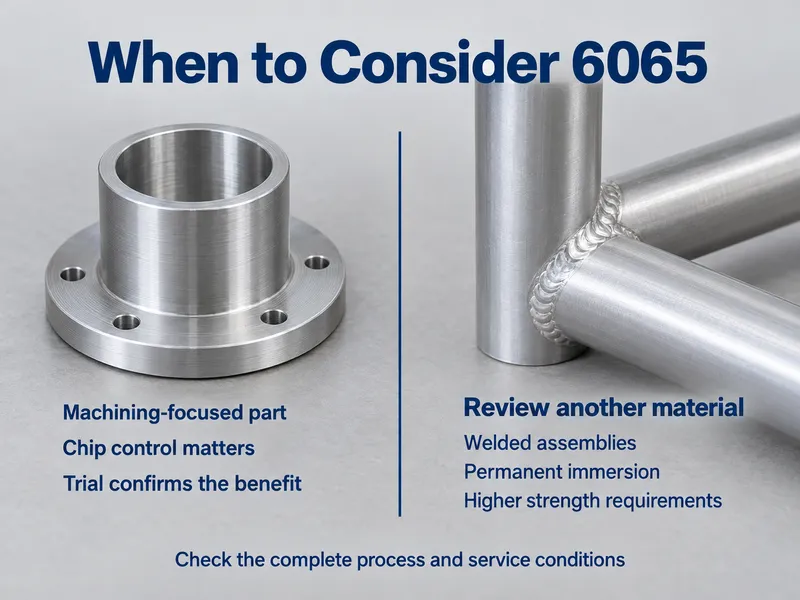
Estas son las condiciones que deben verificarse antes de que la aleación se incluya en un plano. Responden si la aleación es adecuada, no dónde se utiliza.
Especifique 6065 cuando:
- Las piezas se desechan o se retrabajan porque las virutas envuelven la herramienta o el acabado no se mantiene
- El proceso es íntegramente de mecanizado, sin ninguna etapa de soldadura
- El plano ya indica 6065, o una especificación del cliente exige una aleación 6xxx de bajo plomo y fácil mecanizado
- Una pieza de 6061 se mecaniza de forma aceptable pero no repetible, y el volumen justifica un cambio de aleación
Elija otra aleación cuando:
- El componente sea un conjunto soldado — el 6061 es el sustituto directo y cuesta menos
- El servicio sea inmersión permanente o exposición intensa a cloruros — pase a 5083 o 5052
- Se requiera más resistencia de la que ofrece el 6061 — el 6065 tiene los mismos mínimos, y el 6082 es el siguiente escalón dentro de la serie 6xxx
- El precio unitario sea el factor decisivo — el 6065 es una aleación más específica que el 6061 y rara vez gana en costo
Abastecimiento del 6065: Normas, stock y documentos
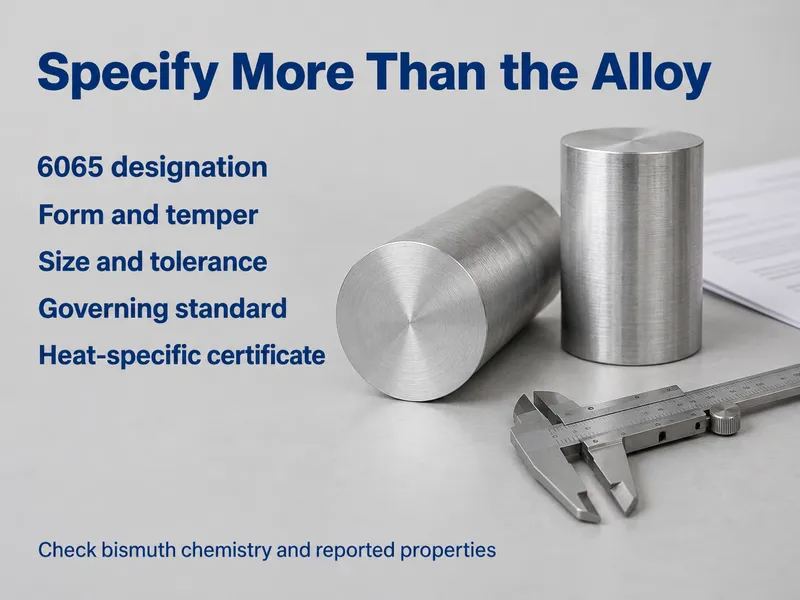
La profundidad de stock es lo primero. El 6065 no se almacena ni de lejos con la amplitud del 6061, y algunos distribuidores lo listan sin tenerlo en existencia. Confirmamos forma, temple y tamaño contra stock real, no contra una línea de catálogo.
Luego fije la norma en el pedido. Coteje EN AW-6065 (AlMg1Bi1Si) o AA/UNS 6065 (A96065), indique la forma y el temple, y declare la norma aplicable — EN 755-2 para producto extruido, EN 754-2 para estirado en frío. Un pedido que solo indique “6065” deja abiertos el rango de bismuto y los mínimos de propiedades.
La documentación es lo que cierra el ciclo. El MTC reporta la química real y los resultados mecánicos del colado, que es como se verifican la fila de bismuto y el límite elástico contra la norma que usted especificó.
En Aleación de aluminio 6065 La página lista las formas y temples disponibles, para que el tamaño pueda verificarse antes de redactar la consulta.
Conclusión
El 6065 es una aleación específica y de propósito definido, y la contrapartida que ofrece merece enunciarse con claridad. El bismuto aporta control de virutas y acabado superficial en piezas que se mecanizan, y le cuesta a la aleación su soldabilidad y su lugar en la cadena de suministro de uso general. Nada en su composición química la hace más resistente que el 6061 — ambas se sitúan en la misma línea mínima T6.
Suministramos EN AW-6065 (AlMg1Bi1Si) en O y T6 en chapa, barra, tubo y alambre, incluyendo tamaños personalizados con MOQ bajo para una aleación que la mayoría de los distribuidores lista pero no almacena. Cada pedido se envía con un MTC.
Envíenos el plano o la especificación de la pieza y confirmaremos la forma, el temple y la tolerancia antes de que usted se comprometa.
Preguntas frecuentes
¿El 6065 está libre de plomo?
No estrictamente. El plomo está limitado a 0,05% según EN 573-3, lo que lo mantiene como un límite de trazas en lugar de una adición deliberada. Eso convierte al 6065 en la opción de bajo plomo frente al 6262, donde el plomo oscila entre 0,4 y 0,7%. Si una especificación prohíbe el plomo de forma absoluta, haga verificar el certificado antes de realizar el pedido.
¿Cuál es la cantidad mínima de pedido y el plazo de entrega?
Las formas estándar se envían desde stock; los artículos no disponibles pasan a producción personalizada con MOQ bajo, típicamente 10–60 días dependiendo de la aleación, el tamaño y el procesamiento. Confirme ambos aspectos contra su tamaño específico antes de planificar una producción en torno a ellos.
¿Qué documentos acompañan a un pedido de 6065?
Un MTC que incluye la química real y los resultados mecánicos del colado. Así se verifican el contenido de bismuto y el límite elástico contra la norma que usted indicó. Cuando el proyecto requiere evidencia independiente, se pueden gestionar informes SGS con costo adicional de ensayos.