


7005是两种无铜7xxx焊接合金中应用更广泛的一种:一种Al-Zn-Mg系合金,铜含量控制在0.10%以下,并有意添加锆,主要以挤压材形式供应,用于焊接框架和运输结构。.
低铜含量正是关键所在。它使焊接接头能够通过时效恢复至接近母材强度,而不是在热影响区被判定为失效——这也是7075(铜含量1.2–2.0%)采用紧固连接而非焊接的原因。7005牺牲了相对于7075的峰值强度来保持这一特性。.
什么是7005铝合金?
7005是7000系列中的一种可热处理合金。锌是主要合金元素,镁形成强化相,锰和铬辅助提升强度和耐腐蚀性能。.
锆(0.08–0.20%)是7005区别于普通Al-Zn-Mg混合体系的关键。它提高了再结晶温度并保持晶粒结构细化,这正是抑制焊接熔池热裂纹的原因。这就是7005及其近亲——, 7003 和7020——能够焊接而7075不能的原因。.
| 要素 | 范围(重量百分比) | 角色 |
| 锌 (Zn) | 4.0-5.0 | 主要强化元素 |
| 镁(Mg) | 1.0–1.8 | 形成MgZn₂强化相 |
| 锰 (Mn) | 0.20–0.70 | 强度、耐腐蚀性、晶粒结构控制 |
| 铬 (Cr) | 0.06–0.20 | 晶界稳定化 |
| 锆 (Zr) | 0.08–0.20 | 晶粒细化;抗焊接热裂纹 |
| 铜 (Cu) | ≤0.10 | 保持低含量以确保焊接性和耐腐蚀性 |
| 铁(Fe) | ≤0.40 | 杂质限量 |
| 硅 (Si) | ≤0.35 | 杂质限量 |
| 钛 (Ti) | 0.01–0.06 | 晶粒细化剂 |
| 其他元素(每种 / 总计) | ≤0.05 / ≤0.15 | 微量限值 |
| 铝 (Al) | 平衡 | 贱金属 |
密度约为2.78 g/cm³。牌号范围遵循EN 573-3(命名EN AW-7005 / AlZn4.5Mg1.5Mn)和ASTM B221。7005主要以挤压产品形式供应,因此适用的产品标准为ASTM B221和EN 755-2,而非扁平轧制板材牌号。.
状态代号:O、T5、T53和T6
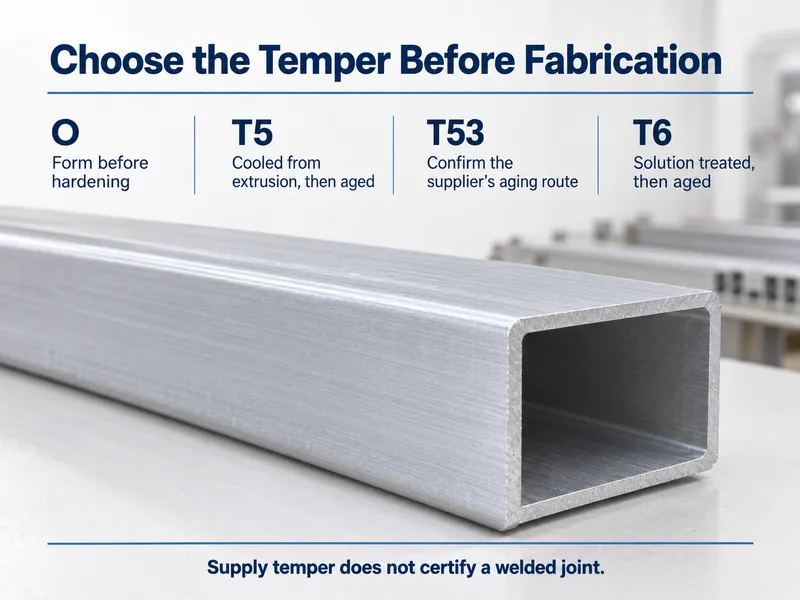
状态是金属供应时的热处理和加工条件,它对强度和成形性的影响远大于合金本身。7005常见的有四种状态。.
- O ——退火态,最软的状态。用于零件在任何热处理之前需要进行大量成形的场合。.
- T5 ——从挤压机冷却后进行人工时效。对于不需要额外应力消除的型材而言是经济之选。.
- T53 ——挤压淬火,在室温下自然时效约72小时,然后进行两阶段人工时效。这是7005挤压材的常规出厂状态,也是焊接结构件所遵循的路线。.
- T6 / T63 ——固溶热处理并人工时效至最高强度。多一道工序,因此价格高于T5。.
有一点需要明确:T53是供应状态,而非焊接件的描述。在实践中两者一致,因为7005焊接件在焊接后进行时效处理,落入相同的性能区间。.
各状态典型力学性能
| 脾气 | 抗拉强度 (MPa) | 屈服强度,0.2%(MPa) | 伸长率 (%) | 条件 |
| O | ~190 | ~80 | ~20 | 退火态;大量成形 |
| T5 | ~345 | ~290 | ~12 | 挤压冷却并时效 |
| T53 | ~350–390 | ~300–345 | ~10–15 | 挤压淬火,自然时效加两阶段人工时效 |
| T6 / T63 | ~370–390 | ~310–345 | ~10-12 | 固溶热处理并人工时效 |
以上为挤压产品的典型值,取自ASTM B221和EN 755-2性能表及生产商数据。已发布的7005数据因来源和产品形式而异,因此该表应视为规划参考而非规格书。您订单的保证最小值由适用标准ASTM B221或EN 755-2确定,并显示在MTC上。.
7005与6061及7075的对比
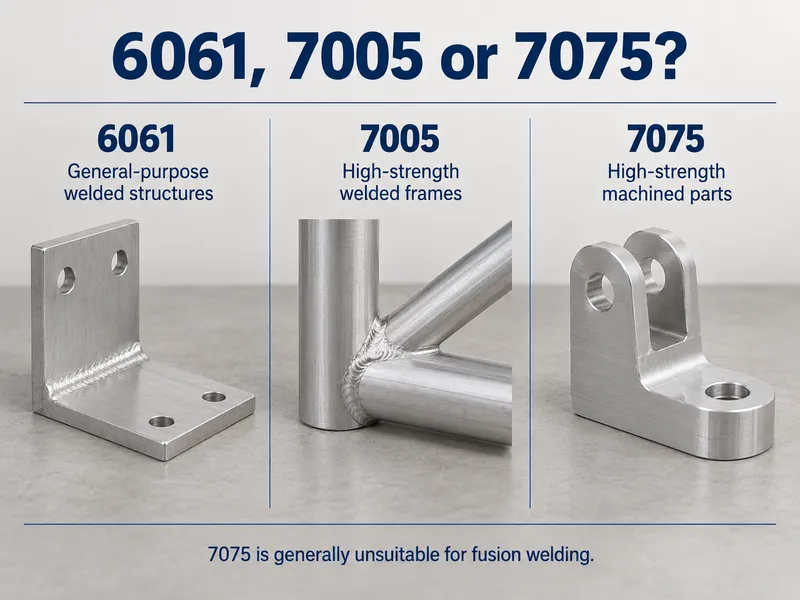
| 合金/回火状态 | 抗拉强度 (MPa) | 屈服强度 (MPa) | 焊接性 | 耐腐蚀性 | 最佳适用场景 |
| 6061-T6 | ~310 | ~276 | 优秀 | 良好 | 多用途结构件;易于成形和阳极氧化 |
| 7005-T5 | ~345 | ~290 | 优秀 | 对7xxx系而言表现良好 | 焊接高强度框架和型材 |
| 7075-T6 | ~572 | ~503 | 贫穷 | 有限 | 航空航天及其他峰值强度零件 |
阅读该表时先问一个问题:零件是否需要焊接?如果需要,7075就出局了,因为它不可熔焊,而7005是剩余两个选项中较强的——母材抗拉强度比6061-T6高约11%,一旦制成接头差距更大。如果零件是机加工且从不焊接,6061更低的成本、更易成形和更广泛的库存通常胜过7005有限的强度优势。.
7005的加工
焊接
7005是常见7xxx合金中最易焊接的,上述化学成分正是原因所在:无铜驱动热裂纹,锆保持晶粒结构细化。使用5356焊丝(ER5356 / EN ISO 18273 S Al 5356)进行焊接。在需要更高焊态强度时,5183是替代选择。.
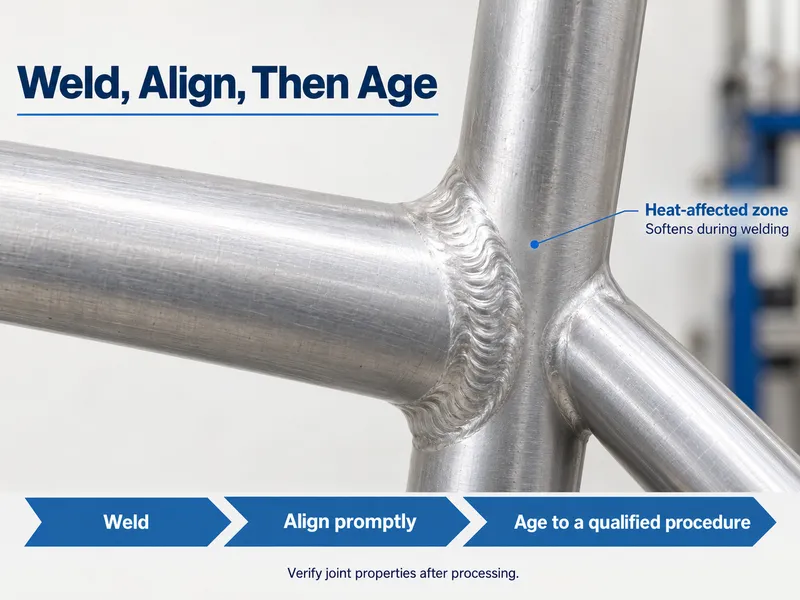
焊接仍会软化热影响区。7005的独特之处在于其恢复方式。焊后时效循环重新析出强化相,将接头提升回接近母材强度,无需完全重新固溶和淬火。这就是为什么7005框架和轨道结构采用焊接、时效、出厂的方式,而不是作为成品组件再次进行热处理。.
按时效后的焊态值设计,而非母材T6列。在发布图纸前对照MTC确认数据。.
机械加工
7005比6061更难切削,因此预计刀具磨损更大,更需要使用锋利的高前角刀具和刚性装夹。T53和T6比O态能获得更光洁的表面。由于7xxx系状态对缺口敏感,避免时效后进行大量冷成形——在O态成形,然后进行热处理。.
腐蚀防护
铜是使7075对腐蚀敏感的原因,而7005将铜控制在0.10%以下,因此其耐腐蚀性在7xxx系中表现良好。但仍不及6xxx系。用于海洋、沿海或潮湿环境时需进行阳极氧化或涂装;裸材氯化物浸泡并非其适用场景。在持续应力叠加温暖潮湿条件的场合,优先选用T53而非峰值时效的T6——它牺牲少量强度以换取更好的抗应力腐蚀性能。.
使用温度
将7005视为室温结构合金。与所有沉淀硬化合金一样,随着使用温度升高,它会过时效并损失强度,因此任何高温应用都应查阅特定状态的设计数据,而非假设室温值仍然适用。.
应用
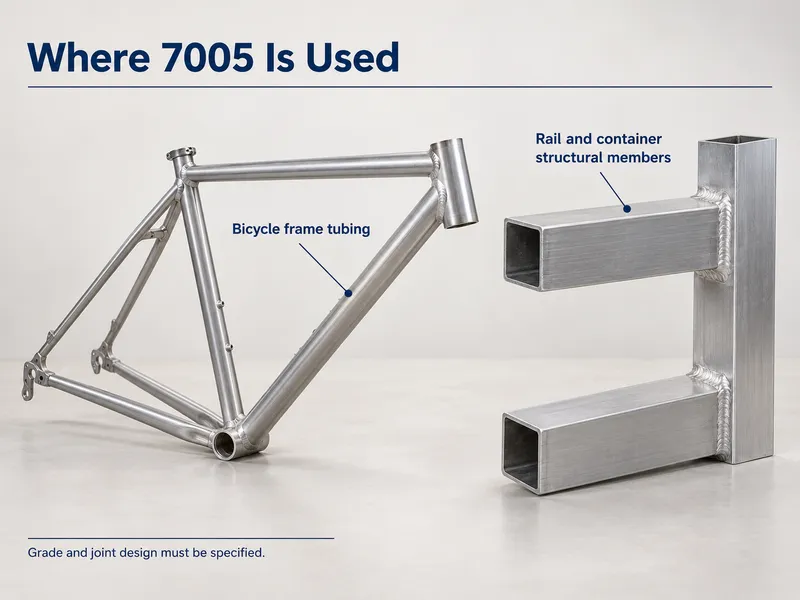
- 自行车车架及焊接运动器材,如球拍和球棒
- 铁路和地铁车体及焊接结构件
- 卡车、拖车和集装箱框架——横梁、侧柱和加强筋
- 桥梁和建筑焊接框架
- 热交换器及焊后重新固溶不切实际的焊接组件
适用性判定标准
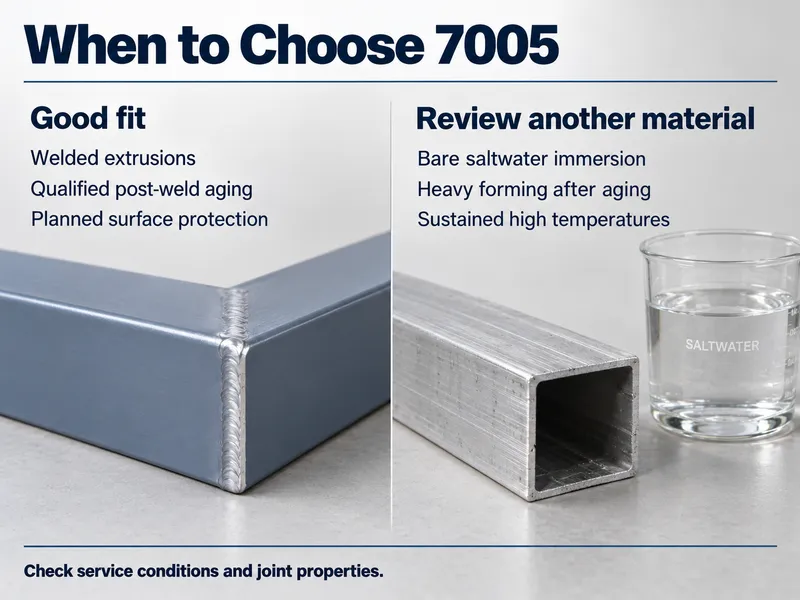
选择建议——在以下情况指定7005:
- 焊接组件需要超过约290 MPa的屈服强度,且焊后时效可恢复接头性能。.
- 可焊性比峰值强度更重要,因为7005可以焊接并重新时效,而7075不能。.
- 该零件是挤压件,相比6061适度的强度提升值得以小幅耐腐蚀性作为交换。.
- 计划进行涂层或阳极氧化处理以用于户外服役。.
不适用——在以下情况另寻他选:
- 需要高于约500 MPa屈服强度的航空级峰值强度。那是 7075 或7055的领域。.
- 该零件经过大量机加工且从不焊接。6061更便宜、成形性更好、库存更广泛。.
- 预计无涂层直接浸入海水。使用5083或6xxx系列。.
- 计划在时效后进行重度冷成形。先在O态成形,然后进行热处理。.
采购须知:下单前需确认的事项
7005首先是一种挤压合金。符合ASTM B221或EN 755-2的棒材、管材和型材是标准范围,而板材或薄板属于不同的规范——因此在询价时需注明形态及其适用标准。该范围之外的任何产品,从非标准截面到定制型材,均按图纸生产。.
规格书上的四行内容承担了大部分工作:适用标准、回火状态(T5、T53或T6)、适用壁厚——最低力学性能值与厚度相关——以及文件级别。.
关于文件,每笔订单随附的MTC显示该批次的实际化学成分和力学测试结果。如果项目需要独立验证,请索取SGS报告。注意证书级别之间的区别:EN 10204 3.1由制造商自己的授权检验代表签署,而3.2增加了独立第三方,如客户代表或TÜV、BV、SGS、DNV等机构。.
结论
7005铝 是可焊接的高强度7xxx合金——比6061更强,且可焊性远优于7075——但它仍然在耐腐蚀性方面逊于6xxx系列,且扁平轧制形态与挤压范围属于不同的规范。.
我们供应挤压型材、棒材和管材形式的7005,并通过低起订量生产按您的图纸生产定制形状、尺寸和回火状态,交期为10–60天。每笔订单随附MTC。.
请将图纸发送给我们 并注明回火状态和焊接路线,以便进行形态、回火状态和可用性核查。.
常见问题
7005的最小起订量和交期是多少?
标准回火状态和尺寸从库存发货。非标准回火状态和定制尺寸按低起订量生产,通常为10–60天,取决于合金、尺寸和加工工艺。请发送图纸和数量,以便确认两者。.
7005订单随附哪些文件?
每笔订单随附MTC,载有该批次的化学成分和力学结果。可根据要求通过SGS化学、力学或超声波报告进行独立验证,需额外收费。EN 10204 3.2增加第三方会签。.
你们是否供应T53状态和非标准截面的7005?
是的。棒材、管材和型材按ASTM B221或EN 755-2供应,该范围之外的截面、尺寸或回火状态按您的图纸以低起订量方式生产,通常为10–60天。请发送图纸并注明适用标准。.






