Co je hliník 6063?
Hliník 6063 je slitina 6xxx Al-Mg-Si s záměrně nízkým obsahem legujících prvků — křemík 0,20–0,60%, hořčík 0,45–0,90%, zbytek nečistoty. Právě v této zdrženlivosti je pointa: vytlačuje se snadněji než jakostní řada 6000 a anodizuje se jasněji, protože v kovu je málo toho, co by oba procesy narušovalo.
Kov sám pak dělá velmi málo: obsah legujících prvků nestačí k dosažení konstrukční pevnosti, ať se zpracuje jakkoli, takže téměř veškerou práci odvede stav zpracování — na jednom profilu z jedné matrice rozdíl mezi mezí kluzu 145 a 214 MPa. 6063 se kupuje jako stav, ne jako slitina.
Porozumění T5, T52 a T6 — jedna slitina, tři cesty
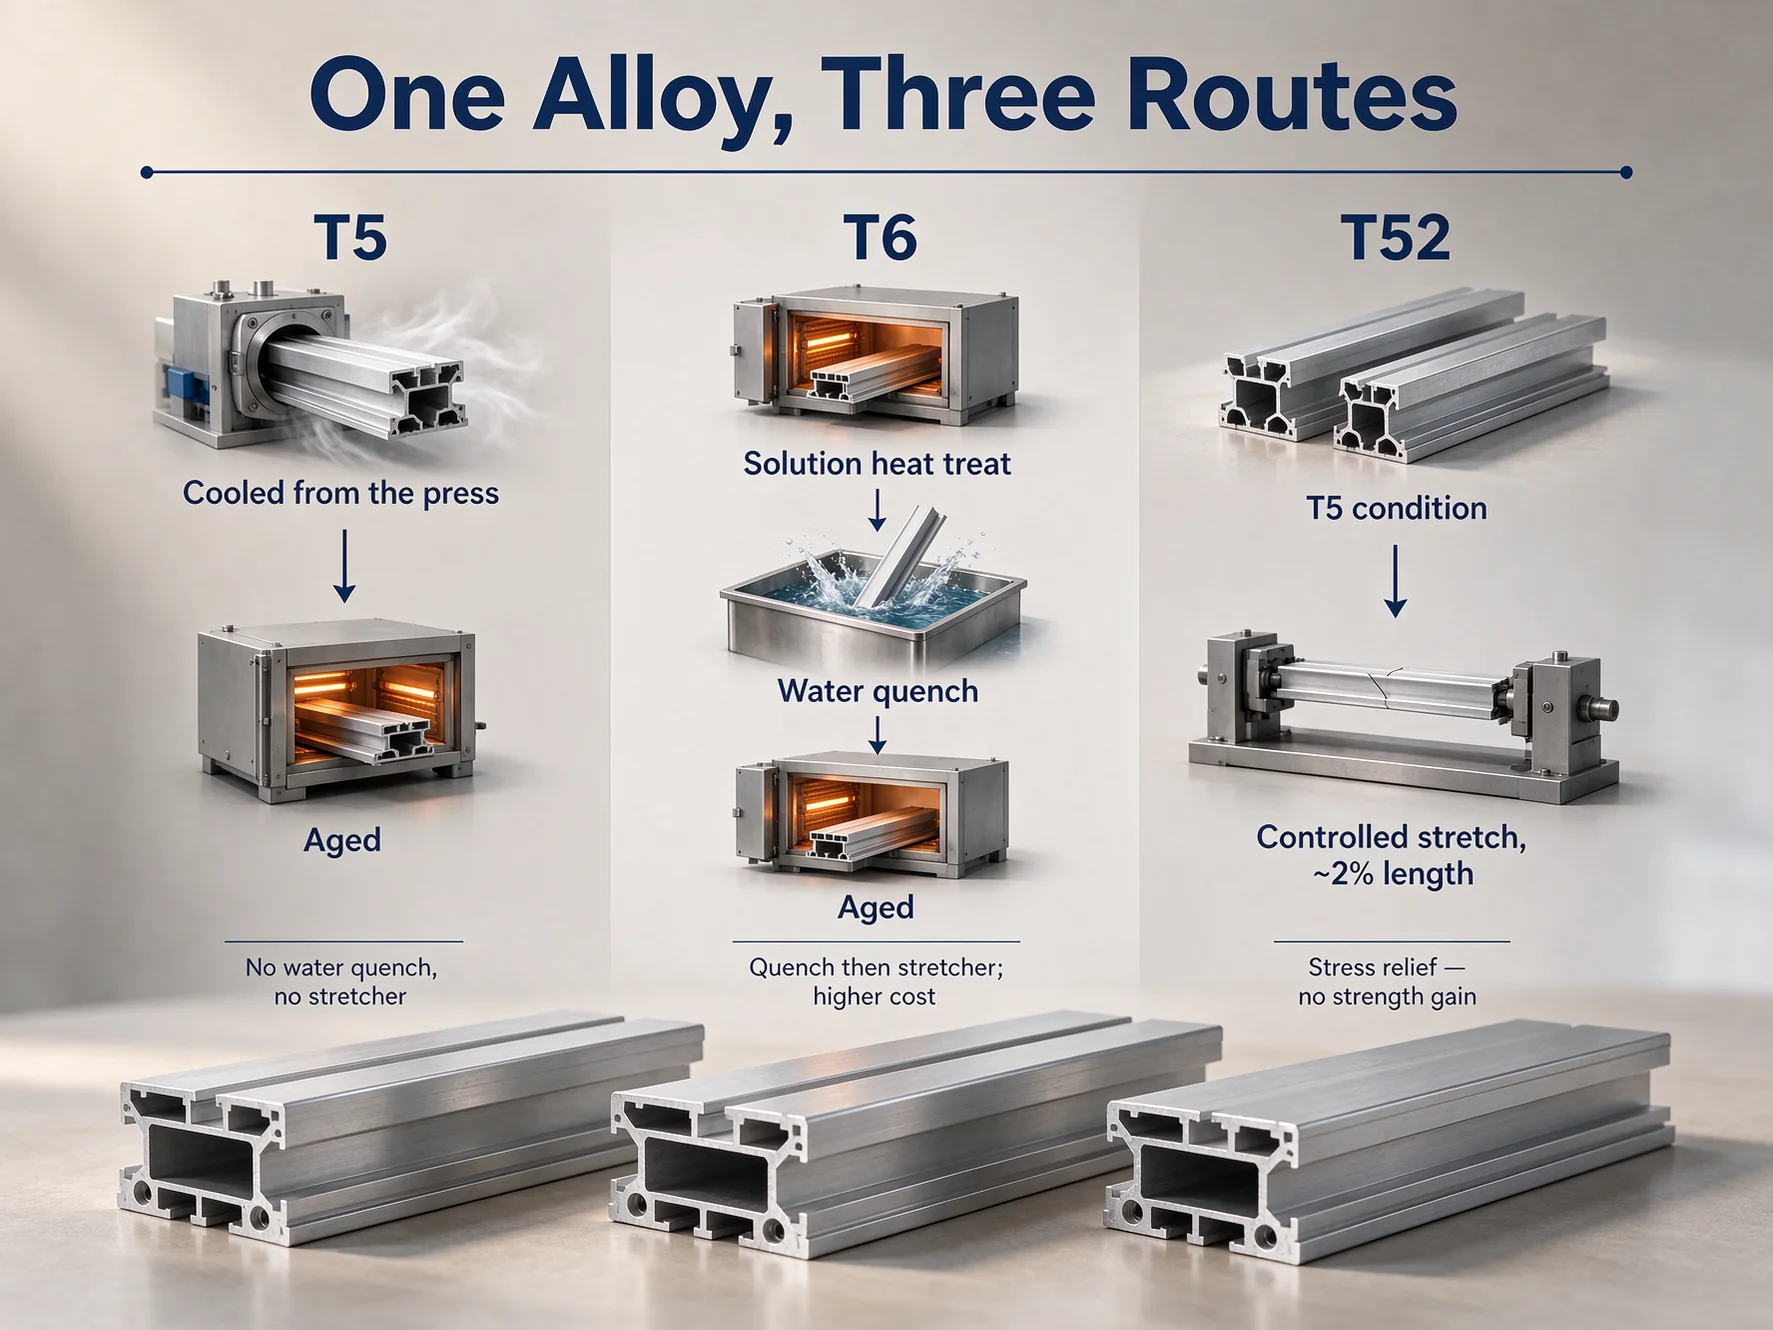
Ne tři jakosti: tři způsoby chlazení a stárnutí jednoho výlisku, rozhodnuté na lisu během minut od opuštění matrice profilem. Cesta určuje, jak tvrdý kov nakonec bude a kolik vnitřního pnutí ponese.
T5 — chlazeno z lisu, poté stárnuto
T5 se chladí z teploty vytlačování, na vzduchu nebo řízeným kalením na lisu, poté se stárne. Žádné rozpouštěcí žíhání, žádná vodní vana, žádný rovnací stroj — profil s nízkým pnutím za nejnižší cenu na metr, přímo z linky a zůstávající rovný — pro rám nebo obkladový profil je to celý požadavek. Co ztrácí, je strop: neexistuje cesta opětovného stárnutí na T6, pouze nové rozpouštěcí žíhání a kalení.
T6 — kaleno, a proto stojí více
T6 se rozpouštěcím žíháním tepelně zpracuje, kalí ve vodě a poté stárne. Kalení je rychlé a prudké záměrně: udržuje legující prvky v roztoku, aby je stárnutí mohlo vyloučit, a zvedá mez kluzu ze 145 na 214 MPa.
Je to také to, co profil deformuje: přibližně 500 °C do vody vnáší průřezem teplotní gradient, takže dlouhé profily se prohýbají. T6 proto obvykle vyžaduje rovnací stroj a vyšší nabídka na stejné matrici platí za tu pec, kalení, rovnací stroj a míru zmetkovitosti.
T52 — T5 s protažením, ne posílení pevnosti
T52 je T5 plus řízené protažení, asi 2% délky, k odstranění zbytkového pnutí. Oprava, kterou stojí za to provést: T52 nemá samostatnou pevnost. ASTM B221 uvádí T5 a T52 v jednom řádku — shodná pevnost v tahu, shodná mez kluzu. Co T52 kupuje, je stabilita: namáhaný profil se pohybuje, jak se kov obrábí, takže dlouhá konzola vychází z frézky prohnutá.
T52 také neexistuje v EN 755-2, jejíž soubor je T4, T5, T6, T64 a T66. Výkres uvádějící obojí je vnitřně nekonzistentní.
Mechanické vlastnosti 6063-T5 a T6 — podle dvou norem
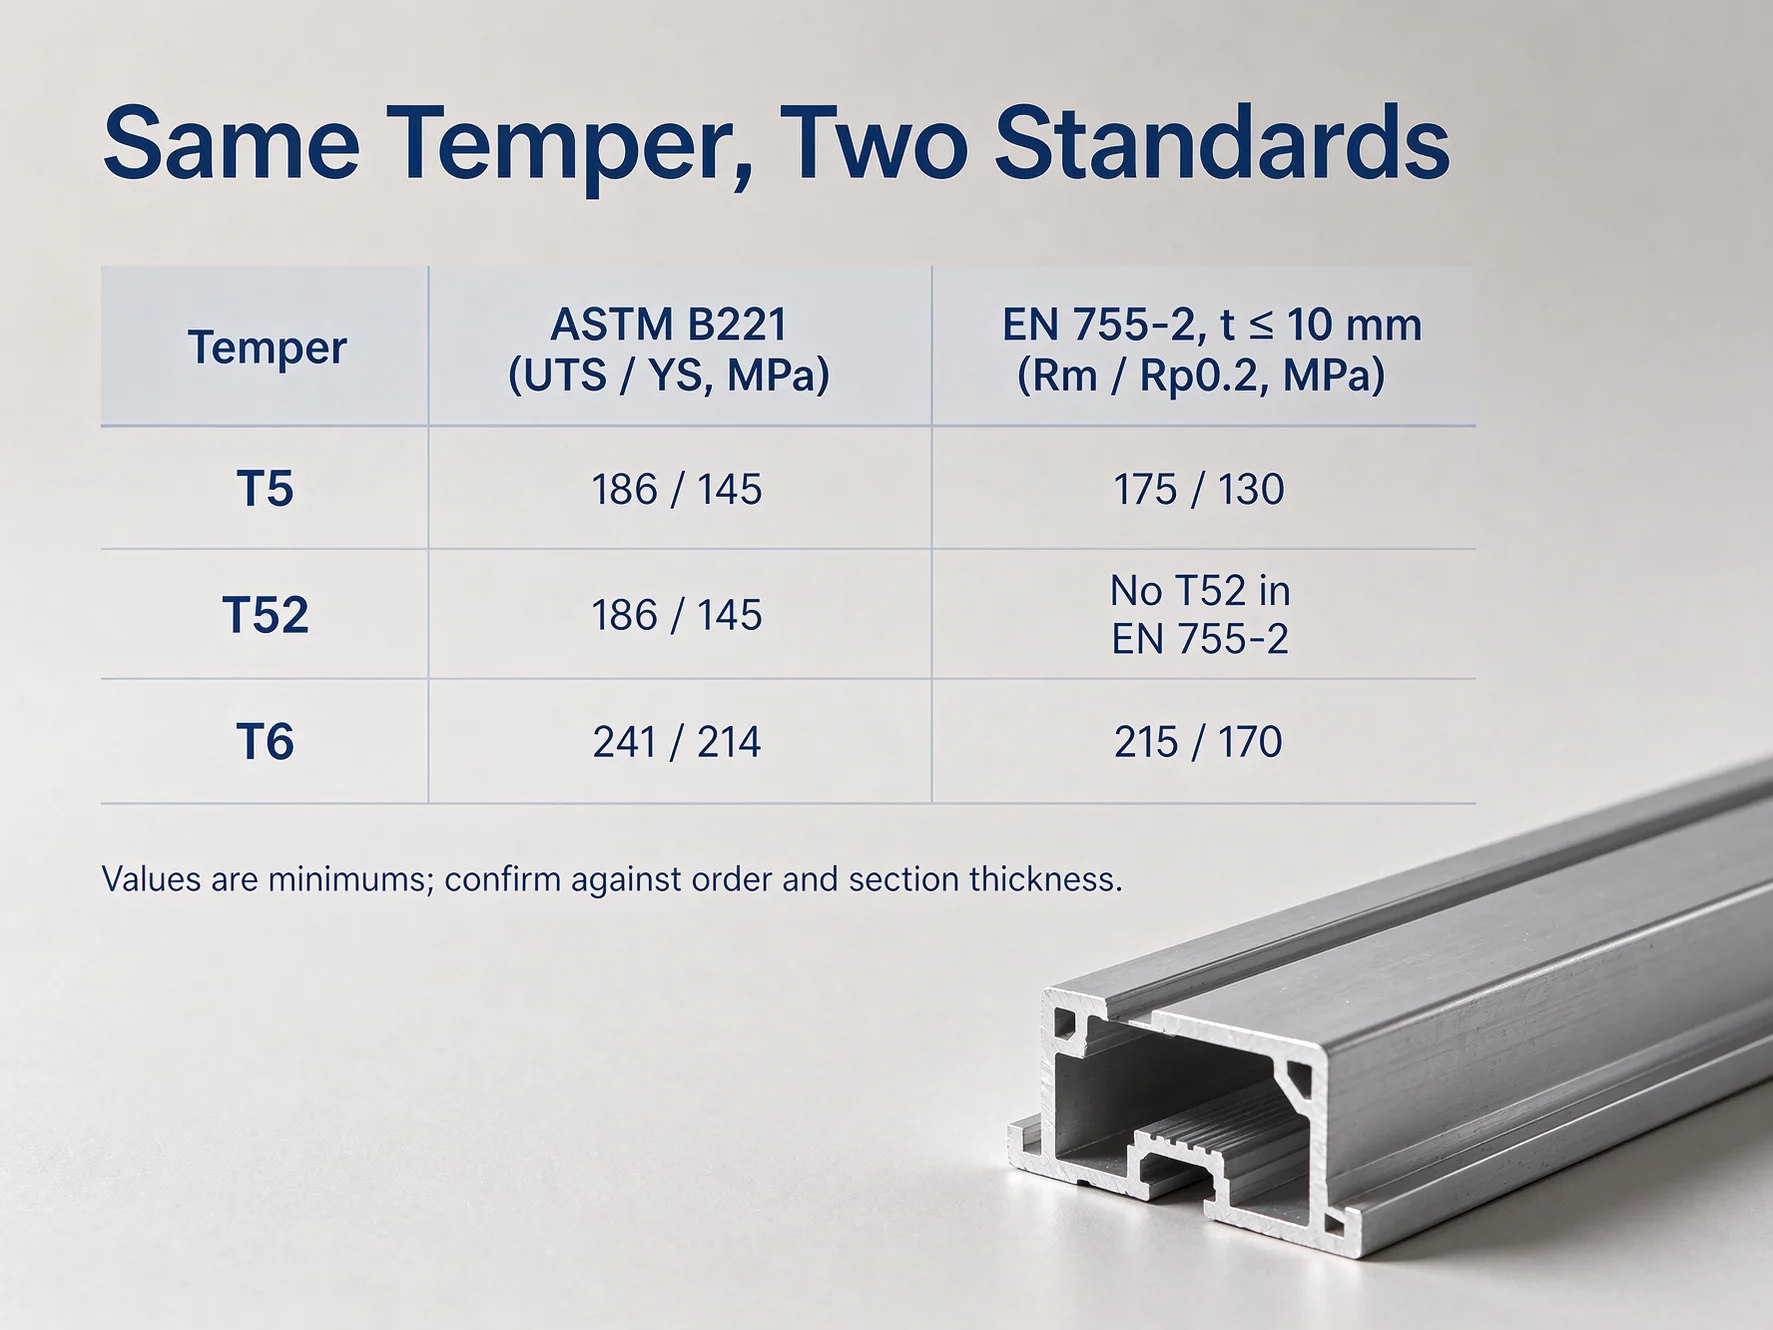
Stejný stav nese dvě různá minima v závislosti na normě. Obě jsou správná; platí pro různé objednávky.
| Temperament | ASTM B221: UTS / YS / A | EN 755-2, t ≤ 10 mm: Rm / Rp0,2 / A |
|---|---|---|
| T4 | — | 130 / 65 MPa / 14% |
| T5 | 186 / 145 MPa / 12% | 175 / 130 MPa / 8% |
| T52 | 186 / 145 MPa / 12% | Žádné T52 |
| T6 | 241 / 214 MPa / 12% | 215 / 170 MPa / 8% |
| T66 | — | 245 / 200 MPa / 8% |
ASTM B221 pokrývá vytlačované tyče, pruty, profily a trubky; EN 755-2 pokrývá profily a nad 10 mm snižuje T5 na 160 / 110 a T6 na 195 / 160. Pro T4 a T66 není uvedeno žádné minimum ASTM, protože ani jedno není stavem ASTM pro tuto slitinu.
6063-T6 zkoušený při 220 MPa tedy prochází EN 755-2 a neprochází ASTM B221. Obě tvrzení platí. Které se použije, závisí na tom, co říká objednávka.
Pro zadavatele rozhoduje sloupec meze kluzu. T6 zvedá mez kluzu ze 145 na 214 MPa, nárůst o 48% podle ASTM; podle EN stejná dvojice běží od 130 do 170, nárůst o 31%. Stejné srovnání, dvě procenta — nárůst, který uvedete, závisí na normě, kterou projekt používá.
Kde se každý stav používá
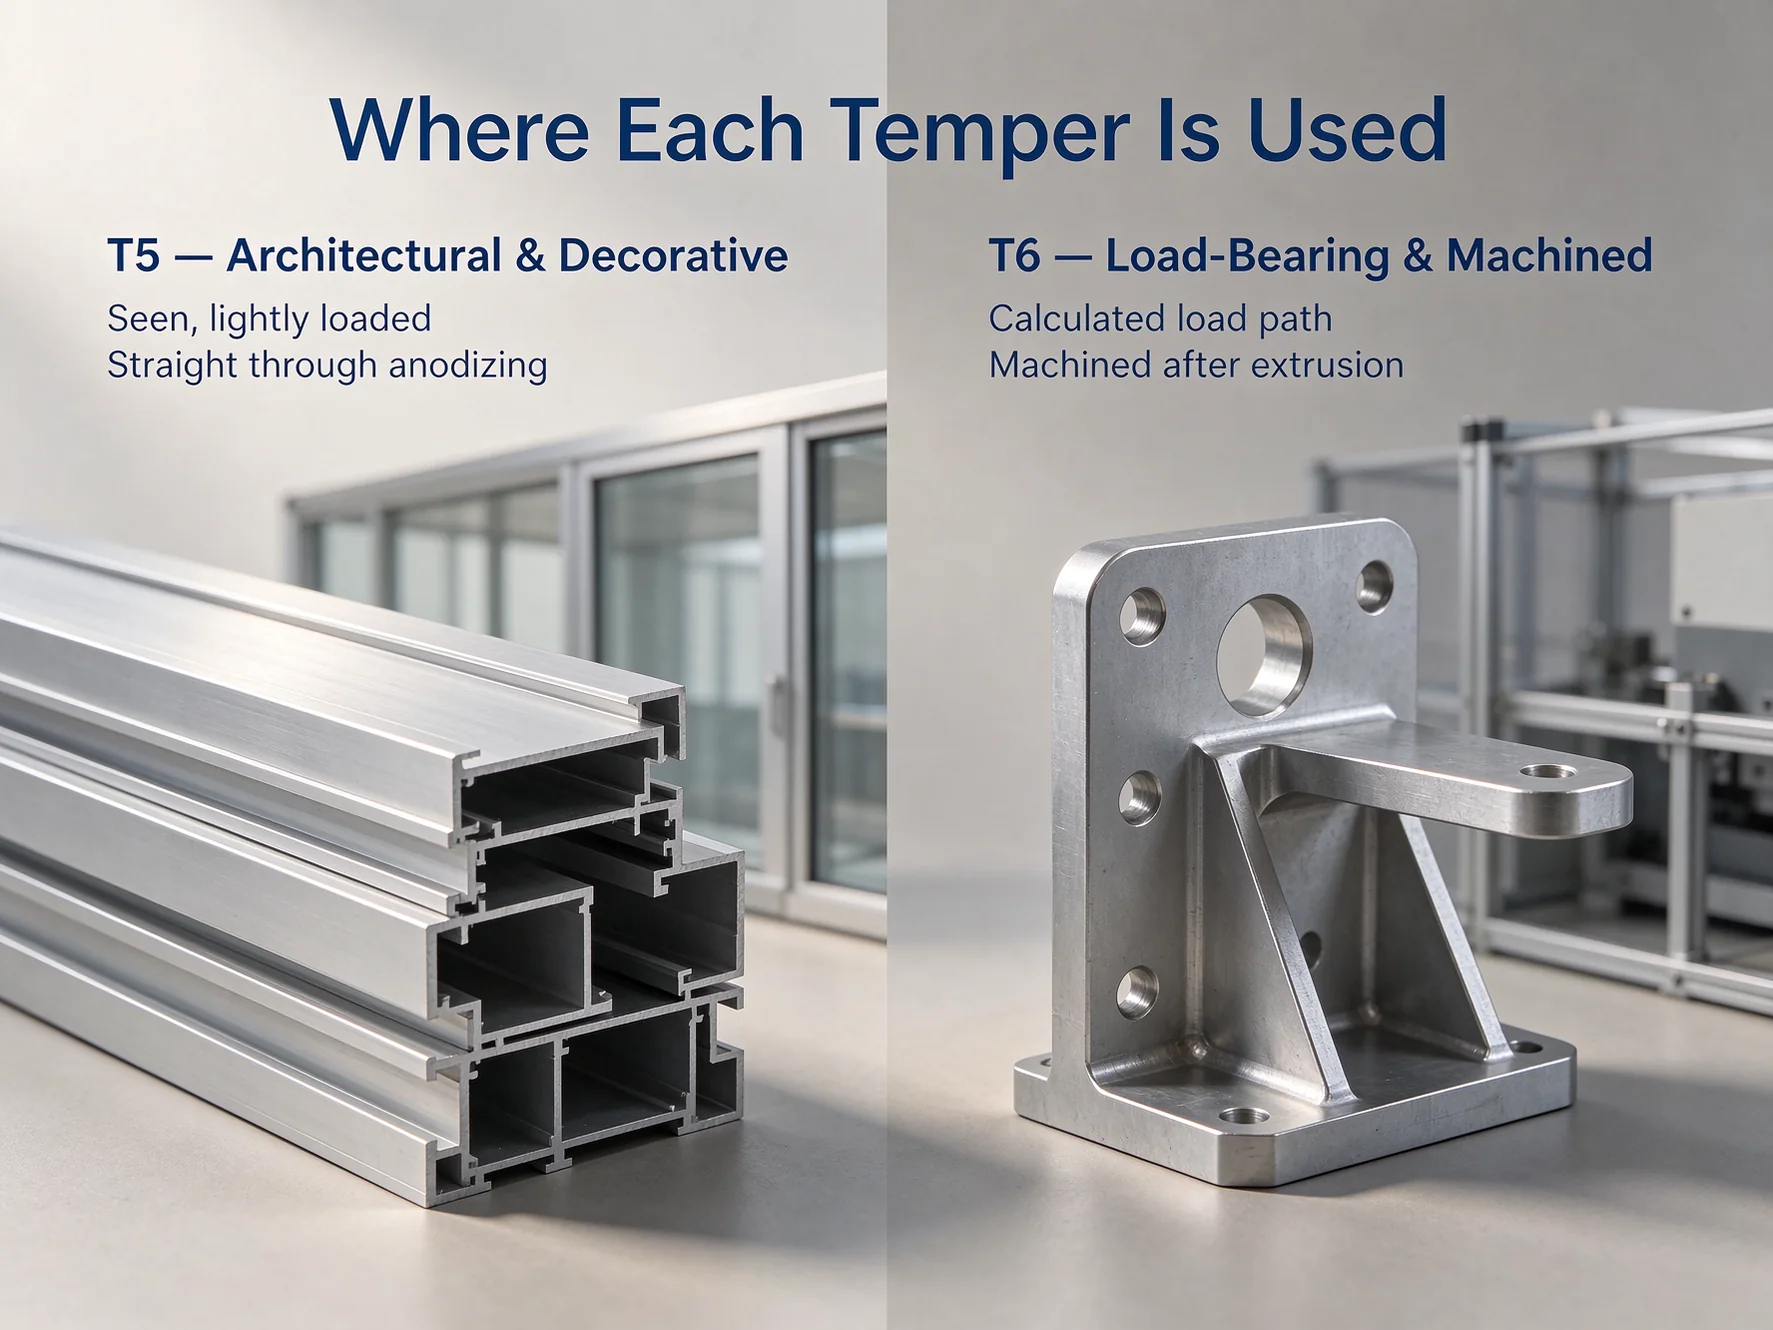
Architektonické a dekorativní profily — území T5
Profily oken a dveří, lehké obvodové pláště, zábradlí, obklady, chladiče. Díl je viditelný a lehce namáhaný; jeho hodnota spočívá v povrchu, ne v nosné dráze. Šestimetry sloupek musí dorazit rovný a zůstat rovný přes anodizaci, a T5 to zvládne bez rovnacího stroje.
Nosné a obráběné díly — kde si T6 zaslouží svou cenu
Konstrukční rámy, kryty strojů, konzoly s vypočtenou nosnou dráhou, cokoli obráběného po vytlačování. Ukazují se dva důvody. T6 odpovídá dílu vyžadujícímu 214 MPa místo 145. T52 odpovídá dílu vyžadujícímu pouze pevnost T5, ale obráběnému a udržovanému v rovině. Volba T52 tam, kde zatížení vyžaduje T6, je selhání pevnosti; volba T6 k nápravě deformace jsou peníze vynaložené na špatný problém.
T5 vs T52 vs T6 — jak volit
| Temperament | Trasa | ASTM B221 (UTS / YS) | V EN 755-2 | Nejlepší pro | Vyhnout se, když |
|---|---|---|---|---|---|
| O | Žíhané | — | Ano (t ≤ 25 mm) | Tváření před tepelným zpracováním | Použito tak, jak dodáno |
| T4 | Rozpouštěcí žíhání, přirozené stárnutí | — | Ano (130 / 65 MPa) | Tváření, stárnutí v provozu | Pevnost musí být při dodání stabilní |
| T5 | Chlazeno z lisu, stárnuto | 186 / 145 MPa | Ano (175 / 130 MPa) | Architektonické a dekorativní profily | The part carries a calculated load |
| T52 | T5 plus a controlled stretch | 186 / 145 MPa | Ne | Machined parts that must stay flat | Higher strength is required |
| T6 | Solution treated, water quenched, aged | 241 / 214 MPa | Yes (215 / 170 MPa) | Load-bearing and structural parts | The part is only seen, not loaded |
ASTM values are minimums; EN values at t ≤ 10 mm. O is held to a maximum in ASTM B221, and T4 keeps aging after delivery, so neither offers a stable floor.
Kdy je stav T5 správnou volbou
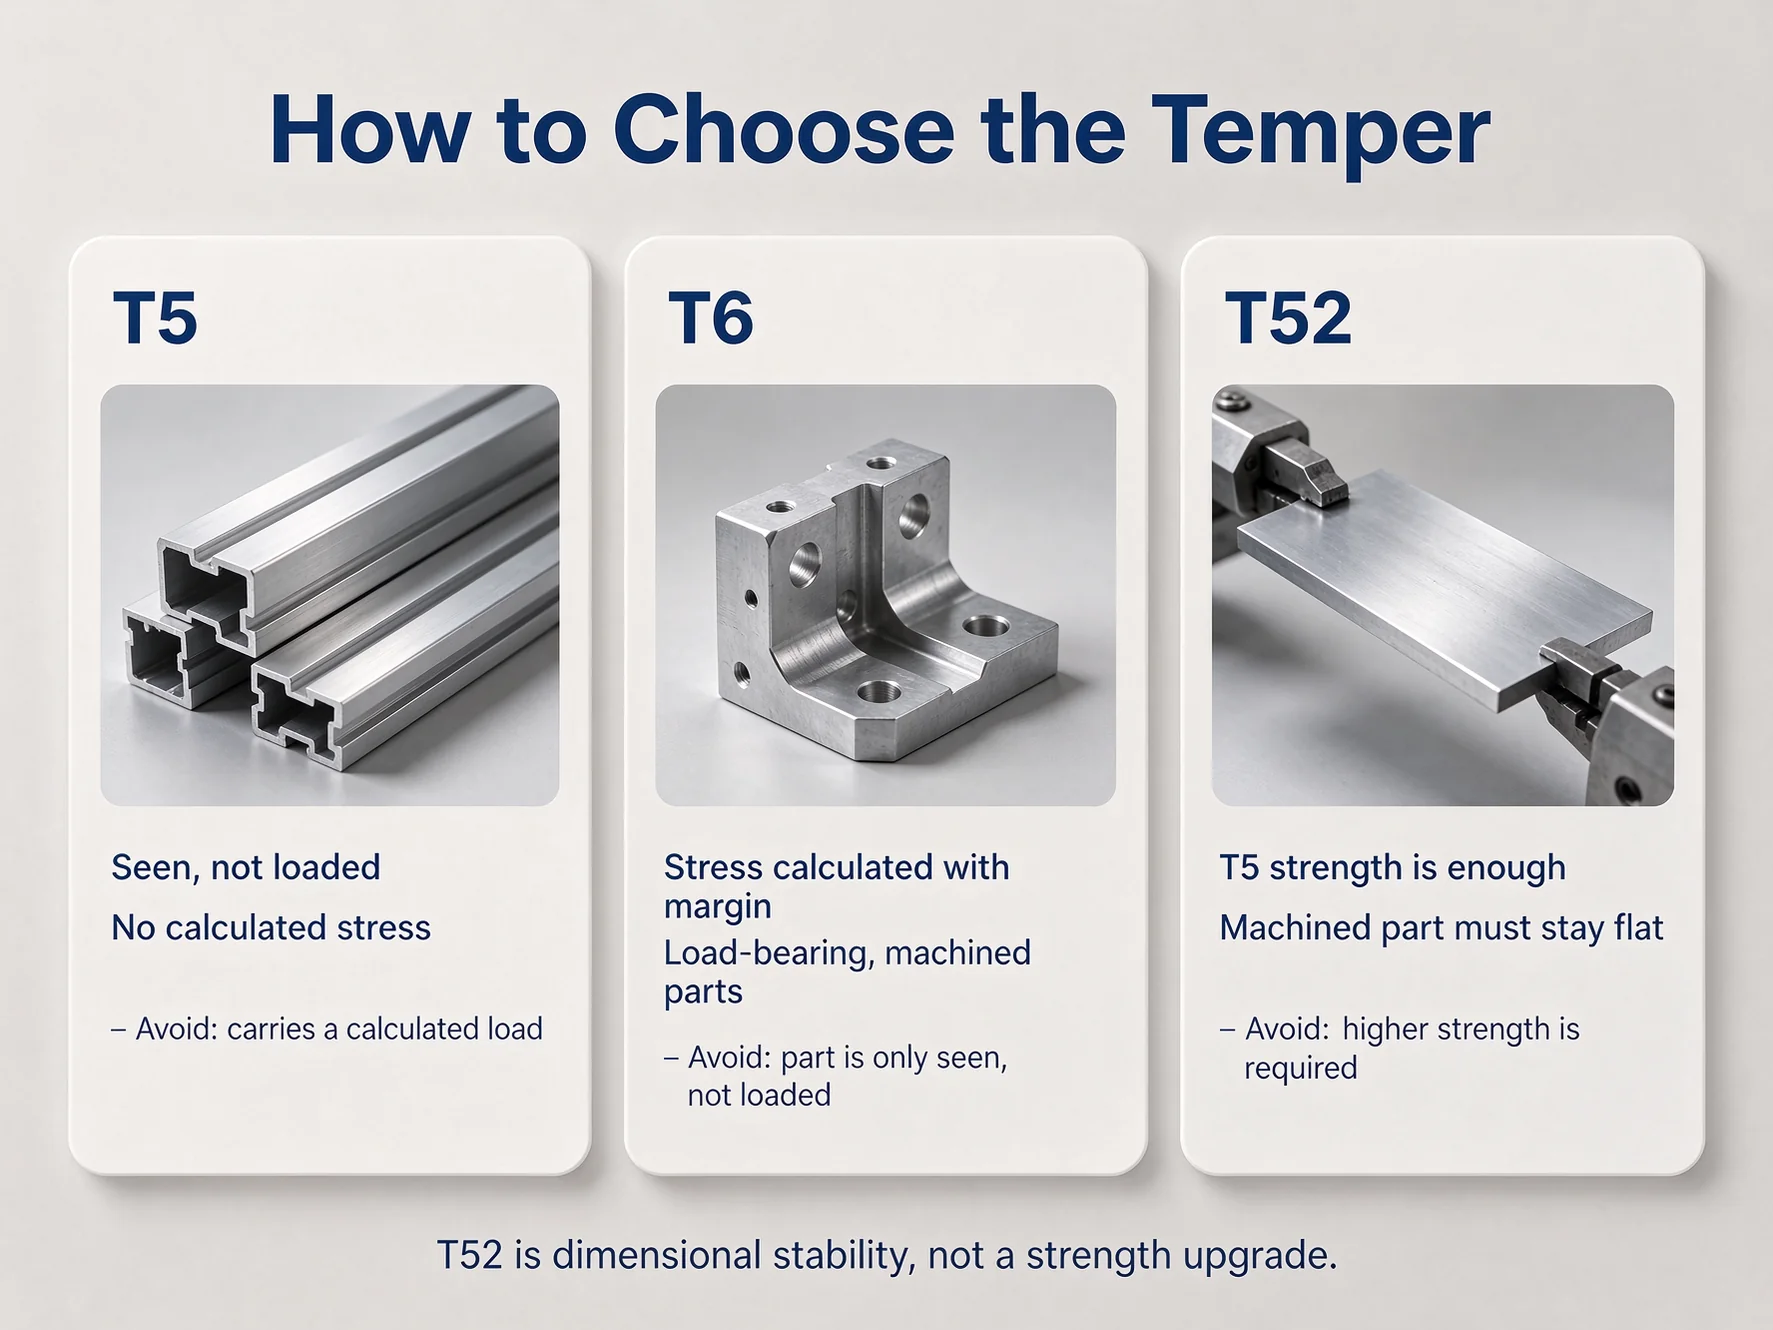
Two conditions, both easy to check. The part is seen rather than loaded, with no calculated stress in it. And it is not machined after extrusion, or only lightly at the ends, so residual stress has nothing to distort. If both hold, T5 is the cheapest correct answer.
When T6 or T52 Fits Better
T6 is right when a stress has been calculated and 145 MPa of yield does not clear it with margin; once you pay for a quench and a stretch, the part should use the extra strength. T52 is right when the load is fine on T5 but the part is machined and must stay flat — a dimensional decision, not a strength one.
Working With 6063-T5 and T6 — Extruding, Machining, Anodizing, Welding
- Extruding: die and cooling route are chosen together, so a profile designed for T5 may need a different quench arrangement, and tolerance, if it moves to T6.
- Obrábění: T6 cuts harder and, having been stretched, moves less after the cut. T5 cuts easily but releases stress as metal is removed, so a long part in T5 can bow where the same part in T52 stays flat.
- Eloxování: identical in both tempers and the best in the 6000 series — uniform, bright, reliable under color anodizing. It will not correct a profile already out of tolerance before it entered the tank.
- Svařování: 4043 filler, or 5356 where the joint will be anodized. Heat-affected-zone properties drop substantially — published guidance puts the loss near half of parent strength — so keep welds out of the load path. T6 does not age back.
Výhody a omezení na první pohled
| Rozměr | Výhoda | Kolik to stojí |
|---|---|---|
| T5 cost | Lowest cost per meter — no furnace, quench or stretcher | Yield capped at 145 MPa (ASTM), ruling out calculated load paths |
| T6 strength | 214 MPa yield, a 48% rise over T5 under ASTM | Quench distortion, a stretching operation, higher scrap |
| T52 stability | Machined parts stay flat | An extra operation for no gain in strength |
| Eloxovaný povrch | Bright, uniform, reliable under color anodizing | Not a marine alloy; coastal service needs a specified coating |
| Vytlačitelnost | The best in the 6000 series; thin walls and hollows are routine | The same low alloy content is why the strength ceiling is low |
| Standard clarity | Both ASTM and EN values are published | The same temper carries two minimums, so an order without a standard is ambiguous |
Závěr
On 6063 the temper, not the alloy, decides whether the part works — and the same temper carries two minimums depending on which standard the order names. A specification is incomplete until temper and standard appear together, and that is the most common reason a certificate and a drawing disagree.
We extrude, age, stretch and anodize 6063 in-house, and supply T5, T52 and T6. Every order ships with an MTC that names the standard.
Send us the profile drawing or bar size with the temper and the standard you are specifying, and we will confirm the temper and quote against it.
Často kladené otázky
Can I use 6063-T6 instead of 6061-T6?
No. 6063-T6 reaches 241 / 214 MPa under ASTM B221; 6061-T6 reaches 310 / 276. A part designed on 6061 values runs about 22% short.
Why does one 6063-T6 certificate say 215 MPa and another 241?
Different standards. ASTM B221 requires 241 MPa; EN 755-2 requires 215 at 10 mm and under. Name the standard on the order.
What does T52 give me that T5 does not?
Dimensional stability, not strength. ASTM B221 lists T5 and T52 with identical tensile and yield; the stretch relieves stress so a machined part stays flat. EN has no T52.
Jaké je minimální množství objednávky a dodací lhůta?
Low MOQ, typically 10–60 days. The date depends on profile, temper and finishing, so it is confirmed with the quote. Send the drawing, temper and standard.