Wat is 6063-aluminium?
6063-aluminium is een 6xxx Al-Mg-Si-legering met opzettelijk weinig legeringselementen — silicium 0,20–0,60%, magnesium 0,45–0,90%, de rest onzuiverheid. Die beperking is juist het punt: het extrudeert gemakkelijker dan enige andere 6000-serie kwaliteit en anodiseert helderder, omdat er weinig in het metaal zit dat beide processen verstoort.
Het metaal doet vervolgens zelf heel weinig: niet genoeg legeringselementen om structurele sterkte te bereiken hoe het ook wordt behandeld, dus de temper doet bijna al het werk — op één profiel uit één matrijs het verschil tussen 145 en 214 MPa vloeigrens. 6063 wordt gekocht als temper, niet als legering.
T5, T52 en T6 begrijpen — één legering, drie routes
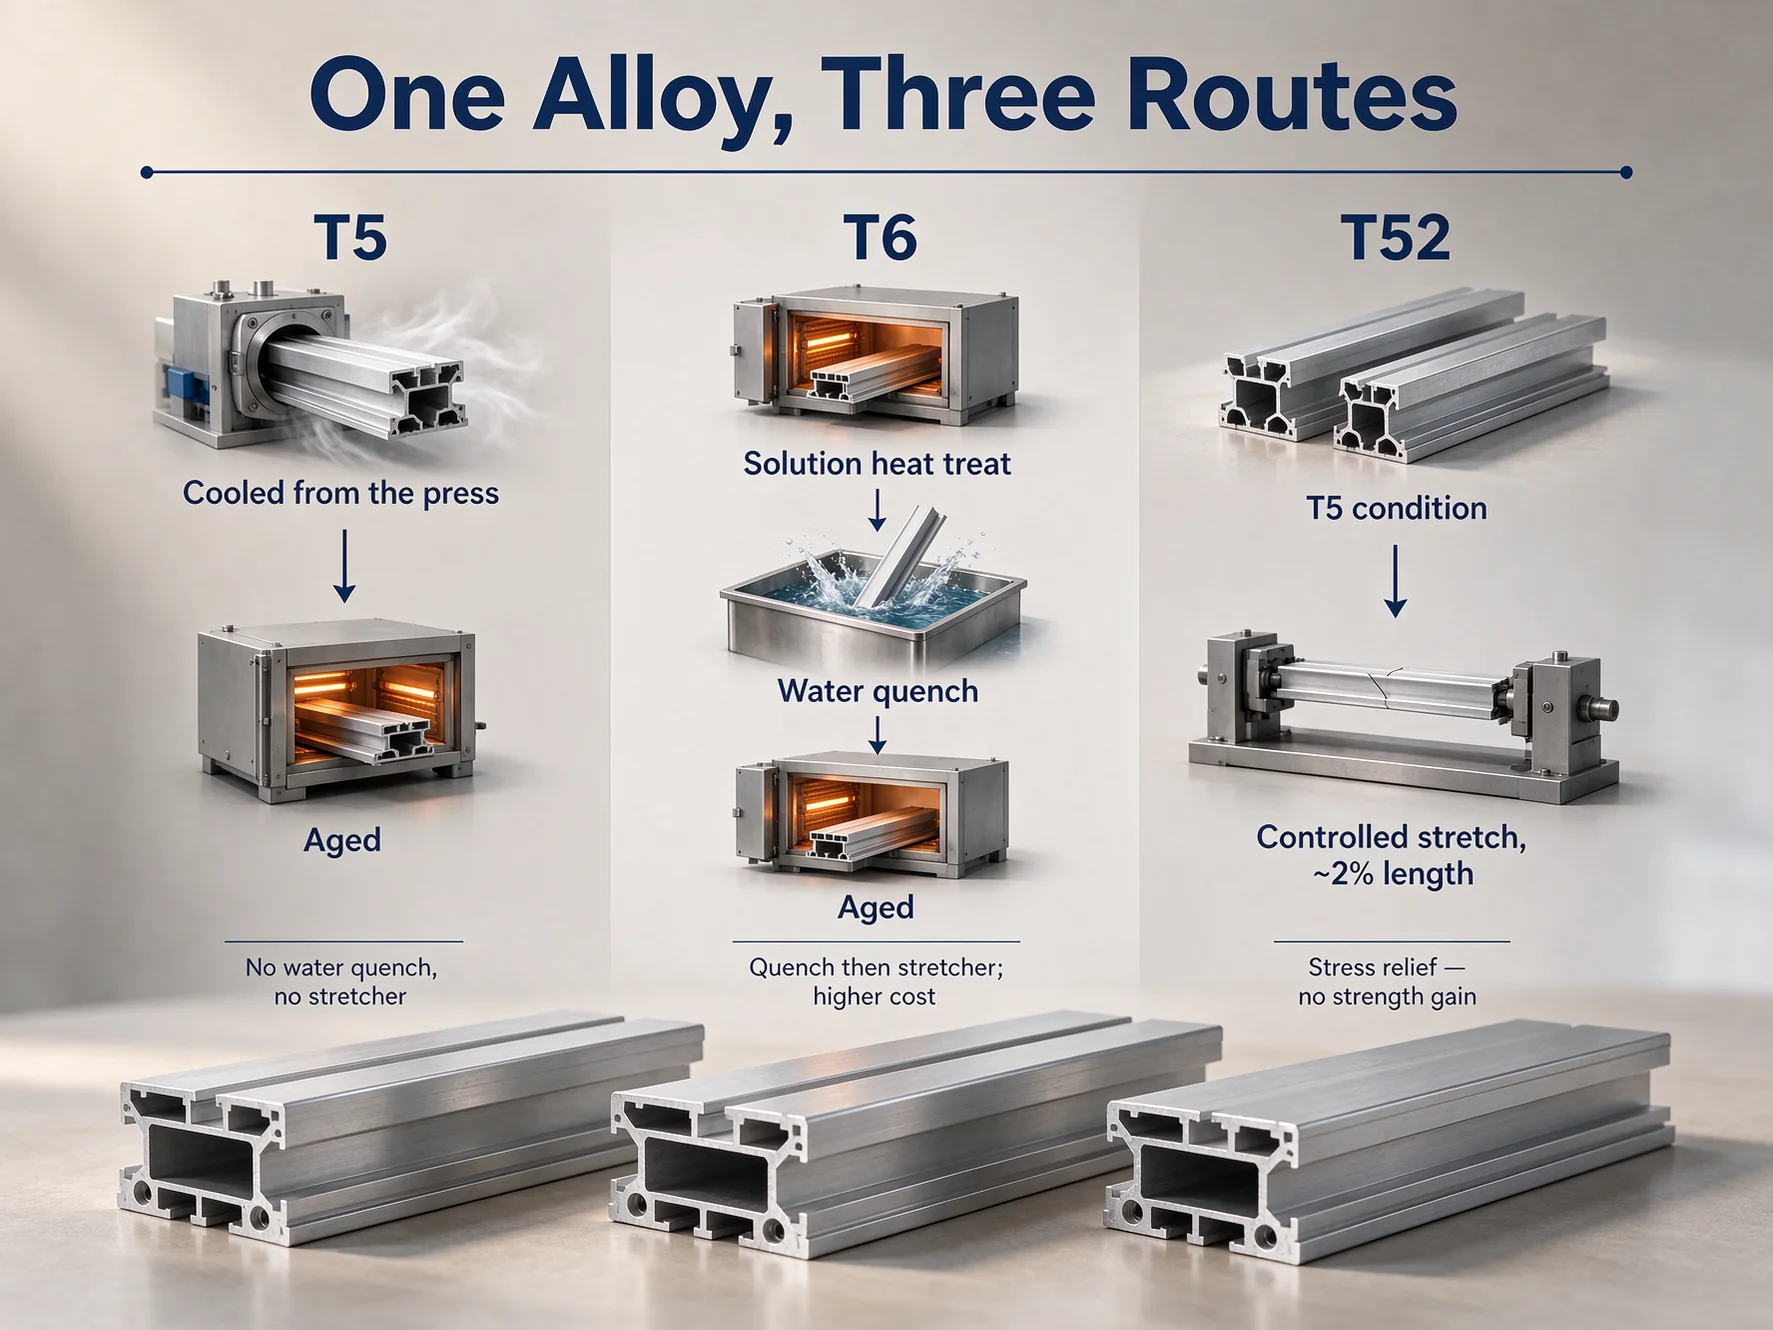
Geen drie kwaliteiten: drie manieren van afkoelen en verouderen van één extrusie, binnen enkele minuten na het verlaten van de matrijs bij de pers besloten. De route bepaalt hoe hard het metaal uiteindelijk wordt en hoeveel inwendige spanning het draagt.
T5 — Afgekoeld vanaf de pers, daarna verouderd
T5 wordt afgekoeld vanaf de extrusietemperatuur, in lucht of met een gecontroleerde persafschrikking, en daarna verouderd. Geen oplosbehandeling, geen waterbad, geen strekker — een profiel met lage spanning tegen de laagste kosten per meter, direct van de lijn en blijvend recht — voor een kozijn- of sierprofiel is dat de volledige eis. Wat het opgeeft is het plafond: er is geen herverouderingsroute naar T6, alleen een nieuwe oplosbehandeling en afschrikking.
T6 — Afgeschrikt, en daarom duurder
T6 wordt oplosgegloeid, in water afgeschrikt en daarna verouderd. De afschrikking is snel en heftig met opzet: het houdt de legeringselementen in oplossing zodat veroudering ze kan precipiteren, waardoor de vloeigrens stijgt van 145 naar 214 MPa.
Het is ook wat het profiel vervormt: ruwweg 500 °C in water brengt een thermische gradiënt door de doorsnede, waardoor lange profielen kromtrekken. T6 vereist daarom gewoonlijk een strekker, en een hogere offerte op dezelfde matrijs betaalt voor die oven, afschrikking, strekker en uitvalpercentage.
T52 — T5 met een strek, geen sterkteverhoging
T52 is T5 plus een gecontroleerde strek, ongeveer 2% van de lengte, om restspanning te verlichten. De correctie die het waard is om te maken: T52 heeft geen afzonderlijke sterkte. ASTM B221 vermeldt T5 en T52 in één rij — identieke treksterkte, identieke vloeigrens. Wat T52 oplevert is stabiliteit: een gespannen profiel vervormt wanneer metaal wordt weggesneden, dus een lange beugel komt krom van de frees.
T52 bestaat ook niet in EN 755-2, waarvan de set T4, T5, T6, T64 en T66 is. Een tekening die beide noemt is intern inconsistent.
Mechanische eigenschappen van 6063-T5 en T6 — onder twee normen
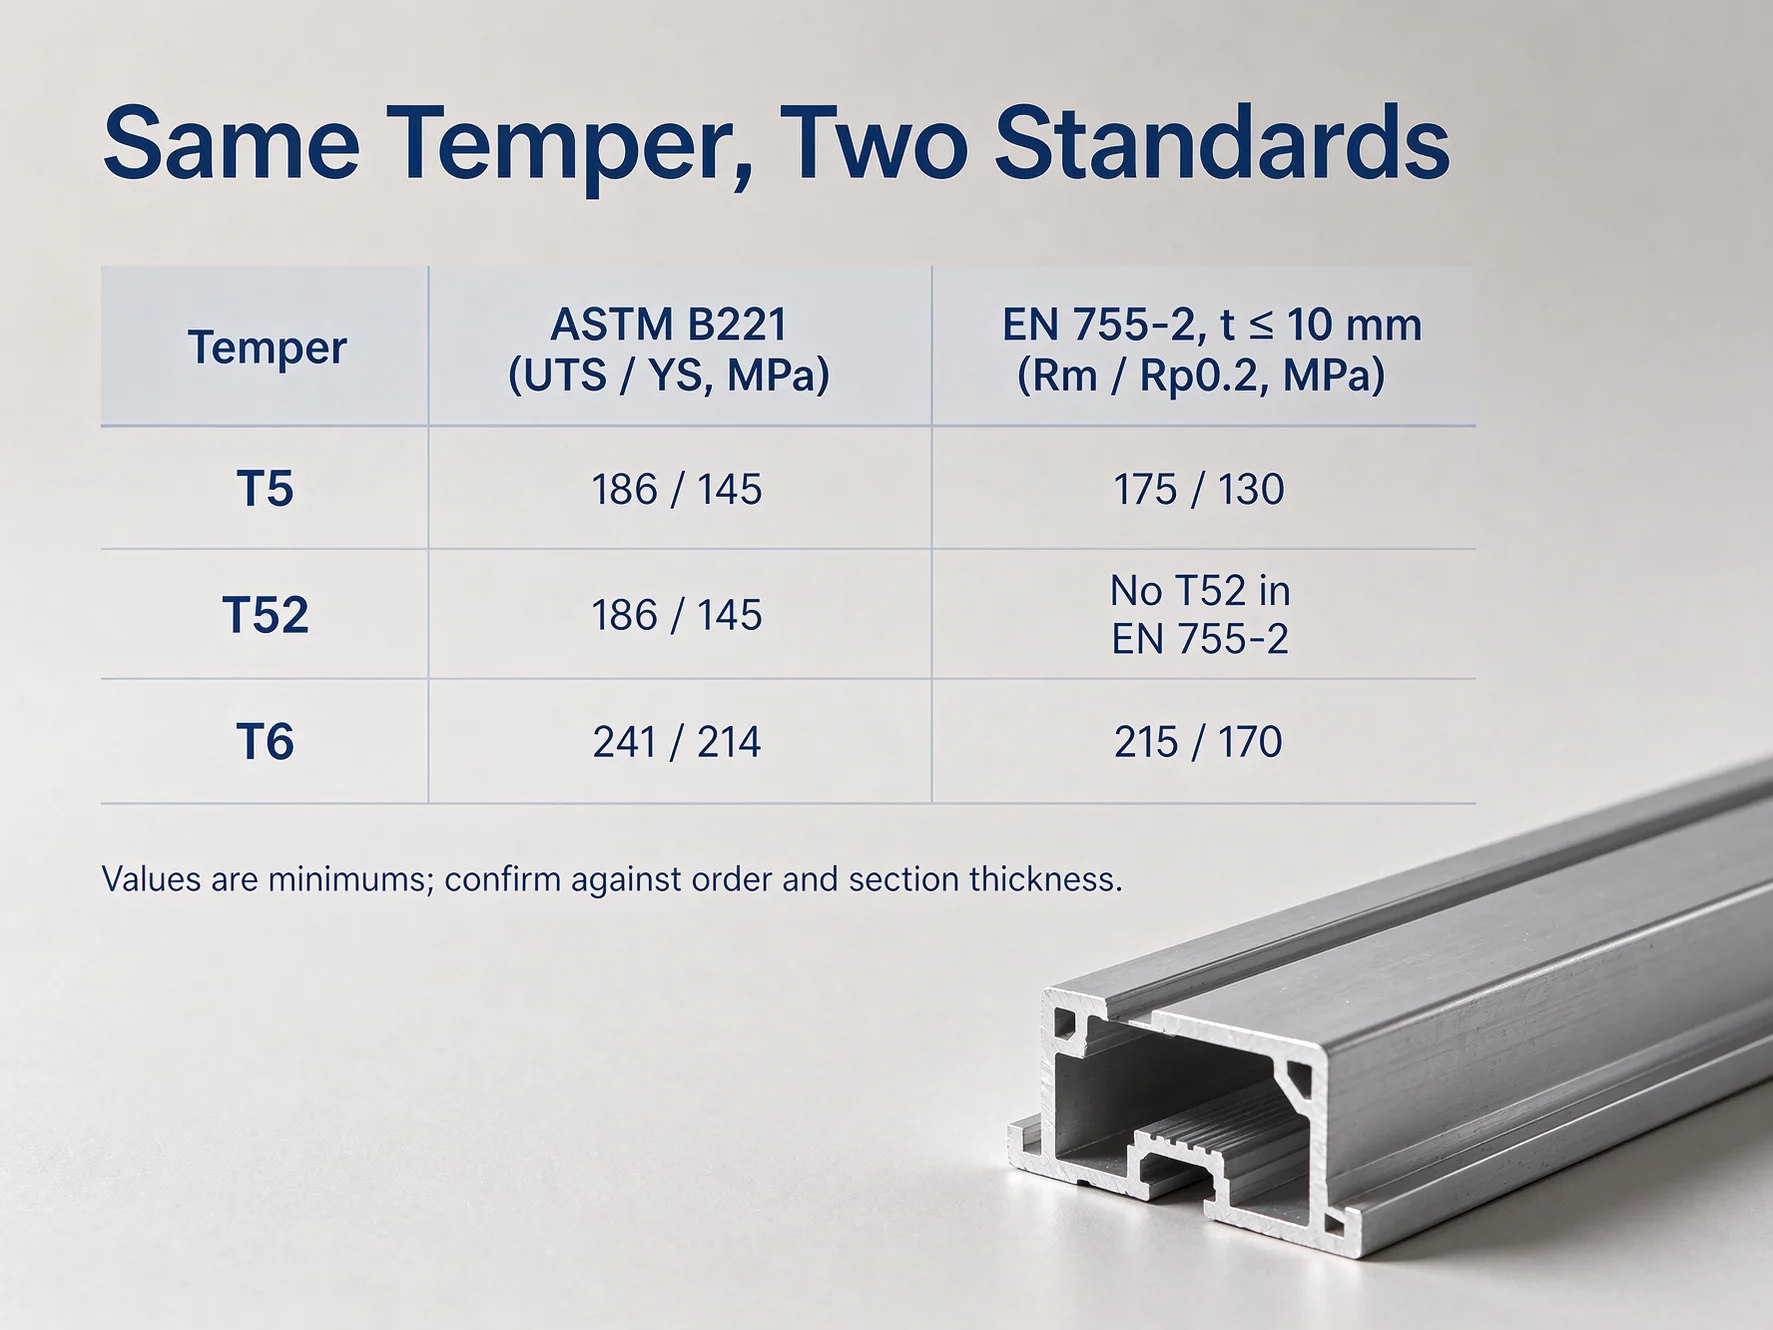
Dezelfde temper draagt twee verschillende minima afhankelijk van de norm. Beide zijn correct; ze gelden voor verschillende orders.
| Temper | ASTM B221: UTS / YS / A | EN 755-2, t ≤ 10 mm: Rm / Rp0,2 / A |
|---|---|---|
| T4 | - | 130 / 65 MPa / 14% |
| T5 | 186 / 145 MPa / 12% | 175 / 130 MPa / 8% |
| T52 | 186 / 145 MPa / 12% | Geen T52 |
| T6 | 241 / 214 MPa / 12% | 215 / 170 MPa / 8% |
| T66 | - | 245 / 200 MPa / 8% |
ASTM B221 omvat geëxtrudeerde staf, rondstaaf, vormstuk en buis; EN 755-2 omvat profielen, en boven 10 mm verlaagt het T5 naar 160 / 110 en T6 naar 195 / 160. Er wordt geen ASTM-minimum getoond voor T4 en T66 omdat geen van beide een ASTM-temper is voor deze legering.
Een 6063-T6 die test op 220 MPa slaagt daarom voor EN 755-2 en faalt voor ASTM B221. Beide waar. Welke van toepassing is, hangt af van wat de order zegt.
Voor een specificator beslist de vloeigrenskolom. T6 verhoogt de vloeigrens van 145 naar 214 MPa, een stijging van 48% onder ASTM; onder EN loopt hetzelfde paar van 130 naar 170, een stijging van 31%. Dezelfde vergelijking, twee percentages — de verhoging die u citeert hangt af van de norm die het project gebruikt.
Waar elke temper wordt gebruikt
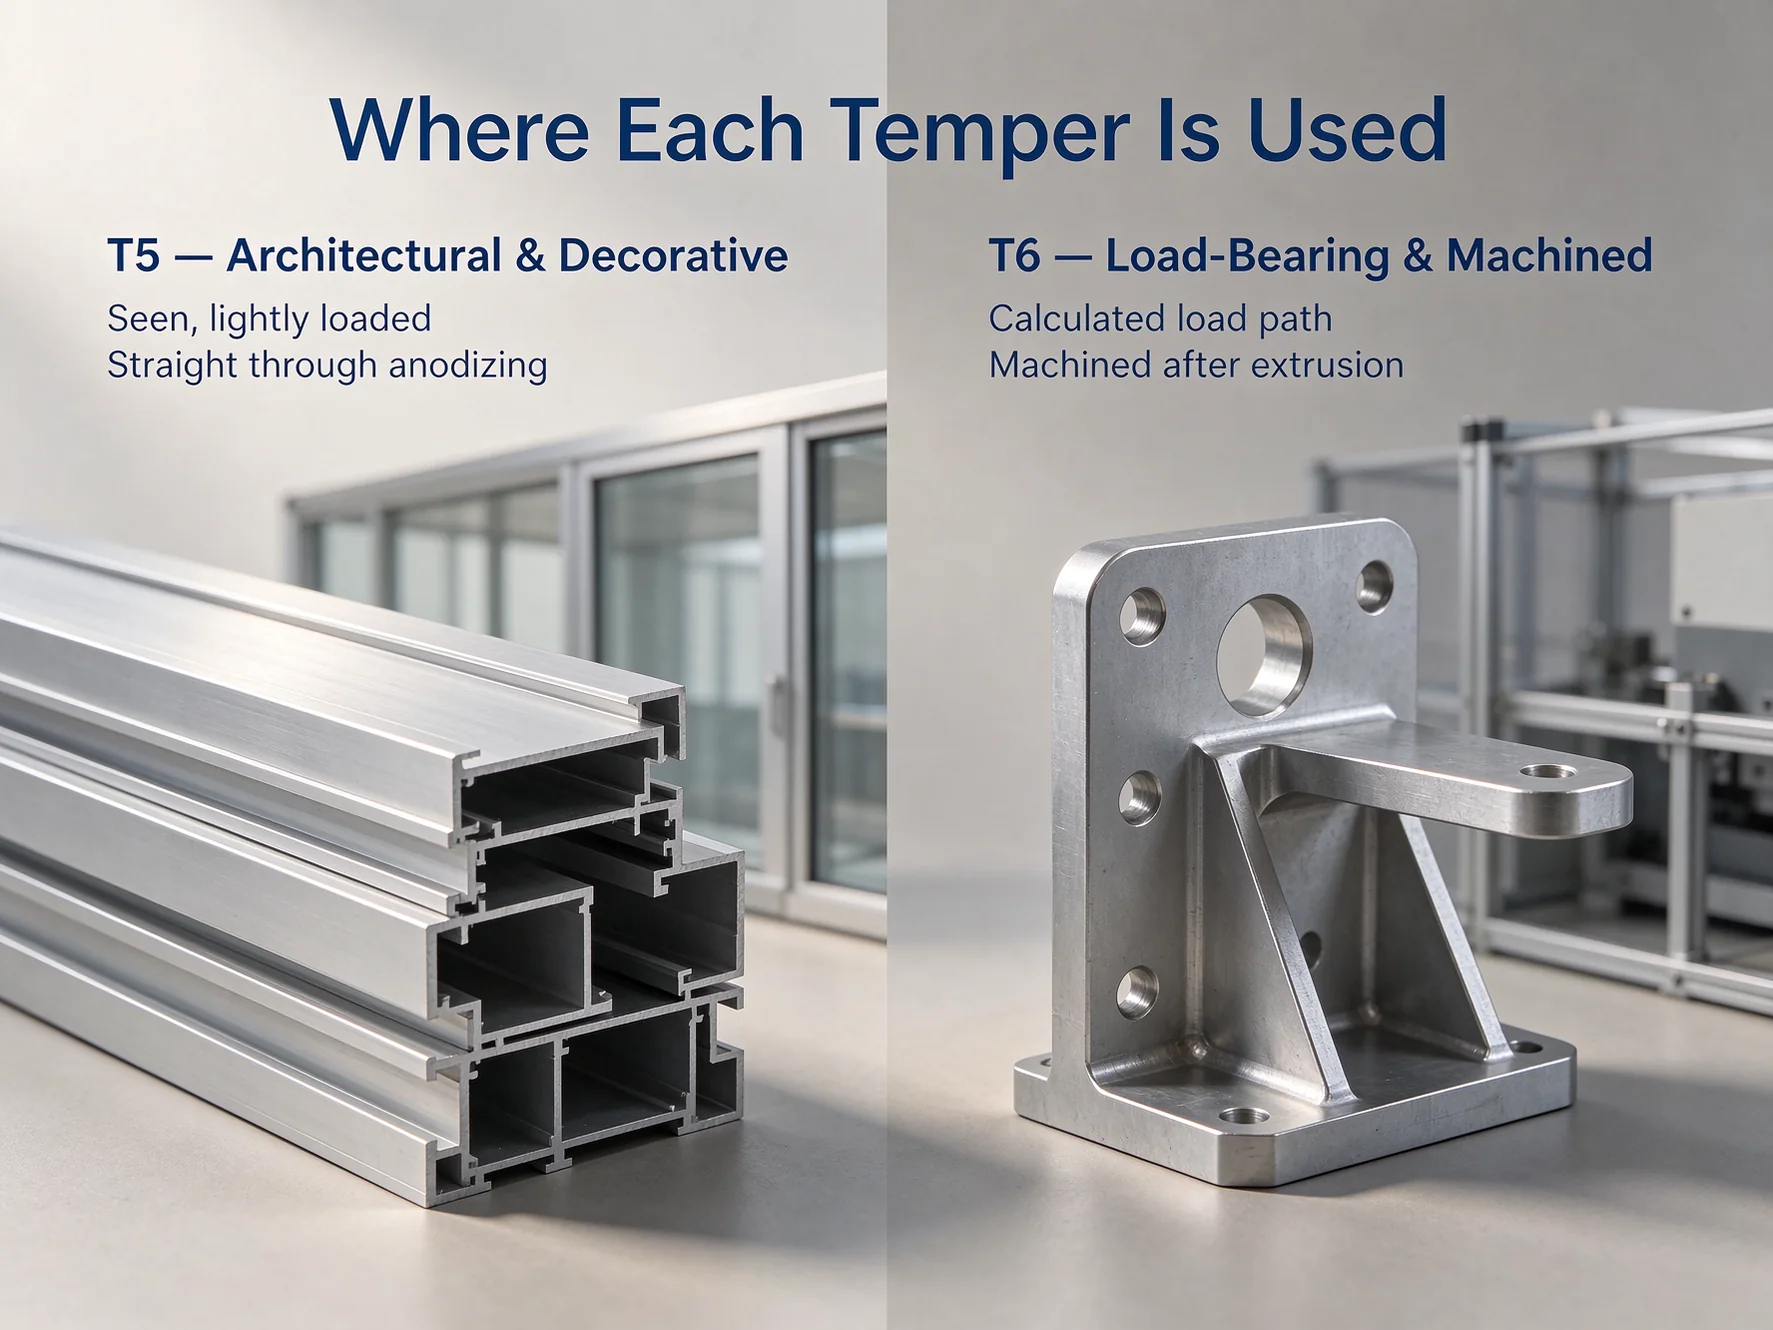
Architectonische en decoratieve profielen — T5-gebied
Raam- en deurprofielen, vliesgevel, leuningen, sierlijsten, koellichamen. Het onderdeel is zichtbaar en licht belast; de waarde zit in het oppervlak, niet in het krachtpad. Een stijl van zes meter moet recht aankomen en recht blijven door het anodiseren, en T5 doet dat zonder strekker.
Dragende en bewerkte onderdelen — waar T6 zijn prijs verdient
Structurele framewerken, machineafschermingen, beugels met een berekend krachtpad, alles wat na extrusie wordt bewerkt. Twee redenen komen naar voren. T6 beantwoordt het onderdeel dat 214 MPa nodig heeft in plaats van 145. T52 beantwoordt het onderdeel dat alleen T5-sterkte nodig heeft maar wordt bewerkt en vlak gehouden. T52 kiezen waar de belasting T6 vereist is een sterktefout; T6 kiezen om vervorming te verhelpen is geld uitgegeven aan het verkeerde probleem.
T5 vs T52 vs T6 — hoe te kiezen
| Temper | Route | ASTM B221 (UTS / YS) | In EN 755-2 | Geschikt voor | Vermijd wanneer |
|---|---|---|---|---|---|
| O | Uitgegloeid | - | Ja (t ≤ 25 mm) | Vormen vóór warmtebehandeling | Gebruikt zoals geleverd |
| T4 | Oplossingsgegloeid, natuurlijk verouderd | - | Ja (130 / 65 MPa) | Vormen, verouderen in dienst | Sterkte moet stabiel zijn bij levering |
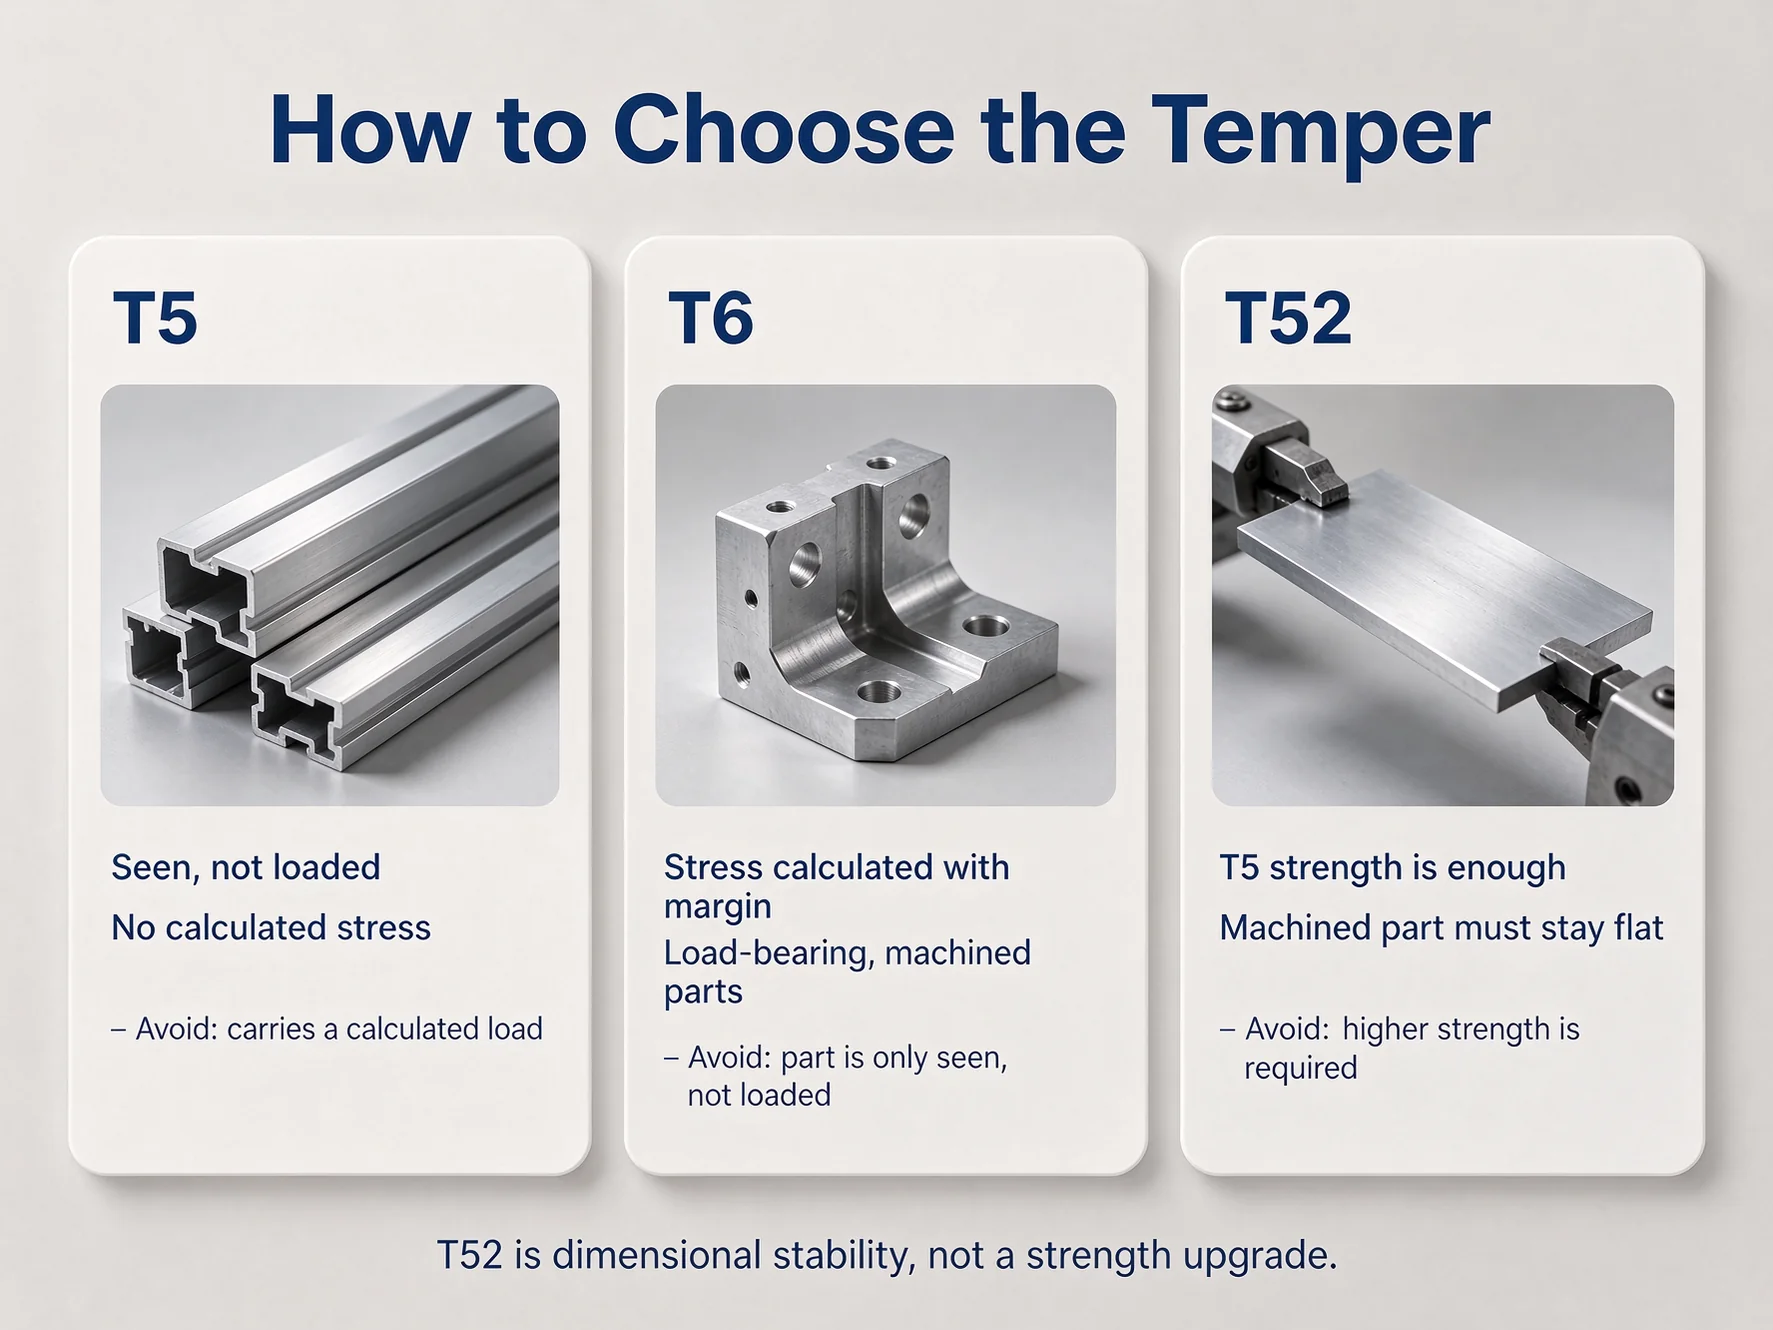
| T5 | Afgekoeld vanaf de pers, verouderd | 186 / 145 MPa | Ja (175 / 130 MPa) | Architectonische en decoratieve profielen | Het onderdeel draagt een berekende belasting |
| T52 | T5 plus een gecontroleerde strek | 186 / 145 MPa | Nee | Bewerkte onderdelen die vlak moeten blijven | Hogere sterkte is vereist |
| T6 | Oplossingsgegloeid, watergehard, verouderd | 241 / 214 MPa | Ja (215 / 170 MPa) | Dragende en structurele onderdelen | Het onderdeel wordt alleen gezien, niet belast |
ASTM-waarden zijn minimumwaarden; EN-waarden bij t ≤ 10 mm. O is in ASTM B221 aan een maximum gebonden en T4 blijft na levering doorverouderen, dus geen van beide biedt een stabiele ondergrens.
Wanneer T5 de Juiste Keuze Is
Twee voorwaarden, beide eenvoudig te controleren. Het onderdeel wordt gezien rather dan belast, zonder berekende spanning erin. En het wordt niet na het extrusieproces bewerkt, of slechts licht aan de uiteinden, zodat restspanning niets heeft om te vervormen. Als beide gelden, is T5 het goedkoopste juiste antwoord.
Wanneer T6 of T52 beter past
T6 is juist wanneer een spanning is berekend en 145 MPa vloeigrens deze niet met marge haalt; zodra u betaalt voor een afschrikking en een strek, moet het onderdeel de extra sterkte benutten. T52 is juist wanneer de belasting prima is op T5, maar het onderdeel wordt bewerkt en moet vlak blijven — een dimensionale beslissing, geen sterktebeslissing.
Werken met 6063-T5 en T6 — Extruderen, Bewerken, Anodiseren, Lassen
- Extruderen: matrijs en afkoelroute worden samen gekozen, dus een profiel ontworpen voor T5 kan een andere afschrikregeling en tolerantie nodig hebben als het naar T6 gaat.
- Verspaning: T6 snijdt harder en, omdat het is gestrekt, beweegt het minder na het snijden. T5 snijdt gemakkelijk maar geeft spanning vrij naarmate metaal wordt verwijderd, dus een lang onderdeel in T5 kan kromtrekken waar hetzelfde onderdeel in T52 vlak blijft.
- Anodiseren: identiek in beide toestanden en de beste in de 6000-serie — uniform, helder, betrouwbaar onder kleuranodisering. Het corrigeert geen profiel dat al buiten tolerantie was voordat het het bad inging.
- Lassen: 4043 toevoegmateriaal, of 5356 waar de verbinding wordt geanodiseerd. Eigenschappen in de warmte-beïnvloede zone dalen aanzienlijk — gepubliceerde richtlijnen stellen het verlies op bijna de helft van de moedersterkte — dus houd lassen buiten het belastingspad. T6 veroudert niet terug.
Voor- en nadelen in één oogopslag
| Afmeting | Voordeel | Wat het kost |
|---|---|---|
| T5-kosten | Laagste kosten per meter — geen oven, afschrikking of strekinrichting | Vloeigrens beperkt tot 145 MPa (ASTM), waardoor berekende belastingspaden uitgesloten zijn |
| T6-sterkte | 214 MPa vloeigrens, een stijging van 48% ten opzichte van T5 onder ASTM | Afschrikvervorming, een strekbewerking, hogere uitval |
| T52-stabiliteit | Bewerkte onderdelen blijven vlak | Een extra bewerking zonder sterktewinst |
| Geanodiseerde afwerking | Helder, uniform, betrouwbaar onder kleuranodisering | Geen mariene legering; kusttoepassingen vereisen een gespecificeerde coating |
| Uitdrijfbaarheid | De beste in de 6000-serie; dunne wanden en holtes zijn routine | Hetzelfde lage legeringsgehalte is de reden dat het sterkteplafond laag is |
| Standaardduidelijkheid | Zowel ASTM- als EN-waarden zijn gepubliceerd | Dezelfde toestand heeft twee minimumwaarden, dus een bestelling zonder standaard is dubbelzinnig |
Conclusie
Bij 6063 bepaalt de toestand, niet de legering, of het onderdeel werkt — en dezelfde toestand heeft twee minimumwaarden afhankelijk van welke standaard de bestelling vermeldt. Een specificatie is onvolledig totdat toestand en standaard samen verschijnen, en dat is de meest voorkomende reden dat een certificaat en een tekening niet overeenkomen.
Wij extruderen, verouderen, strekken en anodiseren 6063 in eigen huis, en leveren T5, T52 en T6. Elke bestelling wordt geleverd met een MTC die de standaard vermeldt.
Stuur ons de profieltekening of staafmaat met de toestand en de standaard die u specificeert, en wij bevestigen de toestand en offreren op basis daarvan.
Veelgestelde vragen
Kan ik 6063-T6 gebruiken in plaats van 6061-T6?
Nee. 6063-T6 bereikt 241 / 214 MPa onder ASTM B221; 6061-T6 bereikt 310 / 276. Een onderdeel ontworpen op 6061-waarden komt ongeveer 22% tekort.
Waarom vermeldt het ene 6063-T6-certificaat 215 MPa en het andere 241?
Verschillende standaarden. ASTM B221 vereist 241 MPa; EN 755-2 vereist 215 bij 10 mm en minder. Vermeld de standaard op de bestelling.
Wat geeft T52 mij dat T5 niet geeft?
Dimensionale stabiliteit, geen sterkte. ASTM B221 vermeldt T5 en T52 met identieke trek- en vloeigrens; het strekken verlicht spanning zodat een bewerkt onderdeel vlak blijft. EN heeft geen T52.
Wat is de minimale bestelhoeveelheid en levertijd?
Lage MOQ, doorgaans 10–60 dagen. De datum hangt af van profiel, toestand en afwerking, dus wordt bevestigd met de offerte. Stuur de tekening, toestand en standaard.