Что такое алюминий 6063?
Алюминий 6063 — это сплав 6xxx системы Al-Mg-Si с намеренно малым содержанием легирующих элементов — кремний 0,20–0,60%, магний 0,45–0,90%, остальное — примеси. Именно в этой сдержанности и заключается суть: он экструдируется легче, чем любой другой сплав серии 6000, и анодируется ярче, поскольку в металле мало того, что могло бы помешать обоим процессам.
При этом сам металл делает очень немногое: легирующих элементов недостаточно для достижения конструкционной прочности, как бы его ни обрабатывали, поэтому почти всю работу выполняет состояние поставки — на одном профиле из одной матрицы разница между пределом текучести 145 и 214 МПа. 6063 покупают как состояние поставки, а не как сплав.
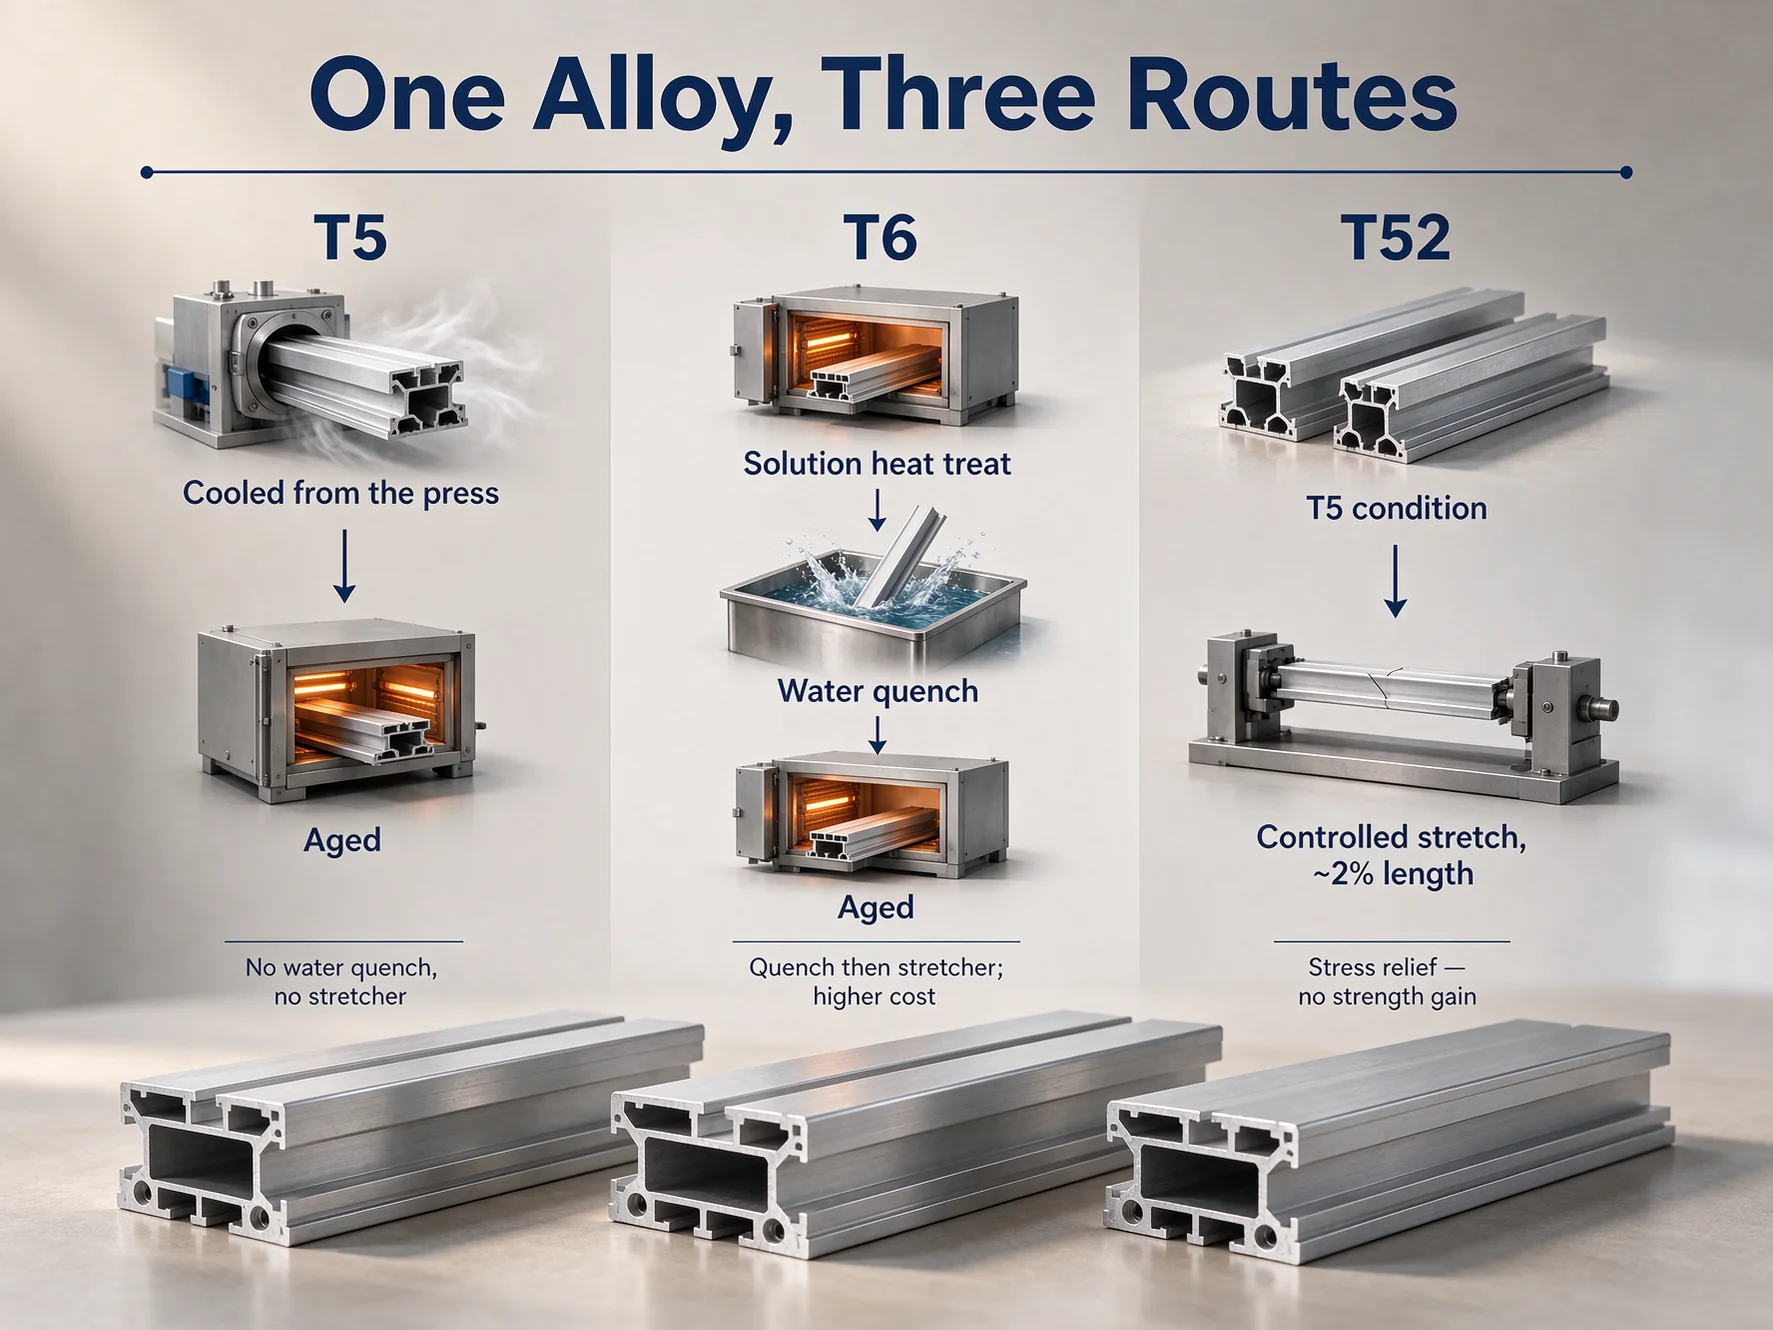
Понимание T5, T52 и T6 — один сплав, три маршрута
Это не три марки: это три способа охлаждения и старения одной экструзии, определяемые на прессе в течение нескольких минут после выхода профиля из матрицы. Маршрут определяет, насколько твёрдым получится металл и сколько внутренних напряжений он будет нести.
T5 — охлаждение от пресса, затем старение
T5 охлаждается от температуры экструзии на воздухе или с контролируемой закалкой на прессе, затем старится. Без закалки на твёрдый раствор, без водяной ванны, без растяжной машины — профиль с низкими напряжениями при наименьшей стоимости за метр, прямо с линии и остающийся прямым — для рамного или отделочного профиля это всё требование. Чем он поступается — так это потолком: нет маршрута перестаривания до T6, только свежая закалка на твёрдый раствор и охлаждение.
T6 — закалка, и именно поэтому он дороже
T6 подвергается закалке на твёрдый раствор, закалке в воде, затем старению. Закалка быстрая и намеренно резкая: она удерживает легирующие элементы в растворе, чтобы старение могло их выделить, поднимая предел текучести с 145 до 214 МПа.
Она же и деформирует профиль: примерно 500 °C в воду создаёт термический градиент по сечению, поэтому длинные профили изгибаются. Поэтому T6 обычно требует растяжной машины, и более высокая цена на ту же матрицу оплачивает эту печь, закалку, растяжку и долю отходов.
T52 — это T5 с растяжкой, а не повышение прочности
T52 — это T5 плюс контролируемая растяжка примерно на 2% длины для снятия остаточных напряжений. Поправка, которую стоит сделать: T52 не имеет отдельной прочности. ASTM B221 перечисляет T5 и T52 в одной строке — идентичный предел прочности, идентичный предел текучести. T52 покупает стабильность: напряжённый профиль коробится по мере снятия металла при обработке, поэтому длинный кронштейн сходит со станка изогнутым.
T52 также отсутствует в EN 755-2, набор которого — T4, T5, T6, T64 и T66. Чертёж, указывающий оба, внутренне противоречив.
Механические свойства 6063-T5 и T6 — по двум стандартам
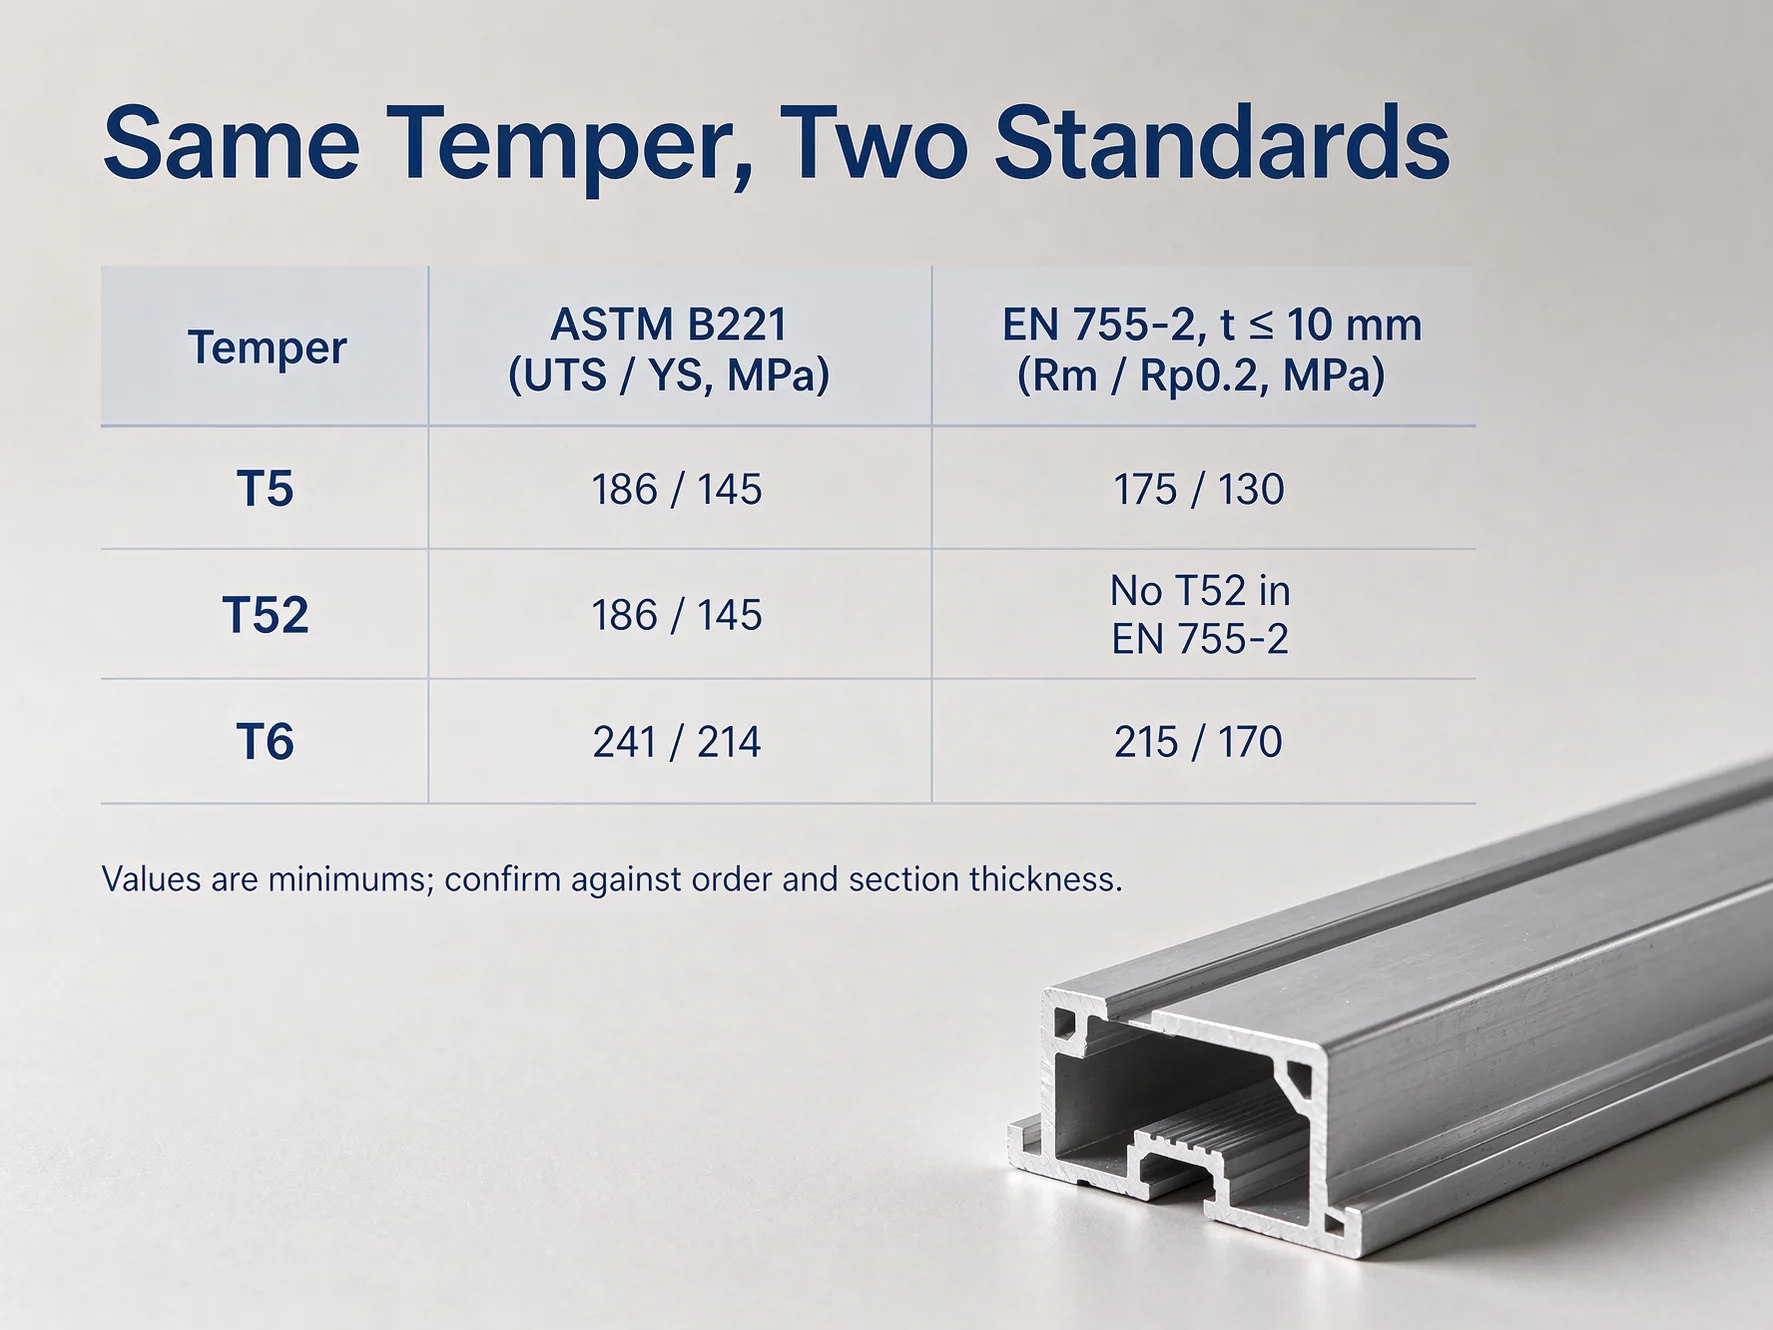
Одно и то же состояние поставки несёт два разных минимума в зависимости от стандарта. Оба верны; они применяются к разным заказам.
| Темпер | ASTM B221: UTS / YS / A | EN 755-2, t ≤ 10 мм: Rm / Rp0,2 / A |
|---|---|---|
| T4 | — | 130 / 65 МПа / 14% |
| T5 | 186 / 145 МПа / 12% | 175 / 130 МПа / 8% |
| T52 | 186 / 145 МПа / 12% | Нет T52 |
| T6 | 241 / 214 МПа / 12% | 215 / 170 МПа / 8% |
| T66 | — | 245 / 200 МПа / 8% |
ASTM B221 охватывает экструдированные прутки, стержни, профили и трубы; EN 755-2 охватывает профили, а свыше 10 мм он снижает T5 до 160 / 110 и T6 до 195 / 160. Минимумы ASTM для T4 и T66 не показаны, поскольку ни один из них не является состоянием поставки ASTM для этого сплава.
Поэтому 6063-T6, показывающий при испытании 220 МПа, проходит по EN 755-2 и не проходит по ASTM B221. Оба верны. Что применяется, зависит от того, что указано в заказе.
Для проектировщика решает колонка предела текучести. T6 поднимает предел текучести с 145 до 214 МПа — рост на 48% по ASTM; по EN та же пара идёт с 130 до 170 — рост на 31%. Одно и то же сравнение, два процента — прирост, который вы указываете, зависит от стандарта, используемого проектом.
Где применяется каждое состояние поставки
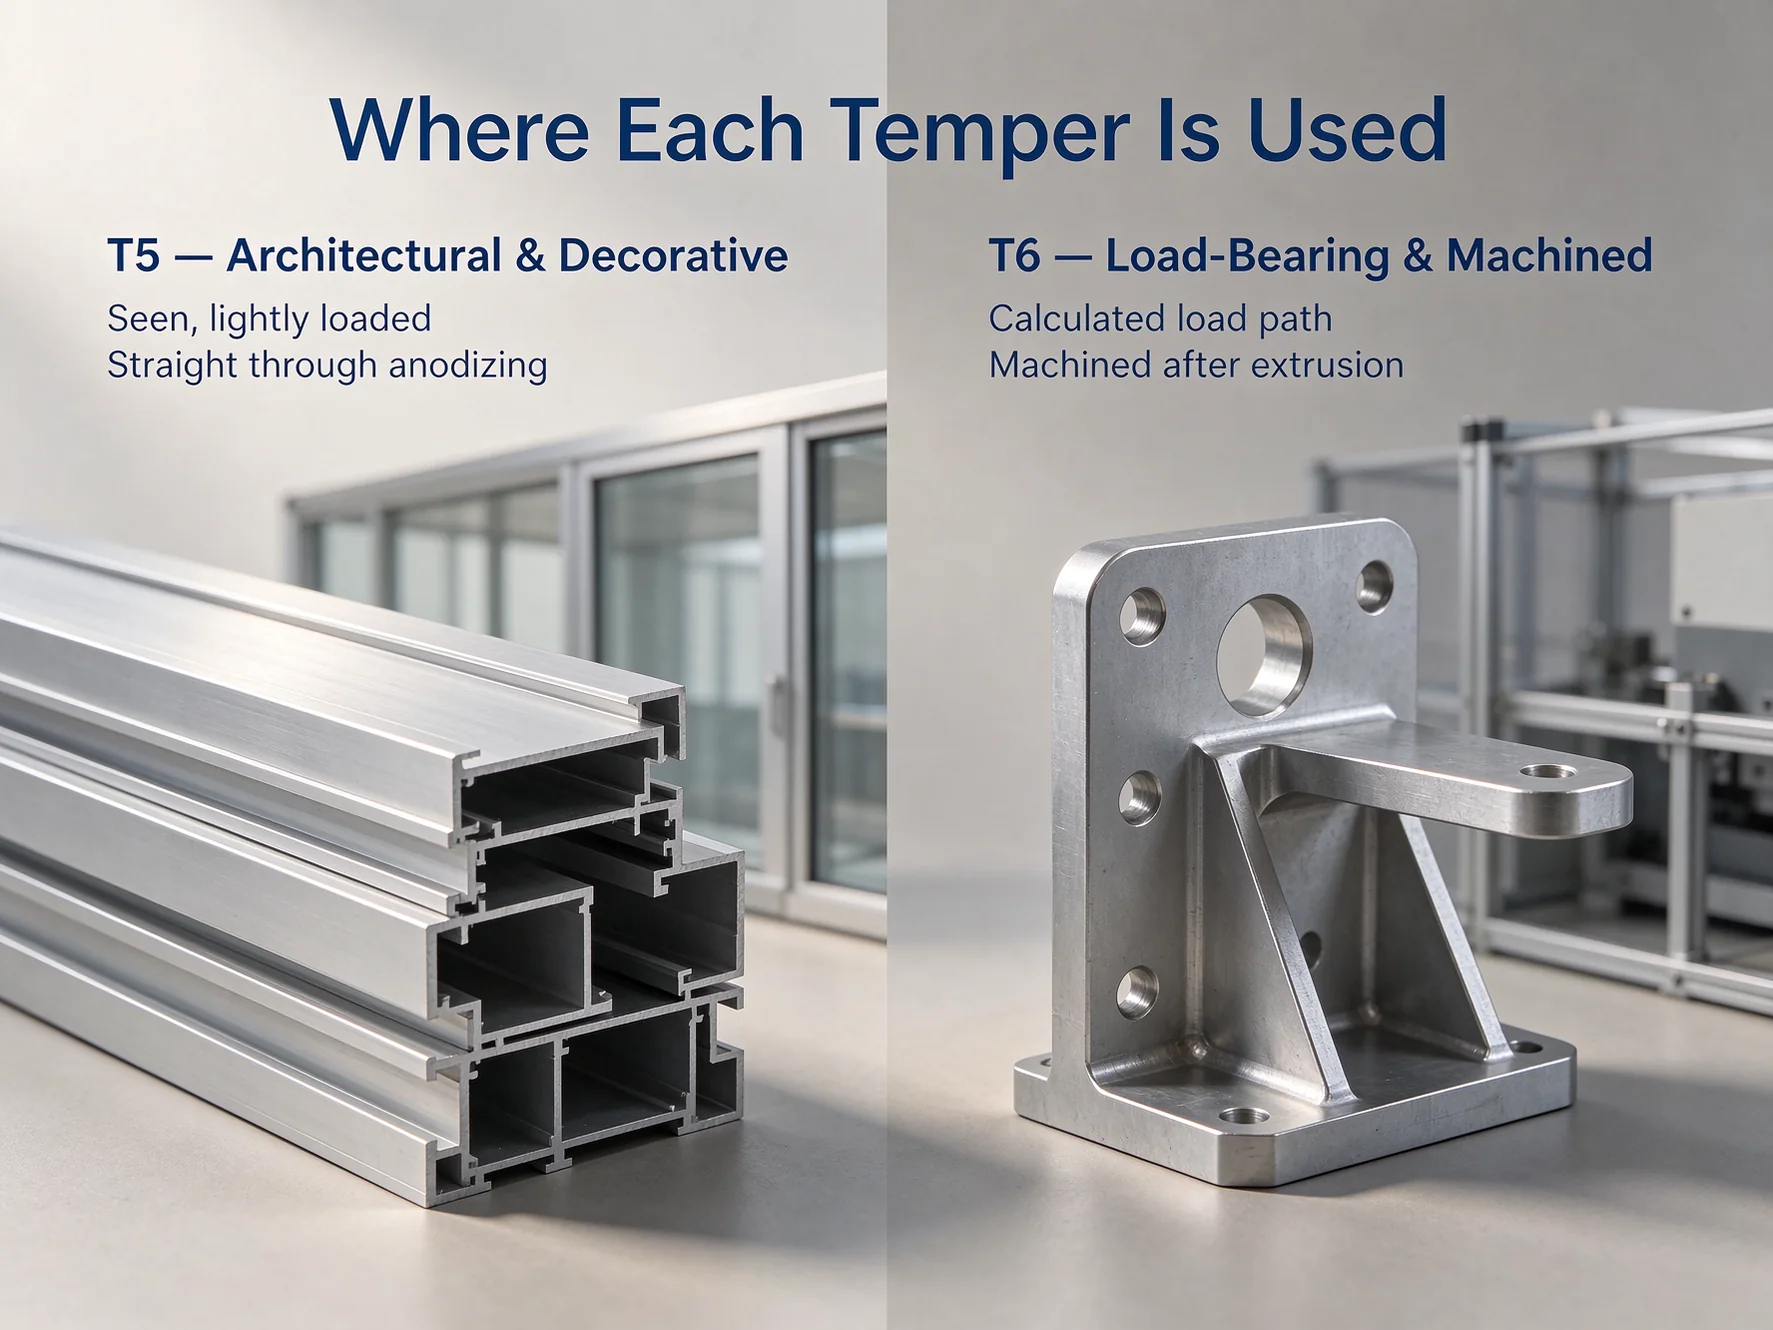
Архитектурные и декоративные профили — территория T5
Профили окон и дверей, навесные стены, ограждения, отделка, радиаторы. Деталь видна и легко нагружена; её ценность заключается в поверхности, а не в силовом пути. Шестиметровая стойка должна прийти прямой и остаться прямой после анодирования, и T5 делает это без растяжной машины.
Несущие и обрабатываемые детали — где T6 оправдывает свою цену
Конструктивный каркас, ограждения машин, кронштейны с расчётным силовым путём, всё, что обрабатывается после экструзии. Проявляются две причины. T6 отвечает на потребность детали в 214 МПа вместо 145. T52 отвечает на потребность детали только в прочности T5, но обрабатываемой и сохраняемой плоской. Выбор T52 там, где нагрузка требует T6, — это отказ по прочности; выбор T6 для устранения деформации — это деньги, потраченные на неправильную проблему.
T5 vs T52 vs T6 — как выбрать
| Темпер | Маршрут | ASTM B221 (UTS / YS) | В EN 755-2 | Лучшее для | Избегайте, когда |
|---|---|---|---|---|---|
| O | Отожженный | — | Да (t ≤ 25 мм) | Формовка перед термической обработкой | Используется как поставлен |
| T4 | Закалка и естественное старение | — | Да (130 / 65 МПа) | Формовка, старение в процессе эксплуатации | Прочность должна быть стабильной при поставке |
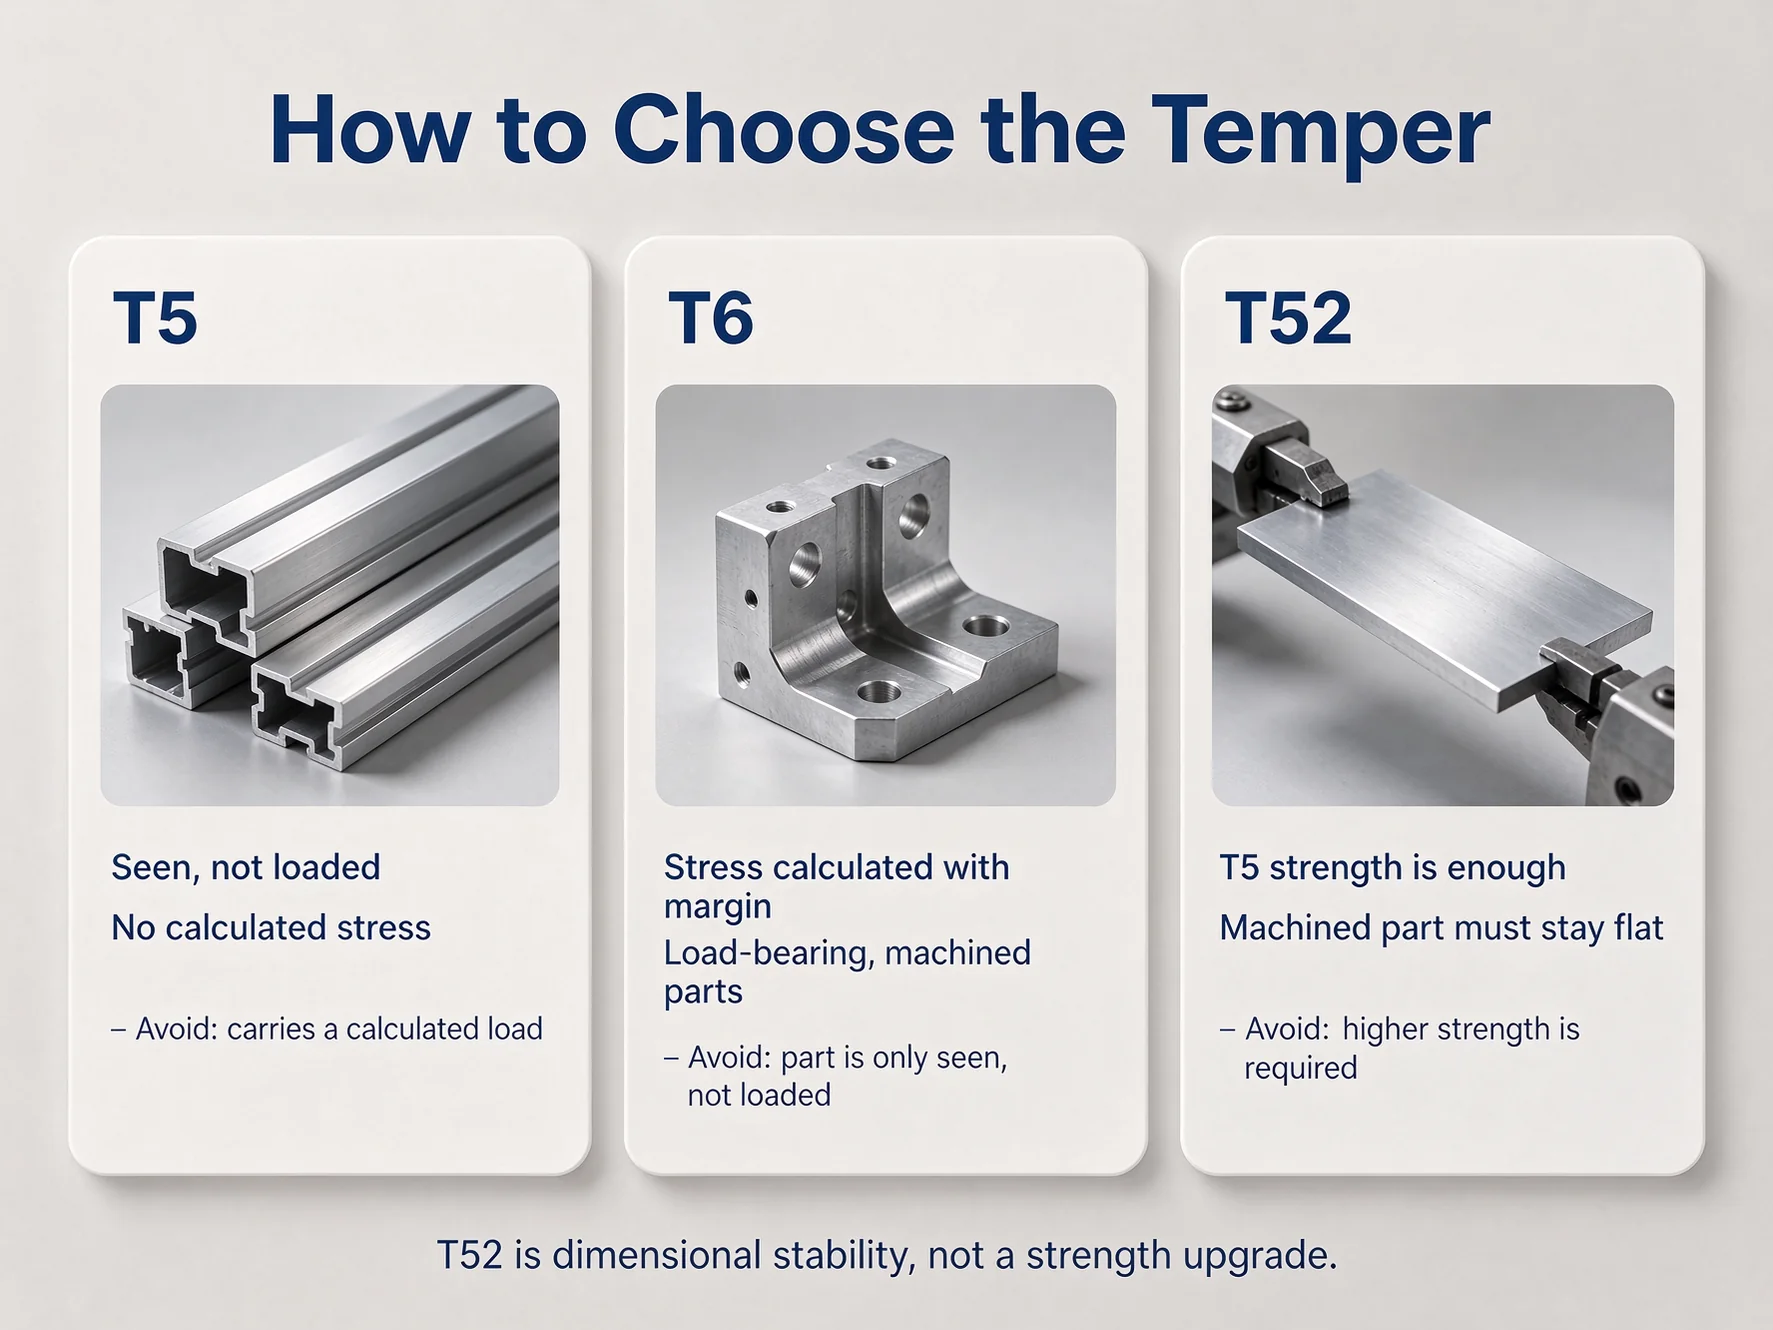
| T5 | Охлаждён от пресса, состарен | 186 / 145 МПа | Да (175 / 130 МПа) | Архитектурные и декоративные профили | Деталь несёт расчётную нагрузку |
| T52 | T5 плюс контролируемое растяжение | 186 / 145 МПа | Нет | Механически обработанные детали, которые должны оставаться плоскими | Требуется более высокая прочность |
| T6 | Закалка на твёрдый раствор, закалка в воде, старение | 241 / 214 МПа | Да (215 / 170 МПа) | Несущие и конструкционные детали | Деталь только видна, но не нагружена |
Значения ASTM являются минимальными; значения EN при t ≤ 10 мм. O ограничен максимумом в ASTM B221, а T4 продолжает стареть после поставки, поэтому ни один из них не обеспечивает стабильного минимума.
Когда T5 является правильным выбором
Два условия, оба легко проверяемые. Деталь видна, а не нагружена, расчётное напряжение в ней отсутствует. И она не обрабатывается после экструзии или обрабатывается только слегка по концам, поэтому остаточному напряжению нечего деформировать. Если оба условия выполняются, T5 — самый дешёвый правильный ответ.
Когда T6 или T52 подходят лучше
T6 подходит, когда напряжение рассчитано и предела текучести 145 МПа недостаточно с запасом; раз вы платите за закалку и растяжение, деталь должна использовать дополнительную прочность. T52 подходит, когда нагрузка в норме для T5, но деталь обрабатывается механически и должна оставаться плоской — это размерное решение, а не прочностное.
Работа с 6063-T5 и T6 — экструзия, механическая обработка, анодирование, сварка
- Экструзия: матрица и схема охлаждения выбираются вместе, поэтому профиль, рассчитанный на T5, может потребовать иной схемы закалки, а также допуска, при переходе на T6.
- Механическая обработка: T6 режется труднее и, будучи растянутым, меньше смещается после резки. T5 режется легко, но высвобождает напряжение по мере удаления металла, поэтому длинная деталь из T5 может изогнуться там, где та же деталь из T52 остаётся плоской.
- Анодирование: идентичны в обоих состояниях и лучшие в серии 6000 — равномерные, яркие, надёжные при цветном анодировании. Это не исправит профиль, уже вышедший за допуск до попадания в ванну.
- Сварка: Присадочный материал 4043 или 5356 там, где соединение будет анодироваться. Свойства зоны термического влияния существенно снижаются — опубликованные рекомендации указывают на потерю около половины прочности основного металла — поэтому держите сварные швы вне пути нагрузки. T6 не восстанавливает старением.
Преимущества и ограничения вкратце
| Размер | Преимущество | Чем это обходится |
|---|---|---|
| Стоимость T5 | Наименьшая стоимость за метр — без печи, закалки и растяжной машины | Предел текучести ограничен 145 МПа (ASTM), что исключает расчётные пути нагрузки |
| Прочность T6 | Предел текучести 214 МПа, рост на 48% по сравнению с T5 по ASTM | Деформация при закалке, операция растяжения, повышенный брак |
| Стабильность T52 | Механически обработанные детали остаются плоскими | Дополнительная операция без прироста прочности |
| Анодированное покрытие | Яркие, равномерные, надёжные при цветном анодировании | Не морской сплав; прибрежная эксплуатация требует указанного покрытия |
| Экструдируемость | Лучший в серии 6000; тонкие стенки и полости — обычное дело | То же низкое содержание легирующих элементов — причина низкого потолка прочности |
| Ясность стандарта | Публикуются значения как ASTM, так и EN | Одно и то же состояние имеет два минимума, поэтому заказ без указания стандарта неоднозначен |
Заключение
Для 6063 состояние, а не сплав, определяет, работает ли деталь — и одно и то же состояние имеет два минимума в зависимости от того, какой стандарт указан в заказе. Спецификация неполна, пока состояние и стандарт не указаны вместе, и это наиболее частая причина расхождения сертификата и чертежа.
Мы выполняем экструзию, старение, растяжение и анодирование 6063 собственными силами и поставляем T5, T52 и T6. Каждый заказ отгружается с MTC, в котором указан стандарт.
Пришлите нам чертёж профиля или размер прутка с указанием состояния и стандарта, который вы задаёте, и мы подтвердим состояние и предложим цену на его основе.
Часто задаваемые вопросы
Могу ли я использовать 6063-T6 вместо 6061-T6?
Нет. 6063-T6 достигает 241 / 214 МПа по ASTM B221; 6061-T6 достигает 310 / 276. Деталь, рассчитанная по значениям 6061, оказывается примерно на 22% слабее.
Почему в одном сертификате на 6063-T6 указано 215 МПа, а в другом 241?
Разные стандарты. ASTM B221 требует 241 МПа; EN 755-2 требует 215 при 10 мм и менее. Указывайте стандарт в заказе.
Что даёт мне T52, чего нет у T5?
Размерную стабильность, а не прочность. ASTM B221 перечисляет T5 и T52 с идентичными пределами прочности и текучести; растяжение снимает напряжение, поэтому механически обработанная деталь остаётся плоской. В EN нет T52.
Каков минимальный заказ и срок поставки?
Низкий MOQ, обычно 10–60 дней. Срок зависит от профиля, состояния и отделки, поэтому подтверждается вместе с предложением. Пришлите чертёж, состояние и стандарт.