Che cos'è l'alluminio 6063?
L'alluminio 6063 è una lega Al-Mg-Si della serie 6xxx con un contenuto di elementi di lega deliberatamente ridotto — silicio 0,20–0,60%, magnesio 0,45–0,90%, il resto impurità. Questa moderazione è il punto: si estrude più facilmente di qualsiasi altro grado della serie 6000 e si anodizza in modo più brillante, perché c'è poco nel metallo che possa disturbare entrambi i processi.
Il metallo poi fa molto poco da solo: non abbastanza contenuto di lega per raggiungere la resistenza strutturale indipendentemente dal trattamento, quindi è il temper a fare quasi tutto il lavoro — su un profilo da una singola filiera, la differenza tra 145 e 214 MPa di snervamento. Il 6063 si acquista come temper, non come lega.
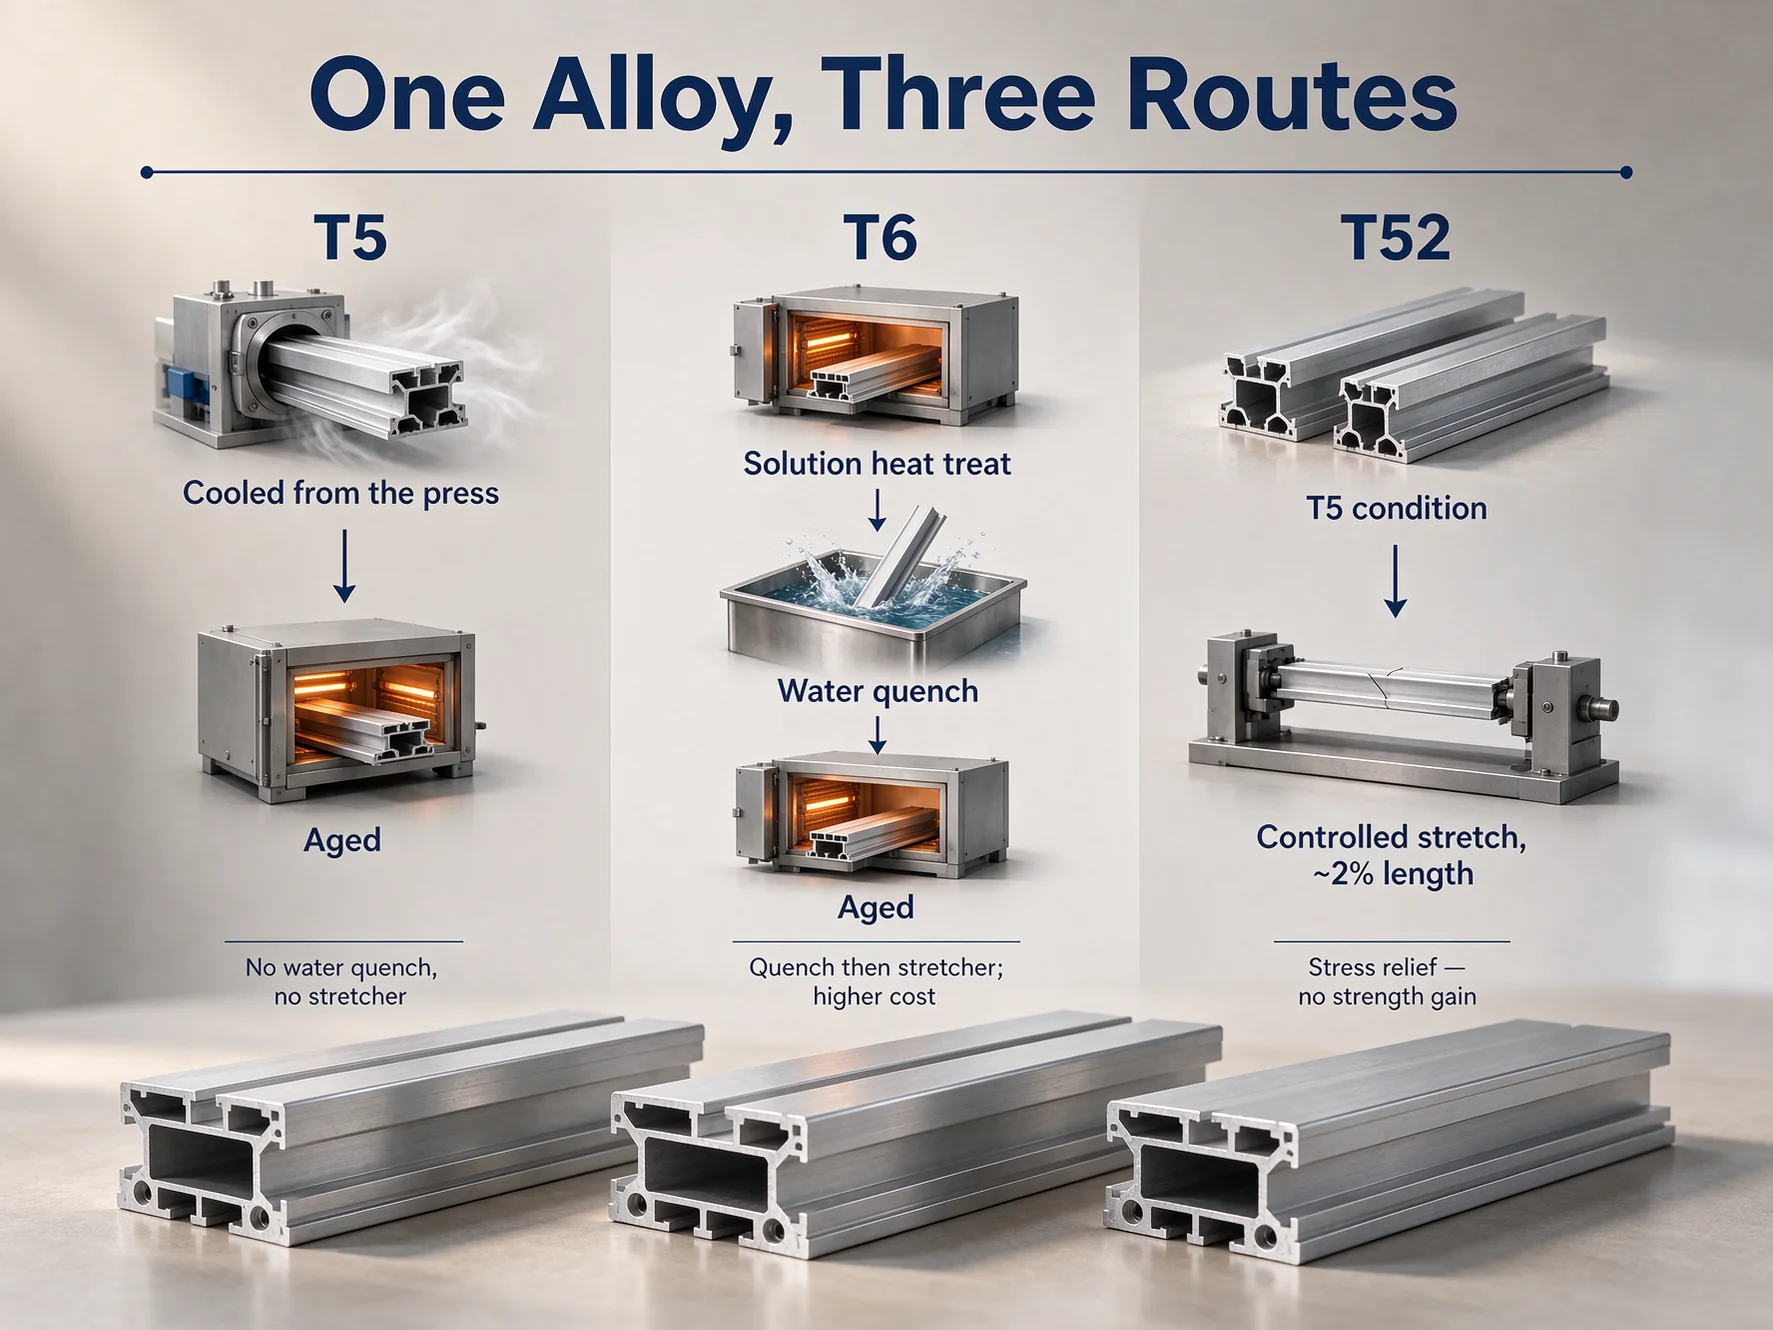
Comprendere T5, T52 e T6 — Una lega, tre percorsi
Non tre gradi: tre modi di raffreddare e invecchiare una singola estrusione, decisi alla pressa entro pochi minuti dall'uscita del profilo dalla filiera. Il percorso determina quanto duro risulta il metallo e quanta sollecitazione interna porta con sé.
T5 — Raffreddato dalla pressa, poi invecchiato
Il T5 viene raffreddato dalla sua temperatura di estrusione, in aria o con una tempra controllata alla pressa, poi invecchiato. Nessun trattamento di solubilizzazione, nessuna vasca d'acqua, nessuna stiratrice — un profilo a bassa sollecitazione al costo più basso per metro, direttamente dalla linea e che rimane dritto — per un telaio o un profilo di finitura, questo è l'intero requisito. Ciò a cui rinuncia è il tetto: non esiste un percorso di re-invecchiamento verso il T6, solo un nuovo trattamento di solubilizzazione e tempra.
T6 — Temprabile, ed è per questo che costa di più
Il T6 viene sottoposto a trattamento termico di solubilizzazione, tempra in acqua, poi invecchiamento. La tempra è rapida e violenta di proposito: mantiene gli elementi di lega in soluzione così che l'invecchiamento possa precipitarli, elevando lo snervamento da 145 a 214 MPa.
È anche ciò che distorce il profilo: circa 500 °C in acqua crea un gradiente termico attraverso la sezione, quindi i profili lunghi si incurvano. Il T6 richiede quindi solitamente una stiratrice, e un preventivo più alto sulla stessa filiera paga quel forno, la tempra, la stiratrice e il tasso di scarto.
T52 — T5 con una stiratura, non un potenziamento della resistenza
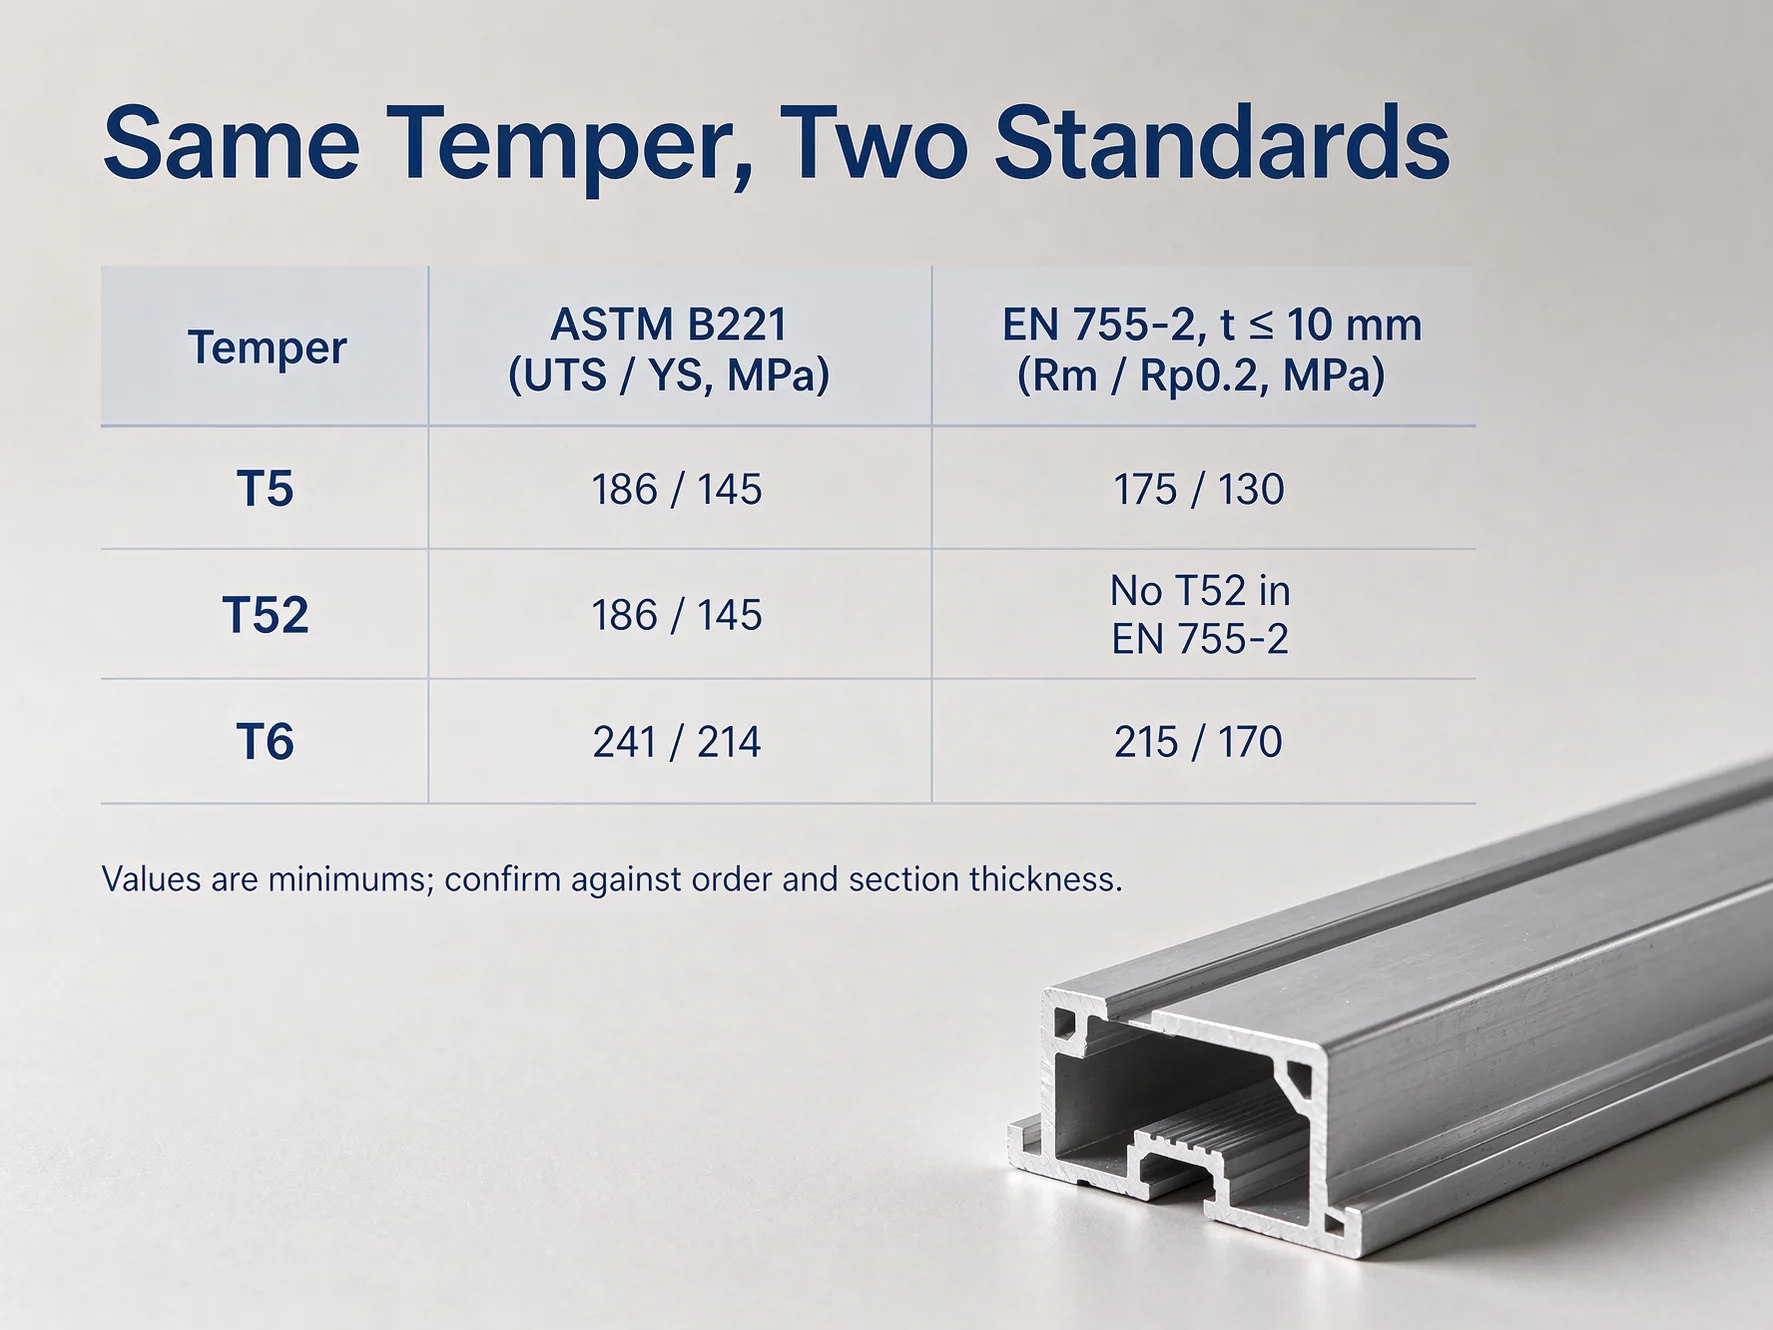
Il T52 è il T5 più una stiratura controllata, circa 2% della lunghezza, per alleviare la sollecitazione residua. La correzione che vale la pena fare: Il T52 non ha una resistenza separata. L'ASTM B221 elenca T5 e T52 in un'unica riga — trazione identica, snervamento identico. Ciò che il T52 acquista è la stabilità: un profilo sollecitato si muove man mano che il metallo viene asportato per lavorazione, quindi una staffa lunga esce dalla fresatrice incurvata.
Il T52 inoltre non esiste nella EN 755-2, il cui insieme è T4, T5, T6, T64 e T66. Un disegno che nomina entrambi è internamente incoerente.
Proprietà meccaniche del 6063-T5 e T6 — Sotto due norme
Lo stesso temper porta due minimi diversi a seconda della norma. Entrambi sono corretti; si applicano a ordini diversi.
| Temperamento | ASTM B221: UTS / YS / A | EN 755-2, t ≤ 10 mm: Rm / Rp0,2 / A |
|---|---|---|
| T4 | — | 130 / 65 MPa / 14% |
| T5 | 186 / 145 MPa / 12% | 175 / 130 MPa / 8% |
| T52 | 186 / 145 MPa / 12% | Nessun T52 |
| T6 | 241 / 214 MPa / 12% | 215 / 170 MPa / 8% |
| T66 | — | 245 / 200 MPa / 8% |
L'ASTM B221 copre barre, tondi, profilati e tubi estrusi; la EN 755-2 copre i profili, e oltre 10 mm riduce il T5 a 160 / 110 e il T6 a 195 / 160. Nessun minimo ASTM è indicato per T4 e T66 perché nessuno dei due è un temper ASTM per questa lega.
Un 6063-T6 che testa a 220 MPa quindi supera la EN 755-2 e non supera l'ASTM B221. Entrambe vere. Quale si applichi dipende da ciò che dice l'ordine.
Per un specificatore è la colonna dello snervamento a decidere. Il T6 eleva lo snervamento da 145 a 214 MPa, un aumento del 48% secondo l'ASTM; secondo la EN la stessa coppia va da 130 a 170, un aumento del 31%. Stesso confronto, due percentuali — l'incremento che si cita dipende dalla norma utilizzata dal progetto.
Dove viene utilizzato ciascun temper
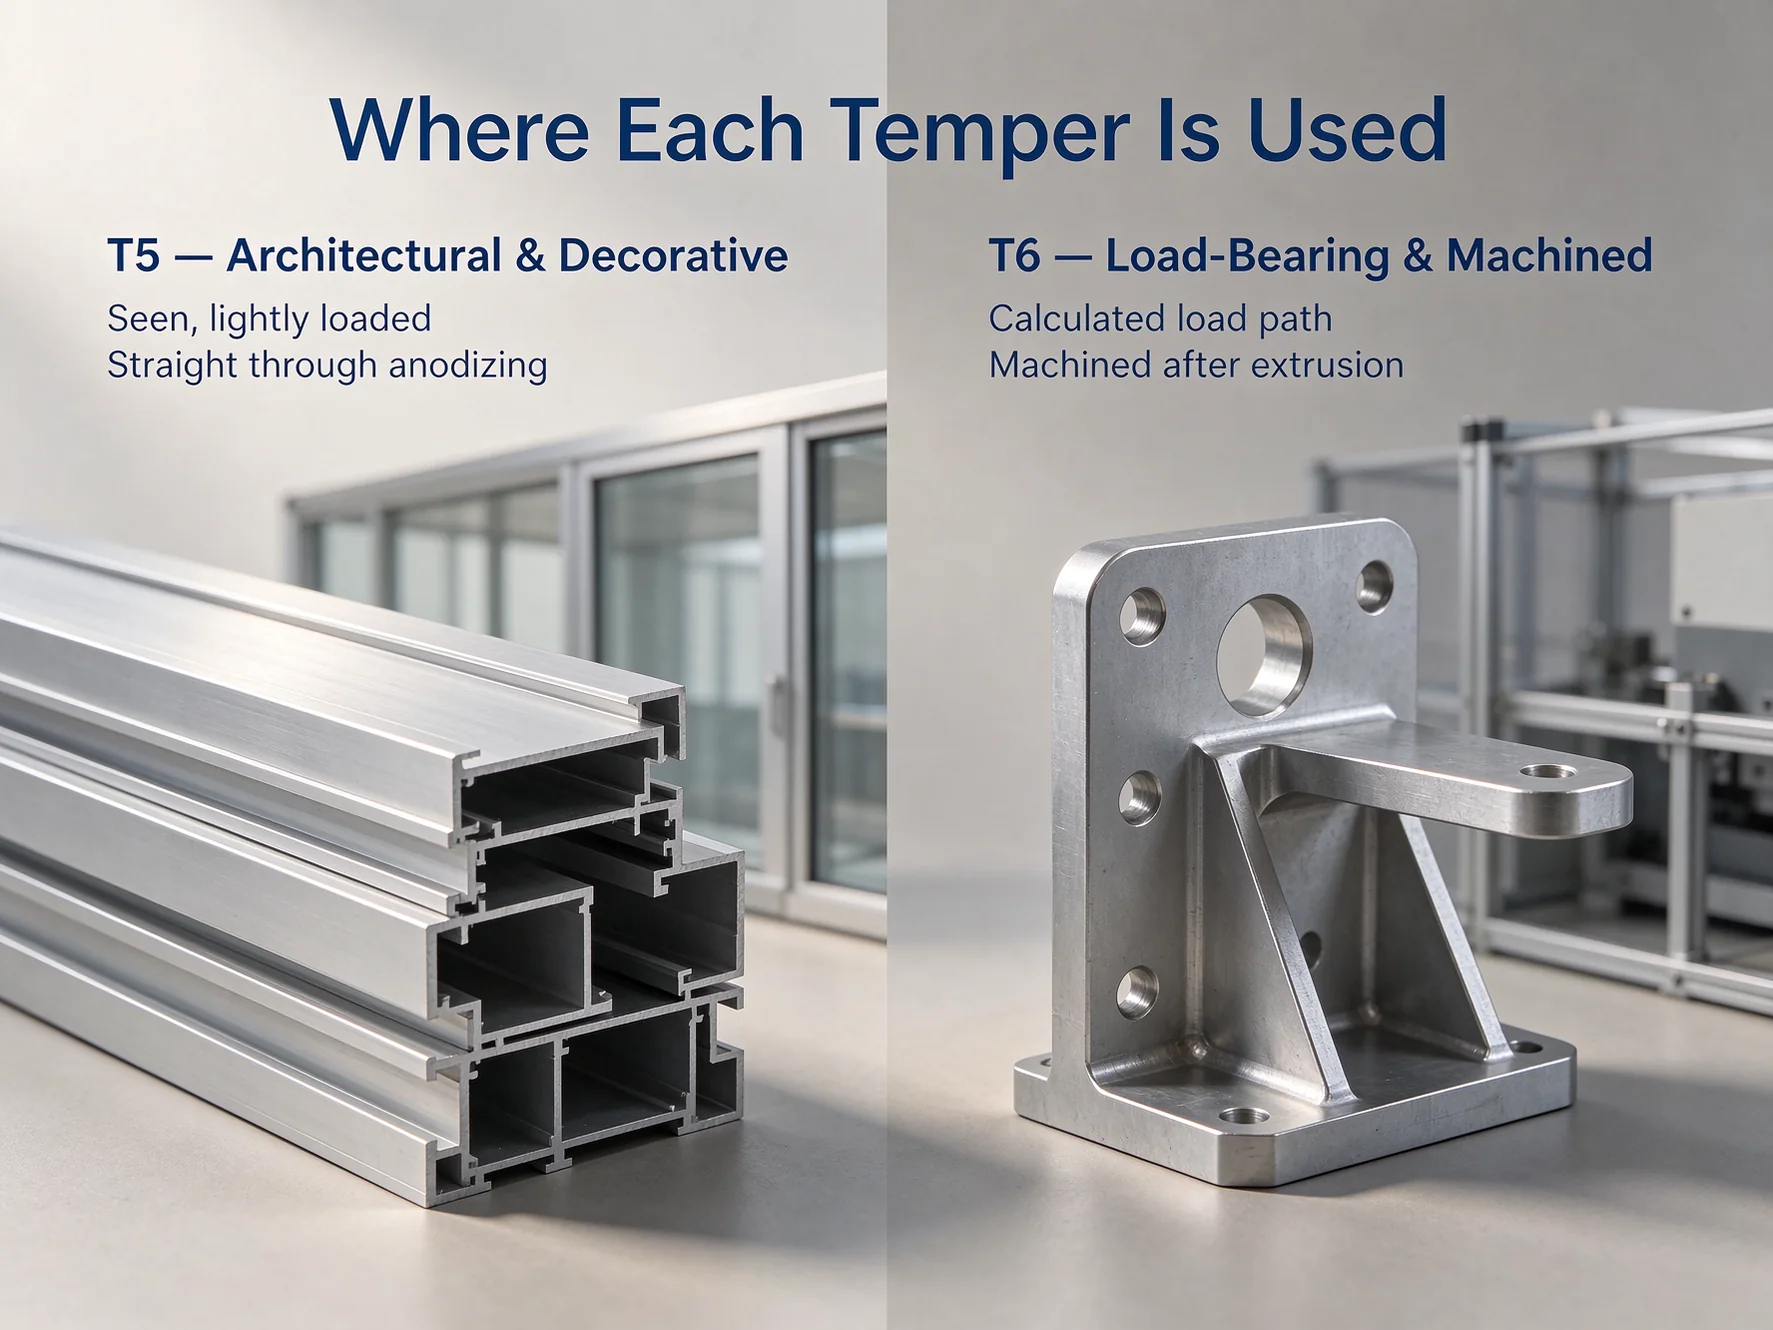
Profili architettonici e decorativi — Territorio del T5
Profili per finestre e porte, facciate continue, ringhiere, finiture, dissipatori di calore. Il pezzo è visibile e leggermente caricato; il suo valore risiede nella superficie, non nel percorso di carico. Un montante di sei metri deve arrivare dritto e rimanere dritto attraverso l'anodizzazione, e il T5 lo fa senza stiratrice.
Parti portanti e lavorate — Dove il T6 guadagna il suo prezzo
Telai strutturali, carter di macchine, staffe con un percorso di carico calcolato, qualsiasi cosa lavorata dopo l'estrusione. Emergono due ragioni. Il T6 risponde alla parte che necessita di 214 MPa invece di 145. Il T52 risponde alla parte che necessita solo della resistenza del T5 ma lavorata e mantenuta piatta. Scegliere il T52 dove il carico richiede il T6 è un cedimento strutturale; scegliere il T6 per correggere la distorsione è denaro speso per il problema sbagliato.
T5 vs T52 vs T6 — Come scegliere
| Temperamento | Percorso produttivo | ASTM B221 (UTS / YS) | Nella EN 755-2 | Il migliore per | Evitare quando |
|---|---|---|---|---|---|
| O | Ricotto | — | Sì (t ≤ 25 mm) | Formatura prima del trattamento termico | Utilizzato come fornito |
| T4 | Solubilizzato, invecchiato naturalmente | — | Sì (130 / 65 MPa) | Formatura, invecchiamento in servizio | La resistenza deve essere stabile alla consegna |
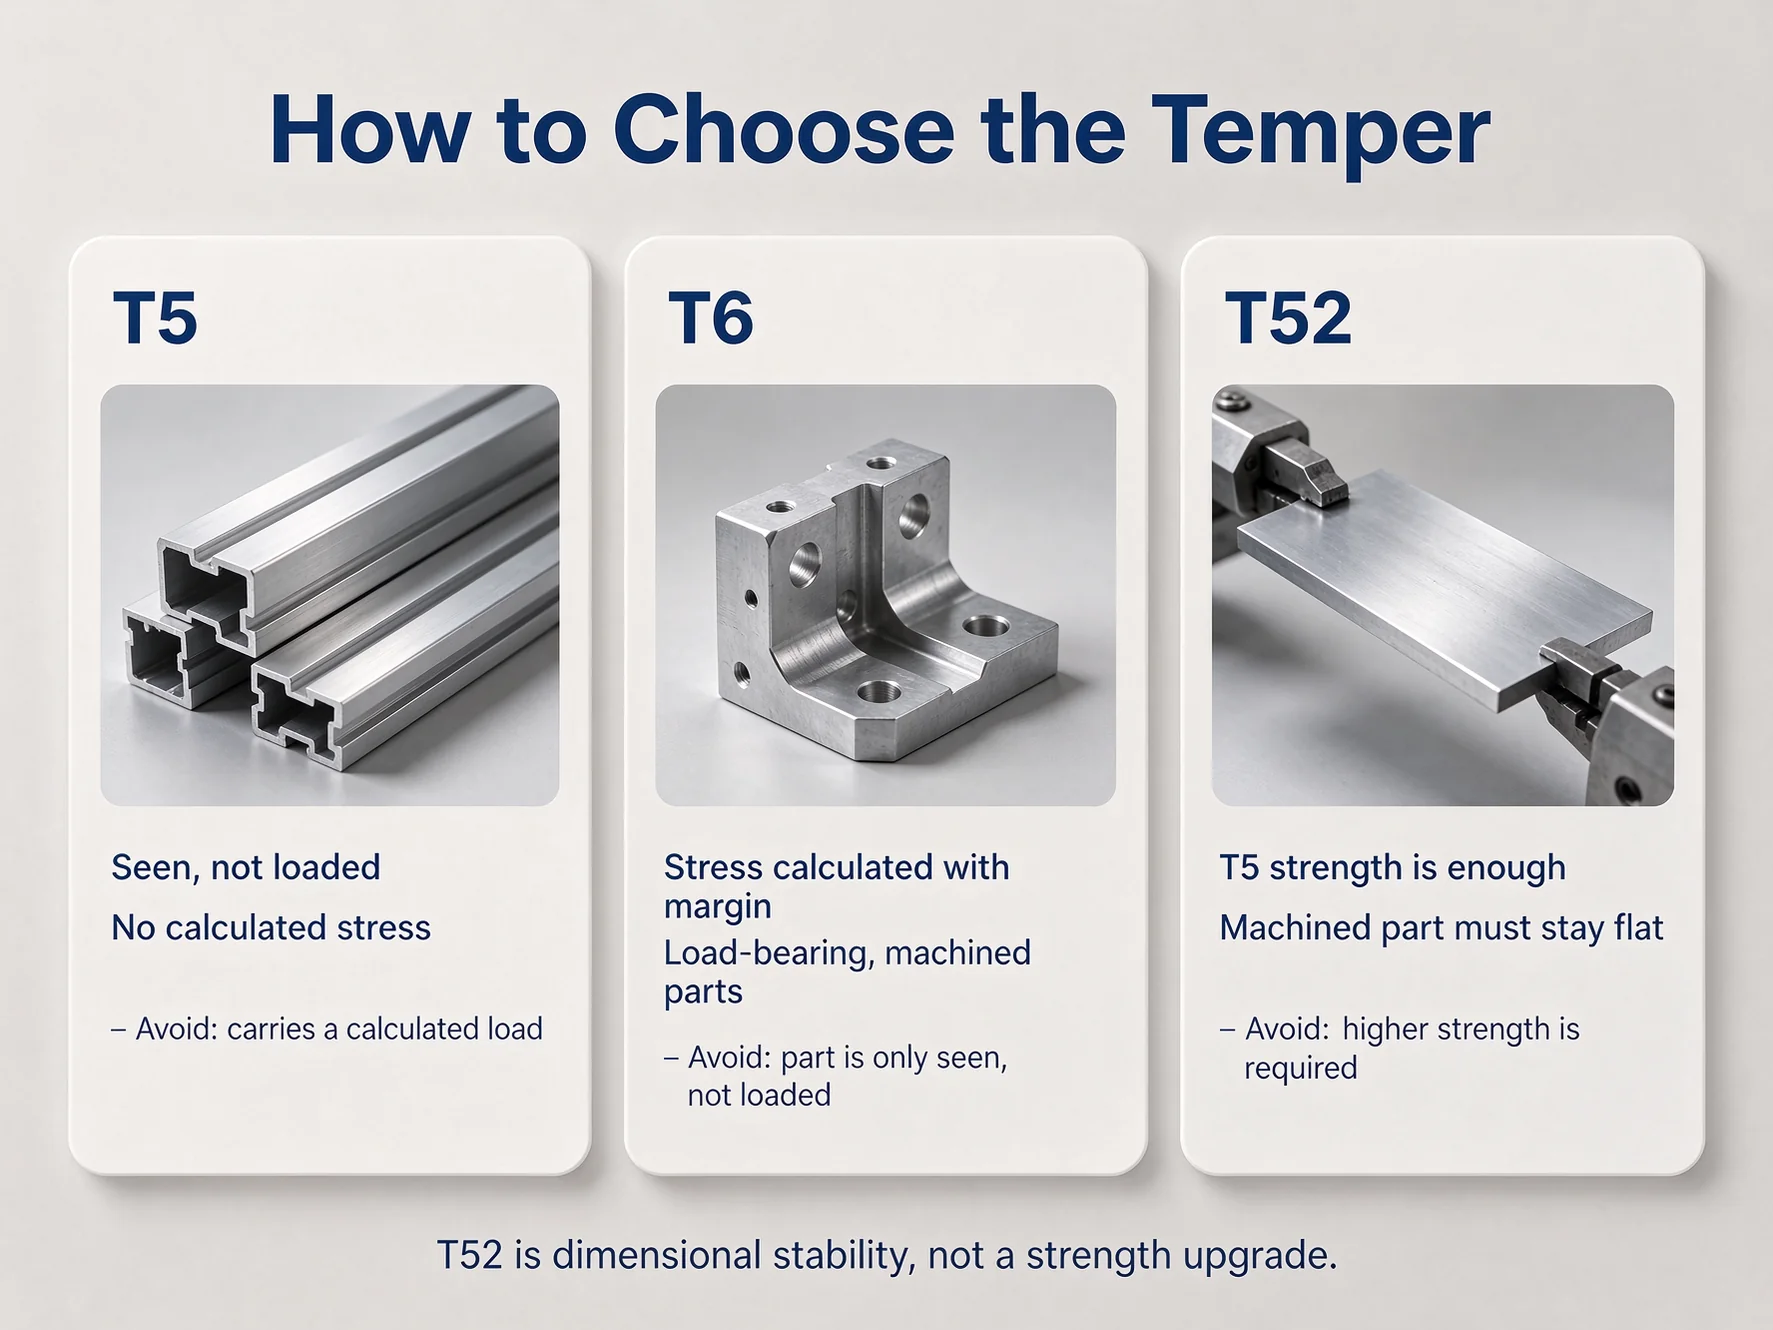
| T5 | Raffreddato dalla pressa, invecchiato | 186 / 145 MPa | Sì (175 / 130 MPa) | Profili architettonici e decorativi | Il pezzo sopporta un carico calcolato |
| T52 | T5 più una trazione controllata | 186 / 145 MPa | No | Parti lavorate meccanicamente che devono rimanere piane | È richiesta una resistenza superiore |
| T6 | Bonificato in soluzione, temprabilità in acqua, invecchiato | 241 / 214 MPa | Sì (215 / 170 MPa) | Parti portanti e strutturali | Il pezzo è solo estetico, non caricato |
I valori ASTM sono minimi; i valori EN a t ≤ 10 mm. O è mantenuto a un massimo in ASTM B221, e T4 continua l'invecchiamento dopo la consegna, quindi nessuno dei due offre un limite stabile.
Quando la T5 è la Scelta Giusta
Due condizioni, entrambe facili da verificare. Il pezzo è estetico anziché caricato, senza sollecitazioni calcolate. E non è lavorato meccanicamente dopo l'estrusione, o solo leggermente alle estremità, quindi le sollecitazioni residue non hanno nulla da deformare. Se entrambe le condizioni sono soddisfatte, T5 è la risposta corretta più economica.
Quando T6 o T52 si adattano meglio
T6 è corretto quando è stata calcolata una sollecitazione e 145 MPa di snervamento non la superano con margine; una volta pagati tempra e trazione, il pezzo dovrebbe sfruttare la resistenza extra. T52 è corretto quando il carico è adeguato su T5 ma il pezzo è lavorato meccanicamente e deve rimanere piano — una decisione dimensionale, non di resistenza.
Lavorare con 6063-T5 e T6 — Estrusione, Lavorazione meccanica, Anodizzazione, Saldatura
- Estrusione: la matrice e il percorso di raffreddamento vengono scelti insieme, quindi un profilo progettato per T5 potrebbe richiedere una diversa configurazione di tempra, e tolleranza, se passa a T6.
- involucri e staffe che richiedono un buon aspetto T6 taglia più duramente e, essendo stato stirato, si muove meno dopo il taglio. T5 taglia facilmente ma rilascia sollecitazioni man mano che il metallo viene rimosso, quindi un pezzo lungo in T5 può incurvarsi dove lo stesso pezzo in T52 rimane piano.
- Anodizzazione: identico in entrambe le tempre e il migliore della serie 6000 — uniforme, brillante, affidabile nell'anodizzazione a colori. Non correggerà un profilo già fuori tolleranza prima di entrare nel bagno.
- parti strutturali leggere e decorative filler 4043, o 5356 dove il giunto sarà anodizzato. Le proprietà della zona termicamente alterata diminuiscono sostanzialmente — le linee guida pubblicate indicano una perdita vicina alla metà della resistenza del materiale base — quindi tenere le saldature fuori dal percorso di carico. T6 non reinvecchia.
Vantaggi e Limitazioni in Sintesi
| Dimensione | Vantaggio | Cosa costa |
|---|---|---|
| Costo T5 | Costo più basso per metro — nessun forno, tempra o stiratrice | Snervamento limitato a 145 MPa (ASTM), escludendo percorsi di carico calcolati |
| Resistenza T6 | Snervamento di 214 MPa, un aumento del 48% rispetto a T5 secondo ASTM | Distorsione da tempra, operazione di stiratura, scarto maggiore |
| Stabilità T52 | Le parti lavorate meccanicamente rimangono piane | Un'operazione extra senza guadagno in resistenza |
| Finitura anodizzata | Brillante, uniforme, affidabile nell'anodizzazione a colori | Non è una lega marina; il servizio costiero richiede un rivestimento specificato |
| Estrudibilità | Il migliore della serie 6000; pareti sottili e cavità sono routine | Lo stesso basso contenuto di lega è il motivo per cui il limite di resistenza è basso |
| Chiarezza normativa | Sia i valori ASTM che EN sono pubblicati | La stessa tempra porta due minimi, quindi un ordine senza uno standard è ambiguo |
Conclusione
Sul 6063 è la tempra, non la lega, a decidere se il pezzo funziona — e la stessa tempra porta due minimi a seconda dello standard che l'ordine nomina. Una specifica è incompleta finché tempra e standard non compaiono insieme, e questa è la ragione più comune per cui un certificato e un disegno non concordano.
Estrudiamo, invecchiamo, stiriamo e anodizziamo il 6063 internamente, e forniamo T5, T52 e T6. Ogni ordine viene spedito con un MTC che nomina lo standard.
Inviaci il disegno del profilo o la dimensione della barra con la tempra e lo standard che stai specificando, e confermeremo la tempra e quoteremo di conseguenza.
Domande frequenti
Posso usare 6063-T6 invece di 6061-T6?
No. Il 6063-T6 raggiunge 241 / 214 MPa secondo ASTM B221; il 6061-T6 raggiunge 310 / 276. Un pezzo progettato sui valori del 6061 risulta circa 22% carente.
Perché un certificato 6063-T6 indica 215 MPa e un altro 241?
Standard diversi. ASTM B221 richiede 241 MPa; EN 755-2 richiede 215 a 10 mm e inferiori. Nominare lo standard sull'ordine.
Cosa mi dà T52 che T5 non dà?
Stabilità dimensionale, non resistenza. ASTM B221 elenca T5 e T52 con trazione e snervamento identici; la stiratura rilascia le sollecitazioni così un pezzo lavorato meccanicamente rimane piano. EN non ha T52.
Qual è l'ordine minimo e il tempo di consegna?
MOQ basso, tipicamente 10–60 giorni. La data dipende dal profilo, dalla tempra e dalla finitura, quindi viene confermata con il preventivo. Inviare il disegno, la tempra e lo standard.