¿Qué es el aluminio 5052?
5052 es una aleación de la serie 5xxx con magnesio (2,2–2,8%) como su principal elemento de aleación. Es una aleación Al-Mg no tratable térmicamente que solo gana resistencia mediante endurecimiento por deformación, no mediante tratamiento térmico de precipitación, lo que la mantiene entre las aleaciones de aluminio forjado más resistentes a la corrosión y más conformables.
Esa química también explica por qué la 5052 no puede fortalecerse mediante tratamiento térmico como sí pueden hacerlo la 2024 o la 6061, por lo que su límite de resistencia está determinado por la cantidad de trabajo en frío que aplique el temple — y exactamente por eso el temple que elija, especialmente para piezas conformadas o soldadas, importa más que la propia aleación.
Comprensión del temple -O
El temple -O significa que la aleación está recocida, o completamente ablandada. Se produce calentando el producto forjado a la temperatura de recocido (aproximadamente 343°C / 650°F) y enfriándolo lentamente, lo que elimina los efectos de cualquier trabajo en frío previo y deja el material en su estado más dúctil. Para la 5052, -O es la condición más blanda y más conformable de la familia y sirve como punto de partida antes del endurecimiento por deformación hacia los temples H3x.
Debido a que -O no presenta endurecimiento por deformación, tiene la menor resistencia y el mayor alargamiento de todos los temples de la 5052. Ese es el equilibrio inherente a la condición: se sacrifica capacidad de carga para obtener la capacidad de doblar, embutir y conformar sin agrietamiento. Para piezas que primero se conforman y luego se sueldan, -O suele ser el material base más seguro.
El recocido también alivia las tensiones residuales dejadas por el laminado o el estirado. Esto importa después de la fabricación porque un blanco libre de tensiones se deforma menos durante el mecanizado y se alabea menos alrededor de una soldadura, por lo que las tolerancias posteriores son más fáciles de mantener.
Cómo se diferencia -O de H32
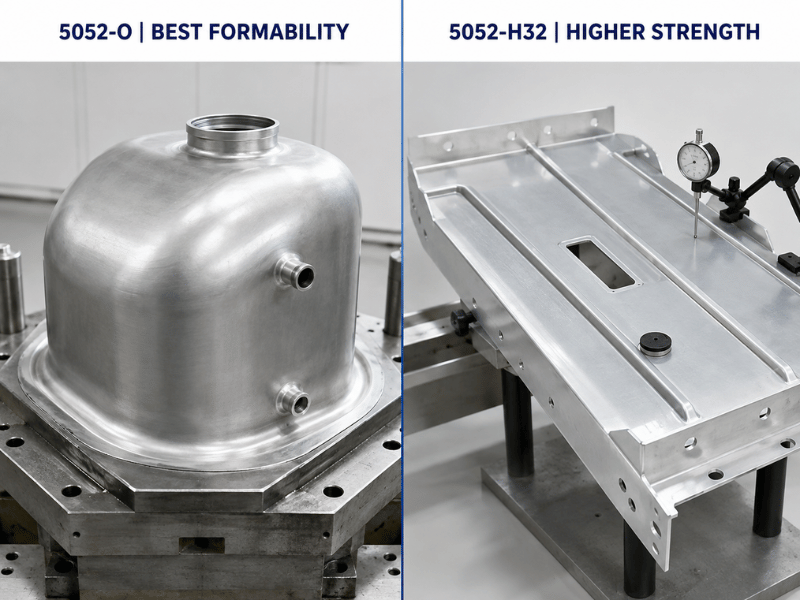
H32 es -O más aproximadamente un endurecimiento por deformación de 1/4 duro y estabilización, lo que eleva el límite elástico de aproximadamente 90 MPa a 193 MPa. El trabajo en frío adicional también reduce el alargamiento de aproximadamente 25% a 12–15%, por lo que H32 se dobla con radios más amplios y se agrieta más fácilmente en características conformadas con radios cerrados. Elija -O cuando la pieza requiera embutición profunda o dobleces de radio cerrado; elija H32 cuando un panel más rígido pueda soportar carga con un calibre más delgado y solo se requiera conformado ligero. Para una visión completa de la familia, consulte la guía de 5052-H32.
Propiedades mecánicas de la 5052-O
| Propiedad | 5052-O (típico) | 5052-H32 (referencia) |
|---|---|---|
| Densidad | 2,68 g/cm³ | 2,68 g/cm³ |
| Resistencia última a la tracción | 193 MPa (28 ksi) | 228 MPa (33 ksi) |
| Resistencia a la fluencia (0.2% de compensación) | 90 MPa (13 ksi) | 193 MPa (28 ksi) |
| Elongación a la rotura | 22–25% | 12–15% |
| Módulo de elasticidad | 68–70 GPa (10,200 ksi) | 68–70 GPa |
| Resistencia a la fatiga (5×10⁸ ciclos) | 110 MPa (16 ksi) | 117 MPa (17 ksi) |
| Resistencia al corte | 124 MPa (18 ksi) | 124 MPa (18 ksi) |
| Dureza Brinell | 47 HB | 60 HB |
| Conductividad térmica | 138 W/m·K | 138 W/m·K |
| Rango de fusión | 607–649°C | 607–649°C |
El límite elástico es el valor que define la mayoría de las selecciones de -O. A 90 MPa es el más bajo de la familia 5052 — el precio de la mayor ductilidad (22–25% de alargamiento) y la mejor conformabilidad. Interprételo como un límite de apto/no apto: si la pieza debe soportar carga estructural con peso mínimo, -O es la elección incorrecta y un temple endurecido por deformación o una aleación de la serie 6xxx debe especificarse en su lugar.
Dónde se utiliza la 5052-O
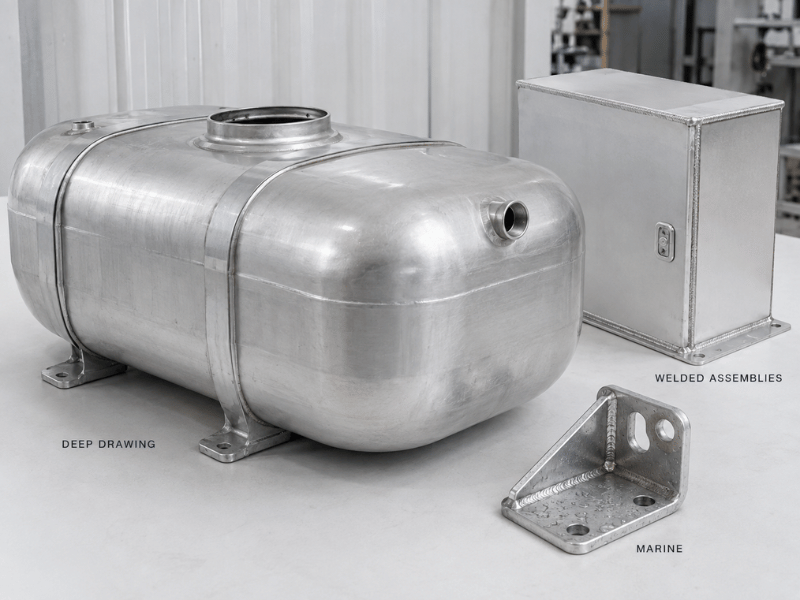
Fabricación intensiva en conformado y soldadura
La 5052-O es la base predeterminada para piezas conformadas antes de ser sometidas a carga. Los tanques de combustible embutidos en profundidad, los recipientes a presión, los gabinetes de chapa metálica complejos y los herrajes marinos intrincados comienzan todos desde -O porque el blanco sobrevive a radios cerrados y a la corrección posterior a la soldadura sin agrietarse. Cuando un componente se suelda después del conformado, la condición blanda también mantiene manejable la distorsión de la zona afectada por el calor (HAZ — la banda junto a la soldadura que se ablanda y puede distorsionarse).
Servicio marino y expuesto a corrosión
Los componentes de cascos de embarcaciones, los soportes expuestos a agua salada, los accesorios de barcos y los gabinetes exteriores dependen de la 5052-O donde la resistencia a la corrosión importa más que la resistencia máxima. La química Al-Mg resiste la picadura por agua salada mucho mejor que la 2024 o la 6061 con contenido de cobre, por lo que las piezas -O se mantienen en zonas de salpicadura y áreas de sentina sin recubrimiento pesado. Para estructuras marinas que soportan carga, H32 o H34 generalmente toman el relevo una vez que la rigidez determina el calibre.
-O frente a otros temples de la 5052 — Cómo elegir
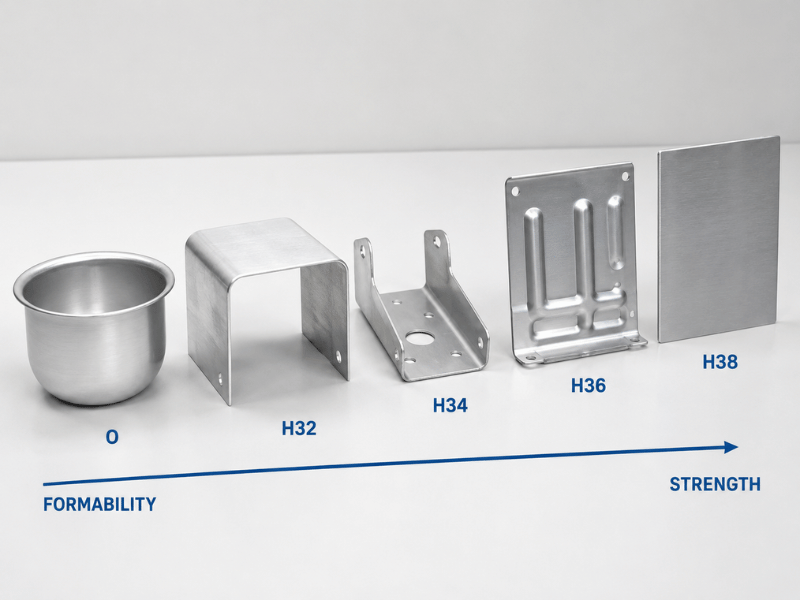
| Temple | Tratamiento | Resistencia máxima a la tracción (típica) | Límite elástico (típico) | Lo mejor para | Evitar cuando |
|---|---|---|---|---|---|
| O | Recocido, completamente blando | 193 MPa | 90 MPa | Embutición profunda, conformado complejo, ensamblajes soldados | Cualquier uso de carga |
| H32 | 1/4 duro + estabilizado | 228 MPa | 193 MPa | Piezas de chapa conformadas y soldadas | Se necesita máxima resistencia |
| H34 | 1/2 duro + estabilizado | 262 MPa | 214 MPa | Chapa rígida y portante con curvaturas ligeras | Se requieren radios de curvatura ajustados |
| H36 | 3/4 duro + estabilizado | 276 MPa | 241 MPa | Paneles que requieren mayor límite elástico | Cualquier conformado está involucrado |
| H38 | Dureza total + estabilizado | 290 MPa | 255 MPa | Piezas planas, rígidas y no conformadas | La pieza se dobla en absoluto |
Cuándo -O es la elección correcta
- La pieza requiere embutición profunda, dobleces de radio cerrado o conformado posterior a la soldadura, operaciones que agrietarían un temple más duro.
- El ensamblaje se suelda después del conformado y se desea la menor distorsión de la HAZ y la ventana de conformado más amplia.
Cuándo otro temple se adapta mejor
- H32 — se necesita un panel conformado más rígido pero aún se desea doblarlo; la condición de 1/4 duro añade límite elástico con solo una pérdida moderada de conformabilidad.
- H34 — la pieza es mayormente plana y soporta carga; la lámina más delgada y rígida reemplaza un blanco -O más grueso. La guía de lámina 5052-H34 detalla sus límites.
- H36 / H38 — la geometría es fija y no conformada; seleccione el mayor límite elástico que permita el dibujo.
Trabajo con 5052-O — Lo que necesita saber
El mecanizado de la 5052-O es sencillo pero pegajoso. La estructura blanda y dúctil tiende a acumularse en el filo de corte (filo recrecido — una capa de material de la pieza que se adhiere a la herramienta y arruina el acabado), por lo que se deben utilizar herramientas afiladas, ángulo de ataque positivo y refrigerante generoso; evite cortes interrumpidos que permitan que la viruta se suelde a la canaleta.
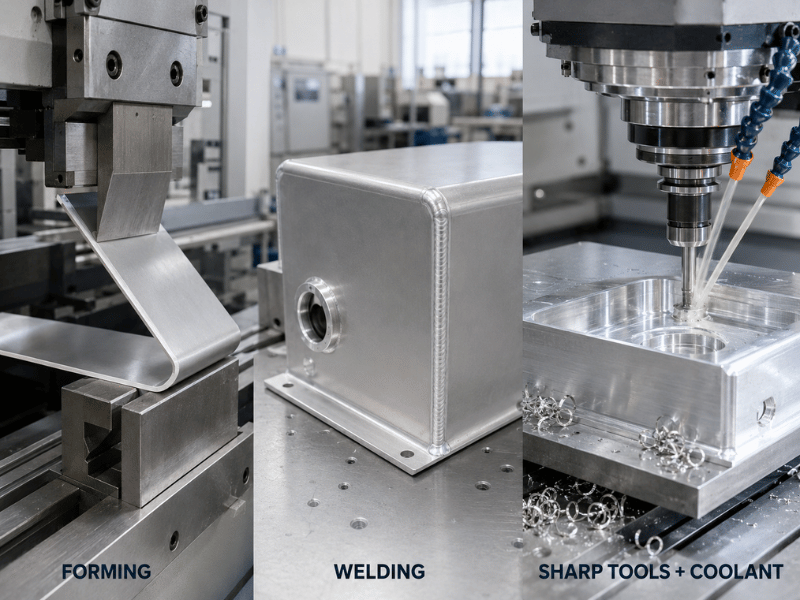
La soldadura es un punto fuerte de la 5052-O. La soldadura por arco de tungsteno con gas (GTAW) y la soldadura por arco metálico con gas (GMAW) producen uniones sólidas con materiales de aporte de la serie 5xxx como ER5356; haga coincidir el material de aporte con el entorno de servicio en lugar del temple base, ya que la propia soldadura es esencialmente -O después del enfriamiento.
La protección contra la corrosión está en gran medida incorporada. La superficie Al-Mg forma una película de óxido estable que repele el agua salada, por lo que la mayoría de las piezas -O no necesitan recubrimiento; donde importa la apariencia o la resistencia a la abrasión, se dispone de anodizado o recubrimiento en polvo (RAL 9016), y la película protectora de PVC protege la superficie durante el transporte.
La conformabilidad es donde -O gana. Los radios mínimos de doblez son los más cerrados de la familia — a menudo un radio igual al espesor de la lámina en una plegadora bien ajustada — y el alto alargamiento tolera embuticiones profundas que agrietarían el material H3x. Mantenga los dobleces perpendiculares a la dirección de laminación cuando el dibujo lo permita, ya que esa orientación se agrieta menos.
Ventajas y limitaciones de un vistazo
| Dimensión | Ventaja | Limitación |
|---|---|---|
| Formabilidad | Radios de doblez más cerrados, embuticiones más profundas de la familia 5052 | — |
| Soldabilidad | Excelente con GTAW/GMAW y materiales de aporte de la serie 5xxx | La zona de soldadura se enfría a ~blandura -O, reduciendo la resistencia local |
| Corrosión (agua salada) | Excelente; resiste la picadura mucho mejor que 2xxx/6xxx | Mantenga el Mg por debajo del 3%; evite tensión sostenida a alta temperatura |
| Relación resistencia-peso | Suficiente para envolventes sin carga | Límite elástico más bajo (90 MPa) de la familia |
| Fatiga | Bueno (110 MPa) para un temple blando | Por debajo de H32/H34 bajo carga cíclica pesada |
| Estabilidad de mecanizado | Baja tensión residual, deformación mínima | Viruta pegajosa, requiere herramientas afiladas y refrigerante |
| Disponibilidad | Disponible en lámina, placa, barra, tubo y alambre | — |
| Coste | Opción competitiva no tratable térmicamente | No es un sustituto donde se requiere alta resistencia |
Conclusión
5052-O sacrifica resistencia a cambio de la mejor formabilidad y soldabilidad de la familia 5052 — una elección deliberada para piezas que se conforman y sueldan antes de soportar carga alguna. Su límite es claro: con un límite elástico de 90 MPa no es una tempera estructural, por lo que combinarlo con el soporte downstream adecuado importa más que la aleación por sí sola.
Ese equilibrio es fácil de gestionar cuando su proveedor cubre toda la gama 5052 y el procesamiento asociado. Linsy Aluminum opera una fábrica en Shenzhen con más de 20 años de experiencia y suministra 5052 en chapa, placa, barra, tubo, alambre, bobina, perfil y bloque en temperas O, H32 y H34. Linsy ofrece mecanizado CNC interno, soldadura TIG y MIG, corte por láser y tratamientos superficiales como anodizado y recubrimiento en polvo, envía un MTC con cada pedido y cuenta con certificaciones ISO 9001, 14001 y 45001. Los informes de ensayo SGS están disponibles bajo solicitud con un costo adicional, y los pedidos personalizados de 5052 tienen un plazo de entrega de 10 a 60 días.
Si su proyecto necesita 5052-O en una forma, temple o condición mecanizada específica, explore los productos de aluminio 5052 de Linsy o contacte a Linsy Aluminum para solicitar una cotización adaptada a su especificación.
Preguntas frecuentes
¿Qué significa la tempera -O en el 5052?
O significa recocido y completamente ablandado. Es la condición de menor resistencia y mayor ductilidad de la familia 5052 y el punto de partida antes del endurecimiento por deformación hasta H32–H38.
¿Puede el 5052-O tratarse térmicamente para aumentar su resistencia?
No. El 5052 es una aleación Al-Mg no tratable térmicamente, por lo que el tratamiento térmico no puede aumentar su resistencia. La resistencia adicional solo se logra con temperas endurecidas por deformación (H32, H34, H36, H38); si necesita más resistencia, especifique una tempera más dura o una aleación de la serie 6xxx como la 6061-T6.
¿Es el 5052-O adecuado para soldadura?
Sí. Se suelda bien con GTAW y GMAW utilizando materiales de aporte de la serie 5xxx como ER5356, y la condición blanda mantiene baja la distorsión en la zona afectada por el calor. La soldadura misma se enfría hasta aproximadamente la suavidad -O, por lo que debe diseñarse considerando la menor resistencia local.
¿Cómo se compara el 5052-O con el 6061-T6?
El 5052-O resiste mucho mejor la corrosión por agua salada y se forma/suelda con mayor facilidad, pero su límite elástico de 90 MPa está muy por debajo de los ~276 MPa del 6061-T6. Elija 5052-O para piezas marinas y conformadas; elija 6061-T6 cuando la resistencia y la rigidez sean la prioridad. Consulte la guía 5052 vs 6061 para el análisis completo de las ventajas y desventajas.
¿Qué radio de curvatura puede soportar el 5052-O?
De los más cerrados de la familia — a menudo un radio igual al espesor de la chapa en una plegadora bien ajustada. Por eso la -O es la elección para embuticiones profundas y características conformadas ajustadas que se agrietarían en H32 o H34.
¿Qué plazo de entrega debo esperar para 5052-O personalizado?
Para tamaños y temperas no estándar, la producción personalizada de 5052 generalmente toma de 10 a 60 días, dependiendo de la aleación, las dimensiones y el procesamiento. Linsy envía un MTC con cada pedido y puede gestionar informes SGS bajo solicitud.