Qu'est-ce que l'aluminium 6010 ?
Le 6010 est un alliage aluminium-magnésium-silicium thermotraitable de la famille 6xxx, avec du cuivre présent en tant qu'ajout délibéré. Il a été développé aux États-Unis au milieu des années 1970 comme nuance de tôle de carrosserie automobile.
Sa caractéristique déterminante n'est pas la résistance de pointe. C'est la combinaison d'une formabilité à l'état T4 avec une augmentation mesurable de la résistance lors du cycle de cuisson de la peinture. Un panneau embouti arrive suffisamment mou pour un emboutissage profond, puis durcit dans le même four qui cuit la peinture.
C'est pourquoi les alliages ultérieurs pour tôles de carrosserie — le 6016 en Europe, le 6111 et le 6022 en Amérique du Nord — ont été optimisés pour une réponse au durcissement par cuisson plus forte et une meilleure formabilité. Le 6010 reste en service pour les pièces où le dessin le nomme déjà ; si la conception est encore ouverte, l'une de ces nuances est la valeur par défaut actuelle.
Composition chimique du 6010
Les limites ci-dessous sont les plages enregistrées, qui concordent entre l'enregistrement de l'Aluminum Association, l'EN 573-3 et le GB/T 3190.
| Élément | Poids % |
| Silicium (Si) | 0.8 - 1.2 |
| Fer (Fe) | 0,50 max |
| Cuivre (Cu) | 0.15 - 0.6 |
| Manganèse (Mn) | 0.20 – 0.8 |
| Magnésium (Mg) | 0.6 - 1.0 |
| Chrome (Cr) | 0,10 max |
| Zinc (Zn) | 0,25 max |
| Titane (Ti) | 0,10 max |
| Autres, chacun / total | 0.05 / 0.15 |
| Aluminium (Al) | Équilibre |
Comment distinguer le 6010 du 6013. La ligne du cuivre est l'indice révélateur. Le 6010 plafonne le cuivre à 0,6%, tandis que le 6013 contient 0,6 – 1,1% — soit environ le double — avec une plage de magnésium plus élevée à 0,8 – 1,2%. Tout tableau montrant une plage de cuivre commençant à 0,6 et augmentant décrit le 6013, quel que soit l'en-tête.
La distinction n'est pas académique. Le cuivre influence à la fois la réponse au vieillissement et la pénalité de corrosion, de sorte qu'un acheteur qui spécifie le 6010 en se basant sur une fiche technique du 6013 obtient la résistance et le comportement à la corrosion erronés dans des directions opposées.
Si un devis ou un certificat donne une composition en dehors des plages ci-dessus, demandez de quelle norme elle est issue avant de l'accepter.
Propriétés mécaniques selon le traitement thermique
Le 6010 ne dispose pas du relevé de propriétés large et systématiquement tabulé du 6061. Les valeurs publiées varient selon la source et la forme du produit, de sorte que le tableau ci-dessous donne des valeurs commerciales indicatives plutôt que des minimums de spécification.
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation (%) |
| O (recuit) | 150 – 200 | 70 – 100 | 18 – 22 |
| T4 (mis en solution, vieilli naturellement) | 250 – 310 | 130 – 180 | 20 – 24 |
| T6 (vieilli artificiellement) | 290 – 340 | 240 – 290 | 10 – 14 |
Le T4 est l'état autour duquel cet alliage est conçu. C'est l'état dans lequel le 6010 est formé, et l'état dans lequel la majeure partie parvient aux clients automobiles.
Deux mises en garde avant d'utiliser ces chiffres.
Premièrement, la dispersion est suffisamment large pour avoir de l'importance. La résistance à la traction du 6010-T4 rapportée apparaît à 255 MPa dans une référence technique et près de 290 MPa dans une autre, pour la même désignation. Ne concevez pas à partir d'un point médian.
Deuxièmement, les chiffres du T6 sont des valeurs typiques, et non des minimums garantis. Pour toute pièce chargée, exigez les résultats mécaniques sur le certificat de coulée pour la forme et l'épaisseur commandées.
À propos du T651. Le 6010 est une nuance de tôle et de bobine, et le T651 — T6 avec contraintes résiduelles relaxées par étirage — n'est pas un état d'approvisionnement standard pour celui-ci. Aucune liste commerciale courante de l'alliage ne l'inclut, de sorte qu'un dessin exigeant du 6010-T651 nécessite une confirmation de disponibilité avant devis. Pour un panneau formé, le T4 est presque toujours l'état réellement souhaité.
Propriétés physiques
| Propriété | Valeur |
| Densité | ~2,70 g/cm³ |
| Intervalle de fusion | ~580 – 650 °C |
| Coefficient de dilatation thermique | ~23,6 × 10⁻⁶ /°C (20–100 °C) |
| Module d'élasticité | ~69 GPa |
| Conductivité thermique | Couramment citée autour de 200 W/m·K ; valeur non tabulée dans une norme de produit |
| Conductivité électrique | Couramment citée au-dessus de 50% IACS à l'état recuit ; à vérifier par lot |
Les deux dernières lignes méritent une phrase plutôt qu'un simple chiffre, car ce sont les lignes les plus souvent copiées du mauvais alliage.
Le niveau d'alliage du 6010 se situe près de celui du 6061 : légèrement plus de silicium, une plage de magnésium similaire, et un plafond de cuivre à peine plus élevé. Sur cette base, il n'y a aucune raison de s'attendre à ce que le 6010 soit un conducteur nettement meilleur ou moins bon que le 6061, et les chiffres cités dans la plage de 200 W/m·K sont cohérents avec cela. Ces chiffres ne constituent toutefois pas une valeur de conception — la conductivité thermique et électrique n'est pas listée dans une norme de produit de tôle, de sorte que tout calcul de transfert thermique nécessite une valeur mesurée sur la fiche technique de laminage.
La ligne de dilatation n'est présente que pour être complet. Tous les alliages 6xxx se situent à une erreur d'arrondi près les uns des autres en matière de dilatation thermique, de sorte qu'il ne s'agit pas d'une propriété qui devrait décider d'une sélection de matériau.
6010 vs 6061 vs 6063
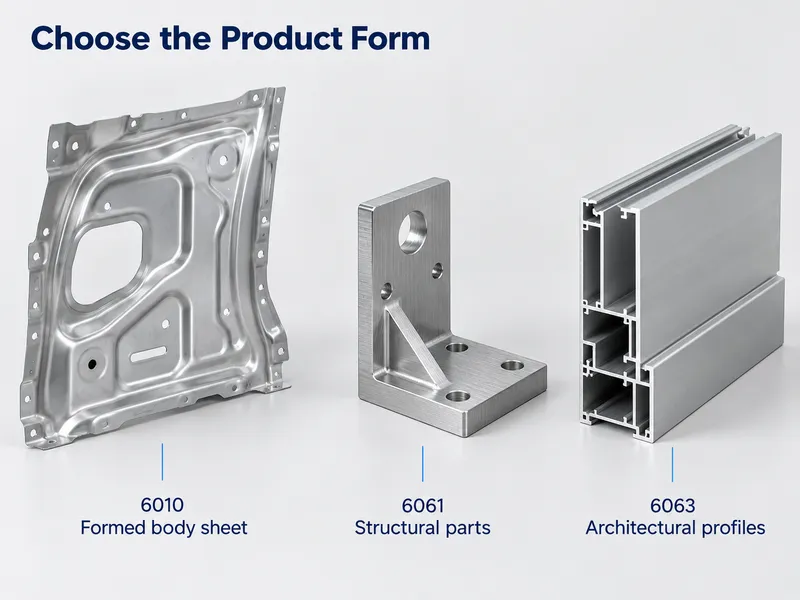
La comparaison est alignée sur le T6, le revenu dans lequel les trois sont couramment spécifiés.
| Alliage | Éléments d’alliage principaux | Résistance à la traction (T6) | Résistance à la corrosion | Soudabilité | Utilisation typique |
| 6010 | Mg 0,6–1,0, Si 0,8–1,2, Cu 0,15–0,6 | 290 - 340 MPa | Bon, mais pas supérieur au 6061 | Soudable ; la ZAT se ramollit | Tôle de carrosserie automobile, panneaux formés, assemblages soudés |
| 6061 | Mg 0,8–1,2, Si 0,4–0,8, Cu 0,15–0,40 | ~310 MPa | Très bonne | Excellent | Travaux structurels généraux, cadres marins, pièces usinées |
| 6063 | Mg 0,45–0,9, Si 0,2–0,6 | ~240 MPa | Très bonne | Excellent | Extrusions architecturales, systèmes de fenêtres, dissipateurs thermiques |
Lisez d'abord la ligne de traction : le 6010 et le 6061 se situent dans la même bande, et le 6063 se situe clairement en dessous des deux. Le 6010 n'est donc pas une amélioration de résistance par rapport au 6061 — c'est une nuance de formage et de durcissement par cuisson qui atteint une résistance après vieillissement similaire, et ce faisant, sacrifie une marge de corrosion au profit du cuivre.
Les deux dernières lignes sont ce qui distingue les trois. Le 6063 est en tête pour l'extrudabilité et la finition de surface, ce qui explique pourquoi il prend les travaux architecturaux et thermiques, tandis que le 6061 prend les travaux structurels avec la même résistance que le 6010, un meilleur comportement à la corrosion et un corpus de données publiées bien plus profond. L'argument du 6010 est la voie formage-puis-cuisson, et il ne vaut la peine d'être choisi que là où cette voie est l'objectif.
Ce que la teneur en cuivre change
Le cuivre dans cet alliage fait quatre choses, et elles ne vont pas toutes dans le même sens.
Résistance — positive. Le cuivre participe à la précipitation du siliciure de magnésium et augmente la résistance après vieillissement. C'est pourquoi le 6010 atteint le niveau du 6061 malgré une teneur en magnésium inférieure.
Résistance à la corrosion — négative. Le cuivre se trouve dans la matrice d'aluminium sous forme de particules intermétalliques cathodiques, et ces particules augmentent le risque de piqûration et d'attaque intergranulaire. Le 6010 permet jusqu'à 0,6% de cuivre contre un plafond de 0,40% pour le 6061, de sorte que le 6010 ne doit pas être présumé comme le plus résistant à la corrosion des deux. Lorsqu'une pièce restera non peinte, humide ou exposée au sel, le 6061 est le point de départ le plus sûr.
Soudabilité — qualifiée, non présumée. La pratique standard de métal d'apport Al-Mg-Si se transpose du 6061, mais un mode opératoire qualifié sur 6061 doit être requalifié plutôt que repris tel quel.
Finition — risque cosmétique. Les alliages contenant du cuivre peuvent s'anodiser en un ton légèrement plus chaud ou moins uniforme que les nuances à faible teneur en cuivre. Lorsque la constance de couleur est une ligne de spécification, faites passer un échantillon par la ligne de finition réelle au préalable.
L'affirmation à écarter est celle qui circule le plus largement à propos de cet alliage : que le 6010 résiste mieux à la corrosion que le 6061 parce qu'il contient plus de magnésium et de silicium. L'histoire de la corrosion du 6010 est une véritable amélioration — mais une amélioration par rapport aux nuances de tôle de carrosserie 2xxx qu'il a remplacées, non par rapport au 6061.
Travailler avec le 6010
Formage. Le T4 est l'état de formage et celui où l'alliage performe le mieux, avec une bonne formabilité à froid et une chute nette en T6. Si une pièce nécessite une ductilité maximale avant tout vieillissement, le O est le stock de formage, avec le revenu appliqué ensuite.
Durcissement par cuisson. C'est la raison commerciale de l'existence de l'alliage. Un panneau est formé en T4 et atteint sa résistance en service grâce au cycle de cuisson de la peinture plutôt qu'à une étape de vieillissement séparée. Si vous spécifiez le 6010 puis sautez la cuisson, vous n'obtenez pas les propriétés pour lesquelles la nuance a été choisie.
Soudage. Le MIG et le TIG fonctionnent tous deux, en utilisant la logique standard de métal d'apport Al-Mg-Si : ER4043 là où la résistance à la fissuration et le contrôle du bain dominent, ER5356 là où une résistance de soudure plus élevée ou une meilleure correspondance de couleur après anodisation importe.
La zone affectée thermiquement est la partie qui est sous-estimée. Le 6010 est un alliage thermotraitable, et le soudage par fusion surchauffe ou dissout le précipité durcissant dans la ZAT, réduisant la résistance locale de moitié environ. Dimensionnez le joint sur les valeurs réduites de la ZAT — l'admissible en condition de soudage dans l'AWS D1.2, ou la réduction européenne équivalente — et non sur les propriétés du métal de base en T6.
Le vieillissement après soudage ne récupère qu'une faible fraction de cette perte. Une récupération complète impliquerait un retraitement en solution et une trempe de l'assemblage fini, et la distorsion de trempe l'exclut normalement.
Usinage. Le vieillissement améliore bien le formage de la machine et produit des copeaux plus courts que le T4, qui tend à être plus gommeux. L'outillage standard pour aluminium et les fluides de coupe s'appliquent.
Finition. Le 6010 s'anodise de manière acceptable, bien que la teneur en cuivre puisse laisser une teinte légèrement plus chaude que les nuances à faible teneur en cuivre. Pour les pièces visibles, confirmez la finition sur un échantillon plutôt que sur une fiche technique.
Où le 6010 est utilisé
| Secteur | Application |
| Automobile | Panneaux de carrosserie extérieurs et intérieurs, composants structurels en tôle, supports |
| Équipements de transport | Caisses de remorques et de conteneurs, panneaux latéraux, tôles de plancher |
| Fabrication soudée | Ensembles et supports où le formage et le soudage sont tous deux requis |
| Travail général de tôle | Pièces formées qui sont peintes ou revêtues après fabrication |
Ne classez pas cet alliage sous “ aérospatial ”. Le 6010 est une nuance de tôle de carrosserie, pas un alliage structurel aérospatial. Lorsqu'un programme automobile moderne sélectionne une tôle de carrosserie 6xxx aujourd'hui, il nomme normalement le 6016, le 6111 ou le 6022 — le 6010 apparaît lorsqu'un dessin existant ou un ensemble hérité le spécifie déjà.
Go/No-Go : Quand spécifier le 6010
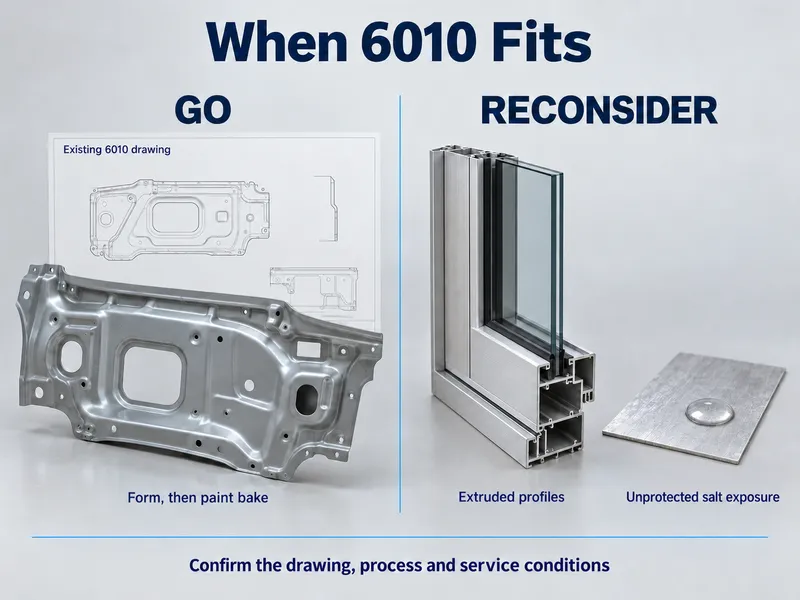
Go — spécifiez le 6010 lorsque :
- Un dessin, une plateforme ou un ensemble client existant nomme déjà le 6010, et la substitution n'est pas envisageable.
- La route de processus est formage-puis-peinture-cuisson, et la pièce acquiert sa résistance dans le four de revêtement.
- La pièce est formée à partir de tôle ou de bobine et soudée dans un ensemble, avec la réduction de résistance dans la ZAT prise en compte dans la conception.
- L'environnement de service est peint ou autrement protégé, de sorte que la pénalité du cuivre est contenue.
No-go — choisissez autre chose lorsque :
- La pièce est exposée non peinte au sel marin, côtier ou de dégivrage — 6061, ou une nuance marine 5xxx telle que le 5083.
- Vous avez besoin d'un gain de résistance plutôt que d'une nuance de formage — 6061, 6082, ou un alliage 7xxx, selon l'ampleur.
- La forme est une extrusion ou un profilé plutôt qu'une tôle — 6063 pour la finition et l'extrudabilité, 6061 là où la structure importe.
- L'application est le transfert thermique — Le 6063 est le meilleur choix 6xxx, à environ 201 W/m·K typique pour T6.
- Vous avez besoin d'une spécification actuelle de tôle de carrosserie avec des données de durcissement au four bien documentées — 6016, 6111, ou 6022.
Approvisionnement en tôle, plaque et bobine 6010
Le 6010 est une nuance spécialisée de carrosserie automobile, de sorte que les questions d'approvisionnement qui comptent sont plus étroites que pour le 6061.
- Formes. La tôle, la plaque et la bobine constituent la gamme standard. Le tube, la barre et le profilé extrudé en sont exclus et sont produits sur dessin avec une faible quantité minimale de commande.
- État métallurgique. Le T4 est l'état courant, et le T6 est disponible là où une pièce non formée nécessite une résistance complète après vieillissement. Traitez le T651 comme une demande spéciale, pas comme un article de catalogue.
- Documentation. Un certificat d'essai de laminage comportant l'analyse chimique réelle et les résultats mécaniques par lot est la base. L'inspection par tierce partie est organisée sur demande lorsqu'un projet l'exige.
- Délai de livraison. Pour un article personnalisé, prévoyez environ 10 à 60 jours selon l'alliage, les dimensions et les exigences de traitement. Les dimensions en stock sont plus rapides.
Ce qu'il faut indiquer dans la demande : l'état métallurgique, la plage d'épaisseur, si la pièce sera formée et cuite après peinture, et si l'ensemble est soudé. Ces quatre réponses changent ce que le laminoir doit fournir, et c'est la raison pour laquelle un devis générique pour le 6010 est rarement le bon.
Les épaisseurs fines comme celle-ci sont là où l'étendue du stock et la production personnalisée à faible quantité minimale importent plus que la capacité nominale — nous détenons et découpons la tôle et la plaque 6010 dans le cadre de notre gamme 1000–8000, de sorte qu'une commande petite ou à spécifications mixtes n'a pas à attendre une campagne de laminage complète.
Conclusion
Le 6010 est un alliage de tôle de carrosserie 6xxx contenant du cuivre dont la valeur est spécifique : il se forme en T4 et atteint sa résistance en service par durcissement au four après peinture, et ce n'est pas une amélioration de résistance par rapport au 6061. Le compromis est qu'il s'agit d'une nuance héritée — l'approvisionnement est plus étroit que pour le 6061, le dossier de propriétés publié est mince et largement copié de l'alliage erroné, et le cuivre qui augmente sa résistance après vieillissement réduit également sa marge de corrosion.
Nous fournissons la tôle, la plaque et la bobine 6010 en T4 et T6, découpées à vos dimensions avec de faibles quantités minimales de commande, avec un MTC rapportant la chimie réelle et les résultats mécaniques sur chaque commande.
Envoyez-nous votre dessin, l'état métallurgique et la plage d'épaisseur pour une vérification de compatibilité de nuance.
Questions fréquemment posées
Quels sont le délai de livraison et la commande minimale pour la tôle 6010 ?
La production personnalisée prend généralement 10 à 60 jours, selon l'alliage, les dimensions et le traitement. Les dimensions en stock sont expédiées bien plus rapidement là où elles sont détenues. Traitez le 6010 comme une nuance fabriquée sur commande et planifiez le calendrier en conséquence.
Quels documents accompagnent une commande de 6010 ?
Un MTC rapportant l'analyse chimique réelle et les résultats mécaniques du lot, émis avec chaque commande. L'inspection par tierce partie peut être organisée sur demande pour les projets qui l'exigent, il convient donc de convenir de l'exigence au stade de l'enquête plutôt qu'après la commande.
Le 6010 peut-il être substitué au 6016 ou au 6111 ?
Pas sans une requalification. Les trois sont des nuances de tôle de carrosserie 6xxx, mais le 6010 est le membre hérité avec un dossier de propriétés publié beaucoup plus mince et des limites de cuivre et de magnésium différentes. Lorsqu'un programme actuel spécifie le 6016, le 6111 ou le 6022, établissez le devis selon cette spécification.