7021 알루미늄이란 무엇인가?
7021은 7xxx 계열의 열처리 가능한 Al-Zn-Mg 합금으로, EN AW-7021 (AlZn5.5Mg1.5) 및 UNS A97021로 등록되어 있습니다. 이는 부품이 중절삭 가공을 거치면서도 공차를 유지해야 하거나, 용접 후에도 7xxx 강도 등급에 도달해야 하는 경우에 선택하는 7xxx 등급입니다 — 7075가 할 수 없는 두 가지입니다.
이 합금이 감수하는 것은 구리입니다. 7075는 1.2–2.0%의 구리를 함유하여 최대 강도를 얻는 대신 용접성과 응력 부식 성능을 희생합니다. 7021은 구리를 0.25%로 제한하고, 그 강도의 약 30%를 포기하는 대신 깨끗하게 가공되고, 깊은 절삭에서도 평탄도를 유지하며, 융합 용접이 가능합니다 — 이는 나머지 7xxx 계열이 제공하지 못하는 조합입니다.
7021의 화학 조성
아래 한계값은 EN 573-3에 따른 등록 값입니다. 인증서에서 이 범위를 벗어난 값은 다른 7021이 아니라 다른 표준에서 비롯된 것입니다.
| 요소 | 무게 % | 역할 |
| 실리콘(Si) | 최대 0.25 | 杂质限量 |
| 철(Fe) | 0.40 최대 | 杂质限量 |
| 구리(Cu) | 최대 0.25 | 합금을 용접 가능하게 유지하는 상한 |
| 망간(Mn) | 최대 0.10 | 杂质限量 |
| 마그네슘(Mg) | 1.2 - 1.8 | 강화 원소 |
| 크롬(Cr) | 최대 0.05 | 杂质限量 |
| 아연(Zn) | 5.0 - 6.0 | 主要强化元素 |
| 티타늄(Ti) | 최대 0.10 | 晶粒细化剂 |
| 지르코늄(Zr) | 0.08 - 0.18 | 재결정 온도를 높이고 용접성을 지원 |
| 기타, 각각 / 합계 | 0.05 / 0.15 | — |
| 알루미늄(Al) | 나머지 | 비귀금속 |
의도적으로 첨가되는 행은 아연, 마그네슘, 지르코늄 세 가지뿐이며, 다른 모든 원소는 존재할 수 있는 양에 대한 상한입니다. 구리는 이 등급이 0.25%로 제한하므로 가장 먼저 확인해야 할 행입니다. 알루미늄은 고정 범위가 아니라 잔량으로 등록됩니다.
열처리 상태에 따른 기계적 특성
7021은 주로 T6 및 T651로 주문됩니다. EN 485-2는 시트, 스트립 및 플레이트를 다루고, EN 755-2는 압출 바, 튜브 및 프로파일을 다룹니다.
| 속성 | 가치 | 상태 |
| 인장 강도, Rm | 최소 400 MPa (≈ 일반값 410 MPa) | T6, 시트 및 플레이트, EN 485-2 |
| 내력, Rp0.2 | 최소 350 MPa | T6, 시트 및 플레이트, EN 485-2 |
| 연신율, A / A50 | 최소 10% / 최소 8% | T6, 시트 및 플레이트, EN 485-2 |
| 경도 | ≈120 HBW | T6 |
| 물리적 특성 | 가치 |
| 밀도 | 2.80 g/cm³ |
| 탄성 계수 | 70 GPa |
| 열 전도성 | 125 – 155 W/m·K |
| 열팽창 | 23 µm/m·K |
350 MPa의 내력은 6061-T6보다 약 27% 높고 7075-T6보다 약 30% 낮습니다 — 최대 강도는 아니지만 진정한 7xxx 등급입니다. 열전도율은 상업적으로 결정적인 또 다른 수치를 제공합니다: 125–155 W/m·K는 알루미늄 금형이 강철 금형보다 빠르게 사이클할 수 있게 하는 값입니다.
얇은 두께는 플레이트 최소값보다 높게 나타납니다 — 1.5~3 mm의 양극산화 품질 시트는 T6 및 T651의 경우 460–480 MPa에서 일상적으로 시험됩니다. EN 485-2 최소값은 설계 값으로, 더 얇은 수치는 밀 성능으로 읽으십시오; 귀하의 열처리에 대한 인증서가 어느 것이 적용되는지 결정합니다.
7021的应用领域
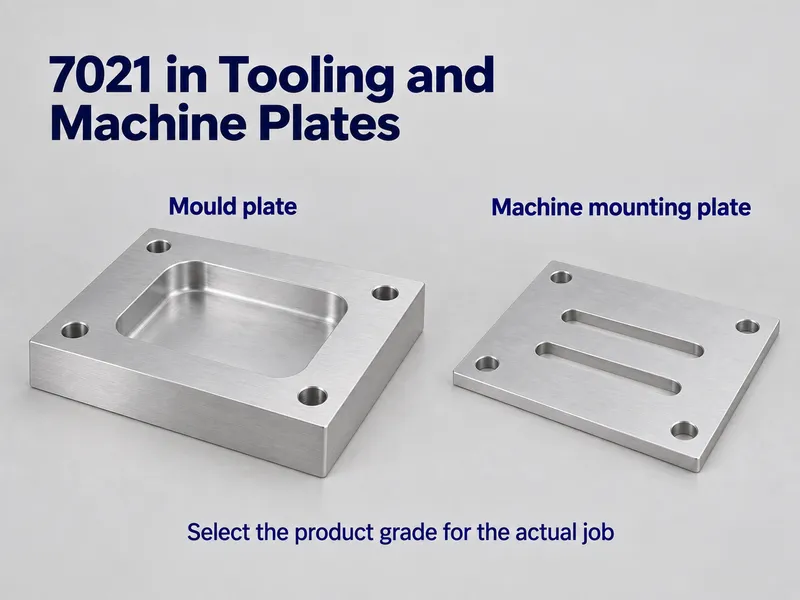
세 가지 응용 그룹이 이 등급의 대부분을 차지하며, 각각은 동일한 특성 — 플레이트의 낮은 잔류 응력과 자유 가공성 — 에서 비롯됩니다.
금형 및 툴링 플레이트
핵심 시장. 사출 및 블로우 금형, 열성형 및 수지 이송 툴링 모두 7021 캐비티 플레이트, 를 사용하며, 베이스 플레이트와 기계 고정 테이블도 마찬가지입니다. 낮은 내부 응력이 그 이유입니다: 깊은 캐비티는 재료가 제거되어도 크리프 대신 형상을 유지하며, 강철 툴링에 반대하는 논거는 강도가 아니라 사이클 시간입니다.
가공 및 유압 부품
매니폴드 블록, 밸브 바디, 장착 플레이트 및 구동 부품은 동일한 절삭 거동 — 짧은 칩, 깨끗한 표면, 장시간 운전에서도 유지되는 공구 수명 — 을 활용합니다. 절삭이 깊거나 비대칭인 경우 T651을 지정하십시오.
용접 어셈블리
7021은 융합 용접이 가능한 몇 안 되는 Al-Zn-Mg 합금 중 하나이며, 이는 구리 상한과 지르코늄 첨가에서 비롯됩니다. 부품에 7xxx 강도와 용접 조인트가 모두 필요한 경우, 이것이 이 등급이 지정되는 이유입니다. 대량 용접 구조물에서는, 7005 또는 7020 이 일반적으로 더 저렴한 경로입니다.
7021状态选项
7021은 세 가지 상태로 공급되며, 각각 다른 가공 요구 사항을 충족합니다.
| 성질 | 처리 방법 | 강도 등급 | 최상의 대상 | 피해야 할 경우 |
| T6 | 열처리 및 인위적 숙성 솔루션 | EN 485-2 최소값 | 금형, 일반 구조 및 용접 부품으로 사용 준비 완료 상태로 공급 | 잔류 응력이 중요한 깊은 가공 |
| T651 | T6에 1–3%의 제어된 응력 완화 스트레치 추가 | T6와 동일 등급 | 중절삭 부품: 깊은 포켓, 비대칭 절삭, 엄격한 평탄도 | 가벼운 트리밍이나 드릴링만 관련된 경우에는 불필요 |
| T62 | 성형 또는 제작 후 용체화 처리 및 시효 | T6에 상당 | 시효 처리된 상태로 공급되는 대신 완성 부품으로 조립 후 시효 | 원자재 주문 — T6 또는 T651 지정 |
7021与7075及6061的对比
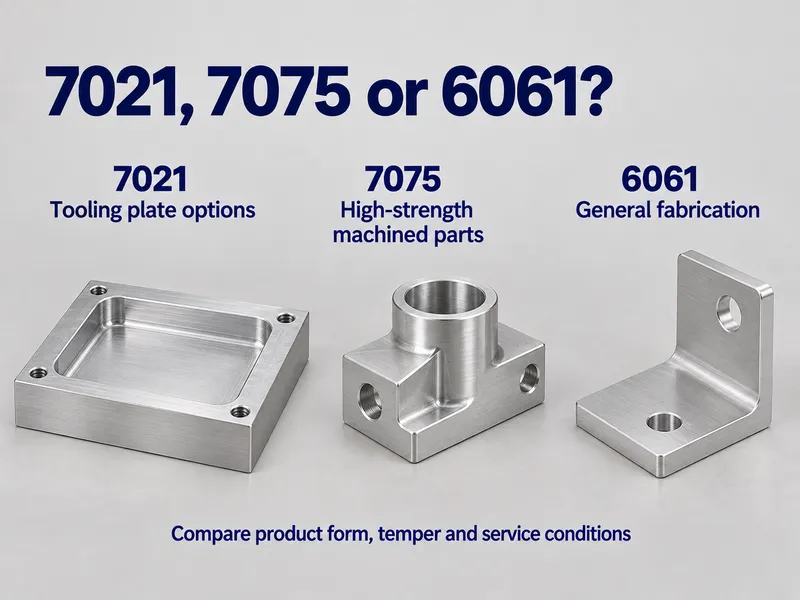
이 세 합금은 대부분의 고강도 알루미늄 결정을 커버합니다.
| 속성 | 7021-T6 | 7075-T6 | 6061-T6 |
| 인장강도 | 최소 400 MPa (≈ 일반값 410 MPa) | 일반값 572 MPa | 일반값 310 MPa |
| 내력 | 최소 350 MPa | 503 MPa 일반적 | 276 MPa 일반적 |
| 신장 | 10% 최소 | ~11% | 12–17% |
| 밀도 | 2.80 g/cm³ | 2.81g/cm³ | 2.70g/cm³ |
| 잔류 응력 / 안정성 | 매우 낮음; 툴링 플레이트 등급 | 높음; 중절삭 가공 중 변형 발생 | 보통 |
| 기계 가공성 | 우수함; 칩이 짧고 광택 양호 | Good | Good |
| 용접성 | 양호, 적격 MIG/TIG 및 5356 또는 5183 필러 사용 시 | 융합 용접에는 권장되지 않음 | 우수함, 모든 일반 공정 적용 가능 |
| 내식성 | 보통; 코팅 또는 아노다이징 필요 | 제한적; 코팅 또는 클래딩 필요 | Good |
| 일반적 적용 분야 | 금형, 툴링 플레이트, 가공 부품 및 유압 부품, 용접 어셈블리 | 고응력 가공 부품, 기체 구조 | 일반 제작, 해양, 건축 |
7021 열은 EN 485-2 최소값이며, 7075 및 6061 열은 공표된 일반적 값입니다. 소수점 이하가 아닌 순서를 비교하고, 밀 인증서에서 자체 형상 및 두께에 적용되는 수치를 확인하십시오.
7021 작업 시 유의사항
가공
가공성이 이 등급의 존재 이유이며, 7021은 7xxx 합금 중 최상위 수준의 성능을 발휘합니다. 칩이 짧게 끊어지고 표면 조도가 깨끗하며, 중간에서 높은 스핀들 속도의 초경 공구가 잘 견딥니다. 고속도강은 얕은 형상에 사용 가능하지만, 경제성은 초경 공구에 있습니다.
깊은 포켓, 비대칭 절삭 또는 엄격한 평탄도 공차의 경우 T6 대신 T651을 지정하십시오. 응력 제거 스트레칭이 절삭 전에 적용되므로, 가공 도중 플레이트가 자체 응력 해소로 휘어지는 일이 없습니다. 트리밍, 드릴링 및 경절삭의 경우 T6으로 충분히 안정적입니다.
용접
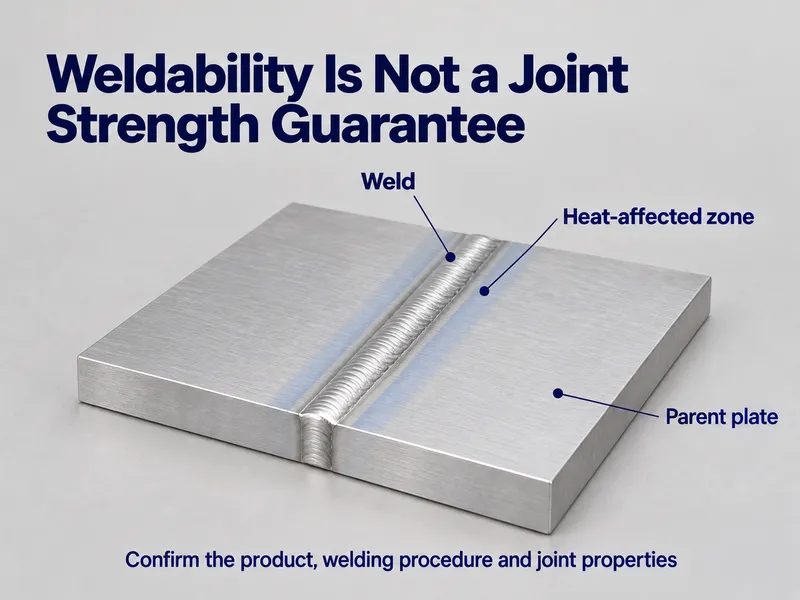
7021은 융합 용접이 가능하며, 이것이 차별점입니다 — 이는 구리 상한과 지르코늄 첨가에서 비롯됩니다. 필러는 5xxx 등급인 5356 또는 5183을 사용하며, 이는 용융지에 충분한 마그네슘을 유지하여 응고 균열을 방지합니다.
필러 선택 이후에는 재료 문제가 아닌 절차 문제입니다: 제작자는 6xxx 작업용으로 작성된 절차를 답습하는 대신 이 합금에 대한 용접 절차를 적격 인증해야 합니다. 모재가 아닌 용접부가 강도를 제한하는 요소가 될 것으로 예상하고, 이에 맞게 단면을 설계하십시오.
내식성 보호
대부분의 아연 함량이 높은 알루미늄과 마찬가지로, 7021은 보통 수준의 내식성을 가지며 옥외 또는 습한 환경에서 보호가 필요합니다. 대부분의 경우 세 가지 접근법으로 충분합니다.
- 양극 산화. 황산 아노다이징은 제어된 산화물 장벽을 형성합니다. 6xxx 합금보다 층이 덜 균일할 것으로 예상되며, 장식용 부품을 출하하기 전에 샘플에서 마감 등급을 확인하십시오.
- 도장 시스템. 화성 피막 처리, 에폭시 프라이머 및 폴리우레탄 상도가 표준 산업용 도장 구성입니다. 표면 처리가 코팅의 유지 여부를 결정합니다.
- 배수를 고려한 설계. 물이 고이는 포켓, 틈새 및 위를 향한 평평한 면을 피하십시오. 형상 선택이 어떤 코팅 보수보다 더 많은 부식을 방지합니다.
사용 온도 한계
7021은 석출 경화 합금이므로 강도는 시효 처리된 상태의 경화상이 유지되는지에 달려 있습니다. 약 100–120 °C 이상의 연속 사용은 템퍼를 과시효시켜 내증력을 저하시키기 시작하며, 약 200 °C까지의 단기 노출은 설계 등급은 아니지만 허용 가능합니다.
지르코늄은 7075에 비해 이 과정을 늦추지만, 어느 합금도 고온용 선택이 아닙니다. 지속적인 열이 가해지는 경우 내열 등급을 고려하십시오.
장점 및 한계 요약
| 팩터 | 이점 | 제한 사항 |
| 가공 중 안정성 | 잔류 응력 매우 낮음; 툴링 플레이트 등급 | — |
| 기계 가공성 | 칩이 짧고 마감이 깨끗하며 광택성이 양호 | 깊거나 불균일한 재료 제거에는 T651 지정 |
| 힘 | T6에서 내증력 최소 350 MPa — 진정한 7xxx 등급 | 7075-T6 대비 약 30% 낮음, 내증력이 지배적인 경우 |
| 용접성 | 융합 용접이 가능한 몇 안 되는 7xxx 합금 중 하나 | 자체 적격 절차 필요; 일부 열영향부 손실은 불가피 |
| 내식성 | 아노다이징 또는 도장 후 적합 | 미보호 습윤 또는 해양 환경에는 비합금 상태 부적합 |
| 열 전도성 | 125–155 W/m·K; 강철보다 빠른 금형 사이클 | — |
| 사용 온도 | 약 100–120 °C까지 안정 | 고온 합금이 아님 |
| 가용성 | 플레이트 및 바 형태가 표준이며, 압출 형상도 가능 | 6061보다 재고가 적음; 이를 기반으로 설계하기 전에 확인 필요 |
Go/No-Go
다른 소재와 비교하기 전에 이 임계값을 사용하여 7021이 설계에 적합한지 판단하십시오.
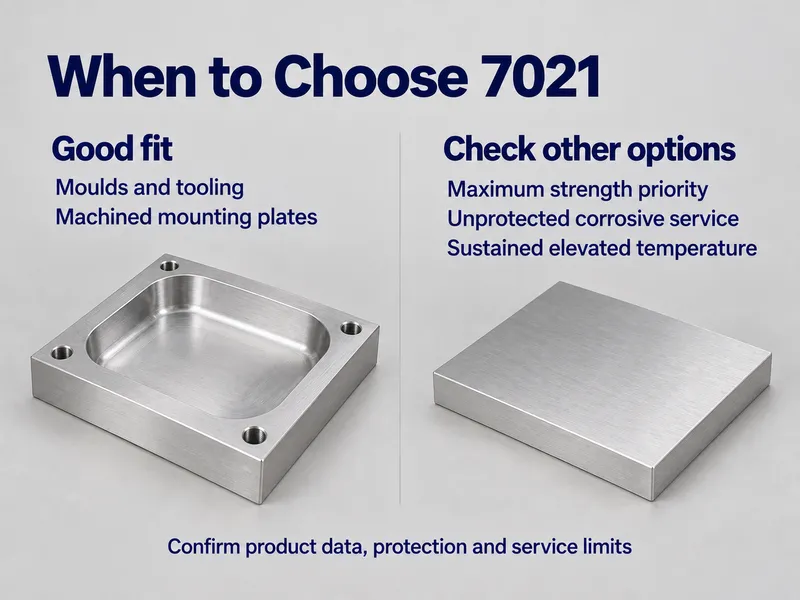
7021을 선택하는 경우:
- 깊거나 불균일한 절삭 중에도 평탄도를 유지해야 하는 금형, 캐비티 플레이트 또는 툴링 플레이트 부품 — 재료 제거가 과중하거나 비대칭인 경우 T651을 지정하십시오.
- 용접이 필요하고 6061이 제공할 수 없는 7xxx 수준의 강도가 필요한 부품.
- 125–155 W/m·K의 열전도율을 바탕으로 강철보다 빠른 금형 사이클을 원하는 경우.
- 부품당 가공 비용이 항복강도의 마지막 몇 퍼센트보다 더 중요합니다.
다음과 같은 경우 7021을 피하십시오:
- 최대 강도가 설계를 결정하고 용접이 전혀 없는 경우 — 7075-T6 약 30% 더 높은 항복강도를 제공하여 볼트 체결 및 리벳 체결 가공 부품에 적합합니다.
- 276 MPa 항복강도로 충분한 경우 — 6061-T6 무료 내식성, 용이한 용접성 및 훨씬 넓은 공급 가능성을 확보할 수 있으며, 절삭 깊이가 얕은 곳에서는 안정성이 덜 중요합니다.
- 부품이 습기, 해양 또는 화학 환경에서 보호 없이 노출되는 경우 — 대신 5xxx 또는 6xxx 합금을 선택하십시오.
- 약 120 °C 이상에서 연속 운전되는 경우, 과시효가 템퍼를 침식합니다.
- 부품이 시효 후 중성형이 필요한 경우 — 7021-T6은 성형 합금이 아니므로 O 템퍼에서 성형한 후 열처리하십시오.
- 가공할 것도 없고 용접할 것도 없는 경우 — 합금의 장점이 발휘될 곳이 없습니다.
결론
7021은 7xxx 계열에서 특정한 위치를 차지합니다. 7075의 항복강도 약 30%와 구리 유래 내식 성능을 포기하는 대신, 깨끗하게 가공되고, 중절삭에서도 형상을 유지하며, 용접이 가능합니다 — 다른 어떤 7xxx 합금도 동일한 패키지로 제공하지 못하는 조합입니다. 이는 금형 캐비티, 매니폴드 블록 또는 대형 가공 플레이트에서 비용을 지불할 가치가 있으며, 설계 하중만이 유일하게 중요한 부품에서는 지불할 가치가 없습니다.
당사는 7021을 T6 및 T651로 플레이트, 바, 튜브 및 블록 형태로 공급하며, 모든 주문에 MTC를 포함합니다. 자체 CNC 가공, 용접 및 아노다이징은 이 등급이 일반적으로 지정되는 가공 및 접합 단계를 커버하며, 저MOQ 맞춤 사이즈는 주문 생산됩니다.
도면, 형상 및 템퍼를 보내주시면 지정하신 표준에 대해 공급 가능한 것을 확인해 드리겠습니다.
자주 묻는 질문
7021 플레이트의 최소 주문 수량은 얼마이며, 리드 타임은 어떻게 계획해야 합니까?
도면 맞춤 사이즈는 저MOQ 맞춤 생산으로, 일반적으로 형상, 템퍼 및 수량에 따라 10–60일이 소요됩니다. 표준 플레이트 및 바 사이즈는 재고에서 출하됩니다.
7021 주문 시 어떤 서류가 제공됩니까?
해당 히트의 화학 성분 및 기계적 결과를 보고하는 밀 테스트 인증서가 모든 출하에 포함됩니다. 프로젝트에 독립적 검증이 필요한 경우, 추가 시험 비용으로 요청 시 SGS 보고서를 준비할 수 있습니다.
7021 금형 플레이트를 가공하여 완성 부품을 공급할 수 있습니까?
네 — 캐비티 플레이트, 매니폴드 블록 및 치공구 플레이트는 자체 가공되므로, 재료와 가공이 함께 견적됩니다.
기존 금형 설계에서 7021이 7075를 대체할 수 있습니까?
설계가 강도 제한이 아닌 경우에만 가능합니다. 7021은 7075의 항복강도 약 30%를 포기하므로, 7075 벽 두께로 설계된 캐비티는 재검토가 필요합니다. 최대 강도보다 가공 시간, 평탄도 및 용접성이 선택을 주도하는 경우, 교체는 일반적으로 이익이 됩니다.