Czym jest aluminium 7021?
7021 to obrabialny cieplnie stop Al-Zn-Mg z rodziny 7xxx, zarejestrowany jako EN AW-7021 (AlZn5.5Mg1.5) oraz jako UNS A97021. To gatunek z serii 7xxx, po który należy sięgnąć, gdy część musi utrzymać tolerancję podczas intensywnej obróbki skrawaniem lub musi być spawana i nadal osiągać klasę wytrzymałości 7xxx — dwie rzeczy, których 7075 nie potrafi.
Kompromis, na który idzie, dotyczy miedzi. 7075 zawiera 1,2–2,0% miedzi, co zapewnia jej szczytową wytrzymałość, ale kosztuje spawalność i odporność na korozję naprężeniową. 7021 ogranicza miedź do 0,25%, rezygnuje z około 30% tej wytrzymałości, a w zamian daje czystą obróbkę skrawaniem, zachowanie płaskości przy głębokich cięciach i możliwość spawania metodami topienia — kombinacja, której reszta rodziny 7xxx nie oferuje.
Skład chemiczny 7021
Poniższe wartości graniczne są wartościami zarejestrowanymi zgodnie z EN 573-3. Zakres poza nimi na certyfikacie pochodzi z innej normy, a nie z innego stopu 7021.
| Element | Waga % | Rola |
| Krzem (Si) | 0,25 maks | Limit zanieczyszczeń |
| Żelazo (Fe) | maks. 0,40 | Limit zanieczyszczeń |
| Miedź (Cu) | 0,25 maks | Górna granica zapewniająca spawalność stopu |
| Mangan (Mn) | 0,10 maks | Limit zanieczyszczeń |
| Magnez (Mg) | 1.2 - 1.8 | Pierwiastek wzmacniający |
| Chrom (Cr) | 0.05 max | Limit zanieczyszczeń |
| Cynk (Zn) | 5.0 - 6.0 | Główny pierwiastek wzmacniający |
| Tytan (Ti) | 0,10 maks | Rafinator ziarna |
| Cyrkon (Zr) | 0.08 - 0.18 | Podnosi temperaturę rekrystalizacji; wspomaga spawalność |
| Inne, każde / łącznie | 0.05 / 0.15 | — |
| Aluminium (Al) | Reszta | Metal nieszlachetny |
Tylko trzy wiersze są celowymi dodatkami — cynk, magnez i cyrkon; każdy inny pierwiastek jest górną granicą tego, co może być obecne. Miedź to wiersz, który należy sprawdzić w pierwszej kolejności, ponieważ ten gatunek ogranicza ją do 0,25%. Aluminium jest zarejestrowane jako reszta, a nie jako stały zakres.
Właściwości mechaniczne w zależności od stanu utwardzenia
7021 zamawia się głównie w stanie T6 i T651. EN 485-2 obejmuje blachy, taśmy i płyty; EN 755-2 obejmuje pręty wyciskane, rury i profile.
| Nieruchomość | Wartość | Stan |
| Wytrzymałość na rozciąganie, Rm | 400 MPa min (≈410 MPa typowo) | T6, blacha i płyta, EN 485-2 |
| Granica plastyczności, Rp0.2 | 350 MPa min | T6, blacha i płyta, EN 485-2 |
| Wydłużenie, A / A50 | 10% min / 8% min | T6, blacha i płyta, EN 485-2 |
| Twardość | ≈120 HBW | T6 |
| Właściwość fizyczna | Wartość |
| Gęstość | 2,80 g/cm³ |
| Moduł sprężystości | 70 GPa |
| Przewodność cieplna | 125 – 155 W/m·K |
| Rozszerzalność cieplna | 23 µm/m·K |
Granica plastyczności 350 MPa jest około 27% wyższa niż 6061-T6 i około 30% niższa niż 7075-T6 — prawdziwy gatunek 7xxx, choć nie o szczytowej wytrzymałości. Przewodność cieplna niesie drugą komercyjnie decydującą liczbę: 125–155 W/m·K to wartość, która pozwala formie aluminiowej cyklować szybciej niż stalowej.
Cienkie grubości osiągają wartości powyżej minimum dla płyt — blacha o jakości do anodowania od 1,5 do 3 mm jest rutynowo badana przy 460–480 MPa dla T6 i T651. Minima EN 485-2 należy czytać jako wartości projektowe, a wartości dla cieńszych wyrobów jako wydajność hutniczą; certyfikat dla danego wsadu decyduje, które mają zastosowanie.
Gdzie stosuje się stop 7021
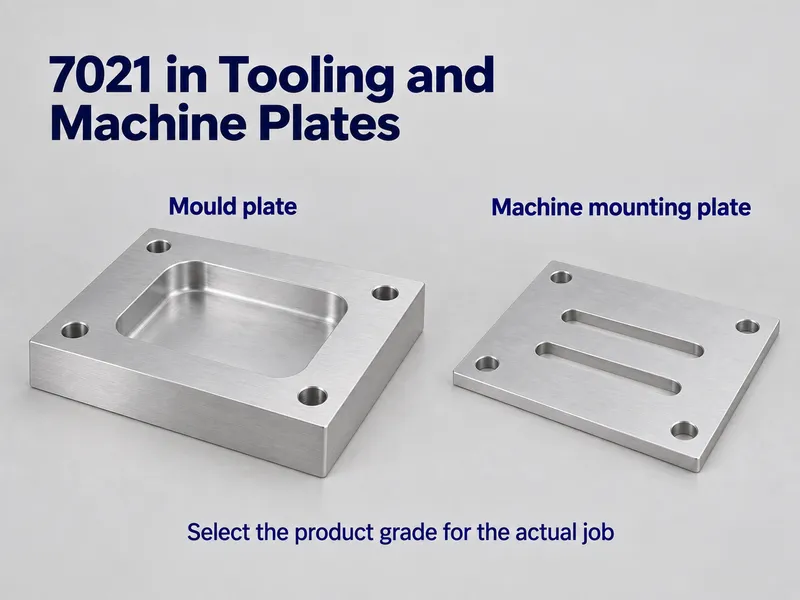
Trzy grupy zastosowań odpowiadają za większość zużycia tego gatunku, a każda wynika z tej samej właściwości — niskich naprężeń resztkowych w płycie oraz swobodnej obróbki skrawaniem.
Formy i płyty narzędziowe
Główny rynek. Formy wtryskowe i do rozdmuchiwania, formowanie termiczne i narzędzia do transferu żywicy wykorzystują płyty gniazdowe 7021, podobnie jak płyty podstawowe i stoły oprzyrządowania maszyn. Powodem są niskie naprężenia wewnętrzne: głęboka wnęka zachowuje kształt zamiast pełzać w miarę usuwania materiału, a argument przeciw oprzyrządowaniu stalowemu dotyczy czasu cyklu, a nie wytrzymałości.
Komponenty obrabiane i hydrauliczne
Bloki rozdzielaczy, korpusy zaworów, płyty montażowe i komponenty napędowe wykorzystują to samo zachowanie przy cięciu — krótkie wióry, czysta powierzchnia, trwałość narzędzia utrzymująca się przy długich seriach. Gdy cięcie jest głębokie lub asymetryczne, należy określić T651.
Zespoły spawane
7021 jest jednym z niewielu stopów Al-Zn-Mg, które można spawać metodami topienia, co wynika z ograniczenia miedzi i dodatku cyrkonu. Gdy część wymaga wytrzymałości 7xxx i złącza spawanego, właśnie dlatego określa się ten gatunek. W konstrukcjach spawanych produkowanych masowo, 7005 lub 7020 jest zwykle tańszą drogą.
Opcje stanów stopu 7021
7021 jest dostarczany w trzech stanach, z których każdy odpowiada innemu wymaganiu przetwarzania.
| Temperament | Obróbka | Klasa wytrzymałości | Najlepsze dla | Unikać, gdy |
| T6 | Poddane obróbce cieplnej i sztucznemu starzeniu | Minima EN 485-2 | Formy, ogólne części konstrukcyjne i spawane dostarczane gotowe do użycia | Głęboka obróbka skrawaniem, gdzie naprężenia resztkowe mają znaczenie |
| T651 | T6 plus kontrolowane odprężanie rozciągające 1–3% | Ta sama klasa co T6 | Części intensywnie obrabiane: głębokie kieszenie, cięcia asymetryczne, wąska płaskość | Niepotrzebne, gdy chodzi tylko o lekkie przycinanie lub wiercenie |
| T62 | Przesycane i starzone po formowaniu lub wytwarzaniu | Odpowiednik T6 | Zespoły starzone jako gotowa część, a nie dostarczane w stanie starzonym | Zamawianie materiału wyjściowego — określić T6 lub T651 |
7021 vs 7075 vs 6061
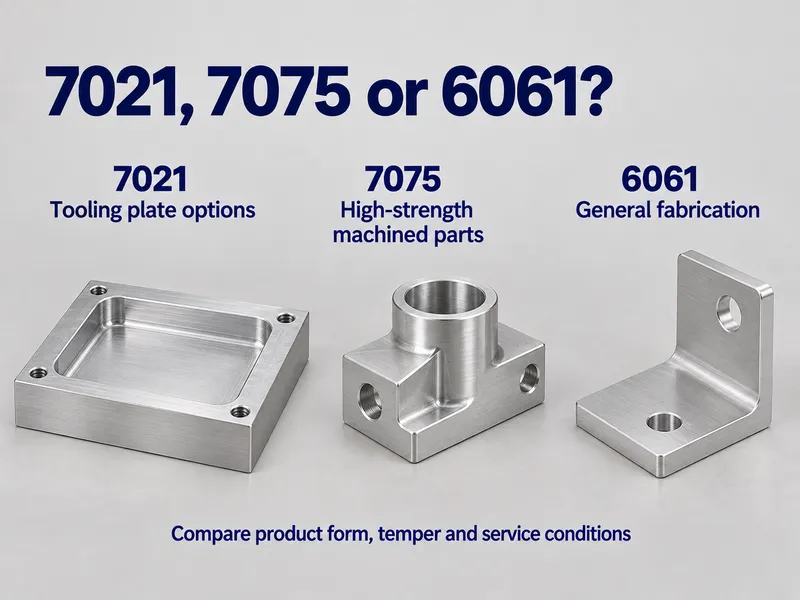
Te trzy stopy obejmują większość decyzji dotyczących aluminium o wysokiej wytrzymałości.
| Nieruchomość | 7021-T6 | 7075-T6 | 6061-T6 |
| Wytrzymałość na rozciąganie | 400 MPa min (≈410 typowo) | 572 MPa typowo | 310 MPa typowo |
| Granica plastyczności | 350 MPa min | 503 MPa typowo | Typowo 276 MPa |
| Wydłużenie | Min. 10% | ~11% | 12–17% |
| Gęstość | 2,80 g/cm³ | 2,81 g/cm³ | 2,70 g/cm³ |
| Naprężenia resztkowe / stabilność | Bardzo niskie; gatunek płyt narzędziowych | Wysokie; odkształcenia podczas ciężkiej obróbki | Umiarkowany |
| Obrabialność | Doskonała; krótkie wióry, dobre polerowanie | Dobry | Dobry |
| Spawalność | Dobra, z kwalifikowanym MIG/TIG i spoiwem 5356 lub 5183 | Niezalecane do spawania metodami topienia | Doskonała, wszystkie typowe procesy |
| Odporność na korozję | Umiarkowana; wymaga powłoki lub anodowania | Ograniczona; wymaga powłoki lub napawania | Dobry |
| Typowe zastosowania | Formy, płyty narzędziowe, części obrabiane i hydrauliczne, zespoły spawane | Wysokoobciążone części obrabiane, struktury lotnicze | Ogólna produkcja, przemysł morski, architektura |
Kolumna 7021 to minimum według EN 485-2; kolumny 7075 i 6061 zawierają publikowane wartości typowe. Porównuj rząd wielkości, a nie miejsca dziesiętne, i potwierdź wartości dotyczące Twojej własnej formy i grubości w atestacie hutniczym.
Praca z 7021
Obróbka skrawaniem
Obróbka skrawaniem jest powodem, dla którego ten gatunek istnieje, a 7021 osiąga górną granicę zakresu dla stopu 7xxx. Wióry łamią się krótko, wykończenie powierzchni jest czyste, a narzędzia z węglików spiekanych przy umiarkowanych do wysokich prędkościach obrotowych wrzeciona dobrze się sprawdzają. Stal szybkotnąca sprawdza się przy płytkich kształtach, ale to węgliki decydują o ekonomice.
W przypadku głębokich kieszeni, cięć asymetrycznych lub wąskich tolerancji płaskości należy określić T651 zamiast T6. Odprężanie przez rozciąganie stosuje się przed obróbką, dzięki czemu płyta nie odpręża się w trakcie pracy, powodując wygięcie. Do przycinania, wiercenia i lekkiego frezowania T6 jest wystarczająco stabilny.
Spawanie
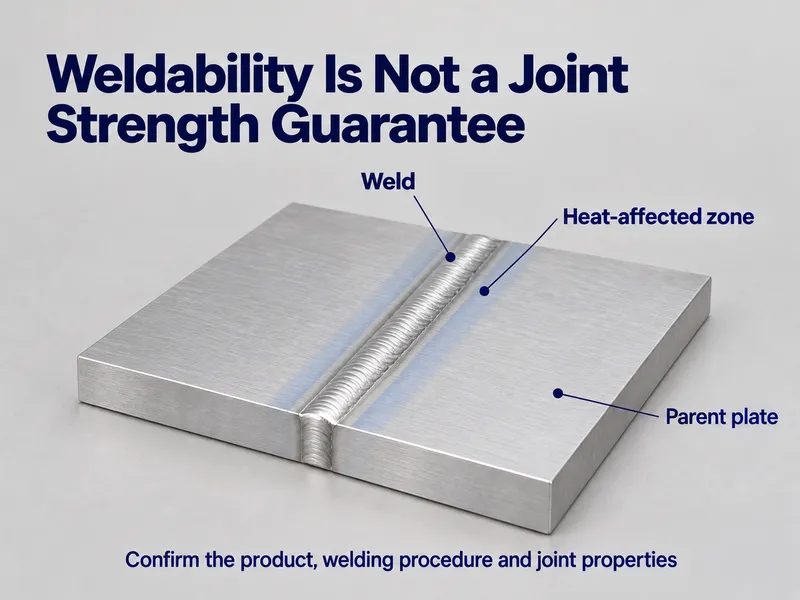
7021 można spawać metodami topienia i to jest czynnik wyróżniający — wynika to z ograniczenia zawartości miedzi i dodatku cyrkonu. Spoiwo to gatunek 5xxx, 5356 lub 5183, który utrzymuje wystarczającą zawartość magnezu w jeziorku, aby przeciwdziałać pękaniu krystalizacyjnemu.
Poza wyborem spoiwa jest to kwestia procedury, a nie materiału: wytwórca musi zakwalifikować procedurę spawania dla tego stopu, zamiast przejmować napisaną dla zadania z 6xxx. Należy oczekiwać, że to spoina, a nie materiał rodzimy, będzie czynnikiem ograniczającym wytrzymałość, i odpowiednio dobrać przekrój.
Ochrona antykorozyjna
Jak większość aluminium bogatego w cynk, 7021 ma umiarkowaną odporność korozyjną i wymaga ochrony w zastosowaniach zewnętrznych lub w wilgotnym środowisku. Trzy podejścia pokrywają większość przypadków.
- Anodowanie. Anodowanie siarkowe tworzy kontrolowaną barierę tlenkową. Należy oczekiwać, że warstwa będzie mniej równomierna niż na stopie 6xxx, i potwierdzić klasę wykończenia na próbce przed zatwierdzeniem części dekoracyjnej.
- Systemy malarskie. Obróbka konwersyjna, podkład epoksydowy i nawierzchniowa powłoka poliuretanowa to standardowy układ przemysłowy. Przygotowanie powierzchni decyduje o tym, czy powłoka się utrzyma.
- Projektowanie z myślą o odprowadzaniu wody. Unikaj kieszeni, szczelin i płaskich powierzchni skierowanych do góry, gdzie gromadzi się woda. Wybór geometrii zapobiega większej korozji niż jakakolwiek powłoka naprawcza.
Limit temperatury eksploatacji
7021 jest utwardzany wydzieleniowo, więc jego wytrzymałość zależy od tego, czy faza utwardzająca pozostaje w stanie po starzeniu. Ciągła eksploatacja powyżej około 100–120 °C zaczyna przestarzać stan i obniżać granicę plastyczności, natomiast krótkie skoki do około 200 °C są tolerowane, choć nie stanowią oceny projektowej.
Cyrkon spowalnia ten proces w porównaniu z 7075, ale żaden z tych stopów nie jest wyborem do pracy w wysokich temperaturach. W przypadku ciągłego nagrzewania należy rozważyć gatunek żaroodporny.
Zalety i Ograniczenia w Skrócie
| Czynnik | Przewaga | Ograniczenie |
| Stabilność podczas obróbki | Bardzo niskie naprężenia resztkowe; gatunek płyt narzędziowych | — |
| Obrabialność | Krótkie wióry, czyste wykończenie, dobra polerowalność | Określ T651 przy głębokim lub nierównomiernym usuwaniu materiału |
| Siła | Minimum 350 MPa granicy plastyczności w T6 — prawdziwa klasa 7xxx | ~30% poniżej 7075-T6, gdzie decyduje granica plastyczności |
| Spawalność | Jeden z niewielu stopów 7xxx, które można spawać metodami topienia | Wymaga własnej kwalifikowanej procedury; pewna utrata wytrzymałości w strefie wpływu ciepła jest nieunikniona |
| Odporność na korozję | Wystarczająca po anodowaniu lub malowaniu | Stop bez ochrony nie nadaje się do niechronionego środowiska wilgotnego lub morskiego |
| Przewodność cieplna | 125–155 W/m·K; szybsze cykle formowania niż w przypadku stali | — |
| Temperatura eksploatacji | Stabilny do około 100–120 °C | Nie jest stopem do wysokich temperatur |
| Dostępność | Standardowo w płytach i prętach oraz w formach wyciskanych | Rzadziej dostępny w magazynach niż 6061; potwierdź przed projektowaniem w oparciu o niego |
Go/No-Go
Użyj tych progów, aby zdecydować, czy 7021 należy do projektu, zanim porównasz go z czymkolwiek innym.
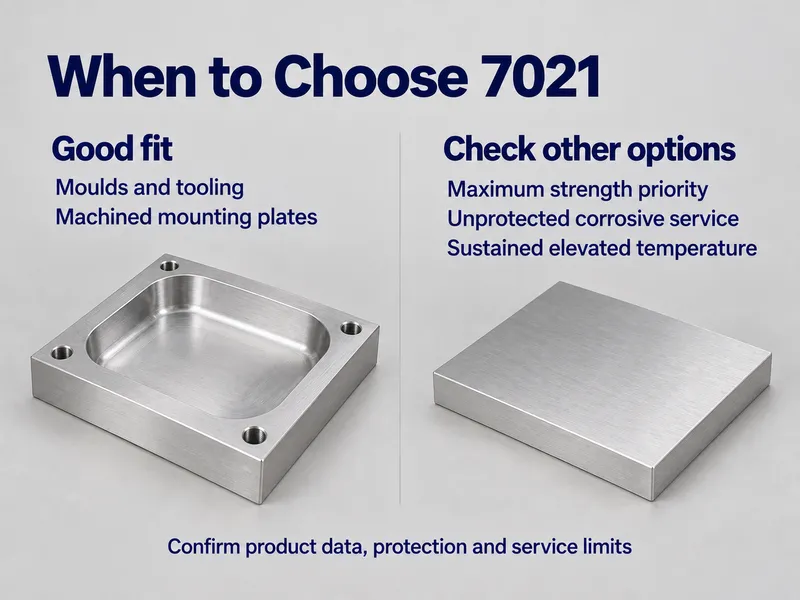
Wybierz 7021, gdy:
- Część jest formą, płytą gniazdową lub płytą narzędziową, która musi pozostać płaska podczas głębokich lub nierównomiernych cięć — określ T651, gdy usuwanie materiału jest intensywne lub asymetryczne.
- Część musi być spawana i wymaga wytrzymałości na poziomie 7xxx, której 6061 nie zapewnia.
- Chcesz szybszych cykli formowania niż w przypadku stali, wspieranych przewodnością cieplną 125–155 W/m·K.
- Koszt obróbki na część ma większe znaczenie niż ostatnie kilka procent granicy plastyczności.
Unikać 7021, gdy:
- Maksymalna wytrzymałość decyduje o konstrukcji i nic nie jest spawane — 7075-T6 daje około 30% więcej wytrzymałości na dowód, co rozstrzyga o obrabianych częściach skręcanych i nitowanych.
- Wytrzymałość na dowód 276 MPa jest wystarczająca — 6061-T6 zapewnia darmową odporność na korozję, łatwe spawanie i znacznie szerszą dostępność, a stabilność ma mniejsze znaczenie tam, gdzie skrawanie pozostaje lekkie.
- Część będzie narażona bez ochrony na działanie wilgoci, środowiska morskiego lub chemicznego — należy zamiast tego wybrać stop 5xxx lub 6xxx.
- Praca ciągła przebiega powyżej około 120 °C, gdzie przestarzenie osłabia stan obróbki cieplnej.
- Część wymaga intensywnego formowania po starzeniu — 7021-T6 nie jest stopem do formowania; formować w stanie O i następnie obrabiać cieplnie.
- Nie ma nic do obróbki ani żadnego spoiny do wykonania — zalety stopu nie mają gdzie się ujawnić.
Wnioski
7021 zajmuje szczególne miejsce w rodzinie 7xxx. Oddaje około 30% wytrzymałości na dowód stopu 7075 i jego odporność na korozję pochodzącą od miedzi, a w zamian obrabia się czysto, zachowuje kształt podczas intensywnego skrawania i można go spawać — kombinacja, której żaden inny stop 7xxx nie oferuje w takim samym zestawie. Warto za to płacić w przypadku gniazda formy, bloku kolektora lub dużej obrabianej płyty, a nie warto płacić za część, w której jedyną rzeczą, która się liczy, jest obciążenie projektowe.
Dostarczamy 7021 w stanie T6 i T651 jako płytę, pręt, rurę i blok, z MTC przy każdym zamówieniu. Nasza wewnętrzna obróbka CNC, spawanie i anodowanie obejmują etapy obróbki i łączenia, dla których ten gatunek jest zwykle specyfikowany, a niestandardowe rozmiary o niskim MOQ są produkowane na zamówienie.
Prześlij nam swój rysunek, formę i stan obróbki cieplnej, a potwierdzimy, co możemy dostarczyć zgodnie z podaną przez Ciebie normą.
Często zadawane pytania
Jakie jest minimalne zamówienie na płytę 7021 i jaki czas realizacji powinienem zaplanować?
Rozmiary wykonane na rysunek to niestandardowa produkcja o niskim MOQ, zazwyczaj 10–60 dni w zależności od formy, stanu obróbki cieplnej i ilości. Standardowe rozmiary płyt i prętów są wysyłane z magazynu.
Jakie dokumenty towarzyszą zamówieniu 7021?
Świadectwo badania hutniczego podające skład chemiczny i wyniki mechaniczne dla wytopu, dołączane do każdej dostawy. Gdy projekt wymaga niezależnej weryfikacji, na życzenie można zorganizować raporty SGS za dodatkowy koszt badań.
Czy możecie obrabiać płyty form 7021 i dostarczać gotowe części?
Tak — płyty gniazd, bloki kolektorów i płyty mocujące są obrabiane wewnętrznie, więc materiał i obróbka są wyceniane razem.
Czy 7021 może zastąpić 7075 w istniejącej konstrukcji formy?
Tylko jeśli konstrukcja nie jest ograniczona wytrzymałościowo. 7021 oddaje około 30% wytrzymałości na dowód stopu 7075, więc gniazdo zwymiarowane na grubościach ścianek 7075 wymaga ponownej weryfikacji. Tam, gdzie o wyborze decyduje czas obróbki, płaskość i spawalność, a nie wytrzymałość szczytowa, zamiana zwykle się opłaca.