Wat is 7021-aluminium?
7021 is een warmtebehandelbare Al-Zn-Mg-legering uit de 7xxx-familie, geregistreerd als EN AW-7021 (AlZn5.5Mg1.5) en als UNS A97021. Het is de 7xxx-kwaliteit waar je naar grijpt wanneer het onderdeel toleranties moet vasthouden tijdens zwaar verspanen, of gelast moet worden en toch een 7xxx-sterkteklasse moet bereiken — twee dingen die 7075 niet kan.
De ruil die het maakt is koper. 7075 bevat 1,2–2,0% koper, wat zijn pieksterkte oplevert en lasbaarheid en spanningscorrosieprestaties kost. 7021 beperkt koper tot 0,25%, levert ongeveer 30% van die sterkte in, en in ruil daarvoor verspaant het schoon, blijft het vlak bij diepe sneden en kan het smeltgelast worden — een combinatie die de rest van de 7xxx-familie niet biedt.
Chemische samenstelling van 7021
De onderstaande grenzen zijn de geregistreerde waarden onder EN 573-3. Een bereik buiten deze grenzen op een certificaat is afkomstig van een andere norm, niet van een andere 7021.
| Element | Gewicht % | Rol |
| Silicium (Si) | 0,25 max | Onzuiverheidslimiet |
| IJzer (Fe) | 0,40 max | Onzuiverheidslimiet |
| Koper (Cu) | 0,25 max | Plafond dat de legering lasbaar houdt |
| Mangaan (Mn) | 0,10 max | Onzuiverheidslimiet |
| Magnesium (Mg) | 1.2 - 1.8 | Versterkend element |
| Chroom (Cr) | 0,05 max | Onzuiverheidslimiet |
| Zink (Zn) | 5.0 - 6.0 | Primair versterkend element |
| Titanium (Ti) | 0,10 max | Korrelverfijner |
| Zirkonium (Zr) | 0.08 - 0.18 | Verhoogt de rekristallisatietemperatuur; ondersteunt lasbaarheid |
| Overige, elk / totaal | 0.05 / 0.15 | - |
| Aluminium (Al) | Rest | Onedel metaal |
Slechts drie rijen zijn bewuste toevoegingen — zink, magnesium en zirkonium; elk ander element is een plafond voor wat aanwezig mag zijn. Koper is de rij die eerst gecontroleerd moet worden, omdat deze kwaliteit het beperkt tot 0,25%. Aluminium is geregistreerd als het restant, niet als een vast bereik.
Mechanische eigenschappen per hardingsgraad
7021 wordt hoofdzakelijk besteld in T6 en T651. EN 485-2 dekt plaat, band en dikplaat; EN 755-2 dekt geëxtrudeerde staaf, buis en profielen.
| Eigendom | Waarde | Toestand |
| Treksterkte, Rm | 400 MPa min (≈410 MPa typisch) | T6, plaat en dikplaat, EN 485-2 |
| Vloeigrens, Rp0,2 | 350 MPa min | T6, plaat en dikplaat, EN 485-2 |
| Rek, A / A50 | 10% min / 8% min | T6, plaat en dikplaat, EN 485-2 |
| Hardheid | ≈120 HBW | T6 |
| Fysische eigenschap | Waarde |
| Dichtheid | 2,80 g/cm³ |
| Elasticiteitsmodulus | 70 GPa |
| Thermische geleidbaarheid | 125 – 155 W/m·K |
| Thermische uitzetting | 23 µm/m·K |
Een vloeigrens van 350 MPa ligt ruwweg 27% boven 6061-T6 en ongeveer 30% onder 7075-T6 — een echte 7xxx-kwaliteit zonder een pieksterkte-kwaliteit te zijn. Thermische geleidbaarheid levert het andere commercieel beslissende getal: 125–155 W/m·K is wat een aluminium matrijs sneller laat cycleren dan een stalen matrijs.
Dunne diktes liggen boven het minimum voor dikplaat — anodiseerkwaliteit plaat van 1,5 tot 3 mm wordt routinematig getest op 460–480 MPa voor T6 en T651. Lees de EN 485-2-minima als ontwerpwaarden en de dunnere cijfers als walserijprestatie; het certificaat voor uw warmte bepaalt welke van toepassing is.
Waar 7021 Wordt Toegepast
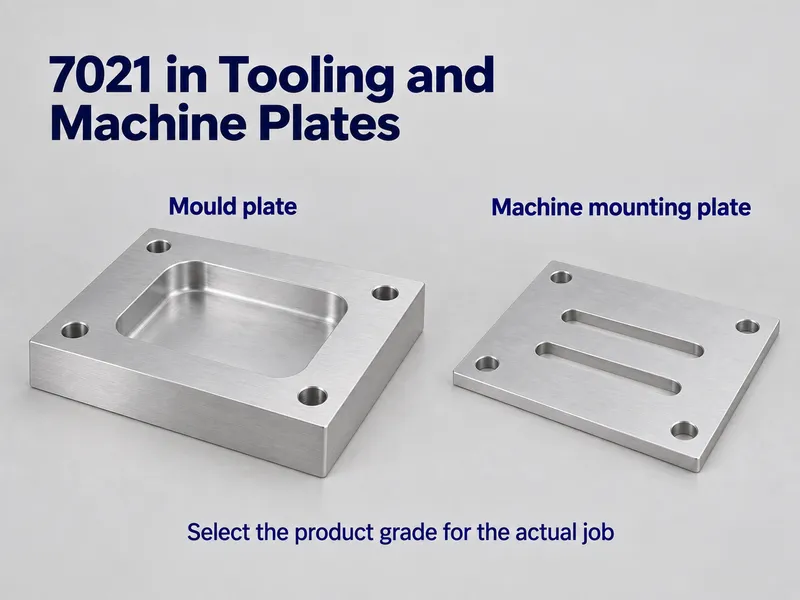
Drie toepassingsgroepen vormen het grootste deel van de kwaliteit, en elk volgt uit dezelfde eigenschap — lage restspanning in de plaat, plus vrije verspaning.
Matrijzen en gereedschapsplaat
De kernmarkt. Injectie- en blaasmatrijzen, thermoformen en resin-transfer-gereedschappen gebruiken allemaal 7021 holteplaten, evenals basisplaten en machine-opspanningstafels. Lage inwendige spanning is de reden: een diepe holte houdt zijn vorm in plaats van te kruipen naarmate materiaal wordt verwijderd, en het argument tegen stalen gereedschappen is cyclustijd eerder dan sterkte.
Bewerkte en hydraulische componenten
Spruitstukblokken, klephuizen, montageplaten en aandrijfcomponenten gebruiken hetzelfde snijgedrag — korte spanen, schone afwerking, gereedschapsleven dat standhoudt bij lange runs. Waar de snede diep of asymmetrisch is, specificeer T651.
Gelaste assemblages
7021 is een van de weinige Al-Zn-Mg-legeringen die smeltgelast kan worden, wat volgt uit het koperplafond en de zirkoniumtoevoeging. Waar een onderdeel 7xxx-sterkte en een lasverbinding nodig heeft, is dat de reden waarom de kwaliteit wordt gespecificeerd. In volumelaste constructies, 7005 of 7020 is gewoonlijk de goedkopere route.
7021 Toestandsopties
7021 wordt geleverd in drie toestanden, elk gericht op een verschillende verwerkingsbehoefte.
| Temper | Behandeling | Sterkteklasse | Geschikt voor | Vermijd wanneer |
| T6 | Oplosgegloeid en kunstmatig verouderd | EN 485-2 minima | Matrijzen, algemene structurele en gelaste onderdelen geleverd gebruiksklaar | Diep verspanen waar restspanning van belang is |
| T651 | T6 plus een gecontroleerde 1–3% spanningsverlichtende strek | Zelfde klasse als T6 | Zwaar bewerkte onderdelen: diepe pockets, asymmetrische sneden, strakke vlakheid | Niet nodig waar alleen licht trimmen of boren aan de orde is |
| T62 | Oplossingsgegloeid en verouderd na vormen of fabricage | Gelijkwaardig aan T6 | Assemblies verouderd als een afgewerkt onderdeel in plaats van geleverd in verouderde toestand | Bestellen van ruw materiaal — specificeer T6 of T651 |
7021 versus 7075 versus 6061
Deze drie legeringen dekken de meeste beslissingen over hoogsterkte-aluminium.
| Eigendom | 7021-T6 | 7075-T6 | 6061-T6 |
| Treksterkte | 400 MPa min (≈410 typisch) | 572 MPa typisch | 310 MPa typisch |
| Vloeigrens | 350 MPa min | 503 MPa typisch | 276 MPa typisch |
| Rek | 10% min | ~11% | 12–17% |
| Dichtheid | 2,80 g/cm³ | 2,81 g/cm³ | 2,70 g/cm³ |
| Restspanning / stabiliteit | Zeer laag; gereedschapsplaatkwaliteit | Hoog; beweegt tijdens zware bewerking | Matig |
| Bewerkbaarheid | Uitstekend; korte spanen, goede polijstbaarheid | Goed | Goed |
| Lasbaarheid | Goed, met gekwalificeerd MIG/TIG en 5356 of 5183 toevoegmateriaal | Niet aanbevolen voor smeltlassen | Uitstekend, alle gangbare processen |
| Corrosiebestendigheid | Matig; vereist coating of anodiseren | Beperkt; vereist coating of bekleding | Goed |
| Typische toepassingen | Matrijzen, gereedschapsplaten, bewerkte en hydraulische onderdelen, gelaste samenstellingen | Hoogbelaste bewerkte onderdelen, luchtframeconstructie | Algemene fabricage, maritiem, architectonisch |
De 7021-kolom is het EN 485-2-minimum; de 7075- en 6061-kolommen zijn gepubliceerde typische waarden. Vergelijk de ordening rather dan de decimalen, en bevestig de waarden die van toepassing zijn op uw eigen vorm en dikte op het walscertificaat.
Werken met 7021
Bewerking
Bewerking is de reden dat deze kwaliteit bestaat, en 7021 presteert aan de top van het bereik voor een 7xxx-legering. Spanen breken kort, de oppervlakteafwerking is schoon en hardmetalgereedschap bij matige tot hoge spilsnelheden houdt goed stand. Snelstaal werkt voor ondiepe kenmerken, maar hardmetaal is waar de economie zit.
Voor diepe pockets, asymmetrische sneden of nauwe vlakheidstoleranties, specificeer T651 in plaats van T6. De spanningsverlichtende strekking wordt aangebracht voordat u snijdt, zodat de plaat zich niet halverwege de klus ontlast in een vervormd onderdeel. Voor trimmen, boren en licht frezen is T6 stabiel genoeg.
Lassen
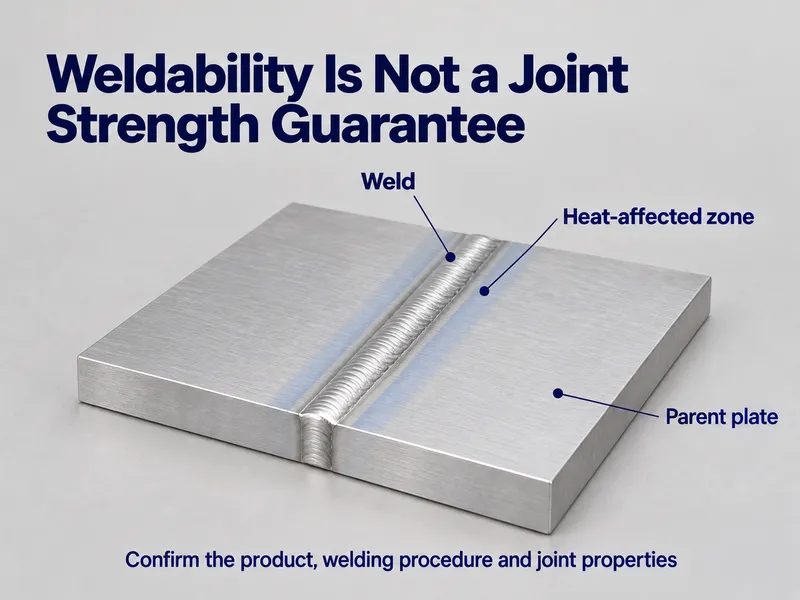
7021 kan smeltgelast worden, en dat is het onderscheidende kenmerk — het volgt uit het koperplafond en de zirkoniumtoevoeging. Toevoegmateriaal is een 5xxx-kwaliteit, 5356 of 5183, die voldoende magnesium in het smeltbad houdt om stollingsscheuren te weerstaan.
Voorbij de keuze van toevoegmateriaal is het een procedurekwestie rather dan een materiaalkwestie: de fabrikant moet de lasprocedure voor deze legering kwalificeren in plaats van een procedure over te nemen die voor een 6xxx-taak is geschreven. Verwacht dat de las, niet de moederplaat, de sterktebeperkende factor is, en dimensioneer de sectie dienovereenkomstig.
Corrosiebescherming
Zoals de meeste zinkrijke aluminiumlegeringen heeft 7021 een matige corrosieweerstand en heeft het bescherming nodig voor buiten- of vochtig gebruik. Drie benaderingen dekken de meeste gevallen.
- Anodiseren. Zwavelzuuranodiseren bouwt een gecontroleerde oxidebarrière op. Verwacht dat de laag minder uniform is dan op een 6xxx-legering, en bevestig de afwerkingsklasse op een monster voordat u een decoratief onderdeel vrijgeeft.
- Verfsystemen. Conversiecoating, epoxyprimer en een polyurethaan toplaag is de standaard industriële opbouw. Oppervlaktevoorbereiding bepaalt of de coating blijft zitten.
- Ontwerp voor afwatering. Vermijd pockets, spleten en vlakke opwaartse vlakken waar water blijft staan. Geometrische keuzes voorkomen meer corrosie dan welke coating dan ook kan herstellen.
Bedrijfstemperatuurlimiet
7021 is precipitatiehardend, dus de sterkte hangt af van de hardingsfase die blijft zoals deze is verouderd. Continu gebruik boven ongeveer 100–120 °C begint de temper te oververouderen en de rekgrens naar beneden te trekken, terwijl korte uitstapjes tot ongeveer 200 °C tolereerbaar zijn zonder een ontwerpclassificatie te zijn.
Zirkonium vertraagt het proces in vergelijking met 7075, maar geen van beide legeringen is een keuze voor hoge temperaturen. Kijk voor aanhoudende hitte instead naar een hittebestendige kwaliteit.
Voor- en nadelen in één oogopslag
| Factor | Voordeel | Beperking |
| Stabiliteit tijdens bewerking | Zeer lage restspanning; gereedschapsplaatkwaliteit | - |
| Bewerkbaarheid | Korte spanen, schone afwerking, goede polijstbaarheid | Specificeer T651 voor diepe of ongelijkmatige materiaalverwijdering |
| Sterkte | 350 MPa rekgrens minimum in T6 — een echte 7xxx-klasse | ~30% onder 7075-T6, waar rekgrens bepalend is |
| Lasbaarheid | Een van de weinige 7xxx-legeringen die smeltgelast kan worden | Vereist een eigen gekwalificeerde procedure; enig verlies in de warmte-beïnvloede zone is onvermijdelijk |
| Corrosiebestendigheid | Voldoende zodra geanodiseerd of geverfd | Blanke legering niet geschikt voor onbeschermd vochtig of maritiem gebruik |
| Thermische geleidbaarheid | 125–155 W/m·K; snellere matrijscycli dan staal | - |
| Bedrijfstemperatuur | Stabiel tot ongeveer 100–120 °C | Geen hoge-temperatuurlegering |
| Beschikbaarheid | Standaard in plaat en staaf, plus geëxtrudeerde vormen | Minder wijd op voorraad dan 6061; bevestig voordat u eromheen ontwerpt |
Go/No-Go
Gebruik deze drempels om te beslissen of 7021 in het ontwerp thuishoort voordat u het met iets anders vergelijkt.
Kies 7021 wanneer:
- Het onderdeel een matrijs, caviteitsplaat of gereedschapsplaat is die vlak moet blijven door diepe of ongelijkmatige sneden — specificeer T651 waar de materiaalverwijdering zwaar of asymmetrisch is.
- Het onderdeel gelast moet worden en 7xxx-niveau sterkte nodig heeft die 6061 niet kan leveren.
- U snellere matrijscycli dan staal wilt, ondersteund door 125–155 W/m·K thermische geleidbaarheid.
- Bewerkingskosten per onderdeel belangrijker zijn dan de laatste paar procent rekgrens.
Vermijd 7021 wanneer:
- Maximale sterkte het ontwerp bepaalt en er niets gelast wordt — 7075-T6 geeft ongeveer 30% meer bewijsspanning, wat bevestigde en geklonken bewerkte onderdelen ten goede komt.
- 276 MPa bewijsspanning is voldoende — 6061-T6 levert gratis corrosiebestendigheid, gemakkelijk lassen en een veel bredere beschikbaarheid, en stabiliteit is minder belangrijk waar de sneden licht blijven.
- Het onderdeel zal onbeschermd in vochtige, mariene of chemische omgevingen staan — ga in plaats daarvan naar een 5xxx- of 6xxx-legering.
- Continu bedrijf boven ongeveer 120 °C, waar oververoudering de hardheid aantast.
- Het onderdeel vereist zware vervorming na veroudering — 7021-T6 is geen vervormingslegering; vervorm in O-temperatuur en warmtebehandel daarna.
- Er is niets te bewerken en geen las te maken — de voordelen van de legering hebben nergens om tot uiting te komen.
Conclusie
7021 neemt een specifieke plaats in binnen de 7xxx-familie. Het levert ongeveer 30% van 7075’s bewijsspanning en zijn op koper gebaseerde corrosieprestaties in, en in ruil daarvoor bewerkt het schoon, behoudt het zijn vorm door zware sneden, en kan het gelast worden — een combinatie die geen andere 7xxx-legering in precies hetzelfde pakket biedt. Dat is het waard om voor te betalen bij een matrijsholte, een manifoldblok of een grote bewerkte plaat, en niet de moeite waard om voor te betalen bij een onderdeel waar de ontwerpbelasting het enige is dat telt.
Wij leveren 7021 in T6 en T651 als plaat, staaf, buis en blok, met een MTC bij elke bestelling. Onze eigen CNC-bewerking, lassen en anodiseren dekken de bewerkings- en verbindingsstappen waarvoor deze kwaliteit gewoonlijk wordt gespecificeerd, en aangepaste maten met lage MOQ worden op bestelling geproduceerd.
Stuur ons uw tekening, vorm en temperatuur, en wij bevestigen wat wij kunnen leveren volgens de norm die u noemt.
Veelgestelde vragen
Wat is de minimale bestelhoeveelheid voor 7021-plaat, en welke doorlooptijd moet ik plannen?
Op tekening gemaakte maten zijn aangepaste productie met lage MOQ, doorgaans 10–60 dagen afhankelijk van vorm, temperatuur en hoeveelheid. Standaard plaat- en staafmaten worden uit voorraad geleverd.
Welke documenten worden bij een 7021-bestelling geleverd?
Een walserijcertificaat met de chemische en mechanische resultaten voor de warmte, inbegrepen bij elke zending. Waar een project onafhankelijke verificatie vereist, kunnen SGS-rapporten op verzoek worden geregeld tegen extra testkosten.
Kunnen jullie 7021-matrijzen bewerken en afgewerkte onderdelen leveren?
Ja — holteplaten, manifoldblokken en fixtureplaten worden in-house bewerkt, zodat materiaal en bewerking samen worden geoffreerd.
Kan 7021 7075 vervangen in een bestaand matrijsontwerp?
Alleen als het ontwerp niet sterktebeperkt is. 7021 levert ongeveer 30% van 7075’s bewijsspanning in, dus een holte die is gedimensioneerd op 7075-wanddiktes moet opnieuw worden gecontroleerd. Waar bewerkingstijd, vlakheid en lasbaarheid de keuze bepalen in plaats van pieksterkte, loont de vervanging meestal.