什么是 7021 铝合金?
7021是一种可热处理强化的Al-Zn-Mg系7xxx族合金,注册为EN AW-7021(AlZn5.5Mg1.5)和UNS A97021。当零件需要在重切削加工中保持公差,或者需要焊接后仍能达到7xxx强度级别时,7021就是首选牌号——这两点7075都无法做到。.
它做出的取舍在于铜。7075含有1.2–2.0%的铜,这赋予了它峰值强度,却牺牲了焊接性和抗应力腐蚀性能。7021将铜含量上限控制在0.25%,放弃了约30%的强度,作为交换获得了良好的切削加工性、深切削时保持平整的能力以及可熔焊性——这是7xxx族其他合金所不具备的组合。.
7021的化学成分
以下限值为EN 573-3规定的注册值。质保书上超出这些范围的数据来自不同的标准,而非不同的7021。.
| 要素 | 重量 % | 角色 |
| 硅 (Si) | 最大 0.25 | 杂质限量 |
| 铁(Fe) | 0.40(上限) | 杂质限量 |
| 铜 (Cu) | 最大 0.25 | 保持合金可焊性的上限 |
| 锰 (Mn) | 最大 0.10 | 杂质限量 |
| 镁(Mg) | 1.2 - 1.8 | 强化元素 |
| 铬 (Cr) | 0.05 最大值 | 杂质限量 |
| 锌 (Zn) | 5.0 - 6.0 | 主要强化元素 |
| 钛 (Ti) | 最大 0.10 | 晶粒细化剂 |
| 锆 (Zr) | 0.08 - 0.18 | 提高再结晶温度;有助于焊接性 |
| 其他元素,单项/总计 | 0.05 / 0.15 | — |
| 铝 (Al) | 剩余 | 贱金属 |
只有三行是有意添加的——锌、镁和锆;其他每种元素都是允许存在含量的上限。铜是首先需要检查的一行,因为该牌号将其上限控制在0.25%。铝注册为余量,而非固定范围。.
不同回火状态下的力学性能
7021主要以T6和T651状态订购。EN 485-2涵盖薄板、带材和板材;EN 755-2涵盖挤压棒材、管材和型材。.
| 财产 | 价值 | 条件 |
| 抗拉强度,Rm | 最低400 MPa(典型值约410 MPa) | T6,薄板和板材,EN 485-2 |
| 屈服强度,Rp0.2 | 最低350 MPa | T6,薄板和板材,EN 485-2 |
| 延伸率,A / A50 | 最低10% / 最低8% | T6,薄板和板材,EN 485-2 |
| 硬度 | 约120 HBW | T6 |
| 物理性能 | 价值 |
| 密度 | 2.80 g/cm³ |
| 弹性模量 | 70 GPa |
| 导热性 | 125 – 155 W/m·K |
| 热膨胀 | 23 µm/m·K |
350 MPa的屈服强度比6061-T6大约高27%,比7075-T6大约低30%——是真正的7xxx牌号,但并非峰值强度型。热导率承载着另一个商业决定性数据:125–155 W/m·K使铝制模具比钢制模具循环更快。.
薄规格的性能高于板材最小值——1.5至3 mm的阳极氧化级薄板在T6和T651状态下通常测试值为460–480 MPa。将EN 485-2的最小值视为设计值,将更薄规格的数据视为轧机实际性能;您所购批次的质保书决定适用哪个。.
7021的应用领域
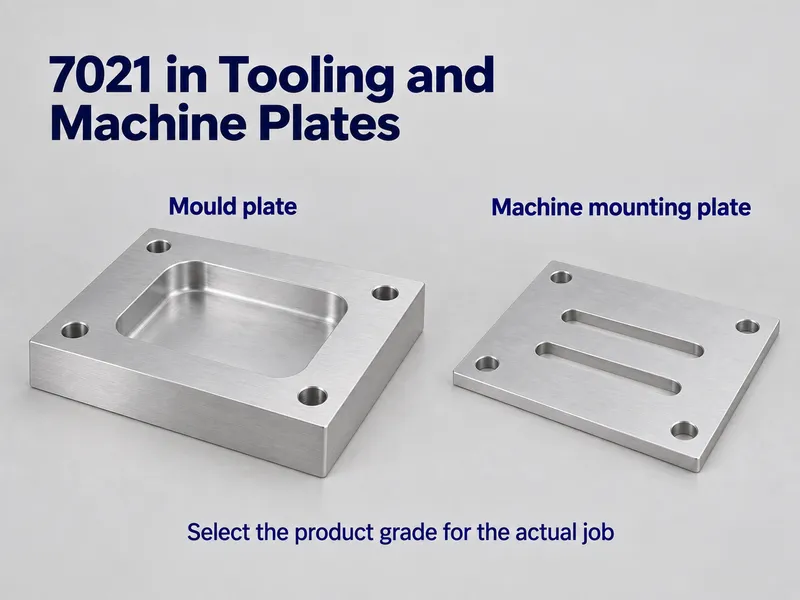
三个应用领域涵盖了该牌号的大部分用途,每一个都源于相同的特性——板材的低残余应力,加上自由切削性能。.
模具与工装板
核心市场。注塑和吹塑模具、热成型和树脂传递模塑工装都使用 7021模腔板, ,底板和机床夹具台面也是如此。低内应力是原因所在:深模腔在材料被去除时能保持形状而不发生蠕变,而反对使用钢制工装的论据是循环时间而非强度。.
机加工与液压部件
歧管块、阀体、安装板和驱动部件都利用相同的切削特性——短切屑、光洁表面、长行程中保持稳定的刀具寿命。当切削深度大或不对称时,请指定T651。.
焊接组件
7021是少数可熔焊的Al-Zn-Mg合金之一,这源于铜含量上限和锆的添加。当零件需要7xxx强度且有焊接接头时,这就是该牌号被指定的原因。在批量焊接结构中,, 7005 或 7020 通常是更经济的途径。.
7021状态选项
7021以三种状态供应,每种针对不同的加工需求。.
| 脾气 | 处理方式 | 强度级别 | 最适合 | 应避免的情况 |
| T6 | 固溶热处理和人工老化 | EN 485-2最小值 | 模具、一般结构件和焊接件,交货即可使用 | 残余应力敏感的深切削加工 |
| T651 | T6加受控1–3%去应力拉伸 | 与T6同级 | 重切削零件:深腔、不对称切削、严格平面度 | 仅涉及轻度修边或钻孔时不需要 |
| T62 | 成型或制造后固溶处理并时效 | 等同于T6 | 以成品零件形式时效而非以时效状态供货的组件 | 订购原材料——指定T6或T651 |
7021与7075及6061的对比
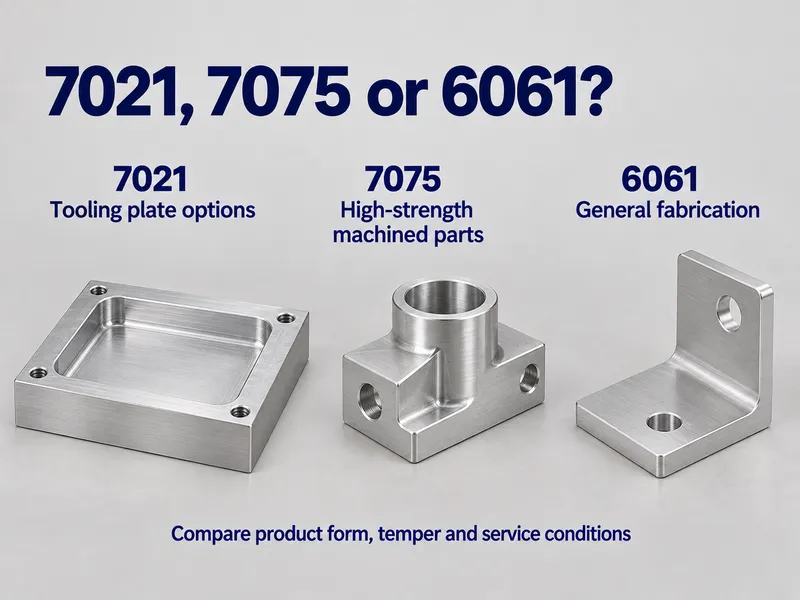
这三种合金涵盖了大多数高强度铝材选择。.
| 财产 | 7021-T6 | 7075-T6 | 6061-T6 |
| 抗拉强度 | 最低400 MPa(典型值约410) | 典型值572 MPa | 典型值310 MPa |
| 屈服强度 | 最低350 MPa | 典型值 503 MPa | 典型值 276 MPa |
| 伸长率 | 最低 10% | ~11% | 12–17% |
| 密度 | 2.80 g/cm³ | 2.81 克/立方厘米 | 2.70 克/立方厘米 |
| 残余应力 / 稳定性 | 极低;模具板级别 | 高;重型加工过程中会变形 | 中度 |
| 机械加工性能 | 优异;切屑短,抛光性好 | 良好 | 良好 |
| 焊接性 | 良好,配合合格的 MIG/TIG 及 5356 或 5183 焊丝 | 不推荐用于熔焊 | 优异,适用于所有常见工艺 |
| 耐腐蚀性 | 中等;需要涂层或阳极氧化 | 有限;需要涂层或包覆 | 良好 |
| 典型应用 | 模具、模具板、机加工件和液压件、焊接组件 | 高应力机加工零件、机体结构 | 一般制造、船舶、建筑 |
7021 列为 EN 485-2 最低值;7075 和 6061 列为已公布的典型值。应比较数量级而非小数位,并在工厂证书上确认适用于您自身形态和厚度的数据。.
7021 的加工与应用
机械加工
机加工正是该牌号存在的理由,而 7021 在 7xxx 合金中表现处于顶级水平。切屑短断,表面光洁,中高主轴转速下的硬质合金刀具耐用性良好。高速钢适用于浅特征加工,但硬质合金才是经济效益所在。.
对于深腔、非对称切削或严格的平面度公差,应指定 T651 而非 T6。去应力拉伸在切削前已完成,因此板材不会在加工过程中自行释放应力而导致工件变形。对于修边、钻孔和轻铣削,T6 已足够稳定。.
焊接
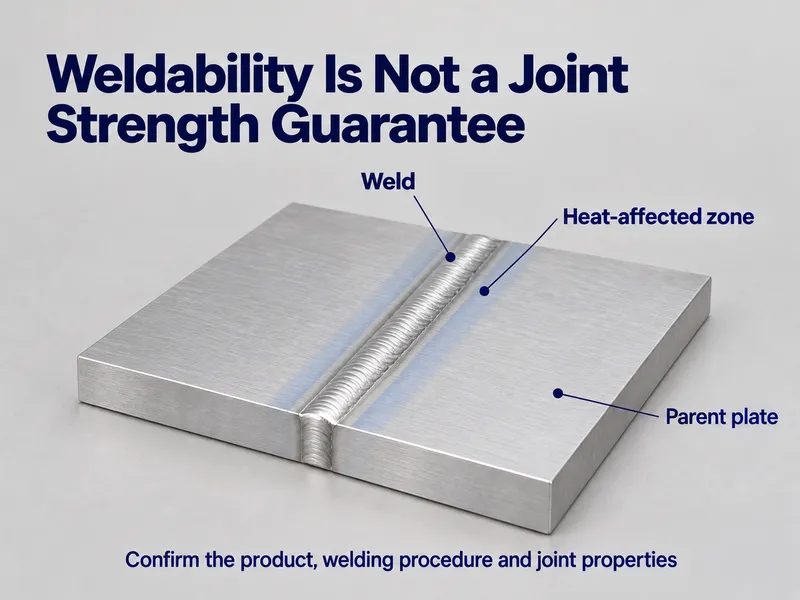
7021 可以进行熔焊,这正是其差异化优势——这源于铜含量上限和锆的添加。焊丝为 5xxx 级别,即 5356 或 5183,可在熔池中保留足够的镁以抵抗凝固裂纹。.
在焊丝选择之外,这是工艺问题而非材料问题:制造商必须为该合金评定焊接工艺,而不能沿用为 6xxx 工件编写的工艺。预期焊缝(而非母材)将成为强度限制因素,并据此确定截面尺寸。.
腐蚀防护
与大多数富锌铝合金一样,7021 具有中等耐腐蚀性,在室外或潮湿环境中需要防护。三种方法可覆盖大多数情况。.
- 阳极氧化. 硫酸阳极氧化可构建可控的氧化屏障。预期氧化层均匀性不如 6xxx 合金,在放行装饰件之前应在样品上确认光洁度等级。.
- 涂料体系。. 转化涂层、环氧底漆和聚氨酯面漆是标准工业涂装体系。表面处理决定了涂层能否附着。.
- 设计时考虑排水。. 避免积水的水坑、缝隙和朝上的平面。几何形状的选择比任何涂层修复都能更有效地防止腐蚀。.
使用温度限制
7021 为沉淀硬化合金,其强度取决于时效后强化相的保持状态。约 100–120 °C 以上的连续使用会开始过时效处理,导致屈服强度下降,而短时暴露至约 200 °C 尚可容忍,但不作为设计额定值。.
与 7075 相比,锆可减缓该过程,但两种合金都不是高温选择。对于持续受热工况,应选用耐热牌号。.
优点与局限性一览
| 系数 | 优势 | 限制 |
| 加工过程中的稳定性 | 极低残余应力;模具板级别 | — |
| 机械加工性能 | 切屑短,表面光洁,抛光性好 | 深度或非均匀去除材料时指定 T651 |
| 实力 | T6 状态最低屈服强度 350 MPa——真正的 7xxx 级别 | 比 7075-T6 低约 30%,在屈服强度主导的场合 |
| 焊接性 | 少数可进行熔焊的 7xxx 合金之一 | 需要自身评定的工艺;一定程度的热影响区强度损失不可避免 |
| 耐腐蚀性 | 阳极氧化或涂装后足够 | 裸合金不适用于无保护的潮湿或海洋环境 |
| 导热性 | 125–155 W/m·K;模具循环比钢更快 | — |
| 使用温度 | 约 100–120 °C 以下稳定 | 非高温合金 |
| 可用性 | 标准供应板材和棒材,以及挤压型材 | 库存不如 6061 广泛;围绕其设计前请确认供应情况 |
可行/不可行
在与其他材料比较之前,使用这些阈值来判断 7021 是否适合该设计。.
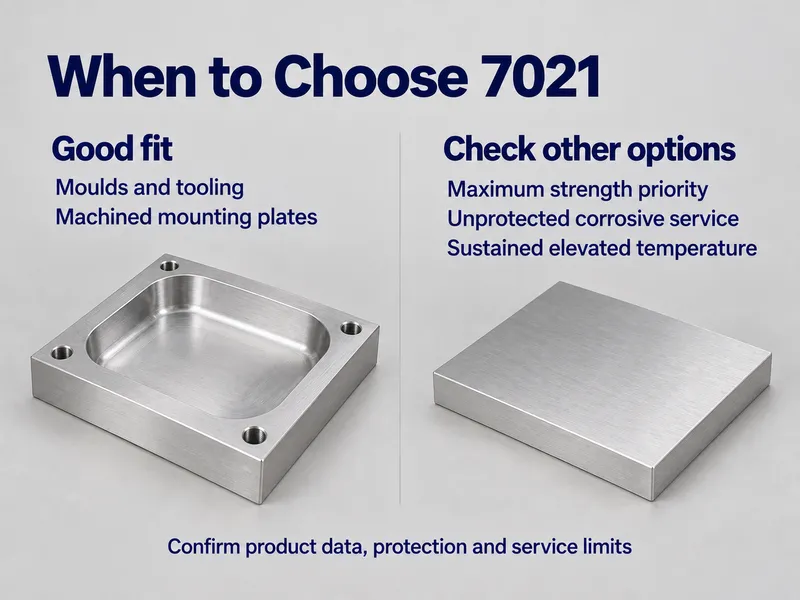
选择 7021 的场合:
- 零件为模具、模腔板或模具板,必须在深度或非均匀切削中保持平整——在去除材料量大或非对称时指定 T651。.
- 零件必须焊接,且需要 6061 无法提供的 7xxx 级别强度。.
- 当您需要比钢更快的模具循环周期,并依托125–155 W/m·K的导热性能时。.
- 当每件加工成本比最后几个百分点的屈服强度更重要时。.
以下情况应避免选用7021:
- 当最大强度决定设计且没有任何焊接时—— 7075-T6 可提供约30%以上的屈服强度,足以满足螺栓连接和铆接加工件的需求。.
- 当276 MPa屈服强度已足够时—— 6061-T6 可换来免费的耐腐蚀性、易焊接性和更广泛的供货渠道,而在切削量较轻的场合,稳定性要求也没那么高。.
- 当零件将在潮湿、海洋或化学环境中无保护使用时——请改用5xxx或6xxx系合金。.
- 当连续使用温度高于约120 °C时,过时效会削弱回火状态。.
- 当零件在时效后需要大量成形时——7021-T6不是成形合金;应在O态下成形,随后再进行热处理。.
- 当既无加工需求也无焊接需求时——该合金的优势无处发挥。.
结论
7021在7xxx系中占据特定位置。它牺牲了7075约30%的屈服强度及其源自铜的耐腐蚀性能,换来了切削干净、重切削下保持形状稳定以及可焊接的特性——这是其他任何7xxx系合金都无法以完全相同的方式提供的组合。对于模具型腔、歧管块或大型加工板而言,这值得付出溢价;而对于设计载荷是唯一考量因素的零件,则不值得。.
我们供应T6和T651状态的7021板材、棒材、管材和块料,每笔订单均附MTC。我们的自有CNC加工、焊接和阳极氧化能力覆盖了该牌号通常被指定使用的加工和连接工序,低MOQ定制尺寸可按订单生产。.
请将您的图纸、形状和回火状态发送给我们,我们将根据您指定的标准确认可供货范围。.
常见问题
7021板材的最低起订量是多少,我应该预留多长的交期?
按图纸定制尺寸为低MOQ定制生产,通常需要10–60天,具体取决于形状、回火状态和数量。标准板材和棒材尺寸可从库存发货。.
7021订单随附哪些文件?
每批货物均附有一份炉号化学成分和力学性能检测结果的工厂检测证书。如项目需要独立验证,可应要求安排SGS报告,需额外支付检测费用。.
你们能否加工7021模具板并提供成品零件?
可以——型腔板、歧管块和夹具板均在内部加工,因此材料和加工可一并报价。.
7021能否在现有模具设计中替代7075?
仅当设计不受强度限制时才可以。7021牺牲了7075约30%的屈服强度,因此按7075壁厚设计的型腔需要重新核算。当决定选材的因素是加工时间、平面度和可焊接性而非峰值强度时,替换通常是划算的。.