


5251 aluminium is een 2% magnesium, 0,3% mangaan plaat- en plaatlegering, geregistreerd door de Aluminum Association en gespecificeerd in EN 485 en AS/NZS 1734 — maar het heeft geen rij in ASTM B209. Vermeld de toepasselijke EN- of AS/NZS-norm in de bestelling, zodat de leverancier weet aan welke sterkte-eisen moet worden voldaan.
5251 wordt soms aangeboden in plaats van 5052, maar is niet automatisch uitwisselbaar. De samenstellingsgrenzen verschillen en de vloeigrenseisen zijn afhankelijk van de norm, de temper en de dikte.
Wat 5251 is en waar de norm het vastlegt
5251 is een niet-warmtebehandelbare aluminium-magnesiumlegering, aangeduid als EN AW-5251 en AlMg2 in de oudere Duitse en ISO-notatie. Het staat boven 5005 en onder 5052 wat magnesium betreft, en ontleent sterkte aan magnesium in vaste oplossing en aan koudvervorming. De samenstelling is vastgelegd door EN 573-3, mechanische eigenschappen voor plaat, band en dikke plaat door EN 485-2, met AS/NZS 1734 gebruikt in Australië en Nieuw-Zeeland. BS 1470 bevatte het historisch en is ingetrokken; ASTM B209 vermeldt het niet.
Een Noord-Amerikaanse tekening die ASTM B209 5052 vermeldt, kan niet worden vervuld met 5251, en een certificaat met het opschrift “5251 volgens ASTM B209” beschrijft een specificatie die niet bestaat.
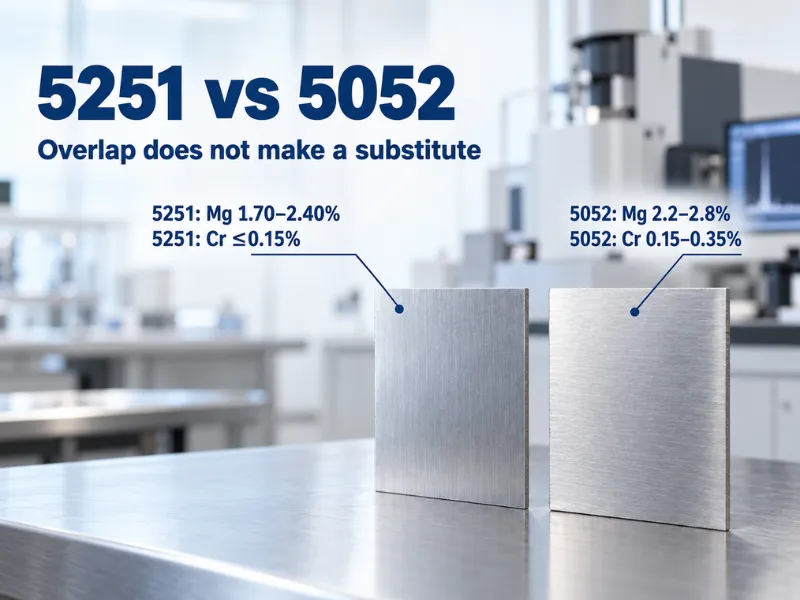
Chemische samenstelling: hoe 5251 verschilt van 5052
De grenzen zijn EN 573-3-waarden, met 5052 ernaast omdat dat de vergelijking is die kopers stellen.
| Element | 5251 (EN 573-3) | 5052 (ASTM B209) | Wat het getal doet |
|---|---|---|---|
| Mg | 1.70–2.40 | 2.2–2.8 | Bepaalt sterkte en zoutwaterprestaties |
| Mn | 0.10–0.50 | 0,10 max | Verfijnt de korrel, vertraagt verzachting in de laszone |
| Cr | 0,15 max | 0.15–0.35 | Beheerst korrelgroei en spanningscorrosiegevoeligheid |
| Fe | 0,50 max | 0,40 max | Onzuiverheid; lager is beter voor ductiliteit |
| Si | 0,40 max | 0,25 max | Onzuiverheid |
| Cu | 0,15 max | 0,10 max | Onzuiverheid; laag gehouden voor corrosie |
| Zn | 0,15 max | 0,10 max | Onzuiverheid |
| Ti | 0,15 max | Controleer de grenzen voor overige elementen | Kan dienen als korrelverfijner |
| Anderen | 0,05 elk / 0,15 totaal | 0,05 elk / 0,15 totaal | - |
De grenzen verschillen, maar zijn niet volledig gescheiden: chroom kan beide halen op 0,15% en mangaan op 0,10%. Deze nauwe overlap maakt de legeringen niet uitwisselbaar. Elke dubbele certificering moet voldoen aan alle eisen voor samenstelling, mechanische eigenschappen en productnorm.
Mechanische eigenschappen: het gat van 25% in rekgrens
De grenzen zijn EN 485-2-waarden voor plaat in de band van 1,5–3,0 mm, waar het grootste deel van dit ras wordt gekocht. Enkelvoudige waarden zijn minima; bereiken zijn trekvensters.
| Temper | Treksterkte Rm (MPa) | 0,2% rekgrens Rp0,2 (MPa) |
|---|---|---|
| O | 160–200 | ≥60 |
| H22 | 190–230 | ≥120 |
| H24 | 210–250 | ≥140 |
| H26 | 230–270 | ≥170 |
| H32 | 190–230 | ≥120 |
| H34 | 210–250 | ≥140 |
| H36 | 230–270 | ≥170 |
| H38 | ≥255 | ≥200 |
Voor de hier vergeleken H32-condities zijn de vermelde minimum vloeigrenzen 120 MPa voor 5251 volgens EN 485-2 en 160 MPa voor 5052 volgens ASTM B209. Dat is een verschil van 25% tussen deze gespecificeerde grenzen, niet voor elk product. Een ontwerp dat 160 MPa vereist, kan niet vertrouwen op materiaal dat slechts tot 120 MPa is gegarandeerd. Controleer de exacte normeditie en dikte vóór vervanging.
Vervang H2x niet door H3x zonder goedkeuring. H22 is koudvervormd en vervolgens gedeeltelijk gegloeid; H32 is koudvervormd en vervolgens gestabiliseerd. Overeenkomende waarden in deze tabel maken de verwerking nog niet identiek. Beide moeten voldoen aan de eisen van de bestelde norm. Lever de temper die op de tekening staat vermeld.
De norm verandert de acceptatiegrenzen. De eisen van EN en AS/NZS kunnen verschillen voor dezelfde legering en temper. Een resultaat kan voor de ene specificatie slagen en voor de andere falen. Vermeld de normeditie en dikte in de aanvraag en vraag expliciet naar de vloeigrenseis die in uw ontwerp is gebruikt.
Vervorming en keuze van hardheid
Controleer bij de keuze van een vormtemper zowel de rek als de sterkte. In dezelfde band van 1,5–3,0 mm garandeert EN 485-2 ≥16% bij O, ≥8% bij H22 en H32, ≥6% bij H24 en H34, ≥5% bij H26 en H36, en ≥3% bij H28 en H38.
O is geschikt voor dieptrekken en rolvormen; H22 en H24 behouden vorm zonder zwaar omvormen; H32 is de werkpaard-temper, kwarthard, gestabiliseerd, met het breedste diktebereik; H34 voegt 20 MPa vloeigrens toe tegen een reële kostenpost in rek; H36 en H38 laten weinig anders over dan knippen en buigen met ruime radius.
De onderstaande buigradii zijn aanbevelingen, geen garanties; t betekent plaatdikte. Bevestig de oriëntatie van de buiglijn ten opzichte van de walsrichting voordat u ze gebruikt.
| Temper | 0,4 mm | 0,8 mm | 1,6 mm | 3,2 mm |
|---|---|---|---|---|
| O | 0t | 0t | 0t | ½t |
| H32 | 0t | 0t | 1t | 1½t |
| H34 | 0t | 1t | 1½t | 2t |
| H36 | 1t | 1t | 1½t | 2½t |
| H38 | 1t | 1½t | 2½t | 3t |
De werkelijke buiglimieten zijn afhankelijk van de oriëntatie van de buiglijn, de staat van het gereedschap, de matrijsbreedte en de geleverde temper. H22 en H32 kunnen zich anders gedragen ondanks vergelijkbare sterktewaarden. Test voor krappe buigingen eerst een strip van het materiaal met het beoogde gereedschap.
Corrosie en bedrijfstemperatuur
5251 heeft een goede weerstand tegen zeewater, zoutnevel en atmosferische blootstelling. Controleer de werkelijke omgeving voordat u besluit of een beschermende afwerking nodig is.
Hoog-magnesium 5xxx-legeringen kunnen bij langdurige blootstelling aan verhoogde temperatuur magnesiumrijke fasen langs korrelgrenzen vormen, waardoor de weerstand tegen interkristallijne corrosie en spanningscorrosie afneemt. Dit verklaart de voorzichtigheid rond langdurig gebruik boven 65 °C. Met niet meer dan 2,4% Mg is 5251 minder gevoelig voor dit mechanisme, maar de toegestane temperatuur hangt nog steeds af van sterkte, lasdraad en bedrijfsomstandigheden. H116 of H321 neemt het hoogtetemperatuurrisico in 5083 niet weg.
Vergelijk voor continu onderdompeling de corrosie-eisen en testgegevens voordat u gespecificeerd 5083 vervangt door 5251. Het magnesiumgehalte alleen stelt geen gelijkwaardigheid vast.
Keur voor een uniform decoratief anodiseerresultaat eerst een monster goed. Samenstelling, oppervlaktegesteldheid en verwerking beïnvloeden het uiterlijk. Overweeg 5005 of 1050 als het resultaat ongeschikt is.
Lassen: de keuze van toevoegmateriaal die verkeerd wordt geciteerd
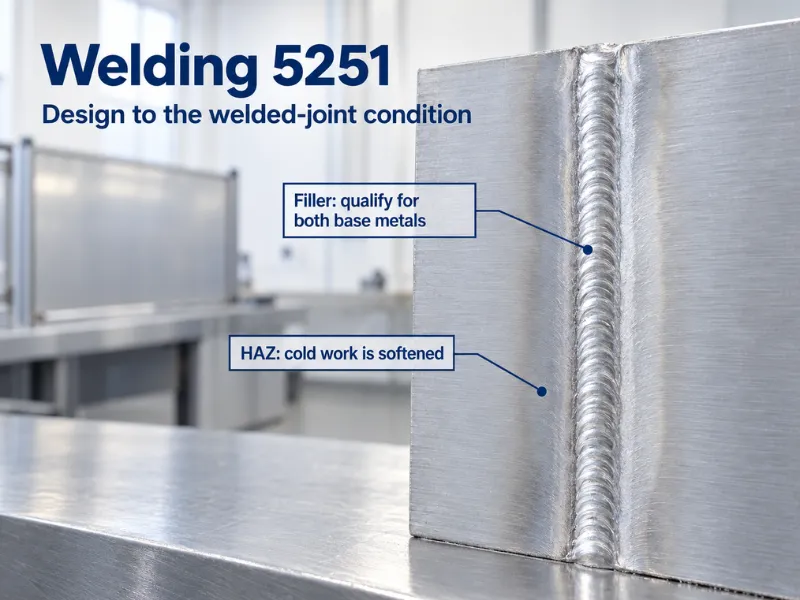
5251 laat zich goed lassen met GMAW en GTAW, en de keuze van toevoegmateriaal is beperkter dan de meeste datasheets suggereren.
5356 wordt vaak aanbevolen voor 5251-op-5251-verbindingen en sommige verbindingen tussen verschillende legeringen. Bevestig de geschiktheid voor beide basismetalen en de bedrijfsomstandigheden; de samenstelling verschilt van 5251.
4043 kan geschikt zijn voor bepaalde verbindingen tussen 5251 en legeringen met lager magnesiumgehalte of zonder magnesium. Beslis niet op basis van de legeringsfamilie alleen: controleer de lasdraadrichtlijnen voor het exacte paar basismetalen en kwalificeer de procedure. Het is niet automatisch ongeschikt alleen omdat beide delen van 5251 zijn.
Lassen maakt koudvervormd materiaal in de warmte-beïnvloede zone zachter, en warmtebehandeling kan die versterking niet herstellen. Gebruik de toepasselijke ontwerpwaarden voor gelaste verbindingen, niet de sterkte van niet-gelast H-temper-materiaal.
5251 vs 5052, 5754 en 5083
| Legeringssoort | 5251 | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Standaard | EN 485-2, AS/NZS 1734 | ASTM B209, EN 485-2 | ASTM B209, EN 485-2 | ASTM B209, B928 |
| Mg (%) | 1.70–2.40 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Cr (%) | 0,15 max | 0.15–0.35 | 0,30 max | 0.05–0.25 |
| H32 rekgrens minimum (MPa) | 120 (EN, bovenstaande condities) | 160 (B209, bovenstaande condities) | Controleer norm en dikte | Controleer norm en dikte |
| Maritieme tempers | Niet van toepassing | Niet van toepassing | Niet van toepassing | H116, H321 |
| ASTM B209-rij | Nee | Ja | Ja | Ja |
Tegen 5052, controleer eerst de gespecificeerde legering en norm. Een tekening die B209 5052 vereist, kan niet worden vervuld met 5251 zonder goedgekeurde wijziging. Evenzo vereist het vervangen van gespecificeerd 5251 door 5052-H32 goedkeuring en controle van sterkte-, vorm- en corrosie-eisen.
Tegen 5754, verschillen de magnesiumbereiken: 5251 is 1,70–2,40%, terwijl 5754 2,6–3,6% is. Beide kunnen geschikt zijn voor gelast plaatwerk, maar zijn geen automatische vervangers. Vergelijk de normeisen bij de bestelde temper en dikte en verifieer het geleverde materiaal daartegen. Elke legeringswijziging vereist ontwerp- en lasbeoordeling.
Tegen 5083 er is geen vergelijking bij onderdompelingsdienst. Waar een tekening een corrosiegecontroleerde maritieme temper voorschrijft, 5083 is de kwaliteit die er een heeft.
Go / No-Go, en waar 5251 wordt gebruikt
Go wanneer 5251 voldoet aan de tekening, de materiaalnorm en de goedgekeurde fabricageprocedure. Controleer voor gevormde of gelaste samenstellingen de werkelijke belasting, corrosieblootstelling en temperatuur. Laag magnesium vermindert één sensitizatierisico; het bepaalt niet de temperatuurclassificatie van de samenstelling. Beoordeel voor langdurig warm gebruik zowel de lasdraad als de plaat: 5356 kan een hoog-magnesium lasafzetting introduceren.
No-go wanneer 5251 buiten de gespecificeerde productnorm valt, de gekozen temper de vereiste vloeigrens niet kan garanderen, of een vereiste mariene corrosietemper niet beschikbaar is. Keur voor decoratief anodiseren eerst een monster goed voordat u zich vastlegt.
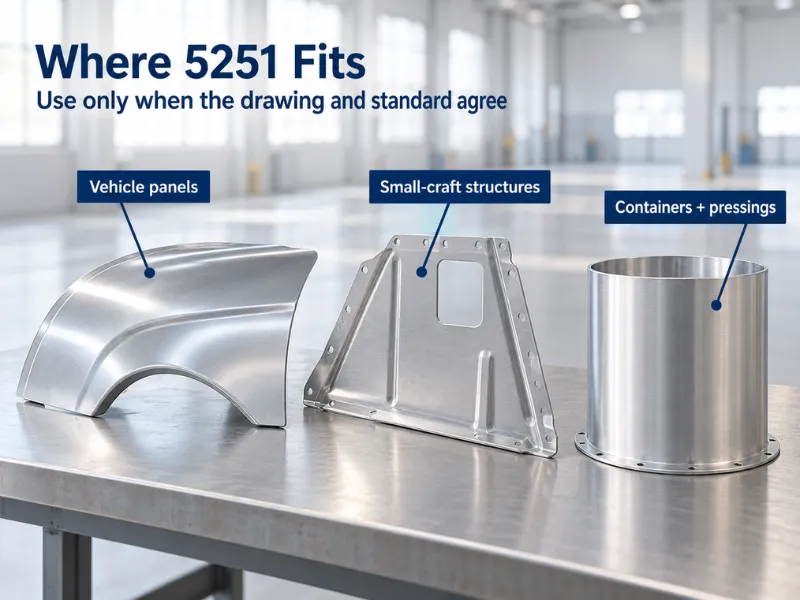
Typische toepassingen zijn rompen en bovenbouwen van kleine vaartuigen, voertuigpanelen, silo's, containers en architectonische persdelen. Met 2,69 g/cm³ weegt het bij gelijk volume ongeveer een derde van staal. Dit gewichtsvoordeel bepaalt niet de draagcapaciteit; structurele onderdelen vereisen nog steeds ontwerpcontroles.
Specificeren en inkopen van 5251
Neem deze vier eisen op in uw bestelling:
- Noem de norm, niet alleen de legering. “5251-H32 volgens EN 485-2” laat niets te interpreteren over; “5251-H32” alleen staat een certificaat toe volgens een norm met andere limieten.
- Vermeld de rekgrens die u nodig hebt. Als het ontwerp 160 MPa vereist, vermeld dit dan en controleer welke temper dit garandeert. Het hier vermelde H32-minimum doet dat niet.
- Benoem de temper precies. H22 en H32 zijn niet uitwisselbaar, zelfs niet waar de tabelwaarden overeenkomen.
- Eis EN 10204 3.1. Dat certificaat bevat de werkelijke analyse en mechanische resultaten van de warmte, ondertekend bij de producerende walserij, en laat u het metaal controleren tegen de limieten die u hebt gespecificeerd.
Wij walsen 5251 plaat en coil in O, H22, H24, H32, H34 en H38, en snijden plaat op maat volgens uw tekening; onze 5251 aluminium plaat en coil pagina vermeldt de diktes en breedtes die wij produceren. Vraag ons voor niet-voorraadmaten en tempers de productiemogelijkheden en levertijd te bevestigen, doorgaans 10–60 dagen bij kleine MOQ-series. Bevestig voor staaf, buis of draad de toepasselijke productnorm en vereiste eigenschappen in plaats van plaatwaarden toe te passen.
Conclusie
5251 en 5052 hebben verschillende samenstellingsgrenzen en kunnen niet als automatische vervangers worden behandeld. Hun gegarandeerde sterkte is ook afhankelijk van norm, temper en dikte. Specificeer 5251 volgens een toepasselijke productnorm, controleer vorm- en bedrijfseisen en verkrijg goedkeuring voor vervangingen. Het lage magnesiumgehalte vermindert het sensitizatierisico van hoog magnesium, maar neemt temperatuur- of lascontroles niet weg.
Wij leveren 5251 volgens de toepasselijke norm die voor uw bestelling is overeengekomen, met de temper en het minimum vloeigrens vermeld op de bestelling en een 3.1-certificaat met de werkelijke resultaten van die warmte.
Stuur uw tekening met het normnummer, de temper en de vereiste rekgrens, en wij bevestigen of 5251 het juiste antwoord is of dat 5754 u daar met minder papierwerk brengt.
Veelgestelde vragen
Is 5251 hetzelfde als 5052?
Nee. De samenstellingsgrenzen verschillen, hoewel ze overlappen bij de chroom- en mangaangrenzen. Alleen overeenkomende chemie stelt geen gelijkwaardigheid vast. Controleer de gespecificeerde norm, temper, dikte en mechanische eisen vóór vervanging.
Waarom staat 5251 niet in ASTM B209?
Productnormen vermelden geselecteerde legeringen en tempers; registratie alleen garandeert geen opname. 5251 is gespecificeerd in EN 485 en AS/NZS 1734 in plaats van B209. Als B209 vereist is, beoordeel een gedekte legering zoals 5052 of 5754 en verkrijg goedkeuring voor vervanging.
Welke lasdraad moet ik gebruiken voor 5251?
5356 is een gangbare optie. Afhankelijk van beide basismetalen en bedrijfseisen kan 4043 ook geschikt zijn. Controleer de lasdraadrichtlijnen voor de exacte verbinding en bevestig de keuze via procedurekwalificatie, vooral voor verschillende legeringen of gebruik bij verhoogde temperatuur.
What is the lead time and minimum order for 5251 sheet?
Low-MOQ custom runs are available; stock gauges move faster. Typical lead time is 10–60 days depending on gauge, width and temper, and every order ships with an MTC.






