


5251-Aluminium ist eine Blech- und Plattenlegierung mit 2% Magnesium und 0,3% Mangan, registriert von der Aluminum Association und spezifiziert in EN 485 und AS/NZS 1734 — sie hat jedoch keine Zeile in ASTM B209. Geben Sie in der Bestellung die anwendbare EN- oder AS/NZS-Norm an, damit der Lieferant weiß, welche Festigkeitsgrenzen einzuhalten sind.
5251 wird manchmal anstelle von 5052 angeboten, ist aber nicht automatisch austauschbar. Die Zusammensetzungsgrenzen unterscheiden sich, und die Streckgrenzenanforderungen hängen von Norm, Zustand und Dicke ab.
Was 5251 ist und wo die Norm es festlegt
5251 ist eine nicht aushärtbare Aluminium-Magnesium-Legierung, bezeichnet als EN AW-5251 und AlMg2 in der älteren deutschen und ISO-Notation. Sie liegt im Magnesiumgehalt über 5005 und unter 5052 und gewinnt Festigkeit durch Magnesium in fester Lösung und durch Kaltverfestigung. Die Zusammensetzung ist festgelegt durch EN 573-3, die mechanischen Eigenschaften für Blech, Band und Platte durch EN 485-2, mit AS/NZS 1734 in Australien und Neuseeland verwendet. BS 1470 führte sie historisch und ist zurückgezogen; ASTM B209 listet sie nicht auf.
Eine nordamerikanische Zeichnung, die ASTM B209 5052 angibt, kann nicht mit 5251 erfüllt werden, und ein Zertifikat mit der Überschrift “5251 nach ASTM B209” beschreibt eine Spezifikation, die nicht existiert.
Chemische Zusammensetzung: Wie sich 5251 von 5052 unterscheidet
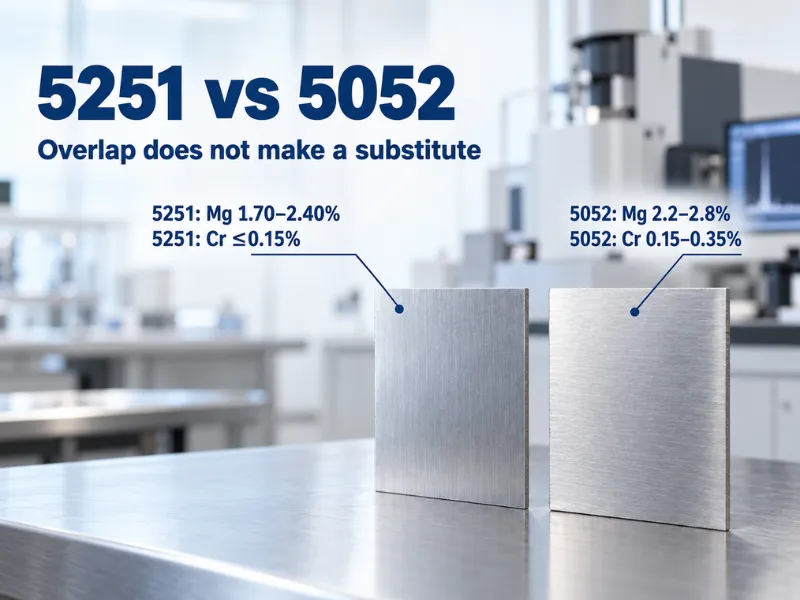
Die Grenzwerte sind EN 573-3-Werte, mit 5052 daneben, weil das der Vergleich ist, nach dem Käufer fragen.
| Element | 5251 (EN 573-3) | 5052 (ASTM B209) | Was die Zahl bewirkt |
|---|---|---|---|
| Mg | 1.70–2.40 | 2.2–2.8 | Legt Festigkeit und Salzwasserbeständigkeit fest |
| Mn | 0.10–0.50 | 0,10 max | Verfeinert das Korn, verlangsamt die Erweichung in der Wärmeeinflusszone |
| Cr | 0,15 max | 0.15–0.35 | Kontrolliert Kornwachstum und Spannungsrisskorrosionsempfindlichkeit |
| Fe | 0,50 max. | 0,40 max. | Verunreinigung; niedriger ist besser für die Duktilität |
| Si | 0,40 max. | 0,25 max | Verunreinigung |
| Cu | 0,15 max | 0,10 max | Verunreinigung; niedrig gehalten für die Korrosionsbeständigkeit |
| Zn | 0,15 max | 0,10 max | Verunreinigung |
| Ti | 0,15 max | Grenzwerte für andere Elemente prüfen | Kann als Kornfeinungsmittel wirken |
| Andere | Je 0,05 / insgesamt 0,15 | Je 0,05 / insgesamt 0,15 | — |
Die Grenzwerte unterscheiden sich, sind aber nicht vollständig getrennt: Chrom kann beide bei 0,15% erfüllen, und Mangan bei 0,10%. Diese enge Überschneidung macht die Sorten nicht austauschbar. Jede Doppelzertifizierung muss alle Anforderungen an Zusammensetzung, Mechanik und Produktnorm erfüllen.
Mechanische Eigenschaften: Die 25%-Lücke bei der Dehngrenze
Die Grenzwerte sind EN 485-2-Werte für Blech im Band 1,5–3,0 mm, wo der größte Teil dieser Sorte gekauft wird. Einzelwerte sind Mindestwerte; Bereiche sind Zugfestigkeitsfenster.
| Temperament | Zugfestigkeit Rm (MPa) | 0,2%-Dehngrenze Rp0,2 (MPa) |
|---|---|---|
| O | 160–200 | ≥60 |
| H22 | 190–230 | ≥120 |
| H24 | 210–250 | ≥140 |
| H26 | 230–270 | ≥170 |
| H32 | 190–230 | ≥120 |
| H34 | 210–250 | ≥140 |
| H36 | 230–270 | ≥170 |
| H38 | ≥255 | ≥200 |
Für die hier verglichenen H32-Zustände betragen die aufgeführten Mindeststreckgrenzen 120 MPa für 5251 nach EN 485-2 und 160 MPa für 5052 nach ASTM B209. Das ist ein Unterschied von 25% zwischen diesen spezifizierten Grenzwerten, nicht bei jedem Produkt. Ein Auslegung, die 160 MPa erfordert, kann sich nicht auf Material verlassen, das nur auf 120 MPa garantiert ist. Prüfen Sie die genaue Normausgabe und Dicke vor der Substitution.
H2x nicht ohne Genehmigung durch H3x ersetzen. H22 ist kaltverfestigt und anschließend teilgeglüht; H32 ist kaltverfestigt und anschließend stabilisiert. Übereinstimmende Werte in dieser Tabelle machen ihre Verarbeitung nicht identisch. Beide müssen die Anforderungen der bestellten Norm erfüllen. Liefern Sie den auf der Zeichnung genannten Zustand.
Die Norm ändert die Abnahmegrenzen. EN- und AS/NZS-Anforderungen können für dieselbe Legierung und denselben Zustand unterschiedlich sein. Ein Ergebnis kann eine Spezifikation bestehen und eine andere nicht bestehen. Geben Sie in der Anfrage die Normausgabe und Dicke an und fordern Sie ausdrücklich die in Ihrer Auslegung verwendete Streckgrenzenanforderung an.
Umformung und Härtewahl
Prüfen Sie bei der Auswahl eines Umformzustands neben der Festigkeit auch die Dehnung. Im selben Band von 1,5–3,0 mm garantiert EN 485-2 ≥16% bei O, ≥8% bei H22 und H32, ≥6% bei H24 und H34, ≥5% bei H26 und H36 und ≥3% bei H28 und H38.
O eignet sich für Tiefziehen und Rollformen; H22 und H24 halten die Form ohne starke Umformung; H32 ist der Allrounder, viertelhart, stabilisiert, mit der größten Dickenvielfalt; H34 fügt 20 MPa Streckgrenze hinzu bei echten Einbußen bei der Dehnung; H36 und H38 lassen kaum mehr als Scheren und Biegen mit großzügigem Radius zu.
Die unten angegebenen Biegeradien sind Empfehlungen, keine Garantien; t bedeutet Blechdicke. Bestätigen Sie die Ausrichtung der Biegelinie relativ zur Walzrichtung, bevor Sie sie verwenden.
| Temperament | 0,4 mm | 0,8 mm | 1,6 mm | 3,2 mm |
|---|---|---|---|---|
| O | 0t | 0t | 0t | ½t |
| H32 | 0t | 0t | 1t | 1½t |
| H34 | 0t | 1t | 1½t | 2t |
| H36 | 1t | 1t | 1½t | 2½t |
| H38 | 1t | 1½t | 2½t | 3t |
Die tatsächlichen Biegegrenzen hängen von der Ausrichtung der Biegelinie, dem Werkzeugzustand, der Matrizenbreite und dem gelieferten Zustand ab. H22 und H32 können sich trotz ähnlicher Festigkeitswerte unterschiedlich verhalten. Testen Sie für enge Biegungen zunächst einen Streifen des Materials mit dem vorgesehenen Werkzeug.
Korrosion und Einsatztemperatur
5251 hat eine gute Beständigkeit gegen Meerwasser, Salznebel und atmosphärische Exposition. Prüfen Sie die tatsächliche Umgebung, bevor Sie entscheiden, ob eine Schutzbeschichtung erforderlich ist.
Hochmagnesiumhaltige 5xxx-Legierungen können bei längerer Hochtemperaturexposition magnesiumreiche Phasen entlang der Korngrenzen bilden, was die Beständigkeit gegen interkristalline Korrosion und Spannungsrisskorrosion verringert. Dies erklärt die Vorsicht bei dauerhaftem Einsatz über 65 °C. Mit nicht mehr als 2,4% Mg ist 5251 weniger anfällig für diesen Mechanismus, aber seine zulässige Temperatur hängt weiterhin von Festigkeit, Schweißzusatz und Einsatzbedingungen ab. H116 oder H321 beseitigt das Hochtemperaturrisiko in 5083 nicht.
Vergleichen Sie für Daueruntertauchen die Korrosionsanforderungen und Testdaten, bevor Sie spezifiziertes 5083 durch 5251 ersetzen. Der Magnesiumgehalt allein begründet keine Gleichwertigkeit.
Für eine gleichmäßige dekorative eloxierte Oberfläche zunächst ein Muster freigeben. Zusammensetzung, Oberflächenzustand und Verarbeitung beeinflussen das Aussehen. Erwägen Sie 5005 oder 1050, wenn das Ergebnis ungeeignet ist.
Schweißen: Die Zusatzwerkstoffwahl, die häufig falsch zitiert wird
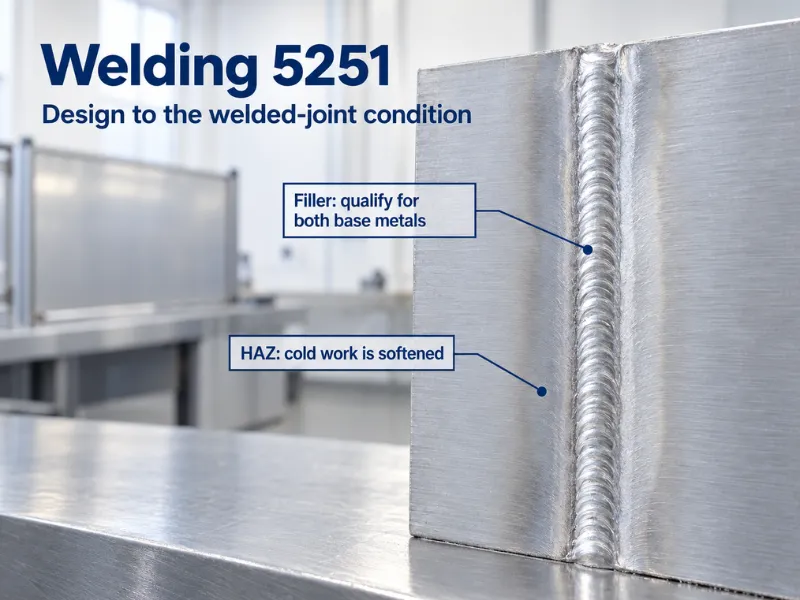
5251 lässt sich gut mittels GMAW und GTAW schweißen, und die Zusatzwerkstoffwahl ist enger als die meisten Datenblätter implizieren.
5356 wird üblicherweise für 5251-auf-5251-Verbindungen und einige Mischlegierungsverbindungen empfohlen. Bestätigen Sie die Eignung für beide Grundmetalle und die Einsatzbedingungen; seine Zusammensetzung unterscheidet sich von 5251.
4043 kann für bestimmte Verbindungen zwischen 5251 und magnesiumärmeren oder magnesiumfreien Legierungen geeignet sein. Entscheiden Sie nicht allein nach der Legierungsfamilie: Prüfen Sie die Zusatzwerkstoffempfehlung für das genaue Grundmetallpaar und qualifizieren Sie das Verfahren. Es ist nicht automatisch ungeeignet, nur weil beide Teile aus 5251 sind.
Schweißen erweicht kaltverfestigtes Material in der wärmebeeinflussten Zone, und eine Wärmebehandlung kann diese Verfestigung nicht wiederherstellen. Verwenden Sie die geltenden Auslegungswerte für Schweißverbindungen, nicht die Festigkeit des ungeschweißten H-Zustands.
5251 vs. 5052, 5754 und 5083
| Legierungssorte | 5251 | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Standard | EN 485-2, AS/NZS 1734 | ASTM B209, EN 485-2 | ASTM B209, EN 485-2 | ASTM B209, B928 |
| Mg (1 TP3T) | 1.70–2.40 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Cr (%) | 0,15 max | 0.15–0.35 | 0,30 max. | 0.05–0.25 |
| H32 Streckgrenze Minimum (MPa) | 120 (EN, oben genannte Bedingungen) | 160 (B209, oben genannte Bedingungen) | Norm und Dicke prüfen | Norm und Dicke prüfen |
| Marinezustände | Nicht zutreffend | Nicht zutreffend | Nicht zutreffend | H116, H321 |
| ASTM-B209-Zeile | Nein | Ja | Ja | Ja |
Against 5052, Prüfen Sie zuerst die spezifizierte Legierung und Norm. Eine Zeichnung, die B209 5052 verlangt, kann ohne genehmigte Änderung nicht mit 5251 erfüllt werden. Ebenso erfordert der Ersatz von spezifiziertem 5251 durch 5052-H32 eine Genehmigung und Prüfungen der Festigkeits-, Umform- und Korrosionsanforderungen.
Against 5754, unterscheiden sich die Magnesiumbereiche: 5251 ist 1,70–2,40%, während 5754 2,6–3,6% beträgt. Beide können für geschweißte Blecharbeiten geeignet sein, sind aber keine automatischen Substitute. Vergleichen Sie die Normanforderungen beim bestellten Zustand und bei der bestellten Dicke und überprüfen Sie dann das gelieferte Material gegen diese. Jede Legierungsänderung erfordert eine Überprüfung von Auslegung und Schweißtechnik.
Against 5083 gibt es keinen Vergleich im Immersionsdienst. Wo eine Zeichnung einen korrosionsgesteuerten Marinezustand verlangt, 5083 ist die Güte, die einen hat.
Go / No-Go, und wo 5251 verwendet wird
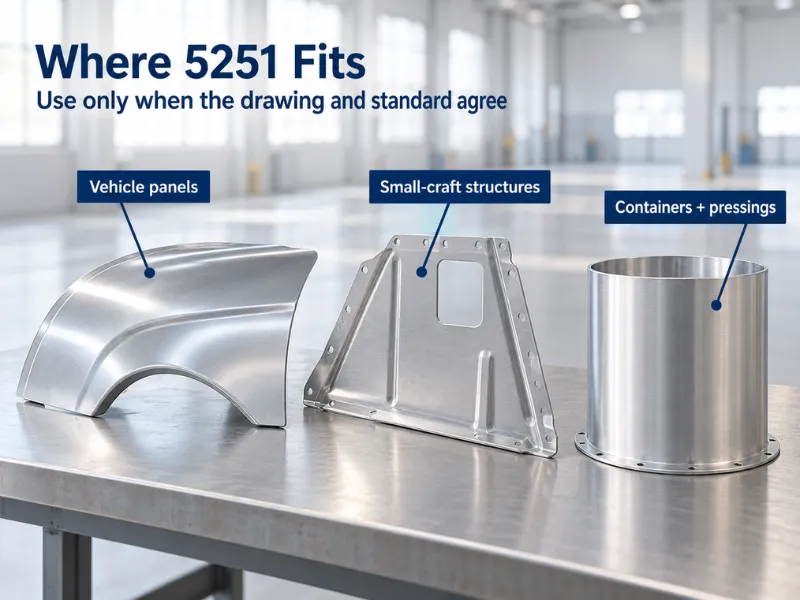
Go wenn 5251 die Zeichnung, die Materialnorm und das genehmigte Fertigungsverfahren erfüllt. Prüfen Sie bei umgeformten oder geschweißten Baugruppen die tatsächliche Belastung, Korrosionsexposition und Temperatur. Niedriger Magnesiumgehalt verringert ein Sensibilisierungsrisiko; er legt nicht die Temperaturbewertung der Baugruppe fest. Für längeren Heißbetrieb überprüfen Sie sowohl den Schweißzusatz als auch das Blech: 5356 kann eine hochmagnesiumhaltige Schweißraupe einbringen.
No-go wenn 5251 außerhalb der spezifizierten Produktnorm liegt, der gewählte Zustand die erforderliche Streckgrenze nicht garantieren kann oder ein erforderlicher Meereskorrosionszustand nicht verfügbar ist. Für dekoratives Eloxieren vor der Festlegung ein Muster freigeben.
Typische Anwendungen umfassen Rümpfe und Aufbauten von Kleinfahrzeugen, Fahrzeugpaneele, Silos, Container und Architekturpresslinge. Mit 2,69 g/cm³ wiegt es bei gleichem Volumen etwa ein Drittel von Stahl. Dieser Gewichtsvorteil begründet keine Tragfähigkeit; Strukturteile erfordern weiterhin Auslegungsprüfungen.
Spezifizieren und Beschaffen von 5251
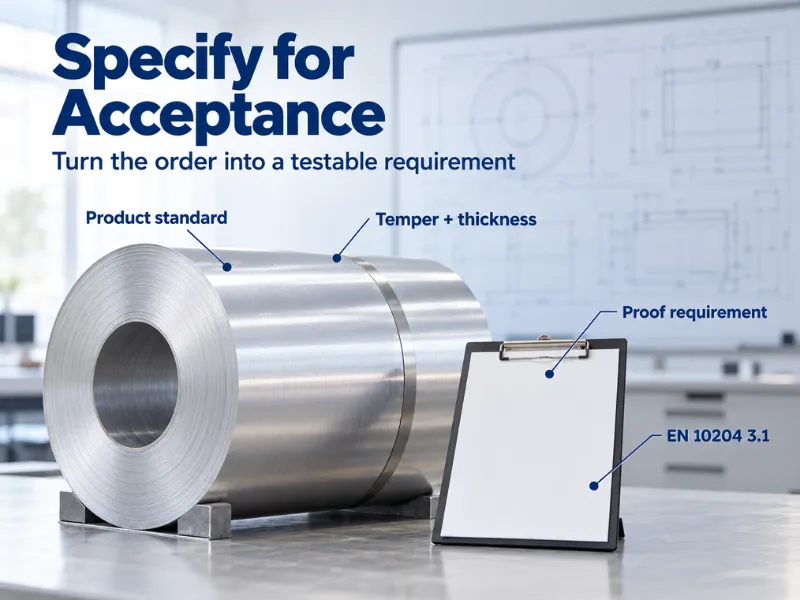
Nehmen Sie diese vier Anforderungen in Ihre Bestellung auf:
- Benennen Sie die Norm, nicht nur die Legierung. “5251-H32 nach EN 485-2” lässt nichts zu interpretieren; “5251-H32” allein erlaubt ein Zertifikat nach einer Norm mit abweichenden Grenzwerten.
- Geben Sie die benötigte Streckgrenze an. Wenn die Auslegung 160 MPa erfordert, geben Sie dies an und prüfen Sie, welcher Zustand dies garantiert. Das hier aufgeführte H32-Minimum tut dies nicht.
- Benennen Sie den Zustand präzise. H22 und H32 sind nicht austauschbar, selbst wo die Tabellenwerte übereinstimmen.
- Fordern Sie EN 10204 3.1. Dieses Zertifikat enthält die tatsächliche Analyse und die mechanischen Ergebnisse der Schmelze, unterzeichnet im Herstellwerk, und ermöglicht es Ihnen, das Metall gegen die von Ihnen spezifizierten Grenzwerte zu prüfen.
Wir walzen 5251-Blech und -Coil in O, H22, H24, H32, H34 und H38 und schneiden Platten nach Ihrer Zeichnung; unsere 5251 Aluminiumblech und -Coil Seite enthält die Dicken und Breiten, die wir fertigen. Für Nicht-Lagerabmessungen und -zustände bitten Sie uns, Produktionsoptionen und Lieferzeit zu bestätigen, typischerweise 10–60 Tage bei Kleinmengen. Für Stangen, Rohre oder Drähte bestätigen Sie die anwendbare Produktnorm und die erforderlichen Eigenschaften, anstatt Blechwerte anzuwenden.
Schlussfolgerung
5251 und 5052 haben unterschiedliche Zusammensetzungsgrenzen und können nicht als automatische Substitute behandelt werden. Ihre garantierte Festigkeit hängt auch von Norm, Zustand und Dicke ab. Spezifizieren Sie 5251 nach einer anwendbaren Produktnorm, prüfen Sie Umform- und Einsatzanforderungen und holen Sie die Genehmigung für Substitutionen ein. Sein niedriger Magnesiumgehalt verringert das Sensibilisierungsrisiko durch hohen Magnesiumgehalt, beseitigt aber nicht die Temperatur- oder Schweißprüfungen.
Wir liefern 5251 nach der für Ihre Bestellung vereinbarten anwendbaren Norm, mit dem Zustand und der Mindeststreckgrenze auf der Bestellung vermerkt und einem 3.1-Zertifikat mit den tatsächlichen Ergebnissen dieser Schmelze.
Senden Sie Ihre Zeichnung mit der Normnummer, dem Zustand und der erforderlichen Streckgrenze, und wir bestätigen, ob 5251 die richtige Antwort ist oder ob 5754 Sie mit weniger Papierkram dorthin bringt.
Häufig gestellte Fragen
Ist 5251 dasselbe wie 5052?
Nein. Die Zusammensetzungsgrenzen unterscheiden sich, obwohl sie sich an den Chrom- und Mangangrenzen überschneiden. Übereinstimmende Chemie allein begründet keine Gleichwertigkeit. Prüfen Sie die spezifizierte Norm, den Zustand, die Dicke und die mechanischen Anforderungen vor der Substitution.
Warum ist 5251 nicht in ASTM B209?
Produktnormen listen ausgewählte Legierungen und Zustände auf; eine Registrierung allein gewährleistet nicht die Aufnahme. 5251 ist in EN 485 und AS/NZS 1734 spezifiziert, nicht in B209. Wenn B209 erforderlich ist, bewerten Sie eine abgedeckte Legierung wie 5052 oder 5754 und holen Sie die Substitutionsgenehmigung ein.
Welchen Schweißdraht sollte ich für 5251 verwenden?
5356 ist eine gängige Option. Abhängig von beiden Grundmetallen und den Einsatzanforderungen kann auch 4043 geeignet sein. Prüfen Sie die Zusatzwerkstoffempfehlung für die genaue Verbindung und bestätigen Sie die Auswahl durch Verfahrensqualifizierung, insbesondere bei Mischlegierungen oder Hochtemperatureinsatz.
Wie sind die Lieferzeit und die Mindestbestellmenge für 5251-Blech?
Kundenspezifische Kleinserien mit niedriger MOQ sind verfügbar; Lagerabmessungen sind schneller lieferbar. Die typische Lieferzeit beträgt 10–60 Tage je nach Dicke, Breite und Zustand, und jede Bestellung wird mit einem MTC geliefert.






