


L'alluminio 5251 è una lega in lamiera e piastra con 2% di magnesio e 0,3% di manganese, registrata dall'Aluminum Association e specificata nelle norme EN 485 e AS/NZS 1734 — ma non ha alcuna riga nell'ASTM B209. Indicare la norma EN o AS/NZS applicabile nell'ordine, in modo che il fornitore sappia quali limiti di resistenza deve rispettare.
Il 5251 viene talvolta offerto al posto del 5052, ma non è automaticamente intercambiabile. I limiti di composizione differiscono e i requisiti di resistenza allo snervamento dipendono dalla norma, dallo stato di fornitura e dallo spessore.
Cos'è il 5251 e dove lo fissa la norma
Il 5251 è una lega alluminio-magnesio non trattabile termicamente, designata EN AW-5251 e AlMg2 nella vecchia notazione tedesca e ISO. Si colloca sopra il 5005 e sotto il 5052 per contenuto di magnesio, e acquista resistenza dal magnesio in soluzione solida e dall'incrudimento a freddo. La composizione è fissata da 1060-O (Ricotto), le proprietà meccaniche per lamiera, nastro e piastra da EN 485-2, con AS/NZS 1734 utilizzata in Australia e Nuova Zelanda. BS 1470 la includeva storicamente ed è ritirata; ASTM B209 non la elenca.
Un disegno nordamericano che cita ASTM B209 5052 non può essere soddisfatto con il 5251, e un certificato intestato “5251 secondo ASTM B209” descrive una specifica che non esiste.
Composizione chimica: come il 5251 differisce dal 5052
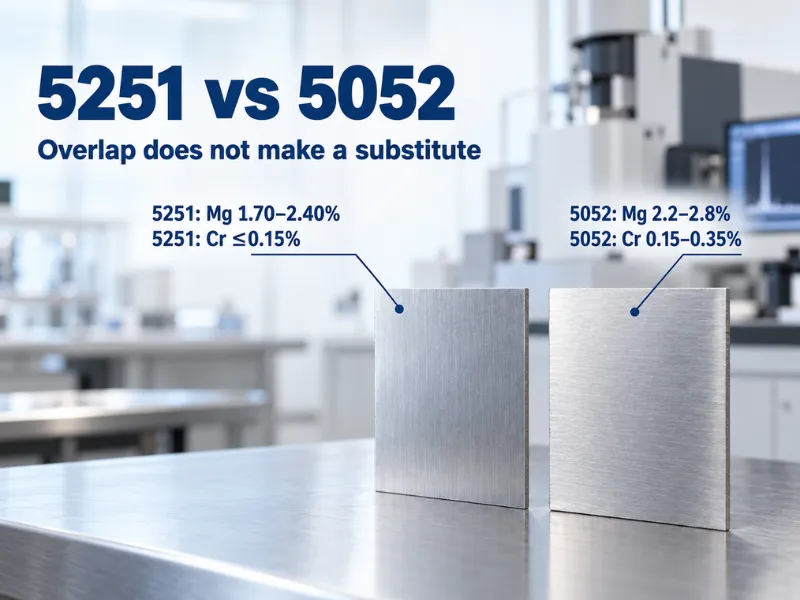
I limiti sono valori EN 573-3, con il 5052 a fianco perché è il confronto che i compratori richiedono.
| Elemento | 5251 (EN 573-3) | 5052 (ASTM B209) | Cosa fa il numero |
|---|---|---|---|
| Mg | 1.70–2.40 | 2.2–2.8 | Determina resistenza e prestazioni in acqua salata |
| Mn | 0.10–0.50 | 0,10 max | Affina il grano, rallenta l'addolcimento nella zona saldata |
| Cr | 0,15 max | 0.15–0.35 | Controlla la crescita del grano e la sensibilità alla corrosione sotto sforzo |
| Fe | 0,50 max | 0,40 max | Impurezza; più basso è meglio per la duttilità |
| Si | 0,40 max | 0,25 max | Impurezza |
| Cu | 0,15 max | 0,10 max | Impurezza; mantenuta bassa per la corrosione |
| Zn | 0,15 max | 0,10 max | Impurezza |
| Ti | 0,15 max | Verificare i limiti degli altri elementi | Può agire come affinante del grano |
| Altri | 0,05 ciascuno / 0,15 totale | 0,05 ciascuno / 0,15 totale | — |
I limiti differiscono, ma non sono completamente separati: il cromo può soddisfare entrambi a 0,15%, e il manganese a 0,10%. Questa ristretta sovrapposizione non rende le leghe intercambiabili. Qualsiasi doppia certificazione deve soddisfare tutti i requisiti di composizione, meccanici e di norma di prodotto.
Proprietà meccaniche: il divario del 25% nella resistenza allo snervamento
I limiti sono valori EN 485-2 per lamiera nella fascia 1,5–3,0 mm, dove viene acquistata la maggior parte di questa qualità. I valori singoli sono minimi; gli intervalli sono finestre di trazione.
| Temperamento | Rm a trazione (MPa) | Snervamento Rp0,2 allo 0,2% (MPa) |
|---|---|---|
| O | 160–200 | ≥60 |
| H22 | 190–230 | ≥120 |
| H24 | 210–250 | ≥140 |
| H26 | 230–270 | ≥170 |
| H32 | 190–230 | ≥120 |
| H34 | 210–250 | ≥140 |
| H36 | 230–270 | ≥170 |
| H38 | ≥255 | ≥200 |
Per le condizioni H32 qui confrontate, i minimi di snervamento elencati sono 120 MPa per il 5251 secondo EN 485-2 e 160 MPa per il 5052 secondo ASTM B209. Si tratta di una differenza del 25% tra questi limiti specificati, non per ogni prodotto. Un progetto che richiede 160 MPa non può affidarsi a materiale garantito solo per 120 MPa. Verificare l'edizione esatta della norma e lo spessore prima della sostituzione.
Non sostituire H2x con H3x senza approvazione. H22 è incrudito e poi parzialmente ricotto; H32 è incrudito e poi stabilizzato. Valori corrispondenti in questa tabella non rendono identica la loro lavorazione. Entrambi devono soddisfare i requisiti della norma ordinata. Fornire lo stato di fornitura indicato sul disegno.
La norma modifica i limiti di accettazione. I requisiti EN e AS/NZS possono differire per la stessa lega e stato di fornitura. Un risultato può superare una specifica e fallire un'altra. Indicare l'edizione della norma e lo spessore nella richiesta, e richiedere esplicitamente il requisito di resistenza allo snervamento utilizzato nel proprio progetto.
Formatura e scelta della tempra
Verificare anche l'allungamento oltre alla resistenza nella scelta di uno stato di fornitura per la formatura. Nella stessa fascia 1,5–3,0 mm la EN 485-2 garantisce ≥16% a O, ≥8% a H22 e H32, ≥6% a H24 e H34, ≥5% a H26 e H36, e ≥3% a H28 e H38.
O è adatto all'imbutitura profonda e alla profilatura a rulli; H22 e H24 mantengono la forma senza formatura severa; H32 è il cavallo di battaglia, quarto duro, stabilizzato, con la più ampia gamma di spessori; H34 aggiunge 20 MPa di snervamento a un costo reale in allungamento; H36 e H38 non lasciano che taglio e piegatura con raggi generosi.
I raggi di piegatura sotto riportati sono raccomandazioni, non garanzie; t indica lo spessore della lamiera. Confermare l'orientamento della linea di piegatura rispetto alla direzione di laminazione prima di utilizzarli.
| Temperamento | 0,4 mm | 0,8 mm | 1,6 mm | 3,2 mm |
|---|---|---|---|---|
| O | 0t | 0t | 0t | ½t |
| H32 | 0t | 0t | 1t | 1½t |
| H34 | 0t | 1t | 1½t | 2t |
| H36 | 1t | 1t | 1½t | 2½t |
| H38 | 1t | 1½t | 2½t | 3t |
I limiti effettivi di piegatura dipendono dall'orientamento della linea di piegatura, dalle condizioni dell'attrezzatura, dalla larghezza della matrice e dallo stato di fornitura consegnato. H22 e H32 possono comportarsi diversamente nonostante valori di resistenza simili. Per piegature strette, provare prima una striscia del materiale con l'attrezzatura prevista.
Corrosione e temperatura di esercizio
Il 5251 ha una buona resistenza all'acqua di mare, alla nebbia salina e all'esposizione atmosferica. Verificare l'ambiente effettivo prima di decidere se è necessaria una finitura protettiva.
Le leghe 5xxx ad alto contenuto di magnesio possono formare fasi ricche di magnesio lungo i bordi del grano durante un'esposizione prolungata ad alta temperatura, riducendo la resistenza alla corrosione intergranulare e alla corrosione sotto sforzo. Questo spiega la cautela per il servizio continuativo sopra i 65 °C. Con non più del 2,4% di Mg, il 5251 è meno suscettibile a questo meccanismo, ma la sua temperatura ammissibile dipende comunque da resistenza, materiale d'apporto per saldatura e condizioni di esercizio. H116 o H321 non eliminano il rischio alle alte temperature nel 5083.
Per l'immersione continua, confrontare i requisiti di corrosione e i dati di prova prima di sostituire il 5083 specificato con il 5251. Il solo contenuto di magnesio non stabilisce l'equivalenza.
Per una finitura anodizzata decorativa uniforme, approvare prima un campione. Composizione, condizioni superficiali e lavorazione influenzano l'aspetto. Considerare 5005 o 1050 se il risultato non è idoneo.
Saldatura: la scelta del materiale d'apporto che viene citata erroneamente
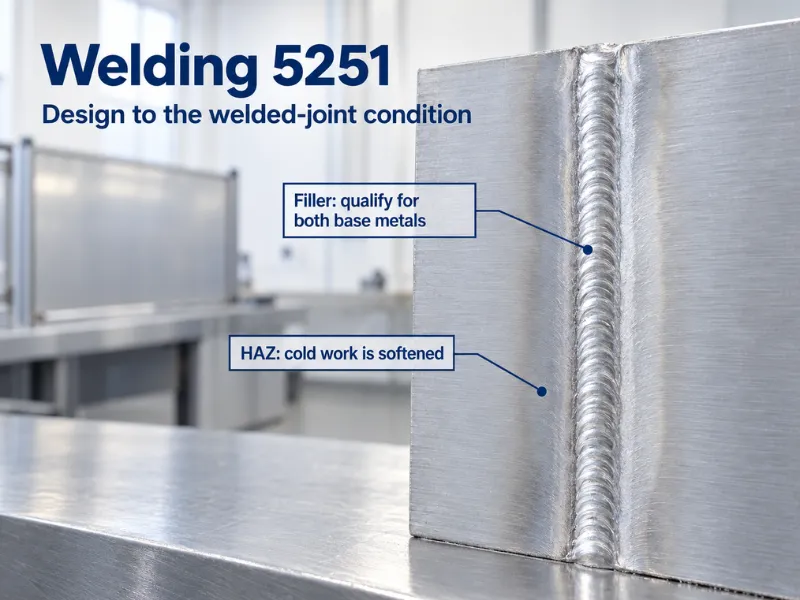
Il 5251 si salda facilmente con GMAW e GTAW, e la scelta del materiale d'apporto è più ristretta di quanto lascino intendere la maggior parte delle schede tecniche.
5356 è comunemente raccomandato per giunti 5251-5251 e per alcuni giunti tra leghe diverse. Confermare l'idoneità per entrambi i metalli base e le condizioni di esercizio; la sua composizione differisce dal 5251.
4043 può essere adatto a determinati giunti tra 5251 e leghe a basso contenuto di magnesio o senza magnesio. Non decidere in base alla sola famiglia di leghe: verificare le indicazioni sul materiale d'apporto per l'esatta coppia di metalli base e qualificare la procedura. Non è automaticamente inadatto solo perché entrambe le parti sono in 5251.
La saldatura rammollisce il materiale incrudito nella zona termicamente alterata, e il trattamento termico non può ripristinare tale incrudimento. Utilizzare i valori di progetto applicabili per giunti saldati, non la resistenza dello stato H non saldato.
5251 vs 5052, 5754 e 5083
| Grado di lega | 5251 | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Standard | EN 485-2, AS/NZS 1734 | ASTM B209, EN 485-2 | ASTM B209, EN 485-2 | ASTM B209, B928 |
| Mg (%) | 1.70–2.40 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Cr (%) | 0,15 max | 0.15–0.35 | 0,30 max | 0.05–0.25 |
| Limite minimo di snervamento H32 (MPa) | 120 (EN, condizioni di cui sopra) | 160 (B209, condizioni di cui sopra) | Verificare norma e spessore | Verificare norma e spessore |
| Stati marini | Non applicabile | Non applicabile | Non applicabile | H116, H321 |
| Riga ASTM B209 | No | Sì | Sì | Sì |
Rispetto a 5052, verificare prima la lega e la norma specificate. Un disegno che richiede B209 5052 non può essere soddisfatto con il 5251 senza una modifica approvata. Analogamente, sostituire il 5251 specificato con 5052-H32 richiede approvazione e verifiche dei requisiti di resistenza, formatura e corrosione.
Rispetto a 5754, gli intervalli di magnesio differiscono: il 5251 è 1,70–2,40%, mentre 5754 è 2,6–3,6%. Entrambi possono essere adatti per lavori su lamiera saldata, ma non sono sostituti automatici. Confrontare i requisiti della norma per lo stato di fornitura e lo spessore ordinati, poi verificare il materiale fornito rispetto ad essi. Qualsiasi cambio di lega richiede una revisione di progetto e di saldatura.
Rispetto a 5083 non c'è confronto in servizio di immersione. Dove un disegno richiede uno stato marino a corrosione controllata, 5083 è il grado che ne dispone uno.
Go / No-Go, e dove viene utilizzato il 5251
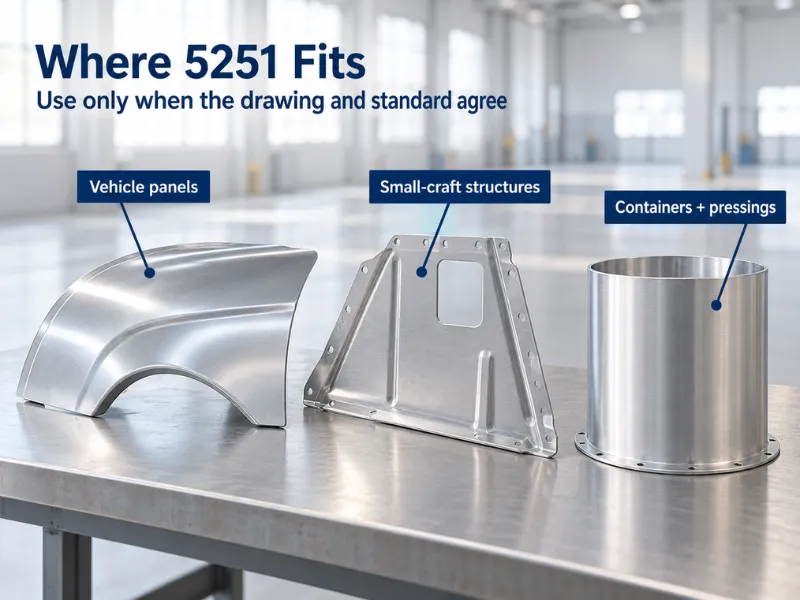
Go quando il 5251 soddisfa il disegno, la norma di materiale e la procedura di fabbricazione approvata. Per assemblaggi formati o saldati, verificare il carico effettivo, l'esposizione alla corrosione e la temperatura. Il basso contenuto di magnesio riduce un rischio di sensibilizzazione; non stabilisce la classificazione di temperatura dell'assemblaggio. Per il servizio prolungato ad alta temperatura, rivedere il materiale d'apporto oltre alla lamiera: il 5356 può introdurre un deposito di saldatura ad alto contenuto di magnesio.
No-go quando il 5251 è al di fuori della norma di prodotto specificata, lo stato di fornitura selezionato non può garantire la resistenza allo snervamento richiesta, o uno stato di fornitura richiesto per la corrosione marina non è disponibile. Per l'anodizzazione decorativa, approvare un campione prima di impegnarsi.
Le applicazioni tipiche includono scafi e sovrastrutture di piccole imbarcazioni, pannelli per veicoli, silos, container e stampaggi architettonici. A 2,69 g/cm³, pesa circa un terzo dell'acciaio a parità di volume. Questo vantaggio di peso non stabilisce la capacità di carico; le parti strutturali necessitano comunque di verifiche di progetto.
Specificare e approvvigionare il 5251
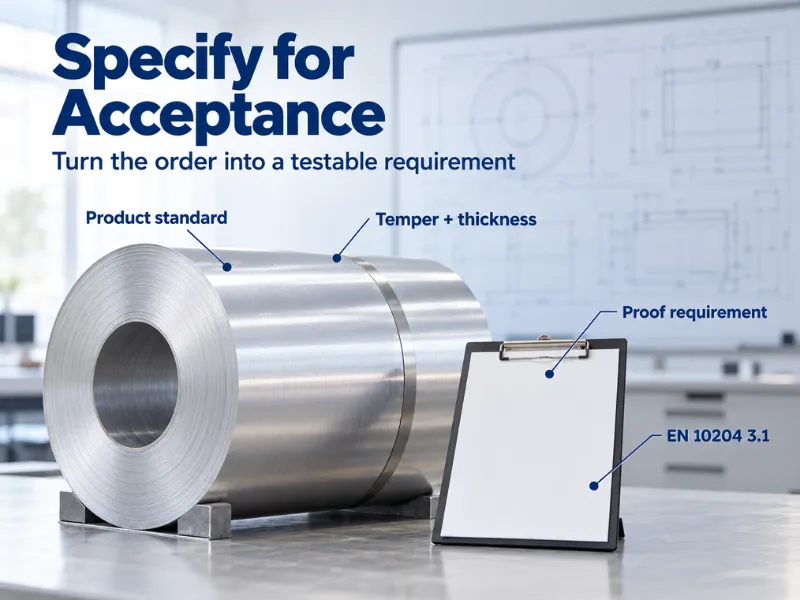
Includere questi quattro requisiti nell'ordine:
- Indicare la norma, non solo la lega. “5251-H32 secondo EN 485-2” non lascia nulla all'interpretazione; “5251-H32” da solo consente un certificato secondo uno standard con limiti diversi.
- Indicate la resistenza allo snervamento di cui avete bisogno. Se il progetto richiede 160 MPa, indicarlo e verificare quale stato di fornitura lo garantisce. Il minimo H32 qui elencato non lo garantisce.
- Nominate lo stato con precisione. H22 e H32 non sono intercambiabili anche dove i valori in tabella coincidono.
- Richiedete EN 10204 3.1. Quel certificato riporta l'analisi effettiva della colata e i risultati meccanici, firmati presso lo stabilimento di produzione, e vi consente di verificare il metallo rispetto ai limiti specificati.
Laminiamo lamiera e coil in 5251 negli stati O, H22, H24, H32, H34 e H38, e tagliamo piastre secondo il vostro disegno; la nostra Lamiera e coil in alluminio 5251 pagina riporta gli spessori e le larghezze che produciamo. Per dimensioni e stati di fornitura non a magazzino, chiedeteci di confermare le opzioni di produzione e i tempi di consegna, tipicamente 10–60 giorni per lotti a basso MOQ. Per barre, tubi o fili, confermare la norma di prodotto applicabile e le proprietà richieste invece di applicare i valori della lamiera.
Conclusione
Il 5251 e il 5052 hanno limiti di composizione diversi e non possono essere considerati sostituti automatici. La loro resistenza garantita dipende anche dalla norma, dallo stato di fornitura e dallo spessore. Specificare il 5251 secondo una norma di prodotto applicabile, verificare i requisiti di formatura e di esercizio, e ottenere l'approvazione per le sostituzioni. Il suo basso contenuto di magnesio riduce il rischio di sensibilizzazione da alto magnesio, ma non elimina le verifiche di temperatura e saldatura.
Forniamo il 5251 secondo la norma applicabile concordata per il vostro ordine, con lo stato di fornitura e il minimo di snervamento scritti sull'ordine e un certificato 3.1 riportante i risultati effettivi di quella colata.
Inviate il vostro disegno con il numero di standard, lo stato e la resistenza allo snervamento richiesta, e confermeremo se il 5251 è la risposta giusta o se il 5754 vi porta allo stesso risultato con meno burocrazia.
Domande frequenti
Il 5251 è uguale al 5052?
No. I limiti di composizione differiscono, sebbene si sovrappongano ai limiti di cromo e manganese. La sola corrispondenza chimica non stabilisce l'equivalenza. Verificare la norma specificata, lo stato di fornitura, lo spessore e i requisiti meccanici prima della sostituzione.
Perché il 5251 non è in ASTM B209?
Le norme di prodotto elencano leghe e stati di fornitura selezionati; la sola registrazione non garantisce l'inclusione. Il 5251 è specificato nella EN 485 e nella AS/NZS 1734 anziché nella B209. Se è richiesta la B209, valutare una lega coperta come 5052 o 5754 e ottenere l'approvazione alla sostituzione.
Quale filo di apporto devo usare per il 5251?
Il 5356 è un'opzione comune. A seconda di entrambi i metalli base e dei requisiti di esercizio, anche il 4043 può essere idoneo. Verificare le indicazioni sul materiale d'apporto per il giunto esatto e confermare la scelta tramite qualifica della procedura, specialmente per leghe diverse o servizio ad alta temperatura.
Qual è il tempo di consegna e l'ordine minimo per la lamiera 5251?
Sono disponibili lotti personalizzati a basso MOQ; le misure a magazzino si muovono più rapidamente. Il tempo di consegna tipico è di 10–60 giorni a seconda di spessore, larghezza e tempra, e ogni ordine viene spedito con un MTC.






