


5251 to stop aluminium magnezowy (2%) z dodatkiem manganu (0,3%), blacha i płyta, zarejestrowany przez Aluminum Association i określony w EN 485 oraz AS/NZS 1734 — ale nie ma wiersza w ASTM B209. Należy podać obowiązującą normę EN lub AS/NZS w zamówieniu, aby dostawca wiedział, jakie limity wytrzymałości ma spełnić.
5251 jest czasami oferowany zamiast 5052, ale nie jest automatycznie wymienny. Limity składu różnią się, a wymagania dotyczące granicy plastyczności zależą od normy, stanu i grubości.
Czym jest 5251 i gdzie standard go ustala
5251 to stop aluminium z magnezem nieulegający utwardzaniu wydzieleniowemu, oznaczony EN AW-5251 i AlMg2 w starszej notacji niemieckiej i ISO. Pod względem zawartości magnezu plasuje się powyżej 5005 i poniżej 5052, a wytrzymałość zyskuje dzięki magnezowi w roztworze stałym i odkształceniu na zimno. Skład jest ustalony przez EN 573-3, właściwości mechaniczne dla blach, taśm i płyt przez EN 485-2, z AS/NZS 1734 stosowany w Australii i Nowej Zelandii. BS 1470 historycznie go obejmował i został wycofany; ASTM B209 nie wymienia go.
Rysunek północnoamerykański powołujący się na ASTM B209 5052 nie może być zrealizowany z 5251, a certyfikat opatrzony nagłówkiem “5251 to ASTM B209” opisuje specyfikację, która nie istnieje.
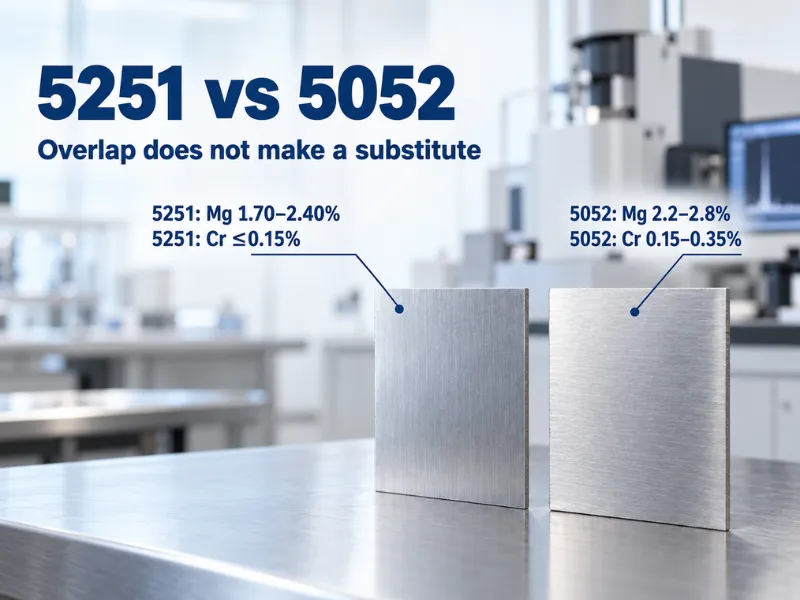
Skład chemiczny: czym 5251 różni się od 5052
Wartości graniczne pochodzą z EN 573-3, z 5052 podanym obok, ponieważ to porównanie kupujący zadają najczęściej.
| Element | 5251 (EN 573-3) | 5052 (ASTM B209) | Co dana liczba robi |
|---|---|---|---|
| Mg | 1.70–2.40 | 2.2–2.8 | Ustala wytrzymałość i odporność na wodę morską |
| Mn | 0.10–0.50 | 0,10 maks | Rozdrabnia ziarno, spowalnia zmiękczenie w strefie wpływu spoiny |
| Cr | 0,15 maks | 0.15–0.35 | Kontroluje rozrost ziarna i wrażliwość na korozję naprężeniową |
| Fe | 0,50 maks. | maks. 0,40 | Zanieczyszczenie; niższe jest lepsze dla ciągliwości |
| Si | maks. 0,40 | 0,25 maks | Zanieczyszczenie |
| Cu | 0,15 maks | 0,10 maks | Zanieczyszczenie; utrzymywane nisko dla odporności korozyjnej |
| Zn | 0,15 maks | 0,10 maks | Zanieczyszczenie |
| Ti | 0,15 maks | Sprawdź limity innych pierwiastków | Może działać jako rafinator ziarna |
| Inne | 0,05 każde / 0,15 łącznie | 0,05 każde / 0,15 łącznie | — |
Limity różnią się, ale nie są całkowicie rozdzielne: chrom może spełniać oba przy 0,15%, a mangan przy 0,10%. To wąskie nakładanie się nie czyni gatunków wymiennymi. Każda podwójna certyfikacja musi spełniać wszystkie wymagania dotyczące składu, właściwości mechanicznych i normy produktu.
Właściwości mechaniczne: 25% luka w granicy plastyczności
Wartości graniczne pochodzą z EN 485-2 dla blach w zakresie 1,5–3,0 mm, gdzie kupowana jest większość tego gatunku. Wartości pojedyncze są minimami; zakresy są oknami wytrzymałości na rozciąganie.
| Temperament | Wytrzymałość na rozciąganie Rm (MPa) | Granica plastyczności Rp0,2 przy 0,2% (MPa) |
|---|---|---|
| O | 160–200 | ≥60 |
| H22 | 190–230 | ≥120 |
| H24 | 210–250 | ≥140 |
| H26 | 230–270 | ≥170 |
| H32 | 190–230 | ≥120 |
| H34 | 210–250 | ≥140 |
| H36 | 230–270 | ≥170 |
| H38 | ≥255 | ≥200 |
Dla porównywanych tutaj stanów H32 podane minimalne granice plastyczności wynoszą 120 MPa dla 5251 według EN 485-2 i 160 MPa dla 5052 według ASTM B209. To różnica 25% między tymi określonymi limitami, a nie dla każdego produktu. Projekt wymagający 160 MPa nie może opierać się na materiale gwarantowanym tylko do 120 MPa. Przed zamianą należy sprawdzić dokładne wydanie normy i grubość.
Nie zastępować H2x przez H3x bez zatwierdzenia. H22 jest utwardzany odkształceniowo, a następnie częściowo wyżarzany; H32 jest utwardzany odkształceniowo, a następnie stabilizowany. Zgodne wartości w tej tabeli nie czynią ich obróbki identycznymi. Oba muszą spełniać wymagania zamówionej normy. Należy dostarczyć stan podany na rysunku.
Norma zmienia limity odbioru. Wymagania EN i AS/NZS mogą się różnić dla tego samego stopu i stanu. Wynik może przejść jedną specyfikację, a nie przejść innej. Należy podać wydanie normy i grubość w zapytaniu oraz wyraźnie zażądać wymagania dotyczącego granicy plastyczności użytego w projekcie.
Formowanie i wybór stanu
Przy wyborze stanu do formowania należy sprawdzić wydłużenie, a także wytrzymałość. W tym samym przedziale 1,5–3,0 mm EN 485-2 gwarantuje ≥16% przy O, ≥8% przy H22 i H32, ≥6% przy H24 i H34, ≥5% przy H26 i H36 oraz ≥3% przy H28 i H38.
O nadaje się do głębokiego tłoczenia i formowania walcowego; H22 i H24 zachowują kształt bez trudnego formowania; H32 to koń roboczy, ćwierćtwardy, stabilizowany, najszerszy zakres grubości; H34 dodaje 20 MPa granicy plastyczności realnym kosztem wydłużenia; H36 i H38 pozostawiają niewiele poza cięciem i gięciem o dużym promieniu.
Podane poniżej promienie gięcia są zaleceniami, a nie gwarancjami; t oznacza grubość blachy. Przed ich użyciem należy potwierdzić orientację linii gięcia względem kierunku walcowania.
| Temperament | 0,4 mm | 0,8 mm | 1,6 mm | 3,2 mm |
|---|---|---|---|---|
| O | 0t | 0t | 0t | ½t |
| H32 | 0t | 0t | 1t | 1½t |
| H34 | 0t | 1t | 1½t | 2t |
| H36 | 1t | 1t | 1½t | 2½t |
| H38 | 1t | 1½t | 2½t | 3t |
Rzeczywiste limity gięcia zależą od orientacji linii gięcia, stanu narzędzi, szerokości matrycy i dostarczonego stanu. H22 i H32 mogą zachowywać się różnie mimo podobnych wartości wytrzymałości. W przypadku ciasnych gięć należy najpierw przetestować pas materiału z zamierzonym oprzyrządowaniem.
Korozja i temperatura eksploatacji
5251 ma dobrą odporność na wodę morską, mgłę solną i ekspozycję atmosferyczną. Należy sprawdzić rzeczywiste środowisko przed podjęciem decyzji, czy wymagane jest wykończenie ochronne.
Stopy 5xxx o wysokiej zawartości magnezu mogą tworzyć fazy bogate w magnez wzdłuż granic ziaren podczas długotrwałej ekspozycji w podwyższonej temperaturze, zmniejszając odporność na korozję międzykrystaliczną i korozję naprężeniową. To wyjaśnia ostrożność wokół ciągłej eksploatacji powyżej 65 °C. Przy zawartości Mg nie większej niż 2,4% 5251 jest mniej podatny na ten mechanizm, ale jego dopuszczalna temperatura nadal zależy od wytrzymałości, spoiwa do spawania i warunków eksploatacji. H116 lub H321 nie usuwa ryzyka wysokotemperaturowego w 5083.
W przypadku ciągłego zanurzenia należy porównać wymagania dotyczące korozji i dane testowe przed zastąpieniem określonego 5083 przez 5251. Sama zawartość magnezu nie ustala równoważności.
W przypadku jednolitego dekoracyjnego wykończenia anodowanego należy najpierw zatwierdzić próbkę. Skład, stan powierzchni i obróbka wpływają na wygląd. Jeśli wynik jest nieodpowiedni, należy rozważyć 5005 lub 1050.
Spawanie: wybór spoiwa, który bywa błędnie cytowany
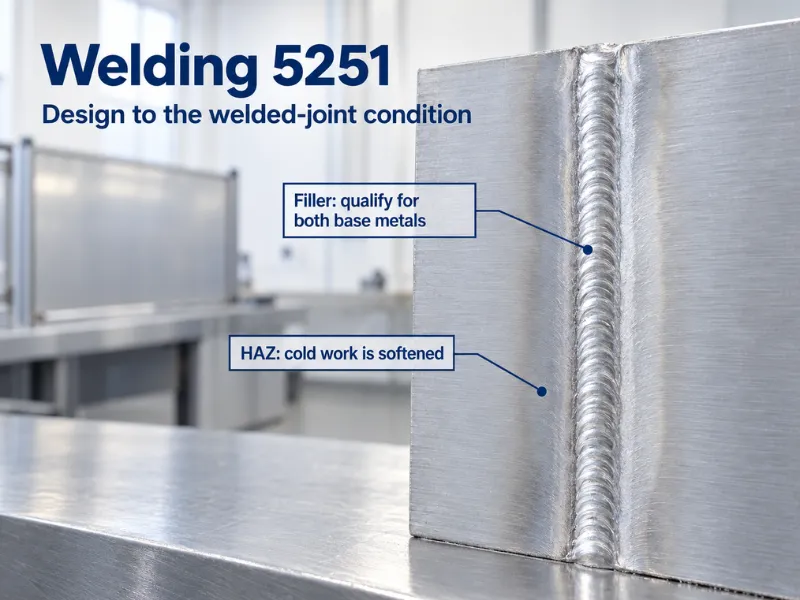
5251 spawa się łatwo metodami GMAW i GTAW, a wybór spoiwa jest węższy, niż sugeruje większość kart danych.
5356 jest powszechnie zalecany do połączeń 5251–5251 i niektórych połączeń różnych stopów. Należy potwierdzić przydatność dla obu metali rodzimych i warunków eksploatacji; jego skład różni się od 5251.
4043 może nadawać się do niektórych połączeń między 5251 a stopami o niższej zawartości magnezu lub bez magnezu. Nie należy decydować wyłącznie na podstawie rodziny stopów: sprawdzić wytyczne dotyczące spoiwa dla dokładnej pary metali rodzimych i zakwalifikować procedurę. Nie jest automatycznie nieodpowiedni tylko dlatego, że obie części są z 5251.
Spawanie zmiękcza materiał utwardzony odkształceniowo w strefie wpływu ciepła, a obróbka cieplna nie może przywrócić tego umocnienia. Należy stosować obowiązujące wartości projektowe dla złączy spawanych, a nie wytrzymałość stanu H bez spawania.
5251 vs 5052, 5754 i 5083
| Gatunek stopu | 5251 | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Standard | EN 485-2, AS/NZS 1734 | ASTM B209, EN 485-2 | ASTM B209, EN 485-2 | ASTM B209, B928 |
| Mg (%) | 1.70–2.40 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Cr (1%) | 0,15 maks | 0.15–0.35 | maks. 0,30 | 0.05–0.25 |
| Minimalna granica plastyczności H32 (MPa) | 120 (EN, warunki powyżej) | 160 (B209, warunki powyżej) | Sprawdź normę i grubość | Sprawdź normę i grubość |
| Stany utwardzenia morskie | Nie dotyczy | Nie dotyczy | Nie dotyczy | H116, H321 |
| Wiersz ASTM B209 | Nie | Tak | Tak | Tak |
W porównaniu z 5052, należy najpierw sprawdzić określony stop i normę. Rysunek wymagający B209 5052 nie może być spełniony przez 5251 bez zatwierdzonej zmiany. Podobnie zastąpienie określonego 5251 przez 5052-H32 wymaga zatwierdzenia i sprawdzenia wymagań dotyczących wytrzymałości, formowania i korozji.
W porównaniu z 5754, zakresy magnezu różnią się: 5251 wynosi 1,70–2,40%, podczas gdy 5754 wynosi 2,6–3,6%. Oba mogą nadawać się do pracy z blachą spawaną, ale nie są automatycznymi zamiennikami. Należy porównać wymagania normy dla zamówionego stanu i grubości, a następnie zweryfikować dostarczony materiał względem nich. Każda zmiana stopu wymaga przeglądu konstrukcji i spawania.
W porównaniu z 5083 nie ma porównania w warunkach zanurzenia. Tam, gdzie rysunek wymaga morskiego stanu utwardzenia kontrolowanego pod kątem korozji, 5083 jest gatunkiem, który taki stan posiada.
Go / No-Go i gdzie stosuje się 5251
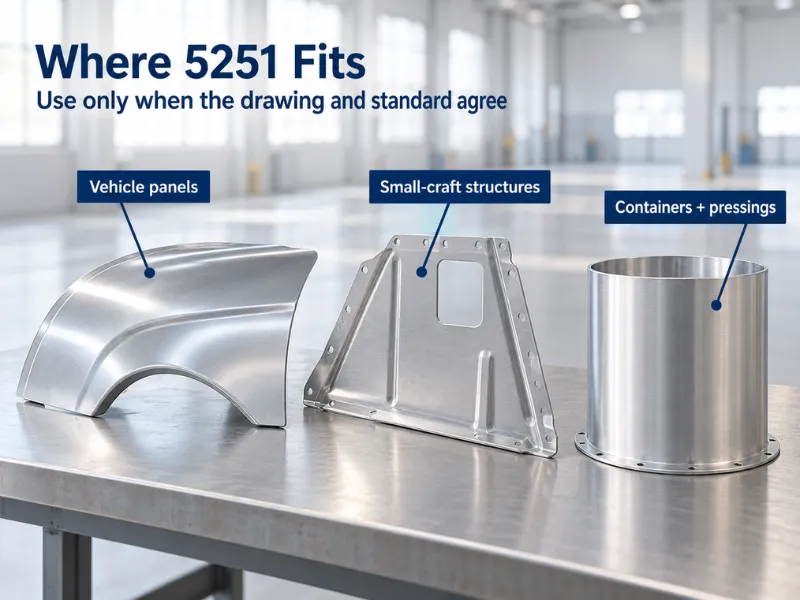
Go gdy 5251 spełnia rysunek, normę materiałową i zatwierdzoną procedurę wytwarzania. W przypadku zespołów formowanych lub spawanych należy sprawdzić rzeczywiste obciążenie, ekspozycję na korozję i temperaturę. Niska zawartość magnezu zmniejsza jedno ryzyko uczulenia; nie ustala jednak znamionowej temperatury zespołu. W przypadku długotrwałej eksploatacji w wysokiej temperaturze należy przejrzeć spoiwo do spawania, a także blachę: 5356 może wprowadzić osad spoiny o wysokiej zawartości magnezu.
No-go gdy 5251 jest poza określoną normą produktu, wybrany stan nie może zagwarantować wymaganej granicy plastyczności lub wymagany stan odporności na korozję morską jest niedostępny. W przypadku dekoracyjnego anodowania należy zatwierdzić próbkę przed zobowiązaniem się.
Typowe zastosowania obejmują kadłuby i nadbudówki małych jednostek, panele pojazdów, silosy, kontenery i tłoczenia architektoniczne. Przy 2,69 g/cm³ waży około jednej trzeciej tego co stal przy równej objętości. Ta przewaga wagowa nie ustala nośności; części konstrukcyjne nadal wymagają sprawdzeń projektowych.
Specyfikowanie i zaopatrywanie w 5251
Należy uwzględnić te cztery wymagania w zamówieniu:
- Podaj normę, nie tylko stop. “5251-H32 zgodnie z EN 485-2” nie pozostawia miejsca na interpretację; samo “5251-H32” pozwala na certyfikat zgodny z normą o innych limitach.
- Podaj wymaganą granicę plastyczności. Jeśli projekt wymaga 160 MPa, należy to podać i sprawdzić, który stan to gwarantuje. Podana tutaj minimalna wartość dla H32 tego nie gwarantuje.
- Określ stan utwardzenia precyzyjnie. H22 i H32 nie są zamienne, nawet gdy wartości tabelaryczne są zgodne.
- Wymagaj EN 10204 3.1. Ten certyfikat zawiera rzeczywisty skład chemiczny i wyniki mechaniczne wytopu, podpisane w hucie produkującej, i pozwala sprawdzić metal względem określonych limitów.
Walcujemy blachę i taśmę 5251 w stanach O, H22, H24, H32, H34 i H38 oraz tniemy płytę według rysunku; nasza Blacha i taśma aluminiowa 5251 strona zawiera grubości i szerokości, które produkujemy. W przypadku rozmiarów i stanów niebędących w magazynie należy poprosić nas o potwierdzenie opcji produkcyjnych i czasu realizacji, zazwyczaj 10–60 dni przy niskich partiach MOQ. W przypadku prętów, rur lub drutu należy potwierdzić obowiązującą normę produktu i wymagane właściwości, zamiast stosować wartości dla blachy.
Wnioski
5251 i 5052 mają różne limity składu i nie mogą być traktowane jako automatyczne zamienniki. Ich gwarantowana wytrzymałość zależy również od normy, stanu i grubości. Należy określić 5251 zgodnie z obowiązującą normą produktu, sprawdzić wymagania dotyczące formowania i eksploatacji oraz uzyskać zatwierdzenie zamian. Niska zawartość magnezu zmniejsza ryzyko uczulenia wysokomagnezowego, ale nie usuwa kontroli temperatury ani spawania.
Dostarczamy 5251 zgodnie z obowiązującą normą uzgodnioną dla zamówienia, ze stanem i minimalną granicą plastyczności zapisanymi w zamówieniu oraz certyfikatem 3.1 zawierającym rzeczywiste wyniki dla danego wytopu.
Prześlij rysunek z numerem normy, stanem utwardzenia i wymaganą granicą plastyczności, a potwierdzimy, czy 5251 jest właściwą odpowiedzią, czy 5754 doprowadzi Cię do celu przy mniejszej ilości dokumentacji.
Często zadawane pytania
Czy 5251 to to samo co 5052?
Nie. Limity składu różnią się, chociaż nakładają się na granicach chromu i manganu. Sama zgodność chemiczna nie ustala równoważności. Przed zamianą należy sprawdzić określoną normę, stan, grubość i wymagania mechaniczne.
Dlaczego 5251 nie ma w ASTM B209?
Normy produktowe wymieniają wybrane stopy i stany; sama rejestracja nie zapewnia uwzględnienia. 5251 jest określony w EN 485 i AS/NZS 1734, a nie w B209. Jeśli wymagana jest B209, należy ocenić objęty nią stop, taki jak 5052 lub 5754, i uzyskać zatwierdzenie zamiany.
Jakiego drutu do spawania należy użyć do 5251?
5356 jest powszechną opcją. W zależności od obu metali rodzimych i wymagań eksploatacyjnych, 4043 może również być odpowiedni. Należy sprawdzić wytyczne dotyczące spoiwa dla dokładnego złącza i potwierdzić wybór poprzez kwalifikację procedury, szczególnie w przypadku różnych stopów lub eksploatacji w podwyższonej temperaturze.
Jaki jest czas realizacji i minimalne zamówienie na blachę 5251?
Dostępne są niestandardowe serie o niskim MOQ; standardowe grubości realizowane są szybciej. Typowy czas realizacji wynosi 10–60 dni w zależności od grubości, szerokości i stanu utwardzenia, a każde zamówienie jest dostarczane z MTC.






