


Czym jest aluminium 5754?
5754 to nieutwardzalny cieplnie stop aluminium-magnez, z magnezem (2,6–3,6%) jako głównym pierwiastkiem stopowym oraz manganem i chromem jako kontrolowanymi dodatkami drugorzędnymi. Jest to stop przede wszystkim według normy EN, a dopiero w drugiej kolejności globalny — zarejestrowany jako UNS A95754, ale znacznie głębiej osadzony w europejskich łańcuchach dostaw niż w północnoamerykańskich zapasach.
Jego wytrzymałość wynika z umocnienia roztworowego przez magnez oraz umocnienia odkształceniowego od obróbki na zimno. Nie występuje reakcja utwardzania wydzieleniowego, więc nie istnieje odpowiednik T6; stan umocnienia jest jedyną dźwignią. W rodzinie 5xxx stop 5754 jest mocniejszy niż 5251, mocniejszy niż 5052 w stanie wyżarzonym, a pod względem wytrzymałości bezwzględnej ustępuje 5083, ale jest łatwiejszy w formowaniu i tańszy.
Skład chemiczny stopu 5754
| Element | Zawartość (% mas., maks. o ile nie zaznaczono inaczej) | Rola w stopie |
|---|---|---|
| Magnez (Mg) | 2.6 – 3.6 | Główny pierwiastek umacniający; wpływa na odpowiedź na umocnienie odkształceniowe i zachowanie korozyjne |
| Mangan (Mn) | 0.50 | Wzmacnia osnowę, kontroluje wielkość ziarna podczas rekrystalizacji |
| Chrom (Cr) | 0.30 | Tworzy drobne dyspersoidy ograniczające wzrost ziarna |
| Mn + Cr (łącznie) | 0.10 – 0.60 | Limit łączny — zakres zapewniający stabilność struktury stopu |
| Żelazo (Fe) | 0.40 | Zanieczyszczenie; tworzy katodowe fazy międzymetaliczne mogące inicjować wżery |
| Krzem (Si) | 0.40 | Zanieczyszczenie; łączy się z żelazem i wpływa na wygląd po anodowaniu |
| Cynk (Zn) | 0.20 | Zanieczyszczenie, ściśle ograniczone |
| Miedź (Cu) | 0.10 | Ściśle ograniczona — miedź obniża ogólną odporność korozyjną |
| Tytan (Ti) | 0.15 | Rozdrabniacz ziarna dodawany podczas odlewania |
| Inne (każdy / łącznie) | 0.05 / 0.15 | Pierwiastki śladowe kontrolowane dla powtarzalności partii |
| Aluminium (Al) | Równowaga | Metal nieszlachetny |
Dwa górne limity mają większe znaczenie w eksploatacji niż pozostałe. Miedź jest utrzymywana na poziomie 0,10%, ponieważ nawet niewielkie ilości obniżają ogólną odporność korozyjną w środowiskach chlorkowych, a żelazo jest ograniczone do 0,40%, ponieważ fazy międzymetaliczne bogate w żelazo działają jako lokalne katody i inicjują wżery. Oba są powodem, dla którego 5754 sprawuje się tak dobrze, jak sprawuje się w wodzie morskiej.
Specyfikacje i oznaczenia równoważne
| Norma / rejestr | Oznaczenie |
|---|---|
| EN (symbole chemiczne) | EN AW-5754 / EN AW-AlMg3 |
| Normy EN | EN 573-3 (skład), EN 485-2 (właściwości mechaniczne dla blach, taśm i płyt) |
| DIN / Werkstoff-Nr. | 3.3535 |
| ISO | AlMg3 |
| UNS | A95754 |
| Typowe normy wyrobowe | Blacha, taśma, płyta; również pręty, sztaby, rury i profile |
Właściwości mechaniczne w zależności od stanu utwardzenia
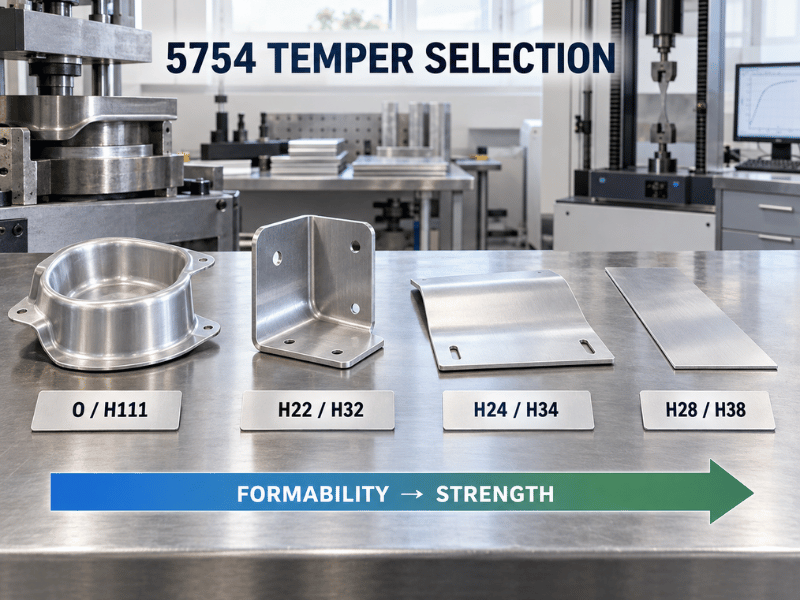
Wartości poniżej są wymaganiami EN 485-2 dla blach, taśm i płyt. Należy zauważyć, że zarówno zakres wytrzymałości, jak i minimalne wydłużenie zmieniają się wraz z grubością — dane dotyczą powszechnie dostarczanego zakresu 0,5–6 mm.
| Temperament | Wytrzymałość na rozciąganie Rm (MPa) | Granica plastyczności Rp0,2, min (MPa) | Wydłużenie A50, min (%) | Twardość HBW |
|---|---|---|---|---|
| O / H111 | 190 – 240 | 80 | 12 – 18 | 52 |
| H112 (płyta >6 mm) | ≥ 190 | 80 – 100 | 10 – 14 | 52 – 62 |
| H22 / H32 (ćwierćtwardy) | 220 – 270 | 130 | 7 – 11 | 63 |
| H24 / H34 (półtwardy) | 240 – 280 | 160 | 6 – 10 | 70 |
| H26 / H36 (trzy czwarte twardy) | 265 – 305 | 190 | 4 – 6 | 78 |
| H28 / H38 (pełnotwardy) | ≥ 290 | 230 | 2 – 4 | 87 |
Stany: O, H111, H22/H32, H24/H34 i dalsze
Cyfry po H niosą całą specyfikację. Pierwsza cyfra to poziom twardości — 2 to ćwierćtwardy, 4 to półtwardy, 6 to trzy czwarte twardy, 8 to pełnotwardy. Druga cyfra to obróbka cieplna: H1x to tylko umocnienie odkształceniowe, H2x to umocnienie odkształceniowe, a następnie częściowe wyżarzanie, H3x to umocnienie odkształceniowe, a następnie stabilizacja. Stany H2x dają nieco lepsze zachowanie przy formowaniu niż H1x przy tym samym poziomie twardości, dlatego H22 i H24 są powszechne na formowanych panelach.
- O / H111: wyżarzony, przy czym H111 dopuszcza niewielkie umocnienie odkształceniowe powstałe podczas formowania. Jest to stan, w którym należy formować, oraz standardowa obróbka cieplna dla blachy ryflowanej.
- H112: blacha w stanie po wytworzeniu o grubości powyżej 6 mm, z wytrzymałością gwarantowaną w zależności od grubości. Typowa dla blach morskich i konstrukcyjnych.
- H22 / H32: ćwierćtwardy — uniwersalny stan blachy konstrukcyjnej.
- H24 / H34: półtwardy, dla bardziej płaskich części, które wciąż wymagają pewnej zdolności do gięcia.
- H26 / H36 i H28 / H38: stopniowo coraz mocniejsze i coraz mniej podatne na formowanie, stosowane głównie w cienkich blachach, gdzie decyduje sztywność lub odporność na wgniecenia.
Ponieważ 5754 nie jest utwardzalny cieplnie, wszystko, co podnosi metal do zakresu 200–350 °C, zmiękcza go z powrotem w kierunku stanu O. To jest mechanizm stojący za poniższymi ograniczeniami dotyczącymi spawania i temperatury eksploatacji.
Właściwości fizyczne
| Nieruchomość | Wartość |
|---|---|
| Gęstość | 2,66 g/cm³ |
| Zakres topnienia | ~600 – 640 °C |
| Przewodność cieplna | ~125 – 135 W/m·K |
| Przewodność elektryczna | ~32% IACS |
| Moduł sprężystości | ~68 – 70 GPa |
| Współczynnik rozszerzalności cieplnej (20–100 °C) | ~23,7 × 10⁻⁶ /K |
| Ciepło właściwe | ~900 J/kg-K |
| Współczynnik Poissona | ~0.33 |
Wartości przewodności są nieco niższe niż dla 5052 (~138 W/m·K i ~35% IACS), co wynika bezpośrednio z wyższej zawartości magnezu. Żadna z tych liczb nie jest powodem, dla którego ktoś wybiera 5754, ale obie mają znaczenie, jeśli część pełni jednocześnie funkcję ścieżki cieplnej lub elektrycznej.
Praca z 5754: formowanie, spawanie, obróbka skrawaniem i wykończanie
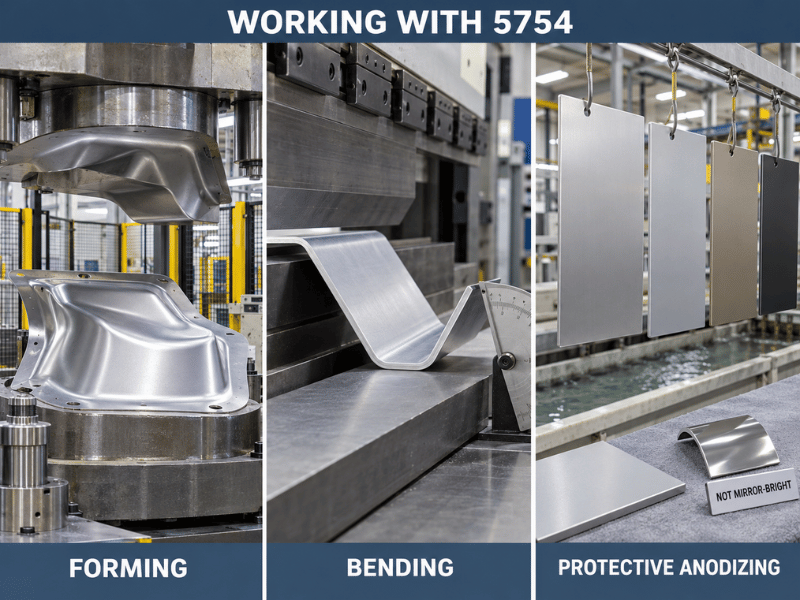
Formowanie. 5754 dobrze się formuje, najlepiej w stanie O/H111. Minimalne promienie gięcia według EN 485-2 dają użyteczny punkt wyjścia — około 0,5–2,0× grubości dla gięcia 180° w stanie O/H111, 1,5–2,5× w H22/H32 i do 3,0× w H24/H34, z ciaśniejszymi wartościami dla cieńszych grubości. Potwierdź testem gięcia na własnym oprzyrządowaniu, ponieważ wymaganie zmienia się wraz z grubością i kierunkiem gięcia względem kierunku walcowania.
Spawanie. To tutaj 5754 zdobywa swoją reputację. Zarówno TIG, jak i MIG dają doskonałe wyniki — 5356 jest zwykle stosowanym spoiwem, a 5183 tam, gdzie potrzebna jest wyższa wytrzymałość spoiny. W przeciwieństwie do stopów 6xxx strefa wpływu ciepła zachowuje odporność na korozję po spawaniu. Rzeczywistym ograniczeniem projektowym jest wytrzymałość: spawanie wyżarza strefę wpływu ciepła, więc w materiale H22/H32 strefa przy spoinie spada z zakresu 220–270 MPa do około 190–240 MPa, a granica plastyczności spada ze 130 MPa do około 80 MPa. Wymiaruj każdą ścieżkę obciążenia przechodzącą przez złącze na wartość wyżarzoną.
Obróbka skrawaniem. Skrawalność jest co najwyżej przeciętna. Miększe stany obróbki cieplnej są ciągliwe i mają tendencję do rozrywania rather niż czystego cięcia — ostre polerowane narzędzia, duże kąty natarcia, dodatni posuw i obfite chłodziwo wszystko to pomagają. Lutowanie twarde jest słabe i generalnie się go unika.
Wykończenie powierzchni. 5754 dobrze się anoduje, choć jasne anodowanie nie jest jego specjalnością. Dane producenta oceniają anodowanie ochronne i twarde jako bardzo dobre, a anodowanie barwne jako dobre, co czyni go uzasadnionym wyborem dekoracyjnym dla architektury i paneli pojazdów. Jednak lustrzanie jasne wykończenie, które dają 5005, 5657 lub 6063, jest tutaj tylko “akceptowalne”, a warstwa anodowa może mieć lekko ciepły odcień — jeśli specyfikacja wymaga jasnych elementów wykończeniowych, wybierz jeden z tych stopów. Powłoki proszkowe, PVDF i szczotkowanie mechaniczne działają dobrze, a ponieważ Linsy prowadzi anodowanie i polerowanie we własnym zakresie, wykończenie można zamówić razem z materiałem w jednym zamówieniu.
Gdzie stosuje się 5754
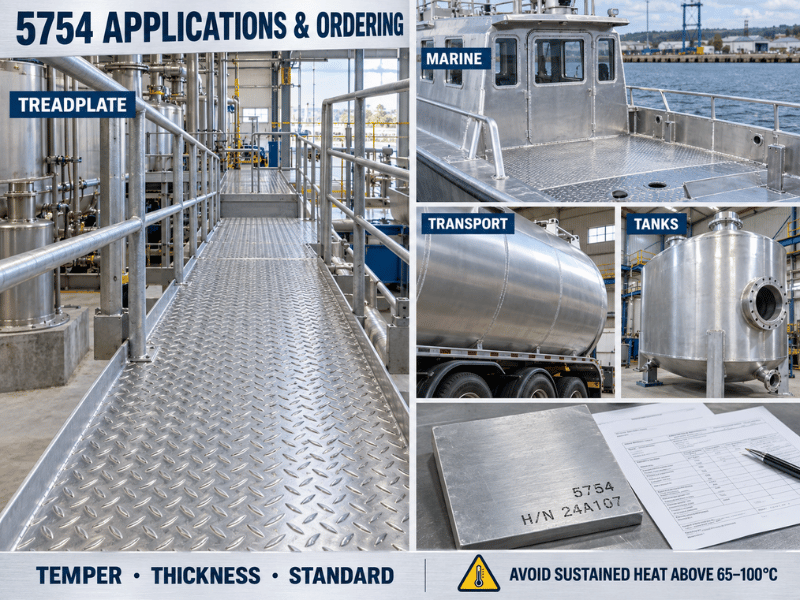
- Blacha ryflowana i podłogi: H111 i H114 to standardowe stany obróbki cieplnej blachy ryflowanej, obejmujące przejścia, pokłady łodzi, podłogi pojazdów i przemysłowe platformy dostępu. To jedno z charakterystycznych zastosowań 5754.
- Budowa statków i zastosowania morskie: poszycie kadłuba mniejszych jednostek, nadbudówki, pokłady i osprzęt, gdzie odporność na wodę morską ma większe znaczenie niż maksymalna wytrzymałość.
- Nadwozia pojazdów i transport: panele nadwozia, zabudowy ciężarówek i przyczep, zbiorniki paliwa i płaszcze tankowców.
- Aparatura procesowa: zbiorniki ciśnieniowe, zbiorniki magazynowe i konstrukcje spawane dla przemysłu chemicznego, przetwórstwa spożywczego i zastosowań jądrowych.
- Nity: 5754 to standardowy stop na nity, co ma znaczenie, gdy element złączny i blacha muszą mieć zgodne zachowanie korozyjne.
- Architektura: okładziny nadmorskie i przemysłowe, gdzie odporność na korozję i reakcja na anodowanie barwne są główną zaletą.
5754 vs 5052 vs 5083 vs 6061
| Czynnik | 5754 | 5052 | 5083 | 6061 |
|---|---|---|---|---|
| Główny składnik stopowy | Mg 2,6–3,6% | Mg 2,2–2,8% | Mg 4,0–4,9% | Mg 0,8–1,2%, Si 0,4–0,8% |
| Podatność na obróbkę cieplną | Nie | Nie | Nie | Tak |
| Wytrzymałość na rozciąganie, wyżarzony (O) | 190–240 MPa | 170–215 MPa | 290–345 MPa | — |
| Wytrzymałość na rozciąganie, ćwierćtwardy | 220–270 MPa (H22/H32) | 215–265 MPa (H32) | — | — |
| Wytrzymałość na rozciąganie, najwyższa typowa | ≥290 MPa (H28/H38) | ~290 MPa (H38) | 305–380 MPa (H116/H321) | 310 MPa (T6) |
| Granica plastyczności, ćwierćtwardy | ≥130 MPa (H32) | ≥160 MPa (H32) | ≥215 MPa (H321) | 276 MPa (T6) |
| Korozja w wodzie morskiej | Doskonały | Doskonały | Znakomita | Dobry |
| Spawalność | Doskonały | Doskonały | Doskonały | Dobry |
| Formowalność | Doskonała w stanie O | Doskonały | Dobry | Umiarkowany |
| Obrabialność | Uczciwy | Uczciwy | Uczciwy | Dobry |
| Długotrwała podwyższona temperatura | Ostrożność powyżej ~65–100 °C | Lepiej dopasowany | Ostrożność powyżej ~65 °C | Dobry |
Dwie kolumny 5xxx są cytowane według różnych norm — EN 485-2 dla 5754, ASTM B209 dla 5052 — więc należy je odczytywać każdą według jej własnej normy, a nie odejmować jedno minimum od drugiego. Czytane w ten sposób, 5754-H22/H32 i 5052-H32 znajdują się w tym samym przedziale ćwierćtwardym (220–270 vs 215–265 MPa wytrzymałości na rozciąganie), więc przy H32 wybór między nimi dotyczy dostępności, ceny i formy produktu, a nie wytrzymałości. Rzeczywista różnica na poziomie stopu tkwi na krańcach zakresu stanów: około 10–15% w stanie wyżarzonym (190–240 vs 170–215 MPa), i to tam 5754 uzasadnia swoją wyższą cenę — część zamówiona w stanie H32 tego nie robi.
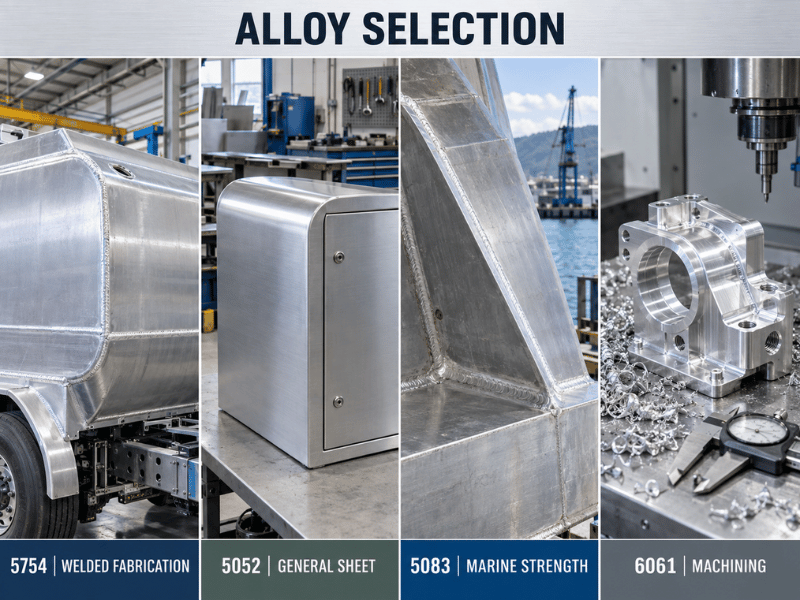
- 5754 — spawane konstrukcje morskie, pojazdowe i aparatura procesowa; blacha ryflowana; formowane panele wymagające większej wytrzymałości w stanie wyżarzonym niż 5052.
- 5052 — ogólne prace blacharskie, zbiorniki paliwa i tańszy domyślny wybór z serii 5xxx, gdy dodatkowa wytrzymałość 5754 w stanie wyżarzonym nie jest potrzebna.
- 5083 — atestowana blacha kadłubowa do zastosowań morskich i najwytrzymalszy z trzech, przy wyższym koszcie i bardziej rygorystycznym pułapie eksploatacyjnym 65 °C.
- 6061 — wytrzymałość uzyskiwana obróbką cieplną i lepsza skrawalność, przy niższej odporności korozyjnej w zastosowaniach morskich.
Go / No-Go: Kiedy 5754 jest właściwym wyborem
Wybierz 5754, gdy:
- Konstrukcja jest spawana i będzie narażona na działanie wody morskiej, chemikaliów lub atmosfery przemysłowej — 5754 zachowuje odporność korozyjną w strefie wpływu ciepła.
- Potrzebujesz większej wytrzymałości w stanie wyżarzonym niż zapewnia 5052 dla formowanego panelu.
- Elementem jest blacha ryflowana, podłoga lub pomost — H111/H114 to ustalony stan.
- Zastosowaniem jest zbiornik ciśnieniowy, tank lub zabudowa ciężarówki, gdzie zarówno integralność spoiny, jak i odporność korozyjna mają znaczenie.
- Budżet nie pozwala na 5083, ale 5052 jest na granicy.
Szukaj innych rozwiązań, gdy:
- Eksploatacja odbywa się w sposób ciągły powyżej około 65–100 °C. Przy zawartości magnezu sięgającej 3,6% 5754 znajduje się w zakresie, w którym faza β może wydzielać się na granicach ziaren i odporność na korozję międzykrystaliczną spada. 5454 to stop zaprojektowany do pracy w podwyższonych temperaturach w zastosowaniach 5xxx; 5052 jest bezpieczniejszym ogólnym wyborem.
- Potrzebujesz maksymalnej wytrzymałości w atestowanej blasze morskiej — 5083 H116 lub H321.
- Projekt wymaga wytrzymałości uzyskiwanej obróbką cieplną — 6061.
- Specyfikacja wykończenia przewiduje jasne lub lustrzane anodowanie — 5005, 5657 lub 6063.
Zaopatrzenie w 5754: Co potwierdzić przed złożeniem zamówienia
- Norma i zakres grubości: Wartości według EN 485-2 zmieniają się wraz z grubością, więc należy podać normę obowiązującą oraz zakres grubości w zapytaniu, nie tylko stan.
- Stan dopasowany do sekwencji formowania: O/H111 do intensywnego formowania i blach ryflowanych, H22/H32 do blach konstrukcyjnych, H24/H34 tam, gdzie element pozostaje stosunkowo płaski.
- Forma produktu: blacha, taśma i płyta są standardem; pręty, sztaby, rury i profile są dostępne. Blacha ryflowana jest zwykle w stanie H111/H114.
- Dostępność: 5754 to stop według EN. Poza europejskimi łańcuchami dostaw jest magazynowany znacznie rzadziej niż 5052, więc należy uwzględnić czas realizacji w harmonogramie dla niestandardowych stanów lub grubości.
- Dokumentacja: MTC do każdego zamówienia; raporty chemiczne, mechaniczne i wymiarowe SGS dostępne na życzenie dla prac konstrukcyjnych lub eksportowych.
Linsy Aluminum dostarcza 5754 w postaci płyt, blach, kręgów, rur i prętów w stanach O, H111, H22/H32, H24/H34 i innych na życzenie, z wewnętrzną obróbką CNC, cięciem laserowym, spawaniem TIG i MIG, anodowaniem i polerowaniem. Niestandardowe wymiary realizowane są przy niskim MOQ, z typowym czasem realizacji 10–60 dni, a MTC jest dołączane do każdego zamówienia.
Wnioski
5754 to stop do konstrukcji spawanych, a nie ulepszenie wytrzymałościowe. Jego rzeczywiste zalety to przewaga wytrzymałości w stanie wyżarzonym nad 5052, odporność korozyjna w wodzie morskiej utrzymująca się po spawaniu oraz zakres stanów od głębokiego tłoczenia do pełnego utwardzenia. Kompromis jest stały: brak obróbki cieplnej, wytrzymałość poniżej 5083 i pułap temperatury eksploatacyjnej, który wyklucza ciągłą pracę w wysokiej temperaturze.
Należy go specyfikować prawidłowo, podając stan i zakres grubości łącznie — wartości według EN 485-2 zmieniają się wraz z oboma — oraz wymiarować spoiny na wytrzymałość strefy wpływu ciepła w stanie wyżarzonym, a nie na stan podany w zamówieniu. Linsy Aluminum dostarcza 5754 w postaci płyt, blach, kręgów, rur i prętów w typowych stanach, z wewnętrzną obróbką mechaniczną, cięciem laserowym, spawaniem, anodowaniem i polerowaniem, dzięki czemu materiał i wykończenie są specyfikowane łącznie.
Prześlij rysunek, docelowy stan i warunki eksploatacji, aby otrzymać ocenę dopasowania gatunku i wycenę.
FAQ
Czy 5754 jest mocniejszy niż 5052?
W stanie wyżarzonym tak — 5754 osiąga 190–240 MPa wobec 170–215 MPa dla 5052, co daje przewagę około 10–15%. Przy H32 oba gatunki zbiegają się do punktu, w którym różnica jest marginalna (220–270 MPa wobec 215–265 MPa), więc stan ma tam większe znaczenie niż wybór stopu. Twierdzenie o ’10–20% większej wytrzymałości we wszystkich przypadkach“, które krąży w podsumowaniach dostawców, nie wytrzymuje konfrontacji z rzeczywistymi danymi dla poszczególnych stanów.
Czy 5754 można anodować w celu uzyskania wykończenia dekoracyjnego?
Tak, z jednym zastrzeżeniem. Dane hutnicze oceniają anodowanie ochronne i twarde jako bardzo dobre, a anodowanie barwiące jako dobre, więc 5754 jest uzasadnionym stopem do anodowania dekoracyjnego. Czego nie zapewni, to jasnego, lustrzanego wykończenia — anodowanie na jasno jest oceniane jedynie jako akceptowalne, a warstwa może mieć cieplejszy odcień. Do jasnych elementów wykończeniowych należy określić 5005, 5657 lub 6063.
Czy spawanie osłabia 5754?
Odporność na korozję pozostaje; wytrzymałość nie, w strefie wpływu ciepła. W materiale H22/H32 strefa wpływu ciepła spada z 220–270 MPa do poziomów wyżarzonych około 190–240 MPa, a granica plastyczności spada z minimum 130 MPa do około 80 MPa. Każdą ścieżkę obciążenia przechodzącą przez spoinę należy projektować na wartość dla stanu wyżarzonego. Materiał dodatkowy to zwykle 5356, a dla wyższej wytrzymałości spoiny 5183.
Czy stop 5754 nadaje się do środowisk morskich?
Tak. Ma doskonałą odporność na korozję w wodzie morskiej i atmosferze przemysłowej i jest stosowany na poszycie kadłuba, pokłady, nadbudówki i okucia. Do certyfikowanej klasyfikacyjnie konstrukcji kadłuba o maksymalnej wytrzymałości zwykle stosuje się stopień wyżej — 5083 w stanie H116 lub H321.
Czy 5754 można stosować w podwyższonej temperaturze?
Z ostrożnością. Magnez osiąga 3,6% w górnej części zakresu, co jest poziomem, przy którym wydzielanie fazy β wzdłuż granic ziaren może obniżyć odporność na korozję międzykrystaliczną podczas długotrwałego narażenia powyżej około 65–100 °C. Do ciągłej pracy w podwyższonej temperaturze stopem zaprojektowanym do tego celu jest 5454, a 5052 jest bezpieczniejszą alternatywą ogólnego przeznaczenia.






