


7005 — более широко используемый из двух бесмедных сварочных сплавов серии 7xxx: марка Al-Zn-Mg с содержанием меди не более 0,10% и намеренным добавлением циркония, поставляемая главным образом в виде прессованных профилей для сварных рам и транспортных конструкций.
Именно низкое содержание меди имеет решающее значение. Оно позволяет сварному соединению восстанавливать прочность, приближаясь к прочности основного металла, вместо того чтобы терять её в зоне термического влияния — по той же причине 7075 с содержанием меди 1,2–2,0% соединяют крепежом, а не сваркой. 7005 уступает 7075 по максимальной прочности, чтобы сохранить это свойство.
Что представляет собой алюминиевый сплав 7005?
7005 — термически упрочняемый сплав серии 7000. Цинк является основным легирующим элементом, магний образует упрочняющую фазу, а марганец и хром поддерживают прочность и коррозионные характеристики.
Цирконий (0,08–0,20%) — это то, что отличает 7005 от простой смеси Al-Zn-Mg. Он повышает температуру рекристаллизации и сохраняет мелкозернистую структуру, что и подавляет горячее растрескивание в сварочной ванне. Именно поэтому 7005 и его близкие аналоги, 7003 и 7020, свариваются там, где 7075 не сваривается.
| Элемент | Диапазон (% по массе) | Роль |
| Цинк (Zn) | 4.0-5.0 | Основной упрочняющий элемент |
| Магний (Mg) | 1.0–1.8 | Образует упрочняющую фазу MgZn₂ |
| Марганец (Mn) | 0.20–0.70 | Прочность, коррозионная стойкость, контроль зеренной структуры |
| Хром (Cr) | 0.06–0.20 | Стабилизация границ зерен |
| Цирконий (Zr) | 0.08–0.20 | Измельчение зерна; сопротивление горячему растрескиванию при сварке |
| Медь (Cu) | ≤0,10 | Поддерживается на низком уровне для свариваемости и коррозионной стойкости |
| Железо (Fe) | ≤0,40 | Предел содержания примесей |
| Кремний (Si) | ≤0,35 | Предел содержания примесей |
| Титан (Ti) | 0.01–0.06 | Модификатор зерна |
| Прочие (каждый / всего) | ≤0.05 / ≤0.15 | Ограничения по следам |
| Алюминий (Al) | Баланс | Основной металл |
Плотность составляет около 2,78 г/см³. Диапазоны соответствуют EN 573-3 (обозначение EN AW-7005 / AlZn4.5Mg1.5Mn) и ASTM B221. 7005 поставляется главным образом в виде прессованных изделий, поэтому определяющими стандартами на продукцию являются ASTM B221 и EN 755-2, а не обозначение для плоского проката.
Обозначения состояний поставки: O, T5, T53 и T6
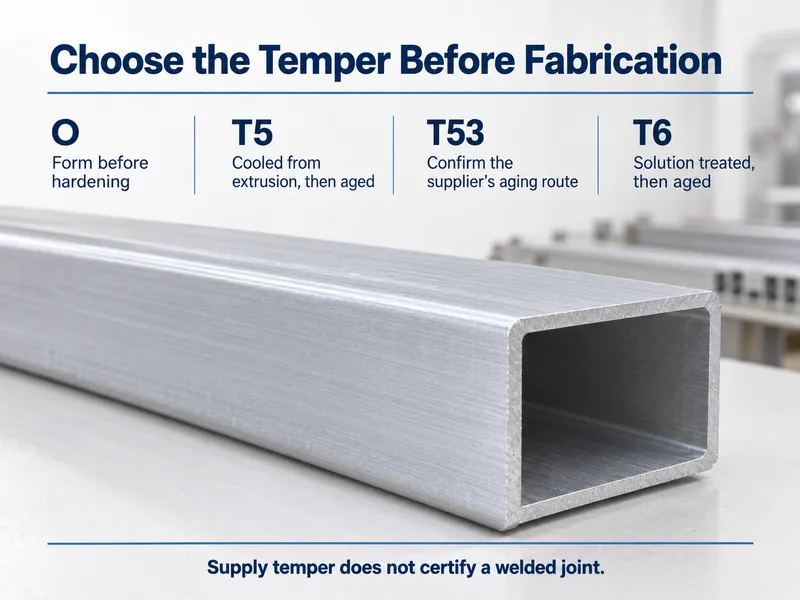
Состояние поставки — это термическая обработка и состояние деформации, в котором металл поставляется, и оно изменяет прочность и технологичность в гораздо большей степени, чем сам сплав. Для 7005 распространены четыре состояния.
- O — отожженное, самое мягкое состояние. Применяется, когда деталь должна подвергнуться значительной формовке до любой термической обработки.
- T5 — охлажденное с прессового стана и затем искусственно состаренное. Экономичный выбор для профилей, не требующих дополнительного снятия напряжений.
- T53 — закаленное непосредственно на прессе, естественно состаренное в течение примерно 72 часов при комнатной температуре, затем подвергнутое двухступенчатому искусственному старению. Это обычное заводское состояние для прессованных изделий из 7005, и именно этот маршрут проходят сварные конструкции.
- T6 / T63 — закаленное на твердый раствор и искусственно состаренное до максимальной прочности. Еще одна технологическая операция, поэтому стоимость выше, чем у T5.
Одно уточнение, которое стоит запомнить: T53 — это состояние поставки, а не описание сварной детали. На практике они совпадают, поскольку сварная конструкция из 7005 подвергается старению после сварки и попадает в тот же диапазон свойств.
Типичные механические свойства по состояниям поставки
| Темпер | Предел прочности при растяжении (МПа) | Предел текучести, 0,2% (МПа) | Удлинение (%) | Состояние |
| O | ~190 | ~80 | ~20 | Отожженное; интенсивная формовка |
| T5 | ~345 | ~290 | ~12 | Охлажденное на прессе и состаренное |
| T53 | ~350–390 | ~300–345 | ~10–15 | Закаленное на прессе, естественное плюс двухступенчатое искусственное старение |
| T6 / T63 | ~370–390 | ~310–345 | ~10-12 | Закаленное на твердый раствор и искусственно состаренное |
Это типичные значения для прессованных изделий, взятые из таблиц свойств ASTM B221 и EN 755-2 и данных производителей. Опубликованные данные по 7005 варьируются в зависимости от источника и формы продукции, поэтому рассматривайте таблицу как справочную для планирования, а не как спецификацию. Гарантированный минимум для вашего заказа устанавливается применяемым стандартом, ASTM B221 или EN 755-2, и указывается в сертификате качества (MTC).
7005 против 6061 против 7075
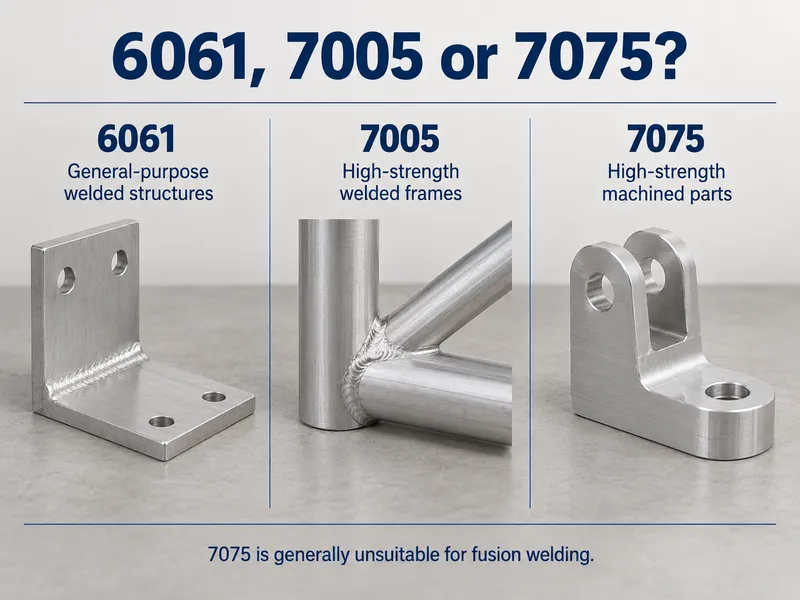
| Сплав / состояние поставки | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Свариваемость | Коррозия | Наилучшее применение |
| 6061-T6 | ~310 | ~276 | Превосходно | Хорошо | Универсальные несущие конструкции; легкая формовка и анодирование |
| 7005-T5 | ~345 | ~290 | Превосходно | Хорошо для сплава серии 7xxx | Сварные высокопрочные рамы и профили |
| 7075-T6 | ~572 | ~503 | Бедный | Ограниченная | Аэрокосмические и другие детали максимальной прочности |
Читайте таблицу, задав сначала один вопрос: будет ли деталь сварной? Если да, 7075 исключается из списка, поскольку он не сваривается плавлением, и 7005 остается более прочным из двух оставшихся вариантов — примерно на 11% выше предел прочности, чем у 6061-T6 в основном металле, и гораздо больший разрыв после выполнения соединения. Если деталь обрабатывается механически и никогда не сваривается, более низкая стоимость 6061, легкость формовки и более широкий сортамент обычно перевешивают скромное преимущество 7005 в прочности.
Работа с 7005
Сварка
7005 — наиболее свариваемый из распространенных сплавов серии 7xxx, и причина в химическом составе, описанном выше: отсутствие меди, вызывающей горячее растрескивание, и цирконий, сохраняющий мелкозернистую структуру. Сваривайте с присадкой 5356 (ER5356 / EN ISO 18273 S Al 5356). Там, где важна более высокая прочность в состоянии после сварки, альтернативой является 5183.
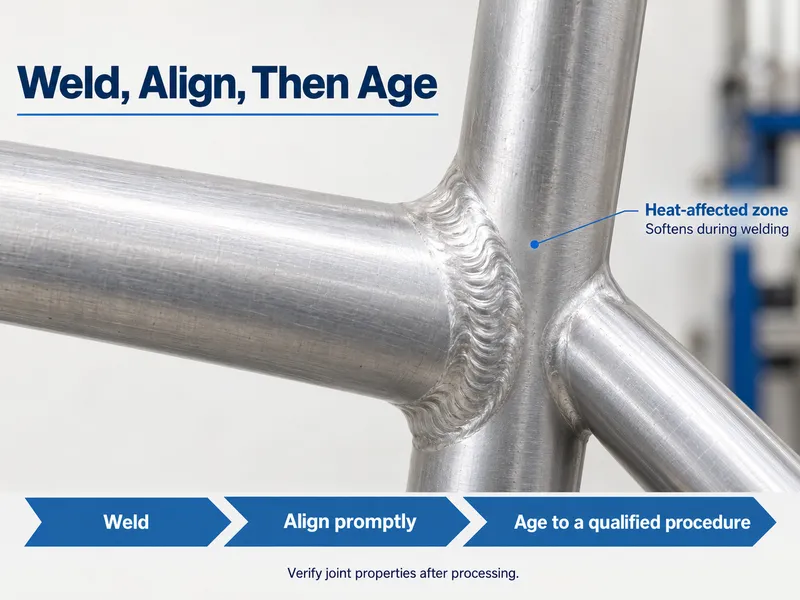
Сварка все равно разупрочняет зону термического влияния. Отличие 7005 в том, как он восстанавливается. Цикл старения после сварки повторно выделяет упрочняющую фазу и поднимает прочность соединения обратно к уровню основного металла без полной повторной закалки на твердый раствор и резкого охлаждения. Именно поэтому рамы и вагонные конструкции из 7005 сваривают, состаривают и отправляют, а не подвергают повторной термической обработке как готовую сборку.
Проектируйте по значениям для состаренного состояния после сварки, а не по колонке T6 для основного металла. Перед выпуском чертежа сверьте цифры с сертификатом качества (MTC).
Обработка
7005 обрабатывается резанием труднее, чем 6061, поэтому ожидайте большего износа инструмента и повышенной потребности в острой оснастке с большим передним углом и жесткой системе крепления. T53 и T6 обеспечивают более чистую поверхность, чем O. Поскольку состояния серии 7xxx чувствительны к концентраторам напряжений, избегайте интенсивной холодной формовки после старения — формуйте в состоянии O, затем подвергайте термической обработке.
Защита от коррозии
Медь — причина коррозионной чувствительности 7075, а 7005 ограничивает её содержание максимумом 0,10%, поэтому его коррозионная стойкость хороша для сплава серии 7xxx. Он всё же уступает семейству 6xxx. Анодируйте или окрашивайте его для морской, прибрежной или влажной среды; погружение в хлоридную среду без защиты — не его задача. Там, где длительное напряжение сочетается с теплыми влажными условиями, предпочитайте T53 максимально состаренному T6 — он обменивает небольшую часть прочности на лучшую стойкость к коррозионному растрескиванию под напряжением.
Рабочая температура
Рассматривайте 7005 как конструкционный сплав для комнатной температуры. Как и любая марка с дисперсионным твердением, он перестаривается и теряет прочность при повышении рабочей температуры, поэтому проверяйте любое высокотемпературное применение по данным проектирования для конкретного состояния, а не предполагайте, что значения для комнатной температуры сохраняются.
Приложения
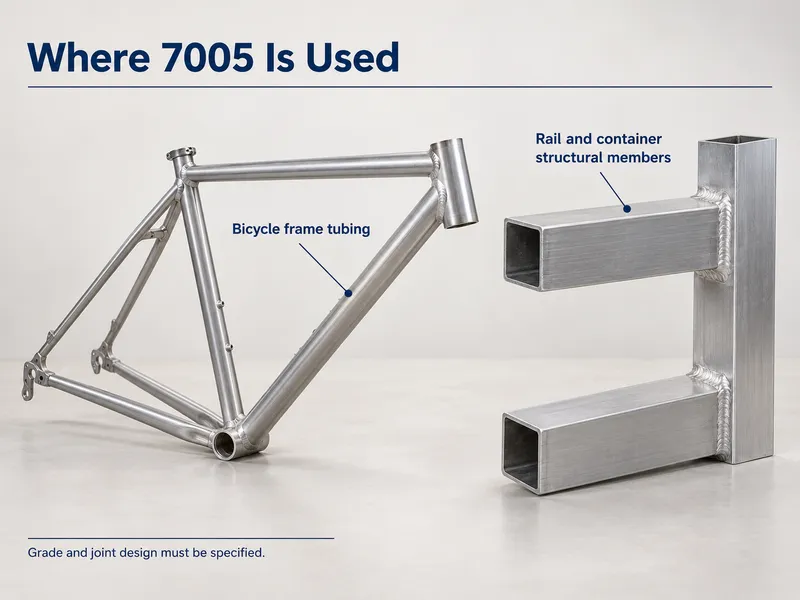
- Велосипедные рамы и сварное спортивное снаряжение, такое как ракетки и биты
- Кузова железнодорожных и метрополитеновских вагонов и сварные несущие элементы
- Рамы грузовиков, прицепов и контейнеров — поперечины, боковые стойки и ребра жесткости
- Мосты и архитектурные сварные рамы
- Теплообменники и сварные сборки, где повторная закалка на твердый раствор после сварки нецелесообразна
Критерии применимости: Да/Нет
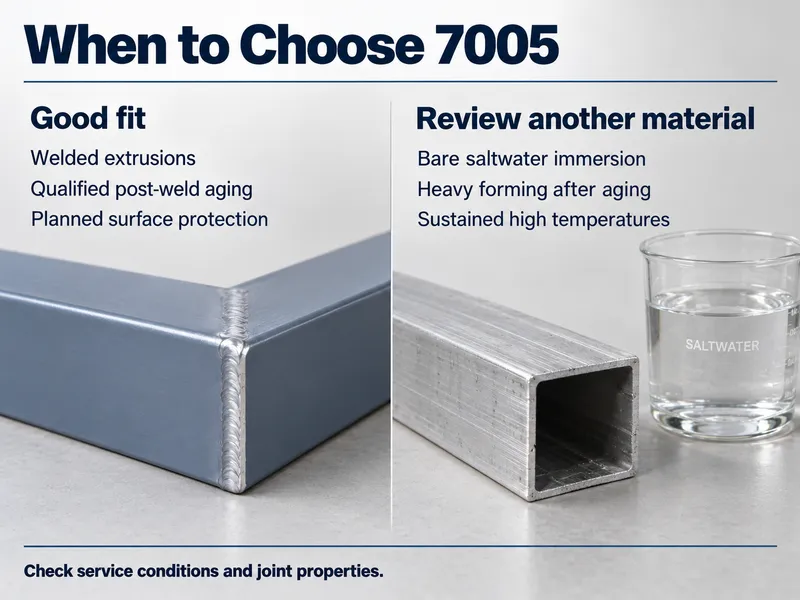
Выбирайте — указывайте 7005, когда:
- Сварная сборка требует предела текучести более примерно 290 МПа, и послесварочное старение может восстановить свойства соединения.
- Свариваемость важнее пиковой прочности, поскольку 7005 сваривается и повторно стареет, тогда как 7075 — нет.
- Деталь представляет собой прессованное изделие, и умеренное повышение прочности по сравнению с 6061 стоит небольшого снижения коррозионной стойкости.
- Для эксплуатации на открытом воздухе планируется покрытие или анодирование.
Не подходит — ищите другие варианты, когда:
- Требуется пиковая аэрокосмическая прочность с пределом текучести выше примерно 500 МПа. Это 7075 или территория 7055.
- Деталь подвергается интенсивной механической обработке и никогда не сваривается. 6061 дешевле, лучше формуется и шире представлен на складе.
- Ожидается погружение в морскую воду без покрытия. Используйте 5083 или марку серии 6xxx.
- Планируется интенсивная холодная формовка после старения. Сначала формуйте в состоянии O, затем термообрабатывайте.
Примечания по закупке: что подтвердить перед заказом
7005 — в первую очередь прессовочный сплав. Пруток, труба и профили по ASTM B221 или EN 755-2 составляют стандартный сортамент, а плита или лист регулируются другой спецификацией — поэтому указывайте форму и governing standard в запросе. Всё, что выходит за пределы этого сортамента, от нестандартного сечения до индивидуального профиля, изготавливается по чертежу.
Четыре строки в спецификации делают основную работу: governing standard, состояние (T5, T53 или T6), governing wall thickness — минимальные механические значения зависят от толщины — и уровень документации.
Что касается документов, MTC, который поставляется с каждым заказом, показывает фактический химический состав и результаты механических испытаний для партии. Если проекту нужна независимая верификация, запросите отчёты SGS. Обратите внимание на разницу между уровнями сертификатов: EN 10204 3.1 подписывается собственным уполномоченным представителем службы инспекции производителя, тогда как 3.2 добавляет независимую третью сторону, например представителя заказчика или организацию вроде TÜV, BV, SGS или DNV.
Заключение
алюминию 7005 — это свариваемая высокопрочная марка серии 7xxx — прочнее 6061 и значительно более свариваемая, чем 7075 — но она всё же уступает части коррозионной стойкости семейства 6xxx, а плоскокатаные формы регулируются иной спецификацией, чем прессовочный сортамент.
Мы поставляем 7005 в виде прессованного профиля, прутка и трубы, а также производим индивидуальные формы, размеры и состояния по вашему чертежу в рамках производства с низким MOQ со сроками поставки 10–60 дней. Каждый заказ поставляется с MTC.
Отправьте нам чертёж с состоянием и маршрутом сварки для проверки формы, состояния и наличия.
Часто задаваемые вопросы
Каков минимальный объём заказа и срок поставки для 7005?
Стандартные состояния и размеры поставляются со склада. Нестандартные состояния и индивидуальные размеры выполняются как производство с низким MOQ, обычно 10–60 дней, в зависимости от сплава, размера и обработки. Пришлите чертёж и количество, чтобы подтвердить и то, и другое.
Какие документы поставляются с заказом 7005?
MTC поставляется с каждым заказом и содержит химические и механические результаты для этой партии. Независимая верификация доступна по запросу через химические, механические или ультразвуковые отчёты SGS за дополнительную плату. EN 10204 3.2 добавляет контрассигнацию третьей стороны.
Поставляете ли вы 7005 в T53 и в нестандартных сечениях?
Да. Пруток, труба и профиль поставляются по ASTM B221 или EN 755-2, а сечения, размеры или состояния вне этого диапазона изготавливаются по вашему чертежу на основе низкого MOQ, обычно 10–60 дней. Пришлите чертёж с указанием governing standard.






