


7005 ist von den beiden kupferfreien 7xxx-Schweißlegierungen die gebräuchlichere: eine Al-Zn-Mg-Güte, die auf 0,10 % Kupfer begrenzt ist, mit einem gezielten Zirkoniumzusatz, die hauptsächlich als Strangpressprofil für geschweißte Rahmen und Transportstrukturen geliefert wird.
Das niedrige Kupfer macht den Unterschied. Es ermöglicht, dass eine Schweißverbindung wieder in Richtung der Festigkeit des Grundwerkstoffs auslagert, anstatt in der wärmebeeinflussten Zone abgeschrieben zu werden — derselbe Grund, warum 7075 mit 1,2–2,0 % Kupfer eher mechanisch gefügt als geschweißt wird. 7005 verzichtet gegenüber 7075 auf Spitzenfestigkeit, um diese Eigenschaft zu erhalten.
Was ist die Aluminiumlegierung 7005?
7005 ist eine aushärtbare Legierung der 7000er-Serie. Zink ist das Hauptlegierungselement und Magnesium bildet die Verstärkungsphase, wobei Mangan und Chrom die Festigkeit und das Korrosionsverhalten unterstützen.
Zirkonium (0,08–0,20 %) ist das, was 7005 von einer einfachen Al-Zn-Mg-Mischung unterscheidet. Es erhöht die Rekristallisationstemperatur und hält die Kornstruktur fein, was die Heißrissbildung im Schmelzbad unterdrückt. Das ist der Grund, warum 7005 und seine nahen Verwandten, 7003 und 7020, schweißbar sind, wo 7075 es nicht ist.
| Element | Bereich (% nach Gewicht) | Rolle |
| Zink (Zn) | 4.0-5.0 | Primäres Verfestigungselement |
| Magnesium (Mg) | 1.0–1.8 | Bildet die MgZn₂-Verstärkungsphase |
| Mangan (Mn) | 0.20–0.70 | Festigkeit, Korrosion, Kontrolle der Kornstruktur |
| Chrom (Cr) | 0.06–0.20 | Korngrenzenstabilisierung |
| Zirkonium (Zr) | 0.08–0.20 | Kornfeinung; widersteht Heißrissbildung beim Schweißen |
| Kupfer (Cu) | ≤0,10 | Niedrig gehalten für Schweißbarkeit und Korrosion |
| Eisen (Fe) | ≤0,40 | Verunreinigungsgrenzwert |
| Silizium (Si) | ≤0,35 | Verunreinigungsgrenzwert |
| Titan (Ti) | 0.01–0.06 | Kornfeinungsmittel |
| Sonstige (jeweils / gesamt) | ≤0,05 / ≤0,15 | Spurengrenzwerte |
| Aluminium (Al) | Bilanz | Unedles Metall |
Die Dichte beträgt etwa 2,78 g/cm³. Die Bereiche folgen EN 573-3 (Bezeichnung EN AW-7005 / AlZn4.5Mg1.5Mn) und ASTM B221. 7005 wird hauptsächlich als Strangpressprodukt geliefert, sodass die maßgeblichen Produktnormen ASTM B221 und EN 755-2 sind und nicht eine Flachwalzblech-Bezeichnung.
Zustandsbezeichnungen: O, T5, T53 und T6
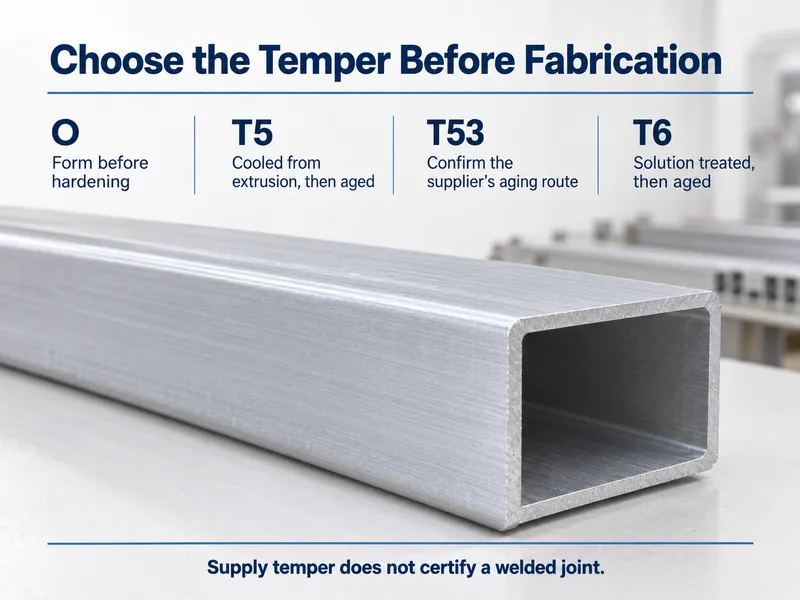
Der Zustand ist die Wärmebehandlung und der Bearbeitungszustand, in dem das Metall geliefert wird, und er verändert Festigkeit und Umformbarkeit weit mehr als die Legierung selbst. Vier sind für 7005 üblich.
- O — geglüht, der weichste Zustand. Wird verwendet, wenn ein Teil vor einer Wärmebehandlung stark umgeformt werden muss.
- T5 — aus der Strangpresse abgekühlt und dann künstlich ausgelagert. Die wirtschaftliche Wahl für Profile, die keine zusätzliche Spannungsarmglühung benötigen.
- T53 — pressabgeschreckt, etwa 72 Stunden bei Raumtemperatur natürlich ausgelagert, dann einer zweistufigen künstlichen Auslagerung unterzogen. Dies ist der übliche Hüttenzustand für 7005-Strangpressprofile und der Weg, dem geschweißte Konstruktionen folgen.
- T6 / T63 — lösungsgeglüht und künstlich auf höchste Festigkeit ausgelagert. Ein weiterer Prozessschritt, daher mit einem Aufpreis gegenüber T5.
Eine Klarstellung, die man sich merken sollte: T53 ist ein Lieferzustand, keine Beschreibung eines geschweißten Teils. In der Praxis stimmen beide überein, da ein 7005-Schweißkonstrukt nach dem Schweißen ausgelagert wird und im selben Eigenschaftsband landet.
Typische mechanische Eigenschaften nach Zustand
| Temperament | Zugfestigkeit (MPa) | Streckgrenze, 0,2 % (MPa) | Dehnung (%) | Zustand |
| O | ~190 | ~80 | ~20 | Geglüht; starke Umformung |
| T5 | ~345 | ~290 | ~12 | Pressgekühlt und ausgelagert |
| T53 | ~350–390 | ~300–345 | ~10–15 | Pressabgeschreckt, natürlich plus zweistufige künstliche Auslagerung |
| T6 / T63 | ~370–390 | ~310–345 | ~10-12 | Lösungsgeglüht und künstlich ausgelagert |
Dies sind typische Werte für Strangpressprodukte, entnommen aus den Eigenschaftstabellen von ASTM B221 und EN 755-2 sowie Herstellerdaten. Veröffentlichte 7005-Werte variieren je nach Quelle und Produktform, daher ist die Tabelle als Planungsreferenz und nicht als Spezifikation zu betrachten. Das garantierte Minimum für Ihre Bestellung wird durch die maßgebliche Norm, ASTM B221 oder EN 755-2, festgelegt und im MTC ausgewiesen.
7005 vs. 6061 vs. 7075
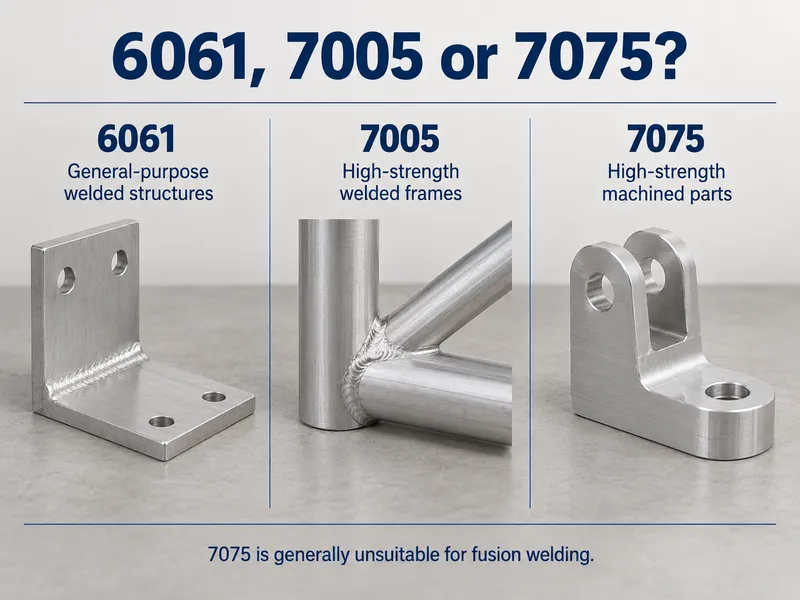
| Legierung / Zustand | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Schweißeignung | Korrosion | Beste Eignung |
| 6061-T6 | ~310 | ~276 | Ausgezeichnet | Gut | Vielseitige Strukturanwendungen; einfache Umformung und Eloxierung |
| 7005-T5 | ~345 | ~290 | Ausgezeichnet | Gut für eine 7xxx | Geschweißte hochfeste Rahmen und Profile |
| 7075-T6 | ~572 | ~503 | Schlecht | Begrenzt | Luft- und Raumfahrt sowie andere Teile mit Spitzenfestigkeit |
Lesen Sie die Tabelle, indem Sie zuerst eine Frage stellen: Wird das Teil geschweißt? Wenn ja, scheidet 7075 aus, da es nicht schmelzschweißbar ist, und 7005 ist die stärkere der beiden verbleibenden Optionen — etwa 11 % mehr Zugfestigkeit als 6061-T6 im Grundwerkstoff und eine viel größere Lücke, sobald eine Verbindung hergestellt ist. Wenn das Teil bearbeitet und nie geschweißt wird, überwiegen die geringeren Kosten, die einfachere Umformung und die breitere Verfügbarkeit von 6061 in der Regel den bescheidenen Festigkeitsvorteil von 7005.
Arbeiten mit 7005
Schweißen
7005 ist die am besten schweißbare der gängigen 7xxx-Legierungen, und die obige Chemie ist der Grund dafür: kein Kupfer, das Heißrissbildung verursacht, und Zirkonium, das die Kornstruktur fein hält. Schweißen Sie es mit 5356-Zusatzwerkstoff (ER5356 / EN ISO 18273 S Al 5356). Wo höhere Festigkeit im geschweißten Zustand wichtig ist, ist 5183 die Alternative.
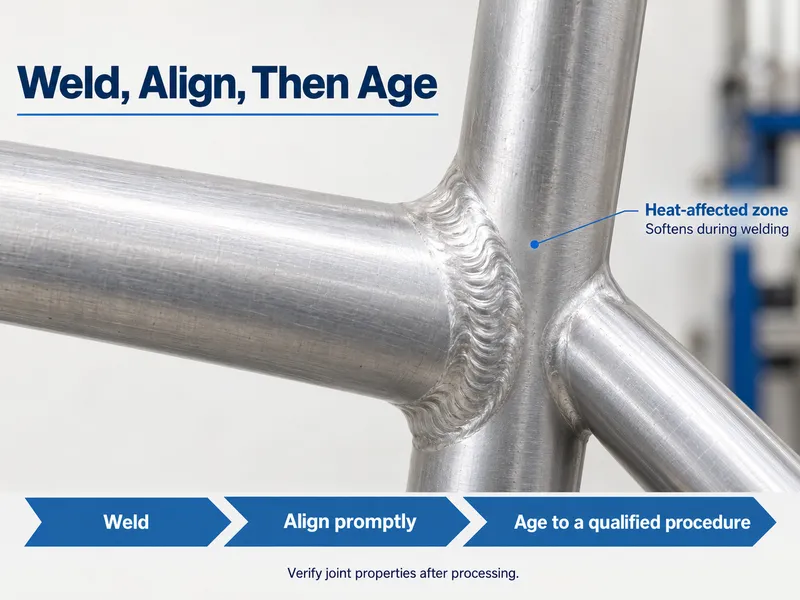
Das Schweißen erweicht dennoch die wärmebeeinflusste Zone. Was 7005 auszeichnet, ist, wie es sich erholt. Ein Auslagerungszyklus nach dem Schweißen scheidet die Verstärkungsphase wieder aus und hebt die Verbindung zurück in Richtung der Festigkeit des Grundwerkstoffs, ohne vollständiges erneutes Lösungsglühen und Abschrecken. Deshalb werden 7005-Rahmen und Bahnstrukturen geschweißt, ausgelagert und versandt, anstatt als fertige Baugruppe erneut wärmebehandelt zu werden.
Konstruieren Sie mit den ausgelagerten Werten im geschweißten Zustand, nicht mit der Spalte für den Grundwerkstoff T6. Bestätigen Sie die Zahlen anhand des MTC, bevor Sie eine Zeichnung freigeben.
Bearbeitung
7005 zerspant sich schwieriger als 6061, daher ist mit mehr Werkzeugverschleiß und einem stärkeren Bedarf an scharfem Werkzeug mit hohem Spanwinkel und einer steifen Aufspannung zu rechnen. T53 und T6 nehmen eine sauberere Oberfläche an als O. Da 7xxx-Zustände kerbempfindlich sind, vermeiden Sie starke Kaltumformung nach dem Auslagern — umformen in O, dann wärmebehandeln.
Korrosionsschutz
Kupfer ist das, was 7075 korrosionsempfindlich macht, und 7005 hält es auf maximal 0,10 %, sodass seine Korrosionsbeständigkeit für eine 7xxx-Güte gut ist. Sie bleibt dennoch hinter der 6xxx-Familie zurück. Eloxieren oder lackieren Sie es für den marinen, küstennahen oder feuchten Einsatz; blankes Eintauchen in Chlorid ist nicht seine Aufgabe. Wo Dauerbeanspruchung auf warme, feuchte Bedingungen trifft, bevorzugen Sie T53 gegenüber dem spitzenfestigkeitsausgelagerten T6 — es tauscht etwas Festigkeit gegen bessere Spannungsrisskorrosionsbeständigkeit.
Einsatztemperatur
Behandeln Sie 7005 als Strukturlegierung für Raumtemperatur. Wie jede ausscheidungsgehärtete Güte überaltert es und verliert an Festigkeit, wenn die Einsatztemperatur steigt, daher prüfen Sie jede heiße Anwendung anhand zustandsspezifischer Konstruktionsdaten, anstatt anzunehmen, dass Raumtemperaturwerte gelten.
Anwendungen
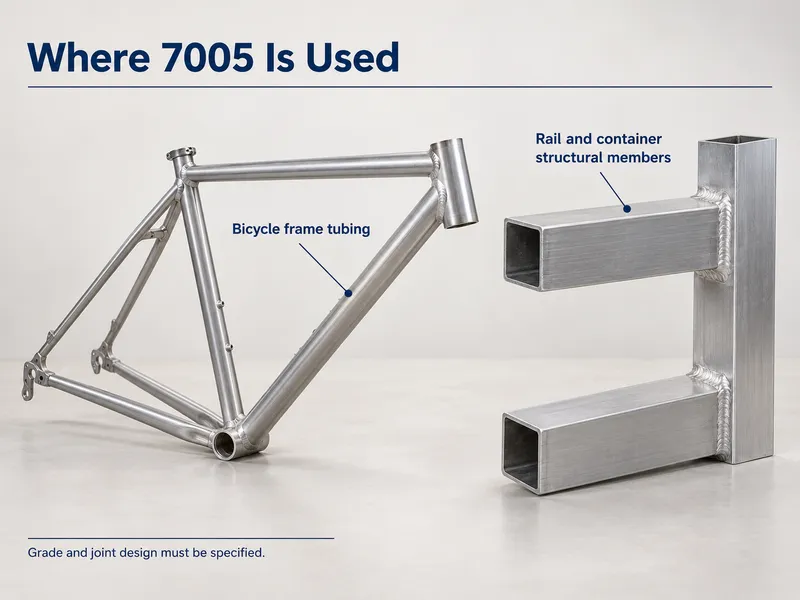
- Fahrradrahmen und geschweißte Sportgeräte wie Schläger und Schläger
- Wagenkästen von Bahnen und U-Bahnen sowie geschweißte Strukturbauteile
- LKW-, Anhänger- und Containerrahmen — Querträger, Seitenpfosten und Versteifungen
- Brücken und architektonische geschweißte Rahmen
- Wärmetauscher und Schweißbaugruppen, bei denen eine Re-Lösungsglühung nach dem Schweißen nicht praktikabel ist
Go/No-Go-Grenzen
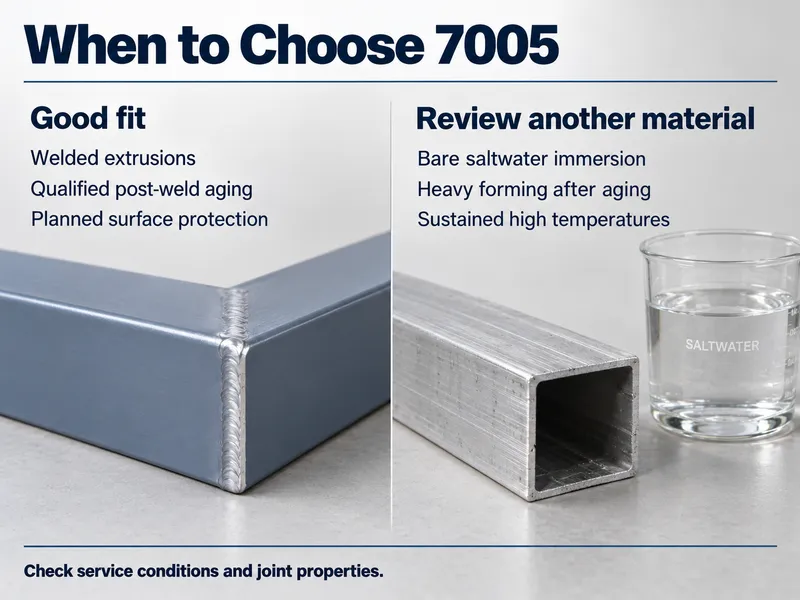
Go — spezifizieren Sie 7005, wenn:
- Eine Schweißbaugruppe mehr als etwa 290 MPa Streckgrenze benötigt und eine Alterung nach dem Schweißen die Verbindung wiederherstellen kann.
- Die Schweißbarkeit wichtiger ist als die Spitzenfestigkeit, weil 7005 schweißbar ist und nachaltert, wo 7075 dies nicht kann.
- Das Teil ein Strangpressprofil ist und eine moderate Festigkeitssteigerung gegenüber 6061 einen geringen Korrosionskompromiss wert ist.
- Eine Beschichtung oder Eloxierung für den Außeneinsatz geplant ist.
No-Go — suchen Sie woanders wenn:
- Eine Spitzenfestigkeit im Luft- und Raumfahrtbereich über etwa 500 MPa Streckgrenze erforderlich ist. Das ist 7075 oder 7055-Territorium.
- Das Teil stark zerspant und nie geschweißt wird. 6061 ist günstiger, lässt sich besser umformen und ist breiter verfügbar.
- Nackte Salzwasserimmersion ohne Beschichtung zu erwarten ist. Verwenden Sie 5083 oder eine 6xxx-Güte.
- Eine starke Kaltumformung nach der Alterung geplant ist. Zuerst in O umformen, dann wärmebehandeln.
Beschaffungshinweise: Was Sie vor Ihrer Bestellung bestätigen sollten
7005 ist in erster Linie eine Strangpresslegierung. Stangen, Rohre und Profile nach ASTM B221 oder EN 755-2 sind der Standardbereich, und Blech oder Platten fallen unter eine andere Spezifikation — nennen Sie daher auf der Anfrage die Form und die geltende Norm. Alles außerhalb dieses Bereichs, von einem Nicht-Standard-Querschnitt bis zu einem kundenspezifischen Profil, wird nach Zeichnung gefertigt.
Vier Angaben in der Spezifikation erledigen den Großteil der Arbeit: die geltende Norm, die Zustandsform (T5, T53 oder T6), die maßgebliche Wanddicke — Mindestfestigkeitswerte sind dickensabhängig — und die Dokumentationsstufe.
Zu den Dokumenten: Das MTC, das mit jeder Bestellung geliefert wird, zeigt die tatsächliche Chemie und die mechanischen Prüfergebnisse für die Charge. Wenn das Projekt eine unabhängige Verifizierung erfordert, fordern Sie SGS-Berichte an. Beachten Sie den Unterschied zwischen den Zertifikatsstufen: EN 10204 3.1 ist vom eigenen autorisierten Inspektionsvertreter des Herstellers unterzeichnet, während 3.2 eine unabhängige dritte Partei hinzufügt, wie einen Kundenvertreter oder eine Stelle wie TÜV, BV, SGS oder DNV.
Schlussfolgerung
7005-Aluminium ist die schweißbare hochfeste 7xxx-Güte — stärker als 6061 und weit schweißbarer als 7075 — aber sie gibt dennoch etwas Korrosionsbeständigkeit gegenüber der 6xxx-Familie auf, und flachgewalzte Formen fallen unter eine andere Spezifikation als der Strangpressbereich.
Wir liefern 7005 als stranggepresstes Profil, Stange und Rohr und fertigen kundenspezifische Formen, Größen und Zustandsformen nach Ihrer Zeichnung durch Produktion mit niedriger MOQ mit Lieferzeiten von 10–60 Tagen. Jede Bestellung wird mit einem MTC geliefert.
Senden Sie uns die Zeichnung mit der Zustandsform und dem Schweißweg für eine Form-, Zustands- und Verfügbarkeitsprüfung.
Häufig gestellte Fragen
Was ist die Mindestbestellmenge und Lieferzeit für 7005?
Standard-Zustandsformen und -Größen werden ab Lager geliefert. Nicht-Standard-Zustandsformen und kundenspezifische Abmessungen laufen als Produktion mit niedriger MOQ, typischerweise 10–60 Tage, abhängig von Legierung, Größe und Verarbeitung. Senden Sie die Zeichnung und die Menge, damit beides bestätigt werden kann.
Welche Dokumente kommen mit einer 7005-Bestellung?
Ein MTC wird mit jeder Bestellung geliefert und enthält die Chemie und die mechanischen Ergebnisse für diese Charge. Eine unabhängige Verifizierung ist auf Anfrage durch SGS-Chemie-, Mechanik- oder Ultraschallberichte gegen Aufpreis erhältlich. EN 10204 3.2 fügt eine Gegenzeichnung durch Dritte hinzu.
Liefern Sie 7005 in T53 und in Nicht-Standard-Querschnitten?
Ja. Stange, Rohr und Profil werden nach ASTM B221 oder EN 755-2 geliefert, und Querschnitte, Größen oder Zustandsformen außerhalb dieses Bereichs werden nach Ihrer Zeichnung auf Basis niedriger MOQ gefertigt, typischerweise 10–60 Tage. Senden Sie die Zeichnung mit der genannten geltenden Norm.






