


Il 7005 è il più utilizzato dei due alloy di saldatura 7xxx senza rame: un grado Al-Zn-Mg mantenuto a 0,10% di rame con un'aggiunta deliberata di zirconio, fornito principalmente come estruso per telai saldati e strutture di trasporto.
Il basso contenuto di rame è ciò che fa la differenza. Consente a un giunto saldato di invecchiare verso la resistenza del metallo base invece di essere compromesso nella zona termicamente alterata — la stessa ragione per cui il 7075, con 1,2–2,0% di rame, viene fissato meccanicamente anziché saldato. Il 7005 rinuncia alla resistenza di picco rispetto al 7075 per mantenere questa proprietà.
Che cos'è la lega di alluminio 7005?
Il 7005 è una lega trattabile termicamente della serie 7000. Lo zinco è l'elemento di lega principale e il magnesio forma la fase indurente, con manganese e cromo che supportano resistenza e comportamento alla corrosione.
Lo zirconio (0,08–0,20%) è ciò che distingue il 7005 da una semplice miscela Al-Zn-Mg. Eleva la temperatura di ricristallizzazione e mantiene la struttura del grano fine, che è ciò che sopprime la criccatura a caldo nel bagno di saldatura. Questa è la ragione per cui il 7005 e i suoi stretti parenti, 7003 e il 7020, si saldano dove il 7075 non lo fa.
| Elemento | Intervallo (% in peso) | Ruolo |
| Zinco (Zn) | 4.0-5.0 | Elemento rinforzante primario |
| Magnesio (Mg) | 1.0–1.8 | Forma la fase indurente MgZn₂ |
| Manganese (Mn) | 0.20–0.70 | Resistenza, corrosione, controllo della struttura del grano |
| Cromo (Cr) | 0.06–0.20 | Stabilizzazione dei bordi di grano |
| Zirconio (Zr) | 0.08–0.20 | Affinamento del grano; resiste alla criccatura a caldo da saldatura |
| Rame (Cu) | ≤0,10 | Mantenuto basso per saldabilità e resistenza alla corrosione |
| Ferro (Fe) | ≤0,40 | Limite di impurità |
| Silicio (Si) | ≤0,35 | Limite di impurità |
| Titanio (Ti) | 0.01–0.06 | Affinatore di grano |
| Altri elementi (ciascuno / totale) | ≤0,05 / ≤0,15 | Limiti in tracce |
| Alluminio (Al) | Equilibrio | Metallo comune |
La densità è di circa 2,78 g/cm³. Le gamme seguono EN 573-3 (designazione EN AW-7005 / AlZn4.5Mg1.5Mn) e ASTM B221. Il 7005 è fornito principalmente come prodotto estruso, quindi gli standard di prodotto applicabili sono ASTM B221 e EN 755-2 piuttosto che una designazione per laminati piatti.
Designazioni di tempra: O, T5, T53 e T6
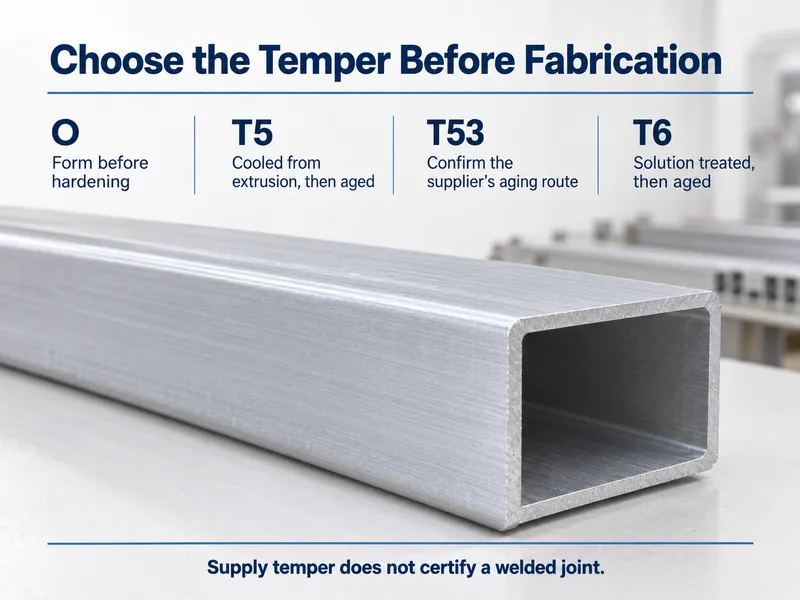
La tempra è la condizione di trattamento termico e lavorazione in cui il metallo viene fornito, e cambia resistenza e formabilità molto più della lega stessa. Quattro sono comuni per il 7005.
- O — ricotto, la condizione più tenera. Utilizzato quando un pezzo deve essere fortemente formatо prima di qualsiasi trattamento termico.
- T5 — raffreddato dalla pressa di estrusione e poi invecchiato artificialmente. La scelta economica per profili che non necessitano di ulteriore distensione.
- T53 — temprabile in linea, invecchiato naturalmente per circa 72 ore a temperatura ambiente, poi sottoposto a un invecchiamento artificiale a due stadi. Questa è la tempra di laminazione usuale per l'estrusione 7005, e il percorso che seguono le fabbricazioni saldate.
- T6 / T63 — solubilizzato e invecchiato artificialmente alla massima resistenza. Un ulteriore passo di processo, quindi comporta un premio rispetto al T5.
Una precisazione che vale la pena tenere a mente: T53 è una tempra di fornitura, non una descrizione di un pezzo saldato. In pratica le due coincidono, perché un manufatto saldato in 7005 viene invecchiato dopo la saldatura e si colloca nella stessa fascia di proprietà.
Proprietà meccaniche tipiche per tempra
| Temperamento | Resistenza a trazione (MPa) | Snervamento, 0,2% (MPa) | Allungamento (%) | Condizione |
| O | ~190 | ~80 | ~20 | Ricotto; formatura pesante |
| T5 | ~345 | ~290 | ~12 | Raffreddato in pressa e invecchiato |
| T53 | ~350–390 | ~300–345 | ~10–15 | Temprabile in linea, invecchiamento naturale più artificiale a due stadi |
| T6 / T63 | ~370–390 | ~310–345 | ~10-12 | Solubilizzato e invecchiato artificialmente |
Questi sono valori tipici per prodotto estruso, tratti dalle tabelle di proprietà ASTM B221 e EN 755-2 e dai dati dei produttori. I valori pubblicati del 7005 variano a seconda della fonte e della forma del prodotto, quindi trattare la tabella come riferimento di pianificazione piuttosto che come specifica. Il minimo garantito per il vostro ordine è stabilito dallo standard applicabile, ASTM B221 o EN 755-2, e indicato sul MTC.
7005 vs 6061 vs 7075
| Lega / tempra | Resistenza a trazione (MPa) | Snervamento (MPa) | Saldabilità | Corrosione | Migliore applicazione |
| 6061-T6 | ~310 | ~276 | Eccellente | Buono | Lavoro strutturale versatile; facile formatura e anodizzazione |
| 7005-T5 | ~345 | ~290 | Eccellente | Buono per un 7xxx | Telai e profili saldati ad alta resistenza |
| 7075-T6 | ~572 | ~503 | Povero | Limitata | Parti aerospaziali e altre parti a resistenza di picco |
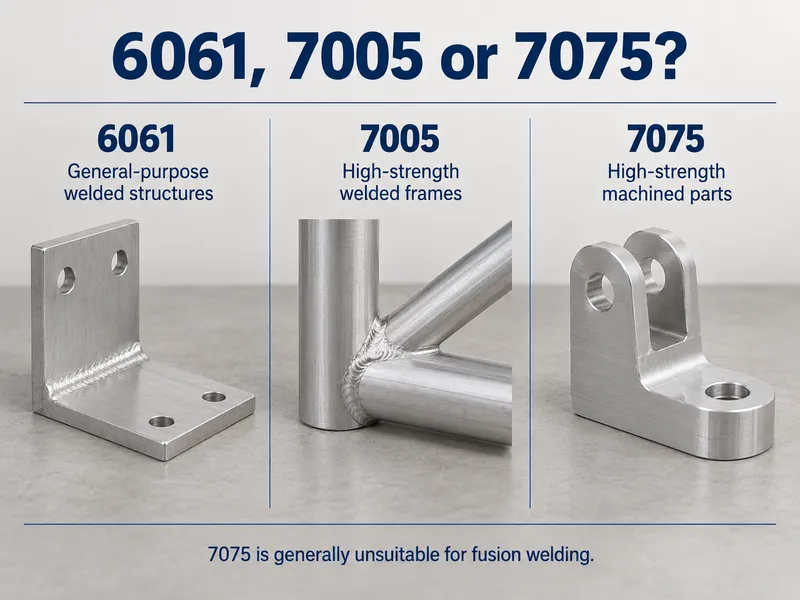
Leggere la tabella ponendosi prima una domanda: il pezzo sarà saldato? Se sì, il 7075 esce dalla lista perché non è saldabile per fusione, e il 7005 è il più resistente delle due opzioni rimaste — circa l’11% in più di resistenza a trazione rispetto al 6061-T6 nel metallo base, e un divario molto più ampio una volta realizzato un giunto. Se il pezzo è lavorato meccanicamente e mai saldato, il costo inferiore, la formatura più facile e la maggiore disponibilità di stock del 6061 di solito superano il modesto vantaggio di resistenza del 7005.
Lavorare con il 7005
Saldatura
Il 7005 è il più saldabile delle comuni leghe 7xxx, e la chimica di cui sopra è il motivo: nessun rame che favorisca la criccatura a caldo, e lo zirconio che mantiene fine la struttura del grano. Saldarlo con filo 5356 (ER5356 / EN ISO 18273 S Al 5356). Dove conta una maggiore resistenza allo stato saldato, il 5183 è l'alternativa.
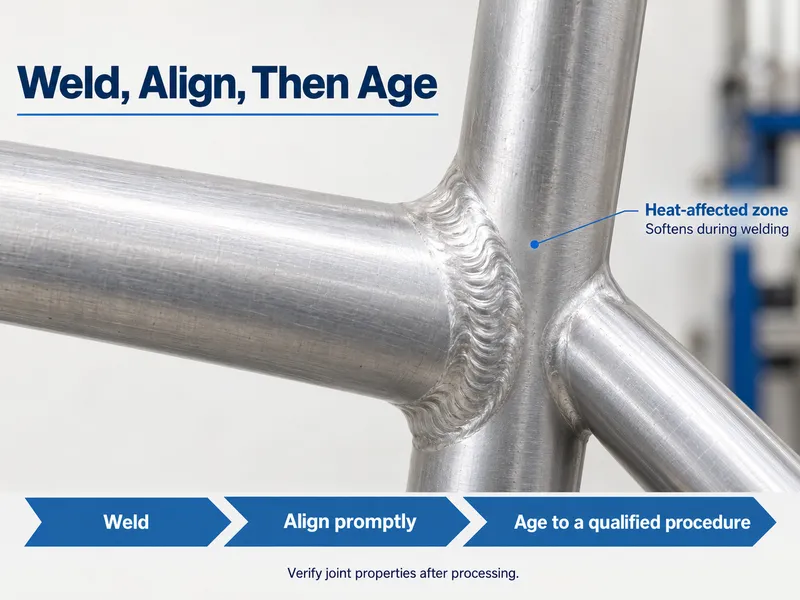
La saldatura comunque ammorbidisce la zona termicamente alterata. Ciò che distingue il 7005 è come recupera. Un ciclo di invecchiamento dopo la saldatura ri-precipita la fase indurente e riporta il giunto verso la resistenza del metallo base, senza una nuova solubilizzazione completa e tempra. Ecco perché i telai e le strutture ferroviarie in 7005 vengono saldati, invecchiati e spediti, piuttosto che trattati termicamente di nuovo come assemblaggio finito.
Progettare sui valori invecchiati allo stato saldato, non sulla colonna T6 del metallo base. Confermare i numeri con l'MTC prima di rilasciare un disegno.
Lavorazione meccanica
Il 7005 taglia più duramente del 6061, quindi aspettarsi maggiore usura degli utensili e una maggiore necessità di utensili affilati ad alto angolo di spoglia e un setup rigido. T53 e T6 prendono una finitura più pulita rispetto a O. Poiché le tempra 7xxx sono sensibili all'intaglio, evitare la formatura a freddo pesante dopo l'invecchiamento — formare in O, poi trattare termicamente.
Protezione dalla corrosione
Il rame è ciò che rende il 7075 sensibile alla corrosione, e il 7005 lo mantiene a un massimo dello 0,10%, quindi la sua resistenza alla corrosione è buona per un grado 7xxx. Rimane comunque indietro rispetto alla famiglia 6xxx. Anodizzarlo o verniciarlo per servizio marino, costiero o umido; l'immersione nuda in cloruri non è il suo compito. Dove lo stress sostenuto incontra condizioni calde e umide, preferire T53 rispetto al T6 invecchiato al picco — scambia un po' di resistenza per una migliore resistenza alla corrosione sotto sforzo.
Temperatura di esercizio
Trattare il 7005 come una lega strutturale per temperatura ambiente. Come ogni grado indurito per precipitazione, subisce sovrainvecchiamento e perde resistenza all'aumentare della temperatura di esercizio, quindi verificare qualsiasi applicazione a caldo rispetto ai dati di progetto specifici per tempra invece di presumere che i valori a temperatura ambiente siano validi.
Applicazioni
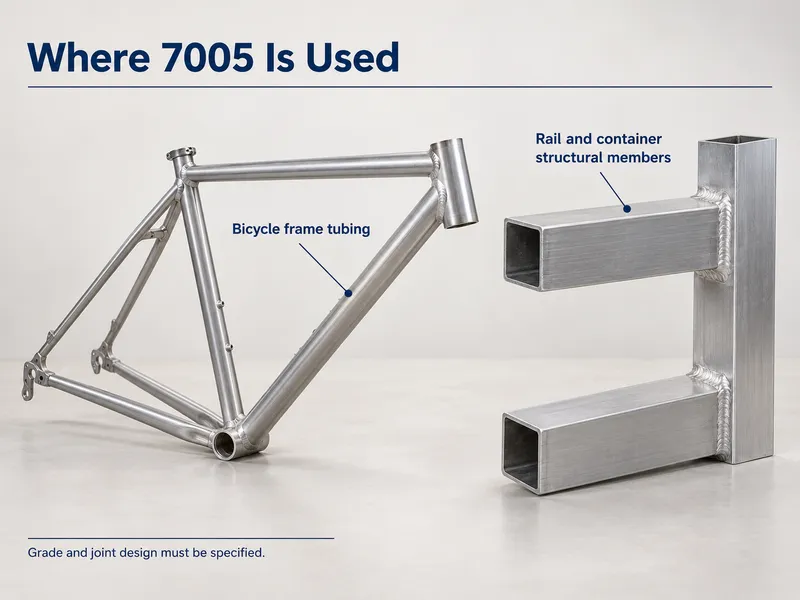
- Telai di biciclette e attrezzature sportive saldate come racchette e mazze
- Carrozze ferroviarie e metropolitane e membri strutturali saldati
- Telai di camion, rimorchi e container — traverse, montanti laterali e irrigiditori
- Ponti e telai saldati architettonici
- Scambiatori di calore e assemblaggi saldati dove la ri-solubilizzazione post-saldatura è impraticabile
Limiti Go/No-Go
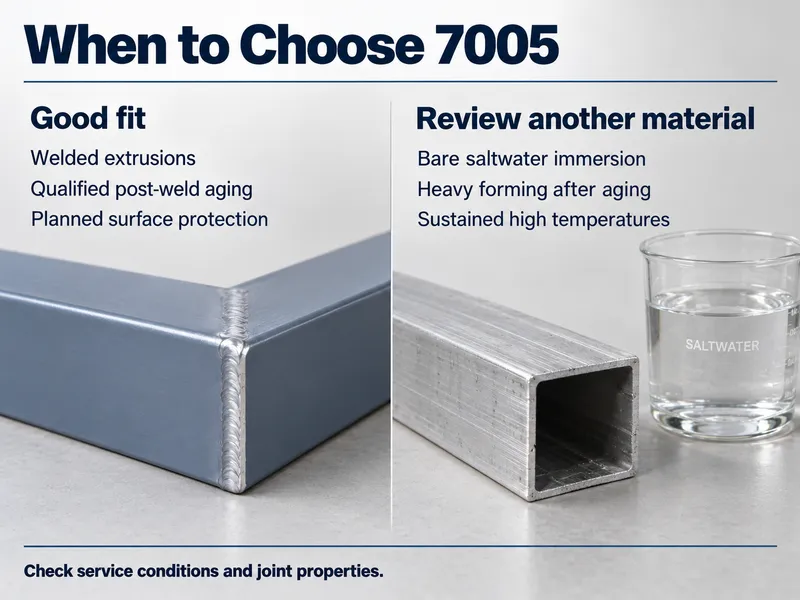
Scegliere — specificare 7005 quando:
- Un assemblaggio saldato necessita di più di circa 290 MPa di snervamento, e l'invecchiamento post-saldatura può ripristinare il giunto.
- La saldabilità conta più della resistenza di picco, perché il 7005 si salda e si rinvecchia dove il 7075 non può.
- Il pezzo è un estruso e un moderato aumento di resistenza rispetto al 6061 vale un piccolo compromesso sulla corrosione.
- È previsto un rivestimento o un'ossidazione anodica per servizio all'aperto.
Da evitare — cercare altrove quando:
- È richiesta una resistenza di picco aerospaziale superiore a circa 500 MPa di snervamento. Questo è 7075 territorio del o del 7055.
- Il pezzo è fortemente lavorato alle macchine e mai saldato. Il 6061 è più economico, si forma meglio ed è più disponibile a magazzino.
- È prevista immersione in acqua salata senza rivestimento. Utilizzare 5083 o una lega della serie 6xxx.
- È prevista una forte formatura a freddo dopo l'invecchiamento. Formare allo stato O prima, poi trattare termicamente.
Note sull'approvvigionamento: cosa confermare prima di ordinare
Il 7005 è innanzitutto una lega per estrusione. Barre, tubi e profili secondo ASTM B221 o EN 755-2 costituiscono la gamma standard, mentre lastre e lamiere rientrano in una specifica diversa — quindi indicare nella richiesta la forma e la norma applicabile. Qualsiasi cosa al di fuori di tale gamma, da una sezione non standard a un profilo personalizzato, viene prodotta su disegno.
Quattro righe sulla specifica fanno la maggior parte del lavoro: la norma applicabile, il temper (T5, T53 o T6), lo spessore di parete determinante — i valori meccanici minimi dipendono dallo spessore — e il livello di documentazione.
Per quanto riguarda i documenti, il MTC che accompagna ogni ordine riporta la chimica effettiva e i risultati delle prove meccaniche del lotto. Se il progetto richiede una verifica indipendente, richiedere i rapporti SGS. Notare la differenza tra i livelli di certificato: EN 10204 3.1 è firmato dal rappresentante autorizzato dell'ispezione del produttore stesso, mentre 3.2 aggiunge una terza parte indipendente, come un rappresentante del cliente o un organismo come TÜV, BV, SGS o DNV.
Conclusione
alluminio 7005 è la lega 7xxx ad alta resistenza saldabile — più resistente del 6061 e molto più saldabile del 7075 — ma rinuncia comunque a una parte della resistenza alla corrosione rispetto alla famiglia 6xxx, e le forme laminate piane rientrano in una specifica diversa dalla gamma di estrusione.
Forniamo il 7005 come profilo estruso, barra e tubo, e produciamo forme, dimensioni e temper personalizzati secondo il vostro disegno attraverso una produzione a basso MOQ con tempi di consegna di 10–60 giorni. Ogni ordine viene spedito con un MTC.
Inviateci il disegno con il temper e il ciclo di saldatura per una verifica di forma, temper e disponibilità.
Domande frequenti
Qual è la quantità minima d'ordine e il tempo di consegna per il 7005?
I temper e le dimensioni standard sono disponibili a magazzino. I temper non standard e le dimensioni personalizzate vengono prodotti a basso MOQ, tipicamente in 10–60 giorni, in base alla lega, alle dimensioni e alla lavorazione. Inviate il disegno e la quantità in modo che entrambi possano essere confermati.
Quali documenti accompagnano un ordine di 7005?
Un MTC accompagna ogni ordine e riporta i risultati chimici e meccanici di quel lotto. La verifica indipendente è disponibile su richiesta tramite rapporti chimici, meccanici o ultrasonici SGS, a costi aggiuntivi. EN 10204 3.2 aggiunge una controfirma di terza parte.
Fornite il 7005 in T53 e in sezioni non standard?
Sì. Barre, tubi e profili sono forniti secondo ASTM B221 o EN 755-2, e sezioni, dimensioni o temper al di fuori di tale gamma vengono prodotti secondo il vostro disegno su base basso MOQ, tipicamente in 10–60 giorni. Inviate il disegno indicando la norma applicabile.






