


O 7005 é a mais amplamente utilizada das duas ligas de soldadura 7xxx isentas de cobre: uma classe Al-Zn-Mg limitada a 0,10% de cobre com uma adição deliberada de zircónio, fornecida principalmente como extrusão para estruturas soldadas e estruturas de transporte.
O baixo teor de cobre é o que faz a diferença. Permite que uma junta soldada envelheça de volta em direção à resistência do metal base em vez de ser descartada na zona afetada pelo calor — a mesma razão pela qual o 7075, com 1,2–2,0% de cobre, é fixado mecanicamente em vez de soldado. O 7005 abdica da resistência máxima em relação ao 7075 para manter essa propriedade.
O que é a liga de alumínio 7005?
O 7005 é uma liga tratável termicamente da série 7000. O zinco é o principal elemento de liga e o magnésio forma a fase de endurecimento, com o manganês e o crómio a suportarem a resistência e o comportamento à corrosão.
O zircónio (0,08–0,20%) é o que distingue o 7005 de uma simples mistura Al-Zn-Mg. Eleva a temperatura de recristalização e mantém a estrutura de grão fina, o que suprime a fissuração a quente no banho de fusão. É esta a razão pela qual o 7005 e os seus primos próximos, 7003 e o 7020, soldam onde o 7075 não solda.
| Elemento | Intervalo (% em peso) | Função |
| Zinco (Zn) | 4.0-5.0 | Principal elemento de endurecimento |
| Magnésio (Mg) | 1.0–1.8 | Forma a fase de endurecimento MgZn₂ |
| Manganês (Mn) | 0.20–0.70 | Resistência, corrosão, controlo da estrutura de grão |
| Cromo (Cr) | 0.06–0.20 | Estabilização dos contornos de grão |
| Zircônio (Zr) | 0.08–0.20 | Refinamento do grão; resiste à fissuração a quente na soldadura |
| Cobre (Cu) | ≤0,10 | Mantido baixo para soldabilidade e resistência à corrosão |
| Ferro (Fe) | ≤0,40 | Limite de impurezas |
| Silício (Si) | ≤0,35 | Limite de impurezas |
| Titânio (Ti) | 0.01–0.06 | Refinador de grão |
| Outros (cada / total) | ≤0,05 / ≤0,15 | Limites de traços |
| Alumínio (Al) | Equilíbrio | Metal base |
A densidade é de cerca de 2,78 g/cm³. As gamas seguem a EN 573-3 (designação EN AW-7005 / AlZn4.5Mg1.5Mn) e a ASTM B221. O 7005 é fornecido principalmente como produto extrudido, pelo que as normas de produto aplicáveis são a ASTM B221 e a EN 755-2, e não uma designação de chapa laminada plana.
Designações de temper: O, T5, T53 e T6
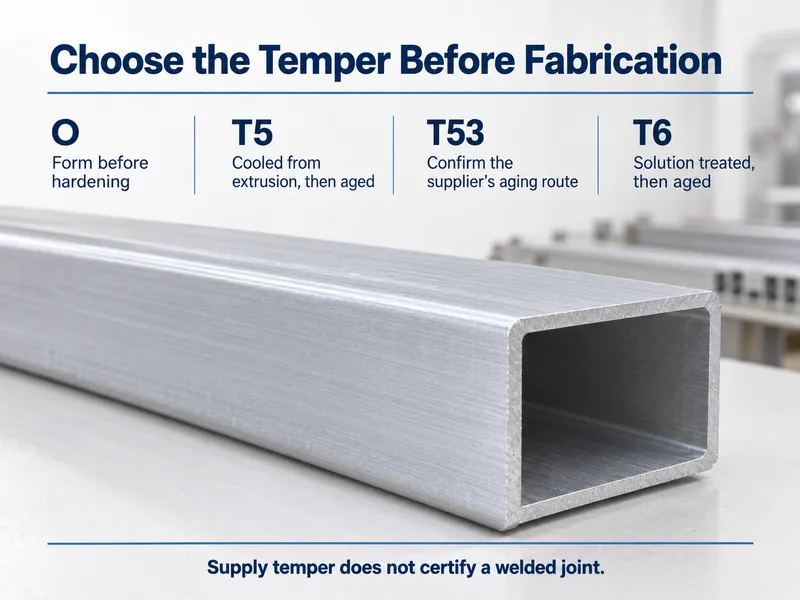
O temper é a condição de tratamento térmico e de trabalho em que o metal é fornecido, e altera a resistência e a conformabilidade muito mais do que a própria liga. Quatro são comuns para o 7005.
- O — recozido, a condição mais macia. Utilizado quando uma peça tem de ser fortemente conformada antes de qualquer tratamento térmico.
- T5 — arrefecido a partir da prensa de extrusão e depois envelhecido artificialmente. A escolha económica para perfis que não necessitam de alívio de tensões adicional.
- T53 — temperado na prensa, envelhecido naturalmente durante cerca de 72 horas à temperatura ambiente e depois submetido a um envelhecimento artificial em duas etapas. É o temper habitual de fábrica para a extrusão 7005 e o percurso seguido pelas fabricações soldadas.
- T6 / T63 — tratado termicamente por solução e envelhecido artificialmente até à resistência máxima. Mais uma etapa de processo, pelo que acarreta um prémio sobre o T5.
Um esclarecimento que vale a pena manter claro: o T53 é um temper de fornecimento, não uma descrição de uma peça soldada. Na prática, os dois coincidem, porque um conjunto soldado em 7005 é envelhecido após a soldadura e fica na mesma faixa de propriedades.
Propriedades mecânicas típicas por temper
| Temperamento | Tração (MPa) | Tensão de cedência, 0,2% (MPa) | Alongamento (%) | Condição |
| O | ~190 | ~80 | ~20 | Recozido; conformação severa |
| T5 | ~345 | ~290 | ~12 | Arrefecido na prensa e envelhecido |
| T53 | ~350–390 | ~300–345 | ~10–15 | Temperado na prensa, envelhecimento natural mais artificial em duas etapas |
| T6 / T63 | ~370–390 | ~310–345 | ~10-12 | Tratado termicamente por solubilização e envelhecido artificialmente |
Estes são valores típicos para produto extrudido, retirados das tabelas de propriedades da ASTM B221 e da EN 755-2 e de dados de produtores. Os valores publicados para o 7005 variam consoante a fonte e a forma do produto, pelo que a tabela deve ser encarada como uma referência de planeamento e não como uma especificação. O mínimo garantido para a sua encomenda é definido pela norma aplicável, ASTM B221 ou EN 755-2, e indicado no MTC.
7005 vs 6061 vs 7075
| Liga / temperamento | Tração (MPa) | Limite de Escoamento (MPa) | Soldabilidade | Corrosão | Melhor aplicação |
| 6061-T6 | ~310 | ~276 | Excelente | Bom | Trabalho estrutural versátil; conformação e anodização fáceis |
| 7005-T5 | ~345 | ~290 | Excelente | Bom para uma 7xxx | Estruturas e perfis soldados de alta resistência |
| 7075-T6 | ~572 | ~503 | Ruim | Limitado | Peças aeroespaciais e outras peças de resistência máxima |
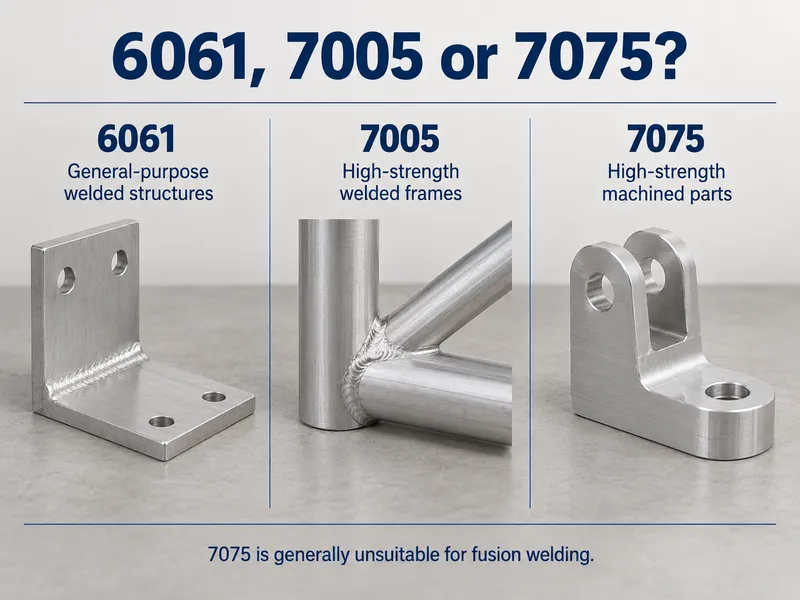
Leia a tabela começando por fazer uma pergunta: a peça vai ser soldada? Se sim, o 7075 sai da lista porque não é soldável por fusão, e o 7005 é a mais resistente das duas opções restantes — cerca de 11% mais resistência à tração do que o 6061-T6 no metal base, e uma diferença muito maior depois de feita a junta. Se a peça é maquinada e nunca soldada, o custo mais baixo, a conformação mais fácil e a maior disponibilidade de stock do 6061 normalmente superam a modesta vantagem de resistência do 7005.
Trabalhar com o 7005
Soldagem
O 7005 é a mais soldável das ligas 7xxx comuns, e a química acima explica porquê: sem cobre para provocar fissuração a quente, e zircónio a manter a estrutura de grão fina. Solde-o com vareta de adição 5356 (ER5356 / EN ISO 18273 S Al 5356). Onde uma maior resistência no estado soldado for importante, o 5183 é a alternativa.
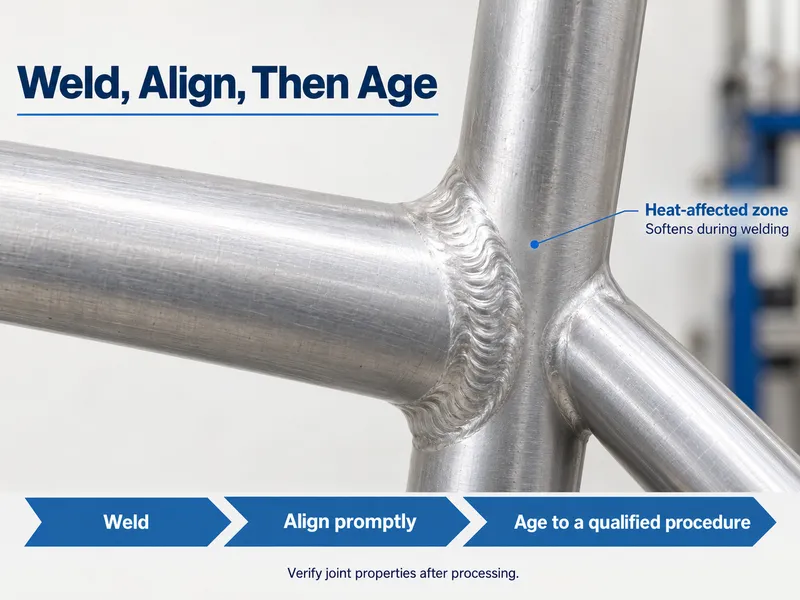
A soldadura continua a amolecer a zona afetada pelo calor. O que distingue o 7005 é a forma como recupera. Um ciclo de envelhecimento após a soldadura volta a precipitar a fase de endurecimento e eleva a junta de volta em direção à resistência do metal base, sem necessidade de nova solução e têmpera completas. É por isso que os quadros e estruturas ferroviárias em 7005 são soldados, envelhecidos e expedidos, em vez de serem novamente tratados termicamente como conjunto acabado.
Projete com base nos valores envelhecidos, no estado soldado, e não na coluna T6 do metal base. Confirme os valores com o MTC antes de emitir um desenho.
Usinagem
O 7005 corta-se com mais dificuldade do que o 6061, pelo que se deve esperar maior desgaste das ferramentas e uma necessidade acrescida de ferramentas afiadas de ângulo de ataque elevado e de uma montagem rígida. O T53 e o T6 aceitam um acabamento mais limpo do que o O. Como os tempers 7xxx são sensíveis ao entalhe, evite conformação a frio severa após o envelhecimento — conforme em O e depois trate termicamente.
Proteção contra Corrosão
O cobre é o que torna o 7075 sensível à corrosão, e o 7005 limita-o a 0,10% no máximo, pelo que a sua resistência à corrosão é boa para uma classe 7xxx. Ainda assim, fica atrás da família 6xxx. Anodize-o ou pinte-o para serviço marinho, costeiro ou húmido; a imersão nua em cloretos não é a sua função. Onde a tensão sustentada se cruza com condições quentes e húmidas, prefira o T53 ao T6 de pico de envelhecimento — troca um pouco de resistência por melhor resistência à corrosão sob tensão.
Temperatura de serviço
Trate o 7005 como uma liga estrutural para temperatura ambiente. Como qualquer classe endurecida por precipitação, sofre sobre-envelhecimento e perde resistência à medida que a temperatura de serviço aumenta, pelo que deve verificar qualquer aplicação a quente com dados de projeto específicos do temper, em vez de assumir que os valores à temperatura ambiente se mantêm.
Aplicativos
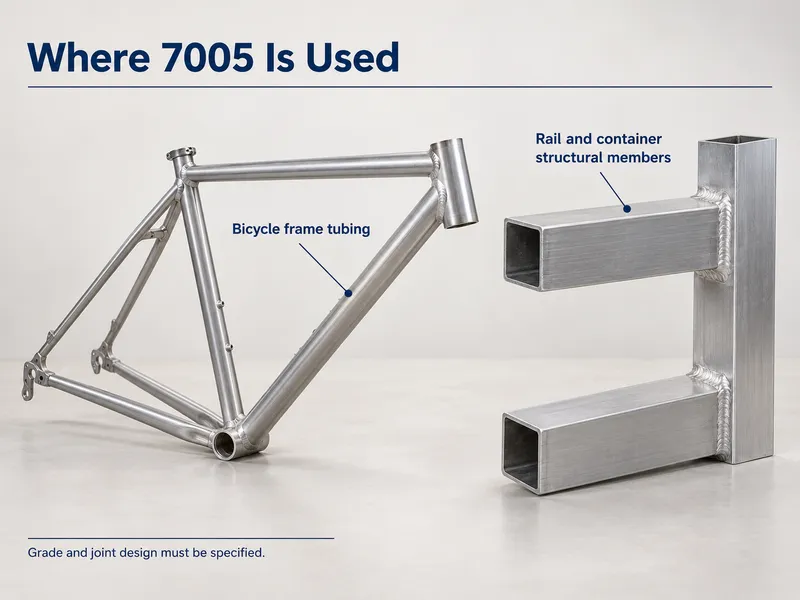
- Quadros de bicicleta e equipamento desportivo soldado, como raquetes e bastões
- Caixas de vagões ferroviários e de metro e elementos estruturais soldados
- Quadros de camiões, reboques e contentores — travessas, montantes laterais e reforços
- Pontes e estruturas soldadas arquitetônicas
- Trocadores de calor e conjuntos soldados onde a nova solução após soldadura é impraticável
Limites de Aprovação/Reprovação
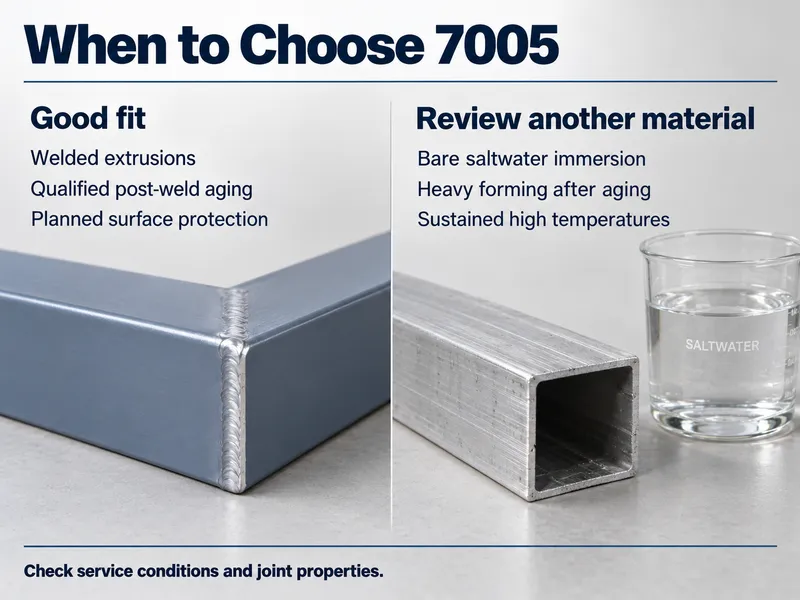
Escolha — especifique 7005 quando:
- Um conjunto soldado necessita de mais de cerca de 290 MPa de tensão de cedência e o envelhecimento após soldadura pode restaurar a junta.
- A soldabilidade importa mais do que a resistência máxima, porque o 7005 solda e reenvelhece onde o 7075 não consegue.
- A peça é uma extrusão e um ganho moderado de resistência em relação ao 6061 vale uma pequena troca em corrosão.
- Revestimento ou anodização está previsto para serviço em exterior.
No-Go — procure alternativas quando:
- É necessária resistência máxima aeroespacial acima de aproximadamente 500 MPa de limite de cedência. Isso é 7075 território do 7055.
- A peça é fortemente maquinada e nunca soldada. O 6061 é mais barato, conforma-se melhor e tem maior disponibilidade em stock.
- Espera-se imersão nua em água salgada sem revestimento. Utilize 5083 ou um grau 6xxx.
- Está prevista conformação a frio intensa após envelhecimento. Conformar em O primeiro, depois tratar termicamente.
Notas de aprovisionamento: O que confirmar antes de encomendar
O 7005 é, antes de tudo, uma liga de extrusão. Barra, tubo e perfis segundo ASTM B221 ou EN 755-2 são a gama padrão, e chapa grossa ou fina enquadra-se numa especificação diferente — por isso indique a forma e a norma aplicável no pedido de cotação. Qualquer coisa fora dessa gama, desde uma secção não padronizada a um perfil personalizado, é produzida conforme desenho.
Quatro linhas na especificação fazem a maior parte do trabalho: a norma aplicável, o temper (T5, T53 ou T6), a espessura de parede aplicável — os valores mecânicos mínimos dependem da espessura — e o nível de documentação.
Em termos de documentos, o MTC que acompanha cada encomenda mostra a química real e os resultados dos ensaios mecânicos do lote. Se o projeto necessitar de verificação independente, solicite relatórios SGS. Note a diferença entre níveis de certificado: EN 10204 3.1 é assinado pelo representante de inspeção autorizado do próprio fabricante, enquanto o 3.2 acrescenta um terceiro independente, como um representante do cliente ou um organismo como TÜV, BV, SGS ou DNV.
Conclusão
liga de alumínio 7005, é o grau 7xxx de alta resistência soldável — mais resistente que o 6061 e muito mais soldável que o 7075 — mas ainda abdica de alguma resistência à corrosão face à família 6xxx, e as formas laminadas planas enquadram-se numa especificação diferente da gama de extrusão.
Fornecemos 7005 como perfil extrudido, barra e tubo, e produzimos formas, dimensões e tempers personalizados conforme o seu desenho através de produção de baixo MOQ com prazos de entrega de 10–60 dias. Cada encomenda é expedida com um MTC.
Envie-nos o desenho com o temper e a rota de soldadura para uma verificação de forma, temper e disponibilidade.
Perguntas frequentes
Qual é a quantidade mínima de encomenda e o prazo de entrega para o 7005?
Tempers e dimensões padrão são expedidos de stock. Tempers não padronizados e dimensões personalizadas são produzidos como produção de baixo MOQ, tipicamente 10–60 dias, dependendo da liga, dimensão e processamento. Envie o desenho e a quantidade para que ambos possam ser confirmados.
Que documentos acompanham uma encomenda de 7005?
Um MTC acompanha cada encomenda e contém os resultados químicos e mecânicos desse lote. A verificação independente está disponível a pedido através de relatórios químicos, mecânicos ou ultrassónicos SGS, com custo adicional. EN 10204 3.2 acrescenta uma contra-assinatura de terceiros.
Fornecem 7005 em T53 e em secções não padronizadas?
Sim. Barra, tubo e perfil são fornecidos segundo ASTM B221 ou EN 755-2, e secções, dimensões ou tempers fora dessa gama são produzidos conforme o seu desenho numa base de baixo MOQ, tipicamente 10–60 dias. Envie o desenho com a norma aplicável indicada.






