


7005 jest częściej stosowanym z dwóch bezmiedziowych stopów spawalniczych serii 7xxx: gatunek Al-Zn-Mg o zawartości miedzi do 0,10% z celowym dodatkiem cyrkonu, dostarczany głównie jako wycisk do spawanych ram i konstrukcji transportowych.
Niska zawartość miedzi robi różnicę. Pozwala ona złączu spawanemu starzeć się z powrotem w kierunku wytrzymałości materiału rodzimego, zamiast być skreślonym w strefie wpływu ciepła — z tego samego powodu 7075, przy zawartości miedzi 1,2–2,0%, jest łączony mechanicznie, a nie spawany. 7005 rezygnuje z wytrzymałości szczytowej na rzecz 7075, aby zachować tę właściwość.
Czym jest stop aluminium 7005?
7005 to stop poddawany obróbce cieplnej z serii 7000. Cynk jest głównym pierwiastkiem stopowym, a magnez tworzy fazę umacniającą, przy wsparciu manganu i chromu dla wytrzymałości i odporności korozyjnej.
Cyrkon (0,08–0,20%) odróżnia 7005 od zwykłej mieszanki Al-Zn-Mg. Podnosi temperaturę rekrystalizacji i utrzymuje drobną strukturę ziarna, co tłumi pękanie na gorąco w jeziorku spawalniczym. To jest powód, dla którego 7005 i jego bliscy krewniacy, 7003 oraz 7020, dają się spawać tam, gdzie 7075 nie daje.
| Element | Zakres (% mas.) | Rola |
| Cynk (Zn) | 4.0-5.0 | Główny pierwiastek wzmacniający |
| Magnez (Mg) | 1.0–1.8 | Tworzy fazę umacniającą MgZn₂ |
| Mangan (Mn) | 0.20–0.70 | Wytrzymałość, odporność korozyjna, kontrola struktury ziarna |
| Chrom (Cr) | 0.06–0.20 | Stabilizacja granic ziaren |
| Cyrkon (Zr) | 0.08–0.20 | Rozdrobnienie ziarna; odporność na pękanie na gorąco przy spawaniu |
| Miedź (Cu) | ≤0,10 | Utrzymywana na niskim poziomie dla spawalności i odporności korozyjnej |
| Żelazo (Fe) | ≤0,40 | Limit zanieczyszczeń |
| Krzem (Si) | ≤0,35 | Limit zanieczyszczeń |
| Tytan (Ti) | 0.01–0.06 | Rafinator ziarna |
| Inne (każdy / łącznie) | ≤0,05 / ≤0,15 | Limity śladowe |
| Aluminium (Al) | Równowaga | Metal nieszlachetny |
Gęstość wynosi około 2,78 g/cm³. Zakresy zgodne z EN 573-3 (oznaczenie EN AW-7005 / AlZn4.5Mg1.5Mn) i ASTM B221. 7005 jest dostarczany głównie jako produkt wyciskany, więc obowiązującymi normami wyrobu są ASTM B221 i EN 755-2, a nie oznaczenie blachy walcowanej płaskiej.
Oznaczenia stanów: O, T5, T53 i T6
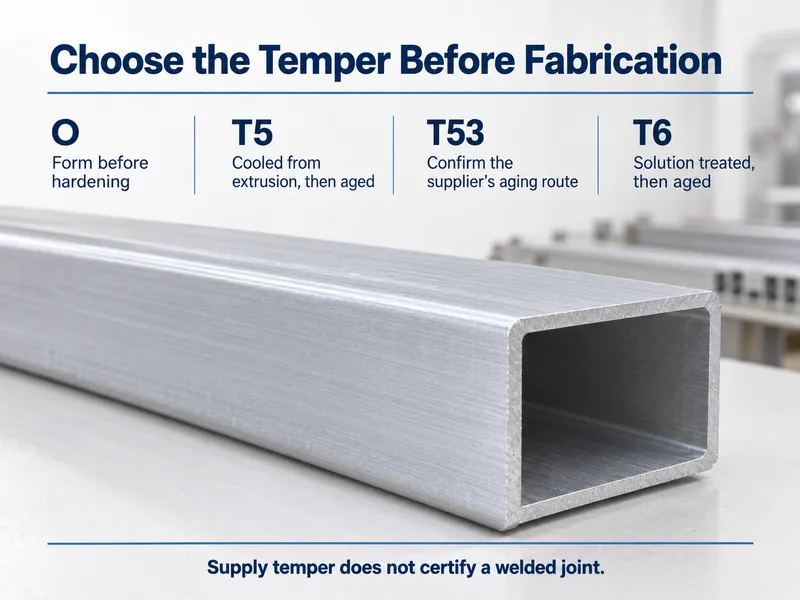
Stan to warunek obróbki cieplnej i przeróbki, w jakim metal jest dostarczany, i zmienia wytrzymałość oraz podatność do kształtowania znacznie bardziej niż sam stop. Cztery są powszechne dla 7005.
- O — wyżarzony, najmiększy stan. Stosowany, gdy część musi być intensywnie kształtowana przed jakąkolwiek obróbką cieplną.
- T5 — chłodzony z prasy do wyciskania, a następnie sztucznie starzony. Ekonomiczny wybór dla profili, które nie wymagają dodatkowego odprężania.
- T53 — hartowany prasowo, starzony naturalnie przez około 72 godziny w temperaturze pokojowej, następnie poddany dwustopniowemu starzeniu sztucznemu. Jest to typowy stan hutniczy dla wyciskania 7005 i droga, którą podążają konstrukcje spawane.
- T6 / T63 — przesycony i sztucznie starzony do najwyższej wytrzymałości. Jeden dodatkowy etap procesu, więc wiąże się z wyższą ceną niż T5.
Jedno wyjaśnienie warte zapamiętania: T53 to stan dostawy, a nie opis części spawanej. W praktyce oba się pokrywają, ponieważ konstrukcja spawana z 7005 jest starzona po spawaniu i trafia w ten sam przedział właściwości.
Typowe właściwości mechaniczne według stanu
| Temperament | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności, 0,2% (MPa) | Wydłużenie (%) | Stan |
| O | ~190 | ~80 | ~20 | Wyżarzony; intensywne kształtowanie |
| T5 | ~345 | ~290 | ~12 | Chłodzony prasowo i starzony |
| T53 | ~350–390 | ~300–345 | ~10–15 | Hartowany prasowo, starzenie naturalne plus dwustopniowe sztuczne |
| T6 / T63 | ~370–390 | ~310–345 | ~10-12 | Przesycany i sztucznie starzony |
Są to typowe wartości dla produktu wyciskanego, zaczerpnięte z tabel właściwości ASTM B221 i EN 755-2 oraz danych producentów. Publikowane wartości dla 7005 różnią się w zależności od źródła i formy produktu, więc tabelę należy traktować jako odniesienie planistyczne, a nie specyfikację. Gwarantowane minimum dla zamówienia jest określone przez obowiązującą normę, ASTM B221 lub EN 755-2, i pokazane na MTC.
7005 vs 6061 vs 7075
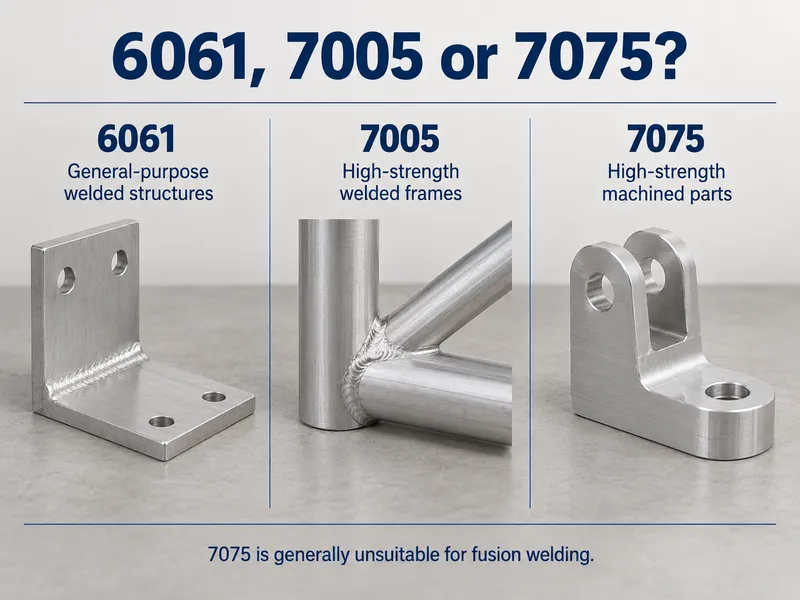
| Stop / stan utwardzenia | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Spawalność | Odporność korozyjna | Najlepsze dopasowanie |
| 6061-T6 | ~310 | ~276 | Doskonały | Dobry | Wszechstronne prace konstrukcyjne; łatwe kształtowanie i anodowanie |
| 7005-T5 | ~345 | ~290 | Doskonały | Dobry jak na 7xxx | Spawane ramy i profile o wysokiej wytrzymałości |
| 7075-T6 | ~572 | ~503 | Słaby | Ograniczona | Części lotnicze i inne o szczytowej wytrzymałości |
Czytaj tabelę, zadając najpierw jedno pytanie: czy część będzie spawana? Jeśli tak, 7075 wypada z listy, ponieważ nie jest spawalny metodami topieniowymi, a 7005 jest silniejszy z dwóch pozostałych opcji — około 11% większa wytrzymałość na rozciąganie niż 6061-T6 w materiale rodzimym, a znacznie większa różnica po wykonaniu złącza. Jeśli część jest obrabiana mechanicznie i nigdy nie spawana, niższy koszt, łatwiejsze kształtowanie i szerszy asortyment 6061 zwykle przeważają nad skromną przewagą wytrzymałościową 7005.
Praca z 7005
Spawanie
7005 jest najbardziej spawalnym z powszechnych stopów 7xxx, a chemia powyżej jest tego powodem: brak miedzi powodującej pękanie na gorąco i cyrkon utrzymujący drobną strukturę ziarna. Spawać z dodatkiem 5356 (ER5356 / EN ISO 18273 S Al 5356). Tam, gdzie liczy się wyższa wytrzymałość w stanie spawanym, alternatywą jest 5183.
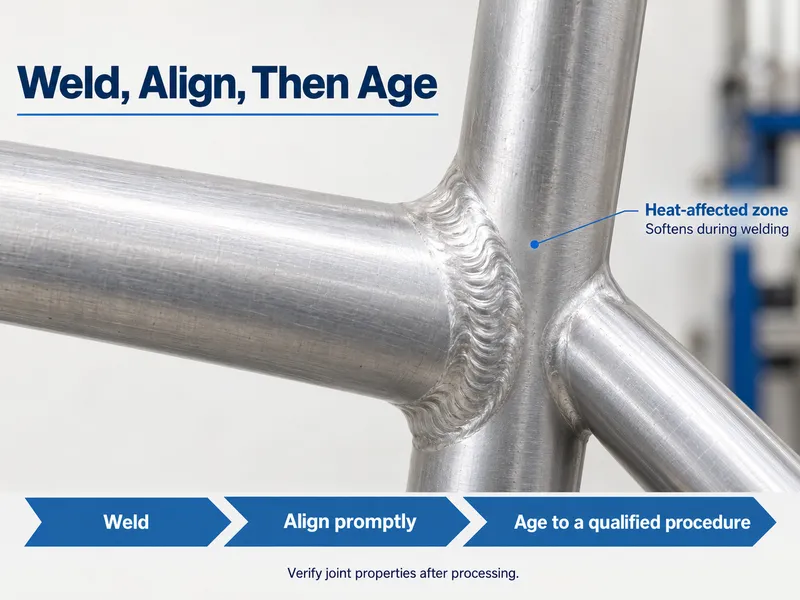
Spawanie nadal zmiękcza strefę wpływu ciepła. To, co wyróżnia 7005, to sposób, w jaki się regeneruje. Cykl starzenia po spawaniu ponownie wytrąca fazę umacniającą i podnosi złącze z powrotem w kierunku wytrzymałości materiału rodzimego, bez pełnego przesycania i hartowania. Dlatego ramy i konstrukcje kolejowe z 7005 są spawane, starzone i wysyłane, a nie ponownie obrabiane cieplnie jako gotowy zespół.
Projektuj na wartościach starzonych, w stanie spawanym, a nie na kolumnie T6 materiału rodzimego. Potwierdź liczby względem MTC przed wydaniem rysunku.
Obróbka skrawaniem
7005 tnie się trudniej niż 6061, więc należy oczekiwać większego zużycia narzędzi i silniejszej potrzeby ostrego narzędzia o dużym kącie natarcia oraz sztywnego mocowania. T53 i T6 przyjmują czystsze wykończenie niż O. Ponieważ stany 7xxx są wrażliwe na koncentrację naprężeń, unikaj intensywnego kształtowania na zimno po starzeniu — kształtuj w stanie O, a następnie obrabiaj cieplnie.
Ochrona antykorozyjna
Miedź czyni 7075 wrażliwym na korozję, a 7005 utrzymuje ją na poziomie maksymalnie 0,10%, więc jego odporność korozyjna jest dobra jak na gatunek 7xxx. Wciąż ustępuje rodzinie 6xxx. Anoduj lub maluj go do zastosowań morskich, przybrzeżnych lub w wilgotnym środowisku; bezpośrednie zanurzenie w chlorkach nie jest jego zadaniem. Tam, gdzie trwałe naprężenie spotyka się z ciepłymi, wilgotnymi warunkami, preferuj T53 nad szczytowo starzonym T6 — wymienia nieco wytrzymałości na lepszą odporność na korozję naprężeniową.
Temperatura eksploatacji
Traktuj 7005 jako stop konstrukcyjny do pracy w temperaturze pokojowej. Jak każdy gatunek utwardzany wydzieleniowo, przestarza się i traci wytrzymałość wraz ze wzrostem temperatury eksploatacji, więc sprawdź każde zastosowanie gorące względem danych projektowych dla konkretnego stanu, zamiast zakładać, że wartości z temperatury pokojowej się utrzymują.
Zastosowania
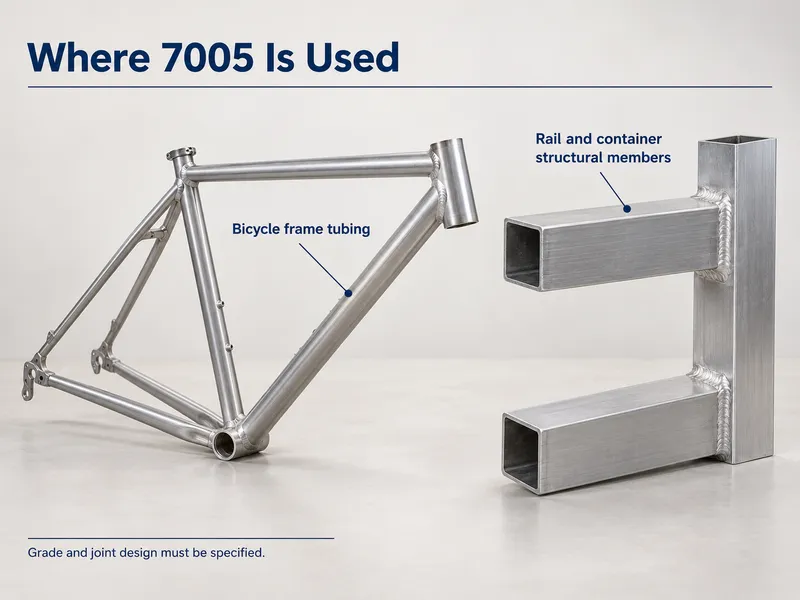
- Ramy rowerowe i spawany sprzęt sportowy, taki jak rakiety i kije
- Nadwozia wagonów kolejowych i metra oraz spawane elementy konstrukcyjne
- Ramy ciężarówek, przyczep i kontenerów — poprzecznice, słupki boczne i usztywnienia
- Mosty i architektoniczne konstrukcje spawane
- Wymienniki ciepła i zespoły spawane, gdzie ponowne przesycanie po spawaniu jest niepraktyczne
Kryteria kwalifikacji (Go/No-Go)
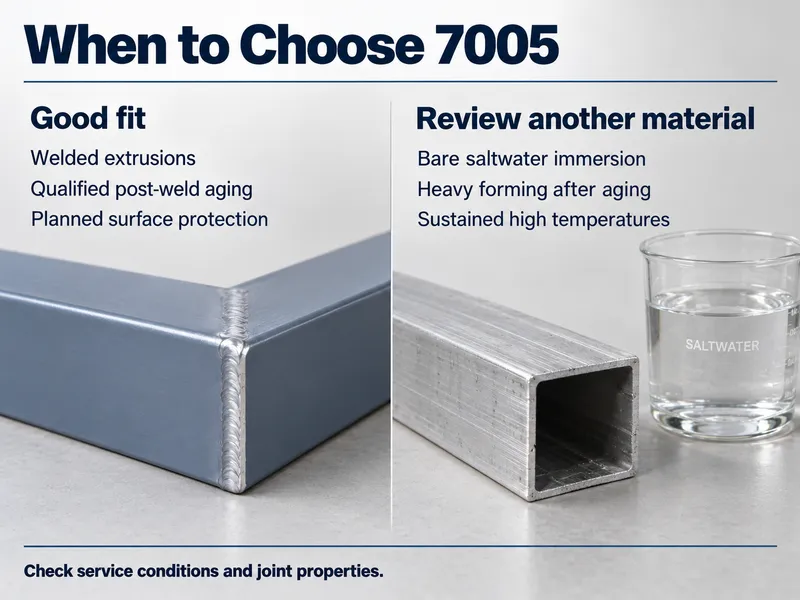
Wybierz — określ 7005, gdy:
- Zespół spawany wymaga granicy plastyczności powyżej około 290 MPa, a starzenie po spawaniu może przywrócić wytrzymałość złącza.
- Spawalność ma większe znaczenie niż wytrzymałość szczytowa, ponieważ 7005 można spawać i ponownie starzyć, czego nie można zrobić z 7075.
- Element jest wytłaczany, a umiarkowany wzrost wytrzymałości w stosunku do 6061 jest wart niewielkiego pogorszenia odporności korozyjnej.
- Powłoka lub anodowanie jest planowane do zastosowań zewnętrznych.
No-Go — szukaj gdzie indziej, gdy:
- Wymagana jest szczytowa wytrzymałość lotnicza powyżej około 500 MPa granicy plastyczności. To jest 7075 lub obszar 7055.
- Element jest intensywnie obrabiany mechanicznie i nigdy nie jest spawany. 6061 jest tańszy, lepiej się formuje i ma szerszą dostępność magazynową.
- Oczekuje się bezpośredniego zanurzenia w słonej wodzie bez powłoki. Należy stosować 5083 lub gatunek z rodziny 6xxx.
- Planowane jest intensywne kształtowanie na zimno po starzeniu. Najpierw formować w stanie O, następnie obrabiać cieplnie.
Uwagi dotyczące zaopatrzenia: Co potwierdzić przed złożeniem zamówienia
7005 jest przede wszystkim stopem do wytłaczania. Pręty, rury i profile według ASTM B221 lub EN 755-2 stanowią standardowy zakres, a blachy grube i cienkie podlegają innej specyfikacji — dlatego należy podać formę wyrobu i obowiązującą normę w zapytaniu. Wszystko poza tym zakresem, od niestandardowego przekroju do profilu na zamówienie, jest produkowane według rysunku.
Cztery pozycje w specyfikacji wykonują większość pracy: obowiązująca norma, stan obróbki cieplnej (T5, T53 lub T6), obowiązująca grubość ścianki — minimalne wartości mechaniczne zależą od grubości — oraz poziom dokumentacji.
Jeśli chodzi o dokumenty, MTC dołączany do każdego zamówienia pokazuje rzeczywisty skład chemiczny i wyniki badań mechanicznych dla partii. Jeśli projekt wymaga niezależnej weryfikacji, należy poprosić o raporty SGS. Należy zwrócić uwagę na różnicę między poziomami certyfikatów: EN 10204 3.1 jest podpisywany przez upoważnionego przedstawiciela kontroli producenta, natomiast 3.2 dodaje niezależną stronę trzecią, taką jak przedstawiciel klienta lub jednostka taka jak TÜV, BV, SGS lub DNV.
Wnioski
aluminium 7005 to spawalny wysokowytrzymały gatunek z rodziny 7xxx — mocniejszy niż 6061 i znacznie bardziej spawalny niż 7075 — ale nadal ustępuje rodzinie 6xxx pod względem odporności korozyjnej, a wyroby płasko walcowane podlegają innej specyfikacji niż zakres wyrobów wytłaczanych.
Dostarczamy 7005 jako wytłaczane profile, pręty i rury, a także produkujemy niestandardowe kształty, rozmiary i stany obróbki cieplnej według rysunku klienta w ramach produkcji o niskim MOQ z czasami realizacji 10–60 dni. Każde zamówienie jest wysyłane z MTC.
Prześlij nam rysunek ze stanem obróbki cieplnej i metodą spawania w celu sprawdzenia formy, stanu i dostępności.
Często zadawane pytania
Jaka jest minimalna ilość zamówienia i czas realizacji dla 7005?
Standardowe stany obróbki cieplnej i rozmiary są wysyłane z magazynu. Niestandardowe stany obróbki cieplnej i wymiary niestandardowe są realizowane jako produkcja o niskim MOQ, zazwyczaj 10–60 dni, w zależności od stopu, rozmiaru i obróbki. Prześlij rysunek i ilość, aby oba mogły zostać potwierdzone.
Jakie dokumenty są dołączane do zamówienia 7005?
MTC jest dołączany do każdego zamówienia i zawiera skład chemiczny oraz wyniki badań mechanicznych dla danej partii. Niezależna weryfikacja jest dostępna na życzenie poprzez raporty chemiczne, mechaniczne lub ultradźwiękowe SGS, za dodatkową opłatą. EN 10204 3.2 dodaje kontrasygnaturę strony trzeciej.
Czy dostarczacie 7005 w stanie T53 i w niestandardowych przekrojach?
Tak. Pręty, rury i profile są dostarczane według ASTM B221 lub EN 755-2, a przekroje, rozmiary lub stany obróbki cieplnej poza tym zakresem są produkowane według rysunku klienta na zasadzie niskiego MOQ, zazwyczaj 10–60 dni. Prześlij rysunek z podaniem obowiązującej normy.






