


Le 7005 est le plus largement utilisé des deux alliages de soudage 7xxx sans cuivre : une nuance Al-Zn-Mg maintenue à 0,10 % de cuivre avec un ajout délibéré de zirconium, fournie principalement sous forme de profilés extrudés pour cadres soudés et structures de transport.
C'est la faible teneur en cuivre qui fait la différence. Elle permet à un joint soudé de revenir par vieillissement vers la résistance du métal de base au lieu d'être déclassé dans la zone affectée thermiquement — la même raison pour laquelle le 7075, à 1,2–2,0 % de cuivre, est assemblé par fixation plutôt que soudé. Le 7005 renonce à la résistance de pointe du 7075 pour conserver cette propriété.
Qu'est-ce que l'alliage d'aluminium 7005 ?
Le 7005 est un alliage à durcissement structural de la série 7000. Le zinc est l'élément d'alliage principal et le magnésium forme la phase de renforcement, le manganèse et le chrome contribuant à la résistance et au comportement en corrosion.
Le zirconium (0,08–0,20 %) est ce qui distingue le 7005 d'un simple mélange Al-Zn-Mg. Il élève la température de recristallisation et maintient une structure de grains fine, ce qui supprime la fissuration à chaud dans le bain de fusion. C'est la raison pour laquelle le 7005 et ses proches cousins, 7003 et le 7020, se soudent là où le 7075 ne le fait pas.
| Élément | Plage (% en poids) | Rôle |
| Zinc (Zn) | 4.0-5.0 | Élément de renforcement principal |
| Magnésium (Mg) | 1.0–1.8 | Forme la phase de renforcement MgZn₂ |
| Manganèse (Mn) | 0.20–0.70 | Résistance, corrosion, contrôle de la structure des grains |
| Chrome (Cr) | 0.06–0.20 | Stabilisation des joints de grains |
| Zirconium (Zr) | 0.08–0.20 | Affinage des grains ; résiste à la fissuration à chaud au soudage |
| Cuivre (Cu) | ≤0,10 | Maintenu bas pour la soudabilité et la corrosion |
| Fer (Fe) | ≤0,40 | Limite d'impuretés |
| Silicium (Si) | ≤0,35 | Limite d'impuretés |
| Titane (Ti) | 0.01–0.06 | Affineur de grain |
| Autres (chaque / total) | ≤0,05 / ≤0,15 | Limites à l'état de traces |
| Aluminium (Al) | Équilibre | Métal commun |
La masse volumique est d'environ 2,78 g/cm³. Les plages suivent l'EN 573-3 (désignation EN AW-7005 / AlZn4,5Mg1,5Mn) et l'ASTM B221. Le 7005 est fourni principalement sous forme de produits extrudés, de sorte que les normes de produit applicables sont l'ASTM B221 et l'EN 755-2 plutôt qu'une désignation de tôle laminée plate.
Désignations d'état métallurgique : O, T5, T53 et T6
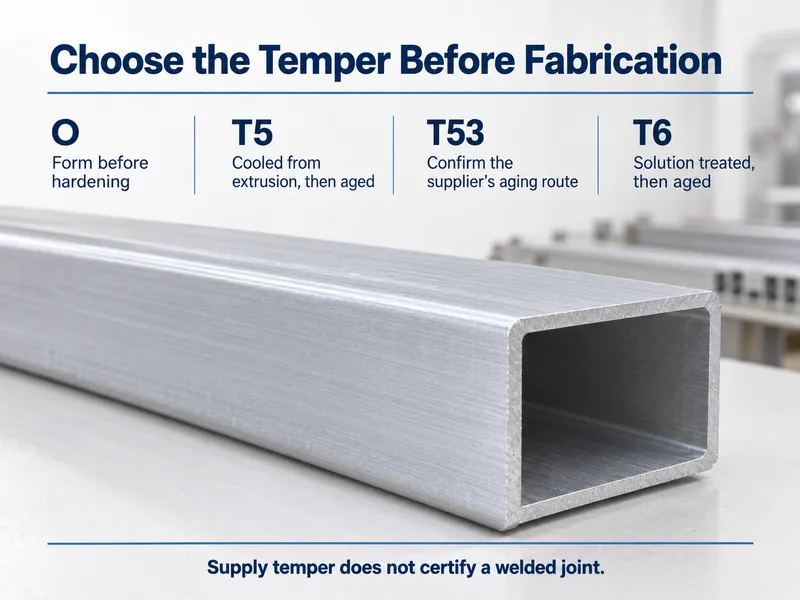
L'état métallurgique est la condition de traitement thermique et d'écrouissage dans laquelle le métal est fourni, et il modifie la résistance et la formabilité bien plus que l'alliage lui-même. Quatre états sont courants pour le 7005.
- O — recuit, l'état le plus mou. Utilisé lorsqu'une pièce doit être fortement formée avant tout traitement thermique.
- T5 — refroidi à la sortie de la presse d'extrusion puis vieilli artificiellement. Le choix économique pour les profilés qui ne nécessitent pas de relaxation supplémentaire des contraintes.
- T53 — trempé à la presse, vieilli naturellement pendant environ 72 heures à température ambiante, puis soumis à un vieillissement artificiel en deux étapes. C'est l'état de livraison habituel pour les profilés extrudés en 7005, et la voie que suivent les fabrications soudées.
- T6 / T63 — mis en solution et vieilli artificiellement à la résistance la plus élevée. Une étape de traitement supplémentaire, donc un surcoût par rapport au T5.
Une clarification à garder en tête : le T53 est un état de livraison, et non la description d'une pièce soudée. En pratique, les deux coïncident, car une construction soudée en 7005 est vieillie après soudage et atteint la même plage de propriétés.
Propriétés mécaniques typiques par état métallurgique
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité, 0,2 % (MPa) | Élongation (%) | État |
| O | ~190 | ~80 | ~20 | Recuit ; formage intensif |
| T5 | ~345 | ~290 | ~12 | Refroidi à la presse et vieilli |
| T53 | ~350–390 | ~300–345 | ~10–15 | Trempé à la presse, vieillissement naturel plus artificiel en deux étapes |
| T6 / T63 | ~370–390 | ~310–345 | ~10-12 | Mis en solution et vieilli artificiellement |
Ce sont des valeurs typiques pour les produits extrudés, tirées des tables de propriétés de l'ASTM B221 et de l'EN 755-2 et des données des producteurs. Les chiffres publiés pour le 7005 varient selon la source et la forme du produit, il convient donc de traiter ce tableau comme une référence de planification plutôt que comme une spécification. Le minimum garanti pour votre commande est fixé par la norme applicable, ASTM B221 ou EN 755-2, et indiqué sur le MTC.
7005 vs 6061 vs 7075
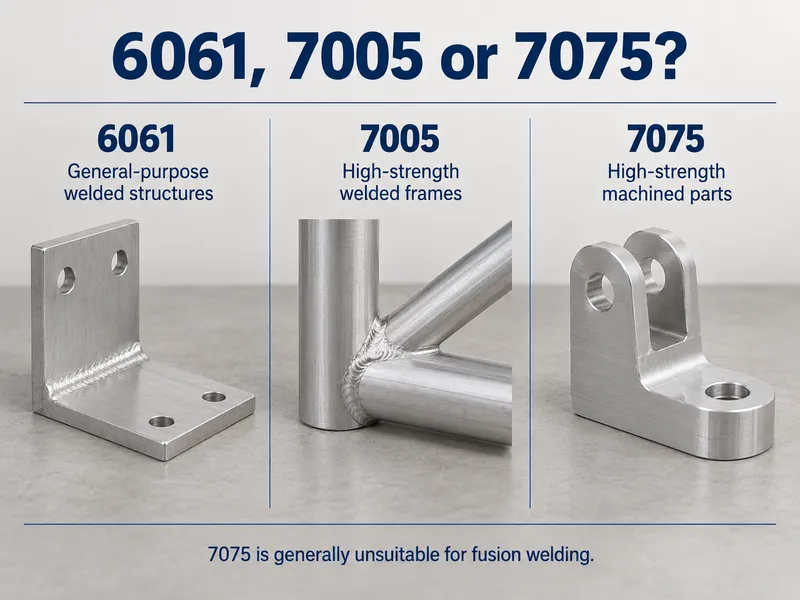
| Alliage / état métallurgique | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Soudabilité | Corrosion | Meilleure adéquation |
| 6061-T6 | ~310 | ~276 | Excellent | Bon | Travaux structurels polyvalents ; formage et anodisation faciles |
| 7005-T5 | ~345 | ~290 | Excellent | Bon pour un 7xxx | Cadres et profilés soudés à haute résistance |
| 7075-T6 | ~572 | ~503 | Pauvre | Limitée | Pièces aérospatiales et autres pièces à résistance de pointe |
Lisez le tableau en posant d'abord une question : la pièce sera-t-elle soudée ? Si oui, le 7075 est éliminé car il n'est pas soudable par fusion, et le 7005 est le plus résistant des deux options restantes — environ 11 % de résistance à la traction en plus par rapport au 6061-T6 dans le métal de base, et un écart bien plus important une fois le joint réalisé. Si la pièce est usinée et jamais soudée, le coût inférieur du 6061, sa formabilité plus facile et son approvisionnement plus large l'emportent généralement sur le modeste avantage de résistance du 7005.
Mise en œuvre du 7005
Soudage
Le 7005 est le plus soudable des alliages 7xxx courants, et la chimie ci-dessus en est la raison : pas de cuivre pour provoquer la fissuration à chaud, et du zirconium maintenant une structure de grains fine. Soudez-le avec un fil d'apport 5356 (ER5356 / EN ISO 18273 S Al 5356). Lorsqu'une résistance plus élevée à l'état brut de soudage importe, le 5183 est l'alternative.
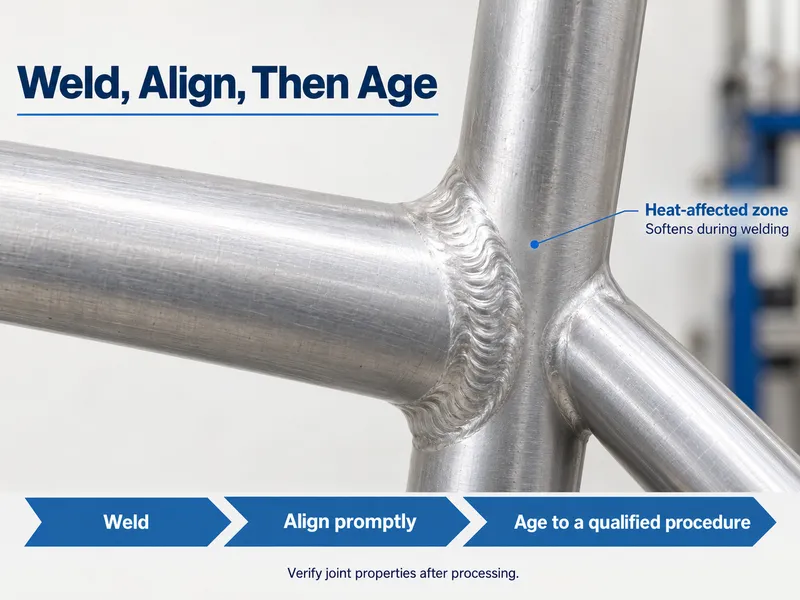
Le soudage ramollit toujours la zone affectée thermiquement. Ce qui distingue le 7005, c'est la façon dont il récupère. Un cycle de vieillissement après soudage reprécipite la phase de renforcement et ramène le joint vers la résistance du métal de base, sans remise en solution complète ni trempe. C'est pourquoi les cadres et structures ferroviaires en 7005 sont soudés, vieillis et expédiés, plutôt que retraités thermiquement en tant qu'assemblage fini.
Concevez sur les valeurs après vieillissement à l'état brut de soudage, et non sur la colonne T6 du métal de base. Confirmez les valeurs par rapport au MTC avant de diffuser un plan.
Usinage
Le 7005 se coupe plus difficilement que le 6061, il faut donc s'attendre à une usure accrue des outils et à un besoin plus marqué d'outillage affûté à fort angle de coupe et d'un montage rigide. Les états T53 et T6 prennent un fini plus net que l'état O. Comme les états 7xxx sont sensibles aux entailles, évitez le formage à froid intensif après vieillissement — formez en O, puis traitez thermiquement.
Protection contre la corrosion
Le cuivre est ce qui rend le 7075 sensible à la corrosion, et le 7005 le maintient à 0,10 % maximum, de sorte que sa résistance à la corrosion est bonne pour une nuance 7xxx. Elle reste néanmoins en retrait de la famille 6xxx. Anodisez-le ou peignez-le pour un service marin, côtier ou humide ; l'immersion nue en chlorures n'est pas son domaine. Lorsque des contraintes soutenues rencontrent des conditions chaudes et humides, préférez le T53 au T6 à résistance de pointe — il échange un peu de résistance contre une meilleure résistance à la corrosion sous contrainte.
Température de service
Traitez le 7005 comme un alliage structural pour température ambiante. Comme toute nuance à durcissement par précipitation, il survieillit et perd de la résistance à mesure que la température de service augmente, il convient donc de vérifier toute application à chaud par rapport aux données de conception spécifiques à l'état métallurgique plutôt que de supposer que les valeurs à température ambiante tiennent.
Applications
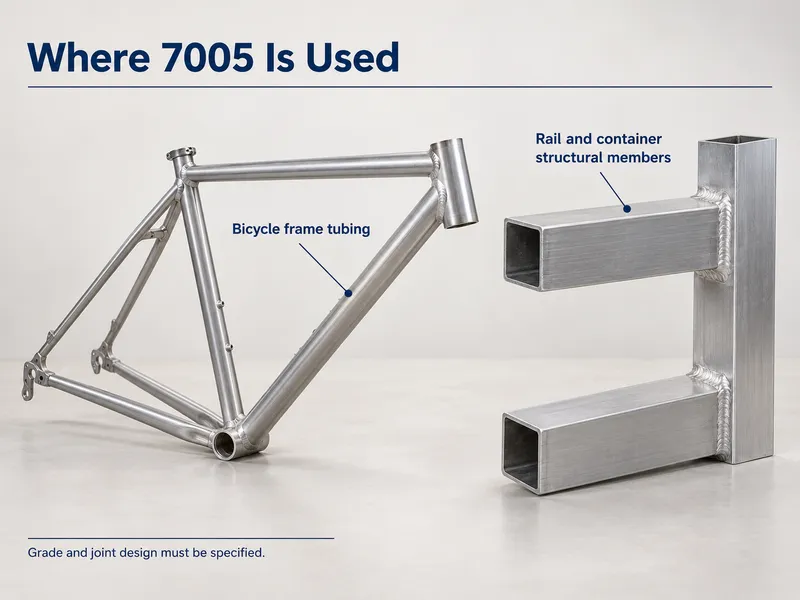
- Cadres de bicyclettes et équipements sportifs soudés tels que raquettes et battes
- Caisses de wagons et de métros et éléments structurels soudés
- Châssis de camions, de remorques et de conteneurs — traverses, montants latéraux et raidisseurs
- Ponts et cadres soudés architecturaux
- Échangeurs de chaleur et ensembles soudés où une remise en solution après soudage est irréalisable
Limites Go/No-Go
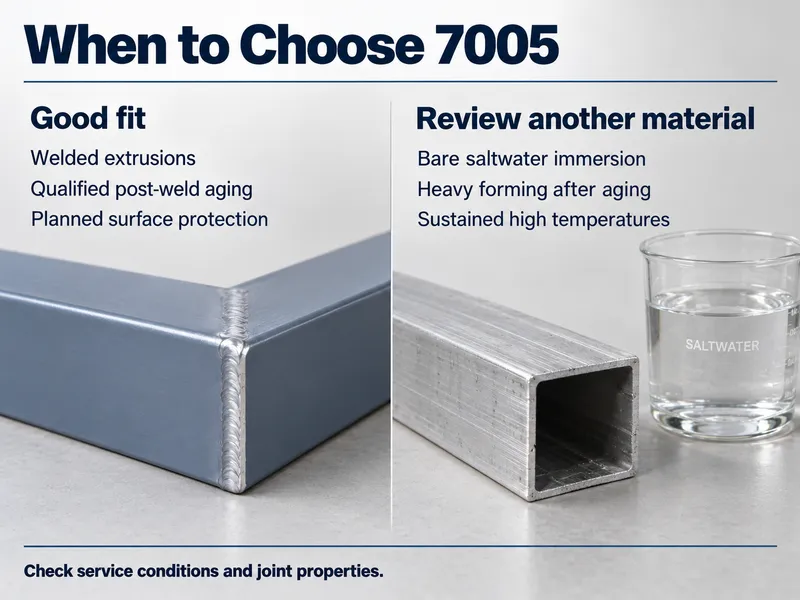
Go — spécifiez le 7005 lorsque :
- Un ensemble soudé nécessite une limite d'élasticité supérieure à environ 290 MPa, et un vieillissement après soudage peut restaurer le joint.
- La soudabilité prime sur la résistance de pointe, car le 7005 se soude et se revieillit là où le 7075 ne le peut pas.
- La pièce est une extrusion et un gain de résistance modéré par rapport au 6061 justifie un léger compromis sur la corrosion.
- Un revêtement ou une anodisation est prévu pour un service en extérieur.
No-Go — cherchez ailleurs lorsque :
- Une résistance de pointe aérospatiale supérieure à environ 500 MPa de limite d'élasticité est requise. C'est le domaine du 7075 ou du 7055.
- La pièce est fortement usinée et jamais soudée. Le 6061 est moins cher, se forme mieux et est plus largement disponible en stock.
- Une immersion nue en eau salée est prévue sans revêtement. Utilisez le 5083 ou une nuance 6xxx.
- Un formage à froid important après vieillissement est prévu. Formez d'abord en O, puis effectuez le traitement thermique.
Notes d'approvisionnement : ce qu'il faut confirmer avant de commander
Le 7005 est avant tout un alliage d'extrusion. Les barres, tubes et profilés selon ASTM B221 ou EN 755-2 constituent la gamme standard, et les plaques ou tôles relèvent d'une spécification différente — indiquez donc la forme et sa norme applicable dans la demande. Tout ce qui sort de cette gamme, d'une section non standard à un profilé sur mesure, est produit sur plan.
Quatre lignes sur la spécification font l'essentiel du travail : la norme applicable, l'état métallurgique (T5, T53 ou T6), l'épaisseur de paroi déterminante — les valeurs mécaniques minimales dépendent de l'épaisseur — et le niveau de documentation.
Concernant les documents, le MTC qui accompagne chaque commande présente la composition chimique réelle et les résultats des essais mécaniques du lot. Si le projet nécessite une vérification indépendante, demandez des rapports SGS. Notez la différence entre les niveaux de certificat : EN 10204 3.1 est signé par le représentant autorisé de l'inspection du fabricant lui-même, tandis que 3.2 ajoute un tiers indépendant, tel qu'un représentant du client ou un organisme comme TÜV, BV, SGS ou DNV.
Conclusion
7005 aluminium est la nuance 7xxx à haute résistance soudable — plus résistante que le 6061 et bien plus soudable que le 7075 — mais elle sacrifie encore une partie de sa résistance à la corrosion face à la famille 6xxx, et les formes laminées à plat relèvent d'une spécification différente de la gamme d'extrusion.
Nous fournissons le 7005 sous forme de profilés extrudés, barres et tubes, et produisons des formes, dimensions et états métallurgiques sur mesure selon votre plan, via une production à faible MOQ avec des délais de 10 à 60 jours. Chaque commande est livrée avec un MTC.
Envoyez-nous le plan avec l'état métallurgique et la méthode de soudage pour une vérification de la forme, de l'état et de la disponibilité.
Questions fréquemment posées
Quelle est la quantité minimale de commande et le délai de livraison pour le 7005 ?
Les états métallurgiques et dimensions standard sont expédiés depuis le stock. Les états métallurgiques non standard et les dimensions sur mesure sont produits en faible MOQ, généralement en 10 à 60 jours, selon l'alliage, la taille et le traitement. Envoyez le plan et la quantité afin que les deux puissent être confirmés.
Quels documents accompagnent une commande de 7005 ?
Un MTC accompagne chaque commande et porte les résultats chimiques et mécaniques de ce lot. Une vérification indépendante est disponible sur demande via des rapports chimiques, mécaniques ou ultrasoniques SGS, à un coût supplémentaire. EN 10204 3.2 ajoute une cosignature d'un tiers.
Fournissez-vous le 7005 en T53 et en sections non standard ?
Oui. Les barres, tubes et profilés sont fournis selon ASTM B221 ou EN 755-2, et les sections, dimensions ou états métallurgiques hors de cette gamme sont produits selon votre plan sur une base de faible MOQ, généralement en 10 à 60 jours. Envoyez le plan en indiquant la norme applicable.






