


Le 5251 est un alliage de tôle et de plaque à 2 % de magnésium et 0,3 % de manganèse, enregistré par l'Aluminum Association et spécifié dans l'EN 485 et l'AS/NZS 1734 — mais il ne figure sur aucune ligne de l'ASTM B209. Indiquez la norme EN ou AS/NZS applicable dans la commande afin que le fournisseur sache quelles limites de résistance respecter.
Le 5251 est parfois proposé à la place du 5052, mais il n'est pas automatiquement interchangeable. Les limites de composition diffèrent, et les exigences de limite d'élasticité dépendent de la norme, de l'état métallurgique et de l'épaisseur.
Ce qu'est le 5251 et où la norme le fixe
Le 5251 est un alliage aluminium-magnésium non trempable, désigné EN AW-5251 et AlMg2 dans l'ancienne notation allemande et ISO. Il se situe au-dessus du 5005 et en dessous du 5052 en teneur de magnésium, et acquiert sa résistance grâce au magnésium en solution solide et à l'écrouissage. La composition est fixée par EN 573-3, les propriétés mécaniques pour tôles, bandes et plaques par EN 485-2, avec AS/NZS 1734 utilisé en Australie et en Nouvelle-Zélande. BS 1470 l'a porté historiquement et est retirée ; ASTM B209 ne le liste pas.
Un plan nord-américain citant l'ASTM B209 5052 ne peut pas être satisfait avec du 5251, et un certificat intitulé “ 5251 selon ASTM B209 ” décrit une spécification qui n'existe pas.
Composition chimique : en quoi le 5251 diffère du 5052
Les limites sont les valeurs de l'EN 573-3, avec le 5052 en regard car c'est la comparaison que les acheteurs demandent.
| Élément | 5251 (EN 573-3) | 5052 (ASTM B209) | Ce que fait le chiffre |
|---|---|---|---|
| Mg | 1.70–2.40 | 2.2–2.8 | Détermine la résistance et la performance en eau salée |
| Mn | 0.10–0.50 | 0,10 max | Affine le grain, ralentit l'adoucissement dans la zone de soudure |
| Cr | 0,15 max | 0.15–0.35 | Contrôle la croissance du grain et la sensibilité à la corrosion sous contrainte |
| Fe | 0,50 max | 0,40 max | Impureté ; plus bas est meilleur pour la ductilité |
| Si | 0,40 max | 0,25 max | Impureté |
| Cu | 0,15 max | 0,10 max | Impureté ; maintenue basse pour la corrosion |
| Zn | 0,15 max | 0,10 max | Impureté |
| Ti | 0,15 max | Vérifier les limites des autres éléments | Peut agir comme affinant de grain |
| Autres | 0,05 chacun / 0,15 au total | 0,05 chacun / 0,15 au total | — |
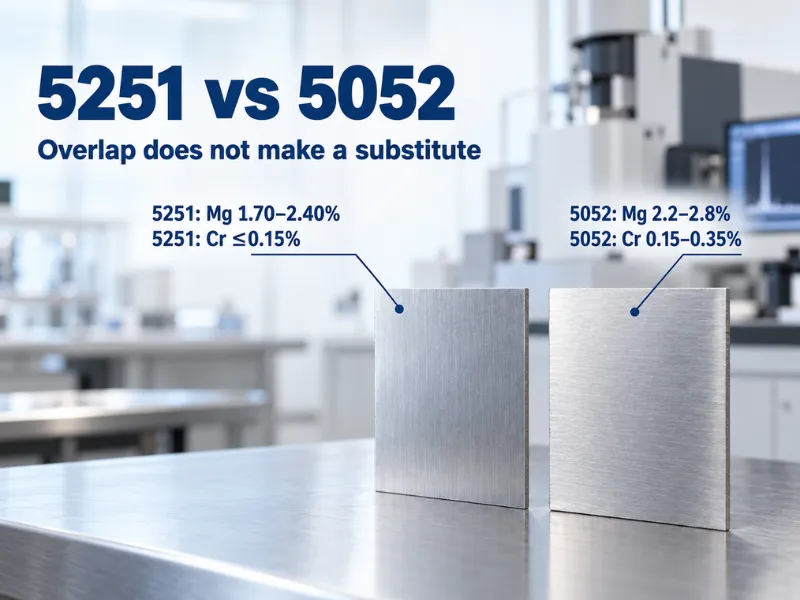
Les limites diffèrent, mais ne sont pas totalement distinctes : le chrome peut satisfaire les deux à 0,15 %, et le manganèse à 0,10 %. Ce faible chevauchement ne rend pas les nuances interchangeables. Toute double certification doit satisfaire à toutes les exigences de composition, mécaniques et de norme produit.
Propriétés mécaniques : l'écart de 25 % en limite d'élasticité
Les limites sont les valeurs de l'EN 485-2 pour tôle dans la bande 1,5–3,0 mm, où la majeure partie de cette nuance est achetée. Les valeurs simples sont des minima ; les plages sont des fenêtres de traction.
| Tempérer | Résistance à la traction Rm (MPa) | Limite d'élasticité à 0,2 % Rp0,2 (MPa) |
|---|---|---|
| O | 160–200 | ≥60 |
| H22 | 190–230 | ≥120 |
| H24 | 210–250 | ≥140 |
| H26 | 230–270 | ≥170 |
| H32 | 190–230 | ≥120 |
| H34 | 210–250 | ≥140 |
| H36 | 230–270 | ≥170 |
| H38 | ≥255 | ≥200 |
Pour les conditions H32 comparées ici, les minima de limite d'élasticité indiqués sont de 120 MPa pour le 5251 selon l'EN 485-2 et de 160 MPa pour le 5052 selon l'ASTM B209. Il s'agit d'un écart de 25 % entre ces limites spécifiées, et non pour tous les produits. Une conception exigeant 160 MPa ne peut pas s'appuyer sur un matériau garanti seulement à 120 MPa. Vérifiez l'édition exacte de la norme et l'épaisseur avant toute substitution.
Ne pas substituer H2x à H3x sans approbation. H22 est écroui puis partiellement recuit ; H32 est écroui puis stabilisé. Des valeurs identiques dans ce tableau ne rendent pas leurs traitements identiques. Les deux doivent satisfaire aux exigences de la norme commandée. Fournissez l'état métallurgique indiqué sur le plan.
La norme modifie les limites d'acceptation. Les exigences EN et AS/NZS peuvent différer pour un même alliage et un même état métallurgique. Un résultat peut satisfaire une spécification et échouer à une autre. Indiquez l'édition de la norme et l'épaisseur dans la demande, et demandez explicitement l'exigence de limite d'élasticité utilisée dans votre conception.
Formage et choix du temper
Vérifiez également l'allongement, et pas seulement la résistance, lors du choix d'un état métallurgique pour le formage. Dans la même plage de 1,5–3,0 mm, l'EN 485-2 garantit ≥16 % à l'état O, ≥8 % aux états H22 et H32, ≥6 % aux états H24 et H34, ≥5 % aux états H26 et H36, et ≥3 % aux états H28 et H38.
L'état O convient à l'emboutissage profond et au profilage à rouleaux ; H22 et H24 conservent leur forme sans formage sévère ; H32 est l'état polyvalent, quart-dur, stabilisé, avec la plus large gamme d'épaisseurs ; H34 ajoute 20 MPa de limite d'élasticité au prix d'une perte réelle d'allongement ; H36 et H38 ne laissent guère que le cisaillement et le pliage à grand rayon.
Les rayons de pliage ci-dessous sont des recommandations, non des garanties ; t désigne l'épaisseur de tôle. Confirmez l'orientation de la ligne de pliage par rapport au sens de laminage avant de les utiliser.
| Tempérer | 0,4 mm | 0,8 mm | 1,6 mm | 3,2 mm |
|---|---|---|---|---|
| O | 0t | 0t | 0t | ½t |
| H32 | 0t | 0t | 1t | 1½t |
| H34 | 0t | 1t | 1½t | 2t |
| H36 | 1t | 1t | 1½t | 2½t |
| H38 | 1t | 1½t | 2½t | 3t |
Les limites de pliage réelles dépendent de l'orientation de la ligne de pliage, de l'état de l'outillage, de la largeur de matrice et de l'état métallurgique fourni. H22 et H32 peuvent se comporter différemment malgré des valeurs de résistance similaires. Pour les pliages serrés, testez d'abord une bande du matériau avec l'outillage prévu.
Corrosion et température de service
Le 5251 présente une bonne résistance à l'eau de mer, au brouillard salin et à l'exposition atmosphérique. Vérifiez l'environnement réel avant de décider si une finition protectrice est nécessaire.
Les alliages 5xxx à haute teneur en magnésium peuvent former des phases riches en magnésium aux joints de grains lors d'une exposition prolongée à température élevée, réduisant la résistance à la corrosion intergranulaire et à la fissuration par corrosion sous contrainte. Cela explique la prudence autour d'un service continu au-dessus de 65 °C. Avec une teneur en Mg ne dépassant pas 2,4 %, le 5251 est moins sensible à ce mécanisme, mais sa température admissible dépend toujours de la résistance, du métal d'apport de soudage et des conditions de service. Les états H116 ou H321 n'éliminent pas le risque lié aux hautes températures dans le 5083.
Pour une immersion continue, comparez les exigences de corrosion et les données d'essai avant de remplacer le 5083 spécifié par du 5251. La seule teneur en magnésium ne permet pas d'établir l'équivalence.
Pour une finition anodisée décorative uniforme, approuvez d'abord un échantillon. La composition, l'état de surface et le traitement affectent l'aspect. Envisagez le 5005 ou le 1050 si le résultat est inadapté.
Soudage : le choix du métal d'apport qui est souvent mal cité
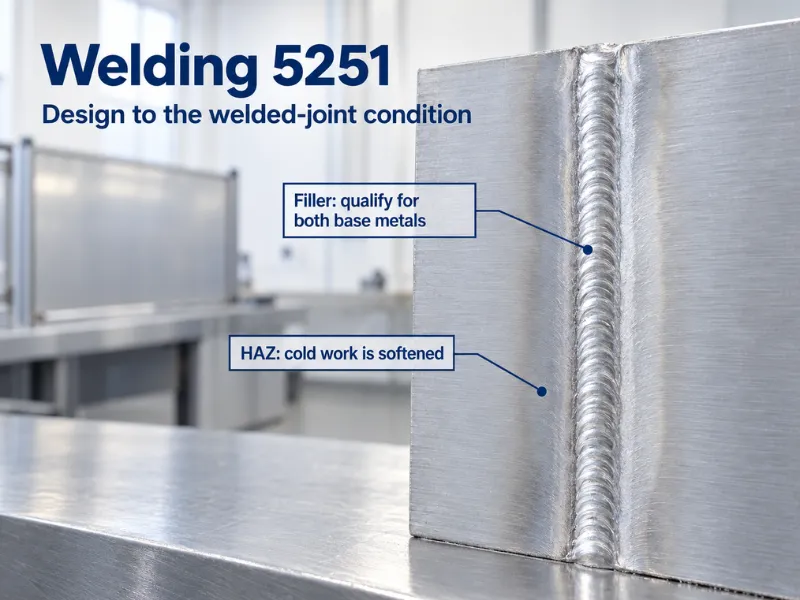
Le 5251 se soude facilement par GMAW et GTAW, et le choix du métal d'apport est plus restreint que ne le laissent entendre la plupart des fiches techniques.
5356 est couramment recommandé pour les joints 5251-5251 et certains joints entre alliages dissemblables. Confirmez la compatibilité avec les deux métaux de base et les conditions de service ; sa composition diffère de celle du 5251.
4043 peut convenir à certains joints entre le 5251 et des alliages à plus faible teneur en magnésium ou sans magnésium. Ne décidez pas uniquement en fonction de la famille d'alliages : consultez les recommandations de métal d'apport pour la paire exacte de métaux de base et qualifiez le mode opératoire. Il n'est pas automatiquement inadapté du seul fait que les deux pièces sont en 5251.
Le soudage adoucit le matériau écroui dans la zone affectée thermiquement, et le traitement thermique ne peut pas restaurer ce durcissement. Utilisez les valeurs de conception applicables aux joints soudés, et non la résistance à l'état H non soudé.
5251 vs 5052, 5754 et 5083
| Nuance d'alliage | 5251 | 5052 | 5754 | 5083 |
|---|---|---|---|---|
| Standard | EN 485-2, AS/NZS 1734 | ASTM B209, EN 485-2 | ASTM B209, EN 485-2 | ASTM B209, B928 |
| Mg (%) | 1.70–2.40 | 2.2–2.8 | 2.6–3.6 | 4.0–4.9 |
| Cr (%) | 0,15 max | 0.15–0.35 | 0,30 max | 0.05–0.25 |
| Limite d'élasticité minimale H32 (MPa) | 120 (EN, conditions ci-dessus) | 160 (B209, conditions ci-dessus) | Vérifier la norme et l'épaisseur | Vérifier la norme et l'épaisseur |
| Tempers marins | Non applicable | Non applicable | Non applicable | H116, H321 |
| Ligne ASTM B209 | Non | Oui | Oui | Oui |
Par rapport au 5052, vérifiez d'abord l'alliage et la norme spécifiés. Un plan exigeant du B209 5052 ne peut pas être satisfait avec du 5251 sans un changement approuvé. De même, le remplacement du 5251 spécifié par du 5052-H32 nécessite une approbation et des vérifications des exigences de résistance, de formage et de corrosion.
Par rapport au 5754, les plages de magnésium diffèrent : le 5251 est à 1,70–2,40 %, tandis que le 5754 est à 2,6–3,6 %. Les deux peuvent convenir au travail de tôle soudée, mais ne sont pas des substituts automatiques. Comparez les exigences de la norme pour l'état métallurgique et l'épaisseur commandés, puis vérifiez le matériau fourni par rapport à celles-ci. Tout changement d'alliage nécessite une revue de conception et de soudage.
Par rapport au 5083 il n'y a pas de comparaison en service d'immersion. Lorsqu'un plan exige un temper marin à corrosion contrôlée, 5083 est la nuance qui en dispose.
Go / No-Go, et où le 5251 est utilisé
Go lorsque le 5251 satisfait au plan, à la norme matériau et au mode opératoire de fabrication approuvé. Pour les assemblages formés ou soudés, vérifiez la charge réelle, l'exposition à la corrosion et la température. Une faible teneur en magnésium réduit un risque de sensibilisation ; elle ne détermine pas la température nominale de l'assemblage. Pour un service prolongé à chaud, examinez le métal d'apport de soudage autant que la tôle : le 5356 peut introduire un dépôt de soudure à haute teneur en magnésium.
No-go lorsque le 5251 sort de la norme produit spécifiée, que l'état métallurgique sélectionné ne peut pas garantir la limite d'élasticité requise, ou qu'un état métallurgique requis pour la corrosion marine n'est pas disponible. Pour l'anodisation décorative, approuvez un échantillon avant de vous engager.
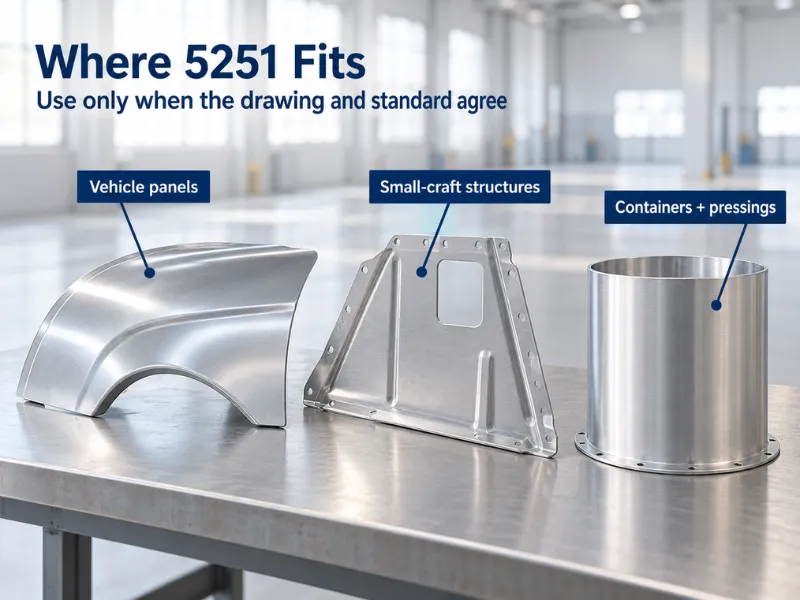
Les applications typiques comprennent les coques et superstructures de petites embarcations, les panneaux de véhicules, les silos, les conteneurs et les pièces d'emboutissage architecturales. À 2,69 g/cm³, il pèse environ un tiers du poids de l'acier à volume égal. Cet avantage de poids ne détermine pas la capacité portante ; les pièces structurelles nécessitent toujours des vérifications de conception.
Spécification et approvisionnement du 5251
Incluez ces quatre exigences dans votre commande :
- Nommez la norme, pas seulement l'alliage. “ 5251-H32 selon EN 485-2 ” ne laisse rien à interpréter ; “ 5251-H32 ” seul permet un certificat selon une norme aux limites différentes.
- Indiquez la limite d'élasticité dont vous avez besoin. Si la conception exige 160 MPa, indiquez-le et vérifiez quel état métallurgique le garantit. Le minimum H32 indiqué ici ne le garantit pas.
- Nommez le temper avec précision. H22 et H32 ne sont pas interchangeables même lorsque les valeurs du tableau concordent.
- Exigez l'EN 10204 3.1. Ce certificat porte l'analyse réelle et les résultats mécaniques du lot, signés à l'usine productrice, et vous permet de vérifier le métal par rapport aux limites que vous avez spécifiées.
Nous laminons la tôle et le coil 5251 aux états O, H22, H24, H32, H34 et H38, et découpons la plaque selon votre plan ; notre Tôle et coil en aluminium 5251 page présente les épaisseurs et largeurs que nous produisons. Pour les dimensions et états métallurgiques hors stock, demandez-nous de confirmer les options de production et le délai, généralement 10–60 jours pour les petites séries. Pour les barres, tubes ou fils, confirmez la norme produit applicable et les propriétés requises plutôt que d'appliquer les valeurs de tôle.
Conclusion
Le 5251 et le 5052 ont des limites de composition différentes et ne peuvent pas être traités comme des substituts automatiques. Leur résistance garantie dépend également de la norme, de l'état métallurgique et de l'épaisseur. Spécifiez le 5251 selon une norme produit applicable, vérifiez les exigences de formage et de service, et obtenez l'approbation des substitutions. Sa faible teneur en magnésium réduit le risque de sensibilisation lié au magnésium élevé, mais n'élimine pas les vérifications de température ou de soudage.
Nous fournissons le 5251 selon la norme applicable convenue pour votre commande, avec l'état métallurgique et le minimum de limite d'élasticité inscrits sur la commande et un certificat 3.1 portant les résultats réels de ce lot.
Envoyez votre plan avec le numéro de norme, le temper et la limite d'élasticité requise, et nous confirmerons si le 5251 est la bonne réponse ou si le 5754 vous y amène avec moins de paperasse.
Questions fréquemment posées
Le 5251 est-il identique au 5052 ?
Non. Les limites de composition diffèrent, bien qu'elles se chevauchent aux limites du chrome et du manganèse. Une chimie identique ne suffit pas à établir l'équivalence. Vérifiez la norme spécifiée, l'état métallurgique, l'épaisseur et les exigences mécaniques avant toute substitution.
Pourquoi le 5251 ne figure-t-il pas dans l'ASTM B209 ?
Les normes produit répertorient des alliages et états métallurgiques sélectionnés ; l'enregistrement seul ne garantit pas l'inclusion. Le 5251 est spécifié dans l'EN 485 et l'AS/NZS 1734 plutôt que dans la B209. Si la B209 est exigée, évaluez un alliage couvert tel que le 5052 ou le 5754 et obtenez l'approbation de substitution.
Quel fil d'apport dois-je utiliser pour le 5251 ?
Le 5356 est une option courante. Selon les deux métaux de base et les exigences de service, le 4043 peut également convenir. Consultez les recommandations de métal d'apport pour le joint exact et confirmez le choix par qualification du mode opératoire, en particulier pour les alliages dissemblables ou le service à température élevée.
Quels sont le délai de livraison et la quantité minimale de commande pour la tôle 5251 ?
Des séries personnalisées à faible MOQ sont disponibles ; les épaisseurs en stock sont plus rapides. Le délai de livraison typique est de 10 à 60 jours selon l'épaisseur, la largeur et l'état métallurgique, et chaque commande est livrée avec un MTC.






