


Le 6013 existe pour un seul problème de conception : une pièce qui nécessite une résistance de la classe du 2024-T3 mais qui doit être soudée. Le 6061 se soude, mais il manque de résistance juste au-dessus de 310 MPa en T6. Le 2024-T3 a la résistance, mais ce n'est pas un alliage soudable par fusion et il nécessite un placage ou une peinture pour survivre en service.
Le 6013 résout ce problème du côté des 6xxx. C'est un alliage Al-Mg-Si-Cu à durcissement structural avec une limite d'élasticité en T6, une ténacité à la rupture et un comportement en fatigue proches de ceux de la tôle 2024-T3, se joignant comme une nuance 6xxx et ne nécessitant aucun placage protecteur.
Deux limites déterminent ensuite la spécification. Le cuivre qui rend le 6013 plus résistant que le 6061 augmente également sa tendance à la corrosion intergranulaire, et la résistance maximale n'est atteinte qu'après une étape de traitement thermique qui doit être intégrée au processus de fabrication.
Qu'est-ce que l'aluminium 6013 ?
La résistance de cet alliage provient du durcissement par précipitation plutôt que de l'écrouissage. Le magnésium et le silicium se combinent en Mg₂Si, et l'ajout de cuivre génère des phases supplémentaires contenant du Cu qui augmentent à la fois la résistance et la résistance à la fatigue au-delà de ce qu'un alliage Al-Mg-Si simple atteint.
C'est un ajout relativement récent à la famille des 6xxx et il reste une nuance de niche. Vous ne le trouverez pas en stock aussi largement que le 6061, et le surcoût par rapport au 6061 est réel. Les acheteurs le spécifient pour deux raisons : ils ont besoin de plus de résistance que le 6061 dans un alliage soudable, ou ils ont besoin de propriétés de la classe du 2024-T3 dans une pièce qui doit être soudée ou qui ne peut pas tolérer le comportement à la corrosion du 2024.
Composition chimique
| Élément | Plage (% en poids) |
| Silicium (Si) | 0.60 – 1.0 |
| Magnésium (Mg) | 0.80 – 1.2 |
| Cuivre (Cu) | 0.60 – 1.1 |
| Manganèse (Mn) | 0.20 – 0.80 |
| Fer (Fe) | ≤ 0,50 |
| Zinc (Zn) | ≤ 0.25 |
| Chrome (Cr) | ≤ 0,10 |
| Titane (Ti) | ≤ 0,10 |
| Autres (chaque / total) | ≤ 0,05 / ≤ 0,15 |
| Aluminium (Al) | Reste (94,8 – 97,8) |
Deux points importent plus que les chiffres eux-mêmes. Le silicium et le magnésium se trouvent dans un rapport presque équilibré pour la formation de Mg₂Si, ce qui rend l'alliage réactif au vieillissement artificiel.
Le niveau de cuivre est l'autre point. À jusqu'à 1,11 % il est environ trois à cinq fois ce que le 6061 permet, ce qui explique à la fois pourquoi le 6013 est plus résistant que le 6061 et pourquoi il est moins tolérant à la corrosion.
Spécifications et désignations équivalentes
| Système | Désignation |
| UNS | A96013 |
| ISO | AlMg1Si0,8CuMn |
| ASTM | B209 (tôle et plaque), B221 (barres extrudées, tiges, tubes, profilés) |
| AMS | 4216 (tôle 6013-T6), 4347 (tôle 6013-T4) |
| GB/T | 3190 |
Lorsque vous rédigez le bon de commande, nommez la spécification et le revenu ensemble. “ 6013 ” seul ne définit pas un niveau de résistance — le 6013-T4 et le 6013-T6 diffèrent d'environ 100 MPa en limite d'élasticité, ce qui est la différence entre une pièce qui tient et une qui ne tient pas.
Propriétés mécaniques selon le traitement thermique
| Tempérer | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Élongation | Résistance à la fatigue (MPa) | Résistance au cisaillement (MPa) | Dureté (HB) |
| T4 | ~310 | ~170 | ~22% | ~98 | ~190 | — |
| T6 | 379 – 410 | ~350 | ~9% | ~140 | ~240 | ~130 |
| T651 | ≥ 379 | ≥ 359 | ≥ 5 % | ~110 | 240 – 248 | 130 |
La ligne T651 est tirée des valeurs minimales des producteurs d'aluminium pour la plaque ; la tôle T6 se situe généralement vers le haut de sa plage. Considérez le tableau comme un outil de sélection et le certificat de contrôle en usine comme le document faisant foi — les minimums garantis varient selon l'épaisseur et la forme du produit.
À noter : le T6 présente la résistance à la fatigue la plus élevée des trois revenus, environ 140 MPa, tandis que le T651 se situe plus bas à environ 110 MPa malgré une résistance statique marginalement supérieure. Si la pièce est limitée par la fatigue plutôt que par la statique, cette différence devrait guider le choix du revenu, et non la valeur de limite d'élasticité.
Propriétés physiques
| Propriété | Valeur |
| Densité | 2,71 – 2,72 g/cm³ |
| Intervalle de fusion | ~579 – 650 °C |
| Conductivité thermique | ~150 – 164 W/m·K |
| Conductivité électrique | ~35 % IACS |
| Coefficient de dilatation thermique | 23,4 × 10⁻⁶ /°C (20 – 100 °C) |
| Elastic modulus | 69 – 71 GPa |
| Température maximale de service | ~160 °C |
La conductivité électrique est la valeur la plus souvent citée de manière erronée. En raison de la teneur en cuivre, le 6013 se situe près de 35 % IACS — en dessous du 6061, pas au-dessus. Toute application qui repose sur la conductivité plutôt que sur la résistance devrait se tourner vers le 6061, le 6063 ou le 6101 à la place.
Revenus : T4, T6 et T651
T4 est mis en solution et vieilli naturellement. C'est le plus tendre des trois et celui dans lequel on forme — la formabilité en T4 est rapportée comme globalement comparable au 2024-O. L'allongement est d'environ 22 %, ce qui permet des pliages serrés et des emboutissages profonds.
T6 est mis en solution et vieilli artificiellement jusqu'à la résistance maximale. C'est l'état de livraison pour la plupart des pièces structurelles et pour la tôle.
T651 est le T6 avec une étape supplémentaire de relaxation des contraintes — le matériau est étiré d'une quantité contrôlée avant le vieillissement artificiel. L'étirage est ce qui améliore la stabilité dimensionnelle pendant et après l'usinage, donc le T651 est la désignation pour la plaque qui sera fortement usinée. La tôle est normalement fournie en T6 plutôt qu'en T651, car l'étape d'étirage est une opération pour plaque et barre.
La voie forme-puis-vieillissement
C'est la raison pour laquelle de nombreux ateliers spécifient le 6013 tout court, et c'est le point que la plupart des fiches techniques omettent. Le vieillissement naturel en T4 progresse lentement, donc une pièce peut être formée en T4 puis vieillie directement jusqu'à la résistance maximale T6 sans une seconde mise en solution.
À titre de comparaison, le 2024-W doit être réfrigéré pour maintenir sa formabilité, et la plupart des pièces 6xxx qui sont formées puis vieillies nécessitent d'abord une remise en solution. Sauter cette retrempe sur le 6013 signifie moins de distorsion à corriger, moins d'étapes de processus et aucun re-contrôle de la structure granulaire. Si votre pièce est grande, fine ou sensible à la distorsion, cette voie seule peut justifier le surcoût de l'alliage.
Travailler avec le 6013
Formation
Effectuez le formage en T4. En T6, l'alliage a une capacité de pliage limitée et le formage à froid est restreint par le niveau de résistance ; les formes complexes qui se forment facilement en T4 fissureront en T6. Confirmez les rayons de pliage minimaux en fonction de l'épaisseur et du revenu réels avant d'engager l'outillage.
Soudage
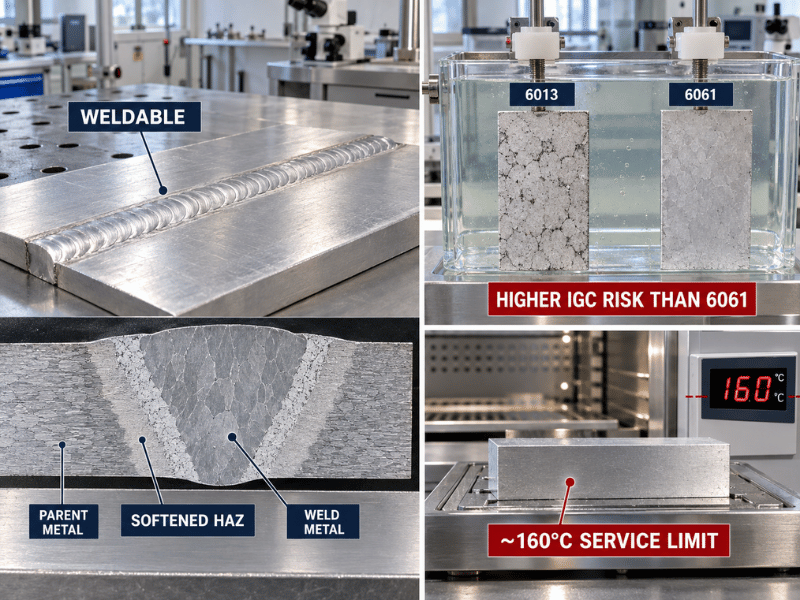
Le 6013 se soude bien. Les données des producteurs d'aluminium classent sa soudabilité au sommet de l'échelle et le décrivent comme facilement assemblé par les méthodes conventionnelles de soudage et de brasage — c'est l'un des principaux avantages de cet alliage sur le 2024, qui n'est pas considéré comme soudable par fusion.
La mise en garde habituelle s'applique toujours : une soudure 6xxx perd de la résistance localement parce que la chaleur du soudage survieillit ou remet en solution la structure de précipités dans et près de la zone de soudure. Concevez pour l'état brut de soudage et placez les soudures loin des zones de contrainte maximale lorsque c'est possible. La sélection du métal d'apport doit suivre les exigences du joint et toute qualification de mode opératoire applicable — voir notre guide de sélection des fils de soudage pour l'aluminium pour comprendre comment le choix du métal d'apport interagit avec l'alliage de base et l'environnement de service.
Usinage
L'usinabilité est bonne, évaluée à environ 70 sur l'échelle standard de 0 à 100 où les alliages à usinage rapide se situent près de 90. Le T651 est généralement préféré pour la plaque fortement usinée en raison de la relaxation des contraintes.
Traitement de surface
Le 6013 prend bien l'anodisation et la peinture. Ce n'est pas un alliage décoratif pour anodisation brillante — si des garnitures brillantes à apparence critique sont requises, le 5005, le 5657 ou le 6063 sont les réponses standard. Pour l'anodisation protectrice et le prétraitement de peinture, le 6013 performe sans manipulation spéciale.
Limites de corrosion et de température
Le cadrage honnête est le suivant : le 6013 a une bonne résistance à la corrosion pour un alliage contenant du cuivre, et moins general corrosion resistance than 6061. Published comparisons note a higher tendency toward intergranular corrosion in 6013 than in 6061, particularly where processing is not properly controlled — with reported knock-on effects on fatigue resistance, ductility and strength if it is left unchecked.
Stress-corrosion cracking resistance is rated at the top of the producer scale, which is a genuine improvement over the 2xxx alloys 6013 competes with. But 6013 is not a marine alloy. For immersed or splash-zone saltwater service, the 5xxx grades remain the correct family — see our marine-grade aluminium selection guide.
On temperature, the practical ceiling is about 160 °C. Precipitation-hardened alloys lose strength as temperature rises, and 6013 is not an elevated-temperature material despite common assumptions about aerospace grades.
Where 6013 Is Used
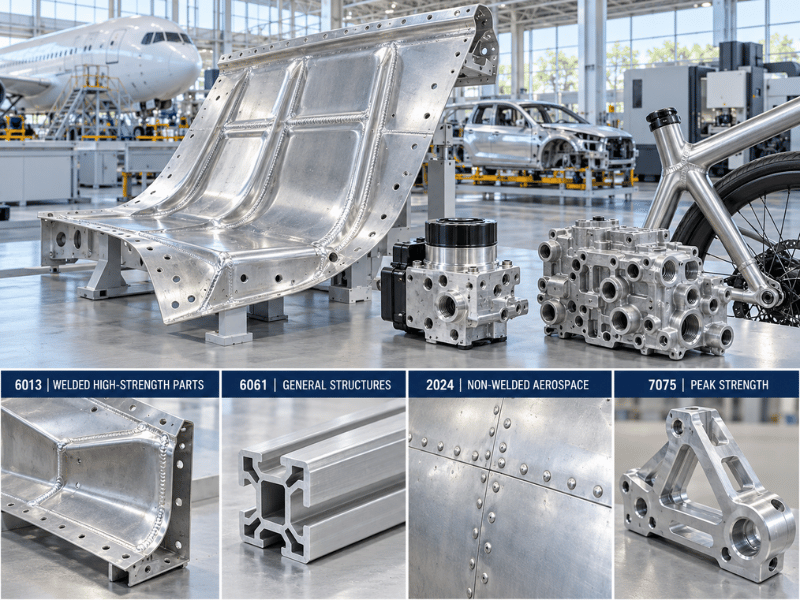
Producer application listings for 6013 include hydraulic components, valve bodies, machine parts, ABS braking system components, and munitions. Beyond those, the two volume applications are:
- Aérospatiale — aircraft skins and structural panels, where the alloy is evaluated as a candidate to replace 2024 sheet, particularly where welding or corrosion behaviour rules 2024 out.
- Automobile et transport — structural and body panels, and bicycle frames, handlebars and wheel components, where higher-than-6061 strength is needed in a joinable alloy.
6013 vs. 6061 vs. 2024 vs. 7075
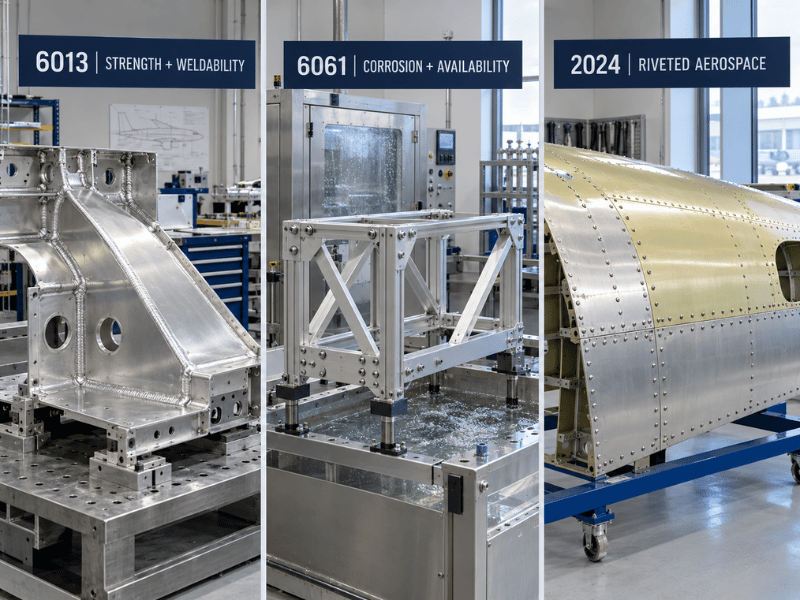
| Alliage | Key alloying | Résistance à la traction (MPa) | General corrosion | Soudabilité | Fits when |
| 6013-T6 | Mg-Si-Cu | 379 – 410 | Good (higher IGC tendency than 6061) | Bon | 2024-class strength in a weldable part |
| 6061-T6 | Mg-Si | 240 – 310 | Très bonne | Excellent | General structural work, best all-round availability |
| 2024-T3 | Cu-Mg | 400 – 480 | Pauvre | Not fusion weldable | Maximum 2xxx strength where welding is not required |
| 7075-T6 | Zn-Mg-Cu | 500 – 570 | Pauvre | Pauvre | Peak strength, corrosion and welding not driving |
The two comparisons that decide most jobs:
6013 vs 6061. 6013 is meaningfully stronger. 6061 is more corrosion-tolerant, cheaper, and available everywhere. Choose 6013 when the strength margin is what fails the design, not as a default upgrade. If corrosion resistance is the priority, 6061 is the better answer — see our complete guide to 6061 aluminium.
6013 vs 2024. Strength, fracture toughness and fatigue in 6013-T6 land close to 2024-T3 plate, with better corrosion resistance and lower density. The deciding factor is usually joining: if the assembly is welded, 6013 wins; if it is riveted and corrosion is managed by cladding or finishing, 2024 may still be specified.
Go / No-Go
Go — specify 6013 when:
- A welded joint is required in a part that needs strength beyond 6061. Typical parts: welded aerospace assemblies, hydraulic manifolds, structural brackets.
- The part can be formed in T4 and aged directly to T6, avoiding a re-solution treatment. Typical parts: large distortion-sensitive panels, drawn structural shapes.
- Fatigue resistance is a design driver and T6’s ~140 MPa fatigue strength clears the duty cycle. Typical parts: dynamically loaded brackets, transport structures.
- 2024-T3-class properties are needed but the service environment rules out a bare 2xxx alloy.
- Heavily machined plate where dimensional stability matters — specify T651.
No-Go — cherchez ailleurs lorsque :
- Maximum corrosion resistance is the priority. 6061 or a 5xxx alloy will outperform 6013; the copper content works against you.
- The part sees continuous service above roughly 160 °C.
- Immersed or splash-zone saltwater is the primary exposure. Use 5083 or 5086 — start with our 5083 aluminium guide.
- 7075-class strength is genuinely required, and welding and corrosion are not binding constraints.
- Tight bend radii are needed in the delivered condition. Form in T4 and age, or pick a more formable alloy.
- Availability and cost dominate. 6061 is stocked far more widely and is the safer default.
Sourcing Checks
6013 is not a commodity grade, so the order needs more definition than a 6061 line item. Before releasing a purchase order, confirm:
- Specification and temper together — ASTM B209 or the applicable AMS sheet callout (4216 for T6, 4347 for T4), plus the temper. 6013-T6 and 6013-T651 are not interchangeable on a drawing.
- Thickness band — guaranteed mechanical minimums vary with thickness. State the range you will accept.
- Heat treatment route — if you intend to form in T4 and age to T6, say so at order stage so the material is supplied in a condition that supports it.
- MTC scope — request the certificate with chemistry and mechanical results, and confirm the temper and specification appear on it.
- Tests par tierce partie — where the application is aerospace or pressurised, agree the additional test scope up front rather than after production.
Linsy Aluminium supplies 6013 in sheet and plate, and supports CNC machining, TIG and MIG welding, laser cutting and surface finishing in-house, so material and first-stage processing can be handled on one order. See the 6013 aluminium alloy product page for available tempers and dimensions.
Conclusion
6013 earns its place when a welded, fatigue-loaded part needs more strength than 6061 carries, and when forming in T4 and ageing straight to T6 — no re-solution treatment, no extra quench — is worth the premium. The trade-off is availability: copper raises the intergranular corrosion tendency above 6061, the grade costs more, and most mills hold far less of it than 6061 or 2024.
We supply 6013 sheet and plate to the standard specifications and run low-MOQ custom production for tempers and dimensions outside them, with a 10–60 day lead time on custom lines. Every order ships with an MTC.
Envoyez-nous le plan, temper and thickness requirement for a technical review and quotation.
Questions fréquemment posées
What forms does 6013 come in?
Sheet, plate and coil are the rolled forms. Tube, bar and non-standard sections are produced to your drawing, so the grade is not limited to flat product. Name the temper alongside the form, because not every temper runs in every product.
What filler should I use to weld 6013?
ER4043 (AlSi5) or ER5356 (AlMg5Cr) to AWS A5.10. ER4043 is the usual first choice on 6xxx base metal because its higher silicon content lowers hot-cracking sensitivity. Move to ER5356 where the joint needs a stronger as-welded deposit.
How does 6013 compare with 6061 on cost and availability?
It costs more and is stocked far less widely. 6061 is a commodity grade held by most service centres, while 6013 is a niche aerospace alloy, so lead time depends on whether your temper and thickness are held or produced. Budget for the premium and confirm stock before you commit to a delivery date.
Can 6013 be cut or machined to drawing before shipment?
Yes. Cutting to length, CNC machining, laser cutting and bending are handled in-house, so parts can arrive close to finished size. Send the drawing with your enquiry and the tolerance and surface callouts are quoted alongside the material.






