2024 알루미늄 압출이란 무엇인가
2024 알루미늄 압출은 가열된 2024 빌렛을 형상 다이를 통해 밀어내어 합금의 높은 강도 대 중량비를 유지하는 길고 일정한 단면의 프로파일 — 봉재, 구조용 형재, 중공 형재 — 를 만드는 공정이다. 이 공정은 구리 함량이 높고 열처리 가능한 합금을 항공기 및 차량 구조물에서 단위 중량당 강성이 중요한 곳에 사용되는 완성 길이 제품으로 전환한다.
압출은 이야기의 절반에 불과하다: 2024는 프레스에서 연질 상태로 나오며 정격 강도에 도달하려면 열처리를 해야 하고, 내식성과 용접 특성은 프로파일의 적용 범위에 엄격한 한계를 설정한다. 아래 섹션에서는 공정, 템퍼 선택, 트레이드오프를 살펴보므로 사양을 정하기 전에 2024 압출이 해당 작업에 적합한지 판단할 수 있다.
압출 형재에 2024를 선택하는 이유
2024는 대부분의 압출 가능 합금이 따라올 수 없는 강도와 피로 저항성으로 그 자리를 확보한다. 구리 3.8–4.9%에 마그네슘과 망간이 나머지 배합을 완성하여, 일반적인 템퍼는 최대 인장강도 470–483 MPa, 항복강도 325–345 MPa에 도달하며, 이는 동일한 프로파일 형태의 6061 및 6082를 훨씬 상회한다.
그 강도에는 반드시 감안해야 할 세 가지 비용이 따른다. 첫째, 2024의 압출성은 6xxx 계열보다 낮다: 높은 구리 함량이 금속을 밀어내기 더 딱딱하게 만들어 프레스 속도가 느리고 표면 결함 위험이 높다. 둘째, 열전도율은 약 121 W/m·K에 불과하여 6061-T6보다 약 25% 낮으므로 방열 용도로는 부적합하다. 셋째, 내식성이 낮고 용접 시 열영향부에 균열이 발생할 수 있어 조립 방향이 리벳, 접착제 또는 기계적 체결구로 유도된다.
압출 공정 단계별 안내
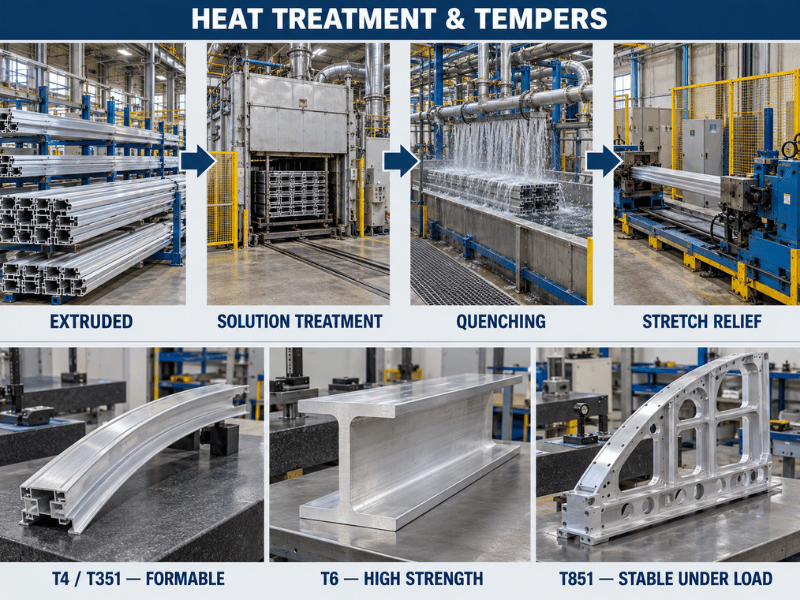
압출은 길이에 맞게 절단되고 약 400–480°C(750–900°F)로 가열된 원형 2024 빌렛에서 시작된다. 이는 합금을 파단 없이 다이를 통해 흐를 수 있을 만큼 연화시키지만, 용체화 처리 온도보다는 훨씬 낮게 유지된다.
가열된 빌렛을 프레스 컨테이너에 장입하고 유압 램이 다이 개구부를 통해 밀어낸다. 나오는 프로파일은 냉각되며, 일반적으로 T3/T4/T6와 같은 시효 처리를 위해 수냉되고, 그런 다음 약간 인장되어 교정되고 잔류 응력이 완화되며, 마지막으로 길이에 맞게 절단된다. 온도, 속도, 급랭 시점 모두 최종 결정립과 물성에 영향을 미치므로 항공우주 등급 출력을 위해 tight한 범위 내로 유지된다.
직접 압출 vs 간접 압출
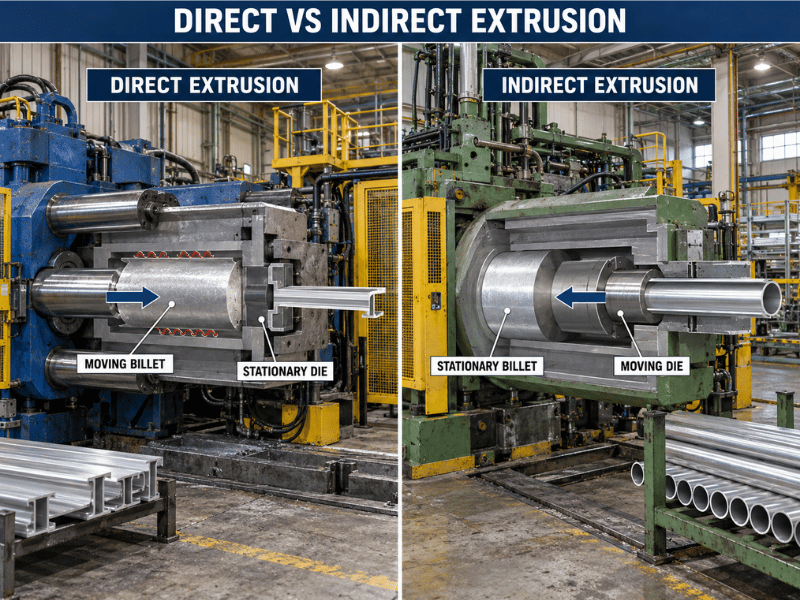
두 가지 프레스 레이아웃이 알루미늄 압출을 지배하며, 차이는 어느 부분이 움직이는가에 있다. 직접(전방) 압출, 에서는 램이 빌렛을 고정된 다이를 통해 밀어낸다; 빌렛이 컨테이너 전장을 따라 미끄러지므로 벽 마찰이 힘을 추가하고 하중은 초기에 최대치에 도달한 후 빌렛이 짧아짐에 따라 감소한다. 간접(후방) 압출, 에서는 빌렛이 컨테이너에 고정된 상태로 중공 램이 다이를 빌렛 안으로 운반하므로 빌렛과 컨테이너 사이의 마찰이 거의 없다.
| 기능 | 직접 압출 | 간접 압출 |
|---|---|---|
| 빌렛 무브먼트 | 컨테이너를 통해 이동 | 컨테이너에 고정 |
| 다이 무브먼트 | 고정식 | 중공 램과 함께 이동 |
| 마찰 | 높음 (빌렛이 벽을 긁음) | 매우 낮음 (벽 미끄러짐 없음) |
| 필요한 힘 | 더 높음 | 약 25–30% 낮음 |
| 프로파일 길이 | 장척 생산 실용적 | 중공 램 내경에 의해 제한 |
| 최상의 대상 | 표준 솔리드 단면, 장척 부품 | 박벽, 중공, 정밀 표면 |
간접 압출은 더 나은 표면 조도와 낮은 잔류 응력을 제공하여 아노다이징 외관에 도움이 되지만, 중공 램이 단면 크기를 제한하고 툴링 비용을 높인다. 직접 압출은 더 단순하고 더 긴 길이를 처리할 수 있으므로 대부분의 2024 프로파일에 있어 주력으로 남아 있다.
압출된 2024의 열처리
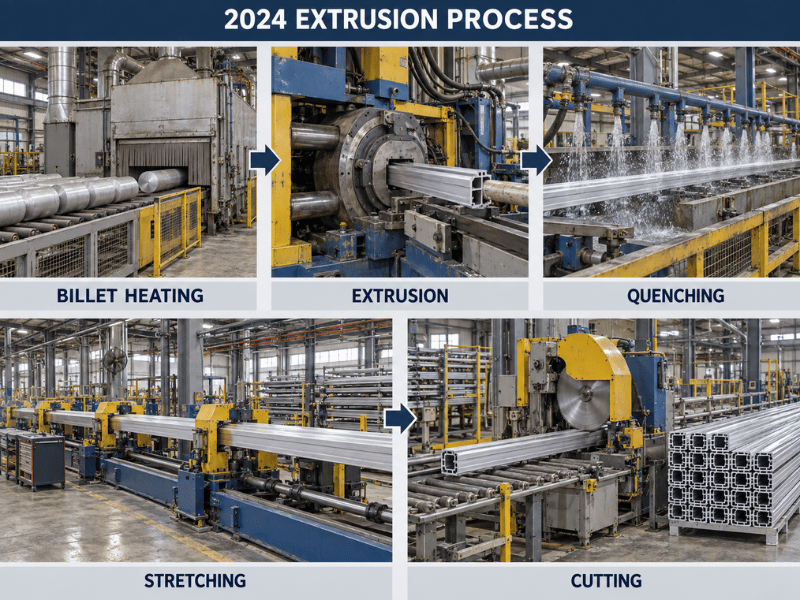
압출된 2024는 열처리 전까지 연질(O 조건에 가까움) 상태이다. 용체화 처리는 약 493°C(919°F)로 가열하여 구리와 마그네슘을 균일한 고용체로 용해시킨 다음, 급속 수냉 또는 폴리머 급랭으로 이러한 원소를 제자리에 고정시킨다. 약 190°C(375°F)에서의 인공 시효는 미세한 Al₂Cu 입자를 석출시켜 강도와 경도를 높인다.
일반적인 압출 템퍼는 다음과 같다:
- T3 / T4 — 용체화 처리, 냉간 가공(T3) 또는 미가공(T4), 그런 다음 자연 시효; 높은 성형성, 압출 후 단면을 절곡하는 곳에서 선호됨.
- T351 / T3511 — 용체화 처리, 인장에 의한 응력 완화(T3511은 교정도 포함), 자연 시효; 470/325 MPa의 일반적인 압출 그대로의 구조용 템퍼.
- T6 / T851 — 용체화 처리 및 인공 시효(T851은 인장 응력 완화도 포함); 최대 강도 부품을 위한 더 높은 항복강도(~393–400 MPa).
압출된 2024의 가공
기계 가공은 2024의 강점이다: 표준 기계 가공성 척도에서 약 70%로 평가되며 6061보다 우수하고, 공구에 부담이 적은 짧은 칩을 생성한다. CNC 밀링과 선반 가공은 항공우주 및 자동차 피팅을 위한 tight한 공차를 유지한다.
용접은 약점이다. 열영향부(HAZ — 용접부 옆에서 빠르게 가열되고 냉각되는 띠)는 고온 균열에 취약하므로 융합 용접에는 2319 필러와 신중한 절차가 필요하며, 많은 구조용 작업에서는 이를 완전히 피하고 리벳, 접착제 또는 볼트를 선호한다. 표면 처리가 중요한데, 2024는 사용 중 부식되기 때문이다: 아노다이징(Type I 크롬산 또는 Type II 황산) 또는 순알루미늄 층으로 클래딩하면 보호층이 형성되고, 분체 도장은 실외 부품에 칩 저항성 배리어를 추가한다.
2024 압출 vs 6061 및 7075
| 속성 | 2024 (T351/T6) | 6061 (T6) | 7075 (T6) |
|---|---|---|---|
| 극한 인장 강도 (MPa) | 470–483 | 310 | 572 |
| 항복 강도 (MPa) | 325–393 | 276 | 503 |
| 열 전도성(W/m-K) | ~121 | 154–167 | ~130 |
| 압출성 | 보통 (더 낮음) | 높음 | 낮음 |
| 내식성 | 낮음 | Good | 보통–낮음 |
| 용접성 | 불량 (HAZ 균열) | Good | Poor |
| 기계 가공성 | Good | Good | 공정 |
강도 대 중량비와 피로가 내식성과 용접보다 중요할 때 2024를 선택하라. 용접, 방열 또는 복잡한 박벽 단면을 저렴하게 압출해야 할 때 6061을 선택하라. 최대 강도가 필요하고 용접 대신 기계 가공할 수 있을 때만 7075를 선택하라.
2024 압출재의 사용처
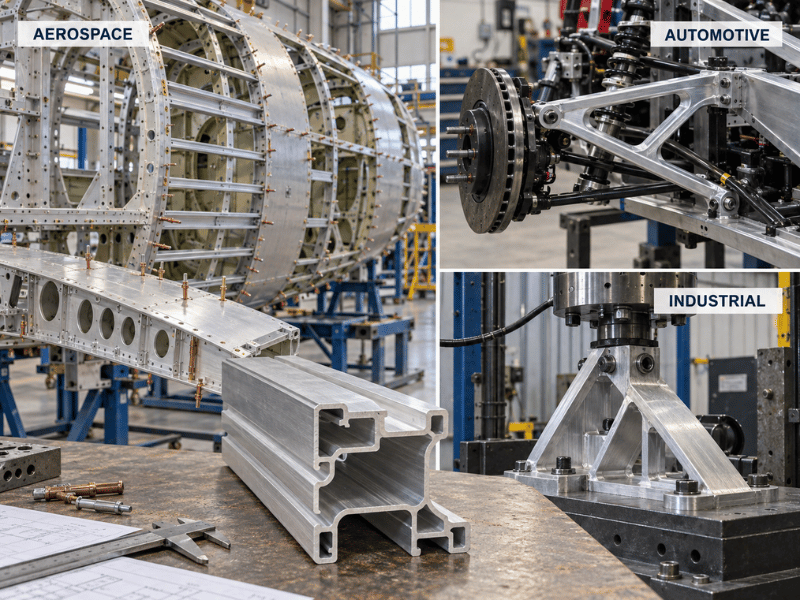
항공우주가 소비를 주도한다: 동체 스트링거, 날개 스파 및 리브, 스킨 패널은 저중량에서 피로 수명을 위해 2024 압출재를 사용한다. 방위 및 상업용 기체는 구조용 프레임에 동일한 템퍼를 의존한다.
자동차 및 철도는 단위 킬로당 강도가 질량을 줄이는 서스펜션 암, 섀시 크로스 멤버, 트럭 휠에 2024를 사용한다. 일반 엔지니어링에서는 반복 하중을 받지만 보호되거나 코팅된 환경에 위치하는 고하중 브래킷 및 고정구에 이를 사양한다.
Go/No-Go
- Go 긴 프로파일에서 450+ MPa 강도가 필요하고 저부식 또는 클래드/코팅 환경에 노출되는 부품인 경우.
- Go 조립이 융합 용접 대신 리벳, 볼트 또는 접착제를 사용하는 경우.
- Go 진동 하 피로 수명이 열 확산보다 더 중요한 경우.
- No-Go 단면이 열을 방출해야 하는 경우(방열판, 냉각 플레이트) — 약 150–200 W/m·K의 열전도율을 가진 6061 또는 6063을 선택하십시오.
- No-Go 융합 용접이 유일한 접합 방법이고 하중이 구조적인 경우 — HAZ 균열이 지배적입니다.
- No-Go 부품이 보호되지 않은 상태로 염수 분무에 노출되는 경우 — 2024의 낮은 내식성은 클래딩 또는 코팅 없이는 조기 파손을 초래합니다.
장점 및 한계
| 장점 | 제한 사항 |
|---|---|
| 압출 가능 합금 중 높은 비강도 | 6xxx보다 낮은 압출성(느리고 결함 발생 가능성 높음) |
| 우수한 피로 저항성 | 낮은 내식성, 클래딩/코팅 필요 |
| 양호한 기계 가공성(6061보다 우수) | 열악한 용접성, HAZ 열간 균열 |
| 성형 대 강도를 위한 다양한 조질 상태 | 방열판에 사용하기에는 열전도율이 너무 낮음 |
결론
2024 알루미늄 압출은 길고 일정한 단면 프로파일에서 항공우주 등급의 강도를 제공하지만, 그 한계를 존중해야 합니다: 6xxx보다 느린 압출, 필수 열처리, 내식을 위한 클래딩 또는 코팅, 용접 대신 리벳 또는 체결구. 조질 상태를 용도에 맞추십시오 — 성형에는 T351/T4, 최대 항복강도에는 T6/T851 — 그리고 방열판 및 보호되지 않은 해양 용도에는 사용하지 마십시오.
Linsy Aluminum은 판재, 봉재, 튜브, 와이어, 코일, 프로파일 및 블록 형태의 2024를 자체 CNC 가공, TIG/MIG 용접, 레이저 절단 및 표면 처리를 통해 공급하며, 모든 주문에 MTC를 제공하고 요청 시 SGS 보고서를 제공합니다. 저MOQ 맞춤 압출은 일반적으로 10–60일이 소요됩니다. 2024 압출 사양(합금, 조질 상태 및 단면)을 지정하려면 도면이나 요구 사항을 당사 팀에 보내 견적을 받으십시오.
자주 묻는 질문
2024 알루미늄은 6061처럼 압출할 수 있습니까?
예, 그러나 압출성이 낮습니다: 높은 구리 함량으로 인해 프레스 속도가 느리고 공정 제어가 더 엄격해야 하며 표면 결함이 발생할 가능성이 더 높습니다. 표준 압출 가능 합금이지만 6xxx 계열만큼 빠르거나 저렴하게 운영할 수는 없습니다.
2024 압출에 어떤 조질 상태를 지정해야 합니까?
압출 후 굽힘 가능성이 있는 구조용 단면에는 T351 또는 T3511, 자연 시효로 충분한 경우에는 T4, 최고 항복강도(약 393–400 MPa)가 필요하고 용접 대신 기계 가공할 수 있는 경우에는 T6 또는 T851을 선택하십시오.
2024가 방열판에 사용되지 않는 이유는 무엇입니까?
구리가 열 운반 전자를 산란시키기 때문에 열전도율이 약 121 W/m·K에 불과하며, 이는 6061-T6(154–167) 및 6063(200)보다 훨씬 낮습니다. 열 전달에는 6061, 6063 또는 1050/1100을 대신 선택하십시오.
2024 알루미늄은 용접이 가능합니까?
열영향부가 균열되기 때문에 융합 용접은 열악합니다. 용접이 불가피한 경우 제어된 절차와 함께 2319 필러를 사용하지만, 구조용 접합에는 리벳, 접착제 또는 기계적 체결구가 선호됩니다.
2024 압출은 7075와 어떻게 비교됩니까?
7075는 더 강하지만(572 MPa UTS) 압출 및 용접이 훨씬 더 어렵습니다. 2024는 최대 강도의 일부를 희생하여 더 나은 기계 가공성과 피로 수명을 제공합니다. 피로가 중요한 구조에는 2024를, 기계 가공할 최대 정적 강도에는 7075를 선택하십시오.
2024 압출에 부식 방지가 필요합니까?
예. 베어 2024는 특히 염분 또는 산업 대기에서 쉽게 부식됩니다. 아노다이징, 알클래드(순알루미늄) 클래딩 또는 분체 도장이 표준이며, 클래딩은 항공기 시트 및 단면에 일반적입니다.