Qu'est-ce que l'extrusion d'aluminium 2024
2024 aluminium L'extrusion force une billette 2024 chauffée à travers une filière profilée pour produire de longs profilés à section constante — barres, profilés structuraux et formes creuses — qui conservent le rapport résistance/poids élevé de l'alliage. Le procédé transforme un alliage riche en cuivre, traitable thermiquement, en longueurs finies utilisées par les structures aéronautiques et automobiles là où la rigidité par kilo compte.
L'extrusion ne raconte que la moitié de l'histoire : le 2024 sort de la presse à l'état mou et doit être traité thermiquement pour atteindre sa résistance nominale, et son comportement face à la corrosion et au soudage impose des limites strictes à l'emploi du profilé. Les sections ci-dessous détaillent le procédé, les choix de revenu et les compromis afin que vous puissiez déterminer si l'extrusion 2024 convient au projet avant de la spécifier.
Pourquoi choisir le 2024 pour les profilés extrudés
Le 2024 mérite sa place grâce à une résistance et une résistance à la fatigue que la plupart des alliages extrudables ne peuvent égaler. Avec du cuivre à 3,8–4,9% et du magnésium plus du manganèse complétant le mélange, les revenus typiques atteignent 470–483 MPa de résistance ultime en traction et 325–345 MPa de limite d'élasticité — bien au-dessus du 6061 et du 6082 sous la même forme de profilé.
Cette résistance s'accompagne de trois coûts qu'il faut anticiper. Premièrement, l'extrudabilité du 2024 est inférieure à celle de la série 6xxx : la teneur élevée en cuivre rend le métal plus rigide à pousser, de sorte que les vitesses de presse sont plus lentes et le risque de défauts de surface plus élevé. Deuxièmement, la conductivité thermique n'est que d'environ 121 W/m·K, soit environ 25% de moins que le 6061-T6, ce qui en fait un mauvais choix pour la dissipation thermique. Troisièmement, la résistance à la corrosion est faible, et le soudage peut fissurer la zone affectée thermiquement, ce qui oriente l'assemblage vers les rivets, les adhésifs ou les fixations mécaniques.
Le procédé d'extrusion étape par étape
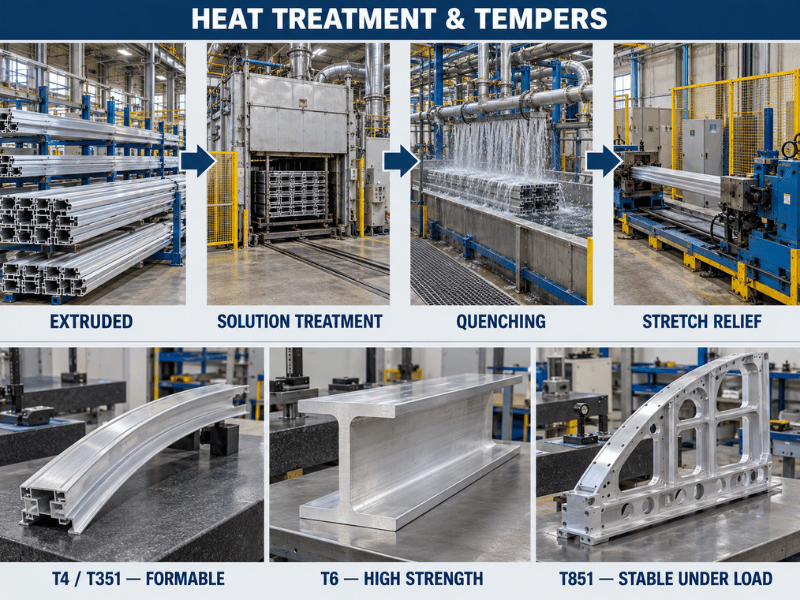
L'extrusion commence par une billette ronde en 2024 coupée à longueur et chauffée à environ 400–480 °C (750–900 °F). Cela ramollit suffisamment l'alliage pour qu'il s'écoule à travers la filière sans déchirure, tout en restant bien en dessous de la température de mise en solution.
La billette chauffée est chargée dans le conteneur de la presse, et un vérin hydraulique la pousse à travers l'ouverture de la filière. Le profilé émergent est refroidi, généralement trempé à l'eau pour les revenus de type T3/T4/T6, puis légèrement étiré pour le redresser et éliminer les contraintes résiduelles, et enfin scié à longueur. La température, la vitesse et le moment de la trempe influent tous sur le grain final et les propriétés, de sorte qu'ils sont maintenus dans une fenêtre étroite pour une production de qualité aérospatiale.
Extrusion directe vs indirecte
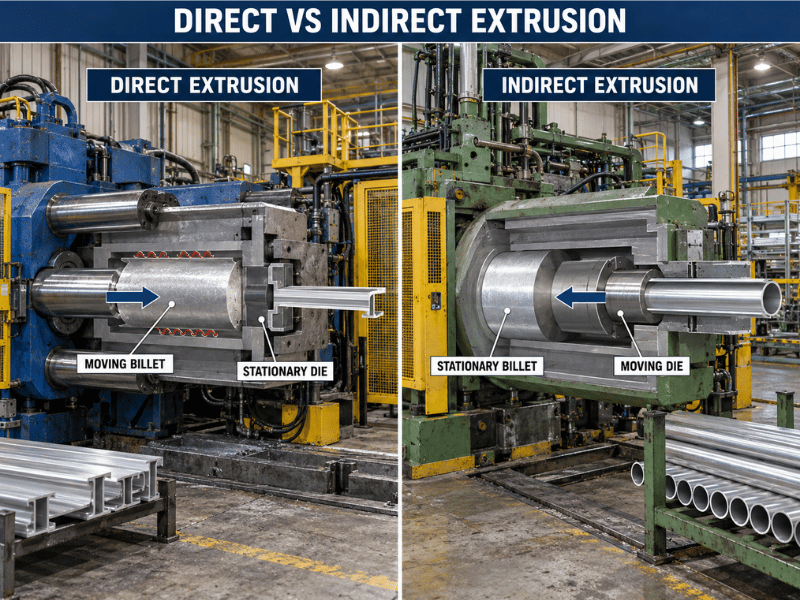
Deux configurations de presse dominent l'extrusion de l'aluminium, et la différence réside dans la pièce qui se déplace. En extrusion directe (en avant), le vérin pousse la billette à travers une filière stationnaire ; la billette glisse sur toute la longueur du conteneur, de sorte que le frottement pariétal ajoute de la force et que la charge culmine tôt puis diminue à mesure que la billette raccourcit. En extrusion indirecte (en arrière), la billette reste en place dans le conteneur tandis qu'un vérin creux porte la filière en son sein, de sorte qu'il n'y a presque aucun frottement entre la billette et le conteneur.
| Fonctionnalité | Extrusion directe | Extrusion indirecte |
|---|---|---|
| Mouvement en laiton | Se déplace dans le conteneur | Stationnaire dans le conteneur |
| Mouvement de la matrice | Stationnaire | Se déplace avec le vérin creux |
| Friction | Élevée (la billette racle la paroi) | Très faible (pas de glissement pariétal) |
| Force requise | Plus élevé | ~25–30% inférieure |
| Longueur du profilé | Longues séries pratiques | Limitée par l'alésage du vérin creux |
| Meilleur pour | Profilés pleins standard, pièces longues | Parois minces, creux, surface fine |
L'extrusion indirecte offre un meilleur état de surface et des contraintes résiduelles plus faibles, ce qui favorise l'aspect après anodisation, mais le vérin creux limite la taille des sections et augmente le coût de l'outillage. L'extrusion directe reste la méthode de référence pour la plupart des profilés 2024 car elle est plus simple et permet des longueurs plus importantes.
Traitement thermique du 2024 extrudé
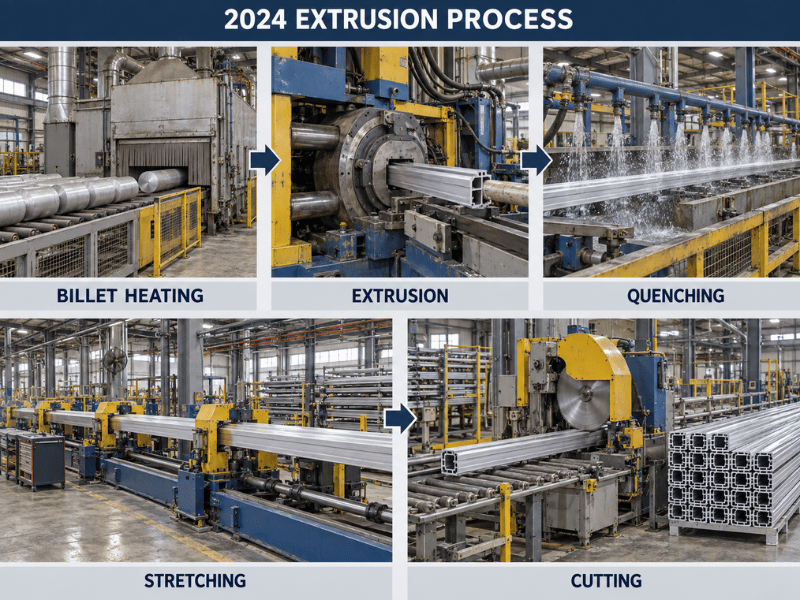
Le 2024 extrudé est mou (proche de l'état O) jusqu'au traitement thermique. La mise en solution le chauffe à environ 493 °C (919 °F) pour dissoudre le cuivre et le magnésium en une solution solide uniforme, puis une trempe rapide à l'eau ou au polymère bloque ces éléments en place. Le vieillissement artificiel à environ 190 °C (375 °F) précipite ensuite de fines particules d'Al₂Cu qui augmentent la résistance et la dureté.
Les revenus d'extrusion courants sont :
- T3 / T4 — mis en solution, écroui à froid (T3) ou non (T4), puis vieilli naturellement ; haute formabilité, privilégié lorsque le profilé est cintré après extrusion.
- T351 / T3511 — mis en solution, détendu par étirage (T3511 également redressé), vieilli naturellement ; le revenu structural typique à l'état extrudé avec 470/325 MPa typiques.
- T6 / T851 — mis en solution et vieilli artificiellement (T851 également détendu par étirage) ; limite d'élasticité plus élevée (~393–400 MPa) pour les pièces à résistance maximale.
Travailler avec le 2024 extrudé
L'usinage est un point fort du 2024 : il obtient environ 70% sur l'échelle standard d'usinabilité, mieux que le 6061, et produit des copeaux courts faciles pour l'outillage. Le fraisage et le tournage CNC maintiennent des tolérances serrées pour les raccords aéronautiques et automobiles.
Le soudage est le point faible. La zone affectée thermiquement (ZAT — la bande adjacente à la soudure qui chauffe et refroidit rapidement) est sujette à la fissuration à chaud, de sorte que le soudage par fusion nécessite un métal d'apport 2319 et une procédure soignée, et de nombreux assemblages structuraux l'évitent entièrement au profit de rivets, d'adhésifs ou de boulons. La finition de surface est importante car le 2024 se corrode en service : l'anodisation (Type I chromique ou Type II sulfurique) ou le placage avec une couche d'aluminium pur construit la protection, et le revêtement en poudre ajoute une barrière résistante aux éclats pour les pièces extérieures.
Extrusion 2024 vs 6061 et 7075
| Propriété | 2024 (T351/T6) | 6061 (T6) | 7075 (T6) |
|---|---|---|---|
| Résistance à la traction maximale (MPa) | 470–483 | 310 | 572 |
| Limite d'élasticité (MPa) | 325–393 | 276 | 503 |
| Conductivité thermique (W/m-K) | ~121 | 154–167 | ~130 |
| Extrudabilité | Modérée (inférieure) | Haut | Faible |
| Résistance à la corrosion | Faible | Bon | Modérée–faible |
| Soudabilité | Mauvaise (fissuration ZAT) | Bon | Pauvre |
| Usinabilité | Bon | Bon | Juste |
Choisissez le 2024 lorsque le rapport résistance/poids et la fatigue priment sur la corrosion et le soudage. Choisissez le 6061 lorsque vous devez souder, dissiper la chaleur ou extruder des sections minces complexes à moindre coût. Choisissez le 7075 uniquement lorsque vous avez besoin d'une résistance maximale et que vous pouvez usiner plutôt que souder.
Où les extrusions 2024 sont utilisées
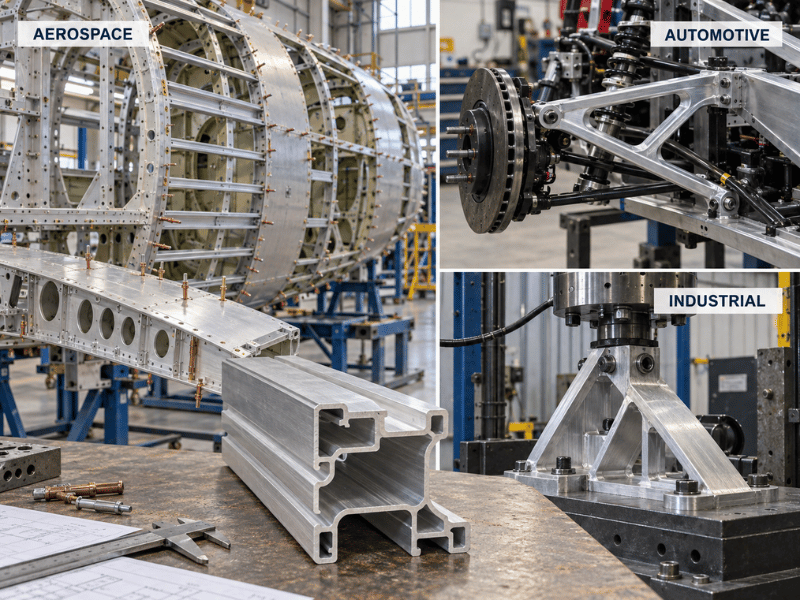
L'aérospatiale domine la consommation : les lisses de fuselage, les longerons et nervures d'aile, et les panneaux de revêtement utilisent des extrusions 2024 pour leur durée de vie en fatigue à faible poids. Les cellules de défense et commerciales s'appuient sur les mêmes revenus pour les cadres structuraux.
L'automobile et le ferroviaire utilisent le 2024 pour les bras de suspension, les traverses de châssis et les roues de camion où la résistance par kilo réduit la masse. L'ingénierie générale le spécifie pour les supports et fixations à forte charge soumis à des sollicitations répétées mais placés dans un environnement protégé ou revêtu.
Go/No-Go
- Go si la pièce nécessite une résistance de 450+ MPa dans un profil long et évolue dans un environnement à faible corrosion ou avec placage/revêtement.
- Go si l'assemblage utilise des rivets, des boulons ou des adhésifs plutôt que des soudures par fusion.
- Go si la durée de vie en fatigue sous vibration importe plus que la dissipation thermique.
- No-Go si la section doit dissiper la chaleur (dissipateurs thermiques, plaques de refroidissement) — choisir le 6061 ou le 6063 pour leur conductivité d'environ 150–200 W/m·K.
- No-Go si le soudage par fusion est le seul mode d'assemblage et que la charge est structurelle — la fissuration de la ZAT sera déterminante.
- No-Go si la pièce est exposée aux embruns salins sans protection — la faible résistance à la corrosion du 2024 entraînera une défaillance précoce sans placage ni revêtement.
Avantages et limitations
| Pour | Limites |
|---|---|
| Rapport résistance/poids élevé parmi les alliages extrudables | Extrudabilité inférieure au 6xxx (plus lent, sujet aux défauts) |
| Excellente résistance à la fatigue | Faible résistance à la corrosion, nécessite un placage/revêtement |
| Bonne usinabilité (meilleure que le 6061) | Mauvaise soudabilité, fissuration à chaud de la ZAT |
| Multiples traitements thermiques pour le formage vs la résistance | Conductivité thermique trop faible pour les dissipateurs thermiques |
Conclusion
L'extrusion en aluminium 2024 offre une résistance de qualité aérospatiale dans des profils longs à section constante, mais uniquement si vous respectez ses limites : extrusion plus lente que le 6xxx, traitement thermique obligatoire, placage ou revêtement pour la corrosion, et rivets ou fixations au lieu de soudures. Adaptez le traitement thermique à l'application — T351/T4 pour le formage, T6/T851 pour un rendement maximal — et évitez les rôles de dissipateur thermique et les applications marines non protégées.
Linsy Aluminum fournit le 2024 sous forme de plaques, barres, tubes, fils, bobines, profilés et blocs avec usinage CNC intégré, soudage TIG/MIG, découpe laser et finition de surface, ainsi qu'un MTC sur chaque commande et des rapports SGS sur demande ; les extrusions personnalisées à faible MOQ prennent généralement 10 à 60 jours. Pour spécifier votre extrusion 2024 — alliage, traitement thermique et section — envoyez votre plan ou vos exigences à notre équipe pour un devis.
Questions fréquemment posées
Le 2024 aluminium peut-il être extrudé comme le 6061 ?
Oui, mais avec une extrudabilité inférieure : la teneur élevée en cuivre nécessite des vitesses de presse plus lentes et un contrôle du processus plus strict, et les défauts de surface sont plus probables. C'est un alliage extrudable standard, mais pas aussi rapide ni économique à produire que la série 6xxx.
Quel traitement thermique dois-je spécifier pour une extrusion 2024 ?
T351 ou T3511 pour les sections structurelles susceptibles d'être cintrées après extrusion, T4 lorsque le vieillissement naturel suffit, et T6 ou T851 lorsque vous avez besoin du rendement le plus élevé (environ 393–400 MPa) et que vous pouvez usiner plutôt que souder.
Pourquoi le 2024 n'est-il pas utilisé pour les dissipateurs thermiques ?
Sa conductivité thermique n'est que d'environ 121 W/m·K car le cuivre disperse les électrons porteurs de chaleur, bien en dessous du 6061-T6 (154–167) et du 6063 (200). Pour le transfert thermique, choisissez plutôt le 6061, le 6063 ou le 1050/1100.
L'aluminium 2024 est-il soudable ?
Le soudage par fusion est médiocre car la zone affectée thermiquement fissure. Utilisez un métal d'apport 2319 avec une procédure contrôlée lorsque le soudage est inévitable, mais les rivets, adhésifs ou fixations mécaniques sont préférés pour les joints structurels.
Comment l'extrusion 2024 se compare-t-elle au 7075 ?
Le 7075 est plus résistant (572 MPa UTS) mais encore plus difficile à extruder et à souder ; le 2024 échange une partie de sa résistance de pointe contre une meilleure usinabilité et durée de vie en fatigue. Choisissez le 2024 pour les structures critiques en fatigue, le 7075 pour une résistance statique maximale que vous usinerez.
L'extrusion 2024 nécessite-t-elle une protection contre la corrosion ?
Oui. Le 2024 nu se corrode facilement, surtout en atmosphère saline ou industrielle. L'anodisation, le placage d'aluminium pur (alclad) ou le revêtement par poudre sont standards, et le placage est courant sur les tôles et sections d'aéronefs.