Co je hliníkový extrudovaný profil 2024
2024 hliník Extruze protlačuje zahřátý sochor 2024 tvarovací matricí, aby vytvořila dlouhé profily s konstantním průřezem — tyče, konstrukční profily a duté tvary — které si zachovávají vysoký poměr pevnosti k hmotnosti slitiny. Proces přeměňuje slitinu bohatou na měď, vytvrzovatelnou tepelným zpracováním, na hotové délky, které používají konstrukce letadel a vozidel tam, kde záleží na tuhosti na kilogram.
Extruze je jen polovina příběhu: 2024 opouští lis v měkkém stavu a musí být tepelně zpracována, aby dosáhla své jmenovité pevnosti, a její chování při korozi a svařování stanovuje tvrdé limity pro to, kde může být profil použit. Následující sekce procházejí proces, volby stavu vytvrzení a kompromisy, abyste mohli rozhodnout, zda extrudovaný profil 2024 vyhovuje danému úkolu, než jej specifikujete.
Proč 2024 pro extrudované tvary
2024 si zaslouží své místo díky pevnosti a odolnosti proti únavě, které většina extruovatelných slitin nedokáže vyrovnat. S mědí v rozmezí 3,8–4,9% a hořčíkem plus manganem doplňujícími směs dosahují typické stavy vytvrzení meze pevnosti v tahu 470–483 MPa a meze kluzu 325–345 MPa — výrazně nad 6061 a 6082 ve stejném tvaru profilu.
Tato pevnost přináší tři náklady, se kterými musíte počítat. Za prvé, extruovatelnost 2024 je nižší než u řady 6xxx: vysoký obsah mědi činí kov tužším pro protlačování, takže rychlosti lisu jsou nižší a riziko povrchových vad vyšší. Za druhé, tepelná vodivost je pouze asi 121 W/m·K, přibližně 25% pod 6061-T6, takže je špatnou volbou pro odvod tepla. Za třetí, odolnost proti korozi je nízká a svařování může způsobit praskání v tepelně ovlivněné zóně, což směruje montáž k nýtům, lepidlům nebo mechanickým spojovacím prvkům.
Extruzní proces krok za krokem
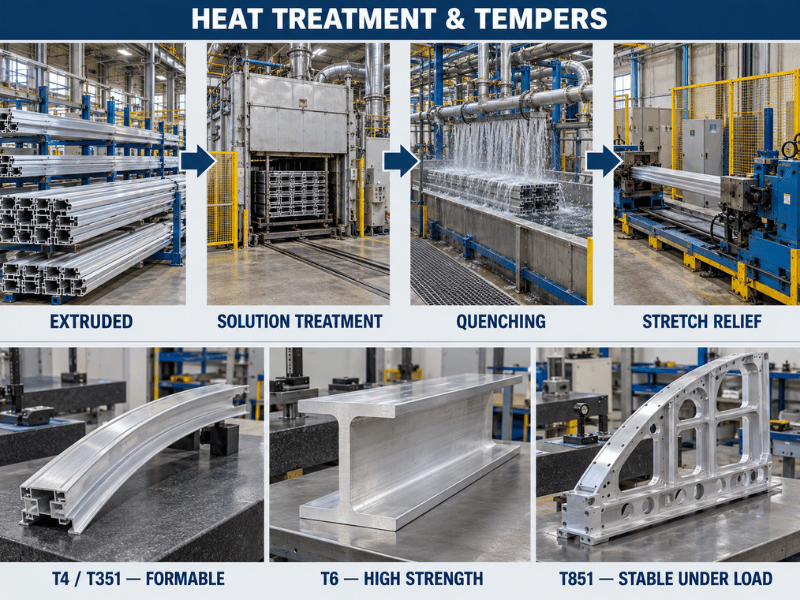
Extruze začíná kruhovým sochorem 2024 nařezaným na délku a zahřátým na přibližně 400–480 °C (750–900 °F). To změkčí slitinu natolik, aby protékala matricí bez trhání, i když zůstává výrazně pod teplotou rozpouštěcího žíhání.
Zahřátý sochor se vloží do kontejneru lisu a hydraulický píst jej protlačí otvorem matrice. Vystupující profil se chladí, obvykle kalí ve vodě pro stavy jako T3/T4/T6, poté se mírně natáhne pro vyrovnání a odstranění zbytkového napětí a nakonec se rozřeže na délku. Teplota, rychlost a načasování kalení ovlivňují výslednou strukturu zrn a vlastnosti, takže jsou udržovány v úzkém rozmezí pro výstup v letecké kvalitě.
Přímá vs nepřímá extruze
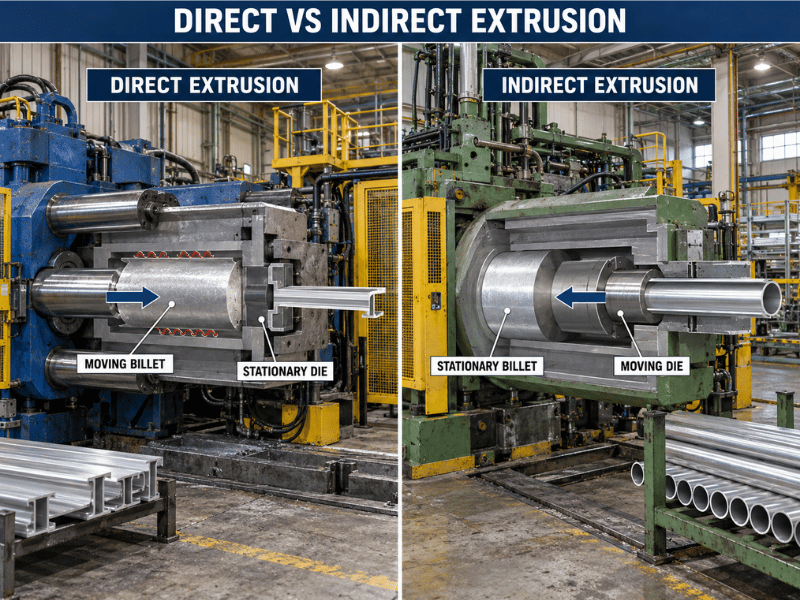
Dvě uspořádání lisu dominují extruzi hliníku a rozdíl spočívá v tom, která část se pohybuje. Při přímé (dopředné) extruzi, píst protlačuje sochor stacionární matricí; sochor klouže po celé délce kontejneru, takže tření o stěny přidává sílu a zatížení vrcholí brzy a poté klesá, jak se sochor zkracuje. Při nepřímé (zpětné) extruzi, sochor zůstává na místě v kontejneru, zatímco dutý píst nese matrici do něj, takže nedochází téměř k žádnému tření mezi sochorem a kontejnerem.
| Funkce | Přímé vytlačování | Nepřímé vytlačování |
|---|---|---|
| Billet Movement | Pohybuje se kontejnerem | Stacionární v kontejneru |
| Pohyb zemřelých | Stacionární | Pohybuje se s dutým pístem |
| Tření | Vysoké (sochor se tře o stěnu) | Velmi nízké (žádné klouzání po stěně) |
| Požadovaná síla | Vyšší | ~25–30% nižší |
| Délka profilu | Dlouhé délky praktické | Omezeno vrtáním dutého pístu |
| Nejlepší pro | Standardní plné profily, dlouhé díly | Tenké stěny, duté, jemný povrch |
Nepřímá extruze poskytuje lepší povrchovou úpravu a nižší zbytkové napětí, což pomáhá vzhledu po anodizaci, ale dutý píst omezuje velikost průřezu a zvyšuje náklady na nástroje. Přímá extruze zůstává pracovním koněm pro většinu profilů 2024, protože je jednodušší a zvládá delší délky.
Tepelné zpracování extrudovaného profilu 2024
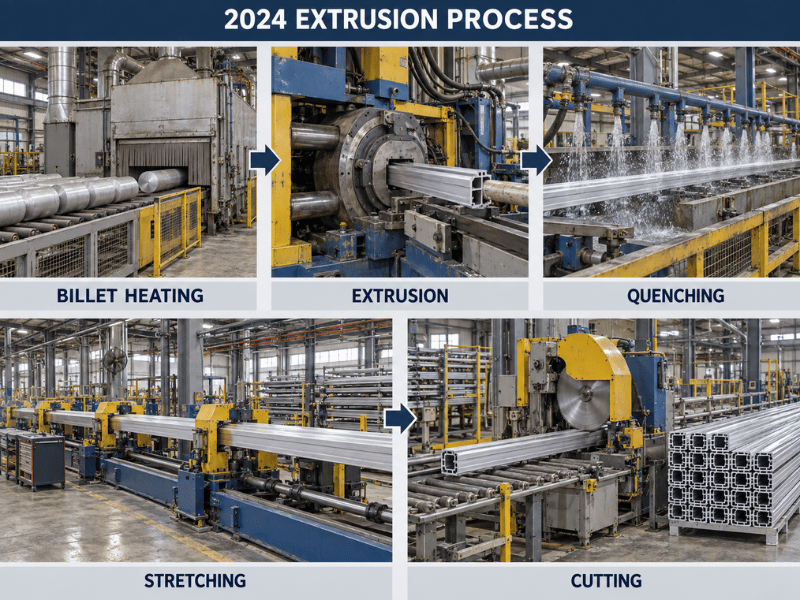
Extrudovaný 2024 je měkký (blízko stavu O), dokud není tepelně zpracován. Rozpouštěcí žíhání jej zahřeje na přibližně 493 °C (919 °F), aby se měď a hořčík rozpustily do rovnoměrného tuhého roztoku, poté rychlé kalení do vody nebo polymeru uzamkne tyto prvky na místě. Umělé stárnutí při přibližně 190 °C (375 °F) poté precipituje jemné částice Al₂Cu, které zvyšují pevnost a tvrdost.
Běžné stavy vytvrzení extrudovaných profilů jsou:
- T3 / T4 — rozpouštěcím žíháním zpracováno, za studena tvářeno (T3) nebo ne (T4), poté přirozeně stárnuto; vysoká tvařitelnost, upřednostňováno tam, kde je profil po extruzi ohýbán.
- T351 / T3511 — rozpouštěcím žíháním zpracováno, odstraněno zbytkové napětí natažením (T3511 také vyrovnáno), přirozeně stárnuto; typický stav vytvrzení konstrukčního extrudovaného profilu s typickými hodnotami 470/325 MPa.
- T6 / T851 — rozpouštěcím žíháním zpracováno a uměle stárnuto (T851 také odstraněno zbytkové napětí natažením); vyšší mez kluzu (~393–400 MPa) pro díly s maximální pevností.
Práce s extrudovaným profilem 2024
Obrábění je silnou stránkou 2024: dosahuje přibližně 70% na standardní stupnici obrobitelnosti, lépe než 6061, a produkuje krátké třísky, které jsou šetrné k nástrojům. CNC frézování a soustružení udržují těsné tolerance pro letecké a automobilové součásti.
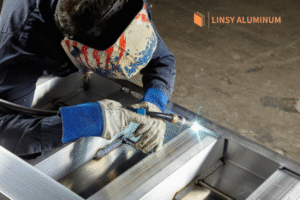
Svařování je slabým místem. Tepelně ovlivněná zóna (HAZ — pásmo vedle svaru, které se rychle zahřívá a chladí) je náchylné k praskání za tepla, takže tavné svařování vyžaduje přídavný materiál 2319 a pečlivý postup a mnoho konstrukčních úloh se mu zcela vyhýbá ve prospěch nýtů, lepidel nebo šroubů. Povrchová úprava je důležitá, protože 2024 v provozu koroduje: anodizace (Typ I chromová nebo Typ II sírová) nebo plátování vrstvou čistého hliníku buduje ochranu a práškové lakování přidává bariéru odolnou proti odštípnutí pro venkovní díly.
Extrudovaný profil 2024 vs 6061 a 7075
| Majetek | 2024 (T351/T6) | 6061 (T6) | 7075 (T6) |
|---|---|---|---|
| Mez pevnosti v tahu (MPa) | 470–483 | 310 | 572 |
| Mez kluzu (MPa) | 325–393 | 276 | 503 |
| Tepelná vodivost (W/m-K) | ~121 | 154–167 | ~130 |
| Vytlačitelnost | Střední (nižší) | Vysoká | Nízká |
| Odolnost proti korozi | Nízká | Dobrý | Střední–nízká |
| Svařitelnost | Špatná (praskání HAZ) | Dobrý | Špatný |
| Obrobitelnost | Dobrý | Dobrý | Spravedlivé |
Zvolte 2024, když poměr pevnosti k hmotnosti a únava převažují nad korozí a svařováním. Zvolte 6061, když potřebujete svařovat, odvádět teplo nebo levně extruovat složité tenkostěnné profily. Zvolte 7075 pouze tehdy, když potřebujete špičkovou pevnost a můžete obrábět místo svařování.
Kde se používají extrudované profily 2024
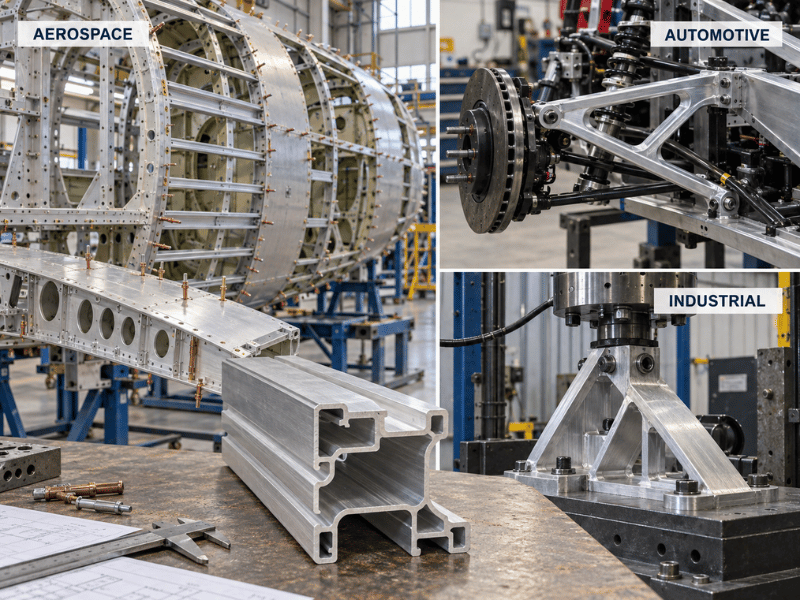
Letectví vede spotřebu: podélníky trupu, nosníky a žebra křídel a panely potahu používají extrudované profily 2024 pro svou únavovou životnost při nízké hmotnosti. Obranné a komerční draky letadel spoléhají na stejné stavy vytvrzení pro konstrukční rámy.
Automobilový a železniční průmysl používá 2024 pro ramena zavěšení, příčníky podvozku a kola nákladních vozidel, kde pevnost na kilogram snižuje hmotnost. Obecné strojírenství jej specifikuje pro vysoce zatížené konzoly a přípravky, které jsou vystaveny opakovanému zatížení, ale nacházejí se v chráněném nebo povlakovaném prostředí.
Go/No-Go
- Go pokud díl potřebuje pevnost 450+ MPa v dlouhém profilu a pracuje v prostředí s nízkou korozí nebo s plátováním/nátěrem.
- Go pokud montáž používá nýty, šrouby nebo lepidla místo tavného svařování.
- Go pokud je únavová životnost při vibracích důležitější než tepelné rozptýlení.
- No-Go pokud musí průřez odvádět teplo (chladiče, chladicí desky) — zvolte 6061 nebo 6063 pro jejich vodivost ~150–200 W/m·K.
- No-Go pokud je tavné svařování jediným způsobem spojování a zatížení je konstrukční — rozhodující bude praskání v HAZ.
- No-Go pokud je díl vystaven solné mlze bez ochrany — nízká korozní odolnost slitiny 2024 povede k předčasnému selhání bez plátování nebo nátěru.
Výhody a omezení
| Klady | Omezení |
|---|---|
| Vysoký poměr pevnosti k hmotnosti mezi vytlačovatelnými slitinami | Nižší vytlačovatelnost než 6xxx (pomalejší, náchylnější k vadám) |
| Vynikající odolnost proti únavě | Nízká korozní odolnost, vyžaduje plátování/nátěr |
| Dobrá obrobitelnost (lepší než 6061) | Špatná svařitelnost, horké praskání v HAZ |
| Více stavů vytvrzení pro tváření vs. pevnost | Tepelná vodivost příliš nízká pro chladiče |
Závěr
Vytlačování hliníku 2024 vám poskytne pevnost na úrovni letectví v dlouhých profilech s konstantním průřezem, ale pouze pokud respektujete jeho limity: pomalejší vytlačování než 6xxx, povinné tepelné zpracování, plátování nebo nátěr pro ochranu proti korozi a nýty nebo spojovací prvky místo svarů. Sladěte stav vytvrzení s úlohou — T351/T4 pro tváření, T6/T851 pro maximální mez kluzu — a nepoužívejte jej pro chladiče a nechráněné námořní aplikace.
Linsy Aluminum dodává 2024 ve formě desek, tyčí, trubek, drátů, svitků, profilů a bloků s vlastním CNC obráběním, svařováním TIG/MIG, laserovým řezáním a povrchovou úpravou, plus MTC ke každé objednávce a zprávy SGS na vyžádání; zakázkové extruze s nízkým MOQ obvykle trvají 10–60 dní. Pro specifikaci vaší extruze z 2024 — slitina, stav vytvrzení a průřez — pošlete svůj výkres nebo požadavky našemu týmu pro cenovou nabídku.
Často kladené otázky
Lze hliník 2024 vytlačovat jako 6061?
Ano, ale s nižší vytlačovatelností: vysoký obsah mědi vyžaduje nižší rychlosti lisu a přísnější kontrolu procesu a povrchové vady jsou pravděpodobnější. Je to standardní vytlačovatelná slitina, jen ne tak rychlá nebo levná na zpracování jako řada 6xxx.
Který stav vytvrzení mám specifikovat pro extruzi z 2024?
T351 nebo T3511 pro konstrukční profily, které mohou být po vytlačování ohýbány, T4 tam, kde stačí přirozené stárnutí, a T6 nebo T851, když potřebujete nejvyšší mez kluzu (asi 393–400 MPa) a můžete obrábět místo svařování.
Proč se 2024 nepoužívá pro chladiče?
Jeho tepelná vodivost je pouze asi 121 W/m·K, protože měď rozptyluje elektrony přenášející teplo, což je výrazně pod 6061-T6 (154–167) a 6063 (200). Pro přenos tepla zvolte místo toho 6061, 6063 nebo 1050/1100.
Je hliník 2024 svařitelný?
Tavné svařování je špatné, protože zóna ovlivněná teplem praská. Použijte přídavný materiál 2319 s řízeným postupem, když je svařování nevyhnutelné, ale pro konstrukční spoje jsou preferovány nýty, lepidla nebo mechanické spojovací prvky.
Jak si extruze z 2024 stojí ve srovnání s 7075?
7075 je pevnější (572 MPa UTS), ale ještě obtížněji se vytlačuje a svařuje; 2024 vyměňuje část vrcholové pevnosti za lepší obrobitelnost a únavovou životnost. Zvolte 2024 pro konstrukce kritické z hlediska únavy, 7075 pro maximální statickou pevnost, kterou budete obrábět.
Potřebuje extruze z 2024 ochranu proti korozi?
Ano. Nechráněný 2024 snadno koroduje, zejména v solné nebo průmyslové atmosféře. Anodizace, alclad (plátování čistým hliníkem) nebo práškové lakování jsou standardem a plátování je běžné u leteckých plechů a profilů.